
选错工具钢,你会付出惨痛的代价——通常是在生产过程中,模具因热疲劳而开裂,或者冲头提前三个批次磨损殆尽。像D2和O1这样的冷作钢专为室温下的耐磨性而设计;而像H13这样的热作钢则能经受反复的热循环而不开裂。如果混用,你将付出停机、模具报废,甚至更糟的代价——车间安全事故。
本指南详细介绍了每种钢材的优势所在,涵盖了最常见的工具钢牌号(D2、A2、SKD11、H13、H11 等),并引导您完成一个实用的决策框架,以便您在切割金属之前为您的工艺选择合适的钢材。
1. 冷加工与热加工:概述及主要区别
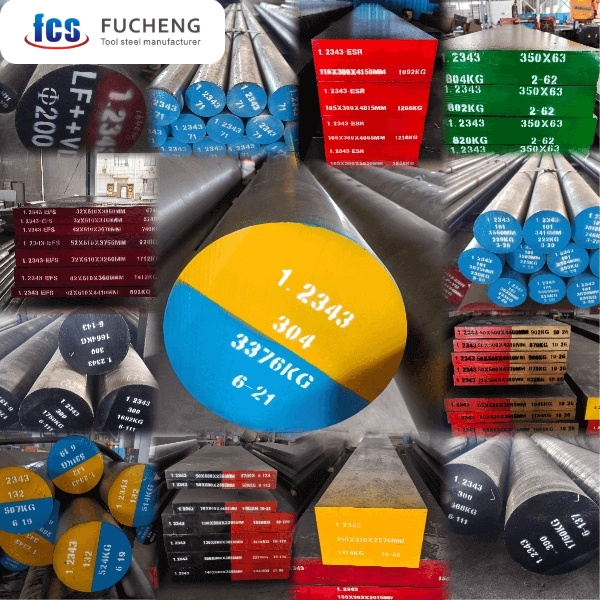
选择冷作模具钢还是热作模具钢,首先要了解操作环境,特别是操作温度和主要机械载荷。
- 冷作工具钢: 冷作模具钢主要用于模具温度低于约200℃的应用场合,其主要要求是耐磨性和抗压强度。这类钢具有高碳和高合金元素(铬、钼、钒)含量,以形成致密、坚硬的碳化物(M)。7C3M23C6它们在热处理后能达到很高的硬度(58-64HRC)以实现最大的耐磨性和刃口保持性。
- 热作工具钢: 热作模具钢专为工作温度范围在 300°C 至 650°C 的模具应用而设计,一些特殊牌号的适用温度更高。为保持冲击韧性,碳含量控制在较低水平(0.3%–0.6%)。合金元素(Cr、Mo、V、W)赋予其高温硬度、抗软化性和抗热疲劳性,使其能够承受反复的热冲击。
直接比较矩阵
| 参数 | 冷作工具钢 | 热作工具钢 |
|---|---|---|
| 工作温度范围 | 室温至低于200°C(最高可达低于260°C) | >300°C 至 600°C–1000°C(压铸、热锻) |
| 典型工作硬度 | 55–64 HRC(例如,D2 为 60–62 HRC) | 42–52 HRC(例如,H13 为 44–48 HRC) |
| 主要失效模式 | 边缘磨损、崩裂、脆性裂纹、咬合 | 热裂纹、热疲劳裂纹、热软化、侵蚀 |
| 优先属性 | 耐磨性、抗压强度、刃口保持性 | 耐热强度、抗热冲击性、耐回火性 |
| 热处理重点 | 低温回火(150°C–250°C)或高温回火以提高韧性 | 奥氏体化 + 高温双重/三次回火(540°C–650°C) |
2. 过程和故障模式映射
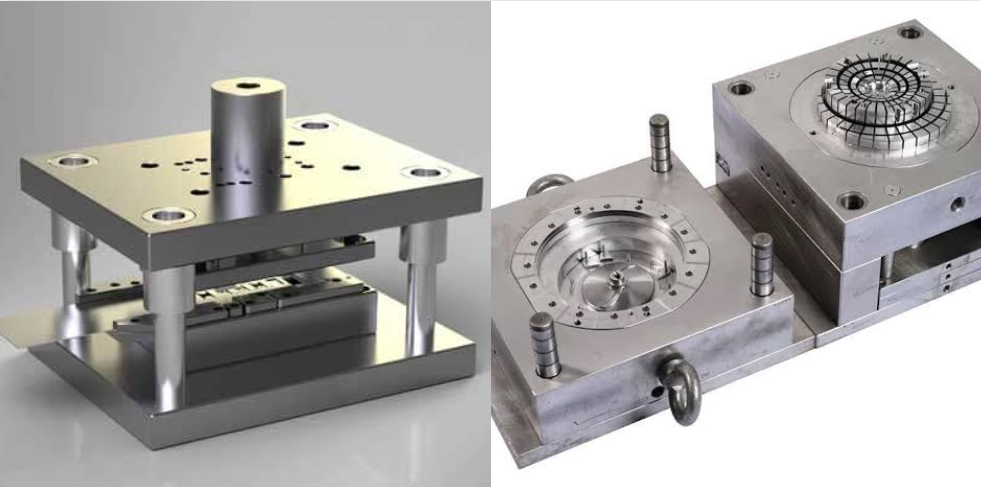
每种金属加工工艺都会产生独特的失效模式。根据主要应力模式选择合适的钢材类别可以防止刀具过早损坏。
| 工艺应用 | 主要应用示例 | 主要失效模式 | 优先材料属性 | 推荐类别及等级 |
|---|---|---|---|---|
| 冲压/冲孔 | 板材切割、家电面板、汽车冲压件 | 刃口磨损、刃口崩裂、疲劳断裂 | 高硬度+耐磨性 | 冷作 (D2, SKD11, DC53) |
| 弯曲/成型 | 成型杯,结构支架 | 回弹漂移、表面磨损、尺寸偏移 | 高屈服强度 + 尺寸稳定性 | 冷作 (A2(D2) |
| 拉深 | 外壳、罐体、结构外壳 | 擦伤、粘连、撕裂、壁变薄 | 抗粘附性+均匀硬度+韧性 | 冷作 (A2,DC53) |
| 冷挤压 | 精密紧固件、齿轮毛坯 | 极端压力下的脆性断裂 | 高抗压强度 + 整体韧性 | 冷作 (DC53,A2) |
| 压铸 | 铝/镁结构外壳 | 热疲劳(热裂纹)、腐蚀、焊接 | 耐热冲击性+耐腐蚀性 | 热门作品 (H13, SKD61) |
| 热锻造 | 曲轴、连杆、重型齿轮 | 高温磨损、热冲击开裂 | 热强度+冲击韧性平衡 | 热门作品 (H11, 1.2714) |
3. 冷作钢材牌号对比:D2、A2、O1 和 DC53
五种主要的冷作等级主导着工具车间的操作:D2、SKD11、A2、O1 和 DC53。
D2 / SKD11 / DIN 1.2379(高碳高铬):
化学成分: ~1.40%–1.60% C,11.0%–13.0% Cr,0.7%–1.0% Mo,0.7%–1.0% V。
热处理:预热至~820°C,奥氏体化/淬火至1000°C–1010°C,空冷,然后进行两次回火。
性能:硬度达58–62 HRC。高碳化物含量赋予其卓越的耐磨性。是薄板冲裁和冲孔等长周期生产的理想之选。
车间注意事项: D2钢材碳化物含量高,在高冲击力下容易发生崩刃。如果冲头崩刃,请改用DC53钢材或通过高温回火(520°C–540°C)降低硬度。
A2 / DIN 1.2363(中合金空冷硬化):
化学成分: ~1.0% C,5.0% Cr,1.0% Mo,0.15%–0.50% V。
性能:兼具耐磨性和韧性。空气淬火过程中变形较小,使其更适用于复杂模具几何形状。非常适合弯曲、成型和中等冲击冲压。
O1 / DIN 1.2510(油硬化):
化学成分: ~0.90% C,1.0%–1.4% Mn,0.5% Cr,0.5% W,0.5–0.7%
性能:经济高效,易于加工,热处理成本低。硬度可达58–62 HRC。是小批量生产、短版冲压模具、量规和夹具组件的理想选择。
DC53(高级冷加工等级):
性能: SKD11/D2的升级改良型。经高温(520°C–540°C)回火处理,硬度达到60–62 HRC ,冲击韧性是D2的两倍。与传统SKD11牌号相比,显著降低了刃口崩裂的风险。
冷加工等级快速总结
| 年级 | 硬度范围 | 主要优势 | 最合适 |
|---|---|---|---|
| D2 / SKD11 | 58-62HRC | 极佳的耐磨性和低变形能力 | 薄板落料、冲孔、剪切 |
| A2 | 56-60HRC | 兼具韧性和耐磨性 | 弯曲成型中等冲击模具 |
| O1 | 58-62HRC | 价格实惠,易于加工 | 小批量生产、原型、量规 |
| DC53 | 60-62HRC | 优异的韧性+高硬度 | 高负荷冲压、厚板冲压、冷镦 |
4. 热作模具钢牌号对比:H13 vs. H11 vs. 1.2714 vs. H21
热作模具钢必须在严重的热冲击和机械疲劳下保持结构完整性。
H13 / DIN 1.2344 / SKD61(5% Cr 铬基工业基准):
化学成分: ~0.32%–0.45% C,4.75%–5.50% Cr,1.10%–1.75% Mo,0.80%–1.20% V。
冶金学:较高的钒含量形成坚硬、耐热的碳化钒(VC),可防止热软化和高达 550°C–600°C 的热磨损。
性能:抗拉强度 1200–1590 MPa;典型加工硬度44–50 HRC。铝/镁压铸模具、热挤压模具和热剪切刀片的通用标准。
H11 / DIN 1.2343 / SKD6(稀钒):
化学成分: ~0.33%–0.43% C,4.75%–5.25% Cr,1.10%–1.60% Mo,0.25%–0.50% V。
性能:与H13相比,H11的碳化物含量较低,因此具有更高的整体冲击韧性和更优异的抗热疲劳裂纹扩展能力。适用于以灾难性裂纹为主要风险的重冲击热锻模具和热冲头。
DIN 1.2714(56NiCrMoV7 / 低合金镍铬合金):
性能:专为大型模具和重型锻造应用而设计。高镍含量使其在大横截面上具有良好的淬透性,并能最大限度地抵抗冲击。
H21 / DIN 1.2581(钨基热作):
化学成分:钨含量约9%。
性能:在极端工作温度(>600°C)下仍保持高红硬性。专用于高温热挤压芯轴和热剪切工具,在这些应用中,抗热软化性能比抗热冲击性能更为重要。
5. 国际等级对照表
务必将工厂测试证书 (MTC) 与适用的标准规范进行核对。化学成分的差异(尤其是钼和钒的含量)会直接影响热处理性能和芯部韧性。
| 类别 | AISI / UNS | DIN / EN (W.-Nr.) | JIS | GB(中国) | 俄罗斯国家标准(GOST) | 等效性置信度和注释 |
|---|---|---|---|---|---|---|
| 冷作 | D2 / T30402 | X153CrMoV12 / 1.2379 | SKD11 | Cr12MoV | X12M | ✅ 高 (GB Cr12MoV 的 Mo/V 窗口略低) |
| 冷作 | D3 | X210Cr12 / 1.2080 | SKD1 | Cr12 | H12 | ✅ 高 (官方认可的高C级) |
| 冷作 | A2 / T30102 | X100CrMoV5 / 1.2363 | SKD12 | Cr5Mo1V | - | ⚠ 近似 (Mo/V范围略有差异) |
| 冷作 | O1 / T31501 | 90MnCrV8 / 1.2510 | SKS3 | 9Mn2V | - | ✅ 高 (Mn/V含量略有变化) |
| 热门作品 | H13 / T20813 | X40CrMoV5-1 / 1.2344 | SKD61 | 4Cr5MoSiV1 | 4Х5МФ1С | ✅ 高 (通用压铸标准) |
| 热门作品 | H11 / T20811 | X38CrMoV5-1 / 1.2343 | SKD6 | 4Cr5MoSiV | 4X5MФС | ✅ 高 (硅含量和韧性略有差异) |
| 热门作品 | H21 | X30WCrV9-3 / 1.2581 | SKD5 | 3Cr2W8V | 3X2B8Ф | ⚠ 近似 (不同区域间水汽比差异) |
6. 实用五步甄选框架
在指定或采购工具钢之前,请遵循以下实用的工程工作流程:
首先确定工作温度:
- <200°C ⟶ 选择 冷作工具钢.
- >300°C ⟶ 选择 热作工具钢.
评估工件材料和板材厚度:
- 薄规格材料(<1.0毫米)或磨蚀性塑料: 优先考虑最大耐磨性(例如,D2、SKD11)。
- 厚钢板(>3.0毫米)、高强度钢(AHSS)或重冲击: 优先考虑韧性以防止破碎(例如,DC53、A2)。
计算所需产量:
- 原型/小批量生产(<10,000 个循环): 成本较低、易于加工的牌号(O1、A2)。
- 大规模生产(>500,000 个循环): 优质高耐磨等级(D2、DC53)或 ESR(电渣重熔)精炼 H13。
针对主要故障模式:
- 边缘钝化/磨损: 提高加工硬度和碳化物体积(例如,D2 达到 60–62 HRC)。
- 碎裂/严重开裂: 稍微降低加工硬度,并改用高韧性化学成分(例如,将 D2 改为 DC53,或将 H13 改为 H11)。
- 热裂纹/热应力裂纹: 改用耐热疲劳等级更高的材料(例如,ESR 等级 H13 或 H11)。
指定热处理和验收参数:
- 确定精确的目标硬度(例如,冲压件 58–60 HRC;压铸件 46–50 HRC)。
- 需要进行两到三次回火循环,以转变残余奥氏体并消除残余应力。
- 在加工之前,根据材料测试证书(MTC)对来料进行合金化学成分和超声波密封性验证(例如,SEP 1921 / EN 10228-3)。
7. 避免使用工具钢的关键错误
- 使用300°C以上的冷作钢材: 室温下较高的硬度在加热时会因回火反应而迅速降低。热疲劳会导致模具在短时间内开裂。
- 追求最大硬度而忽略韧性: 更高的HRC值可以提高耐磨性,但会大幅降低断裂韧性。在冲击载荷下,模具边缘崩裂对模具的破坏速度与磨粒磨损一样快。
- 热处理回火操作不当: 忽略双重/三次回火会导致残余奥氏体未经处理。随着时间的推移或在冲击作用下,残余奥氏体会转变为未经回火的马氏体,从而导致无法追踪的尺寸漂移或突发脆性断裂。
- 将同等年级名称视为相同: 销售单上标注为“等效”的等级可能处于化学成分容差范围的边缘。务必核实工厂检测证书上的实际钼、钒和杂质含量。
8. 工具钢选择参考矩阵
一页纸胜过二十封电子邮件。创建一个包含以下字段的快速参考表,您一半的采购电话就会消失:温度范围、载荷类型、耐磨要求、推荐牌号、硬度/热处理状态、采购渠道、价格范围、常用供应商、最小起订量、交货时间、替代牌号。
真正有效的3D矩阵
交叉计算温度×载荷×耐磨性,每个单元格都会输出一个答案:
- 室温 + 高冲击力 + 中等磨损 → 冷作级,低温回火,关键词:韧性
- 高温+高负荷+高磨损 → 耐热/热加工合金,淬火回火,关键词:高温硬度,抗热疲劳性能
- 中等温度 + 中等负荷 → 通用合金工具钢
表格标题模板
采购团队请使用以下行结构:
| 年级 | 标准版 | 温度范围 | 负荷水平 | 磨损程度 | 硬度 | 热处理 | 频道 | 价格范围 | 最小起订量 | 交期 | 备用 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 根据需求契合度、可加工性、可扩展性和成本,对每个候选方案进行 1-10 分的评分:加权总分获胜。 | |||||||||||
工具钢采购常见问题解答
一种钢材能同时承受热加工和冷加工吗?理论上可以,实际上不行。你需要做出一些妥协。如果热循环是主要磨损类型,则选择热加工钢材;如果室温磨损是主要磨损类型,则选择冷加工钢材。
我怎么知道我选错了?三个迹象:过度磨损、热裂纹/开裂、尺寸偏差超出公差。
哪个变量最重要?温度,然后是载荷,最后是耐磨性:在硬度数值产生影响之前,热量就已经改变了强度方程式。
9. 快速选型指南:冷作模具钢与热作模具钢
| 应用领域 | 推荐等级 | 主要要求 |
|---|---|---|
| 钣金冲压 | D2 / SKD11 | 耐磨性 |
| 精密冲压 | DC53 | 韧性+硬度 |
| 成型模具 | A2/D2 | 尺寸稳定性 |
| 铝压铸 | H13 / 1.2344 | 抗热疲劳性能 |
| 热锻模具 | H11 / 1.2343 / 1.2714 | 冲击韧性 |
| 热挤压 | H13 / H21 | 热硬度 |
总结
选择冷作模具钢还是热作模具钢,关键在于一个简单的问题:你的模具究竟要应对什么?如果是室温下的磨损,D2 或 DC53 等牌号就足够了。如果是炽热金属和快速热冲击,则需要 H13 或 1.2714 等牌号。
如果出错,就意味着模具报废和昂贵的停机时间。如果做对了,就能保证更长的生产周期和更高的利润率。
您无需再凭猜测来决定刀具寿命。如果您仍在为某个冲压、锻造或压铸项目权衡利弊,不妨让我们来帮您解决这些难题。只需告诉我们您的工作条件、工件材料和目标使用寿命,我们的材料专家就能为您提供精准的钢材等级推荐和快速报价,确保您的生产线高效运转。
标准参考资料和技术资源
- ISO 4957:2018 - 工具钢规格。
- ASTM A681-08 - 工具钢合金标准规范。
- ASM手册,第1卷 - 特性与选择:铁、钢和高性能合金。