
介绍:
热处理不当会给1.2344钢材用户造成巨大的经济损失。这不仅仅是简单的技术失误。你花费40个小时加工一个复杂的模具,结果在淬火过程中变形,或者在锻压过程中断裂。经济损失是巨大的。
模具故障通常表现为快速热裂纹、深度弯曲或表面快速磨损。这些问题通常源于一些基本错误,例如预热过快或漏掉回火工序。这样的错误不仅会造成昂贵的模具损失,还会造成数周的关键生产停机时间。
了解热处理流程可以避免这些缺陷。但即使是完美的循环热处理也无法挽救有缺陷的钢块。原材料可能存在隐藏的内应力,也可能缺乏合适的化学成分,这些都会直接导致裂纹的产生。因此,选择信誉良好的供应商至关重要。正确的预处理质量与炉体本身同样重要。
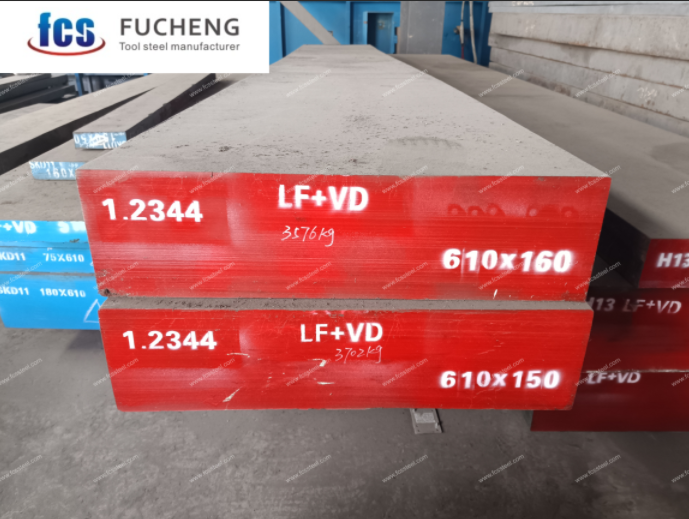
1.2344 工具钢热处理指南
典型的1.2344热处理工艺包括以下几个阶段。每个阶段对于获得所需的微观结构和性能都起着重要作用。
完整的工艺流程为:退火 → 消除应力 → 第一次预热 → 第二次预热 → 奥氏体化 → 淬火 → 第一次回火 → 第二次回火。每个阶段都有其特定的功能。它们共同作用,实现了以下目标:
- 控制硬度
- 控制残余应力
- 防止开裂和变形,以免损坏成品模具
本指南涵盖所有八个阶段。您将找到每个阶段所需的具体温度、浸泡时间和基于厚度的规则。
热处理为何如此重要
1.2344 工具钢根据不同地区有不同的名称:DIN 1.2344、AISI H13或X40CrMoV5-1 工具钢。同一种钢材,不同的标识。它属于铬钼钒 (Cr-Mo-V) 热作模具钢——这种合金成分说明了一切。
1.2344 的化学成分符合严格控制的标准范围。其中碳含量为 0.35% 至 0.42%,这兼顾了硬度和抗热疲劳性能。此外,约 5% 的铬提高了高温下的淬透性和抗氧化性。约 1.4% 的钼则引发了二次硬化。最后,约 1.0% 的钒保持了晶粒结构的致密性,从而避免了高温下的磨损。
这些合金元素共同赋予了1.2344优异的高温强度、回火强度和抗热疲劳性能,使其非常适合用于压铸、热锻和挤压模具。
但正是这种合金成分使得这种钢材对热处理误差非常敏感。H13钢材高性能背后的Cr-Mo-V碳化物需要精确的热处理条件才能稳定存在。如果跳过某些步骤或操之过急,这些碳化物就会变成薄弱点——分布不均,裂纹会在应力集中处产生。热处理并非最终步骤。对于1.2344钢材而言,它决定着钢材性能的发挥,也可能埋下早期失效的隐患。
1.2344 热处理流程及关键性能驱动因素
1.2344 热循环中的每一步都有其严格的机械目的。以下是完整的流程及其如何决定刀具寿命的具体方式:
| 阶段 | 流程细节 | 1.2344 性能的关键 |
|---|---|---|
| 1.退火 | 将坯料软化至≤235 HB,并消除早期制造应力。 | 消除锻造应力。在数控粗加工前形成均匀、延展性良好的基面。 |
| 2. 缓解压力 | 将粗加工后的块体加热至 600–650°C,以消除切削张力。 | 清除残余加工张力。防止淬火过程中发生剧烈变形。 |
| 3.预热 | 分阶段缓慢升温,直至核心和表面温度一致。 | 防止热冲击。将冷模具直接放入 1000°C 的炉中会大大增加内部开裂的风险。 |
| 4.奥氏体化 | 通常保持在 1020–1030°C 以有效溶解碳化物。 | 能有效溶解碳化物。温度超过1050°C会导致晶粒过度且不可逆地长大(脆性增加)。 |
| 5.淬火 | 通过气体或油快速冷却钢材,形成新鲜的、极其坚硬的马氏体。 | 形成硬质马氏体。冷却不均匀会导致尺寸变形。不建议水淬。 |
| 6.调质 | 使用双重或三重回火工艺,在循环之间完全冷却,将温度重新加热至 540–560°C。 | 它能缓解严重的淬火应力,去除危险的残余奥氏体,使脆性金属转变为坚韧稳定的模具。 |
究竟是什么因素导致 1.2344 版本性能下降?
- 错误时机: 启动浸泡计时器 炉 达到目标温度,而不是 工件芯芯材保持柔软,模具在生产过程中被洗掉。
- 跳过第二阶段: 单次回火处理会在刀具表面留下亚稳态的残余奥氏体。数周后,刀具可能会发生尺寸变化或出现无法预测的裂纹。
- 表面脱碳: 在高温循环过程中暴露于大气中会烧掉表面碳,导致模腔表面变软,压铸过程中出现严重的粘模问题。
为什么严格的制造商标准不容协商
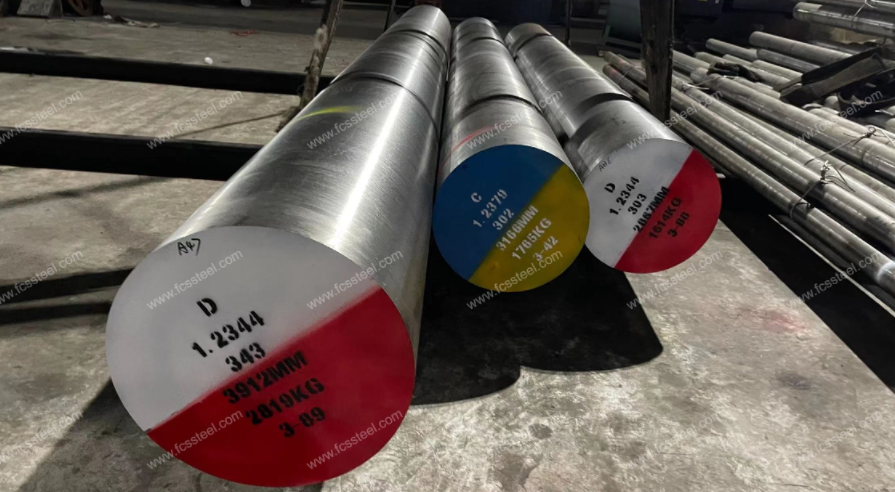
当生产工厂草率行事或依赖过时的设备时,经济损失通常会由生产车间承担。以下是关键质量控制失效时会发生的情况:
- 硬度均匀性失效芯部和表面硬度必须一致。如果热处理人员匆忙缩短奥氏体化保温时间,芯部就会保持柔软。这样一来,您昂贵的模具很可能在第一次生产运行中就被冲蚀或凹陷。
- 微观结构与晶粒破坏你需要细小且分布均匀的碳化物。过热会导致晶粒严重粗化。结果呢?刀具会变得极其脆弱,在锻压机的物理冲击下就会碎裂。
- 尺寸失真一家合格的加工厂能够精确控制高压气体冷却速率。如果为了节省时间,加工车间采用不均匀冷却方式对复杂几何形状的工件进行喷射加工,会导致刀具变形。这不仅会浪费数天时间进行繁重的精磨,甚至可能直接报废整个工件。
- 表面脱碳该炉需要受控真空环境。露天加热会直接烧掉表面的碳。这意味着关键的型腔表面最终会变软,导致铸造零件时出现严重的粘连问题。
- 流程可追溯性日志如果一家工厂不记录核心热电偶数据,他们就只能靠猜测。三周后,当模具在现场出现裂纹时,由于缺乏可靠的热数据,就无法确定是设计缺陷、钢材质量差,还是热循环过程出了问题。
如何选择可靠的 1.2344 制造商
优质的热处理始于严格的钢材规格。不要再凭感觉了,请将这些精确的技术限制写入您与供应商的下一份合同中。以下是我们保证的内容,也是您必须提出的要求:
- 精准化学: C:0.35–0.42%,Cr:4.80–5.50%。容差不得过大,否则淬火硬度将出现不可预测的波动。
- 碳化物微观结构: 需求 NADCA #207 或同等认证。你需要细小、均匀且无严重带状缺陷的硬质合金来承受热冲击。
- 球状退火: 坯料必须完全退火,硬度≤235 HB。这可以保证数控粗加工过程光滑无应力,且无隐藏的硬点。
- 超声波检测(UT): 按照 SEP 1921 规定进行超声波检测,并根据应用选择验收等级(通常为第 3 组 D/d 级或更高)。
- 钢材清洁度: 为防止在高锻造压力下产生微裂纹,应严格规定非金属夹杂物的 ASTM E45 限值。
与我们合作,我们将提供完全经过认证的 1.2344 块,这些块能够达到这些精确的目标,确保您的模具每次都能经受住熔炉的考验。
优化热处理后的目标性能
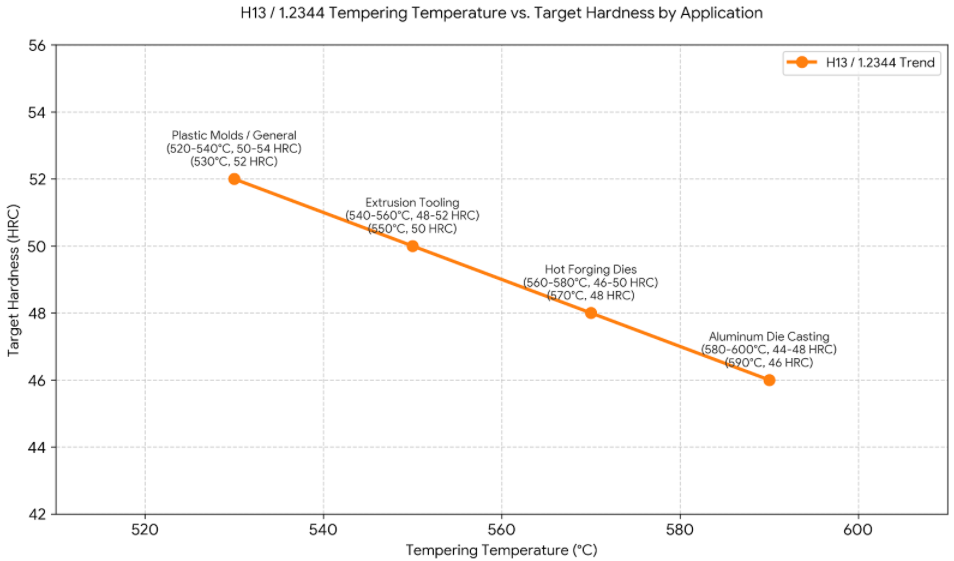
能否获得正确的数值完全取决于工具的实际功能。以下是 1.2344 个已确定属性在主要应用程序中的分布情况:
| 应用领域 | 目标硬度 | 温度 | 绩效焦点 |
|---|---|---|---|
| 铝压铸件 | 44-48HRC | 580–600°C | 最大限度地提高热疲劳极限,并防止严重的热裂纹。 |
| 热锻模具 | 46-50HRC | 560–580°C | 兼具极高的耐磨性和抗塑性变形能力。 |
| 挤压模具 | 48-52HRC | 540–560°C | 在极强的滑动摩擦下仍能保持高屈服强度。 |
| 塑料模具/通用 | 50-54HRC | 520–540°C | 具有极高的硬度、良好的抛光性和抗压痕性。 |
注意:不要仅仅以硬度作为成功的唯一证明——务必根据适用的规范和项目要求验证冲击韧性,以确保模具不会在压力机上突然破碎。
结语
1.2344 工具钢的热处理并非仅仅在于记住温度。它关乎的是防止价值 10,000 万美元的模具在冲压过程中破碎。从精细的预热到必不可少的二次回火,每个阶段都旨在应对特定的内部应力。任何一个步骤的缺失都会导致模具过早失效,造成生产损失。
但说实话,即使是完美的炉窑循环也无法弥补劣质钢材的缺陷。模具的使用寿命始于优质的、经过应力消除处理的钢块。不要再浪费数周时间在性能不稳定的材料上。想要使用每次都能完美运行的钢材吗?立即联系 FCS Steel,获取顶级 1.2344 钢块的报价。