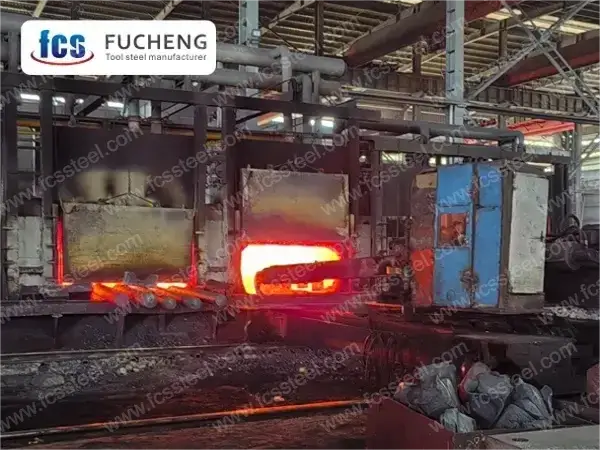
Thép dụng cụ 1.2080 | D3 | X210Cr12
Thép dụng cụ D3 cao cấp của FCS Factory (1.2080/X210Cr12) có khả năng chống mài mòn, độ ổn định kích thước và độ cứng lên đến 62 HRC tuyệt vời dành cho các dụng cụ cắt, lưỡi cắt và khuôn có độ chính xác cao đòi hỏi khả năng chống mài mòn vượt trội trong môi trường công nghiệp khắc nghiệt.
Thép dụng cụ 1.2080 | X210Cr12 | Giới thiệu sản phẩm D3
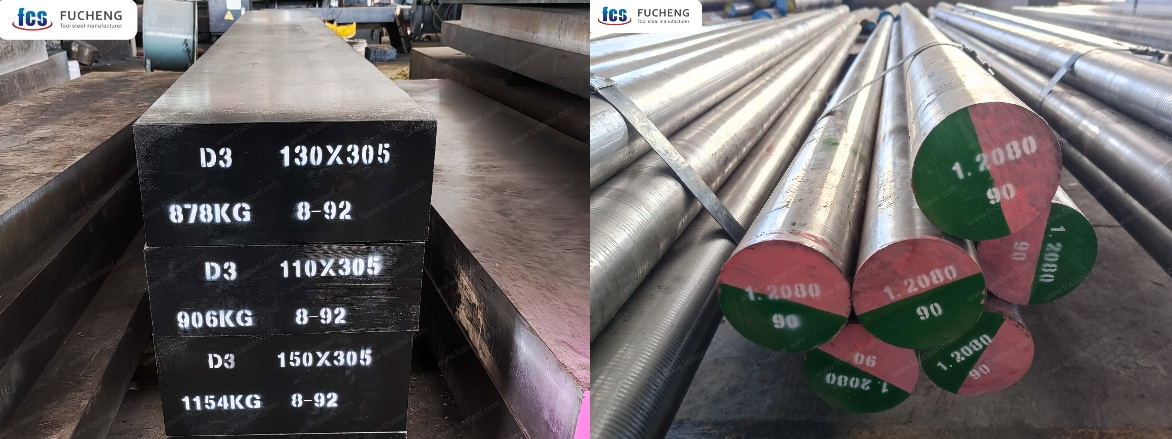
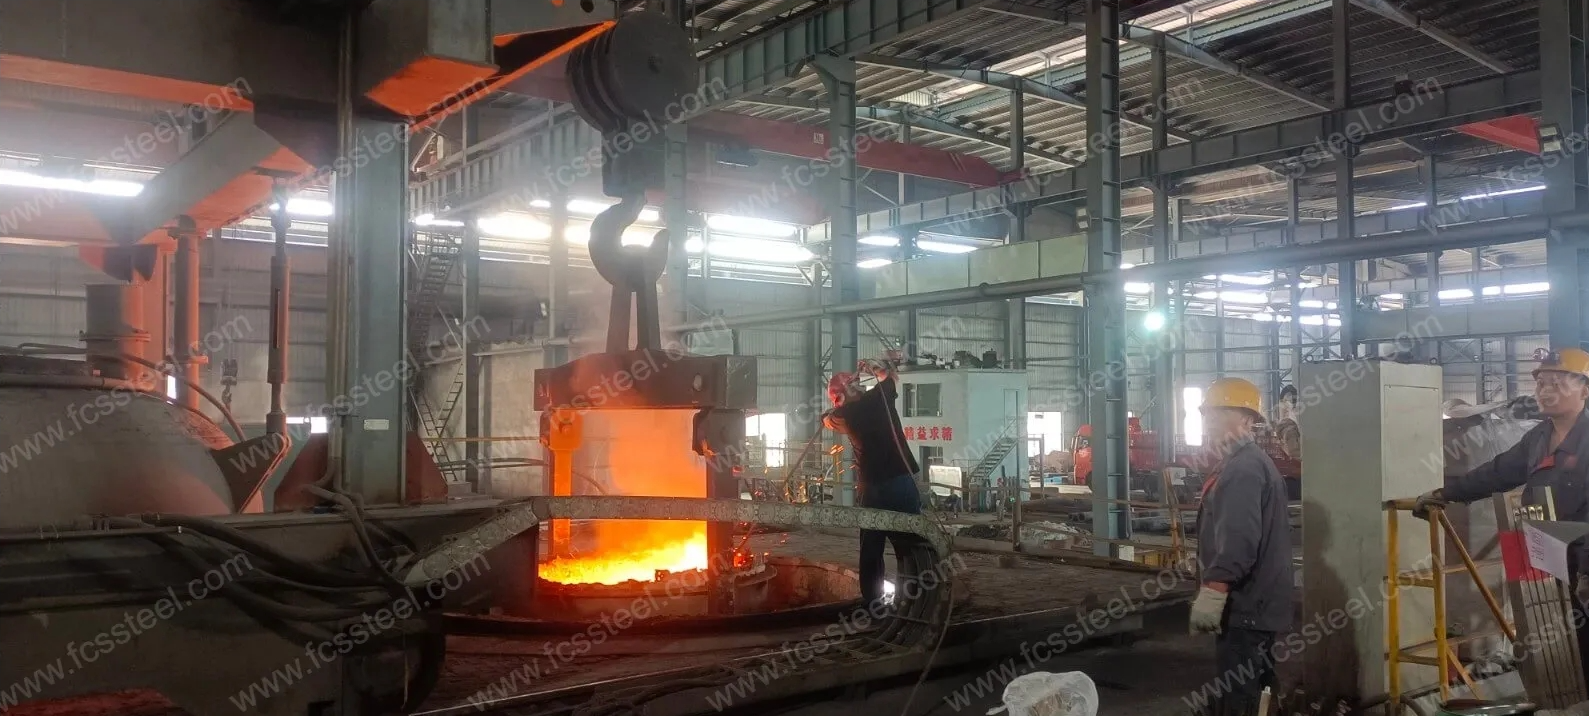
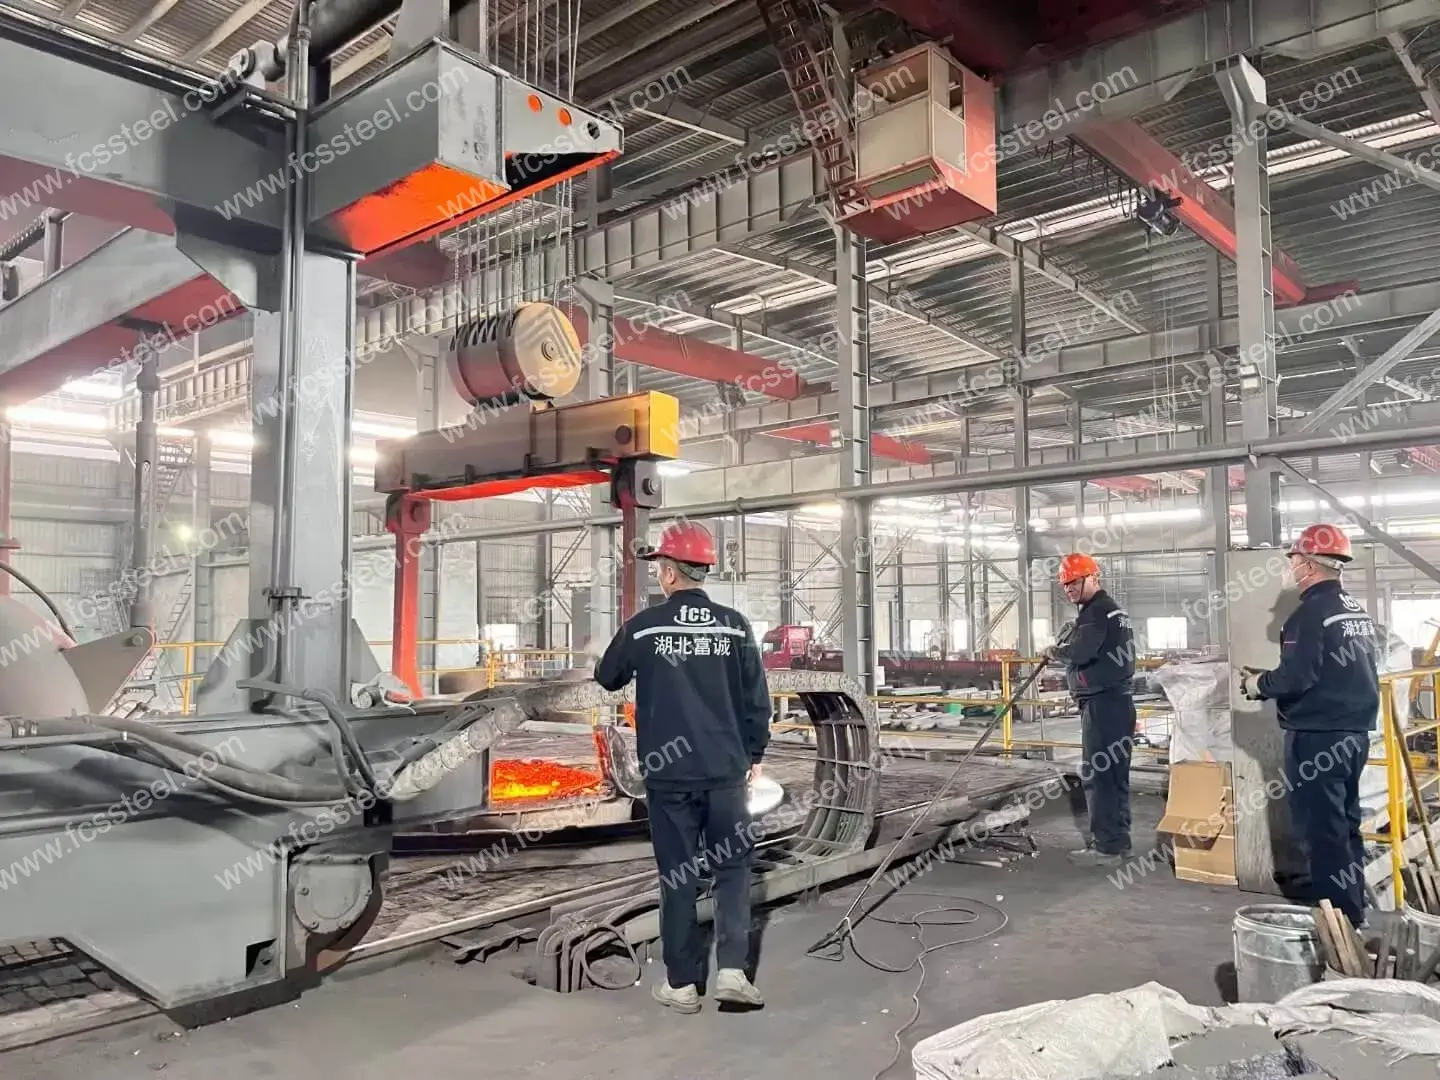
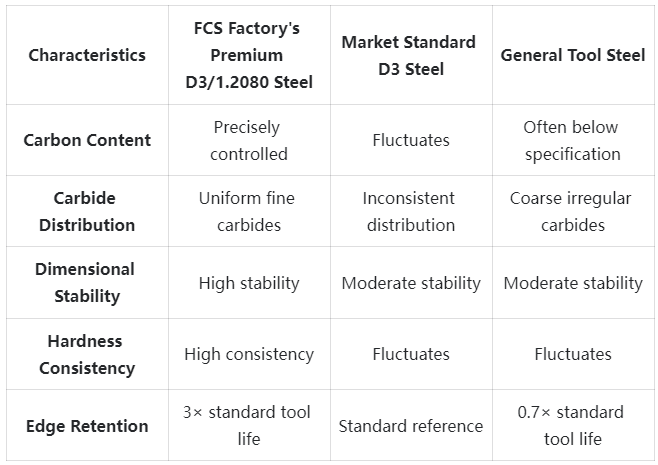
Thép công cụ D3 là tiêu chuẩn Mỹ (AISI), và loại tương đương X210Cr12, 1.2080 là tiêu chuẩn Đức (DIN/W-Nr). Cả ba đều là thép công cụ alexandrite cacbon cao, crom cao, có ưu điểm cốt lõi là khả năng chống mài mòn cực cao, độ cứng cao và độ ổn định kích thước tốt, phù hợp cho việc chế tạo dụng cụ trong điều kiện nguội dưới ứng suất cao, thích hợp cho việc chế tạo dụng cụ nguội có độ chính xác cao, tải trọng lớn. Hệ thống đặt tên đa tiêu chuẩn (ASTM/DIN/GB) có thể đáp ứng nhu cầu của các chuỗi công nghiệp khu vực khác nhau, và là vật liệu được ưa chuộng cho các dụng cụ chống mài mòn trong ngành công nghiệp ô tô, dụng cụ cắt gọt và điện tử. Là nhà sản xuất và cung cấp hàng đầu về thép hợp kim, thép công cụ, thép công cụ D3, 1.2080, X210Cr12 của Nhà máy Thép Công cụ FCS trải qua quá trình kiểm soát chất lượng nghiêm ngặt trong suốt quá trình sản xuất. Mỗi lô vật liệu đều được chứng nhận về thành phần hóa học, cấu trúc vi mô và tính chất cơ học để đảm bảo hiệu suất ổn định trong các ứng dụng dụng cụ quan trọng. Nhà máy FCS cung cấp thép công cụ D3, 1.2080, X210Cr12 được sản xuất chính xác để duy trì sự phân bố cacbua tối ưu, mang lại khả năng giữ cạnh vượt trội trong các ứng dụng cắt gọt và tuổi thọ sử dụng kéo dài trong môi trường mài mòn cao so với các loại thép tiêu chuẩn hiện có trên thị trường.
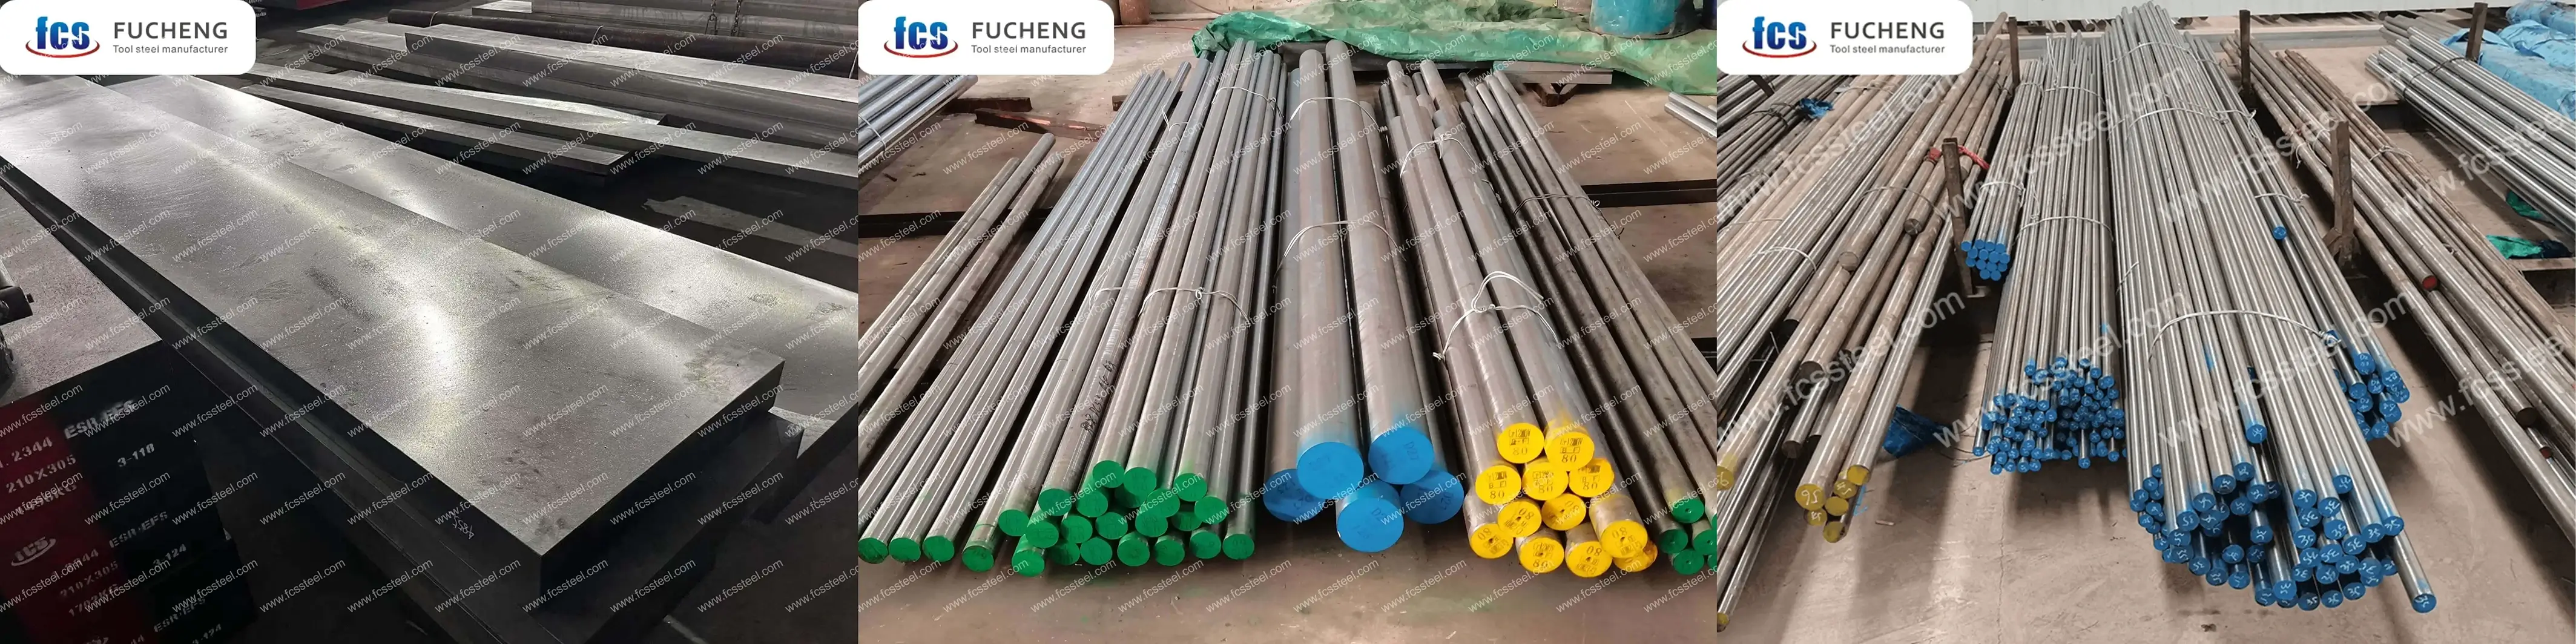
Thép dụng cụ 1.2080 | X210Cr12 | Các loại và tùy chọn D3
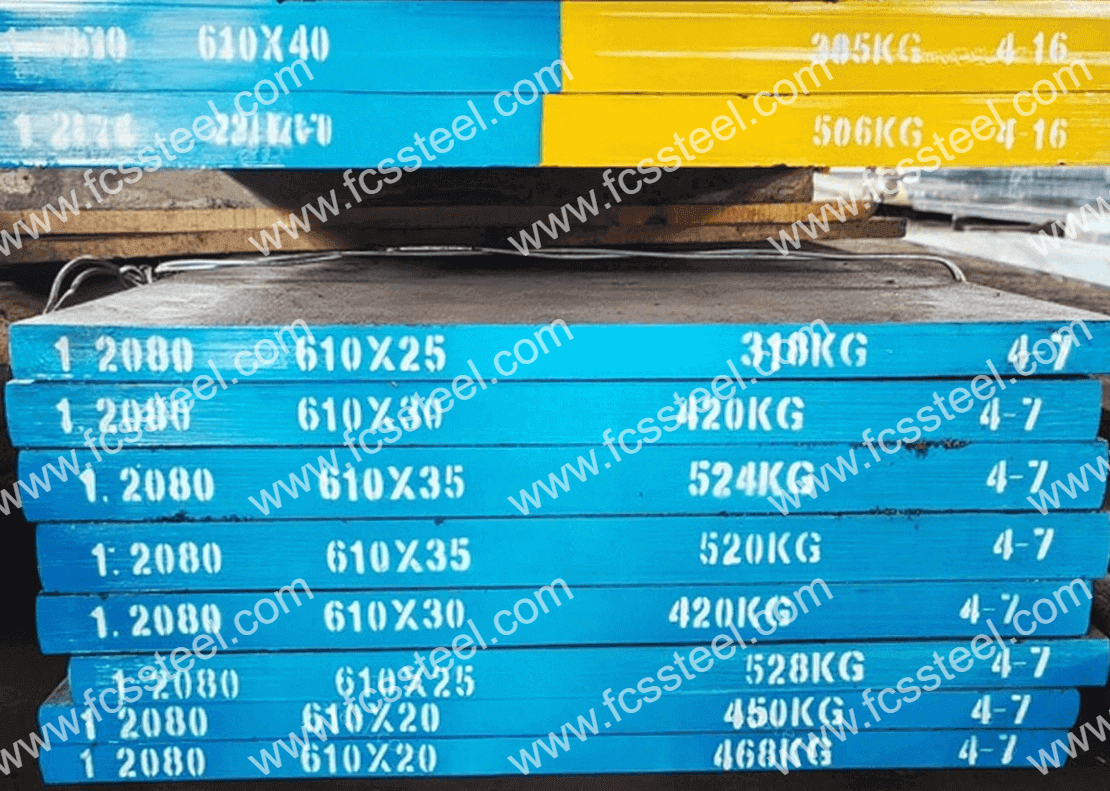
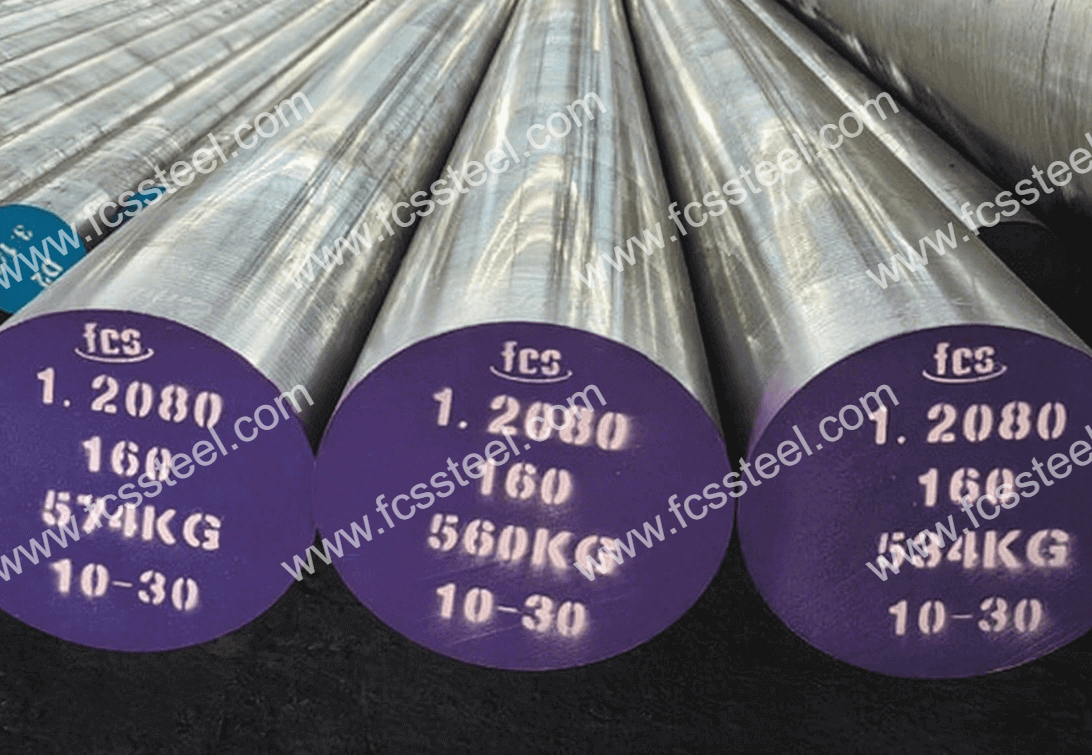
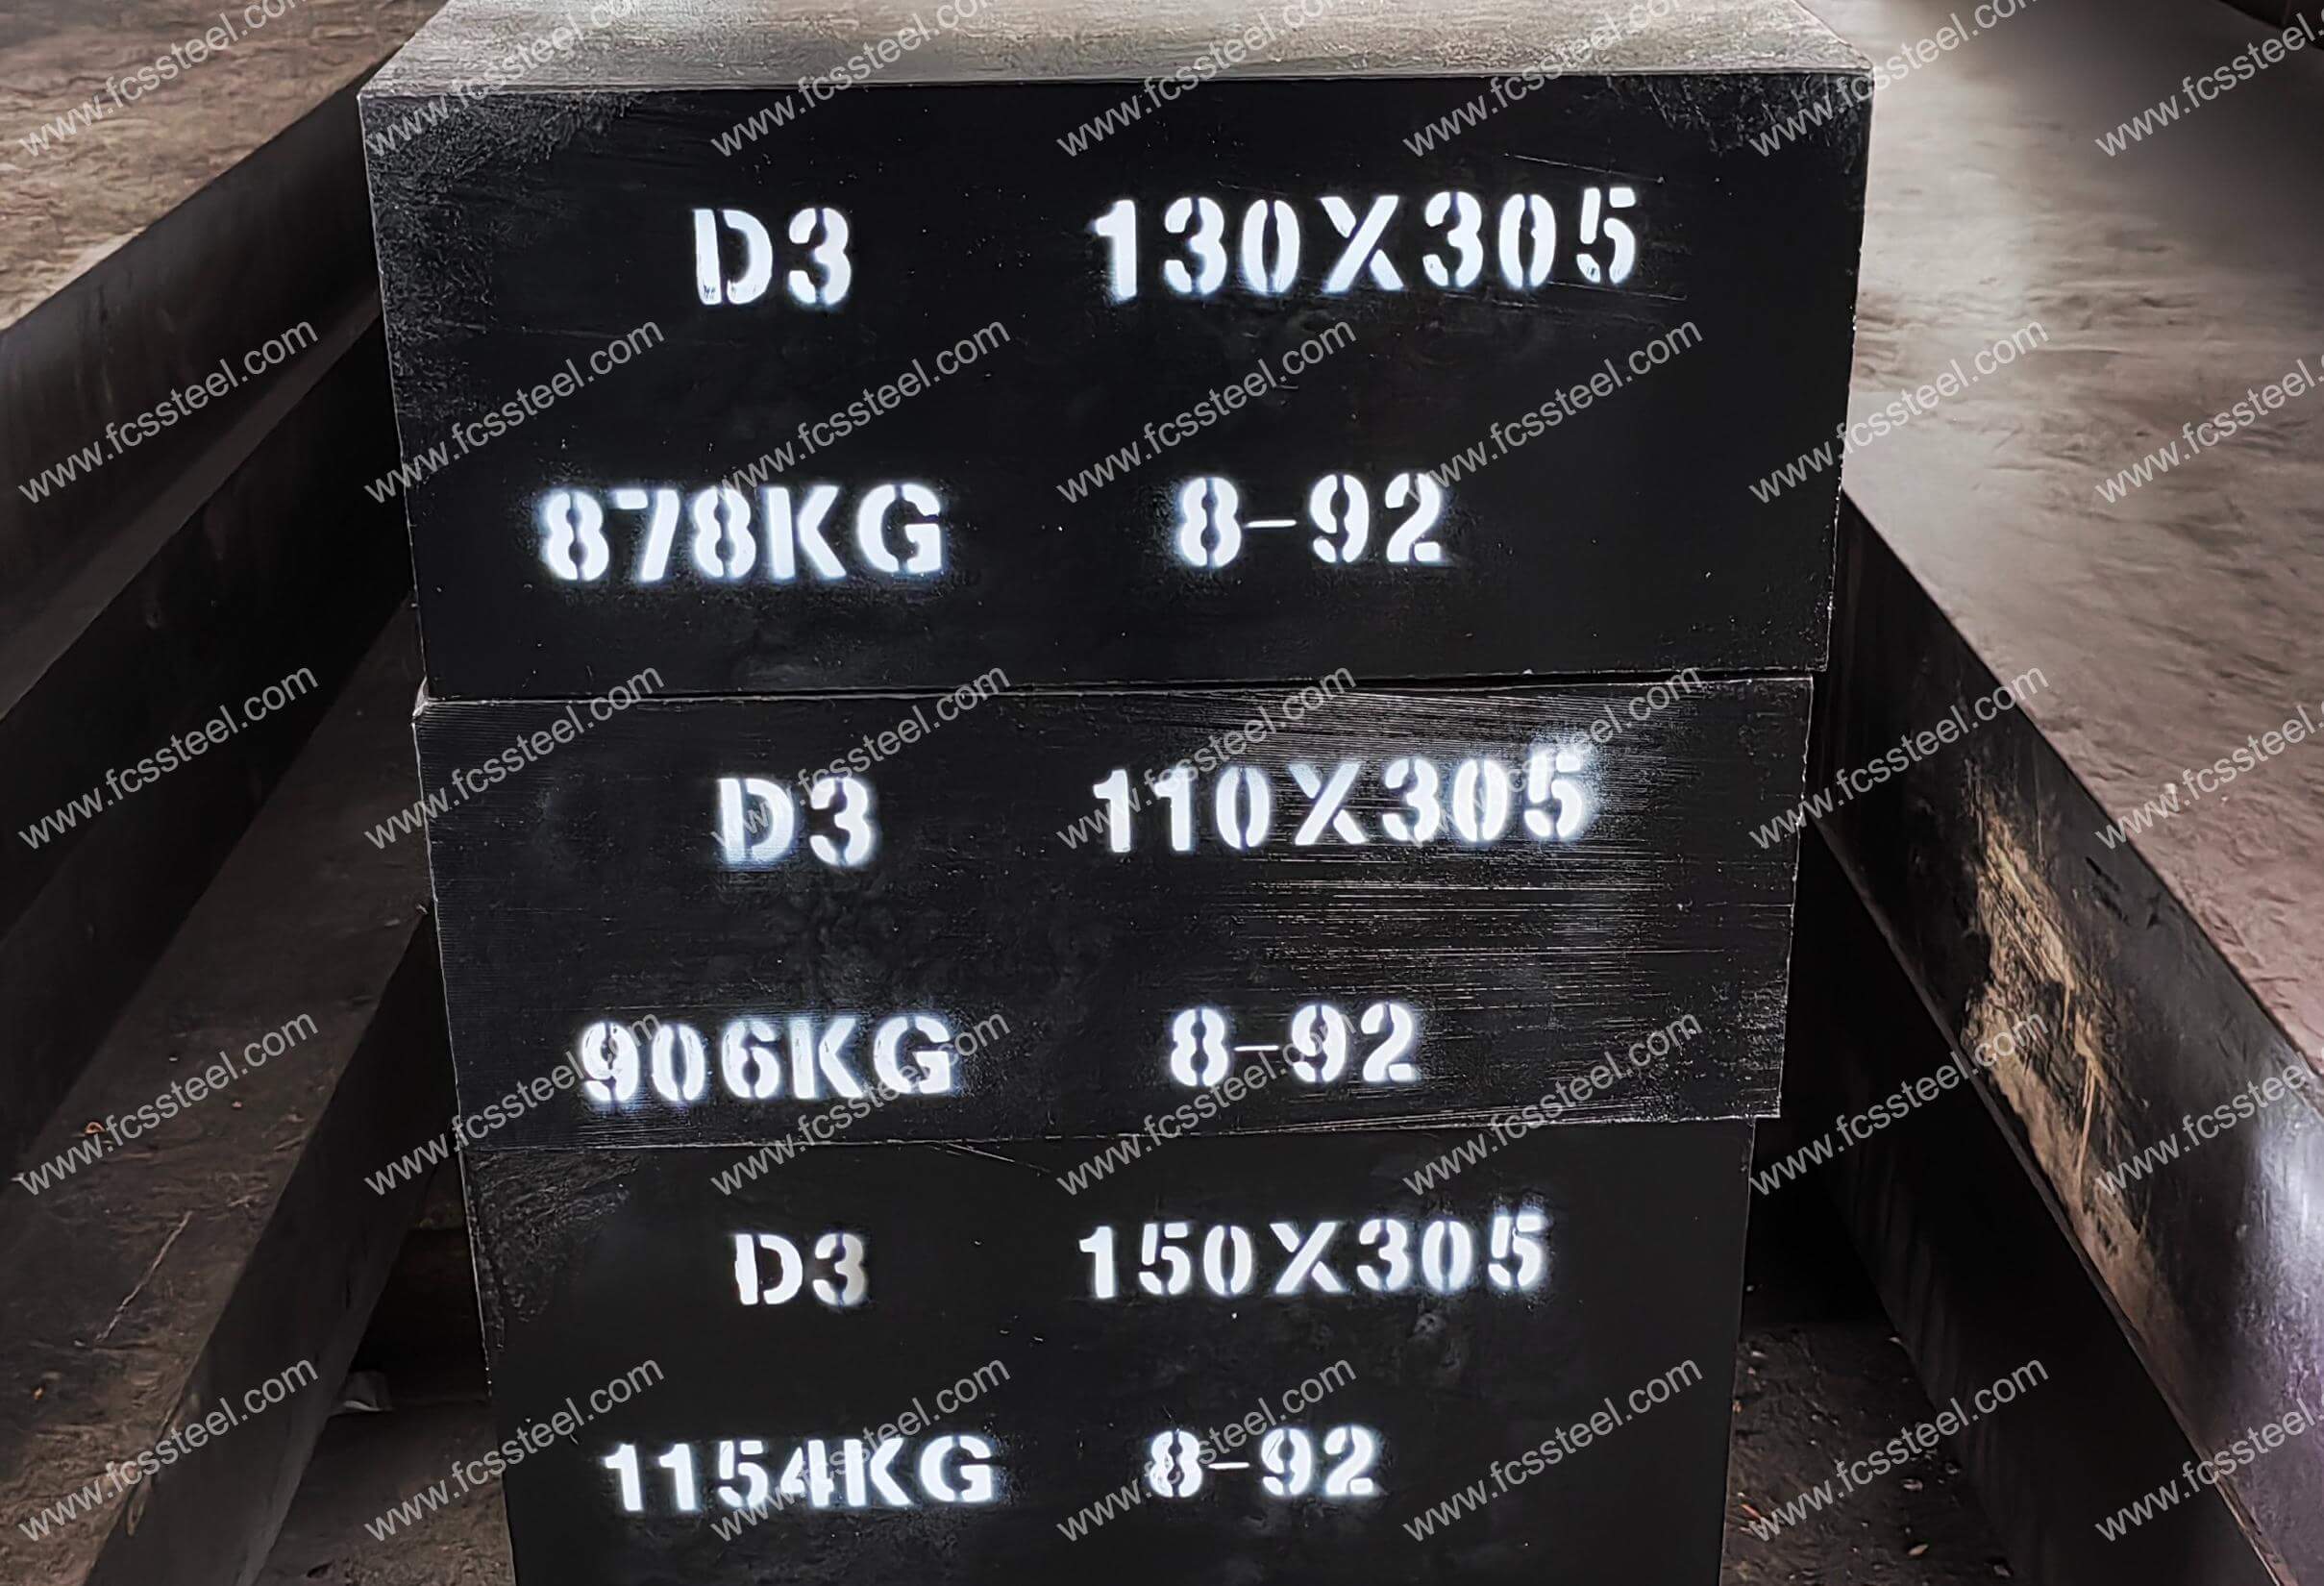
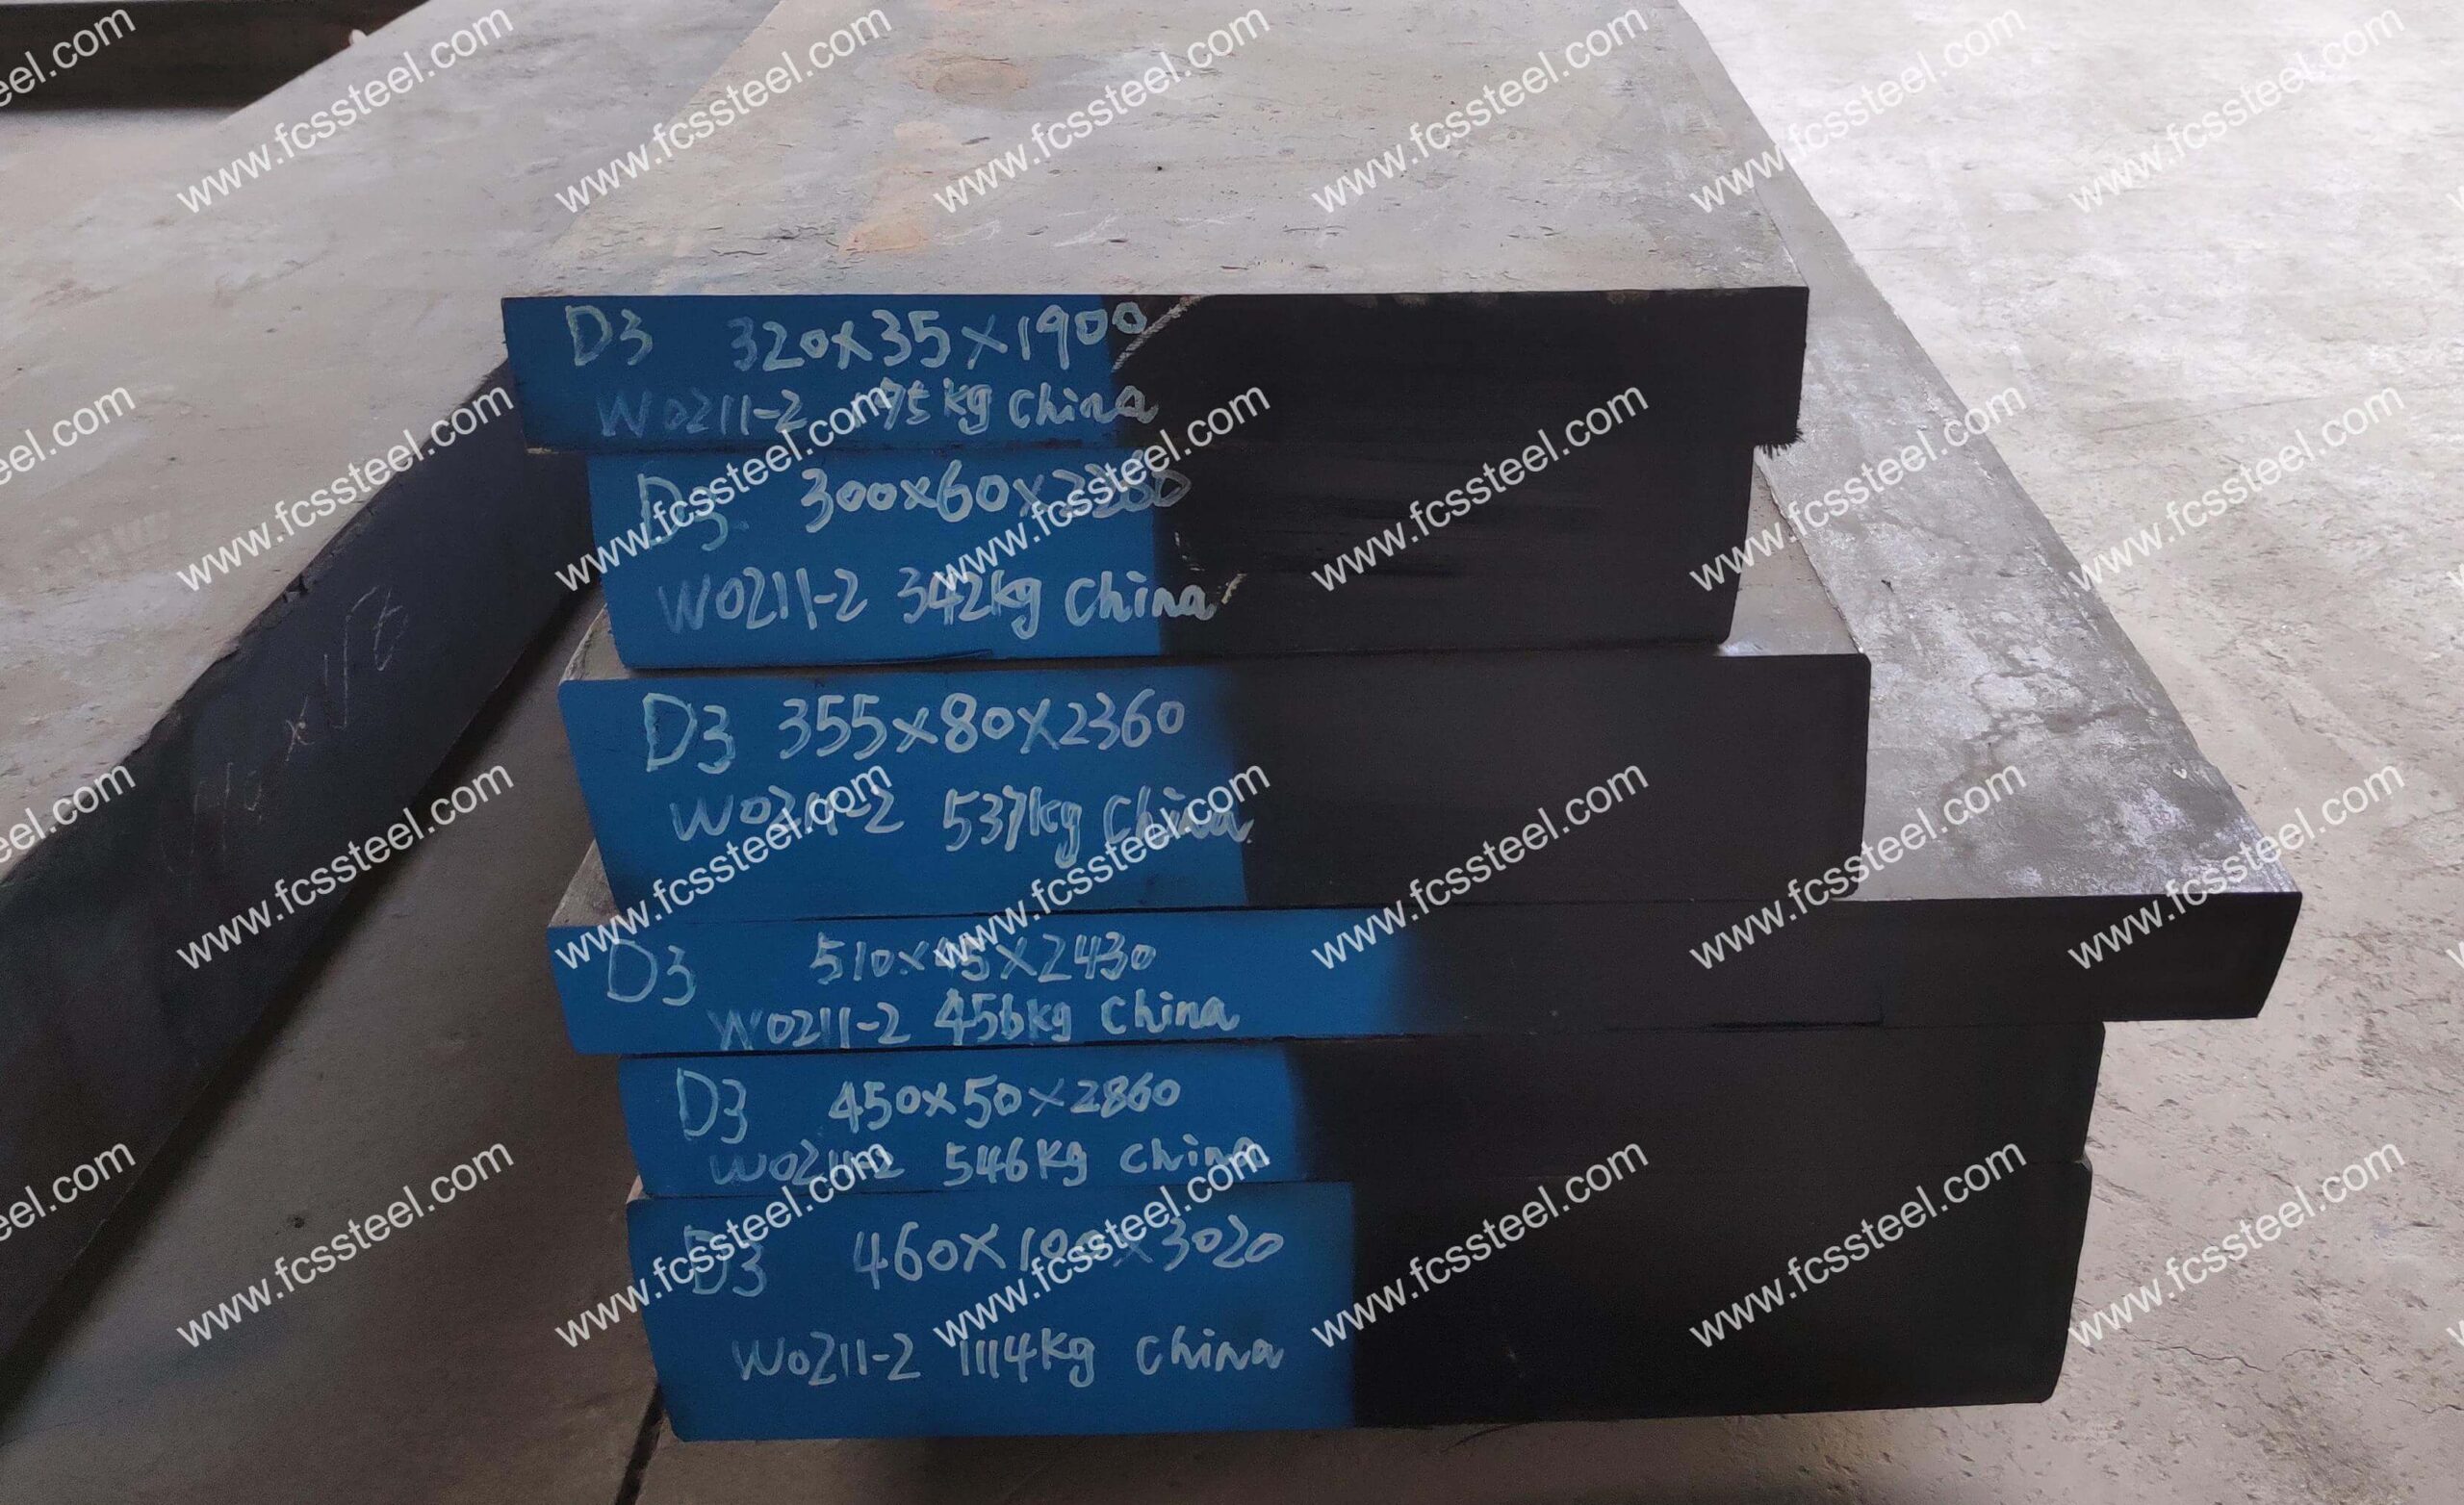
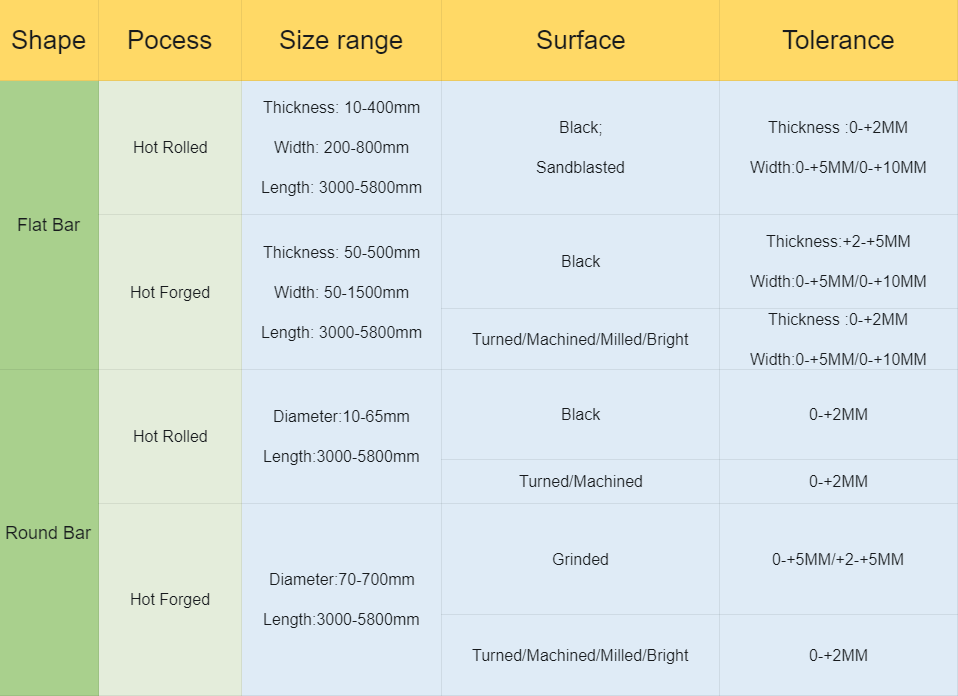
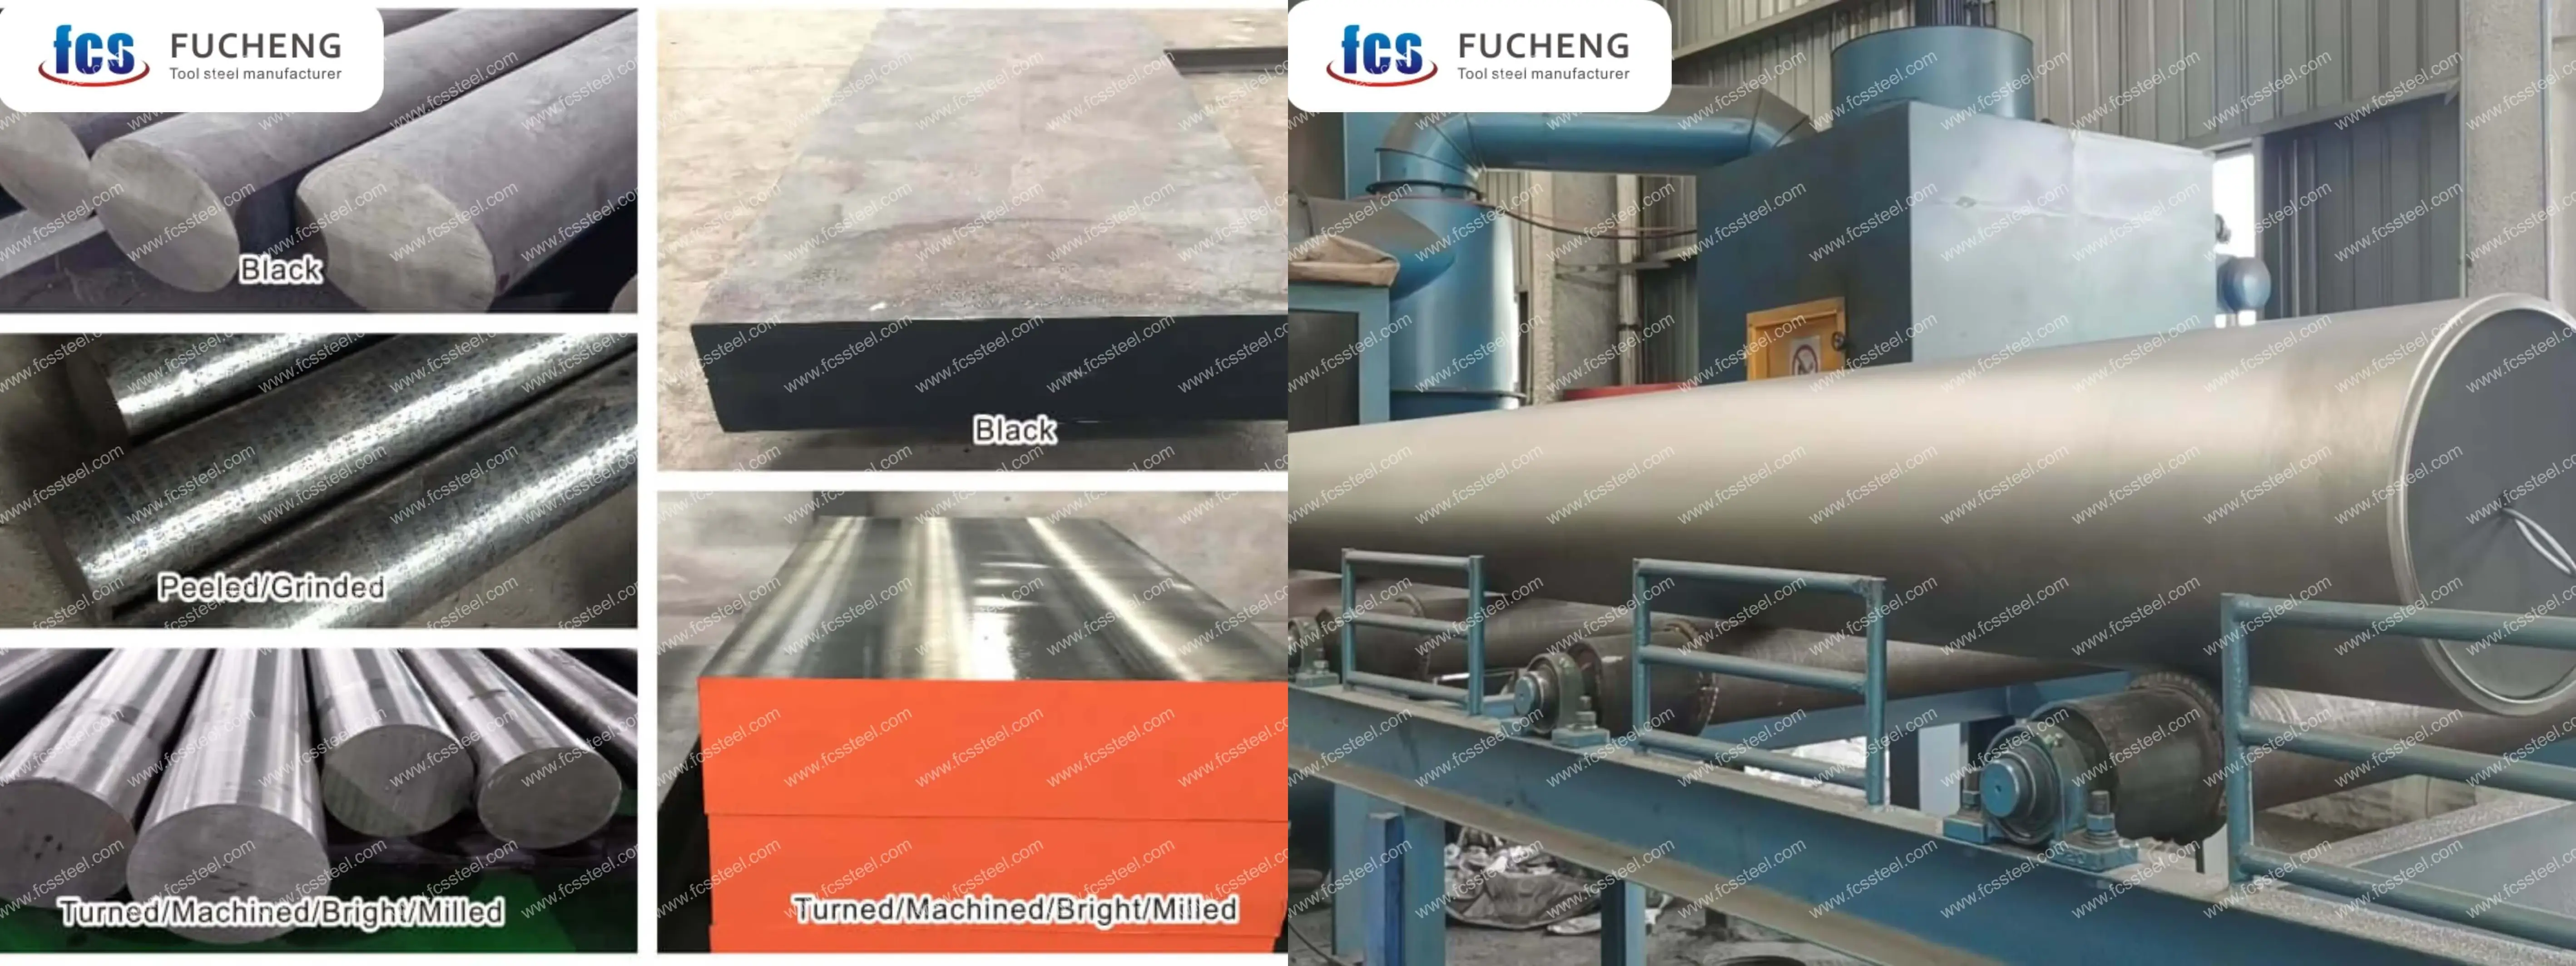
Bảng dưới đây hiển thị phạm vi kích thước, điều kiện bề mặt và chi tiết dung sai cho thép công cụ 1.2080/X210Cr12/D3 :
Thép dụng cụ 1.2080 | X210Cr12 | D3 Tùy chọn tùy chỉnh
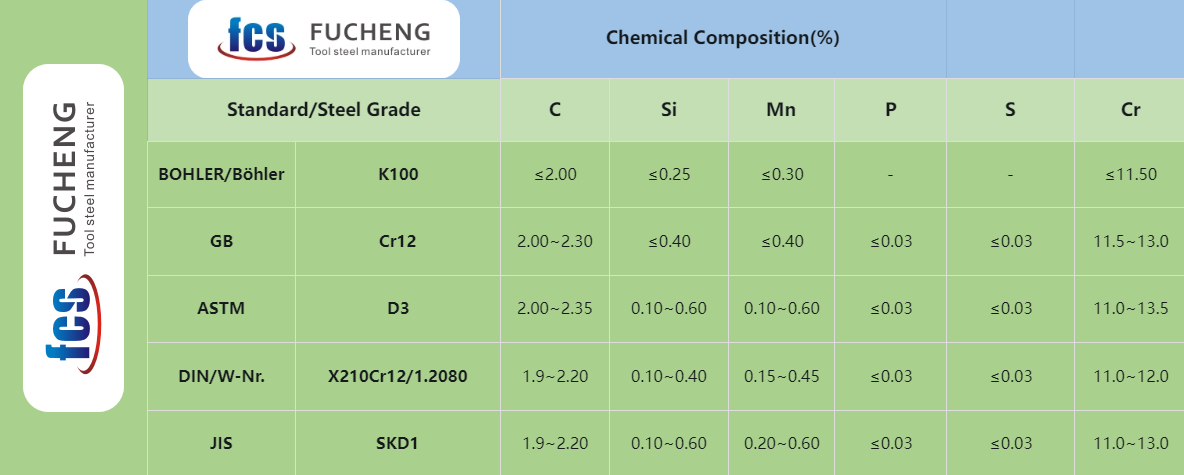
- Thành phần hóa học tùy chỉnh: Có thể sản xuất theo tiêu chuẩn GB, DIN, ASTM, JIS và các tiêu chuẩn khác. Thành phần hóa học có thể được tùy chỉnh riêng.
- Thông số kỹ thuật tùy chỉnh: thép tròn (đường kính), tấm (độ dày, chiều rộng) có thể được tùy chỉnh sản xuất.
- Bao bì chuyên dụng cho việc lưu trữ lâu dài hoặc điều kiện vận chuyển khắc nghiệt: bao gồm phun sơn đen xung quanh, bọc màng nhựa, phun dầu chống gỉ và vận chuyển trong thùng gỗ.
- Sản xuất theo yêu cầu dựa trên mẫu hoặc thỏa thuận kỹ thuật.
- 1.2080/X210Cr12/D3 Thép công cụ nung chảy lại bằng điện xỉ (ESR): lựa chọn cao cấp với độ tinh khiết cao hơn và tính chất đẳng hướng cho các ứng dụng quan trọng.
Thép dụng cụ 1.2080 | X210Cr12 | Thành phần hóa học D3
Thép dụng cụ 1.2080 | X210Cr12 | Quy trình xử lý nhiệt D3
1. ủ
2. dập tắt
3. Nhiệt độ
4. đề phòng
Quá trình gia nhiệt cần kiểm soát tốc độ gia nhiệt để tránh nhiệt độ tăng quá nhanh dẫn đến oxy hóa và khử cacbon bề mặt chi tiết. Có thể sử dụng hoặc đặt than hoạt tính và các chất chống khử cacbon khác vào lò nung trong môi trường bảo vệ. Khi tôi và làm nguội, cần lựa chọn môi trường làm nguội và phương pháp làm nguội phù hợp theo hình dạng và kích thước chi tiết để đảm bảo hiệu quả tôi, đồng thời giảm nguy cơ biến dạng và nứt.
Thép dụng cụ 1.2080 | X210Cr12 | Kiểm tra chất lượng D3
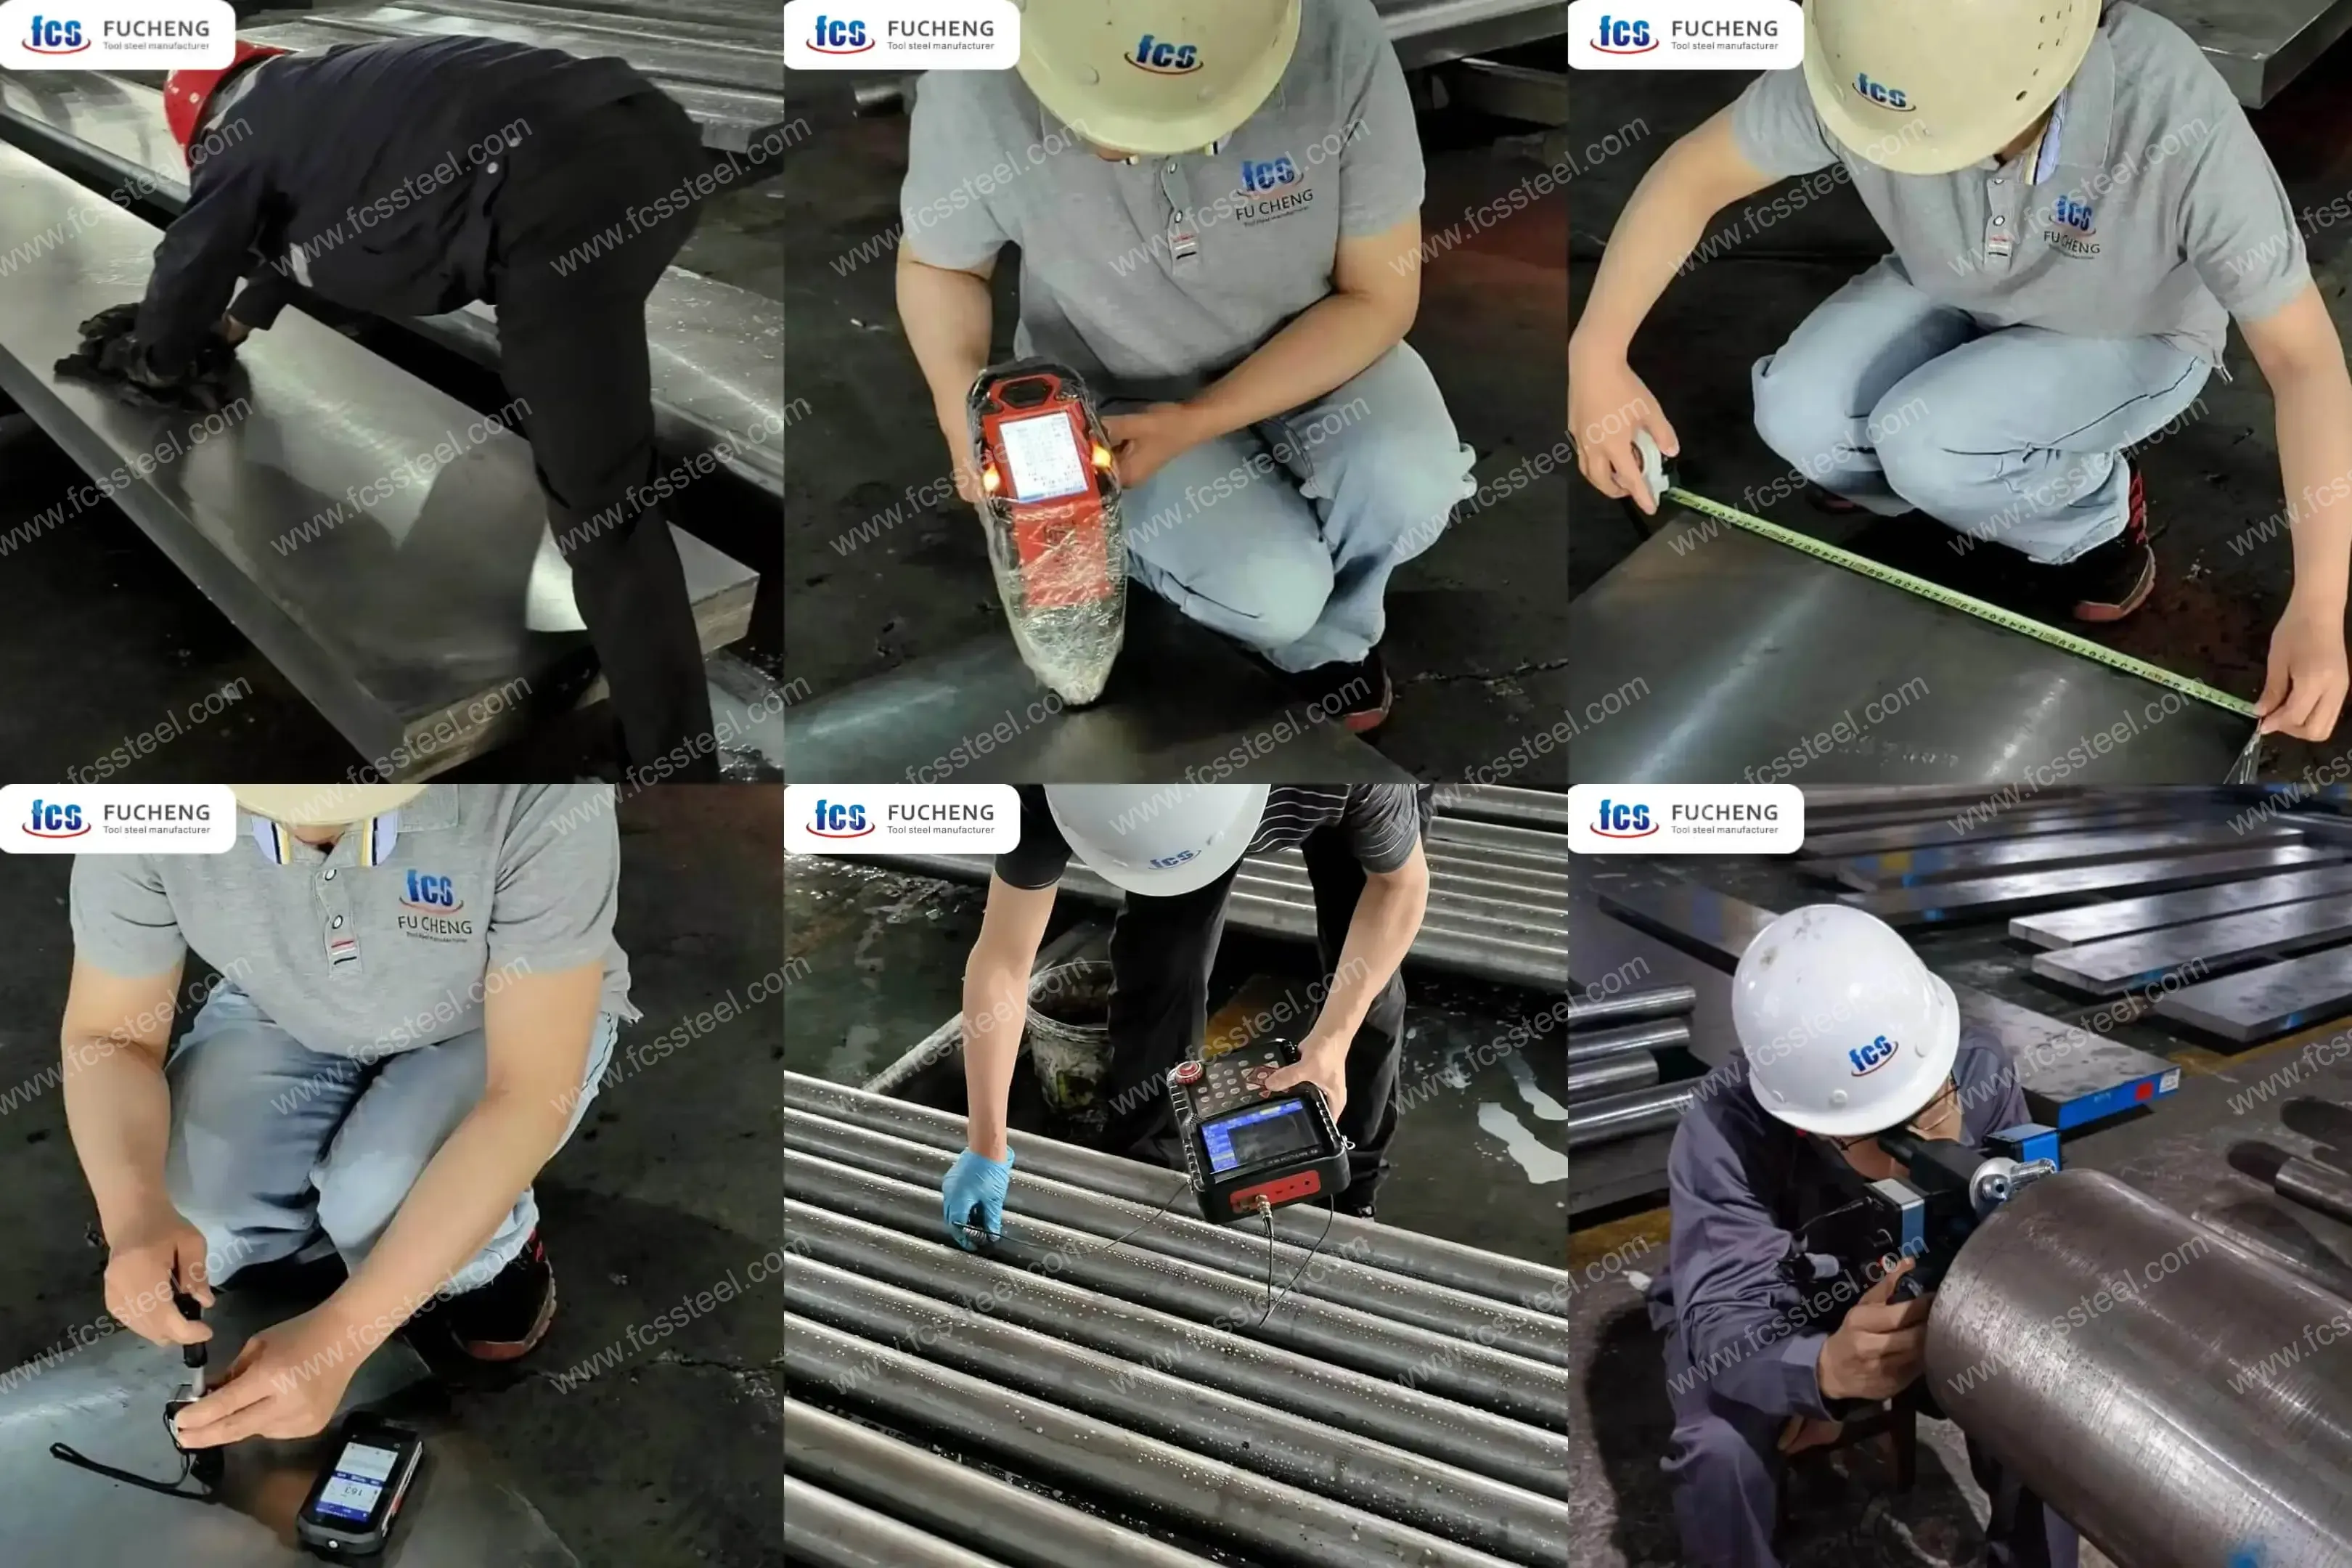
1. Kiểm tra tình trạng bề mặt
2. Kiểm tra thành phần hóa học
3. Kiểm tra kích thước và dung sai
4. Kiểm tra độ cứng
5. Kiểm tra siêu âm
6. Kiểm tra cấu trúc vi mô
(1) Phân tích kim loại học
Nhà máy FCS sẽ sử dụng thiết bị phân tích kim loại để phát hiện trạng thái cấu trúc vi mô sau khi xử lý nhiệt, bao gồm phân bố cacbua, hình thái martensite, hàm lượng austenit còn lại, v.v.
(2) Xếp hạng kích thước hạt
Thép dụng cụ 1.2080 | X210Cr12 | Thông số kỹ thuật D3
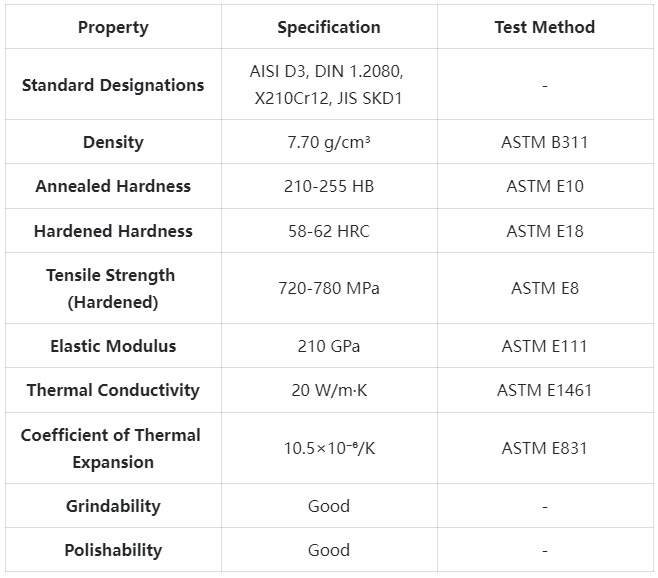
Thép dụng cụ 1.2080 | X210Cr12 | Ứng dụng sản phẩm D3
Các kịch bản ứng dụng chính
Khuôn cắt có độ chính xác cao
Thép D3/1.2080 vượt trội trong các ứng dụng dập và tạo phôi khối lượng lớn trên vật liệu dày tới 3mm. Khả năng chống mài mòn tuyệt vời của nó giúp kéo dài tuổi thọ khuôn lên 30-40% so với thép thông thường, đặc biệt là khi gia công các vật liệu mài mòn như silicon hoặc thép không gỉ. Khách hàng của chúng tôi báo cáo rằng có thể đạt được hơn 1 triệu lần đột dập khi sử dụng thép D3 cao cấp của chúng tôi với quy trình xử lý nhiệt phù hợp trước khi mài lại.
Lưỡi cắt công nghiệp
Hàm lượng carbon và crom cao của thép X210Cr12 tạo nên sự cân bằng hoàn hảo giữa độ cứng và khả năng chống mài mòn cho các ứng dụng cắt công nghiệp. Các nhà chế tạo kim loại sử dụng thép 1.2080 của chúng tôi cho lưỡi cắt báo cáo thời gian bảo dưỡng dài hơn gấp 2-3 lần so với thép công cụ tiêu chuẩn. Khả năng duy trì độ sắc bén của vật liệu giúp cải thiện đáng kể chất lượng cắt và giảm sự hình thành bavia.
Khuôn ép
Đối với khuôn ép phun xử lý hợp chất mài mòn hoặc chứa thủy tinh, thép dụng cụ D3 của chúng tôi có khả năng chống mài mòn tuyệt vời. Độ ổn định kích thước tuyệt vời trong quá trình xử lý nhiệt đảm bảo độ chính xác của các thành phần khuôn quan trọng, trong khi khả năng đánh bóng tốt cho phép hoàn thiện bề mặt chất lượng cao. Các nhà sản xuất khuôn mẫu báo cáo hiệu suất ổn định và bảo trì tối thiểu, ngay cả sau hàng trăm nghìn chu kỳ đúc.
Ứng dụng dành riêng cho ngành
- Sản xuất ô tô: khuôn dập và đột cho sản xuất tấm khối lượng lớn; dụng cụ đúc chính xác cho các bộ phận truyền động; thanh dẫn hướng ổ trục chịu tải trọng cao và tấm chịu mài mòn; khuôn cuộn dây cho sản xuất ốc vít.
- Ngành hàng không vũ trụ: dụng cụ gia công titan và siêu hợp kim; thước đo chính xác yêu cầu độ ổn định về kích thước; dụng cụ cắt chuyên dụng cho vật liệu composite; đồ gá và giá đỡ dụng cụ chống mài mòn.
Thép dụng cụ 1.2080 | X210Cr12 | Tóm tắt so sánh D3
Thép dụng cụ 1.2080 | X210Cr12 | Câu chuyện thành công của khách hàng D3
Thép dụng cụ 1.2080 | X210Cr12 | Thông tin về cấu trúc giá D3
Thép dụng cụ 1.2080 | X210Cr12 | D3 Câu hỏi thường gặp
Hỏi: Thép D3/1.2080/X210Cr12 có thể đạt được độ cứng tối đa là bao nhiêu? Trả lời: Thép D3 của chúng tôi có thể được tôi cứng đến 60-62 HRC bằng phương pháp xử lý nhiệt thích hợp. Độ cứng thực tế tối đa phụ thuộc vào kích thước mặt cắt ngang, và các tiết diện dày hơn thường có độ cứng thấp hơn 1-2 HRC so với các tiết diện mỏng hơn do hạn chế về khả năng tôi cứng. Hỏi: So sánh thép công cụ D3 với D2 trong các ứng dụng cắt gọt thì sao? Trả lời: D3 (1.2080) có hàm lượng carbon cao hơn và thường có hàm lượng crom cao hơn so với D2 (1.2379), dẫn đến khả năng chống mài mòn tuyệt vời nhưng độ dẻo dai thấp hơn một chút. D3 là lựa chọn ưu tiên cho các ứng dụng mà mài mòn là mối quan tâm chính, trong khi D2 cung cấp sự cân bằng tốt hơn giữa khả năng chống mài mòn và độ dẻo dai trong các ứng dụng có tải trọng va đập.
THÔNG TIN THÊM VỀ SẢN PHẨM
| Trọng lượng máy | 45 kg |
|---|---|
| Kích thước | 165 × 60 × 25 cm |