
Giới thiệu:
Thép công cụ D6 so với D3 – sự lựa chọn này ảnh hưởng đến hiệu suất và ngân sách của dự án. Cả hai đều là thép cacbon cao, crom cao. Thoạt nhìn chúng trông khá giống nhau. Nhưng các đặc tính riêng biệt của chúng tạo ra những kết quả rất khác nhau trong thực tế sử dụng.
Thép D6 cứng đều khắp. Điều này làm cho nó hoàn hảo cho các bộ phận dụng cụ dày. Thép D3 có khả năng chống mài mòn tốt hơn. Nó rất phù hợp cho các công việc dập khuôn số lượng lớn.
Bạn đang thiết kế khuôn dập chính xác, dụng cụ tạo hình nguội hoặc thiết bị dập? Hãy nắm rõ những điểm khác biệt chính. Xem xét thành phần hóa học của chúng. Kiểm tra cách chúng phản ứng với xử lý nhiệt. So sánh chi phí so với hiệu suất. Kiến thức này giúp bạn tránh được những sai lầm tốn kém. Thêm vào đó, bạn sẽ sử dụng ngân sách dụng cụ của mình hiệu quả hơn.
Bài so sánh này đề cập đến sự cân bằng giữa độ cứng và độ dẻo dai. Chúng tôi cũng giải thích những thách thức trong gia công. Bạn sẽ nhận được những hiểu biết thực tế để lựa chọn vật liệu phù hợp với nhu cầu cụ thể của mình.
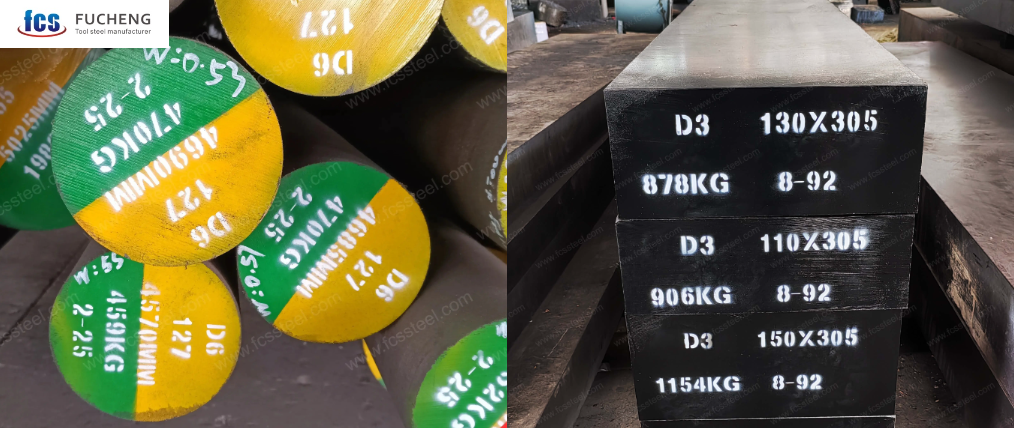
1. Thành phần hóa học
Dưới đây là bảng so sánh song song dựa trên các yếu tố cụ thể đã đề cập:
| Yếu tố | Nội dung D6 | Nội dung D3 | Tác động đến hiệu suất |
|---|---|---|---|
| Carbon | 2.20% | 2.15% | Hàm lượng cacbon cao hơn trong D6 giúp tăng cường khả năng làm cứng và độ ổn định kích thước. |
| Tungsten | Bao gồm (Yếu tố then chốt) | 0% (Không có) | Sự hiện diện của vonfram làm cho thép D6 trở thành loại thép tự tôi cứng trong không khí với khả năng chống mài mòn tốt hơn. |
| Chromium | 12.00% | 12.25% | Cả hai đều sử dụng hàm lượng crom cao để tạo thành mạng lưới cacbua M7C3 bảo vệ. |
| Chất hóa học | Tối thiểu / Không có | 0.25% | Ảnh hưởng đến độ mịn và cấu trúc hạt của cacbua. |
Thép D6 có hàm lượng cacbua cao hơn thép D3. Hàm lượng cacbon, crom và vonfram cao kết hợp lại tạo nên đặc điểm này. Thép D6 tạo ra nhiều cacbua loại M7C3 hơn thép D3.
Kết quả là gì? Thép D6 đạt độ cứng 62-63 HRC sau khi tôi ở nhiệt độ 300-350°F. Thép D3 đạt độ cứng tối ưu 58-60 HRC ở nhiệt độ tôi 450-500°F. Khả năng tôi cứng trong không khí của D6 đến từ thành phần giàu vonfram của nó. Đối với các phần dày hơn 6 inch, bạn cần thời gian giữ nhiệt 4-6 giờ ở nhiệt độ austenit hóa. Điều này đảm bảo quá trình tôi cứng xuyên suốt diễn ra đúng cách.
2. Chống mài mòn
Cả hai loại thép này đều có khả năng chống mài mòn vượt trội. Mỗi loại đều thể hiện ưu điểm riêng trong các điều kiện làm việc khác nhau. Hiểu rõ sự khác biệt giữa chúng để kéo dài tuổi thọ dụng cụ và giảm chi phí thay thế.
| Tính năng | Thép công cụ D6 | Thép công cụ D3 | Loại mặc |
|---|---|---|---|
| Độ cứng làm việc | 55–62 HRC (Vượt tiêu chuẩn D2) | 57–62 HRC (Tối ưu ở mức 57–58 HRC) | Độ cứng bề mặt |
| Cấu trúc cacbua | Mạng lưới M7C3 dày đặc tạo thành một lớp chắn nhỏ gọn chống lại các hạt mịn. | Các hạt cacbua crom kích thước lớn phân bố dày đặc trong ma trận. | Cấu trúc vi mô |
| Hiệu suất trong thế giới thực | Vượt trội hơn cả D2 và D3 trong điều kiện mài mòn thuần túy. | Có thể sử dụng được 50,000–200,000 lần trên tấm kim loại dày 1–3 mm. | Tuổi thọ |
| Cường độ nén | 1320 MPa, duy trì độ bền cạnh dưới tải trọng không đổi | ~1300 MPa, chống biến dạng bề mặt | Hỗ trợ tải |
| Ứng dụng tốt nhất | Khả năng chống mài mòn cao; rất tốt cho vật liệu sợi thủy tinh/khoáng chất. | Khả năng chống mài mòn do ma sát; khả năng chống mài mòn/kẹt kim loại vượt trội. | Cách dùng thông thường |
Điểm mấu chốt là độ bền. Thép D3 có khả năng chịu va đập yếu nhất trong số các loại thép gia công nguội – chỉ đạt 28-77 J khi đo bằng phương pháp Izod không khía ở độ cứng 62 HRC. Các công việc cần chịu va đập trên 30 J có thể gây nứt cạnh và hỏng sớm. Thép D6 chịu va đập tốt hơn D3 một chút. Tuy nhiên, vẫn kém bền hơn D2.
Thép D6 vượt trội hơn nhờ khả năng tôi cứng toàn bộ tốt hơn . Các chi tiết dày được tôi cứng đồng đều từ trong ra ngoài. Không có điểm mềm nào ở lõi. Xử lý nhiệt giúp giữ kích thước ổn định. Thép D6 có tuổi thọ cao hơn thép D3 trong các công việc có độ mài mòn cao và va đập thấp.
3. Xử lý nhiệt: Độ ổn định D6 so với độ cứng D3
D6: Nhà vô địch về độ ổn định khi tôi cứng bằng không khí
| Mục | Thép công cụ D6 |
|---|---|
| Loại làm cứng | Làm cứng không khí |
| Nhiệt độ austenit hóa | 950-980 ° C |
| Phương pháp làm nguội | Không khí tĩnh lặng |
| Khả năng làm cứng xuyên suốt | Tuyệt vời, kể cả những phần dày. |
| Độ cứng điển hình | 60–62 HRC |
| Độ cứng đạt được nhờ xử lý đông lạnh sâu. | 64–66 HRC |
| ổn định kích thước | Rất cao |
| Nguy cơ nứt/biến dạng | Thấp |
| Độ phức tạp của quy trình | Thấp |
D3: Chuyên gia về độ cứng bằng phương pháp tôi dầu
| Mục | Thép công cụ D3 |
|---|---|
| Loại làm cứng | làm cứng dầu |
| Nhiệt độ austenit hóa | 927-954 ° C |
| Phương pháp làm nguội | Làm nguội bằng dầu, sau đó làm nguội bằng không khí. |
| Khả năng làm cứng xuyên suốt | Trung bình |
| Phạm vi độ cứng điển hình | 58–63 HRC |
| Độ cứng tối ưu hóa khả năng chống mài mòn | 62–63 HRC |
| ổn định kích thước | Trung bình |
| Nguy cơ nứt/biến dạng | Cao ở các đoạn dày |
| Độ phức tạp của quy trình | Cao |
Thép công cụ D6:
Thép D6 được tối ưu hóa cho quá trình tôi cứng ổn định với rủi ro xử lý tối thiểu. Cơ chế tôi cứng bằng không khí của nó tránh được hiện tượng sốc nhiệt liên quan đến tôi cứng bằng chất lỏng, cho phép độ cứng phát triển đồng đều trên các tiết diện dày. Sự thay đổi kích thước sau khi xử lý nhiệt thường rất nhỏ, điều này rất quan trọng đối với các khuôn mẫu và dụng cụ chính xác với yêu cầu dung sai chặt chẽ. Tôi cứng hai lần giúp ổn định cấu trúc vi mô hơn nữa, cải thiện khả năng chống va đập mà không làm giảm độ cứng. Kết quả là, thép D6 thường yêu cầu ít công đoạn mài và hiệu chỉnh sau xử lý nhiệt hơn, giảm thời gian và chi phí sản xuất tổng thể.
Thép công cụ D3:
Ngược lại, thép D3 nhạy cảm hơn với các thông số xử lý nhiệt do yêu cầu làm nguội bằng dầu. Làm nguội nhanh tạo ra ứng suất bên trong cao, đặc biệt là ở các chi tiết lớn hoặc phức tạp. Để giảm nguy cơ nứt, cần phải gia nhiệt sơ bộ nhiều bước và giữ nhiệt lâu hơn, đặc biệt đối với các tiết diện trên 150 mm. Ngay cả khi kiểm soát cẩn thận, biến dạng và ứng suất dư vẫn là những vấn đề đáng lo ngại, thường dẫn đến công đoạn hoàn thiện bổ sung sau khi xử lý nhiệt.
Mặc dù thép D3 có thể đạt được độ cứng bề mặt cao cho các ứng dụng chịu mài mòn cao, nhưng điều này lại làm tăng độ phức tạp của quy trình và chi phí xử lý nhiệt cao hơn, đặc biệt là đối với các dụng cụ có tiết diện dày.
4. Độ cứng và độ bền: Sự đánh đổi
| metric | Thép công cụ D6 | Thép công cụ D3 |
|---|---|---|
| Nhiệt độ tôi luyện tối ưu | 500-600 ° C (Tôi cứng ở nhiệt độ cao / Tôi cứng lần thứ hai) |
200-250 ° C (Nhiệt độ thấp để đạt độ cứng tối đa) |
| Độ cứng làm việc | 60–62 HRC Ổn định trong toàn bộ đoạn. |
60–64 HRC Được tối ưu hóa cho khả năng chống mài mòn bề mặt. |
| Sức mạnh tác động (Izod) | Trung bình Cấu trúc đồng nhất giúp ngăn ngừa nứt vỡ lõi. |
Rất thấp (28–77 J) Là loại thép có độ bền kéo yếu nhất trong số hầu hết các loại thép gia công nguội. |
| Rủi ro căng thẳng và thất bại | Nguy cơ thấp (Làm mát bằng không khí) Các yếu tố gây căng thẳng nội tại ở mức tối thiểu. |
Rủi ro cao (Được làm nguội bằng dầu) Các cụm cacbua giòn tạo ra các điểm gãy. |
Tóm lại: Hiệu ứng “Hàm thủy tinh”
Cả hai loại thép đều cứng, nhưng chúng chịu được ứng suất khác nhau:
- D3 có "hàm răng thủy tinh". Bề mặt của nó cực kỳ cứng (lên đến 64 HRC) nhưng bên trong lại chịu ứng suất do quá trình tôi dầu. Chỉ cần một va chạm mạnh hoặc kẹt vật liệu, nó sẽ dễ bị vỡ vụn hơn là sứt mẻ.
- D6 dễ dự đoán hơn. Vì nó đông cứng nhờ làm mát bằng không khí, nên nó không có các ứng suất bên trong. Nó không "cứng cáp" như thép chịu lực S7, nhưng nó sẽ không tự nhiên nứt ở những phần dày như D3.
5. Khả năng gia công: Cách lập ngân sách cho chi phí gia công
Hiệu quả sản xuất trong xưởng thường quan trọng hơn thông số kỹ thuật vật liệu. Dưới đây là cách hai loại thép này hoạt động trên dây chuyền máy móc.
Cuộc chiến xử lý dữ liệu:
| Tính năng | Thép công cụ D6 (còn được gọi là “Kẻ ăn công cụ”) | Thép công cụ D3 (Tiêu chuẩn) |
|---|---|---|
| Đánh giá khả năng gia công | Kém/Khó khăn | Trung bình / Dễ quản lý |
| tốc độ cắt | Chậm lại 70-90 m / phútCác hợp kim cacbua đặc (1700 HV) làm mòn lưỡi cắt rất nhanh. | Chạy Nhanh hơn 15-20%Các mảnh dao cắt cacbua tiêu chuẩn xử lý các vết cắt thô tốt hơn nhiều. |
| Nỗ lực nghiền | Cao. Cần loại bánh xe đặc biệt. Bánh xe nhanh bị bám bẩn và cần được bảo dưỡng thường xuyên. | Standard. Mài đến kích thước cuối cùng với độ mòn bánh mài có thể dự đoán được và chu kỳ ngắn hơn. |
| Yêu cầu về dụng cụ | Carbide Essential. Dao cắt HSS sẽ hỏng chỉ sau vài phút. | Khuyến nghị sử dụng cacbua. Có thể sử dụng thép HSS phủ lớp cho các công đoạn hoàn thiện nhẹ. |
Thực tế kinh tế: Tiền đi về đâu?
D6 tốn nhiều công đoạn tạo hình hơn, nhưng D3 lại tốn nhiều công đoạn xử lý hơn. Đây là cách tính toán:
Chi phí gia công bổ sung (D6 bị thiệt): Dự kiến chi phí gia công các bộ phận D6 sẽ cao hơn 20-35% do tốc độ chậm hơn và tiêu hao dao cắt nhiều hơn.
Tiết kiệm chi phí xử lý nhiệt (D6 thắng): D6 thu hồi được một phần chi phí ở đây. Làm nguội bằng không khí rẻ hơn và đơn giản hơn so với quy trình làm nguội bằng dầu phức tạp và chu trình tôi kép của D3.
Kết luận hòa vốn:
- Nếu bạn đang làm dụng cụ dùng một lần, sản xuất số lượng nhỏChi phí gia công của D6 quá cao. Hãy tiếp tục sử dụng... D3.
- Nếu công cụ phải xử lý Khả năng chống mài mòn cao (>30% sợi)Chi phí gia công bổ sung của D6 là không đáng kể so với mức tăng 300% tuổi thọ dụng cụ.
6. Các kịch bản ứng dụng tối ưu
D6: Được thiết kế để tôi cứng sâu
- Nhựa gia cường bằng sợi thủy tinh (>30% GF):Các hợp kim cacbua M7C3 cực cứng (~1700 HV) có khả năng chống mài mòn sợi và khoáng chất tốt hơn nhiều so với các loại thép gia công nguội thông thường.
- Lưỡi cắt hạt nhựa (UHMWPE, PEEK, vật liệu composite HDPE):Mạng lưới cacbua dày đặc bảo vệ các cạnh cắt khỏi sự mài mòn liên tục, mang lại tuổi thọ sử dụng lâu hơn đáng kể.
- Đột dập tấm mỏng (< 2 mm):Khả năng tôi cứng toàn bộ tuyệt vời đảm bảo độ cứng đồng đều 60–62 HRC mà không có lõi mềm, giảm hiện tượng nứt cạnh ở các mũi đột dài.
- Dao cắt độ chính xác cao (giấy, nhựa, gỗ):Độ bền nén cao và cấu trúc vi mô ổn định giúp duy trì độ bền cạnh lâu dài dưới áp lực tiếp xúc liên tục.
- Các dụng cụ yêu cầu độ chính xác kích thước cao sau khi xử lý nhiệt:Tôi cứng bằng không khí giúp giảm thiểu biến dạng, làm cho thép D6 phù hợp để chế tạo khuôn mẫu chính xác với thao tác mài sau tối thiểu.
- Được phủ PVD Dụng cụ gia công nguội (TiN, TiAlN):Độ cứng nền ổn định hỗ trợ các lớp phủ cứng được thi công ở nhiệt độ dưới 500 °C, cải thiện khả năng chống mài mòn bề mặt mà không làm hỏng lớp nền.
- Cấp độ ESR Dụng cụ có yêu cầu kết hợp về khả năng chống mài mòn và độ bền:Việc giảm hàm lượng tạp chất và tinh chế cacbua giúp cải thiện độ bền trong khi vẫn duy trì khả năng chống mài mòn cực cao.
D3: Được thiết kế để chống mài mòn bề mặt
- Các ứng dụng gia công nguội có tác động thấp và độ nén cao:Các hạt cacbua crom kích thước lớn hoạt động tốt dưới áp lực tiếp xúc ổn định mà không có tải trọng đột ngột.
- Các loại trục lăn tạo hình và khuôn kéo sợi:Áp lực nén ổn định giúp tăng cường khả năng chống mài mòn của D3 trong điều kiện tiếp xúc trượt và lăn.
- Khuôn nén và cán bột:Độ cứng cao và khả năng chống mài mòn giúp hỗ trợ các chu kỳ sản xuất dài dưới tải trọng đồng đều.
- Các loại khuôn dập và cắt phôi (hình dạng trung bình):Khi lực tác động được hạn chế, D3 vẫn duy trì độ sắc bén ngay cả khi thực hiện nhiều nhát đánh.
- Các thao tác uốn cuộn và ghép nối:Việc sử dụng lực không đổi rất phù hợp với đặc tính cơ học của D3.
- Khuôn cắt nguội:Khả năng chống mài mòn được ưu tiên hơn khả năng chịu va đập, do đó D3 là một lựa chọn phù hợp.
- Các ứng dụng yêu cầu điều chỉnh độ cứng:Có thể được tôi ở độ cứng 62–63 HRC để đạt khả năng chống mài mòn tối đa hoặc tôi xuống còn 58–60 HRC để cân bằng độ dẻo dai tốt hơn.
Giới hạn ứng dụng (Cả D6 và D3)
- Không phù hợp với dụng cụ chịu tác động mạnh hoặc chịu tải trọng va đập
- Không phải là sự thay thế cho S1, Thép công cụ S7hoặc các loại chống sốc khác
- Không phù hợp với ứng dụng công việc nóng chẳng hạn như rèn hoặc đúc khuôn
- Các tiết diện dày đòi hỏi phải kiểm soát ứng suất cẩn thận; đặc biệt là D3 yêu cầu thời gian tôi luyện kéo dài.
7. Phân tích chi phí - hiệu quả
| metric | D3 (Lựa chọn tiết kiệm) | D6 (Tùy chọn cao cấp) | Lời kết |
|---|---|---|---|
| Chi phí nguyên liệu thô | 2.50 – 4.50 đô la/kg | 7.50 USD – 12.00 USD/kg (100–170% cao cấp) | D6 có giá bán cực kỳ cao — giá bán ban đầu gấp đôi so với bình thường — |
| Tuổi thọ sử dụng (Độ mài mòn) | 1,000 chu kỳ (Mức cơ bản) | 3,000 – 4,000 chu kỳ (tuổi thọ gấp 3–4 lần) | Một khuôn đúc D6 thay thế ba khuôn đúc D3. |
| Điểm hòa vốn | N/A | ~667 chu kỳ | Sau khi chỉ sử dụng 667 chi tiết, D6 trở nên "miễn phí" hơn so với việc phải thay thế D3 nhiều lần. |
| Tổng chi phí sở hữu | Ổn định ở mức 0.003 đô la/chu kỳ | Giảm nhanh xuống còn khoảng 0.0033 đô la/chu kỳ | D6 giúp tiết kiệm 40–60% chi phí trong suốt vòng đời của dụng cụ. |
Việc nén gạch men chứng minh điều này. D6 giúp giảm tổng chi phí sở hữu từ 40–60% so với D3. Ít phải thay thế hơn đồng nghĩa với việc giảm thời gian ngừng hoạt động. Sản xuất tiếp tục diễn ra liên tục. Giá thành rẻ hơn của D3 không thể cạnh tranh với việc thay thế dụng cụ thường xuyên khi sử dụng vật liệu chứa khoáng chất. Một khuôn D6 thay thế ba khuôn D3 trong cùng một chu kỳ sản xuất.
8. Ma trận quyết định cuối cùng:
Đừng suy nghĩ quá nhiều. Hãy sử dụng danh sách kiểm tra này để tìm ngay loại thép phù hợp với nhu cầu dự án của bạn.
| Yếu tố quyết định | ✅ Chọn thép công cụ D6 nếu… | ✅ Chọn thép công cụ D3 nếu… |
|---|---|---|
| Tài liệu làm việc | Bạn đang cắt vật liệu mài mòn (Sợi thủy tinh >30%, gốm sứ, nhựa gia cường). | Bạn đang đóng dấu kim loại (Thép, nhôm, đồng thau) nơi ma sát trượt (hiện tượng mài mòn) là vấn đề chính. |
| Độ dày và hình dạng của dụng cụ | Phần công cụ của bạn là dày (>150mm) hoặc có hình dạng phức tạp có thể bị biến dạng trong quá trình làm nguội. | Công cụ của bạn là mỏng và đơn giản. D3 hoạt động tốt với các hình dạng đơn giản chịu được ứng suất tôi dầu. |
| Ưu tiên ngân sách | Giá trị dài hạn. Bạn có ngân sách cho chi phí vật liệu cao hơn nhưng cần thiết bị hoạt động liên tục trong nhiều tháng mà không cần dừng lại. | Tiết kiệm ngay từ đầu. Bạn có ngân sách sản xuất eo hẹp và cần một giải pháp tiết kiệm chi phí cho các lô sản xuất tiêu chuẩn. |
| Sự có sẵn | Bạn có thể chờ tuần 2-4D6 thường là mặt hàng đặt làm riêng. | Bạn cần nó maiD3 là mặt hàng tiêu chuẩn có sẵn trong hầu hết các kho hàng. |
Kết luận
Việc lựa chọn giữa D6 và D3 cuối cùng phụ thuộc vào khả năng chấp nhận rủi ro so với ngân sách của bạn.
Hãy chọn thép D3 nếu bạn thực hiện các công việc dập khuôn tiêu chuẩn trên kim loại mỏng. Nó vẫn là tiêu chuẩn trong ngành vì lý do: giá cả phải chăng, dễ tìm và chống mài mòn do ma sát cực tốt. Đối với các hình dạng đơn giản mà việc tôi dầu không làm nứt thép, D3 là lựa chọn thông minh và tiết kiệm.
Hãy nâng cấp lên D6 ngay khi dụng cụ của bạn có độ dày vượt quá 50mm hoặc tiếp xúc với các vật liệu mài mòn, chứa sợi thủy tinh. Chi phí ban đầu cao hơn có thể gây hiểu nhầm. Bằng cách loại bỏ biến dạng do xử lý nhiệt và tăng gấp ba lần tuổi thọ sử dụng, D6 thường trở thành lựa chọn tiết kiệm hơn cho mỗi chi tiết được sản xuất.
Đừng chỉ mua thép theo kilogram; hãy mua theo chu kỳ. Nếu bạn không thể chấp nhận thời gian ngừng hoạt động, bạn cũng không thể bỏ qua công đoạn D6.