
แท่งเหล็กที่ส่งมาไม่มีตำหนิที่มองเห็นได้ ความแข็งเป็นไปตามข้อกำหนด และการทดสอบด้วยคลื่นอัลตราโซนิคอาจไม่แสดงข้อบ่งชี้ใดๆ ที่ต้องปฏิเสธ
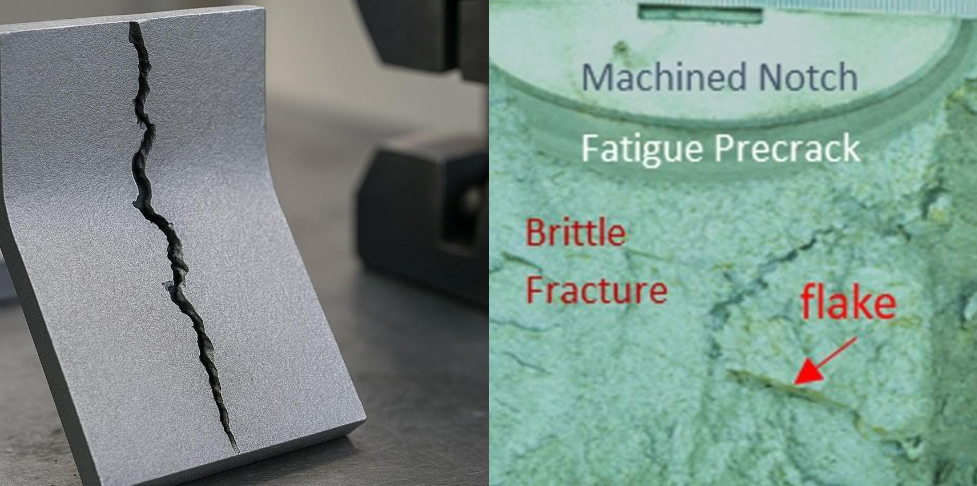
หลายสัปดาห์หรือหลายเดือนต่อมา ลูกค้าทำการตัดด้วยเลื่อยเป็นครั้งแรกและพบรอยแตกภายในหรือตำหนิเป็นแผ่นสีขาวคล้ายสะเก็ด
เหล็กเกิดรอยแตกในระหว่างการจัดเก็บ หรือว่าข้อบกพร่องนั้นเกิดขึ้นตั้งแต่ก่อนส่งมอบแล้ว?
เราได้รับข้อเสนอแนะประเภทนี้เกี่ยวกับบล็อกขนาดใหญ่ของเหล็กกล้า1.2083 / 4Cr13 , 1.2316และ1.2714กรณีเหล่านี้มักเรียกว่า "การแตกร้าวจากการเก็บรักษา" แต่การเก็บรักษาแทบจะไม่ใช่สาเหตุหลัก ปัญหาโดยทั่วไปมักเริ่มต้นในระหว่างกระบวนการหลอม การตีขึ้นรูป การทำให้เย็นตัว หรือการอบชุบความร้อน เวลาและการตัดแต่งเป็นเพียงปัจจัยที่ทำให้ปัญหานี้ปรากฏขึ้น
เหตุใดคะแนนเหล่านี้จึงมีความอ่อนไหว?
เหล็กกล้าเหล่านี้มีส่วนประกอบและการใช้งานที่แตกต่างกัน แต่เหล็กกล้าก้อนใหญ่มีลักษณะสำคัญสองประการร่วมกัน คือ ความสามารถในการชุบแข็งสูงและการเย็นตัวช้าที่แกนกลาง
|
เกรด |
ปริมาณโลหะผสมที่เกี่ยวข้อง* |
ความเสี่ยงหลักในพื้นที่ขนาดใหญ่ |
|---|---|---|
|
1.2083/4Cr13 |
ประมาณ 13% Cr |
เกล็ดไฮโดรเจน ความสะอาดภายใน และความเครียดจากการระบายความร้อน |
|
1.2316 |
มีโครเมียมประมาณ 16% ผสมกับโมลิบเดนัม บางชนิดมีนิกเกลผสมอยู่ด้วย |
ความสามารถในการชุบแข็งอย่างล้ำลึก ผลกระทบจากหน้าตัด และความเค้นตกค้าง |
|
1.2714 |
ประกอบด้วยนิกเกลประมาณ 4%, โครเมียม 1.2% และโมลิบเดนัม 0.5% |
การระบายความร้อนแกนกลางอย่างช้าๆ ความเครียดจากการเปลี่ยนแปลง และไฮโดรเจน |
|
1.2080 / D3 |
คาร์บอนประมาณ 2% และโครเมียม 12% |
การแยกตัวของคาร์ไบด์ ความเหนียวต่ำ และความเค้นตกค้าง |
*ช่วงค่าที่แน่นอนขึ้นอยู่กับมาตรฐานที่เกี่ยวข้องและข้อกำหนดเฉพาะของผู้จำหน่ายแต่ละราย
ในแท่งโลหะขนาดใหญ่ที่ขึ้นรูปด้วยการตีขึ้นรูป ผิวภายนอกจะเย็นตัวลงก่อน ในขณะที่ส่วนกลางอาจยังคงร้อนอยู่เป็นเวลาหลายชั่วโมง การเปลี่ยนแปลงอุณหภูมิและการเปลี่ยนแปลงสถานะเกิดขึ้นในเวลาที่แตกต่างกันตลอดหน้าตัด ทำให้เกิดความเค้นภายใน
ธาตุผสมช่วยเพิ่มความแข็ง ความต้านทานการกัดกร่อน หรือคุณสมบัติทางกล แต่ก็ทำให้กระบวนการระบายความร้อนมีความยากลำบากมากขึ้นเช่นกัน นี่ไม่ได้หมายความว่าเหล็กเกรดเหล่านี้จะแตกเองตามธรรมชาติในระหว่างการเก็บรักษา แต่หมายความว่าผู้ผลิตเหล็กต้องควบคุมปริมาณไฮโดรเจน การตีขึ้นรูป และการระบายความร้อนให้เหมาะสมกับขนาดชิ้นงานจริง
สาเหตุหลัก 3 ประการของการแตกร้าวที่เกิดขึ้นล่าช้า
1. เกล็ดไฮโดรเจน
ไฮโดรเจนแทรกซึมเข้าสู่เหล็กหลอมเหลวผ่านทางวัตถุดิบและสารที่ป้อนเข้าเตาหลอม หากไม่กำจัดออกไป จะทำให้เกิดรอยแตกเล็กๆ ภายในและรอยร้าวที่เกิดขึ้นในภายหลัง แต่เรามาดูความเสี่ยงทางธุรกิจที่แท้จริงกันดีกว่า
โรงงานเหล็กขนาดเล็กบางแห่งขาดอุปกรณ์กำจัดก๊าซสุญญากาศ (Vacuum Degassing หรือ VD) พวกเขาจึงข้ามขั้นตอนการกำจัดก๊าซไปเพื่อลดราคาและเสนอราคาที่ "ถูก" เมื่อผู้จัดจำหน่ายซื้อเหล็กที่ลดราคาอย่างมากนี้และส่งต่อให้กับลูกค้าในท้องถิ่น ข้อบกพร่องที่ซ่อนอยู่เหล่านั้นก็จะปรากฏขึ้นในที่สุด ผลที่ตามมาคือ การส่งคืนสินค้าทั้งล็อต การเรียกร้องค่าชดเชยที่ยุ่งยาก และการสูญเสียลูกค้า
ที่ FCS เราไม่ยอมลดมาตรฐาน เราบังคับใช้กระบวนการบำบัด VD อย่างละเอียดเพื่อควบคุมระดับไฮโดรเจนให้อยู่ในระดับที่ปลอดภัย ≤ 2 ppm โดยได้รับการสนับสนุนจากการทดสอบอัลตราโซนิก SEP 1921 D/d ที่บังคับใช้ เราทำเช่นนี้ด้วยเหตุผลเดียวง่ายๆ คือ เพื่อปกป้องชื่อเสียงทางการค้าของคุณและรักษาอัตรากำไรของคุณอย่างสมบูรณ์
2. ความเค้นดึงตกค้าง
ความเค้นตกค้างอาจเกิดจากการตีขึ้นรูปที่ไม่สม่ำเสมอ การระบายความร้อนที่รวดเร็วหรือไม่สม่ำเสมอ การอบชุบด้วยความร้อน การดัดเย็น และการกลึงหนัก
แท่งไม้ดูเหมือนจะแข็งแรงดี เพราะความเค้นภายในยังคงสมดุลอยู่ การเลื่อยจะทำให้วัสดุถูกตัดออกไปและเปลี่ยนแปลงสมดุลนั้น หากความเค้นดึงที่เหลืออยู่เกินกว่าความต้านทานการแตกหักในบริเวณนั้น รอยแตกภายในก็สามารถขยายตัวได้อย่างรวดเร็ว
นี่จึงเป็นเหตุผลว่าทำไมเลื่อยจึงมักเป็นตัวกระตุ้น ไม่ใช่สาเหตุดั้งเดิม
3. ข้อบกพร่องทางโลหะวิทยาภายใน
การตัดแต่งแท่งโลหะที่ไม่เพียงพออาจทำให้วัสดุที่มีการแยกตัวสูงเข้าไปในผลิตภัณฑ์สำเร็จรูปได้ อัตราส่วนการตีขึ้นรูปที่ต่ำอาจทำให้เกิดรูพรุน การแยกตัวตรงกลาง หรือเศษโครงสร้างจากการหล่อหลงเหลืออยู่
ในเหล็กกล้าคาร์บอนสูง เช่น เกรด D3 การแยกตัวของคาร์ไบด์อาจมีความสำคัญเป็นพิเศษ ในการตรวจสอบเหล็กกล้า D3 ครั้งหนึ่ง การแยกตัวของคาร์ไบด์แบบยูเทคติกเกิดขึ้นถึงเกรด 6.0 ซึ่งเป็นหลักฐานโดยตรงที่แสดงให้เห็นถึงโครงสร้างที่ไม่สม่ำเสมอและเปราะอย่างรุนแรง
ไม่ใช่ทุกรอยแตกที่พบหลังการเก็บรักษาจะเป็นรอยแตกที่เกิดจากไฮโดรเจน จำเป็นต้องตรวจสอบโครงสร้างระดับมหภาค โครงสร้างระดับจุลภาค และหลักฐานการแตกหักก่อนที่จะสรุปสาเหตุ
ข้อบกพร่องเกิดขึ้นได้อย่างไร
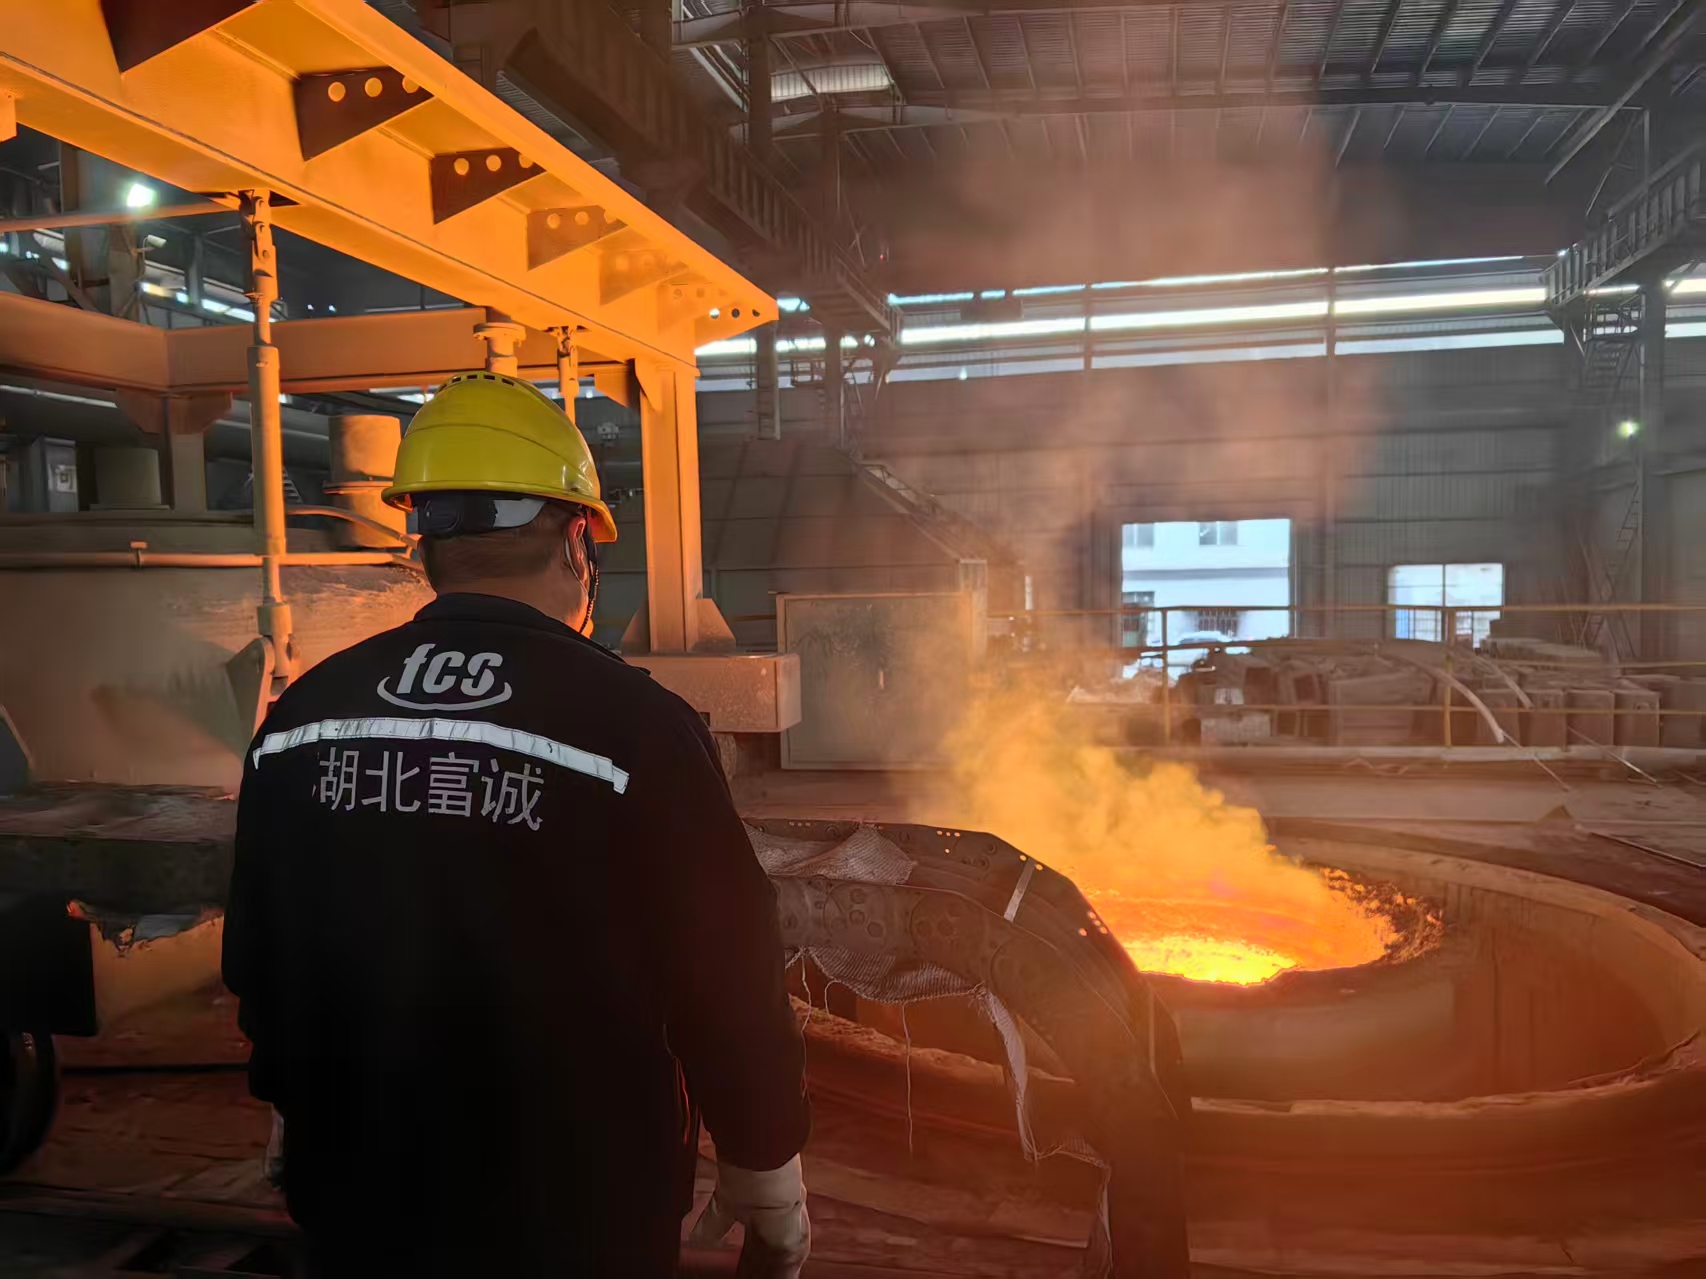
ขั้นที่ 1: การหลอมและการกลั่น
การควบคุมไฮโดรเจนเริ่มต้นด้วยวัตถุดิบแห้งและวิธีการใช้งานเตาหลอมที่เหมาะสม การกลั่น LF การกำจัดก๊าซในสุญญากาศ การควบคุมตะกรัน และการหล่อแบบป้องกัน จะทำงานร่วมกันเพื่อปรับปรุงความสะอาดของเหล็ก
การเขียน “VD” ลงในขั้นตอนการผลิตเพียงอย่างเดียวไม่เพียงพอ การบำบัดต้องมีประสิทธิภาพสำหรับความร้อนที่เกิดขึ้นจริง และผลลัพธ์ต้องเป็นไปตามข้อกำหนดที่ตกลงกันไว้
ขั้นตอนที่ 2: การหล่อและการตีขึ้นรูป
โดยทั่วไปแล้ว บริเวณตรงกลางและส่วนหัวของแท่งโลหะจะมีส่วนประกอบที่แตกต่างกันมากกว่าบริเวณรอบนอก การตัดแต่งส่วนปลายอย่างถูกต้องจะช่วยกำจัดวัสดุที่ไม่เหมาะสมออกไปก่อนที่จะเข้าสู่แท่งโลหะสำเร็จรูป
การตีขึ้นรูปจะต้องทำให้เกิดการเสียรูปที่จุดศูนย์กลางมากพอ หากทำการตกแต่งพื้นผิวอย่างมีประสิทธิภาพเพียงอย่างเดียว รูพรุนภายในและการแยกตัวของวัสดุอาจยังคงหลงเหลืออยู่ใต้พื้นผิวที่ผ่านการกลึงอย่างเรียบร้อย
ขั้นตอนที่ 3: การระบายความร้อนและการอบชุบด้วยความร้อน
นี่คือขั้นตอนที่อ่อนไหวที่สุดสำหรับชิ้นส่วนที่มีน้ำหนักมาก
หากการระบายความร้อนเร็วเกินไป อาจเกิดความเครียดจากความร้อนและการเปลี่ยนแปลงโครงสร้างขนาดใหญ่ได้ หากการกำจัดไฮโดรเจนและการระบายความร้อนไม่ได้รับการประสานงานอย่างดี ไฮโดรเจนที่แพร่กระจายได้อาจสะสมอยู่รอบๆ จุดบกพร่องภายในได้
การอบอ่อนหรือการอบคืนตัวต้องพิจารณาจากเกรดและลักษณะหน้าตัดของโลหะ ความแข็งของผิวเพียงอย่างเดียวไม่สามารถยืนยันได้ว่าแกนกลางมีความสม่ำเสมอหรือปราศจากความเค้น
ขั้นตอนที่ 4: การจัดเก็บและการตัดแต่ง
ในระหว่างการเก็บรักษา รอยแตกขนาดเล็กที่มีอยู่แล้วอาจยังคงอยู่ใต้พื้นผิว ไฮโดรเจนที่แพร่กระจายได้ยังคงเคลื่อนที่ต่อไป ในขณะที่ความเค้นดึงตกค้างยังคงส่งผลต่อบริเวณที่อ่อนแอ
การตัดครั้งแรกจะช่วยขจัดข้อจำกัดและกระจายแรงกดใหม่ จากนั้นแรงตัดและการสั่นสะเทือนจะเป็นตัวกระตุ้นขั้นสุดท้าย
ดังนั้น คำอธิบายที่ถูกต้องจึงไม่จำเป็นต้องเป็น “เหล็กแตกเพราะเก็บรักษาไว้” เสมอไป บ่อยครั้งกว่านั้นคือ:
ข้อบกพร่องดังกล่าวเกิดขึ้นระหว่างกระบวนการผลิต ซ่อนเร้นอยู่ระหว่างการจัดเก็บ และถูกเปิดเผยหรือถูกกระตุ้นให้เกิดขึ้นโดยการตัด
มีหลักฐานใดบ้างที่สนับสนุนการแตกตัวด้วยไฮโดรเจน?
|
หลักฐาน |
มันแสดงให้เห็นอะไร |
|---|---|
|
รอยแตกภายในลักษณะคล้ายเกล็ดปลา กระจุกตัวอยู่ใกล้แกนกลาง |
สนับสนุนความเป็นไปได้ของความเสียหายจากเกล็ดไฮโดรเจน |
|
ผลการตรวจวัดไฮโดรเจนสูงกว่าขีดจำกัดที่ตกลงกันไว้ของโรงงาน |
สนับสนุนการมีส่วนร่วมของไฮโดรเจน |
|
รอยแตกปรากฏขึ้นหลังจากช่วงเวลาหนึ่ง |
สอดคล้องกับการแตกร้าวที่เกิดขึ้นล่าช้า แต่ไม่ใช่ข้อพิสูจน์ที่แน่ชัด |
|
แตกหักง่ายโดยมีการเสียรูปเพียงเล็กน้อย |
แสดงให้เห็นถึงความต้านทานต่อการแตกหักต่ำ แต่ลักษณะนี้ไม่ได้จำเพาะเจาะจงเฉพาะไฮโดรเจนเท่านั้น |
|
การแบ่งแยกหรือการรวมกลุ่มอย่างรุนแรง |
ระบุตำแหน่งที่มีโอกาสเกิดรอยแตก |
|
ผลสอบ UT ผ่านแล้ว |
ยืนยันเพียงว่าไม่มีข้อบ่งชี้ที่ต้องปฏิเสธภายใต้ขั้นตอนการทดสอบนั้น |
การวินิจฉัยขั้นสุดท้ายควรประกอบด้วยการตรวจสอบรอยแตก การทดสอบมาโครแบบเต็มหน้าตัด การวิเคราะห์โลหะวิทยา ข้อมูลไฮโดรเจน บันทึกอัลตราโซนิค และประวัติการผลิต
การทดสอบอัลตราโซนิคสามารถตรวจจับความไม่ต่อเนื่องภายในได้หลายอย่าง แต่การตรวจจับขึ้นอยู่กับขนาดของข้อบกพร่อง ทิศทาง ความถี่ของหัววัด ความครอบคลุม และระดับการยอมรับ การทดสอบความแข็งไม่สามารถวัดความเค้นตกค้าง ไฮโดรเจน หรือการแยกตัวของสารที่แกนกลางได้
ใครรับผิดชอบ?
ความรับผิดชอบขึ้นอยู่กับว่าข้อบกพร่องนั้นเกิดขึ้นจากจุดใด
ผู้ผลิตเหล็กควบคุมกระบวนการหลอม การกำจัดไฮโดรเจน การตัดแต่ง การตีขึ้นรูป และการระบายความร้อนหลังการตีขึ้นรูป ส่วนผู้แปรรูปอาจรับผิดชอบการยืด การกลึง หรือการอบชุบความร้อนในภายหลัง ขณะที่ลูกค้าควบคุมสภาวะการจัดเก็บ การรองรับ และการเลื่อย
หากการทดสอบยืนยันว่ามีเศษไฮโดรเจน การตีขึ้นรูปที่ไม่เหมาะสม หรือข้อบกพร่องอื่น ๆ ที่เกิดขึ้นในกระบวนการผลิต โดยปกติแล้วความรับผิดชอบจะอยู่ที่ต้นทาง อย่างไรก็ตาม ข้อสรุปนี้ควรได้รับการสนับสนุนจากข้อเท็จจริงสามประการ:
-
ได้มีการระบุจุดกำเนิดของรอยแตกและประเภทของความบกพร่องแล้ว
-
ตัวอย่างที่ทดสอบสามารถตรวจสอบย้อนกลับไปยังความร้อนและบล็อกจริงได้
-
ผลลัพธ์ไม่เป็นไปตามมาตรฐานที่ตกลงกันไว้หรือข้อกำหนดตามสัญญา
หากไม่มีข้อมูลเหล่านี้ การกล่าวโทษเลื่อยหรือผู้จำหน่ายจึงยังเร็วเกินไป
ต้นทุนที่แท้จริงของเหล็กราคาถูก
เครื่องสเปกโทรเมตรอาจยืนยันเกรดที่ถูกต้องได้ แม้ว่าจะพลาดขั้นตอนการผลิตบางอย่างไปก็ตาม การควบคุมไฮโดรเจน การลดขนาดด้วยการตีขึ้นรูป และวิธีการระบายความร้อนนั้น ไม่สามารถตรวจสอบได้จากการวิเคราะห์ทางเคมีเพียงอย่างเดียว
การประหยัดต้นทุนที่ได้จากการลดระยะเวลาการอบด้วยสุญญากาศ ลดงานการตีขึ้นรูป หรือเร่งการระบายความร้อน อาจมีต้นทุนต่อตันน้อย แต่หากบล็อกโลหะชำรุด ต้นทุนอาจสูงกว่านั้นมาก:
-
วัสดุและชิ้นงานที่กลึงเสร็จแล้วอาจสูญหายได้
-
บล็อกอื่นๆ ที่ได้รับความร้อนในระดับเดียวกันจะต้องถูกแยกกักไว้
-
การผลิตและการส่งมอบสินค้าให้ลูกค้าหยุดชะงัก
-
การทดสอบในห้องปฏิบัติการและการเรียกร้องค่าสินไหมทดแทนต้องใช้เวลาเพิ่มเติม
ราคาเสนอที่ถูกที่สุดไม่ได้หมายความว่าต้นทุนรวมจะต่ำที่สุดเสมอไป
วิธีการเลือกซัพพลายเออร์ที่เชื่อถือได้
การตรวจสอบความแข็งของพื้นผิว ณ จุดรับสินค้าจะไม่สามารถบอกสภาพภายในหรือระดับไฮโดรเจนได้ คุณต้องพึ่งพาพันธมิตรผู้ผลิตของคุณ นี่คือสิ่งที่คุณควรตรวจสอบ:
-
ตรวจสอบความสามารถของอุปกรณ์:ผู้จำหน่ายจำเป็นต้องมีอุปกรณ์สำหรับการกำจัดก๊าซด้วยระบบสุญญากาศ (Vacuum Degassing หรือ VD) และเครื่องอัดขึ้นรูปโลหะขนาดใหญ่เพื่อรวมชิ้นงานขนาดใหญ่เข้าด้วยกัน
-
เรียกร้องมาตรฐานการทดสอบที่เข้มงวด:อย่ารับตราประทับที่ไม่ชัดเจนอย่าง “ผ่านการทดสอบ UT แล้ว” โรงงานที่น่าเชื่อถือจะระบุมาตรฐานการทดสอบที่แน่นอน (เช่น SEP 1921) ระดับการยอมรับ และขีดจำกัดไฮโดรเจนที่เข้มงวด
-
ตรวจสอบให้แน่ใจว่าสามารถตรวจสอบย้อนกลับได้อย่างสมบูรณ์:เหล็กทุกก้อนควรมีใบรับรอง MTC 3.1 กำกับอยู่ หมายเลขล็อตการผลิตบนเหล็กจริงต้องตรงกับเอกสารที่ระบุ
-
ประเมินความโปร่งใสทางเทคนิค:ขอให้ซัพพลายเออร์อธิบายกระบวนการตีขึ้นรูป การระบายความร้อน และการอบชุบความร้อนสำหรับขนาดชิ้นส่วนที่คุณต้องการอย่างแม่นยำ
การป้องกันการแตกร้าวที่เกิดขึ้นล่าช้า จำเป็นต้องมีซัพพลายเออร์ที่ควบคุมกระบวนการผลิตทั้งหมด
FCS ควบคุมความเสี่ยงอย่างไร
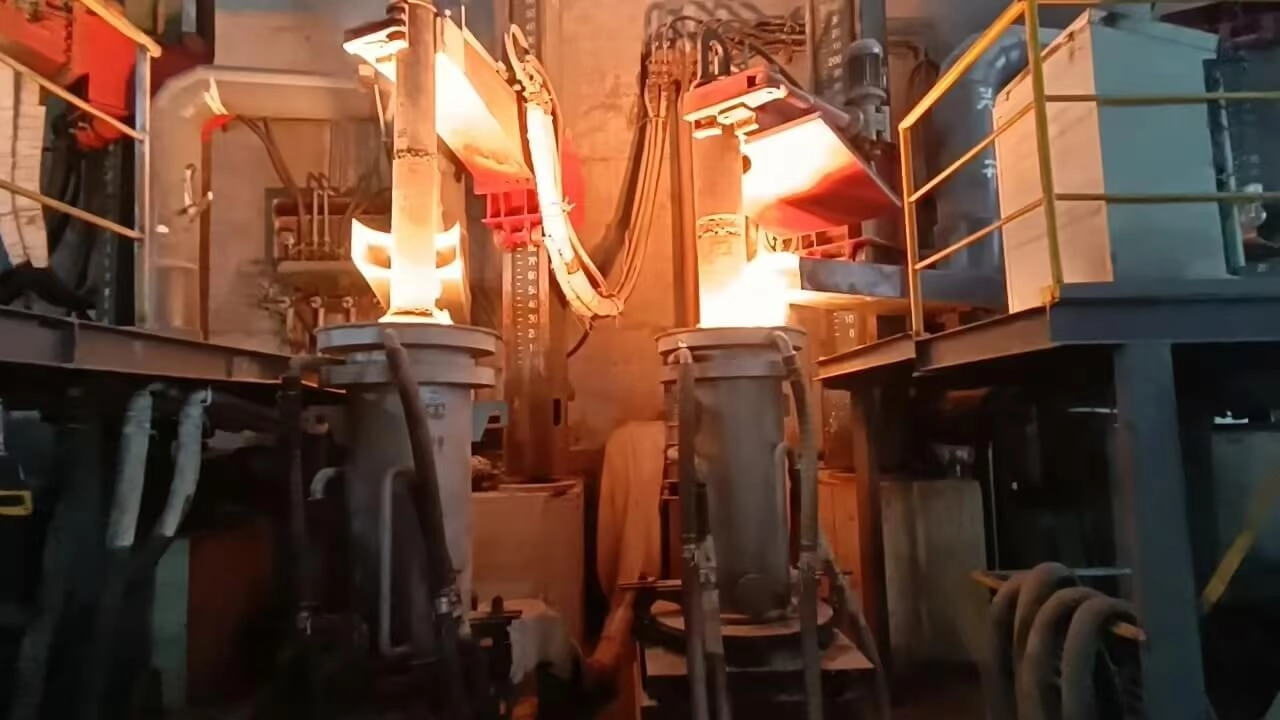
FCS Tool Steelถือว่าขนาดหน้าตัดเป็นส่วนหนึ่งของข้อกำหนดวัสดุ บล็อกขนาด 500 มม. ไม่สามารถใช้หลักการระบายความร้อนแบบเดียวกับแท่งโลหะขนาดเล็กได้
เพื่อให้ได้ผลลัพธ์ที่น่าพอใจ คุณต้องมีอุปกรณ์ที่มีประสิทธิภาพสูง FCS ใช้เครื่องอัดขึ้นรูปโลหะแบบเร็วขนาด 5,500 ตัน ซึ่งช่วยให้มั่นใจได้ว่าแม้แต่แท่งและบล็อกขนาดใหญ่ที่มีเส้นผ่านศูนย์กลางมากกว่า 500 มม. อัตราส่วนการขึ้นรูปแกนกลางจะเกิน 5:1 ได้อย่างง่ายดาย โดยจะอัดและรวมรูพรุนตรงกลางออกอย่างสมบูรณ์
กระบวนการผลิตของเราอาจประกอบด้วย:
EF → LF → VD → ESR (เมื่อระบุ) → การตีขึ้นรูปที่ควบคุมได้ → การระบายความร้อนและการอบชุบความร้อนที่ควบคุมได้ → การกลึง → การตรวจสอบขั้นสุดท้าย
เราควบคุมกระบวนการที่ก่อให้เกิดข้อบกพร่องเหล่านี้ ได้แก่ ไฮโดรเจนในระหว่างการกลั่น โครงสร้างส่วนกลางในระหว่างการตัดแต่งและการตีขึ้นรูปขนาดใหญ่ และความเครียดตกค้างในระหว่างการระบายความร้อนและการอบชุบด้วยความร้อน
จากนั้นการตรวจสอบจะเชื่อมโยงกับหมายเลขล็อตการผลิต โดยขึ้นอยู่กับสัญญา การตรวจสอบอาจรวมถึงองค์ประกอบทางเคมี ความแข็ง การทดสอบด้วยคลื่นอัลตราโซนิค (เช่น การทดสอบอย่างเข้มงวดตามมาตรฐาน SEP 1921) โครงสร้างระดับมหภาค และโลหะวิทยา โดยมีเอกสาร MTC 3.1 สนับสนุน
สรุป
ขอให้เข้าใจให้ชัดเจน: แท่งเหล็กขนาด 1.2083, 1.2316 และ 1.2714 ไม่ได้แตกหักเองโดยไม่มีสาเหตุเพียงเพราะว่ามันถูกเก็บไว้ในโกดังเป็นเวลาสองสามเดือน
ความจริงก็คือ สาเหตุที่แท้จริงมักเริ่มต้นตั้งแต่ช่วงต้นของกระบวนการผลิต ไม่ว่าจะเป็นไฮโดรเจนที่มากเกินไป การตีขึ้นรูปที่ไม่เหมาะสม การระบายความร้อนที่ไม่สามารถควบคุมได้ ความเครียดตกค้าง หรือข้อบกพร่องทางโลหะวิทยาภายในที่ซ่อนอยู่ ความเสียหายได้เกิดขึ้นแล้ว การจัดเก็บเป็นเพียงตัวเร่งให้เวลา และการตัดด้วยเลื่อยครั้งแรกเป็นเพียงตัวกระตุ้นที่เผยให้เห็นจุดอ่อน
สำหรับเหล็กแท่งขนาดใหญ่ที่ขึ้นรูปด้วยการตีขึ้นรูป การเลือกองค์ประกอบทางเคมีและความแข็งของพื้นผิวที่เหมาะสมนั้นเป็นเพียงขั้นต่ำสุดเท่านั้น สิ่งที่จะกำหนดว่าเหล็กจะคงสภาพเดิมเมื่อเริ่มทำการตัดหรือไม่นั้น คือการควบคุมปริมาณไฮโดรเจนอย่างเข้มงวด การลดขนาดด้วยการตีขึ้นรูปที่เหมาะสม การระบายความร้อนที่แม่นยำ และการตรวจสอบย้อนกลับหมายเลขล็อตการผลิตอย่างครบถ้วน
การรักษาความมั่นคงด้านการจัดหาสำหรับผู้ค้าเหล็ก
สำหรับผู้จัดจำหน่าย การพบก้อนคอนกรีตแตกหลังจากเก็บไว้นานหลายเดือน หมายถึงผลกระทบโดยตรงต่อกำไร และการเจรจากับผู้ซื้อที่ยากลำบาก ดังนั้นสินค้าคงคลังของคุณจึงต้องคงที่อยู่เสมอ
FCS Tool Steel ร่วมมือกับผู้ค้าส่งรายใหญ่ เราจัดส่งเหล็กแท่งขนาดใหญ่ที่ผ่านการไล่แก๊ส การตีขึ้นรูป และปลอดภัยสำหรับการจัดเก็บในคลังสินค้าให้กับผู้ค้าปลีก
ร่วมงานกับพันธมิตรผู้ผลิตที่เข้าใจว่าคุณภาพที่สม่ำเสมอช่วยปกป้องธุรกิจค้าส่งของคุณได้อย่างไรติดต่อเราวันนี้เพื่อขอใบเสนอราคาหรือเริ่มสอบถามข้อมูลทางเทคนิคเรามาสร้างห่วงโซ่อุปทานที่เชื่อถือได้สำหรับสินค้าคงคลังของคุณกันเถอะ