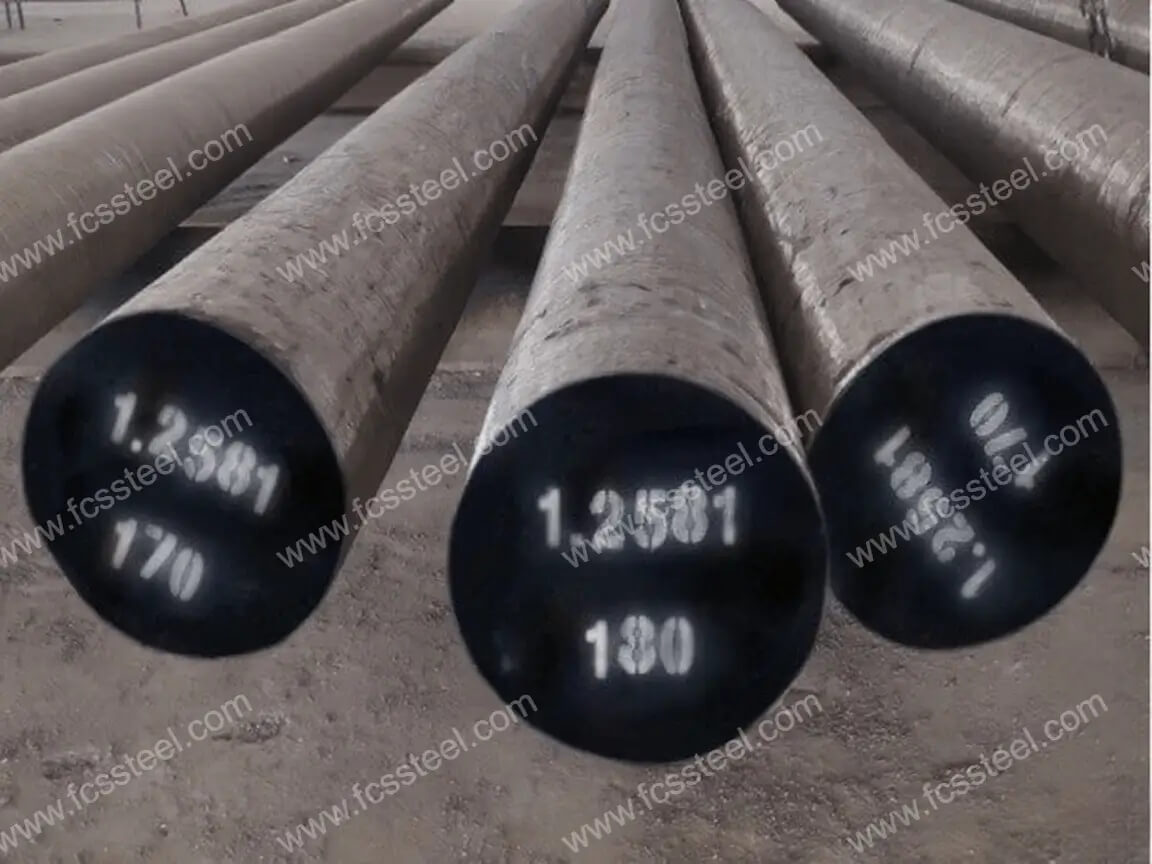
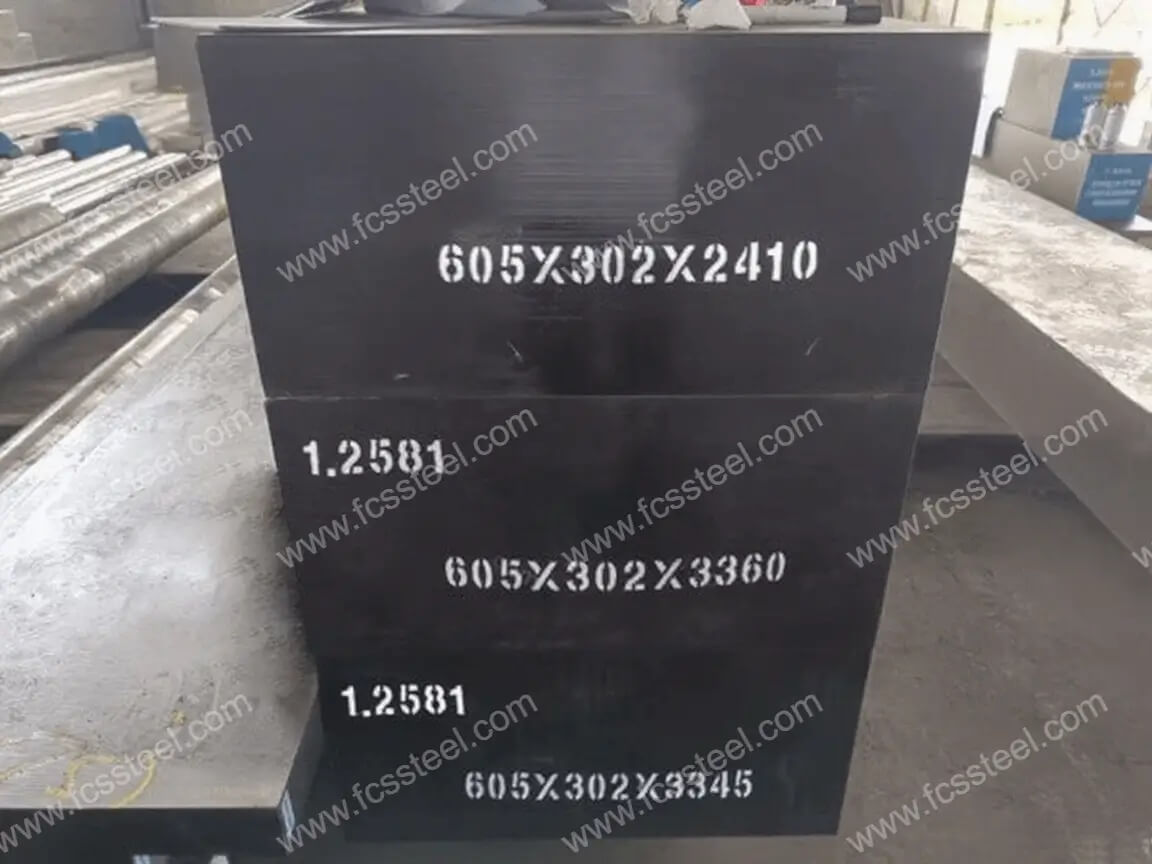
เหล็กกล้าเครื่องมือ 1.2581 | H21 | X30WCrV9-3
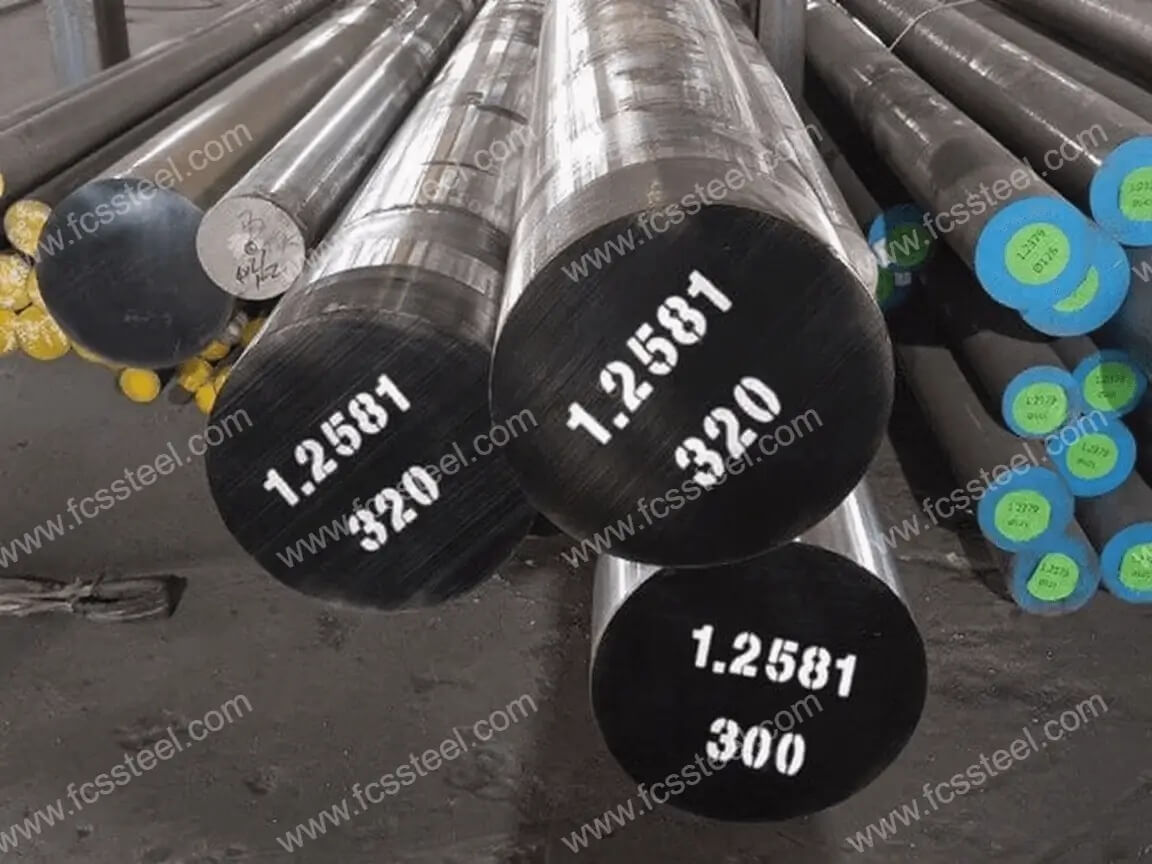
ด้วยความเข้าใจในความท้าทายของการขึ้นรูปโลหะที่อุณหภูมิสูง เหล็กกล้าเครื่องมืองานร้อน H21/1.2581/X30WCrV9-3 ระดับพรีเมียมของ FCS Factory จึงมอบโซลูชันที่ผู้ผลิตต้องการ เหล็กกล้าแม่พิมพ์ผสมทังสเตนนี้โดดเด่นในจุดที่วัสดุมาตรฐานเสียหาย ด้วยความแข็งแดงที่ยอดเยี่ยมและความต้านทานความล้าจากความร้อนที่ยอดเยี่ยมที่อุณหภูมิใช้งานสูงถึง 650°C เกรดนี้ได้รับการปรับแต่งให้เหมาะสมสำหรับการใช้งานในกระบวนการขึ้นรูปด้วยแรงอัด เกรดนี้ได้รับการปรับแต่งให้เหมาะสมสำหรับการอบชุบด้วยความร้อน จึงมอบความสมดุลที่สมบูรณ์แบบระหว่างความแข็ง ความเหนียว และเสถียรภาพทางความร้อน ซึ่งจำเป็นสำหรับแม่พิมพ์หล่อแบบฉีด เครื่องมืออัดรีด และงานตีขึ้นรูปที่มีแรงดึงสูง ลูกค้าของ FCS TOOL STEEL รายงานว่าการเปลี่ยนมาใช้เหล็กกล้า H21 ที่อบชุบอย่างเหมาะสมช่วยเพิ่มอายุการใช้งานของเครื่องมือได้มากถึง 40% ซึ่งช่วยลดต้นทุนการบำรุงรักษาและระยะเวลาหยุดการผลิตได้อย่างมาก
เหล็กกล้าเครื่องมือ 1.2581 | H21 | X30WCrV9-3 บทนำผลิตภัณฑ์
เหล็กกล้าเครื่องมือ H21 (มาตรฐานอเมริกัน ASTM)
องค์ประกอบและคุณสมบัติแกน: เหล็กกล้าเครื่องมือ H21 เป็นเหล็กกล้าเครื่องมืองานร้อนทังสเตนที่มีองค์ประกอบทั่วไปของคาร์บอน (0.26%-0.36%) ทังสเตน (8.5%-10.0%) โครเมียม (3.00%-3.75%) และวาเนเดียม (0.30%-0.60%) ข้อได้เปรียบหลักคือความเสถียรที่อุณหภูมิสูง มีความแข็งประมาณ HB 300 ที่อุณหภูมิ 650°C และค่าการนำความร้อน 22.2-23.3 W/(mK) ซึ่งช่วยกระจายแรงเค้นความร้อนได้อย่างมีประสิทธิภาพ นอกจากนี้ยังมีความต้านทานความล้าจากความร้อนได้ดีเยี่ยม และสามารถปรับให้เข้ากับสภาพแวดล้อมที่ร้อนและเย็นสลับกันซ้ำๆ ได้
ข้อจำกัดในการอบชุบด้วยความร้อนและประสิทธิภาพ: ชุบแข็ง (1050-1100 ℃) และอบคืนตัว (660-680 ℃) หลังจากความแข็ง 49-52 HRC แต่ความเหนียวของเหล็กที่ต่ำกว่าจำเป็นต้องหลีกเลี่ยงสถานการณ์ที่มีแรงกระแทกสูง ความสามารถในการชุบแข็งระดับปานกลางจำกัดความสม่ำเสมอของความแข็งในชิ้นส่วนขนาดใหญ่ (ความหนามากกว่า 150 มม.) ความสามารถในการชุบแข็งระดับปานกลางจำกัดความสม่ำเสมอของความแข็งในชิ้นส่วนขนาดใหญ่ (ความหนามากกว่า 150 มม.)
1.2581 เหล็กกล้าเครื่องมือ (มาตรฐานเยอรมัน DIN/W-Nr)
องค์ประกอบและคุณสมบัติทางกายภาพ: เหล็กกล้าเครื่องมือ 1.2581 เป็นเหล็กกล้าเครื่องมืองานร้อนชนิดไลโอไทต์ (Lyotite) ที่มีองค์ประกอบของคาร์บอน (0.25%-0.35%) ทังสเตน (8.00%-9.00%) โครเมียม (2.50%-2.80%) และวาเนเดียม (0.30%-0.40%) ความแข็งในสถานะอบอ่อนอยู่ที่ ≤240 HBW ซึ่งจะเพิ่มขึ้นเป็น 50-60 HRC หลังจากการชุบแข็ง คุณสมบัติเชิงกลที่อุณหภูมิห้องประกอบด้วยความต้านทานแรงดึง ≥812 MPa ความต้านทานจุดคราก ≥651 MPa และค่าสัมประสิทธิ์การขยายตัวทางความร้อนต่ำ (11.7×10⁻⁶ K⁻¹ ที่อุณหภูมิ 20-100°C)
คุณสมบัติและข้อกำหนดของกระบวนการที่อุณหภูมิสูง: ทนทานต่อความล้าจากความร้อนได้ดีเยี่ยม มีค่าการนำความร้อนสูงเพื่อรองรับการระบายความร้อนอย่างรวดเร็ว แต่ความเหนียวยังไม่เพียงพอและความสามารถในการชุบแข็งอยู่ในระดับปานกลาง จำเป็นต้องเพิ่มประสิทธิภาพการทำงานโดยการอบคืนตัวสองครั้ง (550-650°C) และการไนไตรด์ (ตัวเลือกเสริม) และความแข็งผิวต้องสูงกว่า HV 1000
เหล็กกล้าเครื่องมือ X30WCrV9-3 (มาตรฐานเยอรมัน DIN เทียบเท่า 1.2581)
ความสม่ำเสมอขององค์ประกอบและคุณสมบัติ: เหล็กกล้าเครื่องมือ X30WCrV9-3 เป็นรหัส DIN สำหรับวัสดุเดียวกับ 1.2581 ซึ่งมีองค์ประกอบเหมือนกัน (คาร์บอน 0.25%-0.35%, ทังสเตน 8.00%-9.00%, โครเมียม 2.50%-2.80%, วาเนเดียม 2.50%-2.80%) -2.80%, วาเนเดียม 0.30%-0.40%) ความแข็งแรงที่อุณหภูมิสูงขึ้นอยู่กับระบบคาร์ไบด์ทังสเตน-โครเมียม-วาเนเดียม และความแข็งที่อุณหภูมิ 650°C คงค่า HBW 300 โดยมีค่าการนำความร้อน 23 W/(m·K) แต่มีความเหนียวน้อยกว่า
การอบชุบด้วยความร้อนและการควบคุมระดับไมโคร: จำเป็นต้องควบคุมกระบวนการชุบแข็ง (การหล่อเย็นด้วยน้ำมันที่อุณหภูมิ 1000-1050 ℃) และกระบวนการอบคืนตัวแบบสองชั้นอย่างเข้มงวดเพื่อขจัดความเครียด การอบชุบด้วยความเย็นระดับลึก (-80 ~ -196 ℃) สามารถลดปริมาณออสเทไนต์ตกค้าง ปรับปรุงเสถียรภาพเชิงมิติ การควบคุมสิ่งเจือปน (ฟอสฟอรัส กำมะถัน ≤ 0.030%) เพื่อให้มั่นใจถึงความบริสุทธิ์ของวัสดุและความทนทานต่อความเปราะ
เหล็กกล้าเครื่องมือ 1.2581 | H21 | X30WCrV9-3 ประเภทและตัวเลือก
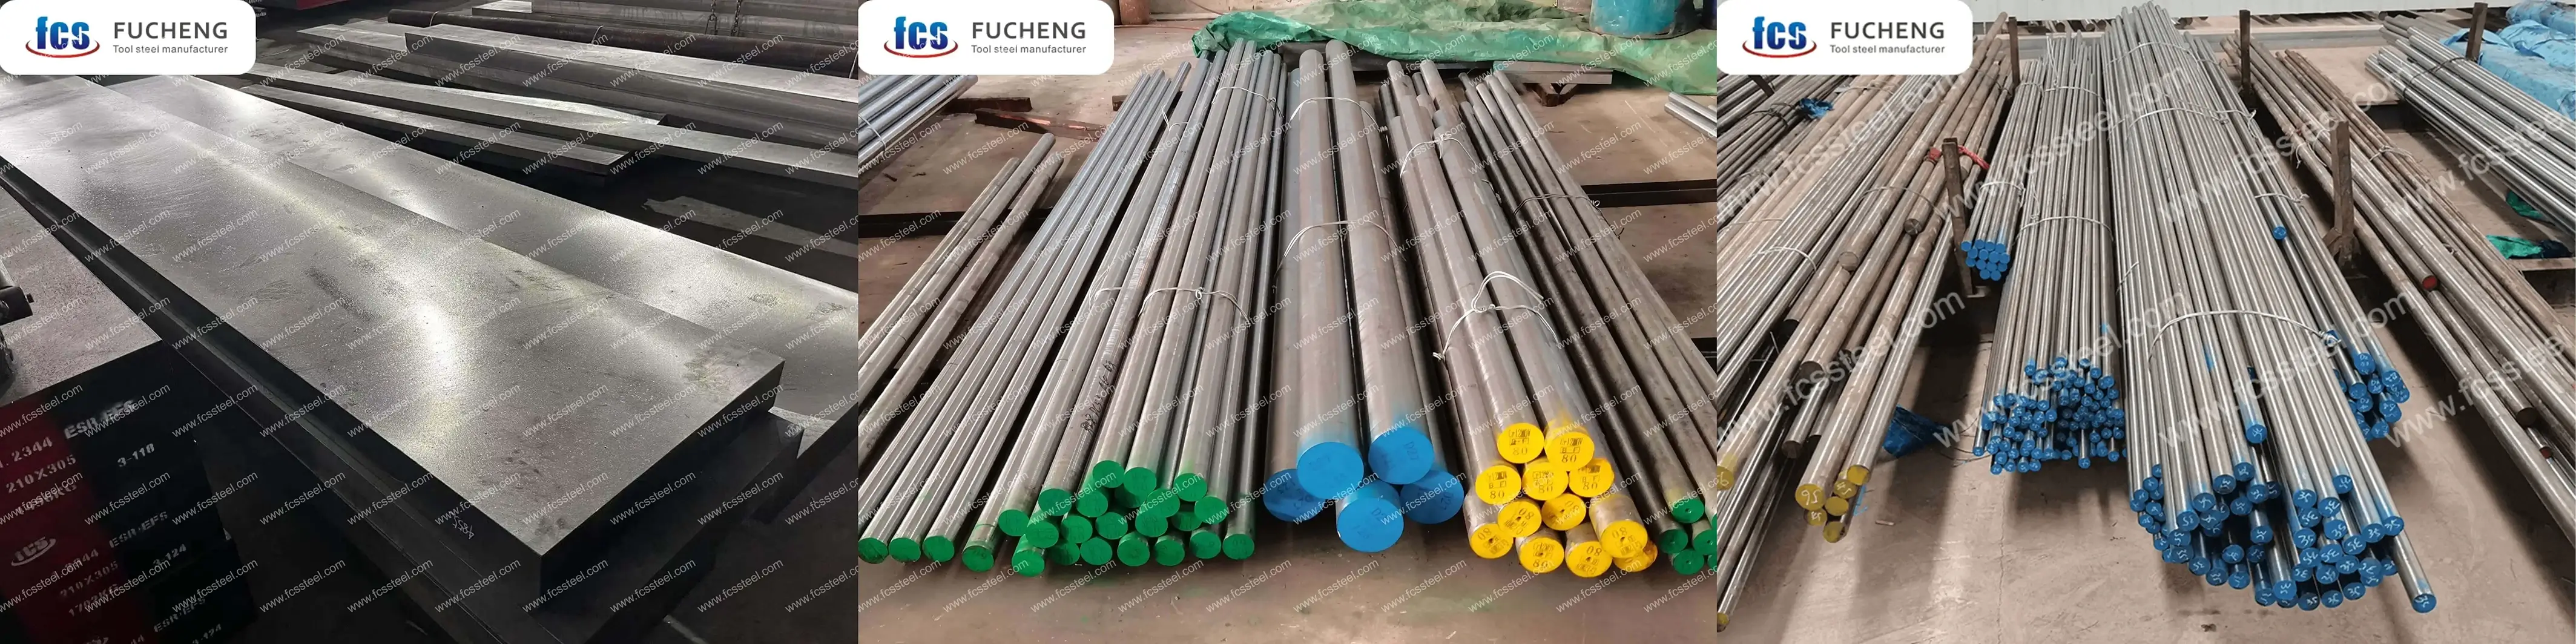
ตารางด้านล่างแสดงช่วงขนาด สภาพพื้นผิว และรายละเอียดความคลาดเคลื่อนสำหรับH21/1.2581/X30WCrV9-3 Tool Steel:
เหล็กกล้าเครื่องมือ 1.2581 | H21 | X30WCrV9-3 ตัวเลือกที่กำหนดเอง
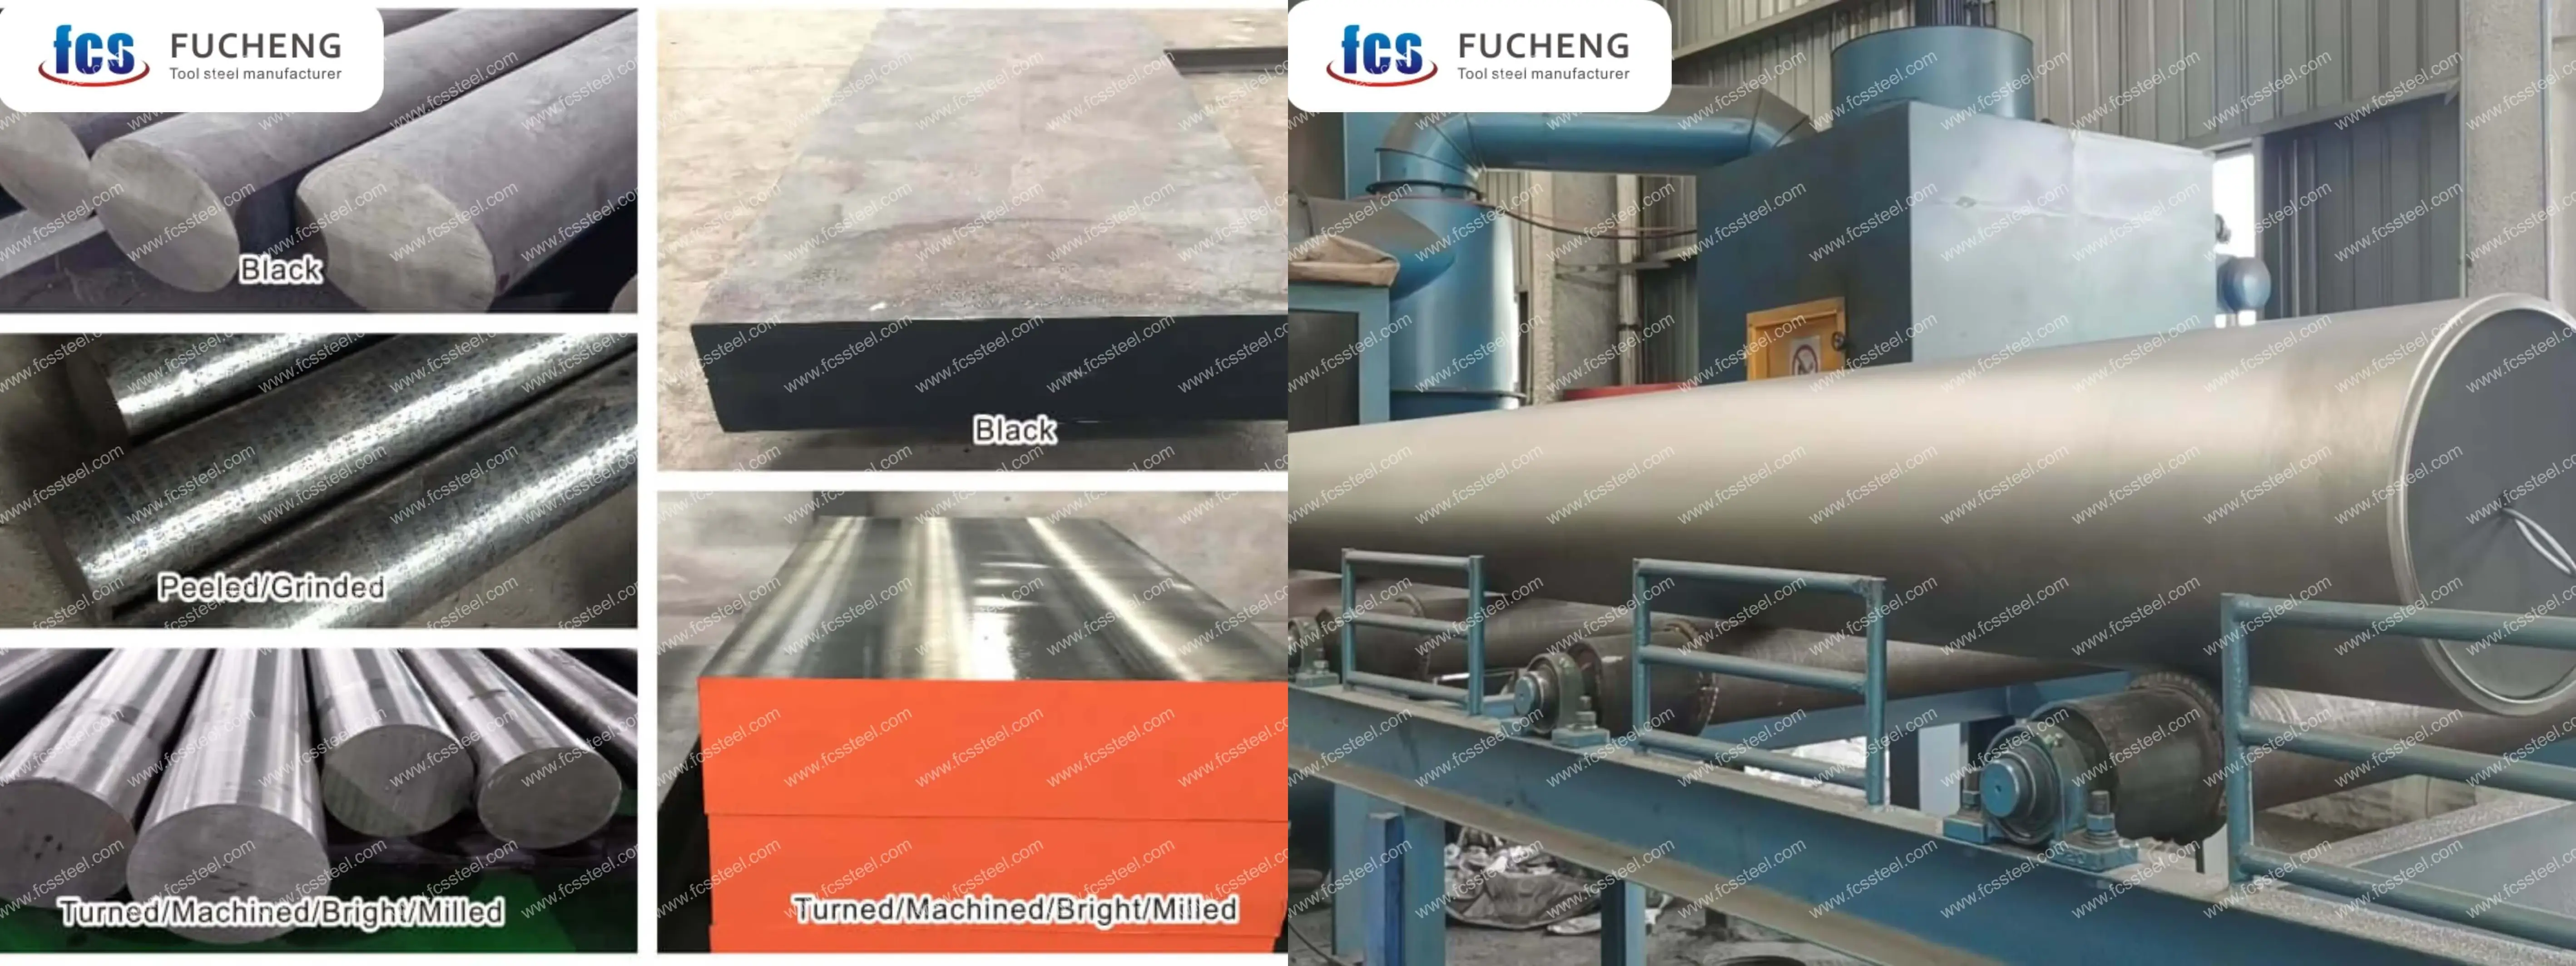
- องค์ประกอบทางเคมีที่กำหนดเอง: สามารถผลิตเกรด GB, DIN, ASTM, JIS และมาตรฐานอื่นๆ ได้ องค์ประกอบทางเคมีสามารถปรับแต่งได้ตามความต้องการ
- ข้อมูลจำเพาะที่กำหนดเอง: เหล็กกลม (เส้นผ่านศูนย์กลาง) แผ่น (ความหนา ความกว้าง) สามารถผลิตตามความต้องการได้
- บรรจุภัณฑ์พิเศษสำหรับการจัดเก็บในระยะยาวหรือสภาวะการขนส่งที่รุนแรง: รวมถึงการพ่นสีดำรอบด้าน การห่อฟิล์มพลาสติก การพ่นน้ำมันป้องกันสนิม และการขนส่งในลังไม้
- การผลิตที่กำหนดเองตามตัวอย่างหรือข้อตกลงทางเทคนิค
- การหลอมซ้ำเหล็กกล้าเครื่องมือ H21/1.2581/X30WCrV9-3 (ESR): ตัวเลือกระดับพรีเมียมที่มีความบริสุทธิ์สูงกว่าและคุณสมบัติไอโซทรอปิกสำหรับการใช้งานที่สำคัญ
เหล็กกล้าเครื่องมือ 1.2581 | H21 | X30WCrV9-3 องค์ประกอบทางเคมี

เหล็กกล้าเครื่องมือ H21 | 1.2581 | กระบวนการอบชุบด้วยความร้อน X30WCrV9-3
1.การหลอม
2. การดับ
3.การอบชุบ
4.ข้อควรระวัง
กระบวนการให้ความร้อนควรควบคุมอัตราการให้ความร้อน เพื่อหลีกเลี่ยงการเพิ่มขึ้นของอุณหภูมิอย่างรวดเร็วเกินไป ซึ่งนำไปสู่การเกิดออกซิเดชันและการสลายตัวของคาร์บอนบนพื้นผิวชิ้นงาน การให้ความร้อนในบรรยากาศป้องกันสามารถนำไปใช้หรือใส่ถ่านและสารป้องกันการสลายคาร์บอนอื่นๆ ลงในเตาเผาได้
ในการดับและทำความเย็น ให้เลือกตัวกลางในการทำความเย็นและวิธีการทำความเย็นที่เหมาะสมตามรูปร่างและขนาดของชิ้นงานเพื่อให้แน่ใจว่าเกิดผลการดับในขณะที่ลดความเสี่ยงของการเสียรูปและการแตกร้าว
เหล็กกล้าเครื่องมือ 1.2581 | H21 | การตรวจสอบคุณภาพ X30WCrV9-3
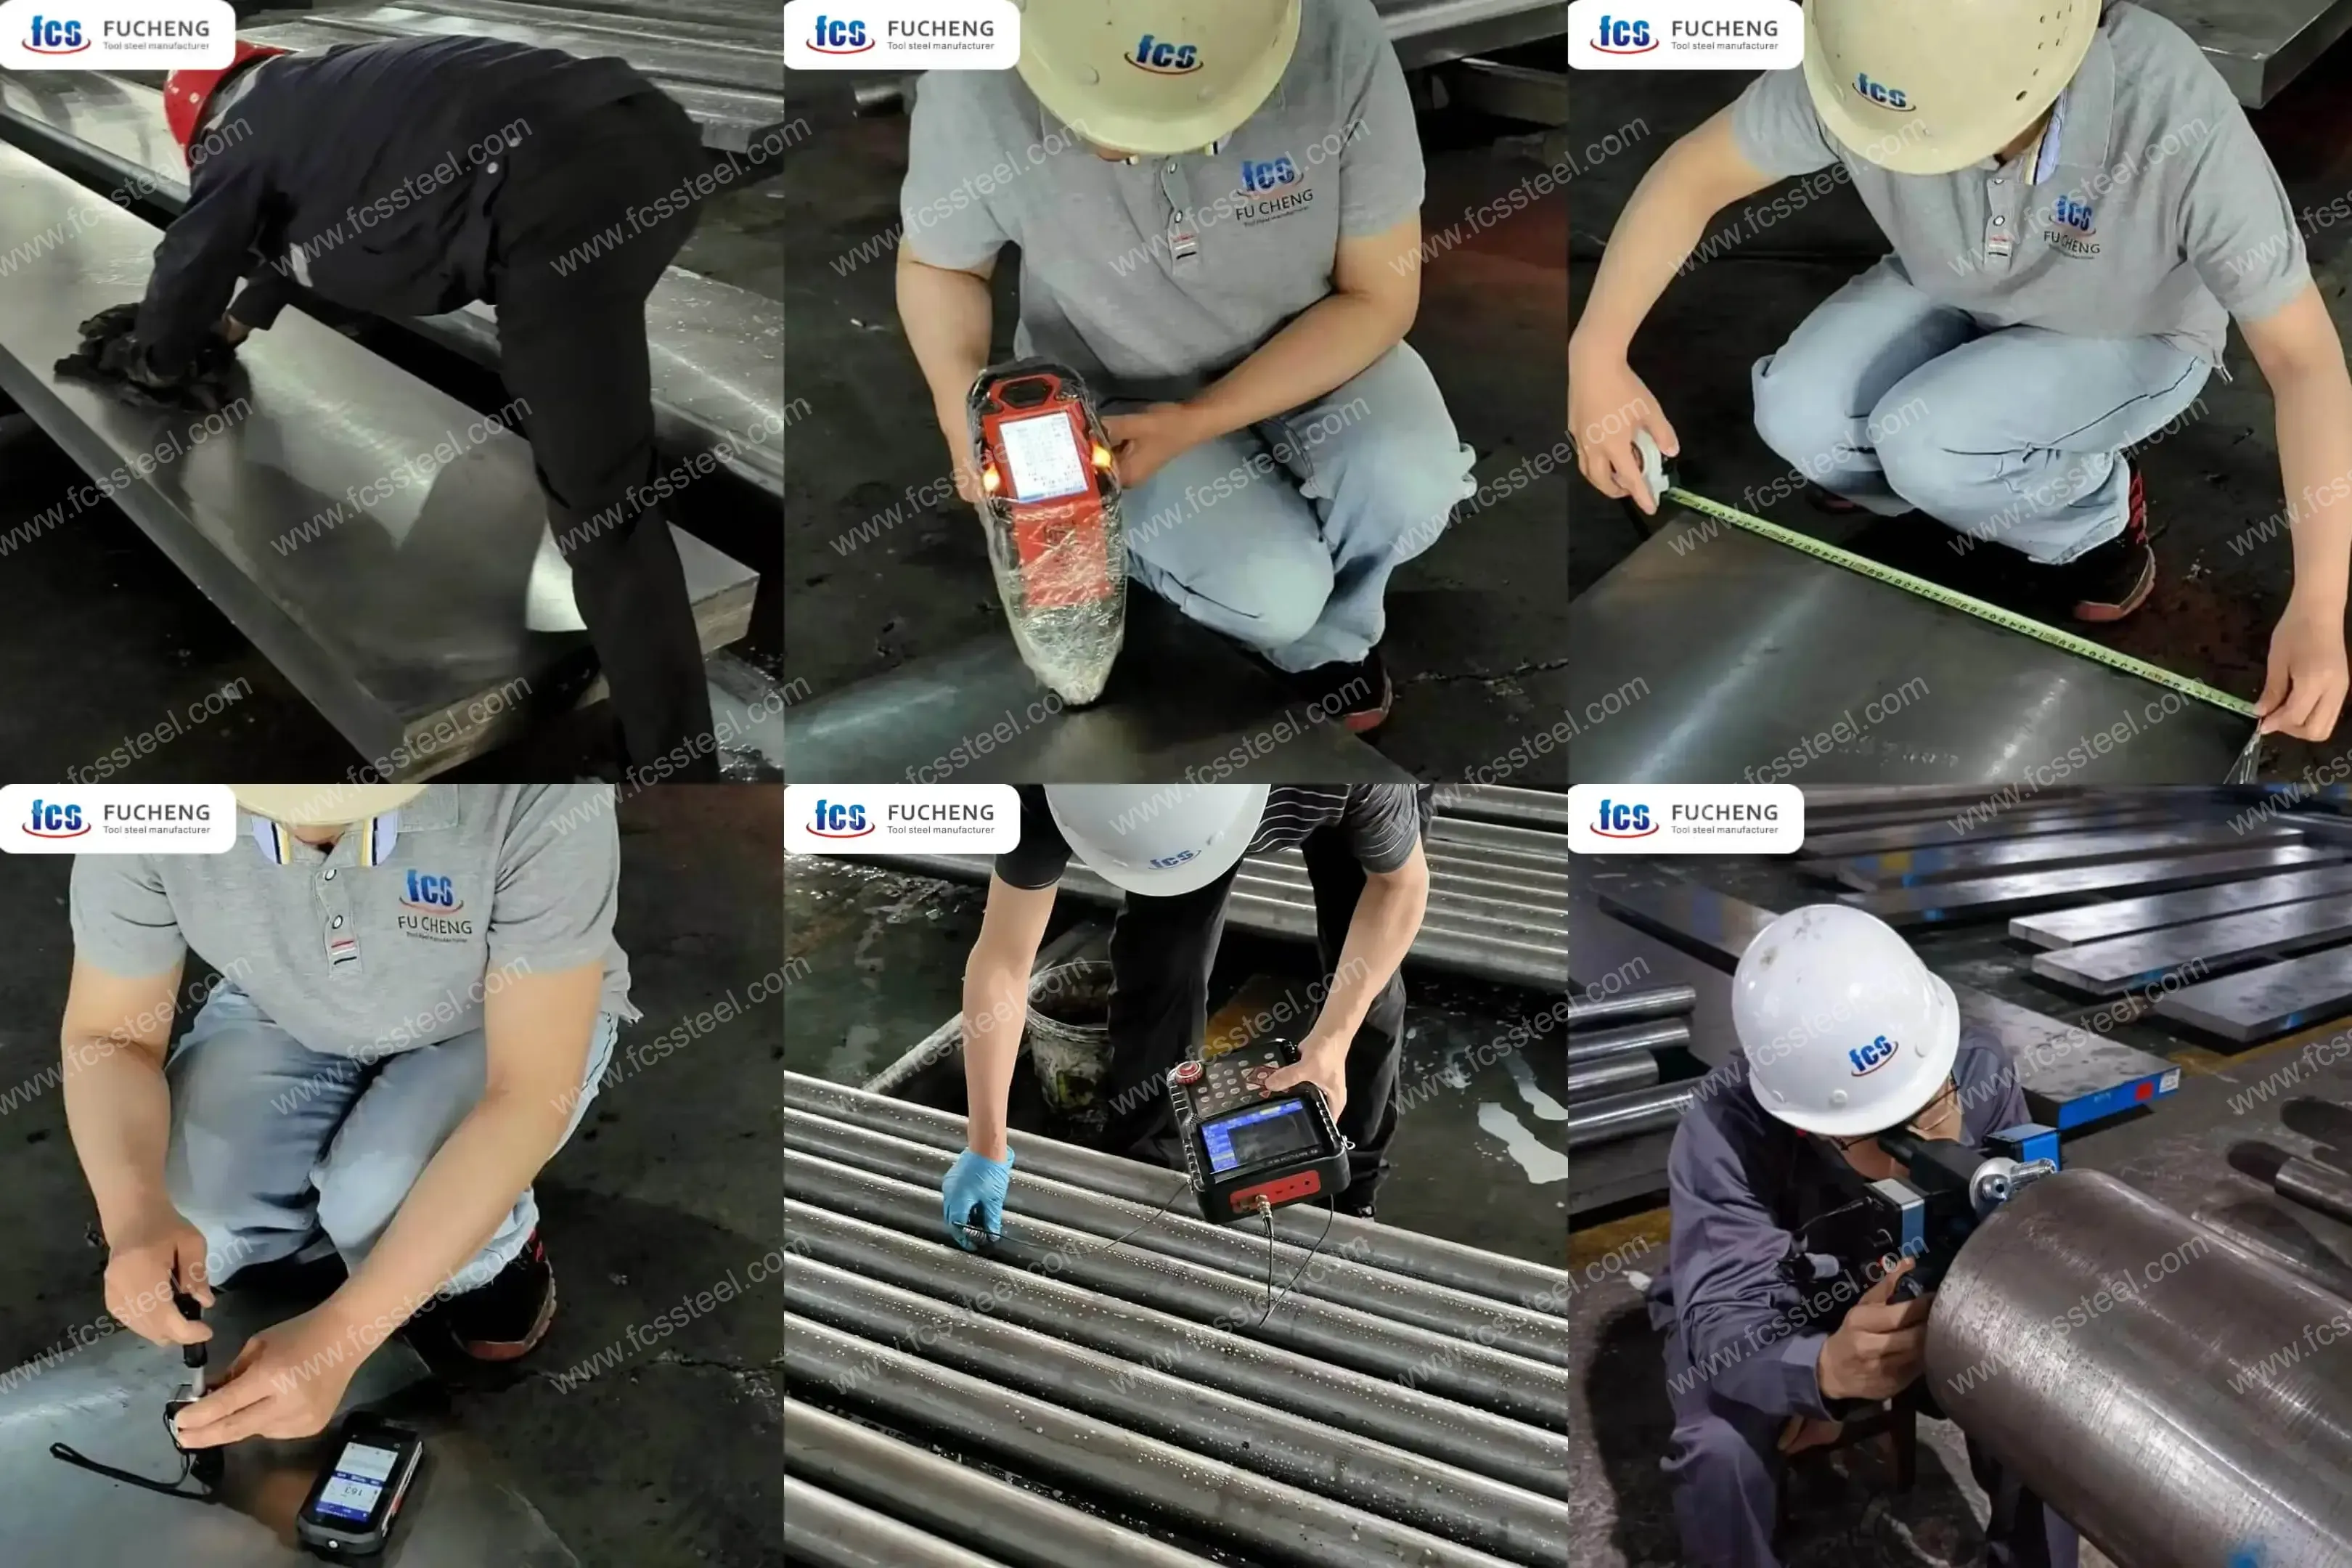
1.การตรวจสอบสภาพพื้นผิว
2.การทดสอบองค์ประกอบทางเคมี
3.การตรวจสอบขนาดและความคลาดเคลื่อน
4.การทดสอบความแข็ง
5.การทดสอบด้วยคลื่นเสียงความถี่สูง
6.การตรวจสอบโครงสร้างจุลภาค
(1) การวิเคราะห์ทางโลหะวิทยา
โรงงาน FCS จะใช้เครื่องมือวิเคราะห์ทางโลหะวิทยาเพื่อตรวจจับสถานะโครงสร้างจุลภาคหลังจากการอบด้วยความร้อน รวมถึงการกระจายตัวของคาร์ไบด์ สัณฐานวิทยาของมาร์เทนไซต์ ปริมาณออสเทไนต์ที่เหลือ ฯลฯ
(2) การจัดอันดับขนาดเมล็ดพืช
เหล็กกล้าเครื่องมือ 1.2581 | H21 | ข้อมูลจำเพาะทางเทคนิค X30WCrV9-3

เหล็กกล้าเครื่องมือ 1.2581 | H21 | การใช้งานผลิตภัณฑ์ X30WCrV9-3
แม่พิมพ์หล่อโลหะที่ไม่ใช่เหล็ก
เหล็กกล้าแม่พิมพ์ H21/1.2581/X30WCrV9-3 เหมาะอย่างยิ่งสำหรับงานหล่อชิ้นส่วนอะลูมิเนียม สังกะสี และแมกนีเซียม ปริมาณทังสเตนที่สูงช่วยให้ทนทานต่อความล้าจากความร้อน (การแตกร้าวจากความร้อน) และการกัดกร่อนจากการไหลของโลหะหลอมเหลวได้อย่างดีเยี่ยม ในการใช้งานกับซัพพลายเออร์ชิ้นส่วนยานยนต์รายใหญ่รายหนึ่งเมื่อเร็วๆ นี้ แม่พิมพ์ที่ผลิตจากเหล็กกล้า H21 ของเรามีอายุการใช้งานยาวนานขึ้น 35% ระหว่างช่วงการบำรุงรักษา ลดระยะเวลาหยุดการผลิต และเพิ่มความสม่ำเสมอของชิ้นส่วน
แม่พิมพ์และเครื่องมือการตีขึ้นรูปร้อน
เมื่อใช้งานในงานตีขึ้นรูปร้อน เกรดนี้คงความแข็งได้อย่างดีเยี่ยมที่อุณหภูมิการทำงานสูง ส่วนผสมของโลหะผสมที่สมดุลช่วยให้มีความเหนียวที่ดี ขณะเดียวกันก็ต้านทานการเสียรูปถาวร (Plastic Deformation) ซึ่งพบได้บ่อยในงานตีขึ้นรูป ความคิดเห็นของลูกค้าบ่งชี้ว่าการสึกหรอลดลงอย่างมากในงานตีขึ้นรูปด้วยค้อนและเครื่องมือกด โดยเฉพาะอย่างยิ่งในงานที่มีปริมาณงานสูงและมีวงจรความร้อนบ่อยครั้ง
แม่พิมพ์และเครื่องมืออัดรีด
สำหรับแม่พิมพ์อัดรีดอลูมิเนียมและทองเหลือง H21/1.2581/X30WCrV9-3 ให้ความทนทานต่อการสึกหรอและเสถียรภาพทางมิติที่ยอดเยี่ยม ความแข็งผิวสูงช่วยป้องกันการสึกหรอก่อนกำหนดในสภาพแวดล้อมอุณหภูมิสูงในระหว่างการอัดรีดอย่างต่อเนื่อง ลูกค้าผู้ผลิตโปรไฟล์อลูมิเนียมสำหรับงานก่อสร้างรายหนึ่งพบว่าปริมาณการผลิตเพิ่มขึ้น 40% ระหว่างรอบการซ่อมแซมแม่พิมพ์ หลังจากเปลี่ยนมาใช้เหล็กกล้า H21 ที่ผ่านการอบชุบด้วยความร้อนอย่างถูกต้องของเรา
ใบมีดตัดร้อนและเครื่องมือแต่งแผล
ด้วยคุณสมบัติที่ทนทานต่อการขัดถูและความเหนียว ทำให้เกรดนี้เหมาะสำหรับงานแต่งผิวร้อน ซึ่งจำเป็นต้องใช้เครื่องมือในการตัดวัสดุที่อุณหภูมิสูง แม่พิมพ์แต่งผิวและใบมีดตัดช่วยคงความคมได้นานขึ้น ส่งผลให้ตัดได้สะอาดขึ้นและลดระยะเวลาในการบำรุงรักษา
เหล็กกล้าเครื่องมือ 1.2581 | H21 | การเปรียบเทียบข้อได้เปรียบในการแข่งขัน X30WCrV9-3

เหล็กกล้าเครื่องมือ 1.2581 | H21 | เรื่องราวความสำเร็จของลูกค้า X30WCrV9-3
เหล็กกล้าเครื่องมือ 1.2581 | H21 | X30WCrV9-3 ข้อมูลโครงสร้างราคา
เหล็กกล้าเครื่องมือ 1.2581 | H21 | X30WCrV9-3 คำถามที่พบบ่อย
ถาม: ความแตกต่างระหว่างเหล็กกล้าสำหรับงานร้อน H21/1.2581/X30WCrV9-3 และ H13 คืออะไร?
A: ความแตกต่างหลักอยู่ที่องค์ประกอบโลหะผสม H21 ประกอบด้วยทังสเตน 8.5-10% ซึ่งให้ความแข็งสีแดงและทนความร้อนได้ดีกว่าโครเมียม 5% ใน เหล็กกล้าเครื่องมือ H13H21 มีการกักเก็บที่ดีกว่าที่อุณหภูมิสูงกว่า 550°C แต่มีความเหนียวน้อยกว่า H13 เล็กน้อยถาม: ความสัมพันธ์ระหว่างชื่อเรียกสามแบบที่แตกต่างกัน (H21, 1.2581, X30WCrV9-3) คืออะไร
A. สิ่งเหล่านี้เป็นชื่อเรียกที่เทียบเท่ากันสำหรับโลหะผสมชนิดเดียวกันในระบบมาตรฐานที่แตกต่างกัน: H21 คือชื่อเรียกของ AISI (สหรัฐอเมริกา) 1.2581 คือหมายเลข DIN (เยอรมนี) และ X30WCrV9-3 คือชื่อเรียกทางเคมีสำหรับ EN/ISOถาม: เกรด ESR (Electroslag Remelting) ต่างจากเกรดมาตรฐานอย่างไร?
A: วัสดุ ESR ผ่านกระบวนการหลอมซ้ำเพิ่มเติม ซึ่งช่วยลดสิ่งเจือปนที่ไม่ใช่โลหะได้อย่างมาก และปรับปรุงความเป็นเนื้อเดียวกันของโครงสร้างจุลภาค ส่งผลให้มีความเหนียว ขัดเงาได้ดีขึ้น และประสิทธิภาพการทำงานที่สม่ำเสมอมากขึ้นในการใช้งานที่สำคัญถาม: ความสามารถในการตัดเฉือนของเหล็กชนิดนี้เมื่อเปรียบเทียบกับเหล็กแม่พิมพ์ชนิดอื่นเป็นอย่างไร
ก. ความสามารถในการตัดเฉือนในสภาพอบอ่อนอยู่ที่ประมาณ 40-50% ของเหล็กกล้าเครื่องมือ W1 แนะนำให้ใช้เครื่องมือคาร์ไบด์เป็นอย่างยิ่ง และควรลดความเร็วในการตัดลงเหลือ 60-70% ของความเร็วในการตัดเหล็กกล้า H13ถาม: วัสดุนี้เหมาะสำหรับแม่พิมพ์พลาสติกที่ทำงานที่อุณหภูมิปานกลางหรือไม่
A. แม้ว่าจะสามารถใช้สำหรับการขึ้นรูปพลาสติกได้ แต่ H21/1.2581/X30WCrV9-3 มักมีข้อกำหนดที่สูงกว่าสำหรับอุณหภูมิต่ำกว่า 400°C และไม่คุ้มค่า สำหรับการขึ้นรูปพลาสติกมาตรฐาน เกรดอื่นๆ เช่น P20 หรือ H13 จะประหยัดกว่าถาม: คาดว่าจะมีการเปลี่ยนแปลงมิติเท่าใดระหว่างการอบชุบด้วยความร้อน?
A. โดยทั่วไปแล้ว การเปลี่ยนแปลงมิติระหว่างการชุบแข็งจะเพิ่มขึ้น 0.15-0.20% ซึ่งควรพิจารณาในการออกแบบเครื่องมือ โดยเฉพาะอย่างยิ่งสำหรับการใช้งานที่ต้องการความแม่นยำ
ข้อมูลเพิ่มเติม
| น้ำหนัก | 45 |
|---|---|
| ขนาด | 165X60X25 ซม. |