
Oceľový blok dorazí bez viditeľných chýb. Jeho tvrdosť spĺňa špecifikáciu a ultrazvukové testovanie nemusí preukázať žiadne vyraďovacie znaky.
O niekoľko týždňov alebo mesiacov neskôr zákazník urobí prvý rez a zistí vnútorné praskliny alebo biele, vločkovité defekty.
Praskla oceľ počas skladovania – alebo sa chyba vyvinula už pred dodaním?
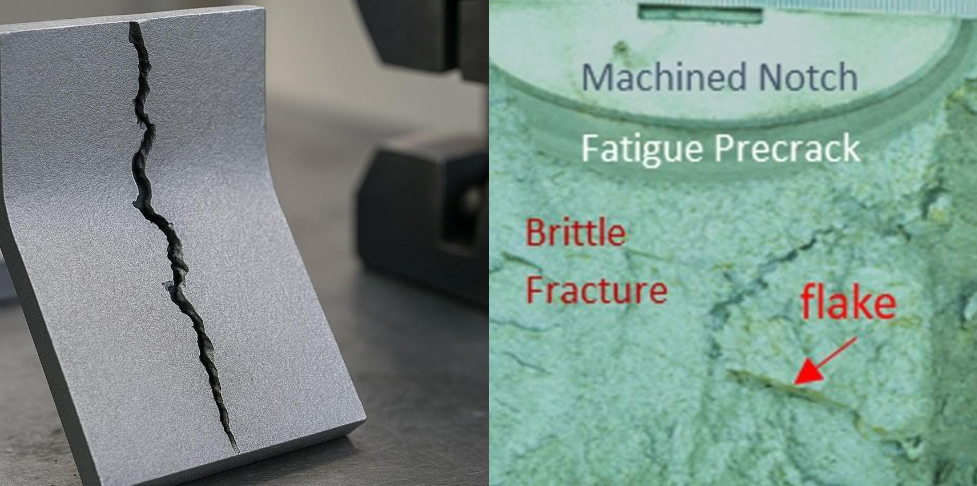
Dostali sme tento typ spätnej väzby týkajúci sa blokov s veľkým prierezom z ocelí 1.2083 / 4Cr13 , 1.2316 a 1.2714 . Tieto prípady sa často nazývajú „praskanie pri skladovaní“, ale skladovanie je zriedkavo hlavnou príčinou. Problém zvyčajne začína počas tavenia, kovania, chladenia alebo tepelného spracovania. Čas a rezanie jednoducho umožňujú jeho objavenie sa.
Prečo sú tieto stupne citlivé?
Tieto ocele majú rôzne zloženie a použitie, ale veľké bloky majú dve dôležité vlastnosti: vysokú kaliteľnosť a pomalé chladnutie v jadre.
|
Stupeň |
Relevantný obsah zliatiny* |
Hlavné riziko vo veľkých úsekoch |
|---|---|---|
|
1.2083/4Cr13 |
Približne 13 % Cr |
Vodíkové vločky, vnútorná čistota a chladiace napätie |
|
1.2316 |
Približne 16 % Cr s Mo; niektoré varianty obsahujú Ni |
Hlboká kaliteľnosť, efekt rezu a zvyškové napätie |
|
1.2714 |
Približne 4 % Ni, 1.2 % Cr a 0.5 % Mo |
Pomalé chladenie jadra, transformačné napätie a vodík |
|
1.2080/D3 |
Približne 2 % C a 12 % Cr |
Segregácia karbidov, nízka húževnatosť a zvyškové napätie |
*Presné rozsahy závisia od príslušnej normy a špecifikácie jednotlivého dodávateľa.
Vo veľkom kovanom bloku sa povrch ochladí ako prvý, zatiaľ čo stred môže zostať horúci mnoho hodín. Teplotné gradienty a fázové premeny sa v priereze vyskytujú v rôznych časoch, čo vytvára vnútorné napätie.
Legujúce prvky zlepšujú kaliteľnosť, odolnosť proti korózii alebo mechanické vlastnosti, ale tiež zhoršujú chladenie. To neznamená, že tieto triedy ocele prirodzene praskajú pri skladovaní. Znamená to, že výrobca ocele musí kontrolovať vodík, kovanie a chladenie podľa skutočnej veľkosti prierezu.
Tri hlavné príčiny oneskoreného praskania
1. Vodíkové vločky
Vodík sa do roztavenej ocele dostáva cez suroviny a vstupy do pece. Ak sa neodstráni, v budúcnosti vytvára vnútorné odlupovanie a oneskorené trhliny. Pozrime sa však na skutočné obchodné riziko.
Niektorým menším závodom jednoducho chýba zariadenie na vákuové odplyňovanie (VD). Vynechávajú krok odplyňovania len preto, aby znížili ceny a ponúkli „lacnú“ cenovú ponuku. Keď distribútor kúpi túto výrazne zlacnenú oceľ a predá ju miestnym klientom, tieto skryté chyby sa nakoniec objavia. Výsledok? Vrátenie celých šarží, bolestivé nároky na odškodnenie a strata klientov.
V FCS odmietame šetriť. Prísne presadzujeme hĺbkovú úpravu VD na reguláciu hladiny vodíka na bezpečnú hranicu ≤ 2 ppm, čo je podložené povinným ultrazvukovým testovaním SEP 1921 D/d. Robíme to z jedného jednoduchého dôvodu: aby sme úplne ochránili vašu obchodnú reputáciu a zabezpečili vaše ziskové marže.
2. Zvyškové ťahové napätie
Zvyškové napätie môže vznikať v dôsledku nerovnomerného kovania, rýchleho alebo nerovnomerného chladenia, tepelného spracovania, rovnania za studena a ťažkého obrábania.
Blok môže vyzerať pevne, pretože napätie vo vnútri zostáva vyvážené. Rezanie odstraňuje materiál a mení túto rovnováhu. Ak zostávajúce ťahové napätie prekročí lokálnu odolnosť proti lomu, vnútorná trhlina sa môže rýchlo šíriť.
Preto je píla často spúšťačom, nie pôvodnou príčinou.
3. Vnútorné metalurgické chyby
Nedostatočné orezanie ingotov môže viesť k vstupu silne segregovaného materiálu do hotového výrobku. Nízky kovací pomer môže zanechať pórovitosť, segregáciu v strede alebo zvyšky odliatkovej štruktúry.
V triedach s vysokým obsahom uhlíka, ako je D3, môže byť segregácia karbidov obzvlášť dôležitá. V jednom skúmaní D3 dosiahla eutektická segregácia karbidov stupeň 6.0, čo poskytuje priamy dôkaz o výrazne nerovnomernej a krehkej štruktúre.
Nie každá trhlina zistená po skladovaní je vodíková trhlina. Pred určením príčiny je potrebné preskúmať makroštruktúru, mikroštruktúru a dôkazy o lome.
Ako sa chyba vyvíja
Fáza 1: Tavenie a rafinácia
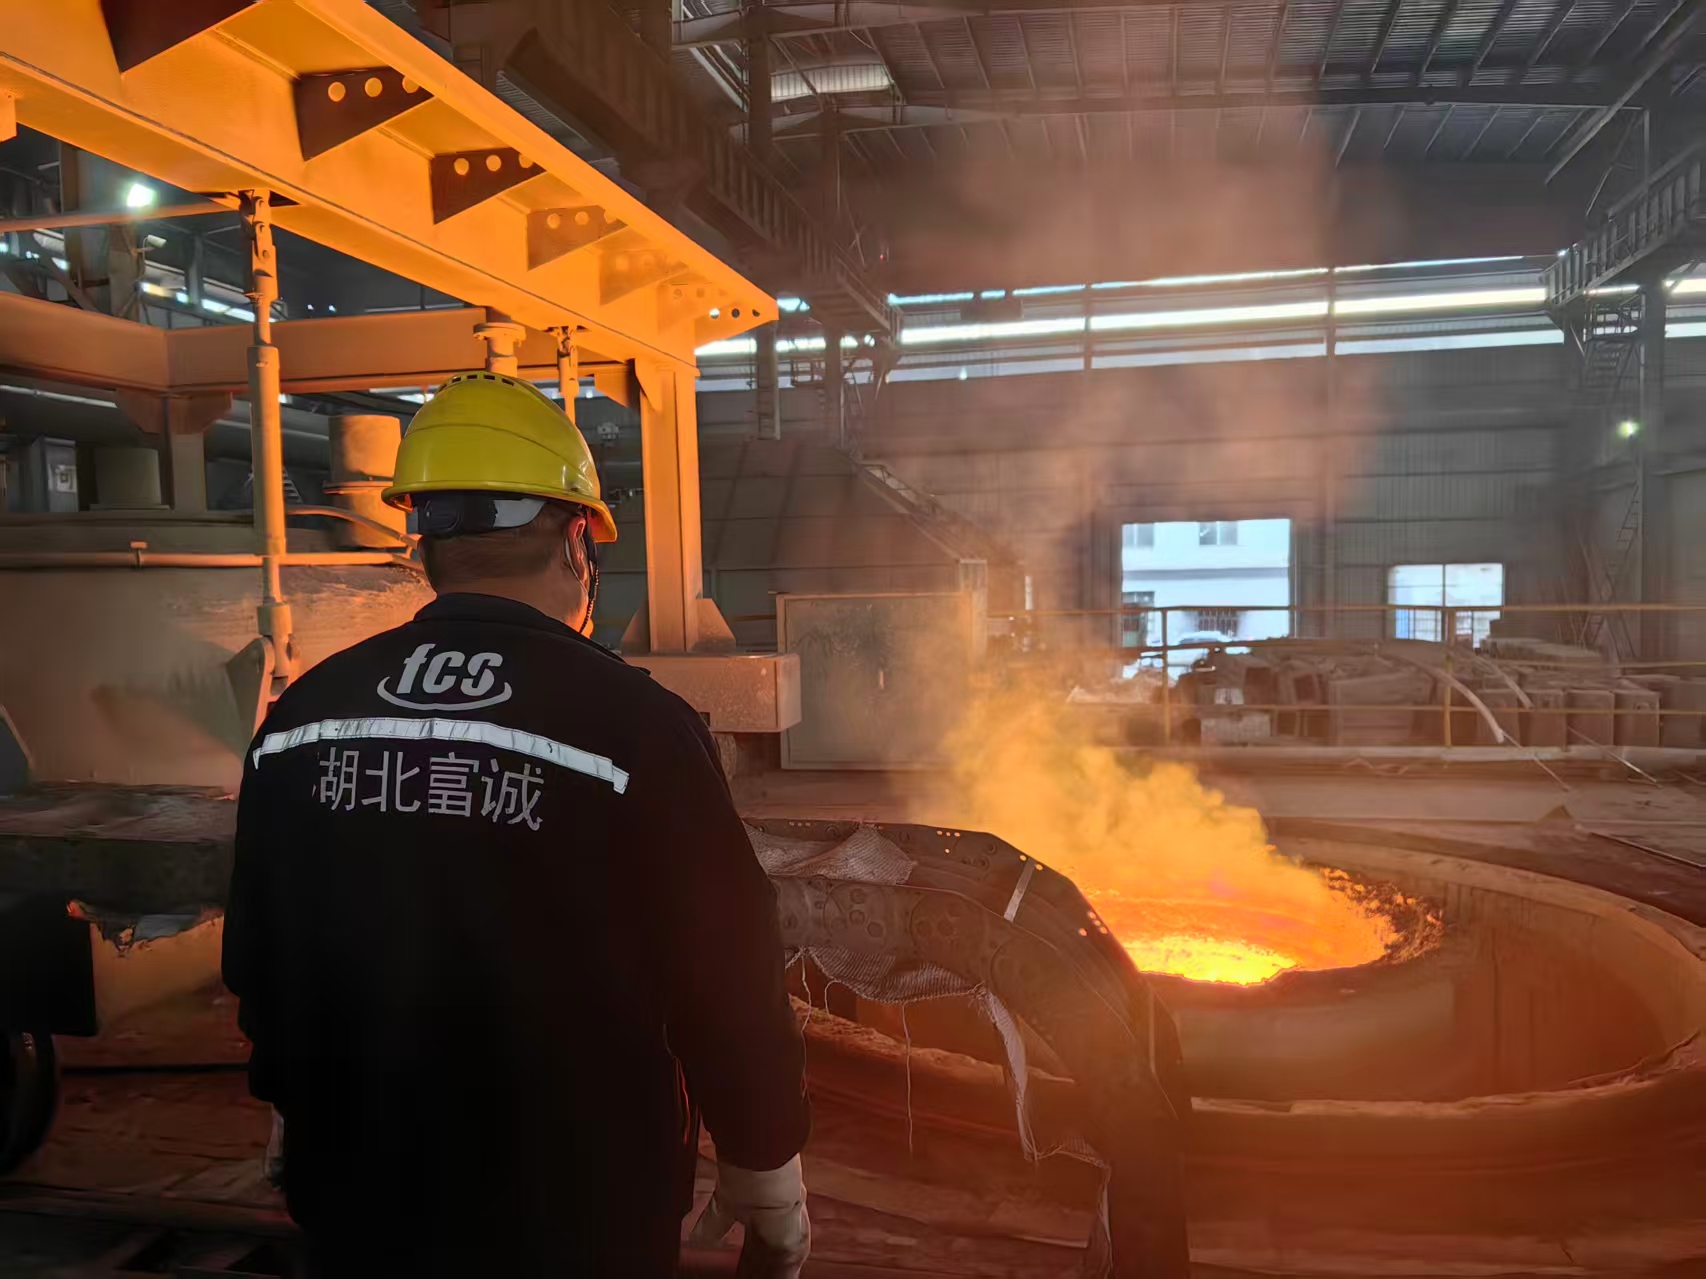
Kontrola vodíka začína suchými surovinami a vhodnou praxou v peci. LF rafinácia, vákuové odplyňovanie, kontrola trosky a chránené odlievanie spoločne zlepšujú čistotu ocele.
Napísanie „VD“ na výrobnom postupe nestačí. Úprava musí byť účinná pre danú tepelnú energiu a výsledok by mal spĺňať dohodnutú špecifikáciu.
Fáza 2: Odlievanie a kovanie
Stred a hlava ingotu zvyčajne obsahujú viac segregácie ako vonkajšia oblasť. Správne orezanie odstráni nevhodný koncový materiál predtým, ako vstúpi do hotového bloku.
Kovanie musí potom vytvoriť dostatočnú deformáciu v strede. Ak sa efektívne opracuje iba povrch, pod čistým obrobeným povrchom môže zostať vnútorná pórovitosť a segregácia.
Fáza 3: Chladenie a tepelné spracovanie
Toto je najcitlivejšia fáza pre ťažké úseky.
Ak je chladenie príliš rýchle, môžu sa vyvinúť veľké tepelné a transformačné napätia. Ak je odstraňovanie vodíka a chladenie zle koordinované, difúzny vodík sa môže hromadiť okolo vnútorných defektov.
Žíhanie alebo popúšťanie musí byť založené na akosti a priereze. Samotná tvrdosť povrchu nemôže potvrdiť, že jadro je rovnomerné alebo bez pnutia.
Fáza 4: Skladovanie a rezanie
Počas skladovania môže existujúca mikrotrhlina zostať pod povrchom. Difúzny vodík sa môže ďalej pohybovať, zatiaľ čo zvyškové ťahové napätie naďalej pôsobí na slabé oblasti.
Prvý rez pílou odstráni obmedzenia a prerozdelí napätie. Rezná sila a vibrácie potom predstavujú posledný spúšťač.
Presný opis preto nemusí byť nevyhnutne „oceľ praskla, pretože bola skladovaná“. Častejšie:
Chyba vznikla počas výroby, zostala skrytá počas skladovania a bola odhalená alebo spôsobená rezaním.
Aké dôkazy podporujú krakovanie s pomocou vodíka?
|
Dôkaz |
Čo ukazuje |
|---|---|
|
Vnútorné trhliny podobné vločkám sústredené v blízkosti jadra |
Podporuje možné poškodenie vodíkovými vločkami |
|
Výsledok vodíka prekročil dohodnutý limit pre mlyn |
Podporuje zapojenie vodíka |
|
Trhlina sa objavuje po oneskorení |
V súlade s oneskoreným praskaním, ale nie je to dôkaz |
|
Krehký lom s malou deformáciou |
Vykazuje nízku odolnosť voči lomu, ale nie je jedinečná pre vodík |
|
Silná segregácia alebo inklúzie |
Identifikuje potenciálne miesta vzniku trhlín |
|
Úspešný výsledok UT |
Iba potvrdzuje, že podľa daného testovacieho postupu nie sú žiadne zamietnuteľné indikácie |
Konečná diagnóza by mala kombinovať vyšetrenie lomu, makrotestovanie celého rezu, metalografiu, údaje o vodíku, záznamy z ultrasonografie a históriu výroby.
UT dokáže detekovať mnoho vnútorných diskontinuít, ale detekcia závisí od veľkosti defektu, orientácie, frekvencie sondy, pokrytia a triedy prijatia. Meranie tvrdosti nedokáže merať zvyškové napätie, vodík ani segregáciu v strede.
Kto je zodpovedný?
Zodpovednosť závisí od toho, kde chyba vznikla.
Výrobca ocele riadi tavenie, odstraňovanie vodíka, delenie, kovanie a chladenie po kovaní. Spracovateľ môže byť zodpovedný za neskoršie rovnanie, obrábanie alebo tepelné spracovanie. Zákazník riadi podmienky skladovania, podopretia a pílenia.
Ak testovanie potvrdí vodíkové vločky, nedostatočné kovanie alebo inú chybu pochádzajúcu z výroby, zodpovednosť zvyčajne nesie dodávateľ. Tento záver by však mal byť podložený tromi faktami:
-
Bol identifikovaný pôvod trhliny a typ defektu.
-
Testovaná vzorka je sledovateľná až po skutočné teplo a blok.
-
Výsledok nespĺňa dohodnutý štandard alebo zmluvnú požiadavku.
Bez týchto faktov je obviňovanie buď píly, alebo dodávateľa predčasné.
Skutočné náklady na lacnú oceľ
Spektrometer môže potvrdiť správny stupeň, pričom prehliadne vynechaný výrobný krok. Kontrola vodíka, redukcia pri kovaní a postup chladenia sa nedajú overiť len z chémie.
Úspora dosiahnutá skrátením vákuového spracovania, znížením kováčskych prác alebo zrýchlením chladenia môže byť malá na tonu. Poškodený blok môže stáť oveľa viac:
-
Materiál a dokončené obrábanie sa môžu stratiť.
-
Ostatné bloky z rovnakého tepla musia byť v karanténe.
-
Zastavenie výroby a dodávok zákazníkom.
-
Laboratórne testy a reklamácie si vyžadujú dodatočný čas.
Najlacnejšia cenová ponuka nie je vždy najnižšou celkovou cenou.
Ako si vybrať spoľahlivého dodávateľa
Kontroly tvrdosti povrchu pri prijatí neodhalia stav vnútorného jadra ani hladiny vodíka. Musíte sa spoľahnúť na svojho výrobného partnera. Tu je to, na čo si treba dať pozor:
-
Overenie možností zariadenia: Dodávateľ potrebuje zariadenia na vákuové odplyňovanie (VD) a ťažké kovacie lisy na konsolidáciu veľkých blokov.
-
Požadujte prísne testovacie normy: Neakceptujte vágnu pečiatku „UT passed“ (prešlo testom UT). Spoľahlivé závody špecifikujú presnú testovaciu normu (napríklad SEP 1921), triedu prijatia a prísne limity vodíka.
-
Zabezpečte úplnú sledovateľnosť: Každý blok by mal prísť s certifikátom MTC 3.1. Číslo tavenia na fyzickej oceli sa musí zhodovať s dokumentáciou.
-
Posúďte technickú transparentnosť: Požiadajte dodávateľa, aby vysvetlil postupy kovania, chladenia a tepelného spracovania pre vašu presnú veľkosť profilu.
Predchádzanie oneskorenému praskaniu si vyžaduje dodávateľa, ktorý riadi celý výrobný proces.
Ako FCS kontroluje riziko
Nástrojová oceľ FCS považuje veľkosť profilu za súčasť materiálovej špecifikácie. Blok s dĺžkou 500 mm nemôže nasledovať rovnakú logiku chladenia ako malá tyč.
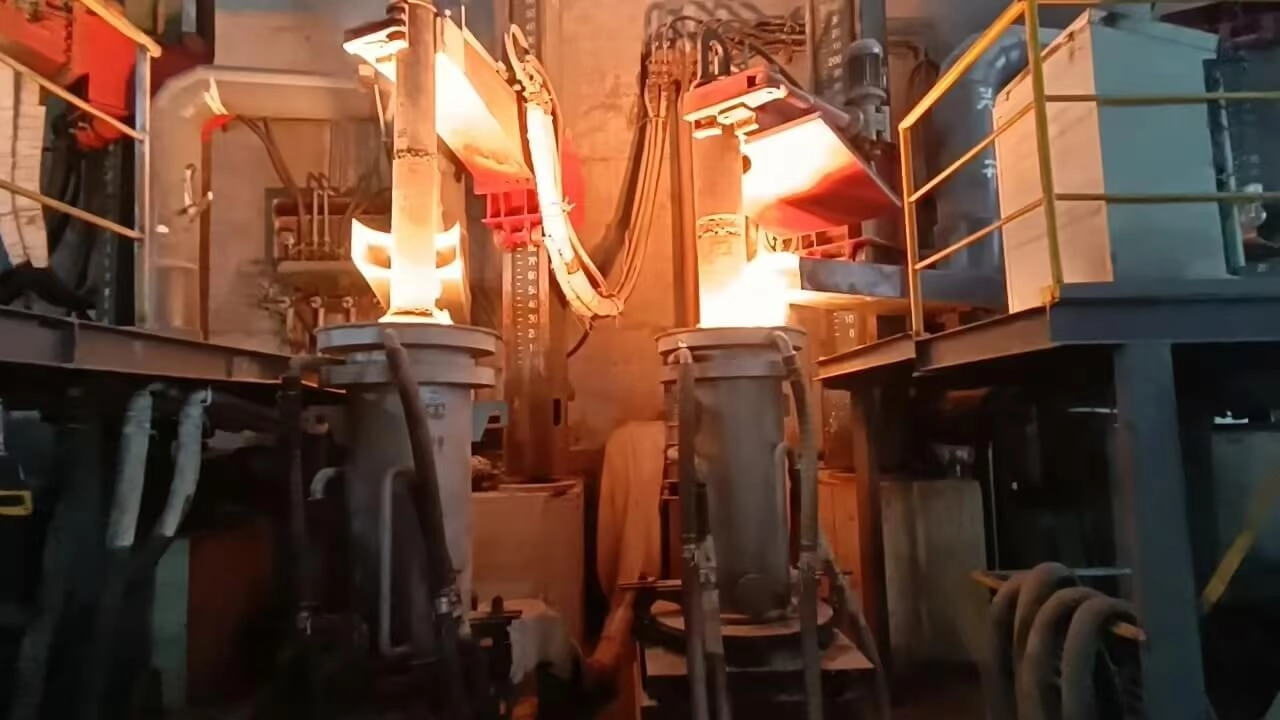
Na to potrebujete seriózne vybavenie. Spoločnosť FCS prevádzkuje rýchlokovací lis s kapacitou 5 500 ton. To zabezpečuje, že aj pri veľkých tyčiach a blokoch nad 500 mm pomer kovania jadra ľahko prekročí 5:1, čím sa úplne vytlačí a spevní akákoľvek stredová pórovitosť.
Naša výrobná trasa môže zahŕňať:
EF → LF → VD → ESR, ak je špecifikované → riadené kovanie → riadené chladenie a tepelné spracovanie → obrábanie → záverečná kontrola
Kontrolujeme proces, v ktorom tieto chyby vznikajú: vodík počas rafinácie, stredová štruktúra počas orezávania a masívneho kovania a zvyškové napätie počas chladenia a tepelného spracovania.
Kontrola je potom prepojená s číslom tavenia. V závislosti od zmluvy môže zahŕňať chemické zloženie, tvrdosť, UT (napríklad prísne testovanie podľa normy SEP 1921), makroštruktúru a metalografiu, s podporou dokumentácie MTC 3.1.
Záver
Aby sme si to ujasnili: oceľové bloky s hrúbkou 1.2083, 1.2316 a 1.2714 nepraskajú len tak z ničoho nič len preto, že niekoľko mesiacov ležali v sklade.
Pravdou je, že základná príčina takmer vždy začína oveľa skôr vo výrobnom procese. Či už ide o nadmerné množstvo vodíka, nedostatočné kovanie, nekontrolované chladenie, zvyškové napätie alebo skrytú vnútornú metalurgickú chybu – škoda je už napáchaná. Skladovanie jednoducho poskytuje čas a ten prvý rez je len spúšťačom, ktorý odhalí slabinu.
Pri veľkých kovaných blokoch je dosiahnutie správneho chemického zloženia a tvrdosti povrchu len absolútnym minimom. To, či oceľ zostane stabilná pri začatí rezania, je prísna kontrola vodíka, správna redukcia pri kovaní, presné postupy chladenia a úplná sledovateľnosť tavného čísla.
Zabezpečenie dodávok pre dodávateľov ocele
Pre distribútorov znamená prasknutý blok nájdený po mesiacoch skladovania priamy dopad na ich marže a zložité rozhovory s kupujúcimi. Vaše zásoby musia zostať stabilné.
Spoločnosť FCS Tool Steel spolupracuje s veľkoobchodníkmi. Dodávame veľkoobchodníkom bloky s veľkým prierezom, ktoré sú odplynené, kované a bezpečné na skladovanie vo vašich regáloch.
Spolupracujte s výrobným partnerom, ktorý chápe, ako konzistentná kvalita chráni vaše veľkoobchodné podnikanie. Kontaktujte nás ešte dnes a požiadajte o cenovú ponuku alebo začnite technický dopyt. Zabezpečme spoľahlivý dodávateľský reťazec pre vaše zásoby.