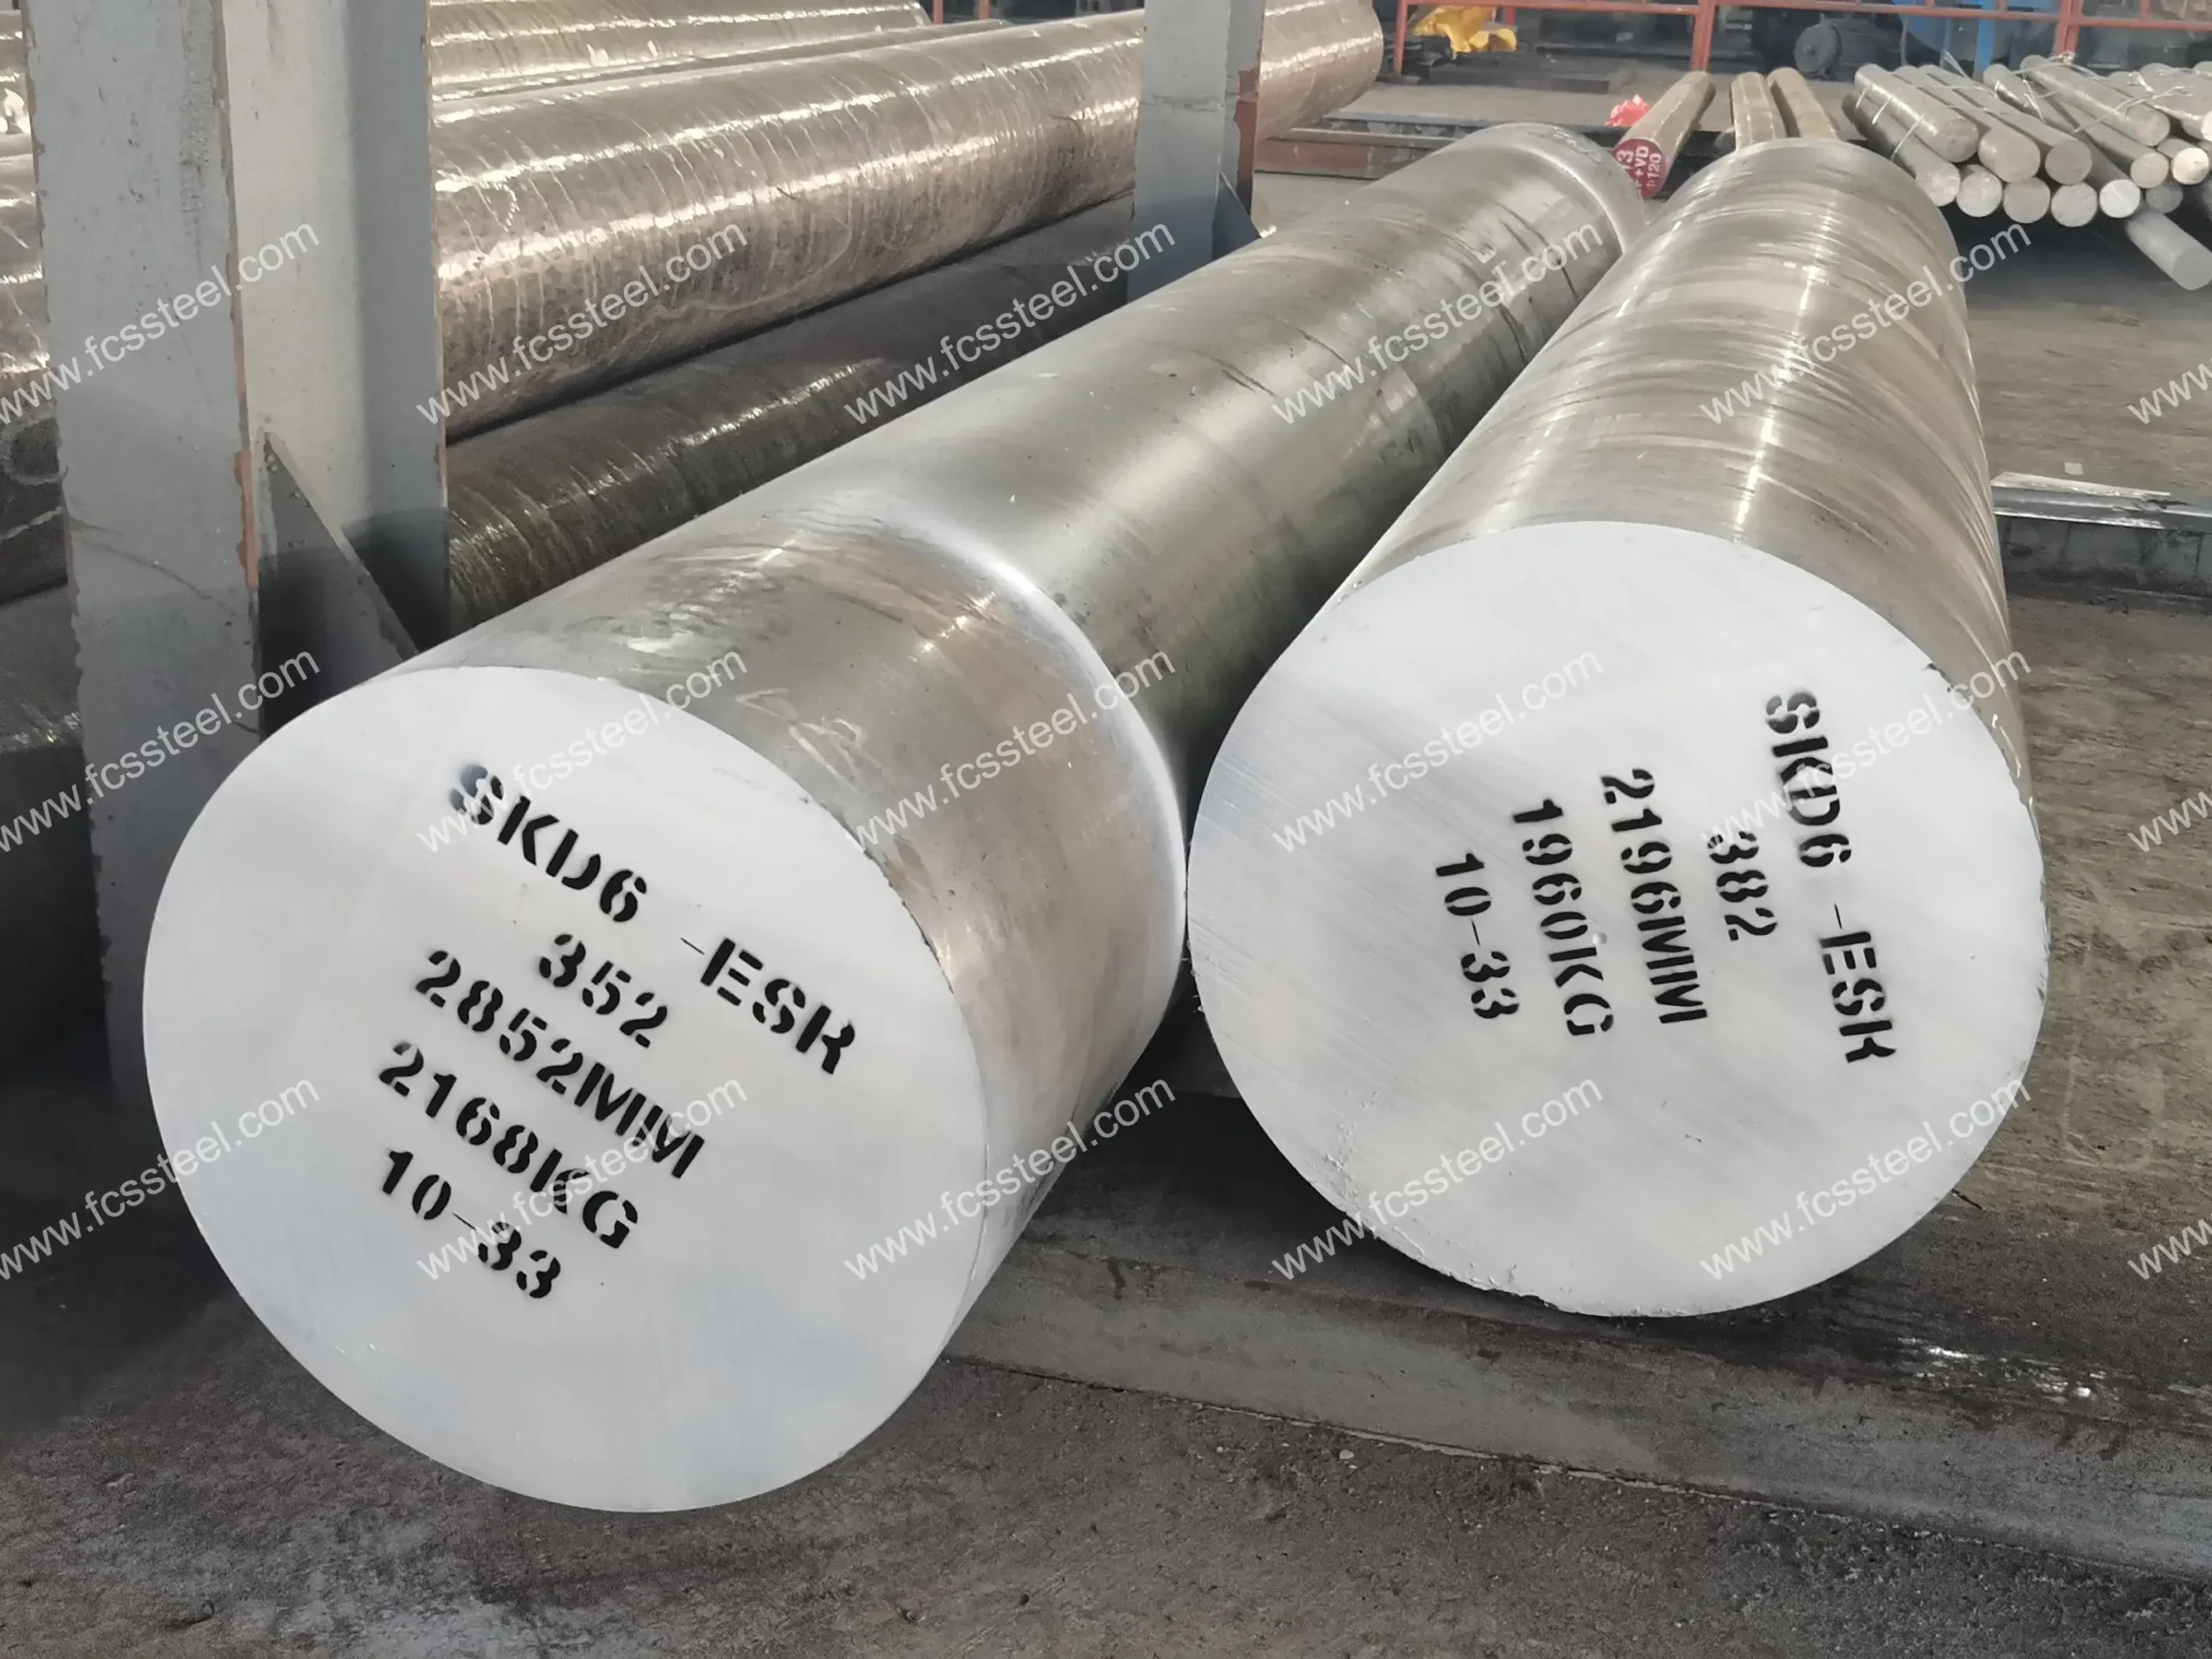



Nástrojová oceľ SKD6
Nástrojová oceľ SKD6 je oceľ na výrobu zápustiek pre prácu za tepla špecifikovaná v japonskej norme JIS G4404, ktorá zodpovedá americkej norme AISI H11 . Je to Cr-Mo nástrojová oceľ so stredným obsahom vanádu. Jej hlavnými výhodami je dobrá húževnatosť a odolnosť voči tepelnému praskaniu, vďaka čomu je vhodná pre aplikácie na výrobu zápustiek pri strednom tepelnom zaťažení, ako sú napríklad nože na strihanie za tepla, razníky za tepla a jadrá na tlakové liatie.
V porovnaní s oceľami s vysokým obsahom vanádu určenými na prácu za tepla má SKD6 mierne horšiu pevnosť pri vysokých teplotách a tvrdosť za červenej farby, ale ponúka lepšiu obrobiteľnosť a rozmerovú stabilitu počas tepelného spracovania. Je obzvlášť vhodná pre súčiastky nástrojov vyžadujúce viacnásobné obrábacie operácie alebo vysokú rozmerovú presnosť.
Medzi medzinárodné ekvivalenty ocele SKD6 patria: čínska britská norma 4Cr5MoSiV, americká norma AISI H11, nemecká norma DIN X38CrMoV5-1 ( 1.2343 ) a ruská norma GOST 4Х5МФС. Vďaka vyváženému výkonu a dobrej nákladovej efektívnosti sa SKD6 široko používa pri tvárnení leteckých dielov, extrúznych nástrojoch z hliníkových zliatin a zariadeniach na strihanie za tepla.
Typy a možnosti nástrojovej ocele SKD6

V tabuľke nižšie sú uvedené rozmerové rozsahy, stav povrchu a podrobnosti o toleranciách pre SKD6 Oceľové formy:
Možnosti prispôsobenia nástrojovej ocele SKD6

- Prispôsobené chemické zloženie: Je možné vyrobiť podľa štandardov GB, DIN, ASTM, JIS a iných. Chemické zloženie je možné individuálne prispôsobiť.
- Prispôsobené špecifikácie: okrúhla oceľ (priemer), plech (hrúbka, šírka) je možné prispôsobiť výrobe.
- Špecializované balenie pre dlhodobé skladovanie alebo extrémne prepravné podmienky: zahŕňa nastriekanie čiernej farby do všetkých častí, obalenie plastovou fóliou, nastriekanie antikorózneho oleja a prepravu v drevených debnách.
- Výroba na mieru na základe vzoriek alebo technických dohôd.
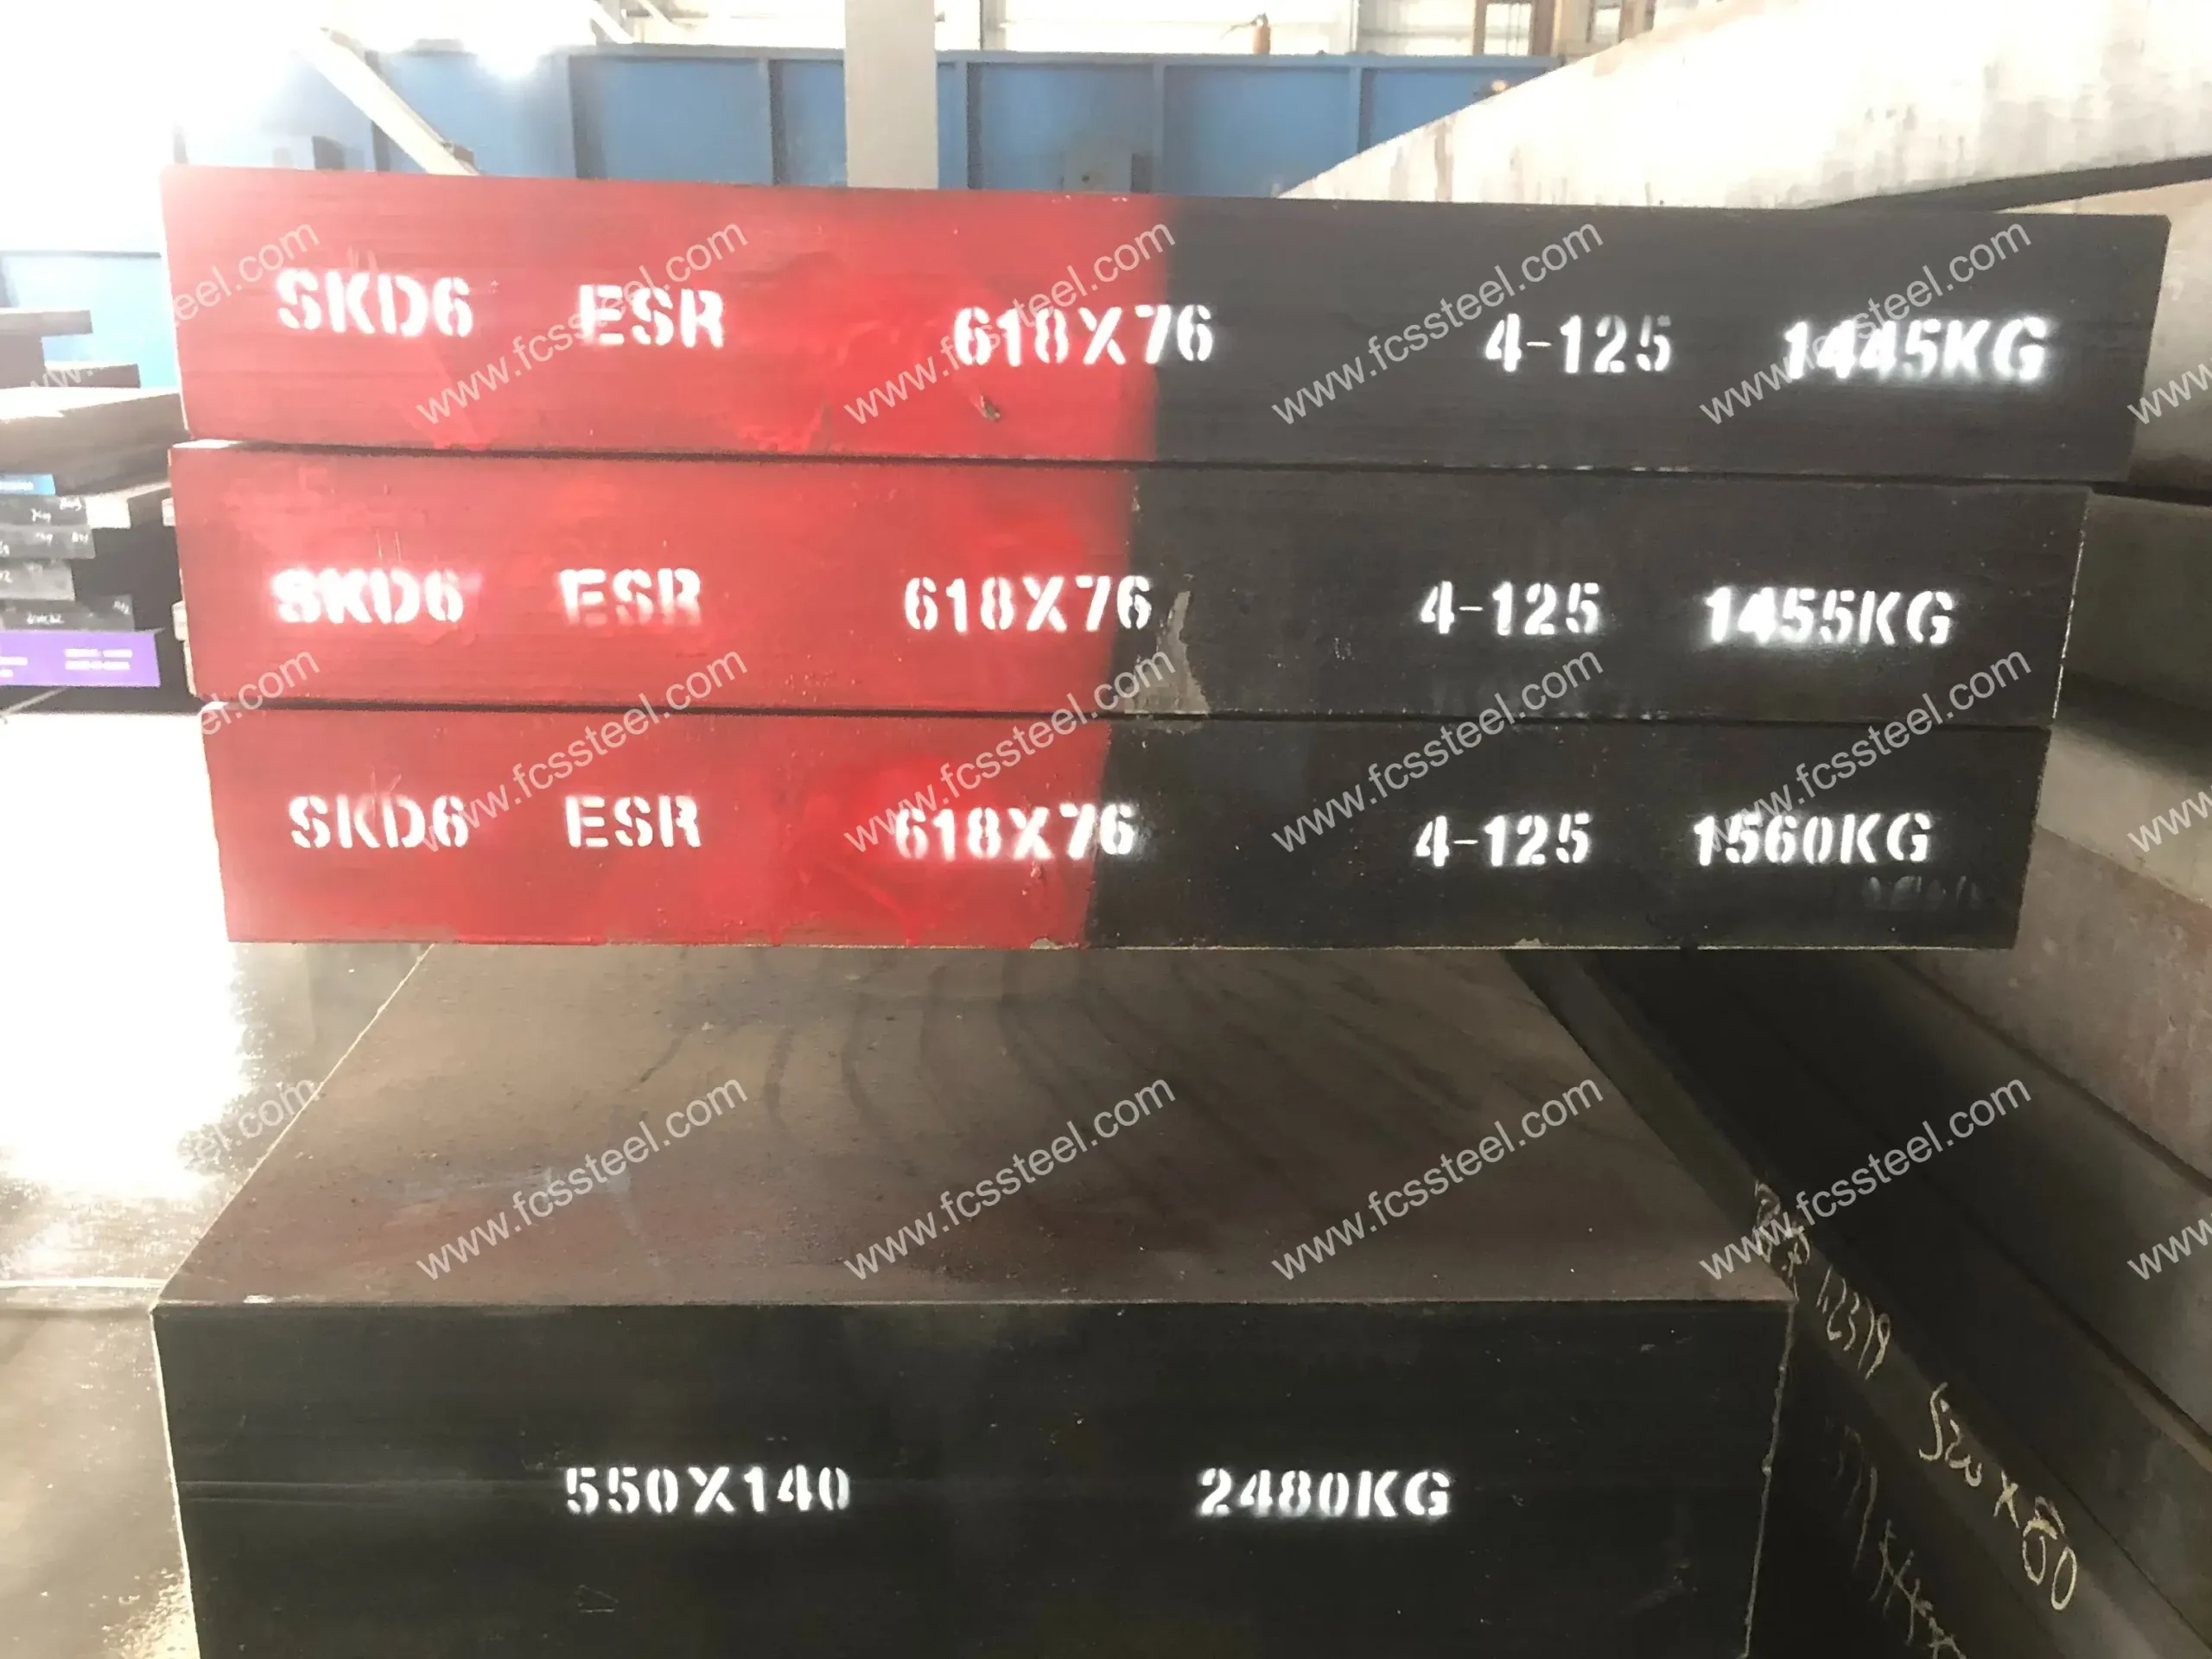
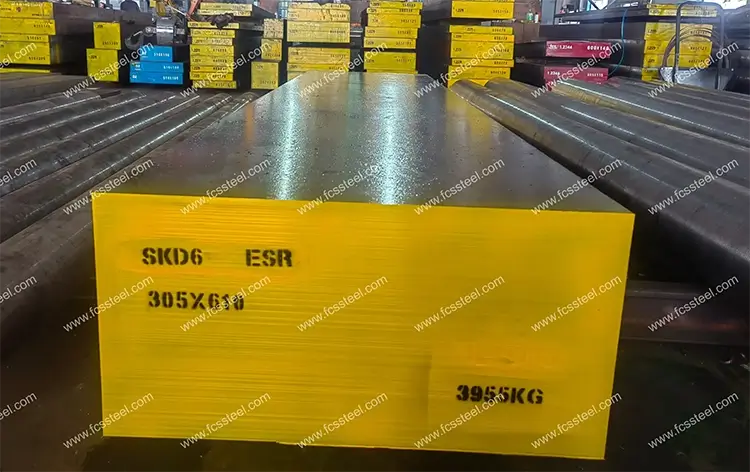
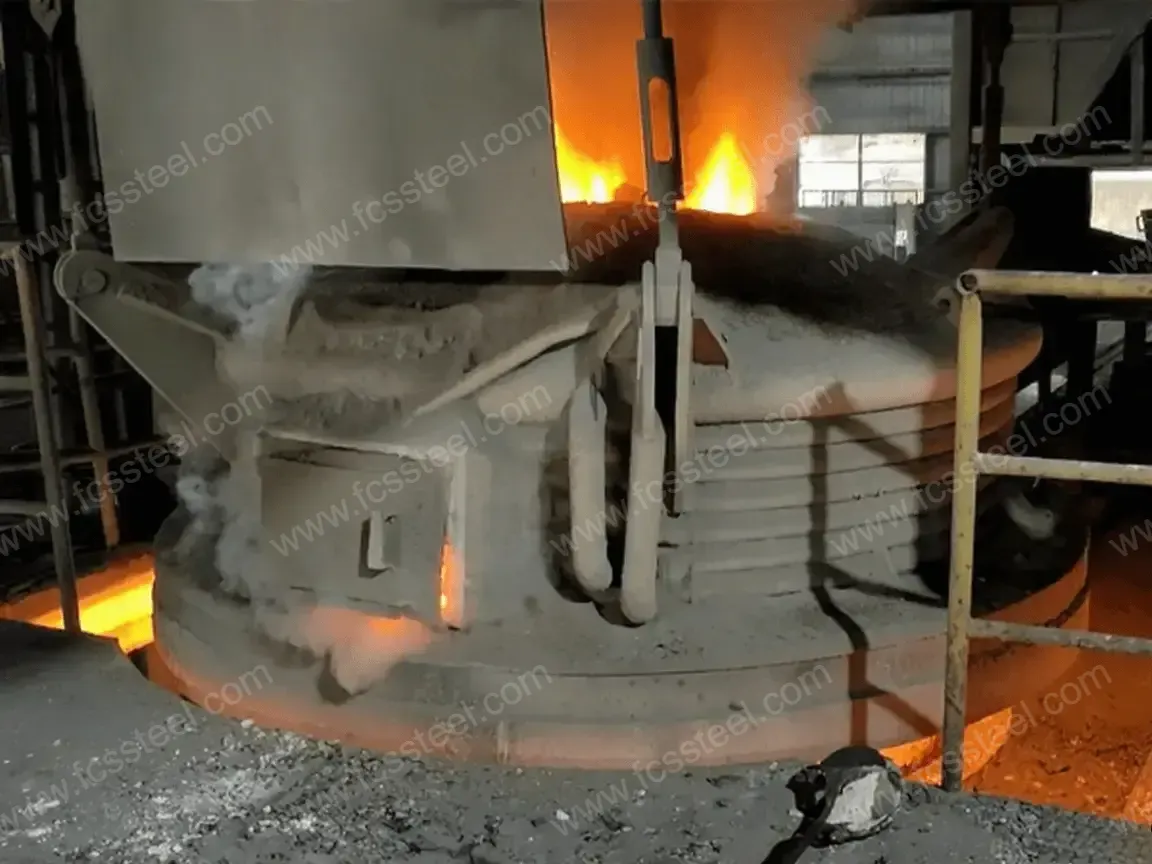
- Elektrotroskové pretavovanie nástrojovej ocele SKD6 (ESR): prémiová možnosť s vyššou čistotou a izotropnými vlastnosťami pre kritické aplikácie.
Chemické zloženie nástrojovej ocele SKD6

Proces tepelného spracovania nástrojovej ocele SKD6

1.Žíhanie
2. Kalenie
3. temperovanie
4. Bezpečnostné opatrenia
Proces ohrevu by mal kontrolovať rýchlosť ohrevu, aby sa zabránilo príliš rýchlemu nárastu teploty, čo by viedlo k oxidácii a oduhličeniu povrchu obrobku. Môže sa použiť ochranná atmosféra ohrevu alebo umiestnenie dreveného uhlia a iných prostriedkov proti oduhličeniu do pece.
Pri kalení a chladení zvoľte vhodné chladiace médium a spôsob chladenia podľa tvaru a veľkosti obrobku, aby ste zabezpečili kalenie a zároveň znížili riziko deformácie a praskania.
Kontrola kvality nástrojovej ocele SKD6

1. Kontrola stavu povrchu
2. Testovanie chemického zloženia
3. Kontrola rozmerov a tolerancií
4. Skúška tvrdosti
5. Ultrazvukové testovanie
6. Kontrola mikroštruktúry
(1) Metalografická analýza
Továreň FCS použije metalografický analytický prístroj na detekciu stavu mikroštruktúry po tepelnom spracovaní vrátane distribúcie karbidov, morfológie martenzitu, obsahu zvyškového austenitu atď.
(2) Hodnotenie veľkosti zrna
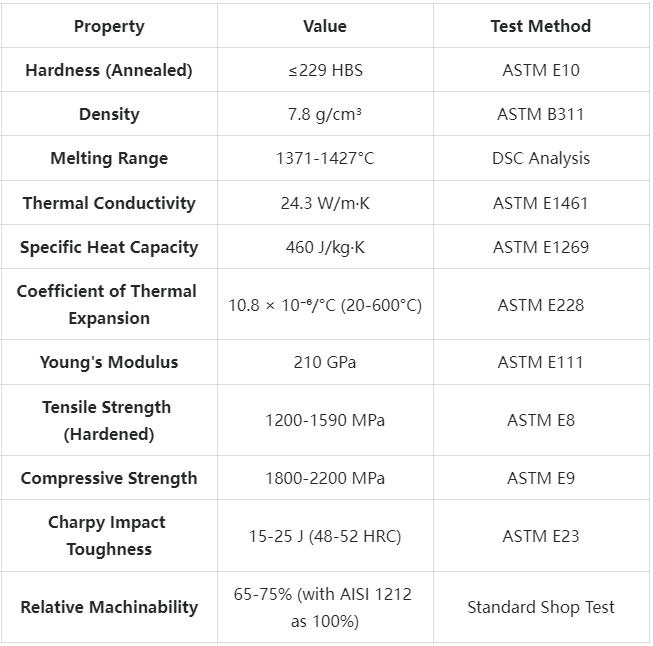
Technické špecifikácie nástrojovej ocele SKD6
Aplikácie výrobkov z nástrojovej ocele SKD6

Hlavné aplikačné scenáre
Kovacie nástroje a nástroje
Operácie kovania za tepla profitujú z vynikajúcej odolnosti ocele SKD6 voči mechanickej a tepelnej únave. Húževnatosť ocele zabraňuje predčasnému praskaniu a zároveň si zachováva odolnosť proti opotrebeniu pri kovacích teplotách. Keď dodávateľ leteckých komponentov použil naše kovacie nástroje SKD6, životnosť nástroja sa zvýšila o 35 % a zlepšila sa rozmerová konzistencia kovaných dielov, čo viedlo priamo k zlepšeniu výrobnej efektivity a nižším nákladom na diel.
NOŽE NA STRIHANIE ZA HORÚCEJ TEPLOTÁ
SKD6 kombinuje vysokú tvrdosť, odolnosť proti opotrebovaniu a húževnatosť, vďaka čomu je ideálny pre kotúče na strihanie za tepla používané v oceliarňach a kovospracovateľoch. Tieto kotúče si zachovávajú integritu reznej hrany aj pri vysokých teplotách, čo umožňuje čisté rezy a predĺžené intervaly údržby. Jeden oceľospracovateľ znížil frekvenciu výmeny kotúčov o 45 % vďaka našim kotúčom SKD6 na strihanie za tepla.
Plastové formy na vysokoteplotné živice
Na vstrekovanie vysokoteplotných technických plastov (PPS, PEI, PEEK) ponúka SKD6 vynikajúcu odolnosť proti opotrebovaniu a leštiteľnosť. Jeho tepelné vlastnosti zabezpečujú efektívny prenos tepla a stabilné chladenie, čím sa dosahujú vysokokvalitné lisované diely so skrátenými cyklami. Jeden výrobca elektronických súčiastok uviedol zlepšenú kvalitu povrchovej úpravy a o 25 % rýchlejšie cykly po prechode na naše formy SKD6.
Aplikácie špecifické pre daný priemysel
- Automobilový priemysel: lisovacie nástroje na prevodové komponenty, nástroje na bloky motorov, nástroje na kovanie komponentov zavesenia kolies.
- Letectvo a kozmonautika: nástroje na kovanie lopatiek turbín, extrúzne formy na konštrukčné komponenty, nástroje na vysokopevnostné spojovacie prvky.
- Elektronický priemysel: extrúzne lisovacie formy na chladiče, lisovacie formy na konektory, nástroje na balenie polovodičov.
- Stavebníctvo: extrudovacie nástroje na hliníkové okenné rámy, nástroje na kovanie konštrukčnej ocele.
- Spotrebný tovar: trvanlivé súčiastkové matrice, nástroje na výrobu súčiastok spotrebičov.
- Vojenské/obranné sily: presné nástroje na výrobu súčiastok pre kritické aplikácie vyžadujúce spoľahlivosť. Vojenské/obranné sily: presné nástroje na výrobu súčiastok pre kritické aplikácie vyžadujúce spoľahlivosť.
- Zdravotnícke vybavenie: nástroje na chirurgické nástroje, nástroje na implantátové komponenty vyžadujúce vysokú presnosť.
Porovnanie konkurenčných výhod nástrojovej ocele SKD6

Príbehy úspechu zákazníkov z nástrojovej ocele SKD6
Informácie o cenovej štruktúre nástrojovej ocele SKD6
Často kladené otázky o nástrojovej oceli SKD6

Otázka: Ako sa SKD6 porovnáva so štandardnou nástrojovou oceľou H13?
A: SKD6 je japonská trieda (JIS), ktorá je zhruba ekvivalentná AISI H13, ale naša SKD6 má prísnejšiu kontrolu chemického zloženia, optimalizované obrábanie a prísnejšiu kontrolu kvality v rámci špecifikácie H13, čo vedie k vynikajúcim výkonnostným charakteristikám, najmä pokiaľ ide o odolnosť voči tepelnej únave a húževnatosť.Otázka: Dá sa SKD6 zvárať a opravovať?
A: Áno, SKD6 sa dá úspešne zvárať pomocou správnych postupov; odporúčame predhriatie na 315 – 370 °C, použitie kompatibilných prídavných materiálov, udržiavanie teplôt medzi vrstvami a tepelné spracovanie po zváraní. Náš tím technickej podpory vám môže poskytnúť podrobné postupy zvárania pre vašu konkrétnu aplikáciu.Otázka: Ako ovplyvňuje veľkosť profilu výkon SKD6?
A: SKD6 si zachováva dobrú kaliteľnosť až do veľkosti prierezu približne 150 mm. Väčšie prierezy môžu viesť k postupne nižšej tvrdosti jadra. Pre kritické aplikácie v nástrojoch a formách s veľkými prierezmi odporúčame SKD6-SD (variant pre špeciálne hlboké kalenie) alebo zvážte použitie vysoko kvalitnej triedy pre elektrotroskové pretavovanie/pretavovanie vo vákuovom oblúku na zvýšenie tvrdosti v celom priereze.Otázka: Ako by sa mal SKD6 skladovať pred použitím?
A: Malo by sa skladovať v suchom prostredí s kontrolovanou teplotou, aby sa zabránilo korózii. Pri dlhodobom skladovaní by sa mal použiť ľahký olej. Veľké časti by mali byť riadne podopreté, aby sa zabránilo deformácii. Ak sa objaví korózia, mala by sa pred tepelným spracovaním dôkladne odstrániť.
Ďalšie informácie
| Váha | 45 kg |
|---|---|
| Rozmery | 165 60 × × 25 cm |