
Un bloc de oțel ajunge fără defecte vizibile. Duritatea sa îndeplinește specificațiile, iar testarea cu ultrasunete poate să nu arate indicii de respingere.
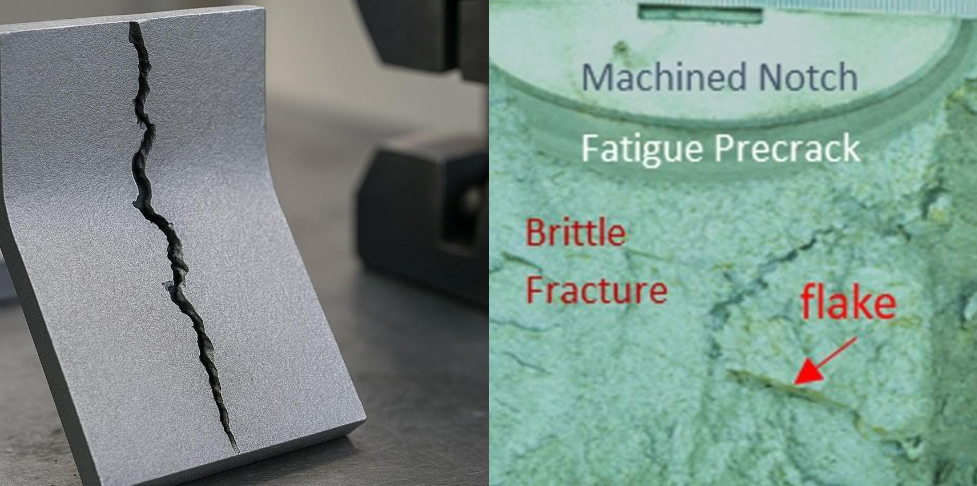
Câteva săptămâni sau luni mai târziu, clientul efectuează prima tăietură cu ferăstrăul și găsește crăpături interne sau defecte albe, asemănătoare solzilor.
A crăpat oțelul în timpul depozitării sau defectul se dezvolta deja înainte de livrare?
Am primit acest tip de feedback în legătură cu blocuri de secțiune mare din oțel inoxidabil 1.2083 / 4Cr13 , 1.2316 și 1.2714 . Aceste cazuri sunt adesea numite „fisurare la depozitare”, dar depozitarea este rareori cauza principală. Problema începe de obicei în timpul topirii, forjării, răcirii sau tratamentului termic. Timpul și tăierea pur și simplu permit apariția acesteia.
De ce sunt aceste note sensibile?
Aceste oțeluri au compoziții și aplicații diferite, dar blocurile mari au două caracteristici importante în comun: călibilitate ridicată și răcire lentă la miez.
|
Calitate |
Conținut relevant de aliaj* |
Risc principal în secțiuni mari |
|---|---|---|
|
1.2083/4Cr13 |
Aproximativ 13% Cr |
Fulgi de hidrogen, curățenie internă și stres de răcire |
|
1.2316 |
Aproximativ 16% Cr cu Mo; unele variante conțin Ni |
Călibilitate profundă, efect de secțiune și tensiune reziduală |
|
1.2714 |
Aproximativ 4% Ni, 1.2% Cr și 0.5% Mo |
Răcirea lentă a miezului, stresul de transformare și hidrogenul |
|
1.2080 / D3 |
Aproximativ 2% C și 12% Cr |
Segregare a carburilor, tenacitate redusă și tensiune reziduală |
*Intervalele exacte depind de standardul aplicabil și de specificațiile individuale ale furnizorului.
Într-un bloc forjat mare, suprafața se răcește mai întâi, în timp ce centrul poate rămâne fierbinte timp de mai multe ore. Gradienții de temperatură și transformarea de fază apar în momente diferite pe secțiune, producând tensiuni interne.
Elementele de aliere îmbunătățesc călibilitatea, rezistența la coroziune sau proprietățile mecanice, dar fac și procesul de răcire mai puțin tolerant. Aceasta nu înseamnă că aceste clase se fisurează în mod natural la depozitare. Înseamnă că producătorul de oțel trebuie să controleze hidrogenul, forjarea și răcirea în funcție de dimensiunea reală a secțiunii.
Trei cauze principale ale fisurării întârziate
1. Fulgi de hidrogen
Hidrogenul pătrunde în oțelul topit prin materii prime și prin intrări în cuptor. Dacă nu este îndepărtat, creează așchii interne și fisuri întârziate pe parcurs. Dar să analizăm riscul real al afacerii.
Unele fabrici mai mici pur și simplu nu dispun de echipamente de degazare în vid (VD). Ele sar peste etapa de degazare doar pentru a reduce prețurile și a oferi o ofertă „ieftină”. Când un distribuitor cumpără acest oțel la preț redus și îl transmite clienților locali, acele defecte ascunse ies în cele din urmă la suprafață. Rezultatul? Retururi ale lotului întreg, cereri de despăgubire dureroase și pierderea clienților.
La FCS, refuzăm să facem economii. Aplicăm cu strictețe tratamentul VD profund pentru a controla nivelurile de hidrogen la o valoare sigură ≤ 2 ppm, susținut de testarea cu ultrasunete D/d obligatorie conform SEP 1921. Facem acest lucru dintr-un motiv simplu: pentru a vă proteja complet reputația comercială și a vă asigura marjele de profit.
2. Tensiune reziduală de tracțiune
Tensiunea reziduală poate proveni din forjarea neuniformă, răcirea rapidă sau neuniformă, tratamentul termic, îndreptarea la rece și prelucrarea mecanică grea.
Un bloc poate părea solid deoarece tensiunea rămâne echilibrată în interiorul său. Tăierea cu fierăstrăul îndepărtează materialul și modifică acest echilibru. Dacă tensiunea de tracțiune rămasă depășește rezistența locală la fractură, o fisură internă se poate propaga rapid.
De aceea, fierăstrăul este adesea factorul declanșator, nu cauza inițială.
3. Defecte metalurgice interne
O decupare insuficientă a lingourilor poate permite pătrunderea materialului puternic segregat în produsul finit. Un raport de forjare scăzut poate lăsa porozitate, segregare centrală sau reziduuri ale structurii turnate.
În cazul claselor cu conținut ridicat de carbon, cum ar fi D3, segregarea carburilor poate fi deosebit de importantă. Într-o investigație D3, segregarea carburilor eutectice a atins gradul 6.0, oferind dovezi directe ale unei structuri extrem de neuniforme și fragile.
Nu orice fisură descoperită după depozitare este o fisură de hidrogen. Trebuie examinate macrostructura, microstructura și dovezile de fractură înainte de a se stabili cauza.
Cum se dezvoltă defectul
Etapa 1: Topire și rafinare
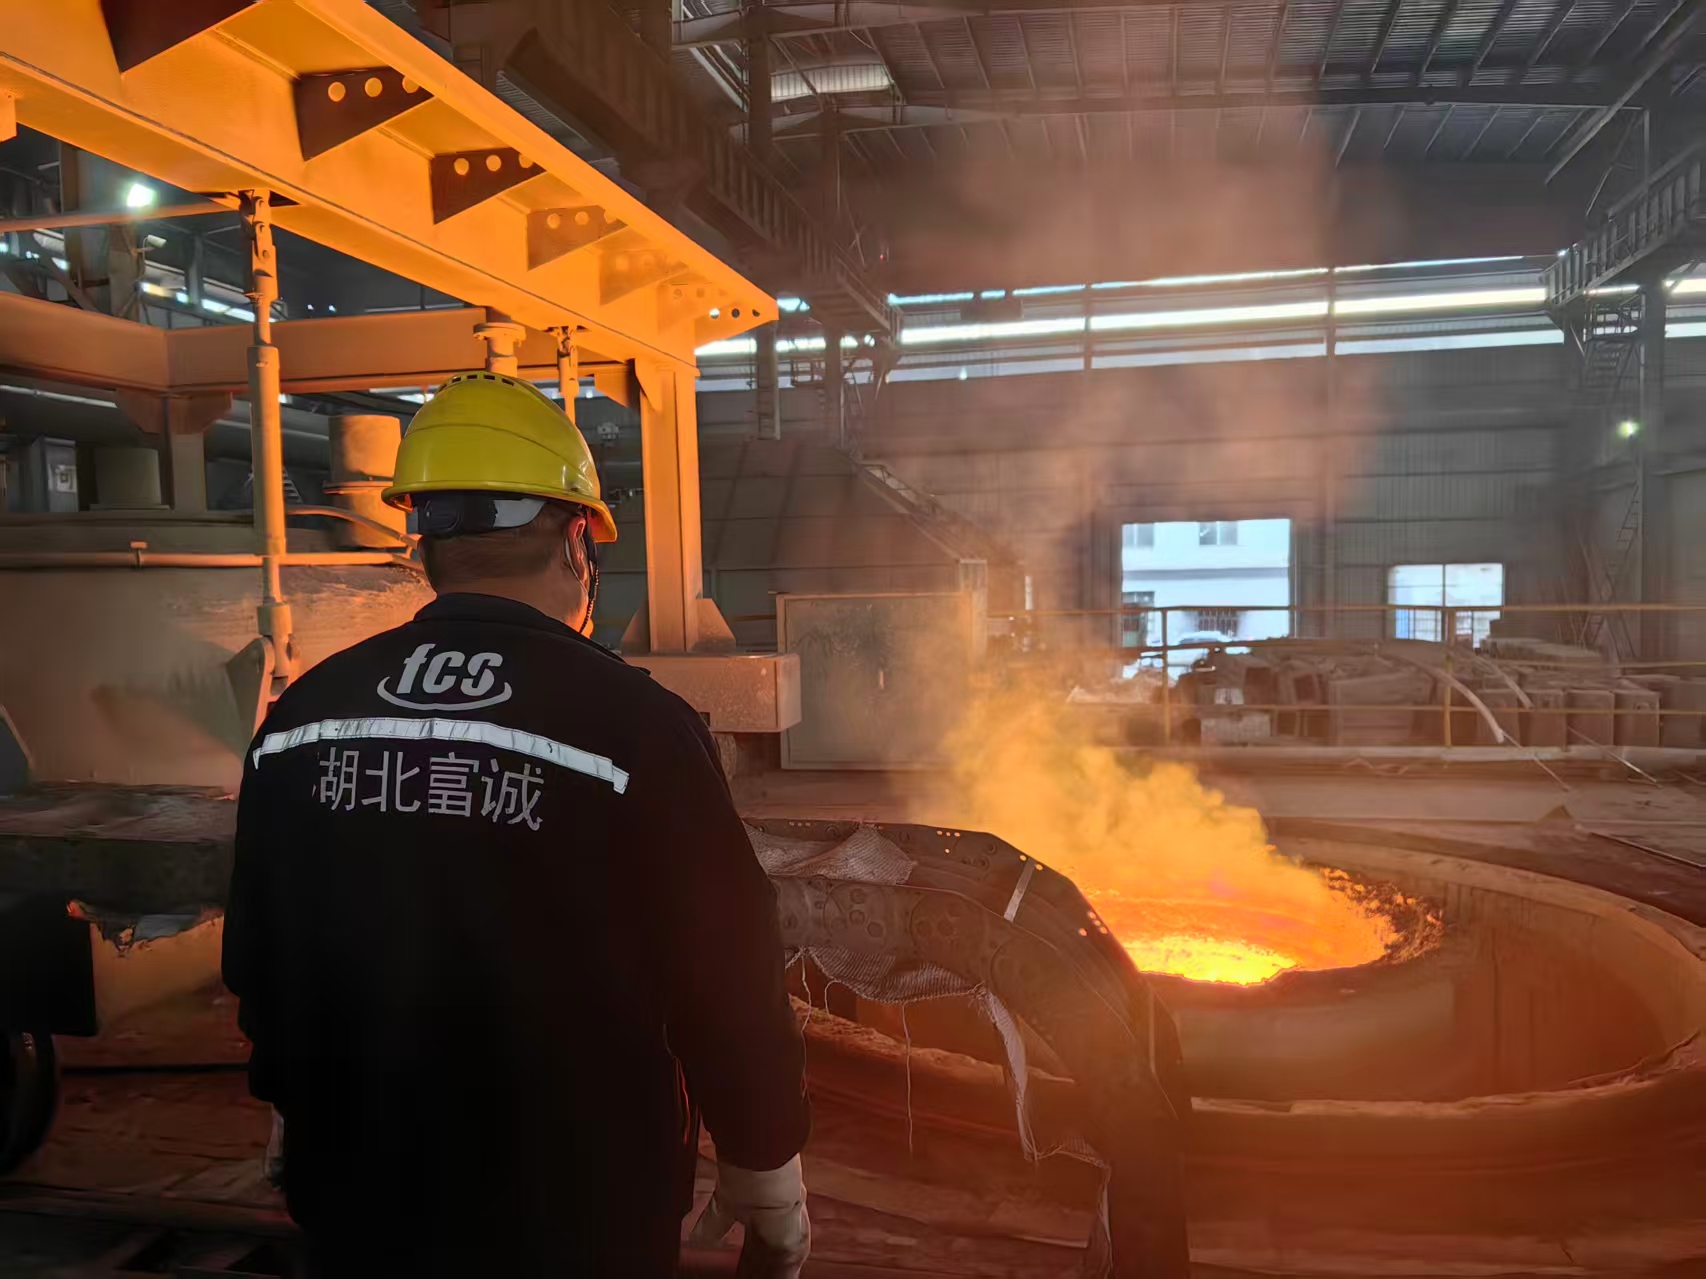
Controlul hidrogenului începe cu materii prime uscate și practici adecvate în cuptor. Rafinarea LF, degazarea în vid, controlul zgurii și turnarea protejată lucrează împreună pentru a îmbunătăți curățenia oțelului.
Scrierea „VD” pe ruta de producție nu este suficientă. Tratamentul trebuie să fie eficient pentru căldura reală, iar rezultatul trebuie să îndeplinească specificațiile convenite.
Etapa 2: Turnare și forjare
Centrul și partea superioară a unui lingou conțin, în general, mai multă segregare decât regiunea exterioară. Tăierea corectă îndepărtează materialul terminal nepotrivit înainte ca acesta să intre în blocul finit.
Forjarea trebuie apoi să producă suficientă deformare în centru. Dacă doar suprafața este prelucrată eficient, porozitatea internă și segregarea pot rămâne sub o suprafață prelucrată curată.
Etapa 3: Răcire și tratament termic
Aceasta este etapa cea mai sensibilă pentru secțiunile grele.
Dacă răcirea este prea rapidă, se pot dezvolta solicitări termice și de transformare mari. Dacă îndepărtarea hidrogenului și răcirea sunt slab coordonate, hidrogenul difuzibil se poate acumula în jurul defectelor interne.
Recoacerea sau revenirea trebuie să se bazeze pe calitate și secțiune transversală. Duritatea suprafeței nu poate confirma, în sine, că miezul este uniform sau fără tensiuni.
Etapa 4: Depozitare și tăiere
În timpul depozitării, o microfisură existentă poate rămâne sub suprafață. Hidrogenul difuzibil poate continua să se miște, în timp ce tensiunea de tracțiune reziduală continuă să acționeze asupra regiunilor slabe.
Prima tăietură de ferăstrău elimină restricțiile și redistribuie stresul. Forța de tăiere și vibrațiile asigură apoi declanșatorul final.
Prin urmare, descrierea corectă nu este neapărat „oțelul s-a crăpat pentru că a fost depozitat”. Mai des:
Defectul a apărut în timpul producției, a rămas ascuns în depozitare și a fost expus sau declanșat prin tăiere.
Ce dovezi susțin fisurarea asistată de hidrogen?
|
Dovadă |
Ce arată |
|---|---|
|
Fisuri interne asemănătoare solzilor concentrate în apropierea miezului |
Previne posibilele daune cauzate de fulgii de hidrogen |
|
Rezultat hidrogen peste limita convenită pentru moară |
Susține implicarea hidrogenului |
|
Crăpătura care apare după o întârziere |
Compatibil cu fisurarea întârziată, dar nu dovadă |
|
Fractură fragilă cu deformare mică |
Prezintă o rezistență scăzută la fractură, dar nu este specifică hidrogenului |
|
Segregare sau incluziuni severe |
Identifică potențialele locuri de inițiere a fisurilor |
|
Rezultat UT aprobat |
Nu confirmă decât că nu există nicio indicație respingabilă în cadrul acelei proceduri de testare |
Un diagnostic final ar trebui să combine examinarea fracturilor, testarea macroscopică a secțiunii complete, metalografia, datele privind hidrogenul, înregistrările UT și istoricul fabricației.
Testarea ultrasonică poate detecta multe discontinuități interne, dar detectarea depinde de dimensiunea defectelor, orientare, frecvența sondei, acoperire și clasa de acceptare. Testarea durității nu poate măsura tensiunea reziduală, hidrogenul sau segregarea centrală.
Cine este responsabil?
Responsabilitatea depinde de locul de unde a provenit defectul.
Producătorul de oțel controlează topirea, îndepărtarea hidrogenului, tăierea, forjarea și răcirea post-forjare. Un procesator poate fi responsabil pentru îndreptarea, prelucrarea sau tratamentul termic ulterioare. Clientul controlează depozitarea, suportul și condițiile de tăiere.
Dacă testele confirmă prezența fulgilor de hidrogen, a forjării inadecvate sau a unui alt defect provenit din producție, responsabilitatea se află, în mod normal, în amonte. Cu toate acestea, această concluzie ar trebui susținută de trei fapte:
-
Originea fisurii și tipul defectului au fost identificate.
-
Proba testată este trasabilă până la căldura și blocul reale.
-
Rezultatul nu îndeplinește standardul convenit sau cerința contractuală.
Fără aceste fapte, este prematur să dăm vina fie pe ferăstrău, fie pe furnizor.
Costul real al oțelului ieftin
Un spectrometru poate confirma gradul corect, omițând în același timp o etapă de producție omisă. Controlul hidrogenului, reducerea forjării și practica de răcire nu pot fi verificate doar din chimie.
Economiile obținute prin scurtarea tratamentului în vid, reducerea lucrărilor de forjare sau accelerarea răcirii pot fi mici pe tonă. Un bloc defect poate costa mult mai mult:
-
Materialul și prelucrarea finalizată se pot pierde.
-
Alte blocuri din aceeași căldură trebuie puse în carantină.
-
Oprirea producției și a livrărilor la clienți.
-
Testele de laborator și cererile de despăgubire necesită timp suplimentar.
Cea mai ieftină ofertă nu este întotdeauna cel mai mic cost total.
Cum să alegi un furnizor de încredere
Verificările durității suprafeței la recepție nu vor dezvălui condițiile interne ale miezului sau nivelurile de hidrogen. Trebuie să vă bazați pe partenerul dvs. de producție. Iată ce trebuie să căutați:
-
Verificarea capacităților echipamentului: Furnizorul are nevoie de instalații de degazare în vid (VD) și prese de forjare grele pentru a consolida blocuri mari.
-
Solicitați standarde stricte de testare: Nu acceptați o ștampilă vagă de „UT a trecut”. Fabricile de încredere specifică standardul exact de testare (cum ar fi SEP 1921), clasa de acceptare și limite stricte de hidrogen.
-
Asigurați trasabilitatea completă: Fiecare bloc trebuie să sosească cu un certificat MTC 3.1. Numărul de căldură de pe oțelul fizic trebuie să corespundă cu documentele.
-
Evaluați transparența tehnică: Solicitați furnizorului să explice rutele de forjare, răcire și tratament termic pentru dimensiunea exactă a secțiunii dumneavoastră.
Prevenirea fisurării întârziate necesită un furnizor care controlează întregul proces de producție.
Cum controlează FCS riscul
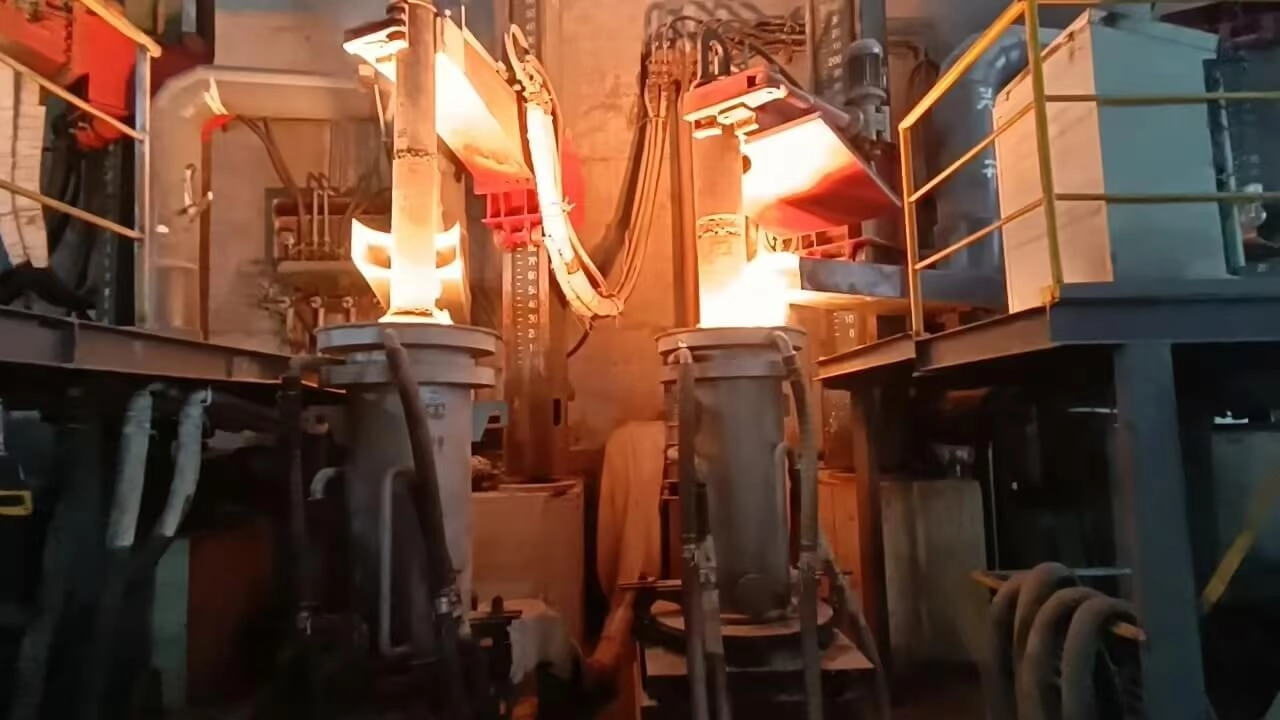
FCS Tool Steel tratează dimensiunea secțiunii ca parte a specificațiilor materialului. Un bloc de 500 mm nu poate urma aceeași logică de răcire ca o bară mică.
Pentru a susține acest lucru, aveți nevoie de echipamente serioase. FCS operează o presă de forjare rapidă grea de 5,500 de tone. Aceasta asigură că, chiar și pentru bare și blocuri mari de peste 500 mm, raportul de forjare al miezului depășește cu ușurință 5:1, eliminând complet și consolidând orice porozitate centrală.
Ruta noastră de producție poate include:
EF → LF → VD → ESR când este specificat → forjare controlată → răcire și tratament termic controlate → prelucrare mecanică → inspecție finală
Controlăm procesul din care provin aceste defecte: hidrogenul în timpul rafinării, structura centrală în timpul decupării și forjării masive și tensiunea reziduală în timpul răcirii și tratamentului termic.
Inspecția este apoi legată de numărul de căldură. În funcție de contract, aceasta poate include chimia, duritatea, rezistența la uzură (cum ar fi testarea strictă conform standardului SEP 1921), macrostructura și metalografia, susținute de documentația MTC 3.1.
Concluzie
Să fim clari: blocurile de oțel 1.2083, 1.2316 și 1.2714 nu se sparg de nicăieri pur și simplu pentru că au stat într-un depozit timp de câteva luni.
Adevărul este că, aproape întotdeauna, cauza fundamentală începe mult mai devreme în procesul de producție. Fie că este vorba de hidrogen excesiv, forjare inadecvată, răcire necontrolată, tensiune reziduală sau un defect metalurgic intern ascuns - paguba este deja făcută. Depozitarea oferă doar timpul necesar, iar prima tăietură este doar factorul declanșator care expune slăbiciunea.
Pentru blocurile forjate mari, atingerea chimiei și durității superficiale potrivite este doar minimul necesar. Ceea ce determină cu adevărat stabilitatea oțelului la începerea tăierii este controlul strict al hidrogenului, reducerea adecvată a forjării, practicile precise de răcire și trasabilitatea completă a indicelui de căldură.
Asigurarea aprovizionării pentru distribuitorii de oțel
Pentru distribuitori, un bloc crăpat, găsit după luni de depozitare, înseamnă o lovitură directă asupra marjelor de profit și conversații dificile cu cumpărătorii. Inventarul trebuie să rămână stabil.
FCS Tool Steel colaborează cu angrosiști. Furnizăm depozitarilor blocuri de secțiune mare, degazate, forjate și sigure pentru a fi păstrate pe rafturile dumneavoastră.
Lucrați cu un partener de producție care înțelege cum calitatea constantă vă protejează afacerea angro. Contactați-ne astăzi pentru a solicita o ofertă sau pentru a începe o solicitare tehnică. Haideți să asigurăm un lanț de aprovizionare fiabil pentru inventarul dumneavoastră.