Oțel pentru scule 420SS | 1.2083 | X42Cr13
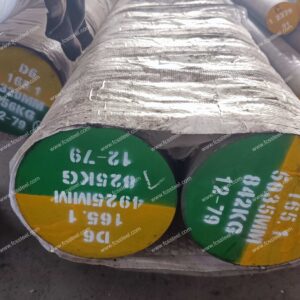
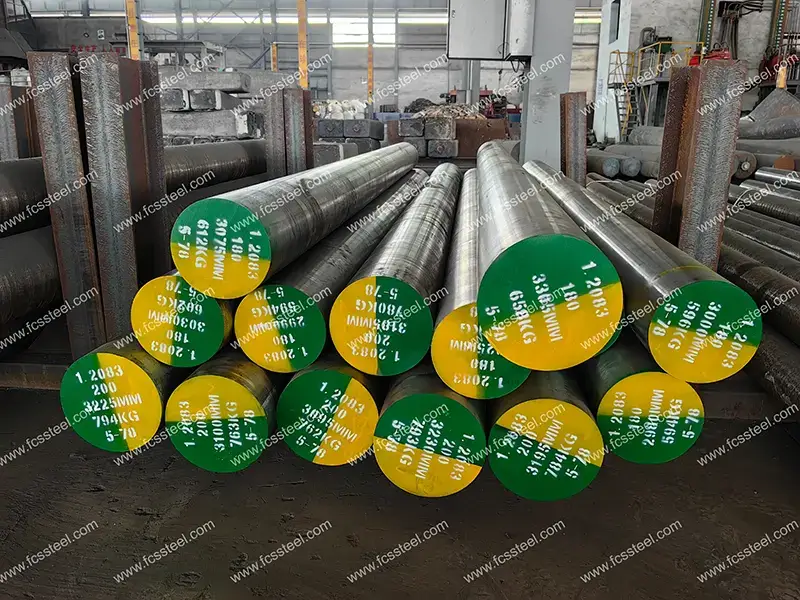
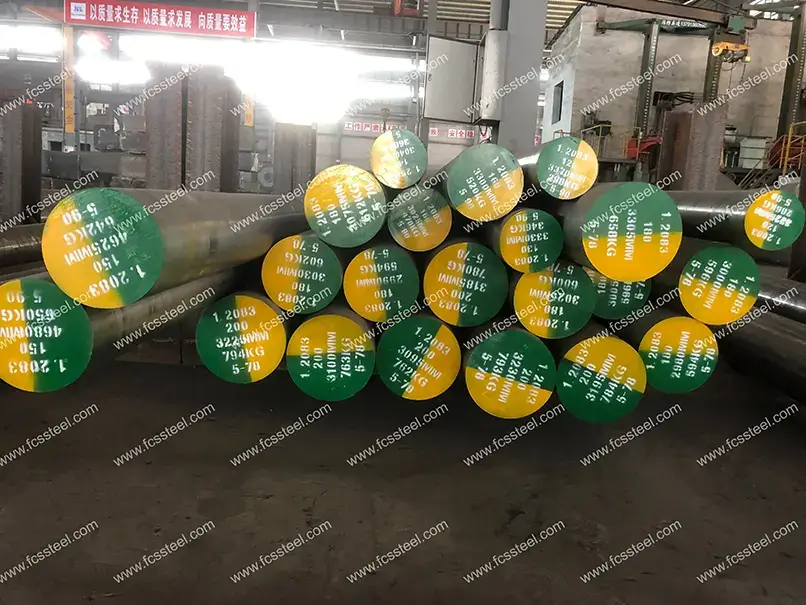
Oțelurile pentru scule plastice de calitate premium 420SS, 1.2083 și X42Cr13 oferă o duritate excelentă, rezistență la coroziune și stabilitate dimensională. Potrivite pentru matrițe din plastic, scule așchietoare, instrumente chirurgicale și piese supuse uzurii ridicate în medii dure.
Oțel pentru scule 420SS | 1.2083 | Introducere produs X42Cr13

Toate trei sunt oțeluri inoxidabile martensitice cu 13% crom, bazându-se pe întărirea cu carbură de crom pentru a obține o duritate ridicată și rezistență la coroziune, dar oțelul 1.2083 are o puritate mai mare și o omogenitate organizațională datorită procesului ESU, în timp ce oțelul 420SS are o gamă largă de carbon (0.30-0.40%), care poate afecta stabilitatea durității.
Oțel de scule 420SS (standard AISI/ASTM)
Oțelul de scule 420SS este un oțel inoxidabil martensitic (corespunzător standardului național 4Cr13, implementat conform standardului GB/T 1220-1992), cu o compoziție a miezului de 0.30-0.40% carbon și 12.00-14.00% crom. Caracteristicile sale includ duritate ridicată (duritate ≥50 HV după călire) și rezistență la oxidare (poate fi utilizat pentru o perioadă lungă de timp la 600-650 ℃), dar forjarea necesită preîncălzire pentru a controla riscul de fisurare (preîncălzire 650-750 ℃, temperatura finală de forjare > 800-850 ℃). Tratamentul termic necesită o călire cu răcire în ulei la 1050-1100°C și o revenire cu răcire rapidă la 200-300°C. Duritatea în stare recoaptă este ≤225 HBS, iar organizarea metalurgică este tipică martensitei.
Oțel de scule 1.2083 (standard W-Nr/DIN)
Oțelul pentru scule 1.2083 este un oțel cu crom retopit prin electroliza de înaltă puritate (ESU) (standard DIN) cu o compoziție strict controlată de 0.38-0.45% carbon, 12.5-13.5% crom și un conținut foarte scăzut de impurități de sulf și fosfor (S≤0.002%). Punctele sale forte principale sunt o microstructură fină și uniformă și o deformare redusă, o duritate de 56 HRC după călire în ulei/gaz la 1020-1050°C și revenire la 160-300°C, precum și o lustruire excelentă (pentru un finisaj superior al suprafeței) și rezistență la oboseală la stres termic, cu o duritate recoaptă ≤225 HBS.
Oțel de scule X42Cr13 (standard EN/DIN/W-Nr)
Oțelul de scule X42Cr13 este un oțel inoxidabil martensitic cu conținut ridicat de carbon și crom (compoziție: 0.38-0.45% carbon, 12.50-13.50% crom), cu un grad ridicat de suprapunere cu compoziția oțelului 1.2083, dar cu un interval de carbon mai restrâns. Caracteristicile se bazează pe o călibilitate ridicată și stabilitate dimensională, este recopt în fabrică (duritate 215-225 HBS), călit și revenit pentru a echilibra duritatea și tenacitatea; rezistența sa magnetică și la oxidare (mediu blând) este remarcabilă, dar sudarea trebuie să fie pre-răcită pentru a preveni fisurarea.
Oțel pentru scule 420SS | 1.2083 | X42Cr13 Tipuri și opțiuni
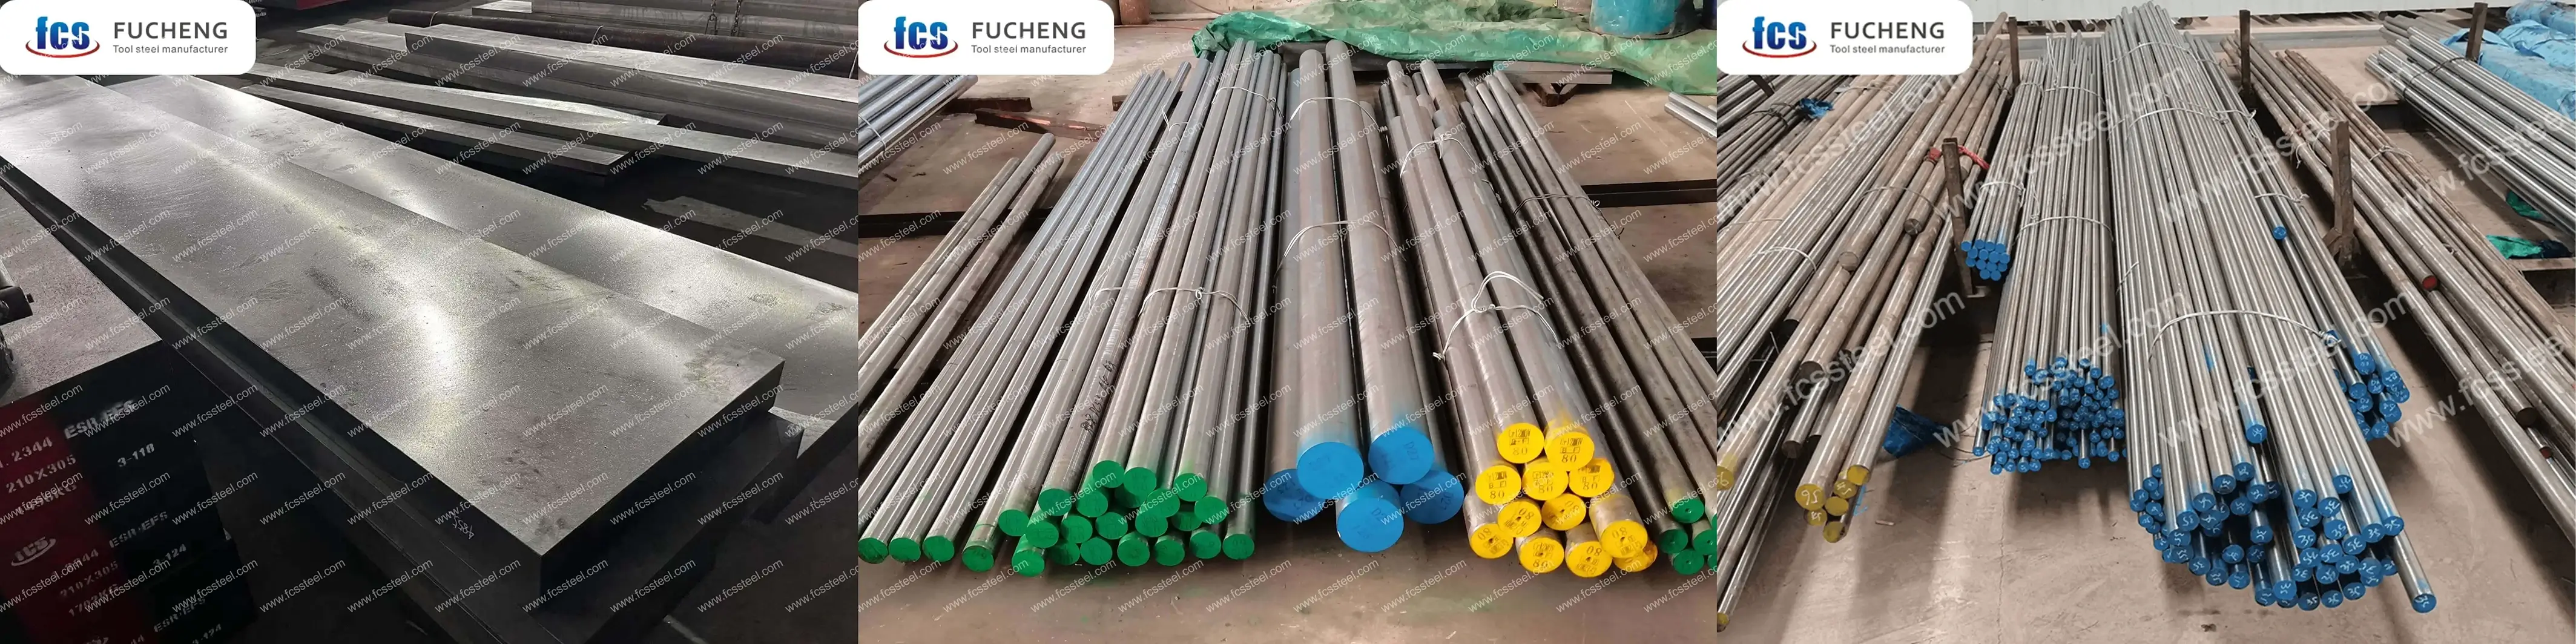
Tabelul de mai jos prezintă intervalul de dimensiuni, starea suprafeței și detaliile privind toleranțele pentru Oțel pentru scule 420SS/1.2083/X42Cr13:
Oțel de scule 420SS | 1.2083 | X42Cr13 Opțiuni personalizate
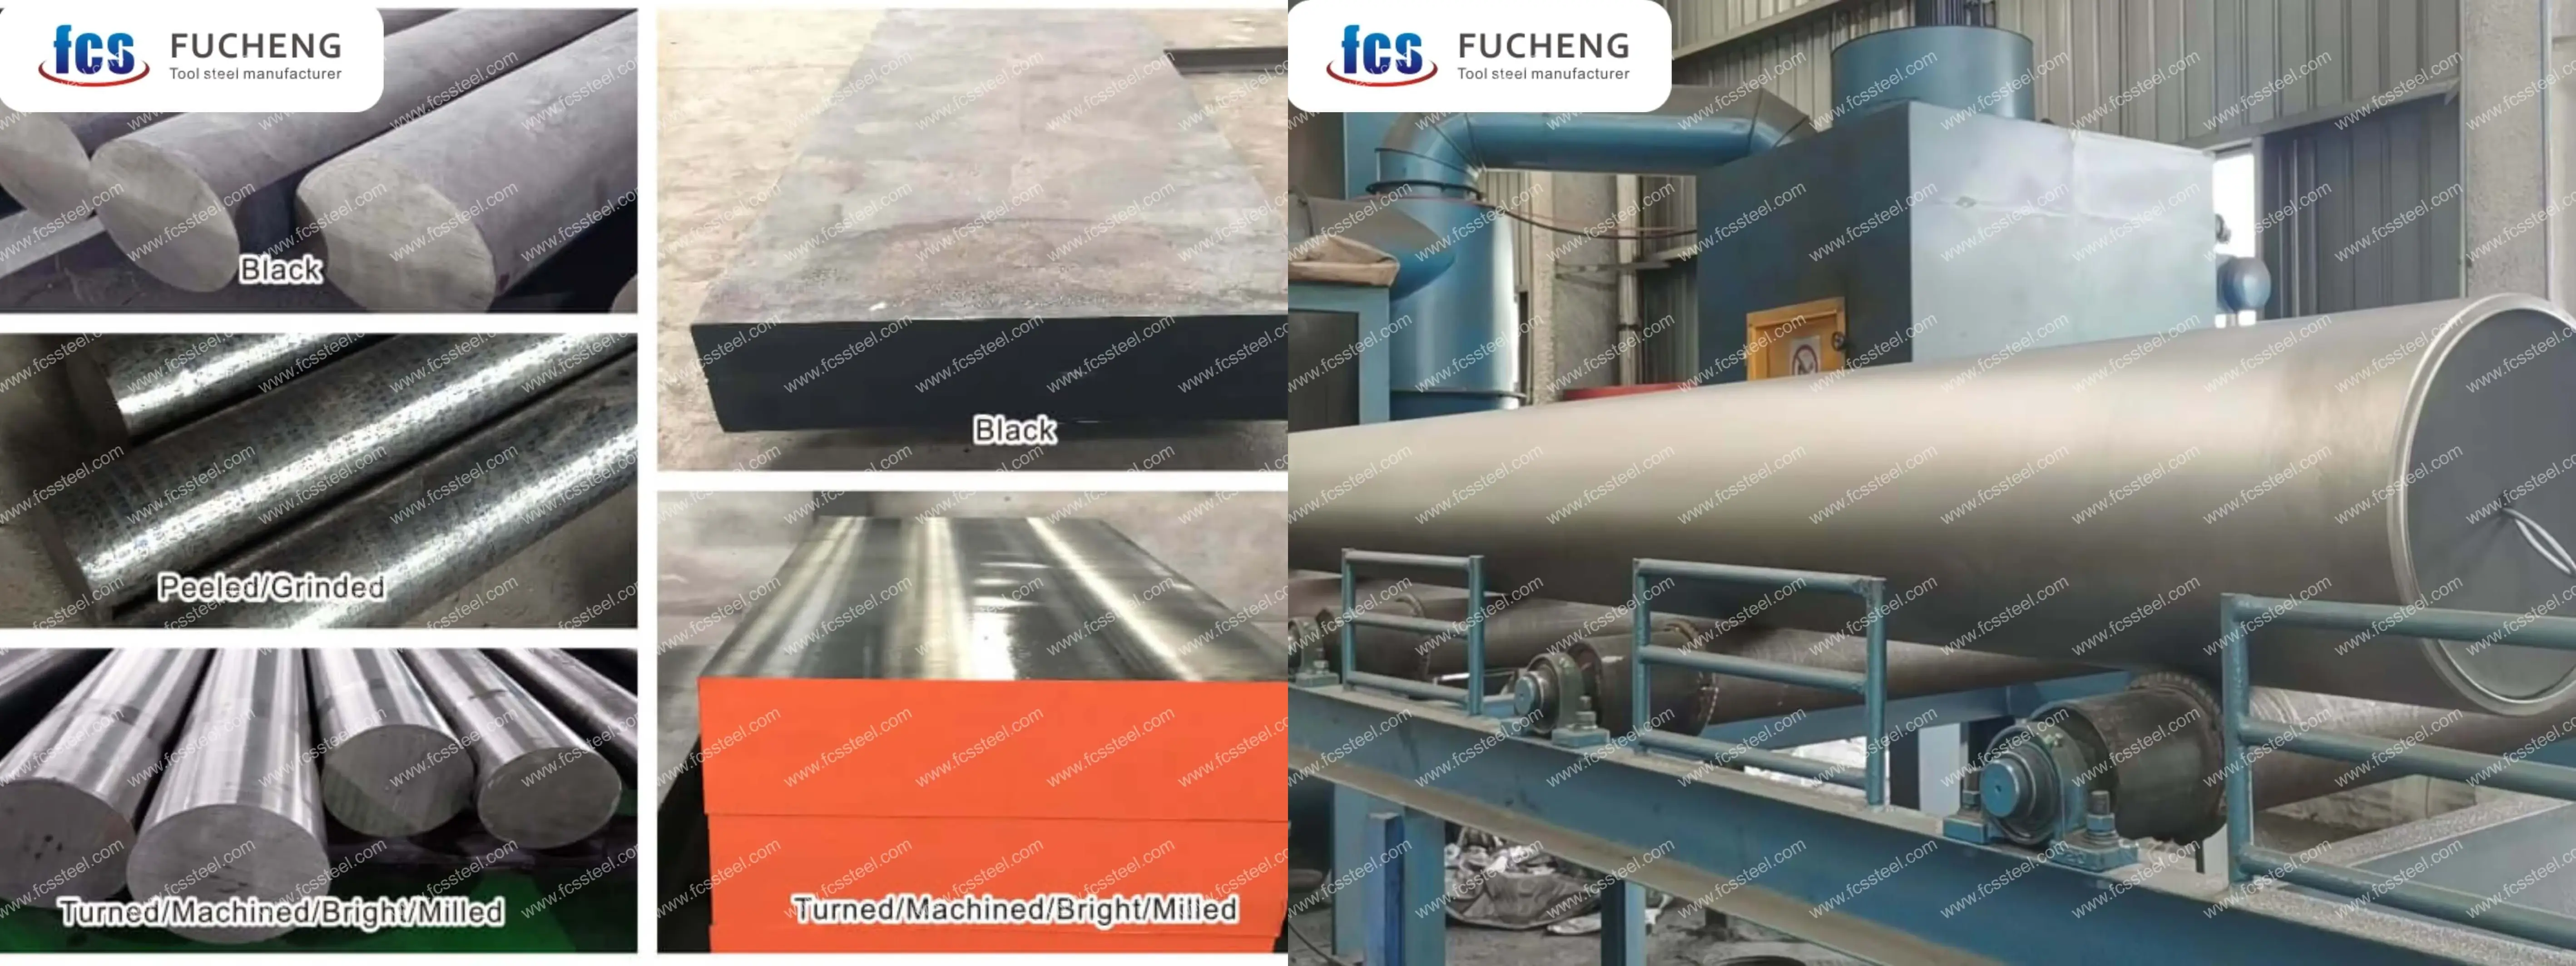
- Compoziție chimică personalizată: Se pot produce clase GB, DIN, ASTM, JIS și alte standarde. Compoziția chimică poate fi personalizată individual.
- Specificații personalizate: oțelul rotund (diametru), placa (grosime, lățime) pot fi personalizate în producție.
- Ambalare specializată pentru depozitare pe termen lung sau condiții extreme de transport: include pulverizarea cu vopsea neagră pe tot perimetrul, învelirea în folie de plastic, pulverizarea cu ulei antirugină și transportul în lăzi de lemn.
- Producție personalizată pe baza de mostre sau acorduri tehnice.
- Retopirea electrolitică a zgurii din oțel pentru scule 420SS/1.2083/X42Cr13 (ESR): opțiune premium cu puritate mai mare și proprietăți izotrope pentru aplicații critice.
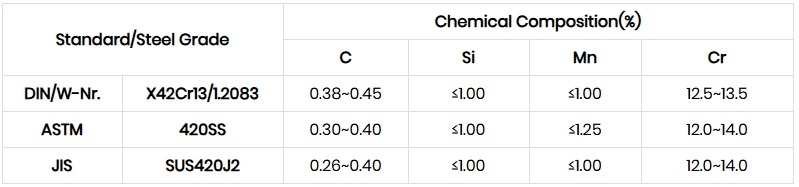
Oțel pentru scule 420SS | 1.2083 | Compoziție chimică X42Cr13
Oțel pentru scule 420SS | 1.2083 | Proces de tratament termic X42Cr13
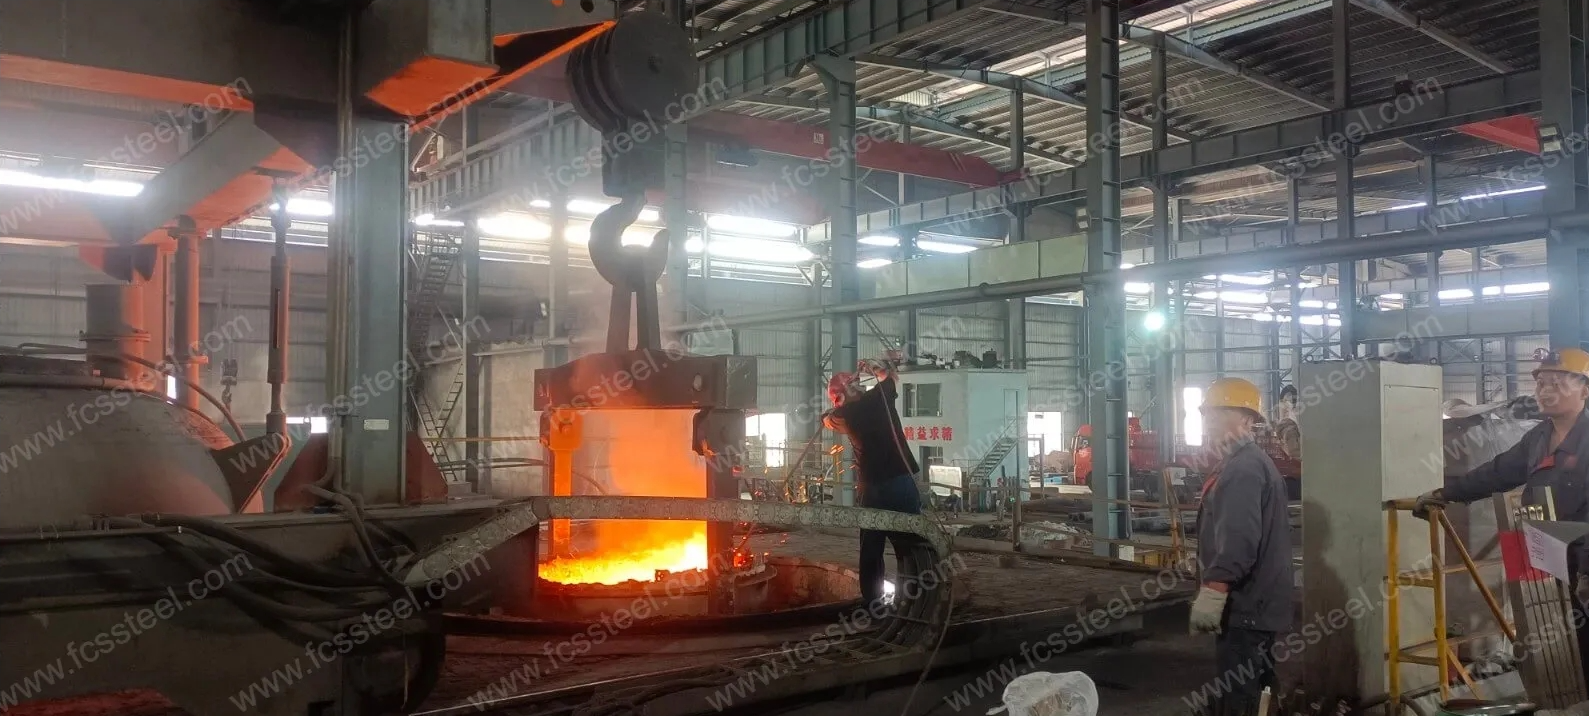
1. Îngrozire
2. Stingerea
3. Temperarea
4. Precauții
Procesul de încălzire trebuie să controleze viteza de încălzire pentru a evita o creștere prea rapidă a temperaturii care să ducă la oxidarea suprafeței piesei de prelucrat și la decarburare. Încălzirea cu atmosferă protectoare poate fi utilizată sau se poate introduce în cuptor cărbune sau alți agenți anti-decarburare.
La călire și răcire, alegeți mediul de răcire și metoda de răcire adecvate în funcție de forma și dimensiunea piesei de prelucrat pentru a asigura efectul de călire, reducând în același timp riscul de deformare și fisurare.
Oțel de scule 420SS | 1.2083 | Inspecția calității X42Cr13
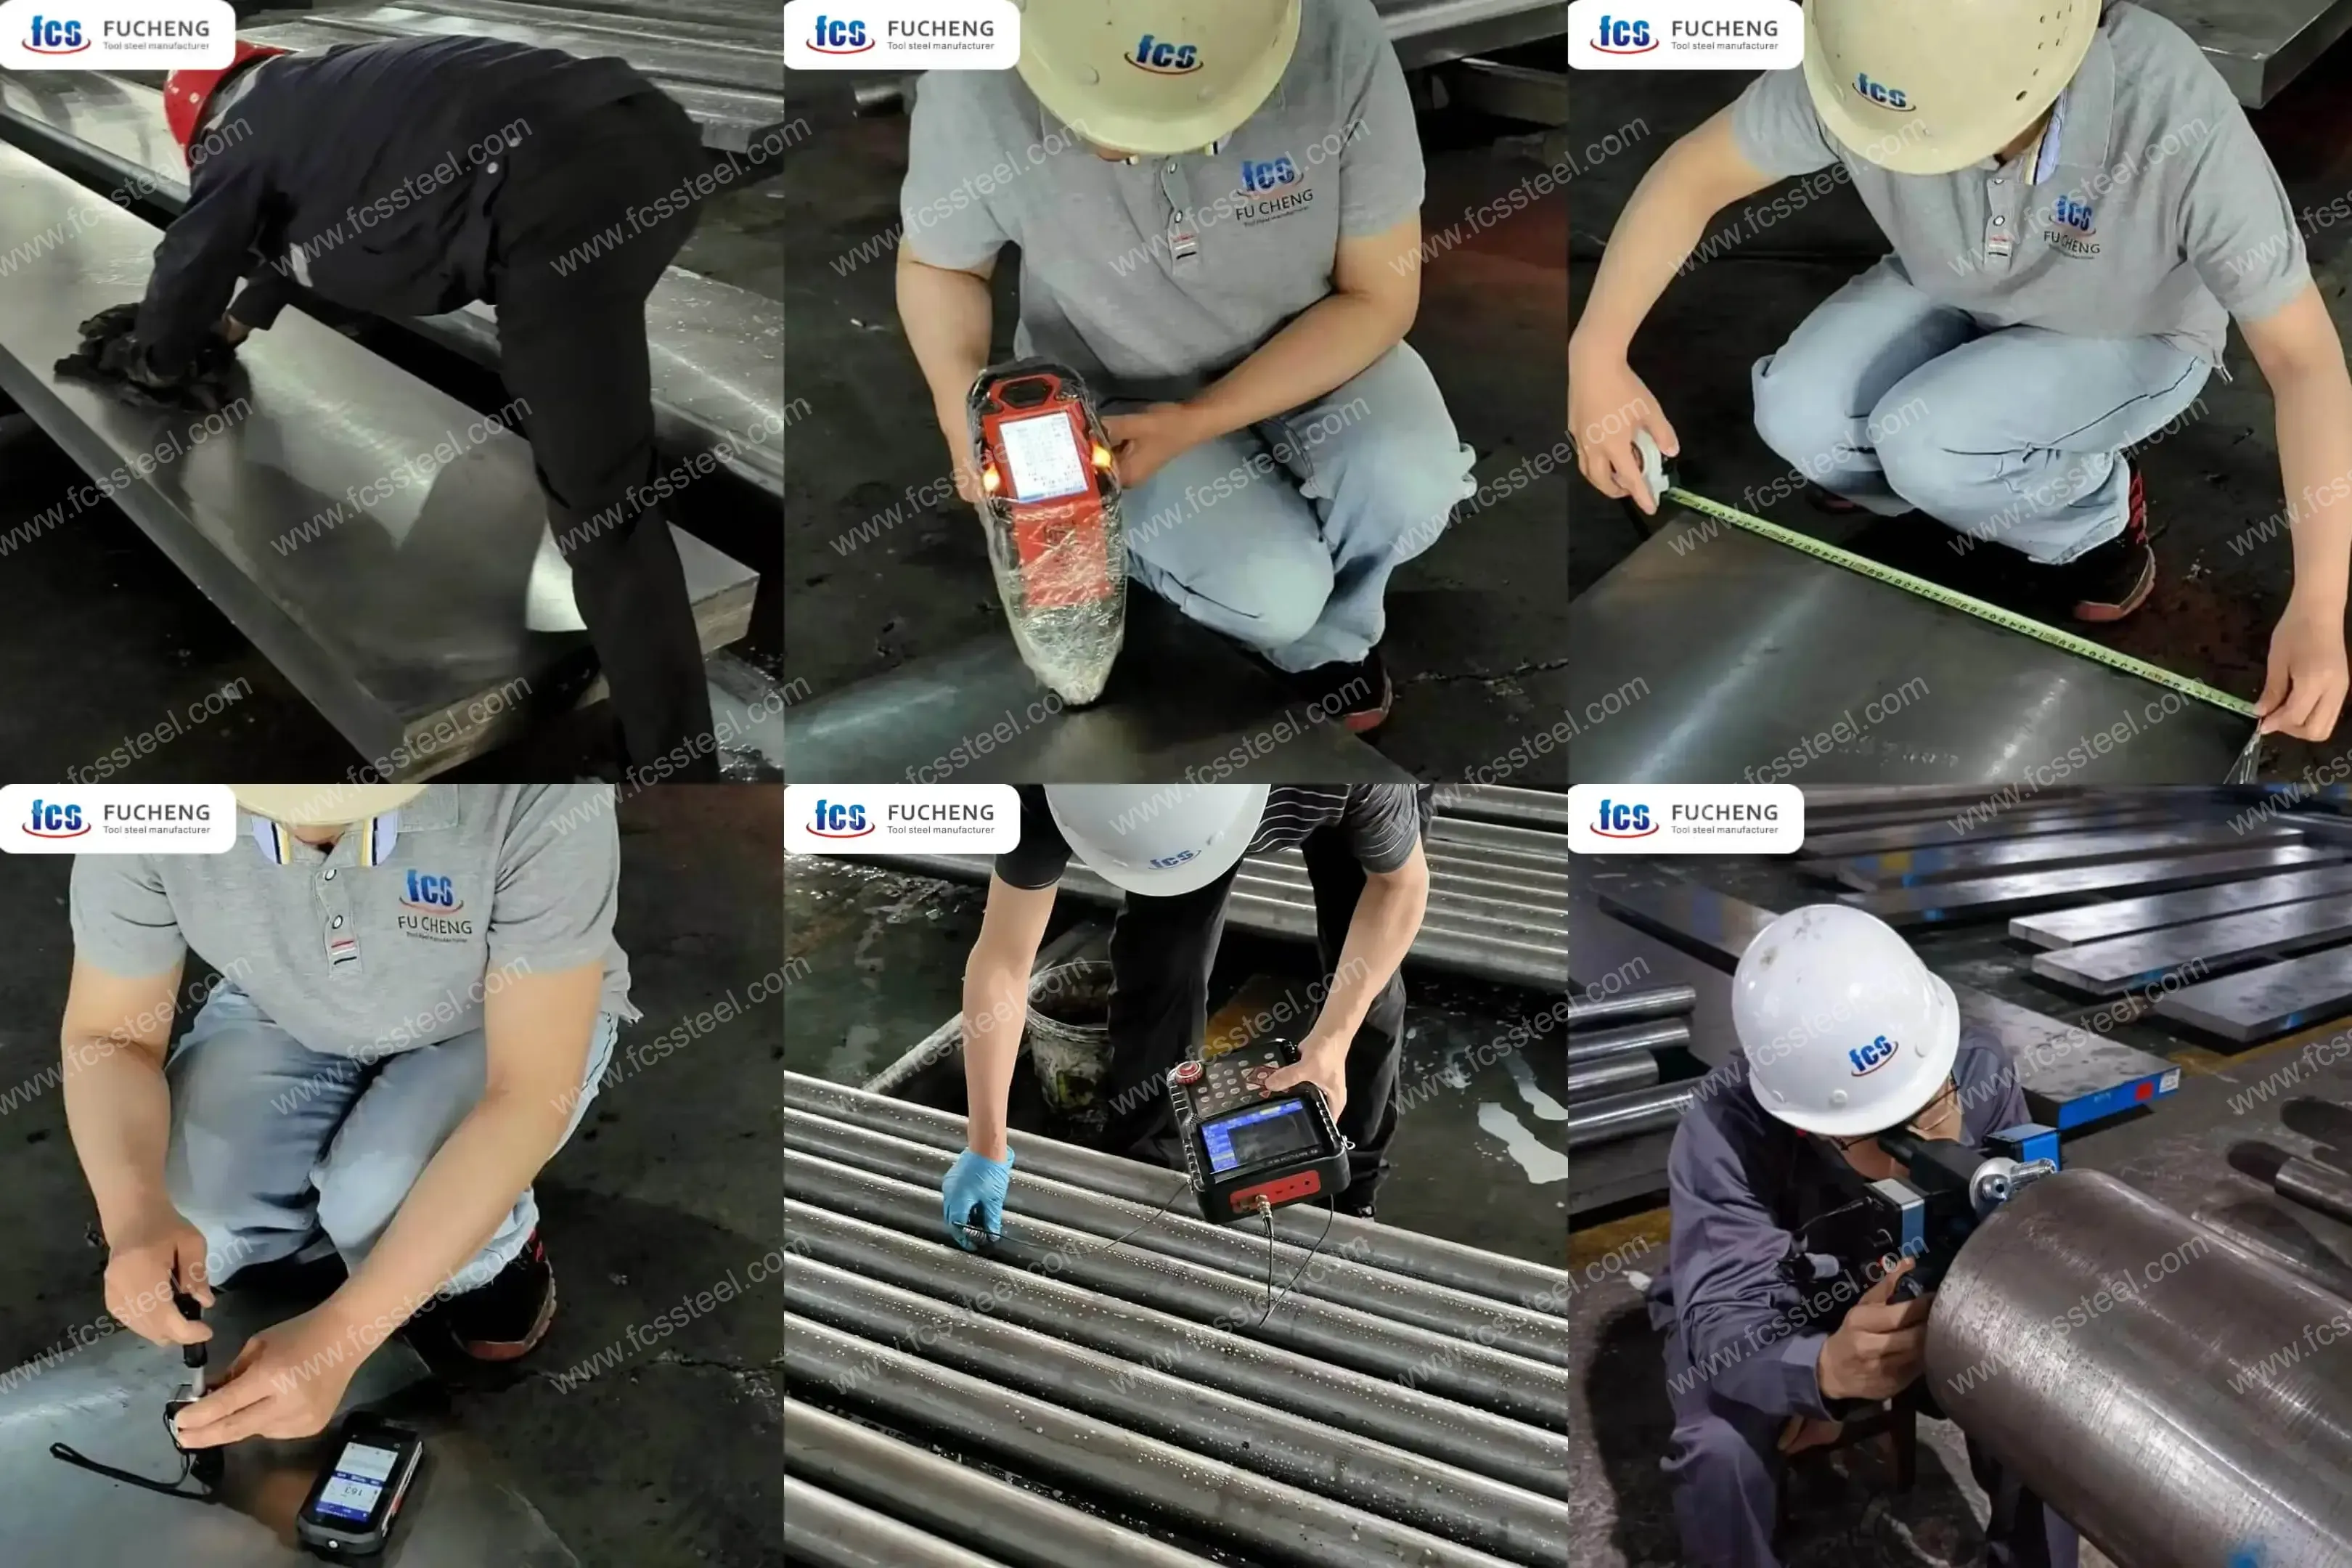
1. Inspecția stării suprafeței
2. Testarea compoziției chimice
3. Inspecția dimensiunilor și toleranțelor
4. Test de duritate
5. Testare cu ultrasunete
6. Inspecția microstructurii
(1) Analiza metalografică
Fabrica FCS va utiliza un instrument de analiză metalografică pentru a detecta starea microstructurii după tratamentul termic, inclusiv distribuția carburilor, morfologia martensitei, conținutul rezidual de austenită etc.
(2) Clasificarea granulelor
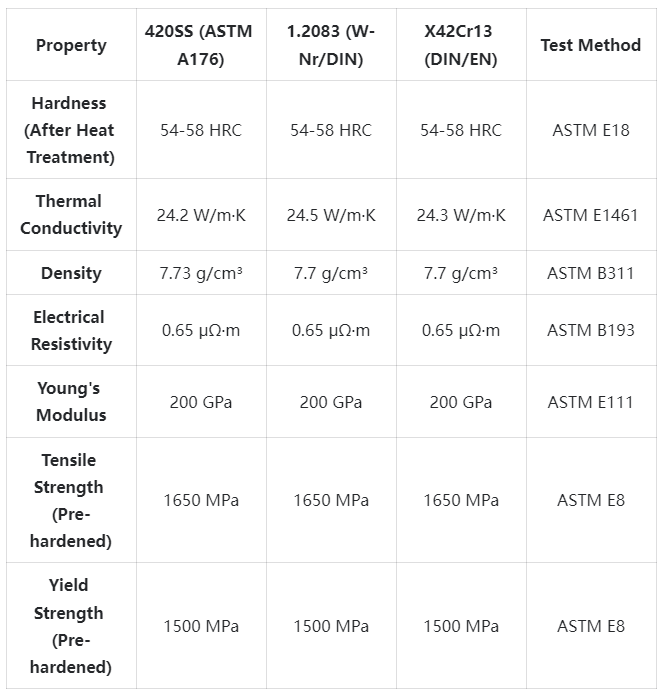
Oțel pentru scule 420SS | 1.2083 | Specificații tehnice X42Cr13
Oțel pentru scule 420SS | 1.2083 | X42Cr13 Aplicații ale produsului
Scule de tăiere de înaltă performanță
Oțelul nostru pentru scule T1 excelează în aplicațiile de prelucrare a metalelor, unde sculele trebuie să mențină o muchie ascuțită la temperaturi și presiuni ridicate. Sculele așchietoare fabricate din oțelul nostru premium T1 au o durată de viață cu 40-60% mai lungă la prelucrarea materialelor dificil de prelucrat, cum ar fi Inconel, aliajele de titan și oțelurile călite. Conținutul ridicat de tungsten creează o carbură stabilă care rezistă la înmuiere, chiar și la temperaturi ale muchiei așchietoare de 500-600°C în operațiuni continue de prelucrare de mare viteză.
Poansoane și matrițe pentru prelucrare la rece
Rezistența superioară la uzură a oțelului nostru pentru scule T1 îl face ideal pentru operațiuni de ștanțare, turnare și formare care implică materiale abrazive sau de înaltă rezistență. Producătorii raportează o durată de viață a sculelor de 3-5 ori mai lungă atunci când utilizează oțelul nostru pentru scule T1 rectificat cu precizie pentru a produce forme complexe pentru laminări electrice și piese structurale groase. Combinația dintre duritatea ridicată și tenacitatea suficientă previne uzura progresivă și defectarea catastrofală.
Aplicații de lucru la cald
Spre deosebire de multe oțeluri pentru scule care își pierd duritatea la temperaturi ridicate, clasa noastră T1 își menține proprietățile mecanice atunci când este supusă căldurii pentru perioade lungi de timp. Matrițele și sculele de formare fabricate din oțelurile noastre T1 tratate termic în vid excelează în operațiuni precum forjarea la cald, extrudarea la cald și ștanțarea la cald a oțelurilor de înaltă rezistență. Stabilitatea carburilor de tungsten la temperaturi ridicate previne defectarea prematură a sculelor și modificările dimensionale în timpul funcționării.
Instrumente de măsurare și calibrare de precizie
Stabilitatea dimensională și rezistența la uzură a oțelului pentru scule T1 îl fac ideal pentru instrumente de măsurare de precizie și unelte de calibrare. Materialul nostru T1, tratat special, este supus unor cicluri multiple de detensionare și răcire profundă pentru a asigura o modificare dimensională minimă în timp. Laboratoarele de control al calității și departamentele de inspecție se bazează pe oțelul nostru T1 pentru calibre de referință și dispozitive de măsurare unde precizia dimensională pe termen lung este critică.
Unelte de tăiat lemn și hârtie
Reținerea excelentă a muchiilor oțelului de scule T1 îl face deosebit de valoros la prelucrarea materialelor foarte abrazive, cum ar fi produsele din lemn armat cu fibre, laminatele și hârtiile speciale. Cuțitele de rindea, lamele de tăiat și lamele de ferăstrău circular fabricate din oțelul nostru T1 taie aceste materiale cu intervale de service de 2-3 ori mai lungi între reascuțiri, reducând semnificativ timpii de nefuncționare și costurile de reascuțire.
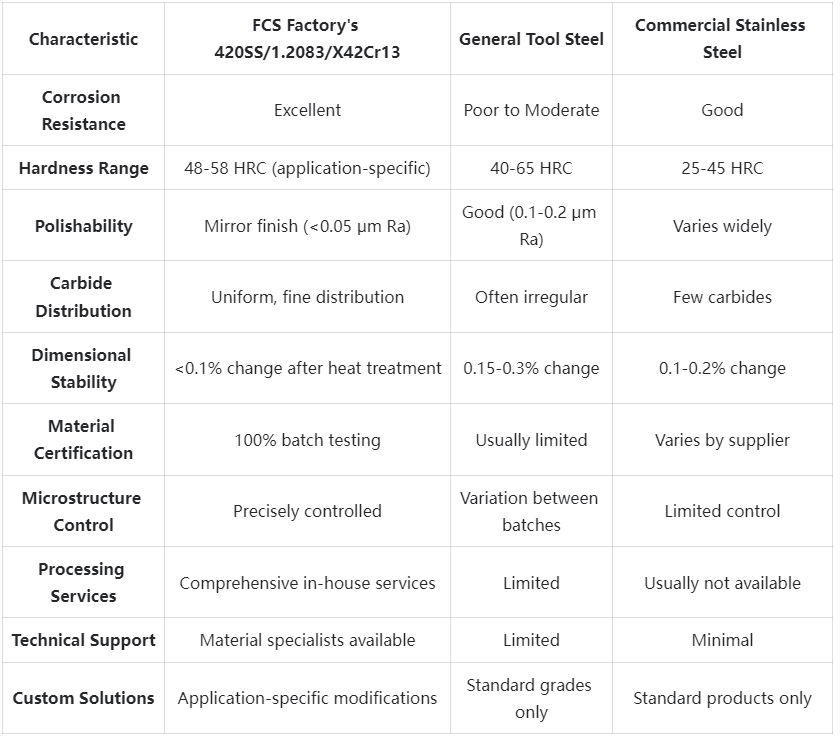
Oțel pentru scule 420SS | 1.2083 | X42Cr13 Comparație avantaje competitive
Oțel de scule 420SS | 1.2083 | Povești de succes ale clienților X42Cr13
Oțel pentru scule 420SS | 1.2083 | Informații despre structura prețurilor X42Cr13
Oțel pentru scule 420SS | 1.2083 | X42Cr13 Întrebări frecvente
Î: Care este diferența dintre oțel inoxidabil 420SS, 1.2083 și X42Cr13?
R: Acestea sunt clase de materiale echivalente conform diferitelor sisteme standard. 420SS este o clasă AISI (SUA), 1.2083 este un număr DIN (Germania) și X42Cr13 este o clasă EN (Europa). Acestea reprezintă în esență același oțel inoxidabil martensitic pentru scule, cu mici diferențe în intervalele de compoziție admisibile.Î: Cum se compară acest material cu oțelul pentru scule D2?
R: Oțelul nostru 420SS/1.2083/X42Cr13 oferă o rezistență la coroziune semnificativ mai bună și o lustruire puțin mai bună decât D2, care oferă o rezistență la uzură puțin mai mare datorită conținutului mai mare de carbon și a carburilor mai mari. În medii corozive sau în aplicații care necesită un finisaj superior al suprafeței, oțelul 420SS/1.2083/X42Cr13 este superior, în timp ce D2 poate avea performanțe mai bune în aplicații cu uzură abrazivă severă.Î: Ce tratamente termice sunt recomandate pentru a obține o duritate maximă?
R: Pentru duritate maximă (54-58 HRC), recomandăm austenitizarea la 1010-1040°C (1850-1900°F), urmată de călire cu gaz sau ulei. Trei cicluri de revenire de câte 2 ore fiecare la 150-200°C (300-390°F) oferă cea mai bună combinație de duritate și tenacitate. Pentru aplicații critice, sunt disponibile protocoale de tratament termic personalizate.
Informații suplimentare
| Greutate | 45 kg |
|---|---|
| Dimensiuni | 165 × × 60 25 cm |