
Ghid de diagnosticare rapidă
Înainte de a parcurge articolul complet, consultați tabelul de mai jos pentru a identifica rapid ce tip de problemă ați putea întâmpina:
|
Simptom |
Cea mai probabilă cauză principală |
Verificare prioritară recomandată |
|---|---|---|
|
Fisurare bruscă în timpul tăierii cu ferăstrăul, suprafața de fractură curată |
Rețea excesivă de carburi + tensiune reziduală |
Examinare metalurgică pentru clasificarea carburilor |
|
Crăparea se produce la ore sau chiar zile după tăierea cu ferăstrăul |
Fisurare întârziată, stres rezidual sau fragilizare cu hidrogen |
Înregistrări de recoacere prin detensionare, coroziune ambientală |
|
Fisura provine din colțuri ascuțite, găuri sau secțiuni în trepte |
Concentrația geometrică a stresului |
Raza de proiectare, evitați modificările bruște ale secțiunii |
|
Fisura provine de la o suprafață prelucrată cu un model de rețea fină |
Strat alb EDM sau arsură de măcinare |
Îndepărtați stratul alb, controlați parametrii de măcinare |
De ce apar fisuri „calificate” în D3 în timpul tăierii
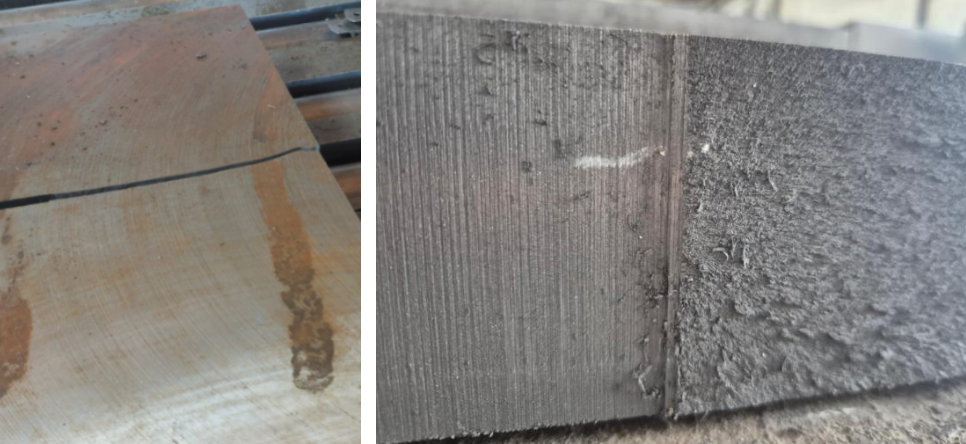
Pentru acționarii de oțel și distribuitorii internaționali, puține probleme cauzează dispute mai grave cu clienții decât un lot de bare plate 1.2080 (D3) care se fisurează în timpul tăierii cu ferăstrăul la depozitul unui client. Chiar și atunci când o livrare sosește cu o duritate a suprafeței normală (≤ 248 HBW) și MTC-uri oficiale, segregarea ascunsă a carburilor sau stresul de îndreptare nerezolvat poate duce la despicări catastrofale sub ferăstrău.
În calitate de producător principal de oțel pentru scule, care furnizează încărcături complete de containere (FCL) de oțeluri D3, D2 și oțeluri pentru prelucrare la rece către distribuitori globali, FCS prezintă această analiză a defecțiunilor pentru a explica cauzele principale ale fisurilor prin tăiere - și modul în care prelucrarea corectă a oțelului elimină aceste riscuri înainte ca oțelul să ajungă pe rafturile depozitului dumneavoastră.
Oțel D3: Uzură ridicată, Tenacitate redusă
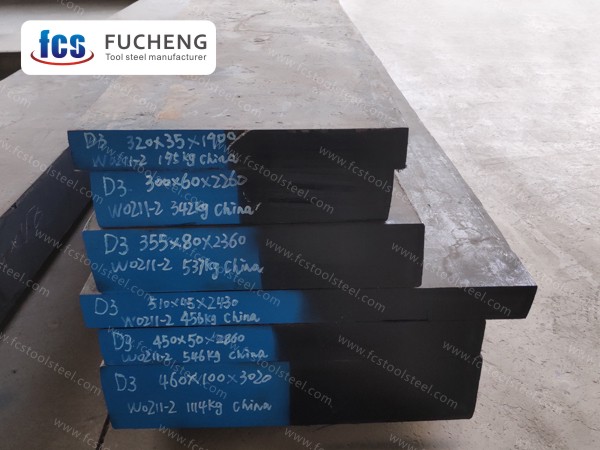
Pentru a înțelege de ce se fisurează D3, trebuie mai întâi să înțelegeți caracteristicile sale fundamentale.
1.2080 (D3) este un oțel pentru scule cu conținut ridicat de carbon și crom, prelucrat la rece, cu o compoziție tipică după cum urmează:
|
Element |
Carbon (C) |
Crom (Cr) |
Siliciu (Da) |
Mangan (Mn) |
Molibden (Mo) |
Vanadiu (V) |
|---|---|---|---|---|---|---|
|
Conținut (%) |
1.90-2.20 |
11.0-13.0 |
0.10-0.60 |
0.20-0.60 |
- |
- |
Această compoziție prezintă două extreme: pe de o parte, conținutul ridicat de carbon și crom conferă oțelului D3 o rezistență excelentă la uzură; pe de altă parte, face ca oțelul să aibă o tenacitate inerent scăzută.
Tenacitatea sa la impact se situează la limita inferioară a oțelurilor pentru scule pentru prelucrare la rece, semnificativ mai mică decât cea a oțelurilor D2 sau Cr12MoV, plasându-l la limita inferioară a oțelurilor pentru scule pentru prelucrare la rece. Comparativ cu D2 sau Cr12MoV, D3 are o sensibilitate la fisuri semnificativ mai mare:
|
Comparaţie |
D3 / 1.2080 |
||
|---|---|---|---|
|
Conținut de Mo/V |
Nici unul |
Da |
Da |
|
Rezistență |
Cel mai mic |
Mai bine |
Cel mai bune |
|
Sensibilitate la fisuri |
Nivel |
Coborâți |
Cel mai mic |
Contradicția principală este următoarea: carburile oferă rezistență la uzură, dar cu cât există mai multe carburi și cu cât acestea sunt distribuite mai grosier și mai neuniform, cu atât tenacitatea este mai mică și riscul de fisurare este mai mare.
După cum s-a raportat în Testarea fizică și analiza chimică (Partea A: Testarea fizică) , printre cazurile de cedare a oțelurilor de scule ledeburitice cu conținut ridicat de crom, 71.3% din cazurile de așchiere și fisurare prin tratament termic sunt cauzate de neuniformitatea excesivă a carburii eutectice.
D3 în stare recoaptă are o duritate ≤248 HB - tăierea cu ferăstrăul și debitarea trebuie efectuate în această stare. După călire, duritatea poate ajunge la 64–66 HRC, dar intervalul practic de lucru este de 58–62 HRC.
Prevenirea fisurării la sursă
Să fim realiști - când o bucată de D3 se sparge pe ferăstrăul clientului tău, tu ești cel care primește apelul telefonic furios. Am analizat nenumărate mostre defecte de pe piață, iar cauza principală nu sunt, de obicei, parametrii ferăstrăului producătorului de matrițe. Sunt defecte metalurgice ascunse de la laminare.
În loc să dăm vina pe utilizatorul final, noi controlăm oțelul. Iată cum standardele noastre de producție vă oferă un avantaj distinct la vânzare pe piață:
-
Zdrobirea rețelei fragile (controlul carburilor): Așchiile obișnuite D3 fisurează adesea din cauza carburilor eutectice grosiere, de gradul 6.0, care acționează ca un fermoar. Folosim o presiune masivă de forjare pentru a sparge aceste rețele, menținându-le strict la un grad ≤5.0. Clienții dumneavoastră primesc un bloc solid care ține strâns la tăiere.
-
Zero tensiune ascunsă: Îndreptarea la rece a barelor plate este o practică standard, dar omiterea etapei ulterioare de detensionare este o rețetă pentru dezastru. Obligatoriu o recoacere de detensionare la 650°C pentru fiecare bară îndreptată. Nu există tensiune prinsă care așteaptă să se rupă pe masa de tăiere a clientului dumneavoastră.
-
Prelucrabilitate previzibilă: Nu trecem doar teste de bază ale durității suprafeței. Recoacerea noastră sferoidizată temeinică garantează o duritate internă uniformă (≤ 248 HBW). Aceasta înseamnă tăieturi mai fine, timpi de procesare mai rapizi și o durată de viață mai lungă a lamei de ferăstrău pentru atelierele mecanice pe care le aprovizionați.
Când dețineți în stoc materialul nostru D3, nu doar transportați oțel - ci și vindeți fiabilitate. Clienții dumneavoastră primesc materiale care funcționează exact așa cum se așteaptă, iar dumneavoastră eliminați reclamațiile de returnare și disputele costisitoare.
Referință pentru clasificarea carburii conform GB/T 1299-2014:
|
Specificații de oțel |
Grad de acceptare |
|---|---|
|
Diametru ≤50 mm |
≤4.0 grad |
|
Diametru 50–70 mm |
≤5.0 grad |
|
Alte bare plate |
Sub rezerva acordului dintre furnizor și cumpărător |
Examinarea metalografică a eșantionului prezentat a arătat o neuniformitate a carburii eutectice de gradul 6.0 , care depășește semnificativ cerința standard de referință.
Gradul 6.0 înseamnă că distribuția rețelei de carburi este excesivă - fisurile se pot propaga de-a lungul limitelor granulelor aproape fără rezistență.
Concluzie diagnostică: Cea mai probabilă combinație de cauze este defectul metalurgic (carburi de gradul 6.0) combinat cu tensiune reziduală (îndreptare la rece fără recoacere de detensionare).
În timpul tăierii cu ferăstrăul, echilibrul de tensiuni a fost perturbat, iar fisura s-a propagat rapid de-a lungul rețelei de carburi.
5 Cauze Frecvente ale Crăpăturilor D3
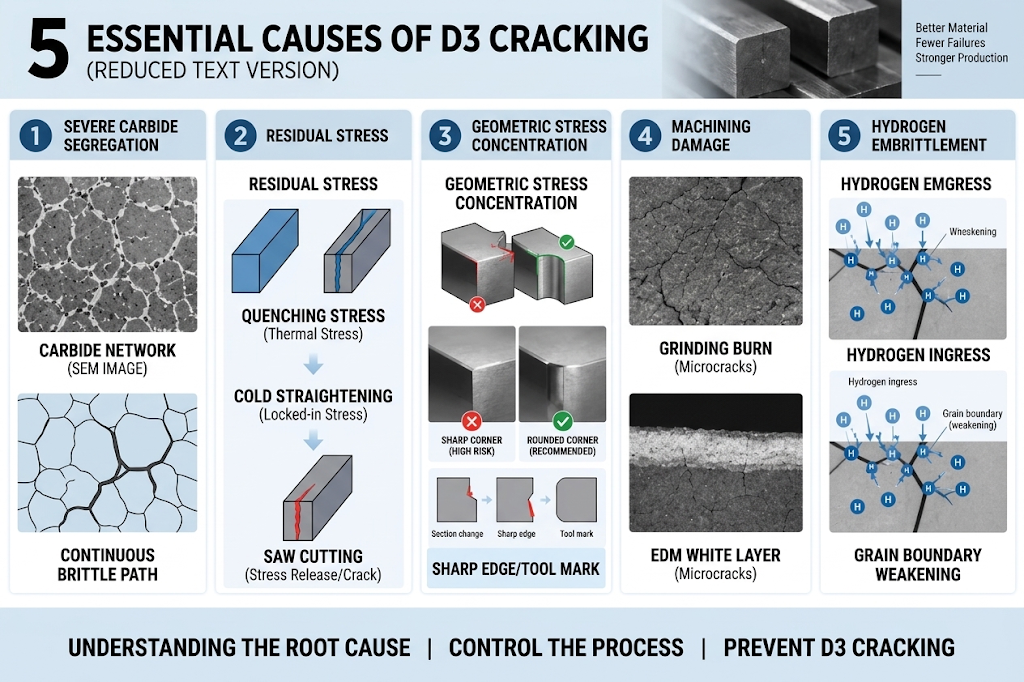
Pe baza unei analize ample a defecțiunilor, cauzele fisurării pot fi grupate în următoarele cinci categorii:
1. Segregare severă a carburilor
D3 / 1.2080 este foarte susceptibil la segregarea grosieră a carburilor eutectice. Atunci când structura carburilor este slab controlată, rețelele continue de carburi pot deveni trasee de fisuri fragile în timpul tăierii cu ferăstrău.
Pentru distribuitori, aceasta înseamnă că o analiză chimică standard și un rezultat acceptabil al durității nu sunt suficiente. Oțelul trebuie să aibă, de asemenea, o structură controlată a carburilor și o reducere suficientă la forjare.
O clasificare a carburii de gradul 6.0, de exemplu, indică un risc serios de calitate pentru barele plate D3. Dacă materialul este furnizat producătorilor de scule din aval fără un control metalurgic adecvat, distribuitorul se poate confrunta cu defecțiuni de așchiere, reclamații ale clienților și retururi costisitoare.
2. Tensiune reziduală
D3 are o călibilitate ridicată, iar în timpul călirii se dezvoltă solicitări termice și de transformare semnificative.
În funcție de dimensiunea secțiunii transversale, revenirea trebuie inițiată în decurs de 2 până la 4 ore după călire (cu intervale mai mici pentru secțiuni mai mari); în caz contrar, austenita reținută continuă să se transforme... iar expansiunea volumică se adaugă la tensiunea reziduală existentă, provocând „fisurare întârziată”.
Dacă barele plate sunt îndreptate la rece fără o recoacere ulterioară de detensionare la 650°C, tensiunile interne rămân blocate, iar atunci când tăierea cu ferăstrăul le eliberează, apare fisurarea.
În acest caz, clientul nu a putut confirma dacă recoacerea de detensionare a fost efectuată după îndreptarea la rece - exact acolo unde rezidă riscul.
3. Concentrația geometrică a stresului
D3 este extrem de sensibil la colțuri ascuțite și crestături.
Modificările bruște ale secțiunii, muchiile ascuțite neradiate și urmele adânci ale sculelor devin toate locuri de inițiere a fisurilor în timpul călirii sau tăierii.
Atenția acordată tranzițiilor de rază în etapa de proiectare poate reduce semnificativ acest risc.
4. Deteriorarea prin prelucrare mecanică
Arderea prin șlefuire (microfisuri la tensiune de tracțiune superficială cauzate de răcire insuficientă) și stratul alb EDM (un strat refăcut care conține numeroase microfisuri) pot induce ambele direct fisurare.
Aceste probleme apar adesea doar după tratamentul termic.
5. Fragilizare cu hidrogen
Fisurarea indusă de hidrogen este determinată în comun de concentrația de hidrogen și de stres. Deși duritatea ridicată crește riscul, fisurarea întârziată poate apărea și în starea recoaptă dacă tensiunea reziduală este mare și conținutul de hidrogen depășește limitele (de exemplu, se recomandă un conținut de hidrogen ≤2 ppm).
În decapare, galvanizare sau medii umede, atomii de hidrogen pătrund în oțel și se adună la limitele granulelor, reducând rezistența legăturii și provocând fracturare fragilă întârziată.
Aceasta este o problemă de control al mediului, dar duritatea ridicată a materialului în sine este o condiție prealabilă.
Cerințe tehnice pentru achiziționarea D3
Pentru acționari și distribuitori, aceste cerințe ar trebui să fie înscrise în contractul de achiziție, mai degrabă decât tratate ca solicitări opționale de calitate.
|
Nu. |
Cerința tehnică |
Specificul |
Criterii de acceptare |
|---|---|---|---|
|
1 |
Neuniformitatea carburii |
Inspectați conform GB/T 14979 |
Grad ≤5.0 (referință pentru secțiuni de 50–70 mm) |
|
2 |
Testare cu ultrasunete (UT) |
Inspecție 100% a fiecărei bare |
GB/T 4162 Grad A sau echivalent SEP 1921 |
|
3 |
Ameliorarea stresului după îndreptarea la rece |
Obligatoriu pentru barele îndreptate la rece |
Înmuiere la 650°C timp de 1 oră, înregistrarea procesului notată pe MTC |
|
4 |
Trasabilitatea numărului de căldură |
Ștampila/marca fizică se potrivește cu MTC |
Corespondență unu-la-unu, fără amestecare |
|
5 |
calitatea suprafeței |
Inspectie vizuala |
Fără crăpături, zgârieturi, cruste sau incluziuni vizibile |
Listă de verificare pentru evaluarea furnizorului
|
Element de evaluare |
Standard de acceptare |
Întâlniri cu furnizorul? |
|---|---|---|
|
Carbură ≤5.0 grad |
Angajament scris cu raport metalurgic |
□ Da □ Nu |
|
Inspecție UT 100% |
Inspecție 100%, raport la livrare |
□ Da □ Nu |
|
Ameliorarea stresului după îndreptarea la rece |
Înregistrarea procesului menționată pe MTC |
□ Da □ Nu |
|
Trasabilitatea numărului de căldură |
Marcajul fizic se potrivește cu MTC |
□ Da □ Nu |
|
calitatea suprafeței |
Fara defecte vizibile |
□ Da □ Nu |
Partenerul dumneavoastră de încredere: Avantajul serviciilor FCS Steel
Nu oferim doar oțel, ci un pachet complet de asistență tehnică - de la prevenire până la analiza defecțiunilor. Înainte de producție, clarificăm aplicația clientului și specificăm cerințele cheie, cum ar fi clasificarea carburilor, inspecția UT, recoacerea de detensionare și standardele aplicabile în cotație și contract. Dacă apare o problemă, examinăm piesa defectă, istoricul procesării și înregistrările inspecției și putem aranja analize metalografice și de fractură atunci când este necesar. Oferim un diagnostic formal și recomandări practice, chiar și atunci când cauza este legată în cele din urmă de procesarea clientului.
Standarde de producție, calitate și logistică
Pentru a garanta fiabilitatea de la moară până la atelierul dumneavoastră, respectăm următoarele standarde de producție și logistică:
-
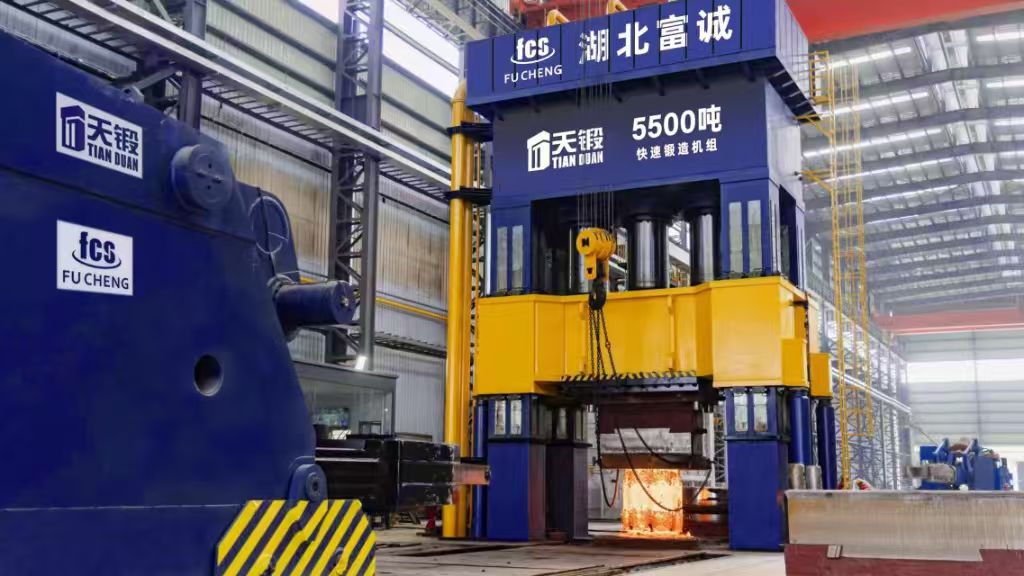
Control metalurgic: Începem cu degazarea în vid EAF+LF+VD pentru puritatea oțelului și impunem o pierdere minimă de 15% din așchierea superioară. Folosind o presă de forjare rapidă de 5,500 tone și o recalcinare multidirecțională, obținem rapoarte de forjare mari și menținem gradul de carbură la o calitate ≤5.0.
-
Tratament termic și prelucrabilitate: Asigurăm o recoacere sferoidizată consistentă pentru fiecare lot. Orice bare plate îndreptate la rece sunt supuse, de asemenea, unei recoaceri obligatorii de detensionare la 650°C cu o înmuiere de 1 oră pentru a elimina tensiunile reziduale.
-
Inspecție și trasabilitate: Fiecare bloc D3 este supus inspecției UT în conformitate cu SEP 1921 Clasa D/d sau E/e, împreună cu teste de duritate în două puncte. Oferim teste MTC conform standardului EN 10204 3.1 și menținem trasabilitatea termică 100% în toate rapoartele, garantând zero erori.
Fisurarea D3 este rareori o simplă eroare operațională. Înlocuirea materialului fisurat fără a găsi cauza metalurgică principală îi prinde pe acționari și distribuitori într-un ciclu costisitor.
Când vă aprovizionați cu bare plate de 1.2080 pentru stocuri sau transporturi în containere complete, controlul riscurilor începe de la fabrică. FCS se bazează pe un control strict al carburilor, procesarea de detensionare și trasabilitatea documentată pentru a verifica oțelul înainte ca acesta să ajungă la clienții dumneavoastră.
Contactați FCS Steel pentru a discuta specificațiile tehnice, cerințele de inspecție și acordurile de aprovizionare pe termen lung.
>> Solicitați lista de prețuri FCL în vrac și protocoalele de verificare MTC