หลังจากอยู่ในอุตสาหกรรมเหล็กกล้าสำหรับเครื่องมือมาเกือบ 20 ปี เราได้เห็นลูกค้าจำนวนนับไม่ถ้วนประสบปัญหาเกี่ยวกับเหล็กเจาะบิ่น แม่พิมพ์แตก การสึกหรอก่อนกำหนด และอายุการใช้งานของเครื่องมือที่ไม่คงที่ เนื่องจากเหล็กที่เลือกใช้ตั้งแต่แรกไม่ตรงกับสภาพการทำงานจริง
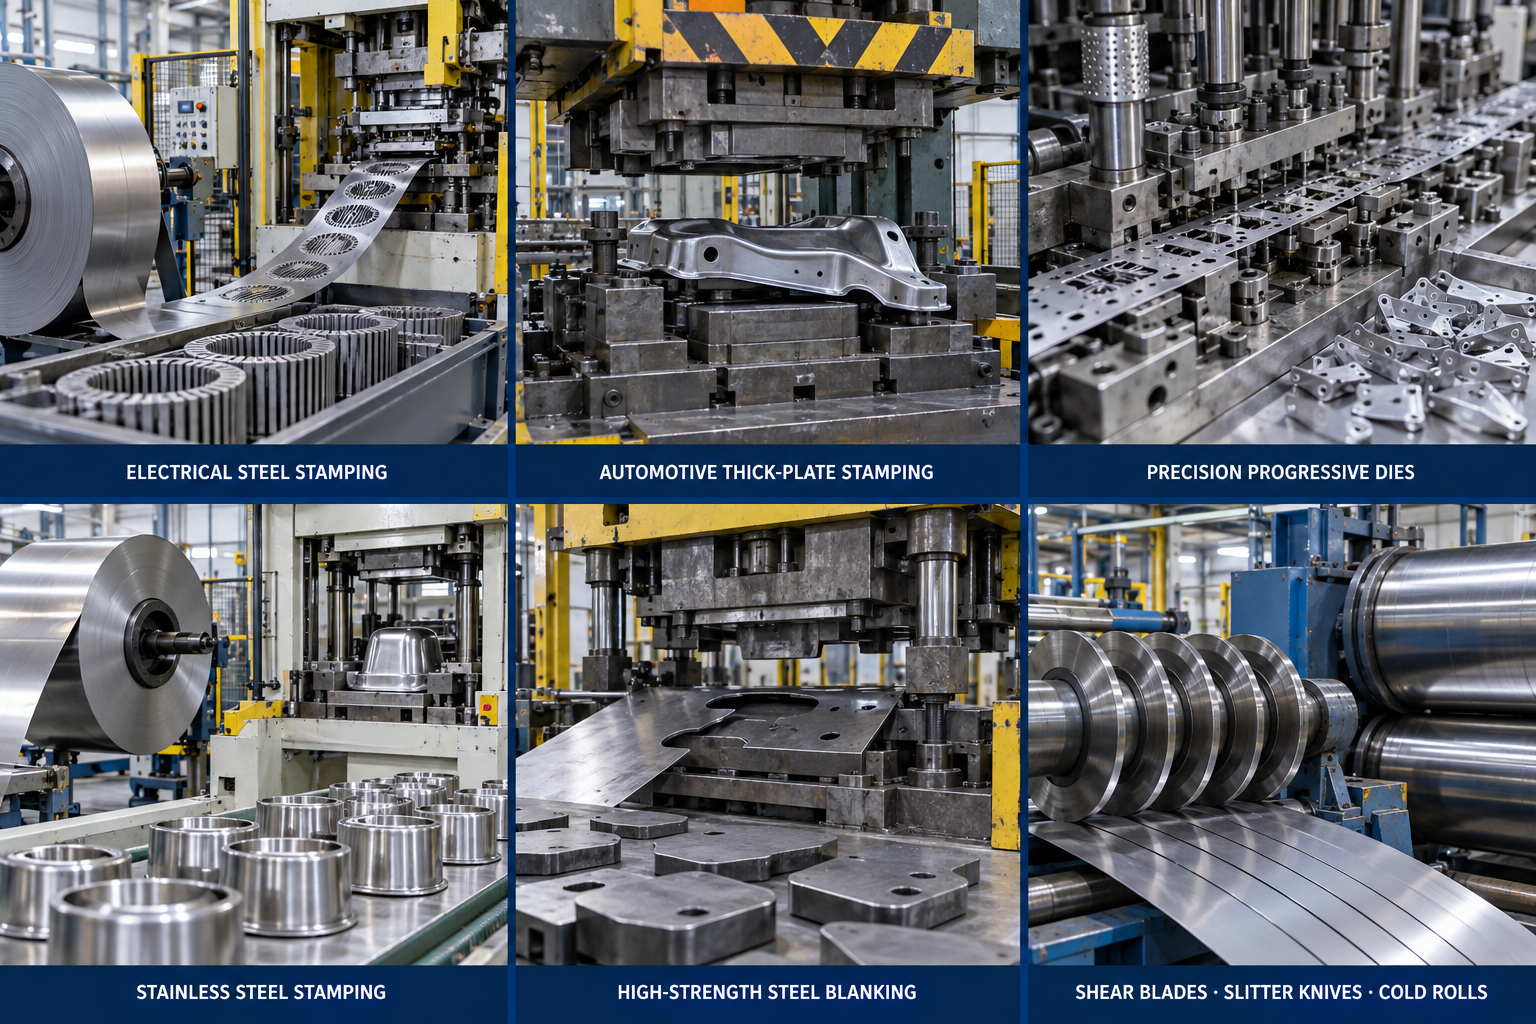
การปั๊มเย็นครอบคลุมการใช้งานที่หลากหลายมาก เหล็กสำหรับงานไฟฟ้า แผ่นเหล็กความแข็งแรงสูงสำหรับยานยนต์ เหล็กกล้าไร้สนิม แม่พิมพ์ปั๊มขึ้นรูปความแม่นยำสูง และเครื่องมือตัด ล้วนมีความต้องการวัสดุที่แตกต่างกันอย่างมาก
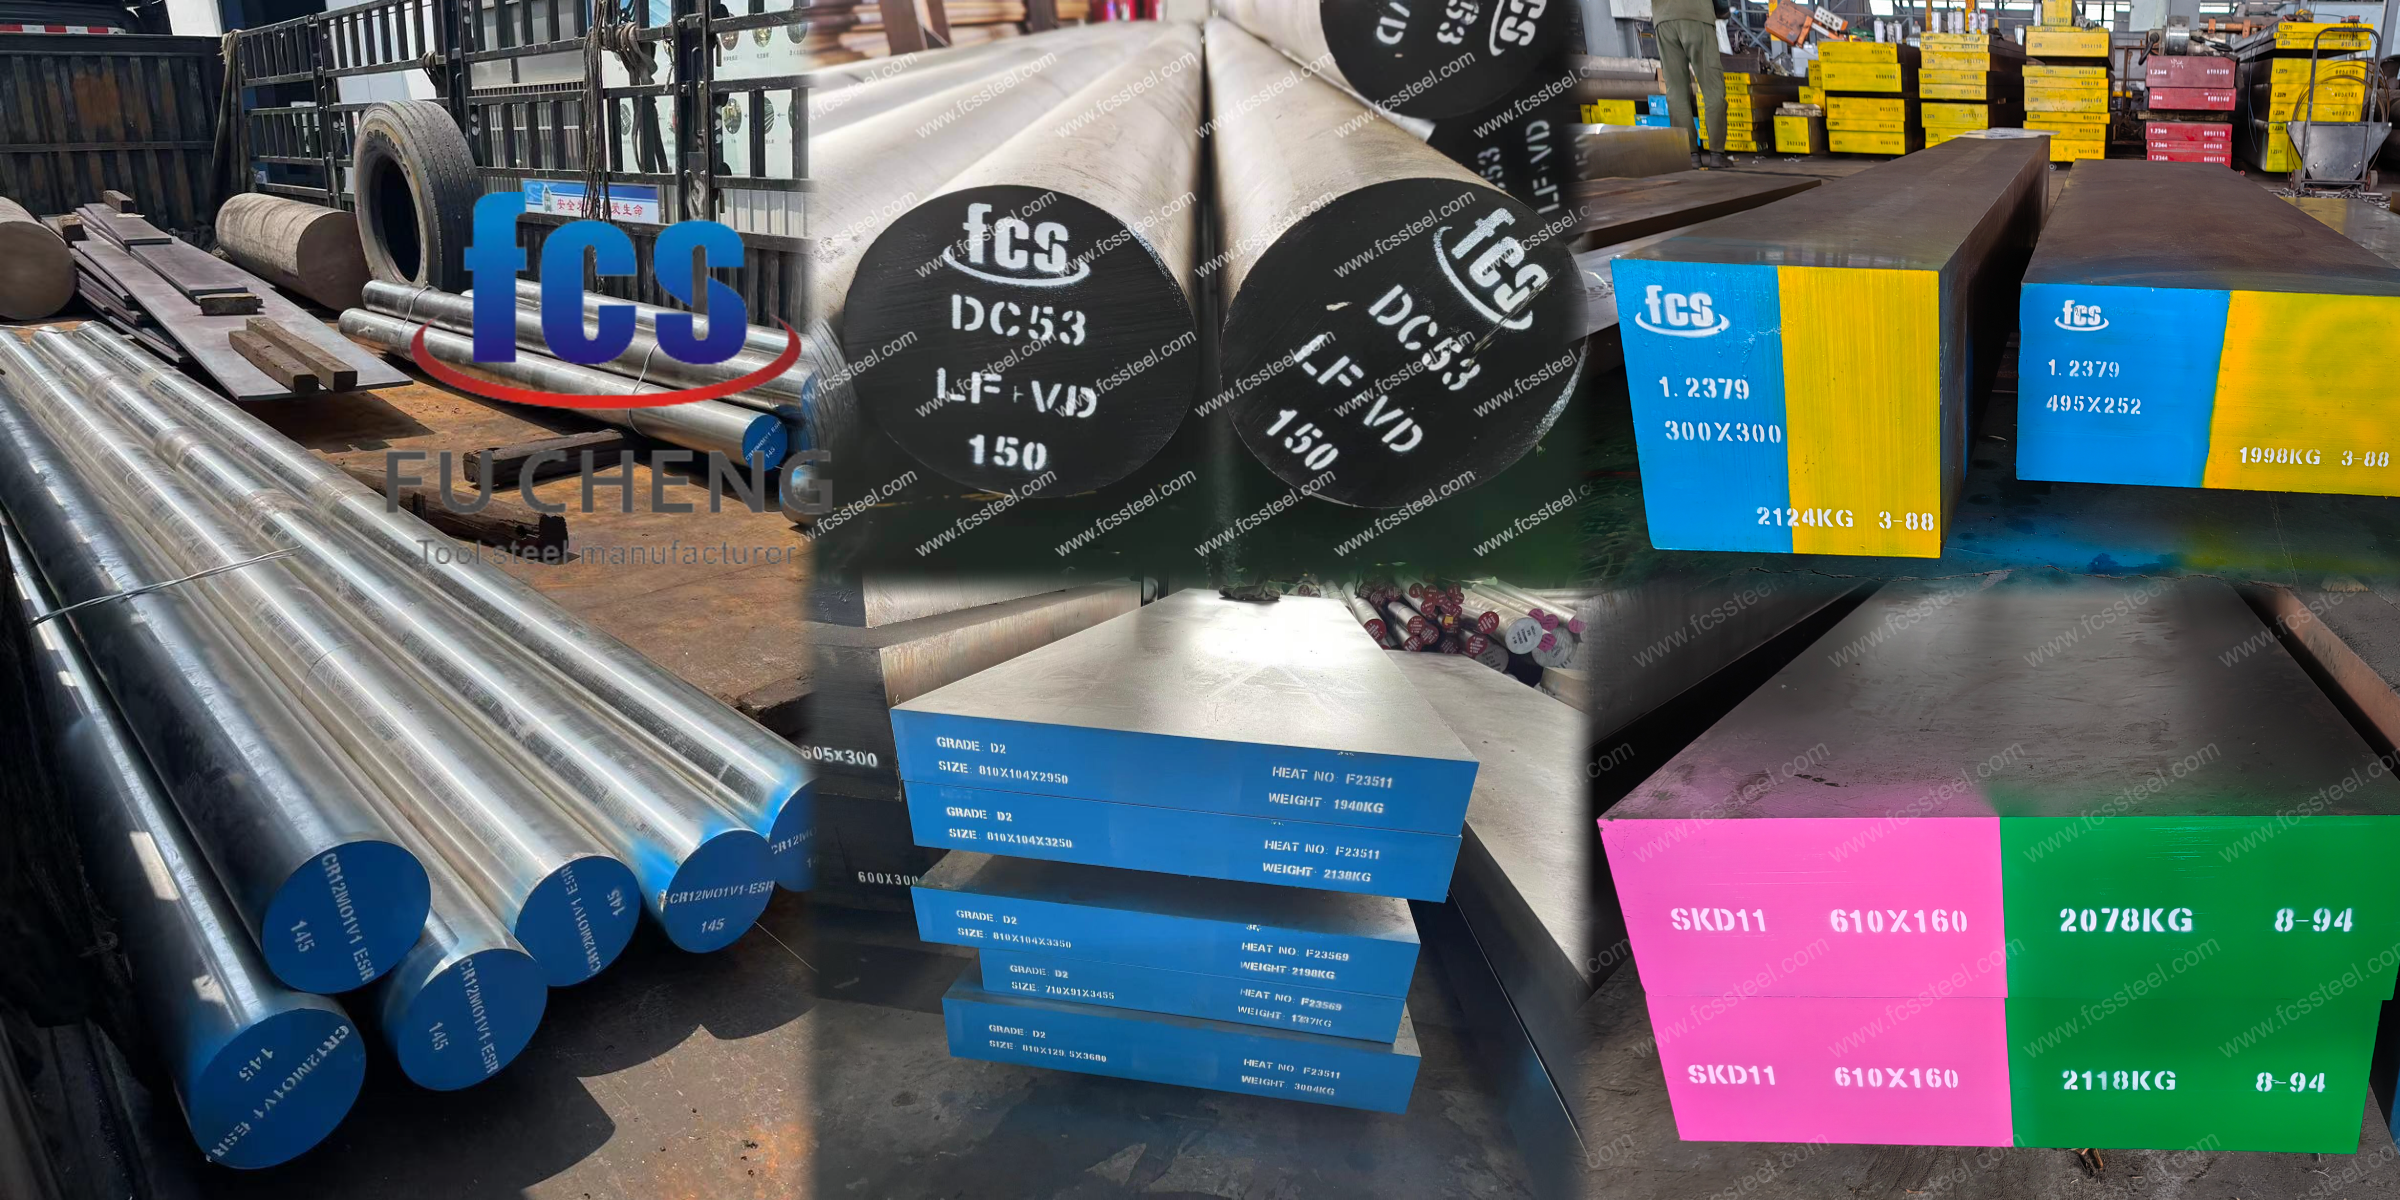
สำหรับผู้จัดจำหน่ายเหล็ก การรักษาสินค้าคงคลังที่ทำกำไรได้หมายถึงการนำเสนอเหล็กเกรดทั่วไป (D2/1.2379, SKD11) และเหล็กเกรดพรีเมียมที่มีความเหนียวสูง (DC53, D6) ในสัดส่วนที่เหมาะสม เพื่อตอบสนองความต้องการในการขึ้นรูปโลหะที่หลากหลาย
คู่มือนี้วิเคราะห์เหล็กกล้าขึ้นรูปเย็นจากทั้งมุมมองของการใช้งานขั้นสุดท้ายและกลยุทธ์การจัดซื้อ เพื่อช่วยให้คุณเพิ่มประสิทธิภาพการจัดการสินค้าคงคลังในคลังสินค้าของคุณ
ตารางเลือกเหล็กกล้าสำหรับแม่พิมพ์ปั๊มเย็น
| การใช้งาน | เกรดที่แนะนำ | เหตุผลหลัก |
|---|---|---|
| การปั๊มขึ้นรูปเหล็กไฟฟ้า | 1.2379 / D2 | ความต้านทานต่อการสึกหรอสูง |
| การปั๊มแผ่นหนาสำหรับยานยนต์ | DC53 | แข็งแรงทนทานและทนต่อการบิ่นได้ดีกว่า |
| แม่พิมพ์โปรเกรสซีฟที่มีความแม่นยำสูง | DC53 | ความทนทาน + ความคงตัวของขนาด |
| การปั๊มขึ้นรูปสแตนเลส | DC53 | ความทนทานต่อการสึกหรอ + ความเหนียว + ความต้านทานต่อการแตกหักของขอบ |
| การปั๊มขึ้นรูปเหล็กกล้าความแข็งแรงสูง | DC53 | สมดุลที่ดีขึ้นภายใต้ภาระหนัก |
| ใบมีดตัด / มีดผ่า / ลูกกลิ้งเย็น | 1.2436 / D6 หรือ D2/DC53 ขึ้นอยู่กับผลกระทบ | ทนทานต่อการสึกหรอสูง ออกแบบมาเพื่อความแข็งแกร่ง |
| การประทับตราทั่วไป | Cr12MoV | ต้นทุน-ประสิทธิภาพ |
| เครื่องมือตามมาตรฐาน JIS | SKD11 | การปฏิบัติตามข้อกำหนด JIS |
ตารางนี้เป็นเพียงจุดเริ่มต้นเท่านั้นความหนาของวัสดุ ความแข็งแรง ความเร็วในการผลิต รูปทรงของเครื่องมือ ระยะห่าง และลักษณะความเสียหายที่เกิดขึ้นจริง อาจส่งผลต่อการเลือกใช้วัสดุในขั้นสุดท้าย
การเปรียบเทียบเกรดเหล็กกล้าเครื่องมือ (D2, DC53, SKD11)
เหล็กกล้าทั้งห้าเกรดนี้เป็นตัวเลือกหลักที่ลูกค้าพบเจอในการผลิตเครื่องมือสำหรับงานเย็น ได้แก่1.2379/D2 และ SKD11ซึ่งเป็นเหล็กกล้าคาร์บอนสูงและโครเมียมสูงแบบดั้งเดิม; DC53ซึ่งเป็นทางเลือกที่ทนทานกว่าโดยมีโครเมียม 8%; 1.2436/D6ซึ่งเป็นเหล็กกล้าคาร์ไบด์สูงที่ทนต่อการสึกหรอ; และCr12MoVซึ่งเป็นตัวเลือกแบบดั้งเดิมที่มีราคาประหยัดกว่า
| เกรด | การอ้างอิงทั่วไป | ค % | Cr% | Mo% | โวลต์ % | W % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45 1.60- | 11.0 13.0- | 0.70 1.00- | 0.70 1.00- | - |
| DC53 | เหล็กกล้าขึ้นรูปเย็น Daido 8% Cr | ~0.95–1.05 | ~7.9–8.5 | ~1.5–2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~2.0–2.3 | 11 13- | - | - | ~0.6–0.8 |
| Cr12MoV | GB / T 1299 | 1.45 1.70- | 11.0 12.5- | 0.40 0.60- | 0.15 0.30- | - |
| SKD11 | เจไอเอส เอสเคดี11 | ~1.4–1.6 | ~11–13 | ~0.8–1.2 | ~0.2–0.5 | - |
1.2379/D2 และ SKD11:เหล็กกล้าสองชนิดนี้ใช้สูตรโครเมียม 12% ปริมาณคาร์บอนและโครเมียมที่สูงจะรวมตัวกันเพื่อสร้างคาร์ไบด์หลักขนาดใหญ่และเป็นก้อน (ชนิด M7C3) ในระหว่างการแข็งตัว คาร์ไบด์เหล่านี้ทำหน้าที่เหมือนหินแข็งที่ฝังอยู่ในเนื้อเหล็ก ให้ความต้านทานการสึกหรอจากการเสียดสีที่ดีเยี่ยม แต่เนื่องจากมีขนาดใหญ่ถึง 20-30 ไมครอน จึงมักกลายเป็นจุดเริ่มต้นของการแตกร้าวภายใต้แรงกระแทกรุนแรง
DC53:การลดปริมาณคาร์บอนเหลือประมาณ 1.0% และโครเมียมเหลือประมาณ 8% ช่วยลดขนาดของคาร์ไบด์หลักขนาดใหญ่เหล่านั้นลง นอกจากนี้ยังเพิ่มปริมาณโมลิบเดนัมเป็นสองเท่าเป็นประมาณ 2% เพื่อส่งเสริมการแข็งตัวขั้นที่สอง ผลลัพธ์ที่ได้คือโครงสร้างจุลภาคที่ละเอียดและสม่ำเสมอยิ่งขึ้น DC53 มีความแข็งสูงกว่า (62-63 HRC) เมื่อเทียบกับ D2 ในขณะที่ให้ความทนทานต่อแรงกระแทกแบบ Charpy มากกว่า SKD11 ทั่วไป ถึงสองเท่า
1.2436/D6:เหล็กเกรดนี้ใช้แนวทางตรงกันข้าม โดยมีปริมาณคาร์บอนมากกว่า 2.0% และมีการเติมทังสเตน (W) ทำให้ปริมาณคาร์ไบด์มีมาก เหล็กมีความแข็งและทนต่อการสึกหรอ แต่เปราะ ควรใช้ D6 เมื่อการสึกหรอจากการเสียดสีอย่างรุนแรงเป็นปัญหาหลักและแรงกระแทกเป็นศูนย์
Cr12MoV:นี่คือเหล็กราคาประหยัดที่ใช้งานได้หลากหลาย มีส่วนประกอบของโครเมียม 12% เหมือนกัน แต่ลดปริมาณโมลิบเดนัมและวานาเดียมลง ทำให้ความสามารถในการชุบแข็งและการต้านทานการอบชุบลดลงเมื่อเทียบกับ 1.2379 แต่ให้ความแข็งระดับ 58-60 HRC สำหรับการใช้งานทั่วไปในกระบวนการผลิตที่ไม่หนักมาก
การใช้งานเหล็กแม่พิมพ์ในการขึ้นรูปเย็น
คู่มืออ้างอิงฉบับย่อ: คู่มือการวางแผนสินค้าคงคลังเชิงกลยุทธ์สำหรับผู้จัดจำหน่าย
ต้องการเพิ่มผลกำไรให้กับคลังสินค้าของคุณหรือไม่? นี่คือคำอธิบายที่ตรงไปตรงมาเกี่ยวกับวิธีการนำเสนอสินค้าหลักทั้งสามประเภทนี้ให้กับลูกค้าปลายทางของคุณ:
| เกรดเหล็ก | การจัดวางตำแหน่งคลังสินค้า | กลุ่มเป้าหมาย / การใช้งาน | แผนการขายหลักของคุณ |
|---|---|---|---|
| 1.2379/D2 | ราชาแห่งสภาพคล่อง (ปริมาณการซื้อขายสูง) | การปั๊มขึ้นรูปทั่วไป, แผ่นเหล็กเคลือบทางไฟฟ้า | “มาตรฐานระดับโลก หมุนเวียนรวดเร็ว ครอบคลุมคำสั่งซื้อจัดซื้อทั่วไปประจำวันของคุณได้ถึง 60% อย่างน่าเชื่อถือ” |
| DC53 (รวมถึง ESR) | นักแก้ปัญหาที่มีกำไรสูง | เหล็ก AHSS สำหรับยานยนต์ การปั๊มขึ้นรูปแผ่นหนาพิเศษ | “สุดยอดการอัปเกรด นำเสนอสิ่งนี้ให้กับลูกค้าในอุตสาหกรรมยานยนต์ที่ประสบปัญหาหัวพิมพ์ D2 ชำรุด เพื่อให้ได้สัญญาที่มีผลตอบแทนสูงและระยะยาว” |
| 1.2436/D6 | สินค้าเฉพาะกลุ่ม (ทนทานสูง) | มีดตัดโลหะอุตสาหกรรม ใบมีดตัดโลหะบาง | “อุปกรณ์ยึดขอบเหล็กคุณภาพสูง เป็นสินค้าที่ลูกค้าที่ใช้งานเครื่องตัดเหล็กแผ่นม้วนที่มีความแม่นยำสูง (ต่ำกว่า 1 มม.) ต้องมีไว้ในสต็อกอย่างแน่นอน” |
1. การปั๊มขึ้นรูปเหล็กไฟฟ้า (1.2379 / D2)
มาพูดถึงแผ่นลามิเนตของมอเตอร์ สเตเตอร์ของรถยนต์ไฟฟ้า และหม้อแปลงไฟฟ้ากันดีกว่า เหล็กกล้าสำหรับงานไฟฟ้ามีฤทธิ์กัดกร่อนสูงมากเนื่องจากมีส่วนประกอบของซิลิคอน และโดยทั่วไปมีความหนาเพียง 0.35 ถึง 0.5 มิลลิเมตรเท่านั้น คุณกำลังเผชิญกับการขึ้นรูปด้วยความเร็ว 400 ครั้งต่อนาทีขึ้นไป โดยมีช่องว่างระหว่างแม่พิมพ์แคบมากเพียง 3-5% ของความหนาของแผ่นเหล็ก ภายใต้เงื่อนไขเหล่านี้ เหล็กกล้า 1.2379 (D2) ยังคงเป็นเหล็กกล้าที่ได้รับความนิยมสูงสุดในอุตสาหกรรม ทำไม? เพราะปริมาณคาร์ไบด์หลัก M7C3 จำนวนมหาศาลในเหล็กกล้าชนิดนี้สามารถตัดผ่านซิลิคอนได้อย่างแท้จริง
แต่มีข้อควรระวังเกี่ยวกับการอบชุบความร้อน สำหรับแม่พิมพ์รีดแผ่นความเร็วสูงที่ต้องการความแข็ง 60–62 HRC แนะนำอย่างยิ่งให้ทำการอบชุบด้วยความเย็นจัด (-196°C) ระหว่างรอบการอบคืนตัว หากไม่ทำขั้นตอนนี้ ออสเทนไนต์ที่ตกค้างจะยังคงอยู่ในเหล็ก ผลที่ตามมาคือ ขอบของแม่พิมพ์จะเกิดการโค้งมนเล็กน้อย ทำให้เกิดเสี้ยนที่ไม่สามารถยอมรับได้บนแผ่นรีด คุณจะต้องนำแม่พิมพ์ไปเจียรแต่งก่อนกำหนดในขณะที่เครื่องอัดไม่ได้ใช้งาน
2. ชิ้นส่วนโครงสร้างยานยนต์ (DC53)
เมื่อทำการปั๊มขึ้นรูปชิ้นส่วนตัวถังรถยนต์ ตัวยึดช่วงล่าง หรือรางเบาะนั่งที่มีความหนา 2.5–5 มม. ความแข็งแรงของวัสดุมักจะเกิน 600 MPa แรงกดมหาศาลของเครื่องปั๊มทำให้เกิดแรงอัดและแรงกระแทกด้านข้างอย่างมากต่อเครื่องมือ หากใช้คาร์ไบด์ D2 มาตรฐาน คาร์ไบด์ที่เปราะบางเหล่านั้นอาจแตกหักได้
นี่คือจุดเด่นของ DC53 อย่างแท้จริง โครงสร้างคาร์ไบด์ที่ละเอียดกว่าให้ความทนทานต่อแรงกระแทกมากกว่า 60 จูล ซึ่งเป็นสองเท่าของ SKD11 โดยทั่วไปจะผ่านการอบชุบที่อุณหภูมิสูงถึง 520–530°C เพื่อให้ได้ความแข็ง 60-62 HRC ซึ่งช่วยป้องกันการแตกหักของขอบอย่างรุนแรง ผมเคยเห็นโรงงานที่พยายามประหยัดเงินโดยใช้เหล็กที่มีความทนทานต่ำกว่า แต่สุดท้ายหัวเจาะก็หักกลางสายการผลิต ทำให้บล็อกแม่พิมพ์เสียหายอย่างรุนแรงและหยุดสายการผลิตทั้งหมด
3. แม่พิมพ์ตัดเฉือนความแม่นยำสูง (DC53)
เมื่อลูกค้าของคุณผลิตแม่พิมพ์ที่มีความแม่นยำสูง เช่น สำหรับอุปกรณ์อิเล็กทรอนิกส์ขนาดเล็ก พวกเขาต้องการเหล็กที่คงความเรียบสนิท หากเหล็กแท่งบิดงอหรือโค้งงอแม้เพียงเศษเสี้ยวของมิลลิเมตรขณะตัด เหล็กแท่งนั้นก็จะเสียหายทั้งหมด เหล็ก D2 มาตรฐานบางครั้งอาจมีปัญหาการบิดงอ แต่เหล็ก DC53 ไม่มีปัญหาดังกล่าว เป็นที่รู้จักกันอย่างแพร่หลายในอุตสาหกรรมว่ามีความตรงและเสถียรอย่างสมบูรณ์ ผู้ผลิตเครื่องมือที่มีความแม่นยำสูงจะขอใช้เหล็ก DC53 โดยเฉพาะ เพราะพวกเขาไม่ต้องการเสี่ยงที่แม่พิมพ์ราคาแพงของพวกเขาจะบิดงอ
4. การปั๊มขึ้นรูปสแตนเลส (DC53)
การปั๊มขึ้นรูปสแตนเลส—เช่นวัสดุที่ใช้ทำอ่างล้างจานในครัวหรือเครื่องมือทางการแพทย์—เป็นที่รู้กันว่าทำให้เหล็กธรรมดาเสียหายได้ง่ายมาก มันมีแนวโน้มที่จะติดและฉีกขาด ซึ่งทำลายวัสดุมาตรฐานได้อย่างรวดเร็วอย่างไม่น่าเชื่อ
นี่เป็นปัญหาใหญ่สำหรับอุตสาหกรรม เกรดทั่วไปอย่าง D2 สึกหรอเร็วเกินไปในสภาวะเหล่านี้ DC53 ที่ความแข็ง 62 HRC ให้พื้นผิวที่แข็งแรง ไม่เสียรูป ซึ่งทนทานเพียงพอที่จะรับมือกับการใช้งานหนักในแต่ละวันของสแตนเลสโดยไม่แตกหัก เป็นเกรดที่เหมาะสมที่สุดสำหรับการตัดหรือปั๊มสแตนเลส การมีเกรดนี้อยู่ในคลังสินค้าหมายความว่าคุณจะมีคำตอบที่พร้อมใช้งานสำหรับปัญหาที่พบบ่อยที่สุดปัญหาหนึ่งในตลาดเสมอ
5. แผ่นปิดช่องว่างความแข็งแรงสูงสำหรับยานยนต์ (DC53)
การลดน้ำหนักชิ้นส่วนยานยนต์สมัยใหม่พึ่งพาเหล็กกล้าความแข็งแรงสูงขั้นสูง (AHSS) ที่มีค่าความแข็งแรงมากกว่า 980 MPa และชิ้นส่วนขึ้นรูปด้วยความร้อน เช่น คานกันกระแทก 22MnB5 ที่มีค่าความแข็งแรงประมาณ 1500 MPa การตัดวัสดุนี้จะส่งคลื่นเสียงกระแทกรุนแรงตรงไปยังตัวเจาะเมื่อวัสดุแตกหักในที่สุด
DC53 เป็นมาตรฐานพื้นฐานที่สุดในที่นี้ แต่พูดตามตรง สำหรับแรงดันที่สูงกว่า 1180 MPa เหล็กกล้าแท่งทั่วไปจะเริ่มเสียหาย ลองใช้ SKD11 มาตรฐานดูสิ คมตัดจะบิ่นทันที หรือไม่ก็หัวเจาะจะแตกละเอียดภายใต้แรงกระแทกย้อนกลับ
6. ใบมีดตัดและใบมีดเฉือน (1.2436 / D6)
การแปรรูปขดลวดซิลิคอนหรือสแตนเลสขนาดใหญ่ จำเป็นต้องมีการรักษาความคมของใบมีดที่สามารถทนต่อการเสียดสีอย่างต่อเนื่องได้หลายพันเมตร สำหรับใบมีดตัดบาง (ต่ำกว่า 1 มม.) เหล็กกล้า 1.2436 (D6) นั้นยอดเยี่ยมมาก การเติมคาร์บอนและทังสเตนมากกว่า 2.0% ทำให้เกิดชั้นป้องกันที่หนาแน่นและทนทานต่อการสึกหรออย่างเหลือเชื่อ
มีดเหล่านี้ต้องการการอบชุบสองครั้งที่แม่นยำอย่างยิ่งเพื่อรักษารูปทรงให้คงที่ หากใช้เหล็กผิดประเภทหรือการอบชุบที่ไม่ดี คมมีดจะม้วนงอแทนที่จะตัดได้อย่างสะอาด การฉีกขาดนี้จะทำให้เกิดเสี้ยนที่ไม่พึงประสงค์ ซึ่งอาจทำให้เหล็กม้วนราคาแพงเสียหายได้หมายเหตุ: สำหรับเครื่องตัดแผ่นเหล็กที่หนา (>5 มม.) เหล็ก D6 นั้นเปราะเกินไป ดังนั้นคุณควรเปลี่ยนไปใช้เหล็ก DC53 หรือ H13 ที่ดัดแปลงแล้ว
7. งานปั๊มขึ้นรูปทั่วไปและการผลิตแม่พิมพ์จำนวนน้อย (Cr12MoV)
ไม่ใช่ทุกแม่พิมพ์ที่จะสามารถปั๊มเหล็กกล้าความแข็งแรงสูงพิเศษได้ หากคุณผลิตสินค้าในปริมาณน้อยถึงปานกลาง (ต่ำกว่า 100,000 ชิ้น) สำหรับชิ้นส่วนเหล็ก SPCC ทั่วไป แผ่นเหล็ก Q235 หรือแผงเครื่องใช้ไฟฟ้าทั่วไป งบประมาณเป็นสิ่งสำคัญ เหล็กกล้า Cr12MoV จึงเป็นตัวเลือกที่เหมาะสมที่สุด
เหล็กกล้าชนิดนี้ให้ความต้านทานการสึกหรอของโครเมียมที่ดีถึง 12% แต่ช่วยประหยัดเงินโดยลดการใช้โมลิบเดนัมและวานาเดียมที่มีราคาแพง โดยทั่วไปแล้วจะทำการชุบแข็งให้ได้ความแข็ง 58-60 HRC ข้อเสียเพียงอย่างเดียวคือ มันขาดความสามารถในการชุบแข็งอย่างล้ำลึก หากคุณใช้ Cr12MoV สำหรับบล็อกแม่พิมพ์ขนาดใหญ่ (เช่น หนาเกิน 200 มม.) แกนกลางจะไม่แข็งตัวอย่างเหมาะสม พื้นผิวอาจวัดได้ 60 HRC แต่แกนกลางที่อ่อนนุ่มจะยุบตัวลงในที่สุดภายใต้แรงกดสูง
8. เครื่องมือส่งออกตามมาตรฐาน JIS (SKD11 แท้)
หากคุณกำลังผลิตแม่พิมพ์สำหรับซัพพลายเออร์ระดับ Tier 1 ในอุตสาหกรรมยานยนต์ของญี่ปุ่นหรือยุโรป การปฏิบัติตามมาตรฐานอย่างเคร่งครัดเป็นสิ่งที่ไม่สามารถต่อรองได้ เมื่อแบบร่างระบุให้ใช้ SKD11 นั่นหมายถึงส่วนประกอบทางเคมีนั้นอย่างแน่นอน ไม่ใช่ "สิ่งที่คล้ายกัน" SKD11 ที่แท้จริงมีช่วงโมลิบเดนัมและวานาเดียมที่เฉพาะเจาะจง ซึ่งแตกต่างจากมาตรฐาน 1.2379 ของยุโรปเล็กน้อย
ความท้าทายที่แท้จริงไม่ได้อยู่ที่การอบชุบความร้อนเพียงอย่างเดียว แต่เป็นเรื่องเอกสารหลักฐาน คุณต้องจัดเตรียมใบรับรองวัสดุ EN 10204 3.1 และรายงานการทดสอบด้วยคลื่นอัลตราโซนิค (SEP 1921 Class E/e) ผมเคยเห็นโรงงานบางแห่งใช้เหล็ก D2 ที่ราคาถูกกว่าเพื่อประหยัดเงินเพียงเล็กน้อย แต่สุดท้ายการตรวจสอบคุณภาพของลูกค้าปลายทางกลับปฏิเสธเครื่องมือทั้งหมด ทำให้ต้องเสียค่าปรับจำนวนมากและเกิดความล่าช้าในการผลิต
รายการตรวจสอบคุณภาพและกระบวนการผลิตเหล็กกล้าเครื่องมือ
การรักษาความร้อน
สอบถามผู้จำหน่ายเกี่ยวกับวิธีการอบชุบความร้อนที่แนะนำสำหรับเกรดและขนาดหน้าตัดที่แน่นอน
โดยทั่วไปแล้ว D2 จะใช้การชุบแข็งที่อุณหภูมิประมาณ 1020–1040°C และการอบคืนตัวที่อุณหภูมิประมาณ 520°Cในขณะที่ DC53 ใช้กระบวนการอบคืนตัวที่อุณหภูมิสูงเฉพาะของตนเองที่ประมาณ520–530° C
ESR
ESR เป็นตัวเลือกที่ควรพิจารณาสำหรับ เครื่องมือขนาดใหญ่ เครื่องมือที่รับแรงกดสูง เครื่องมือราคาแพง หรือเครื่องมือที่ไวต่อการบิ่น
ข้อดีหลักๆ คือ ความสะอาดที่ดีขึ้น ลดการแยกตัวของส่วนผสม และการกระจายตัวของคาร์ไบด์ที่สม่ำเสมอยิ่งขึ้น โปรดขอหมายเลขติดตามความร้อนและใบรับรองวัสดุที่เกี่ยวข้อง
การรักษาด้วยความเย็น
การบำบัดด้วยความเย็นจัดระดับลึกไม่ได้จำเป็นเสมอไปสำหรับเครื่องมือ D2 หรือ DC53 ทุกชิ้น
ควรพิจารณาใช้กระบวนการเพิ่มเติมนี้เมื่อการคงอยู่ของออสเทนไนต์ ความเสถียรของขนาด หรือประสิทธิภาพในการทนต่อการสึกหรอทำให้กระบวนการดังกล่าวคุ้มค่า
เหล็กกล้าเครื่องมือ FCS: ออกแบบมาเพื่อสภาพการทำงานจริงของคุณ
FCS Tool Steel: พันธมิตรเชิงกลยุทธ์ของคุณ
พูดกันตามตรง ใครๆ ก็สามารถเสนอราคาต่อตันสำหรับเหล็กกล้า D2 หรือ SKD11 มาตรฐานได้ แต่เมื่อแม่พิมพ์หักระหว่างการผลิต หรือบล็อกแม่พิมพ์ราคาแพงแตกร้าวระหว่างการอบชุบความร้อน การประหยัดต้นทุนวัสดุในตอนแรกก็จะหายไปในทันทีที่โรงงานเหล็ก FCSเราไม่เพียงแค่รับคำสั่งซื้อ เราแก้ปัญหาด้านเครื่องมือ พิจารณาความเป็นจริงเฉพาะของคุณ แล้วจึงแนะนำเกรดเหล็กที่เหมาะสม
พันธสัญญาของเราสำหรับลูกค้าขายส่ง:
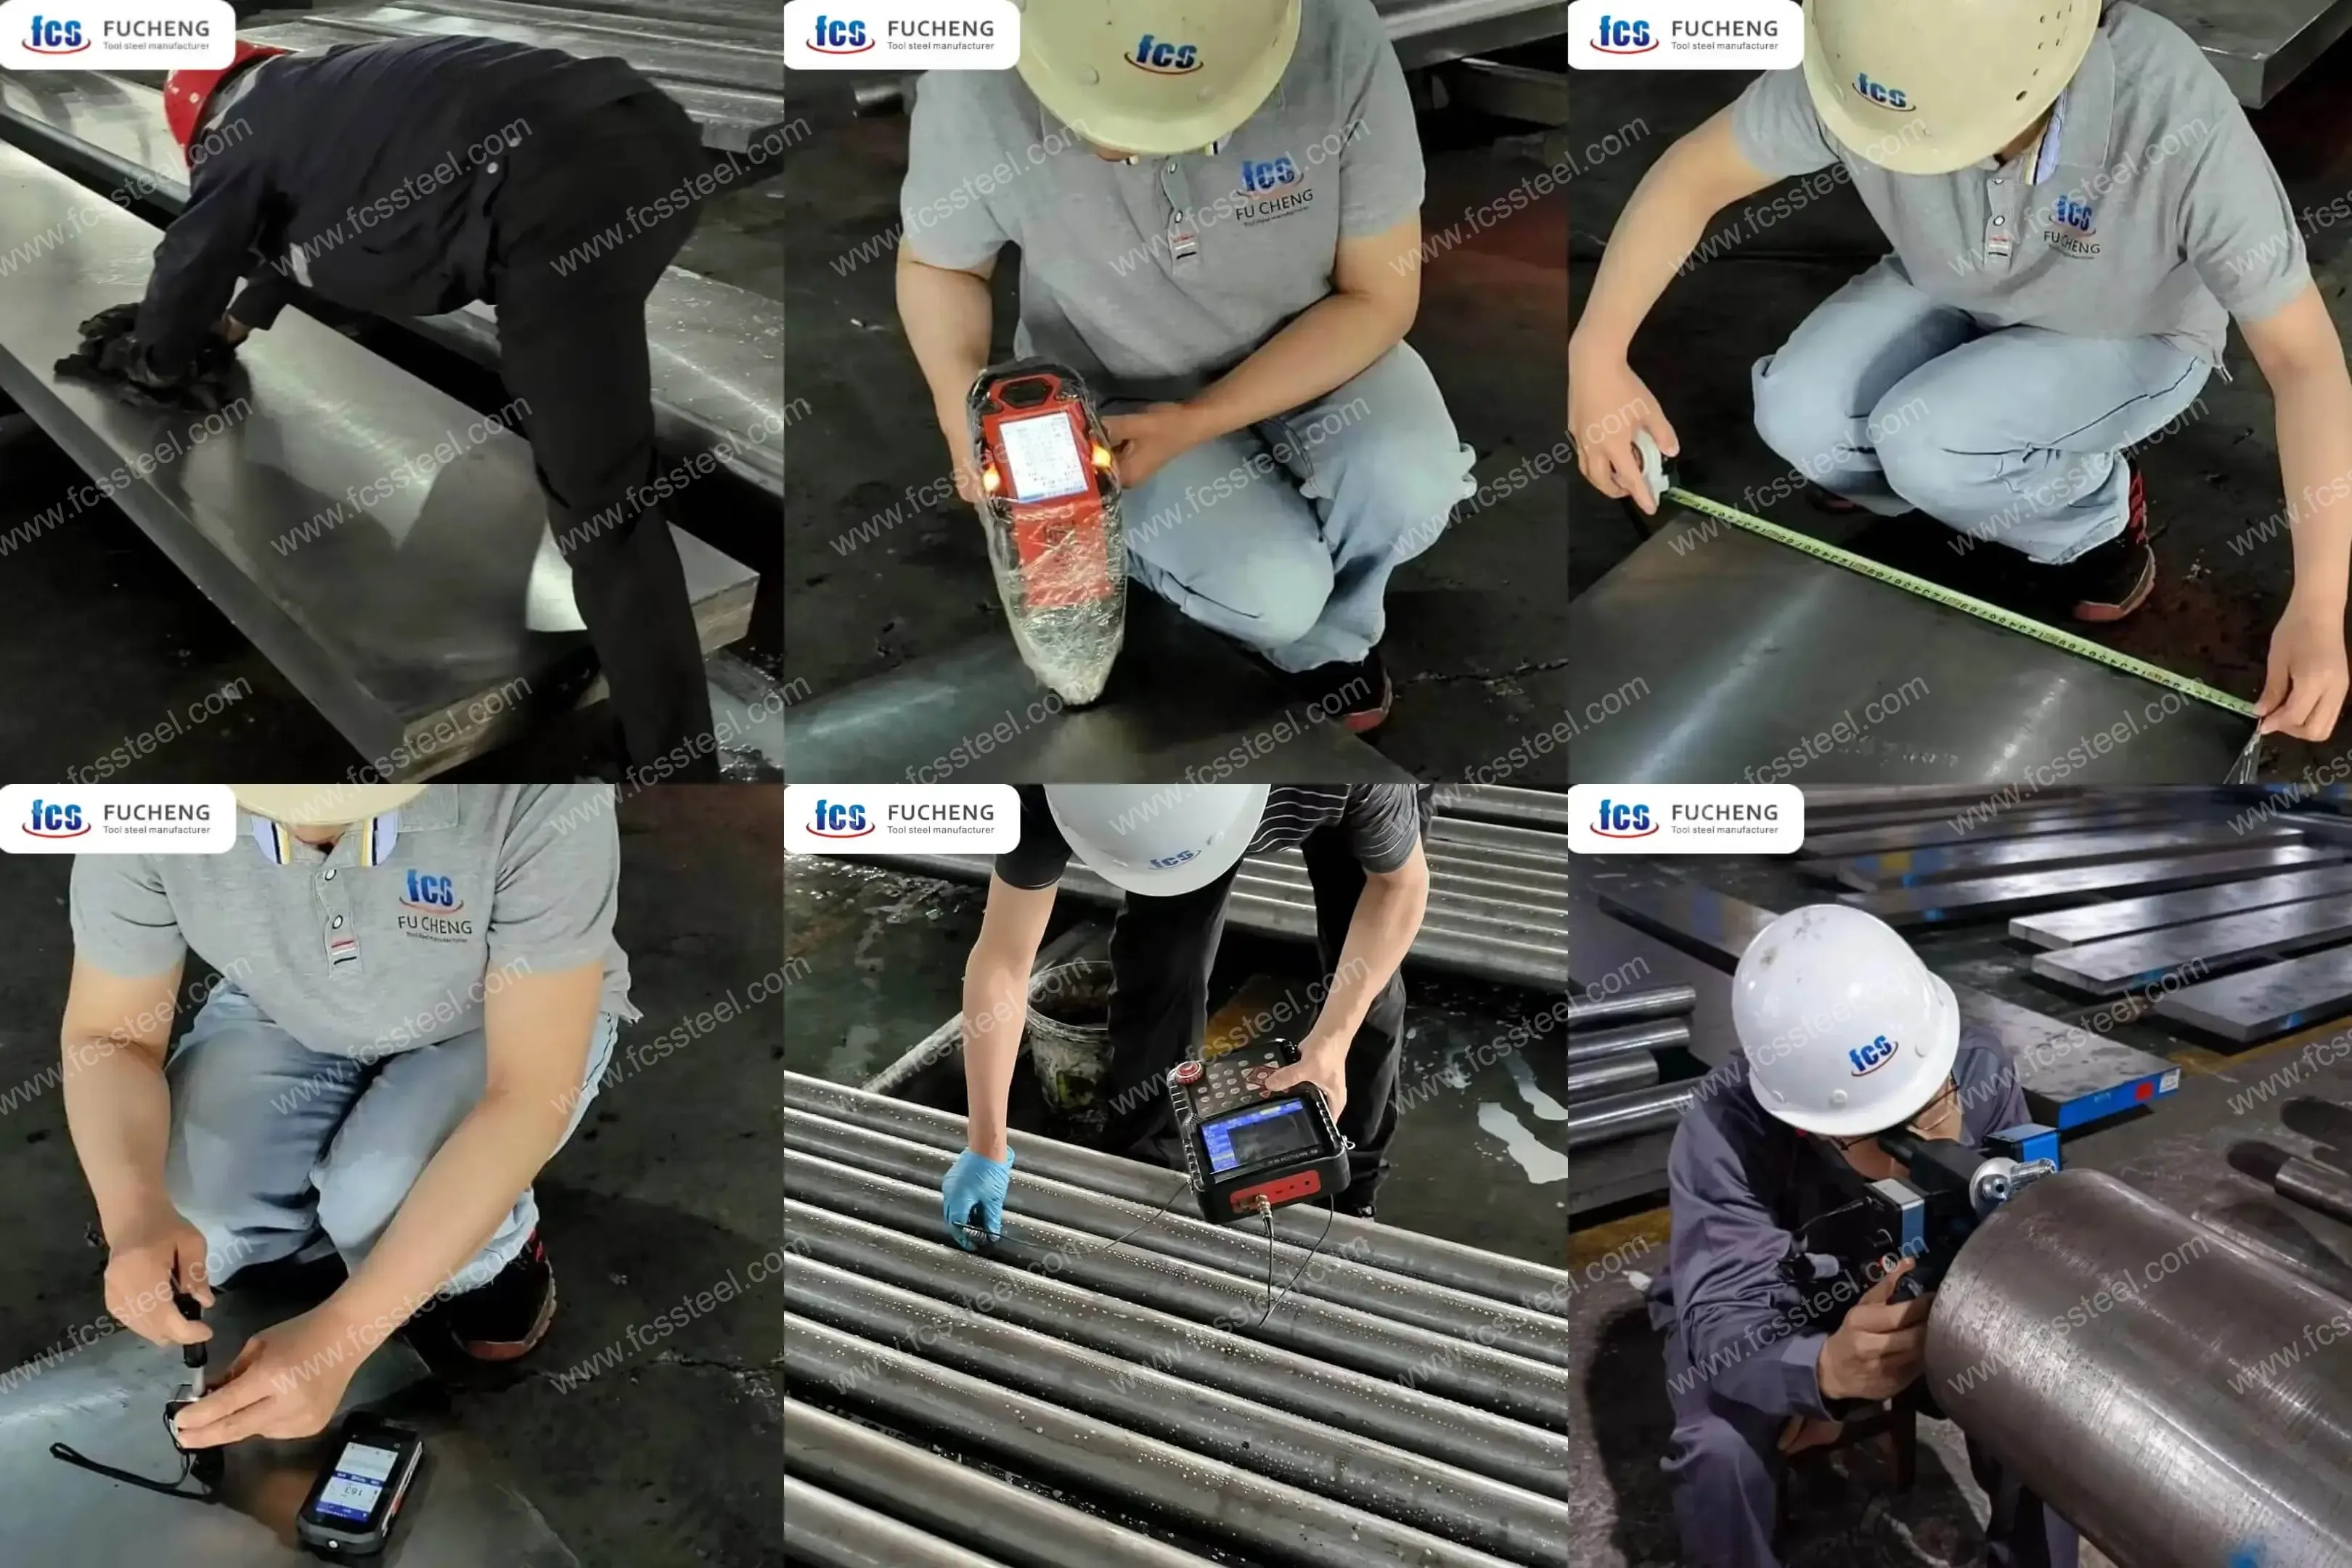
การตรวจสอบด้วยคลื่นอัลตราโซนิค 100%:แท่งและบล็อกทุกชิ้นได้รับการทดสอบด้วยคลื่นอัลตราโซนิคตามมาตรฐาน SEP 1921 Class D/d หรือ E/e ก่อนบรรจุลงตู้คอนเทนเนอร์ ไม่มีช่องว่างภายในที่ซ่อนอยู่ ซึ่งหมายความว่าจะไม่มีการแตกร้าวที่ไม่คาดคิดเมื่อผู้ซื้อเริ่มทำการแปรรูป
การควบคุมความแข็งของการอบอ่อนอย่างเข้มงวด:เรารับประกันการอบอ่อนแบบทรงกลมที่สม่ำเสมอ (โดยทั่วไป < 255 HBW สำหรับ D2 และ ≤ 235 HBW สำหรับ DC53) ซึ่งจะช่วยให้ลูกค้าของคุณสามารถกลึงและเลื่อยวัสดุได้อย่างราบรื่นโดยไม่ทำให้เครื่องมือเสียหาย
ไม่มีการสับสนเรื่องเกรดวัสดุ:เราทำการทดสอบด้วยเครื่องสเปกโทรเมตร XRF ทุกชิ้นก่อนจัดส่ง 100% เมื่อคุณสั่งซื้อ D2 หรือ DC53 คุณจะได้รับวัสดุที่มีองค์ประกอบทางเคมีตรงตามนั้นแน่นอน ไม่มีปัญหาเรื่องความคลาดเคลื่อนที่อาจทำให้เสียค่าใช้จ่ายเพิ่มขึ้นเมื่อวัสดุมาถึงพื้นของคุณ
ปรัชญาของเรานั้นเรียบง่าย: เราตรวจสอบให้แน่ใจว่าเหล็กที่ส่งถึงโรงงานของคุณนั้นได้รับการออกแบบมาให้เหมาะสมกับเครื่องมือที่คุณกำลังผลิต ไม่ใช่แค่เหล็กเกรดมาตรฐานที่คัดลอกลงในใบสั่งซื้อโดยไม่พิจารณาให้ดี
กำลังมองหาพันธมิตรด้านเหล็กกล้าเครื่องมือที่เชื่อถือได้อยู่ใช่ไหม?
กำลังประสบปัญหาการสึกหรอของแม่พิมพ์ก่อนกำหนด การม้วนงอของขอบ หรือการแตกร้าวที่ไม่คาดคิดอยู่ใช่หรือไม่?อย่าปล่อยให้ประสิทธิภาพของเครื่องมือชิ้นต่อไปของคุณเป็นเรื่องของโชคชะตา เราพร้อมที่จะจัดหาเหล็กกล้าคุณภาพสูงที่คุณต้องการ เพื่อให้สินค้าคงคลังของคุณมีความสามารถในการแข่งขันสูงและพร้อมสำหรับการจัดส่ง
คุณไม่จำเป็นต้องเป็นผู้เชี่ยวชาญด้านโลหะวิทยาเพื่อนำเสนอโซลูชันที่ยอดเยี่ยม หากคุณประสบปัญหาในการขึ้นรูปโลหะที่ยากลำบาก เช่น การสึกหรอของแม่พิมพ์หรือการแตกร้าว เพียงแค่ติดต่อเรา เราจะช่วยคุณแนะนำเกรดเหล็กที่เหมาะสมเพื่อแก้ปัญหาได้อย่างรวดเร็ว ทำให้ลูกค้าของคุณพึงพอใจและยอดขายของคุณเติบโตขึ้น