Nástrojová oceľ Х12МФ
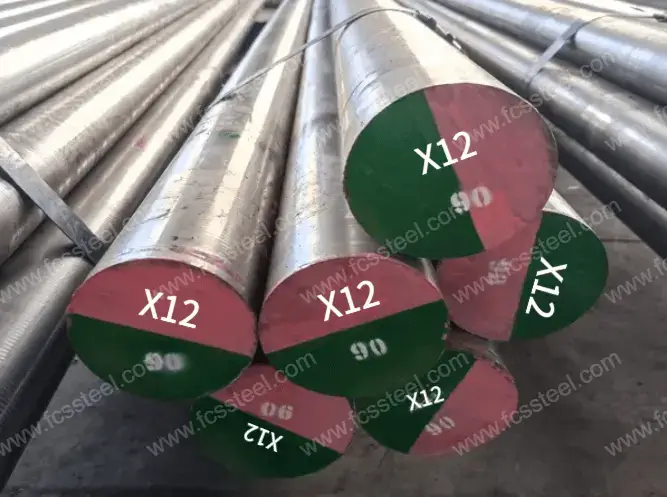
Х12МФ (X12MF) je vysoko uhlíková a vysoko chrómová legovaná oceľ na tvárnenie za studena s vynikajúcou odolnosťou proti opotrebovaniu a vysokou húževnatosťou, vhodná na výrobu foriem na lisovanie za studena rôznych zložitých tvarov a dielov odolných voči opotrebovaniu. Oceľ je obzvlášť vhodná pre obrobky, ktoré vyžadujú vysokú odolnosť proti opotrebovaniu a nízky náraz, ako sú napríklad vysekávacie nástroje, ohýbacie a tvárniace nástroje a presné meradlá.
Pre viac informácií alebo cenovú ponuku kontaktujte náš obchodný tím. ([chránené e-mailom])
Rozsah veľkostí nástrojovej ocele Х12МФ
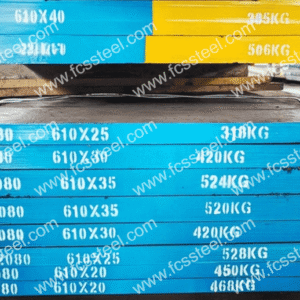
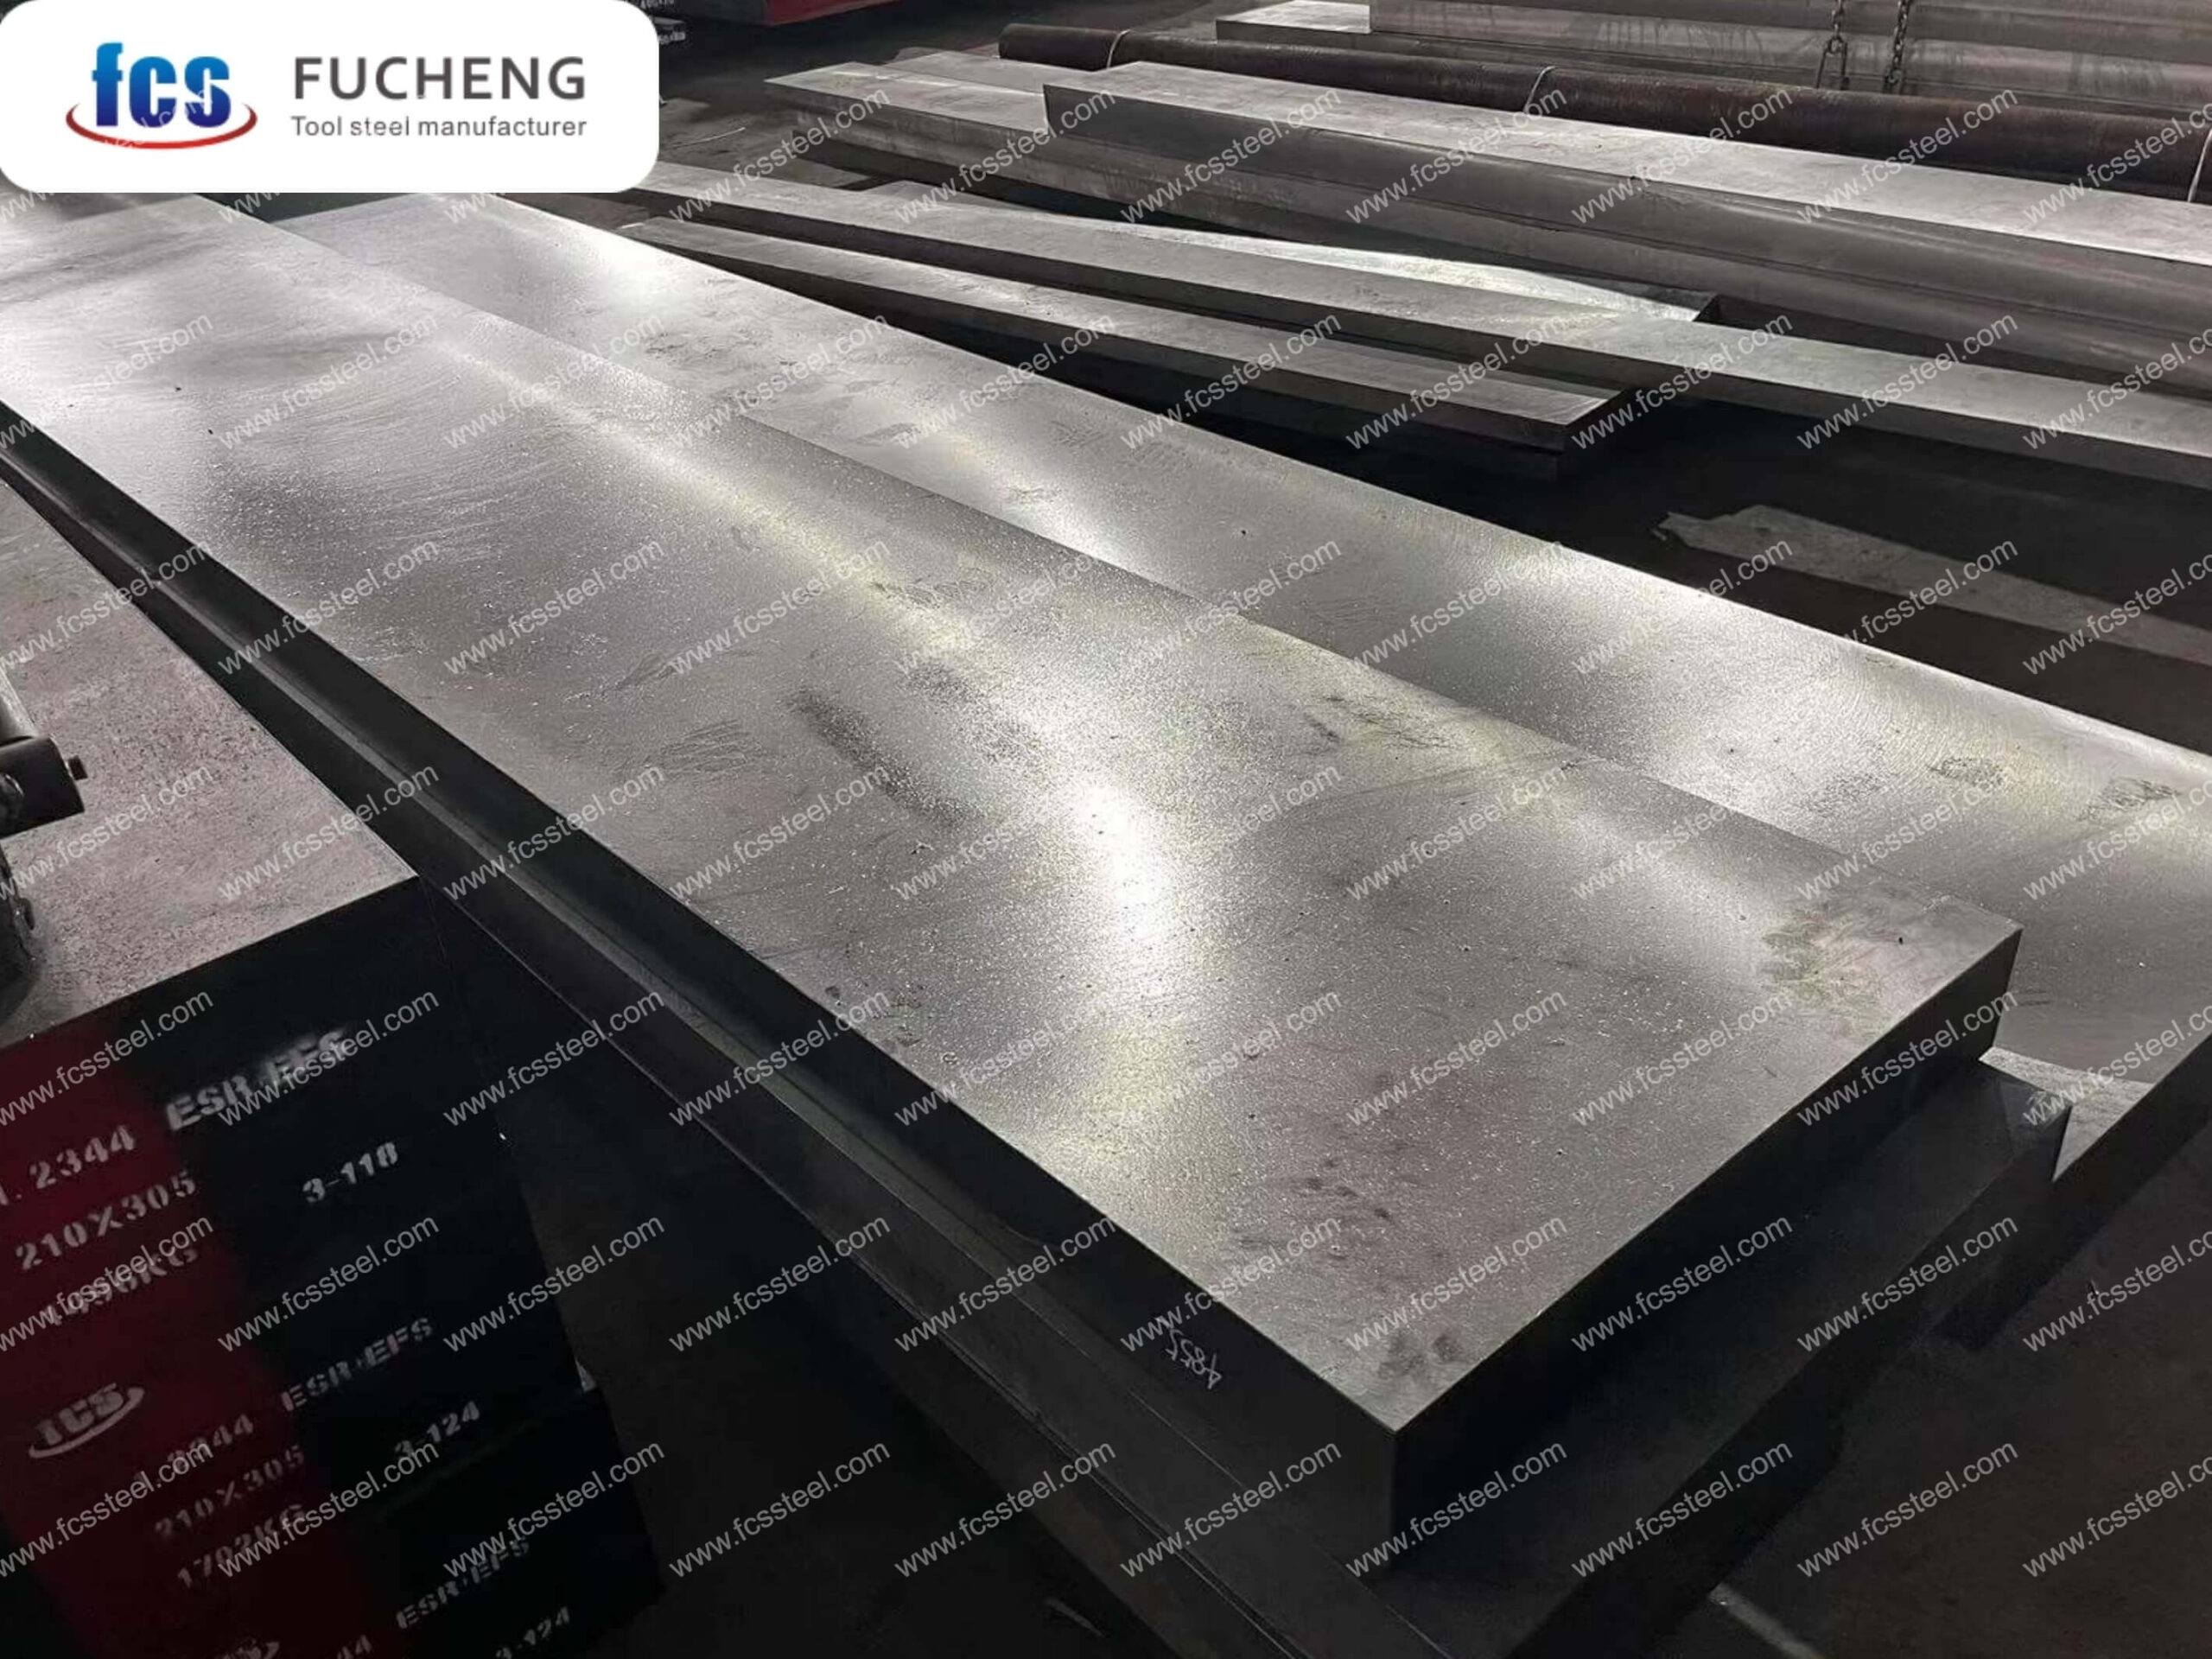
- Za tepla valcovaný plech/plochá tyč: HrúbkaŠírka: 10 – 400 mm, šírka: 200 – 800 mm, dĺžka: 3 000 – 5 800 mm
- Teplo kovaná doska/plochá tyč: HrúbkaŠírka: 50 – 500 mm, šírka: 50 – 1500 mm, dĺžka: 3 000 – 5 800 mm
- Za tepla valcovaná okrúhla tyčPriemer 10-65 mm, dĺžka 3000-5800 mm
- Teplo kovaná okrúhla tyčPriemer: 70-700 mm, dĺžka: 3000-5800 mm
Povrchová úprava nástrojovej ocele Х12МФ
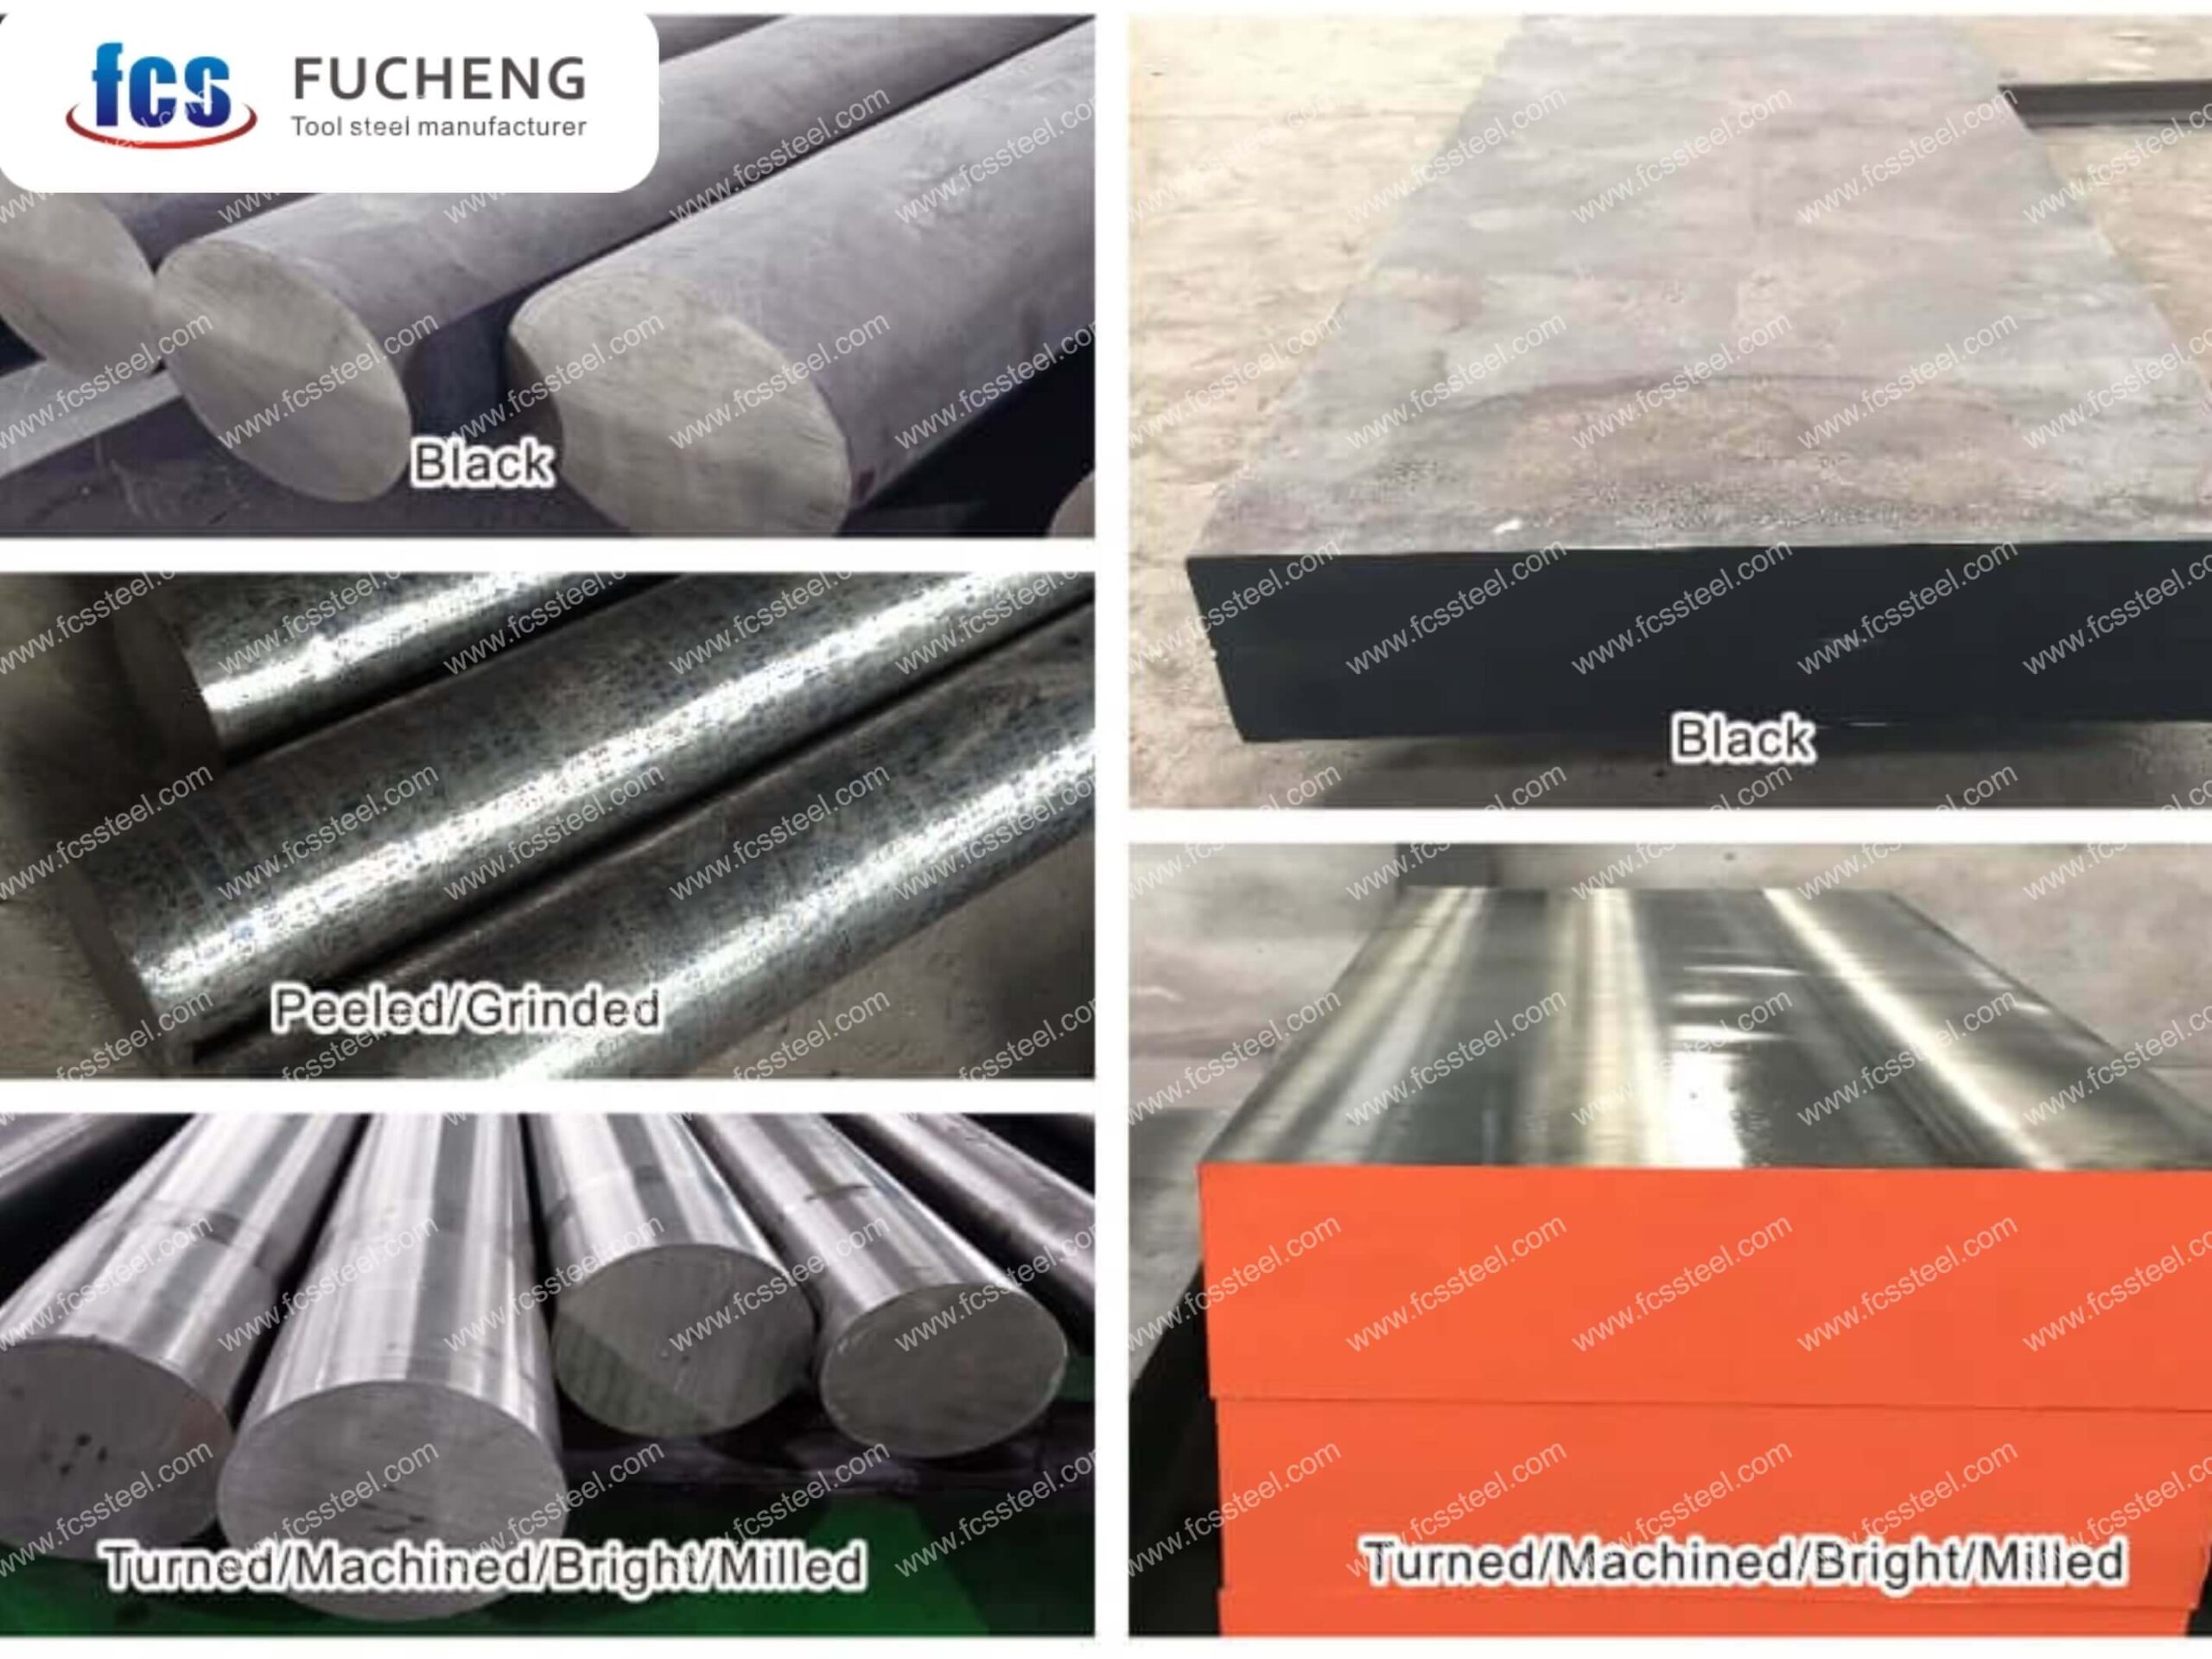
Čierna, brúsená, pieskovaná, sústružená/opracovaná/frézovaná/lesklá.
Predstavenie produktu z nástrojovej ocele Х12МФ
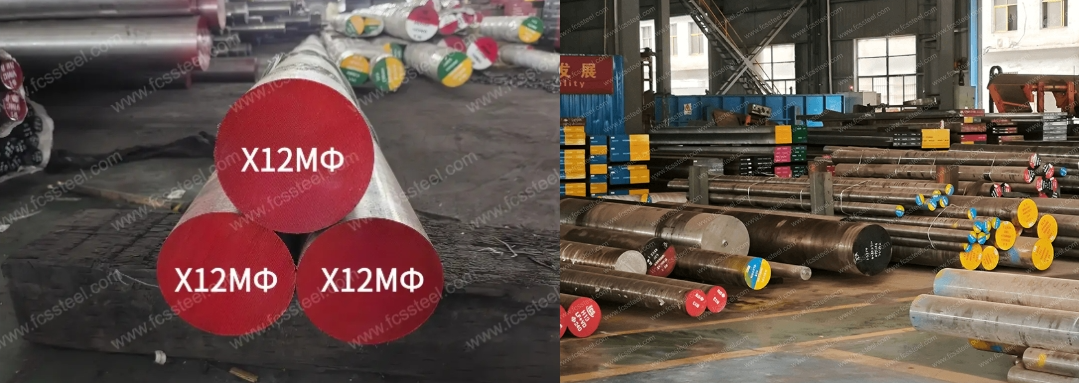
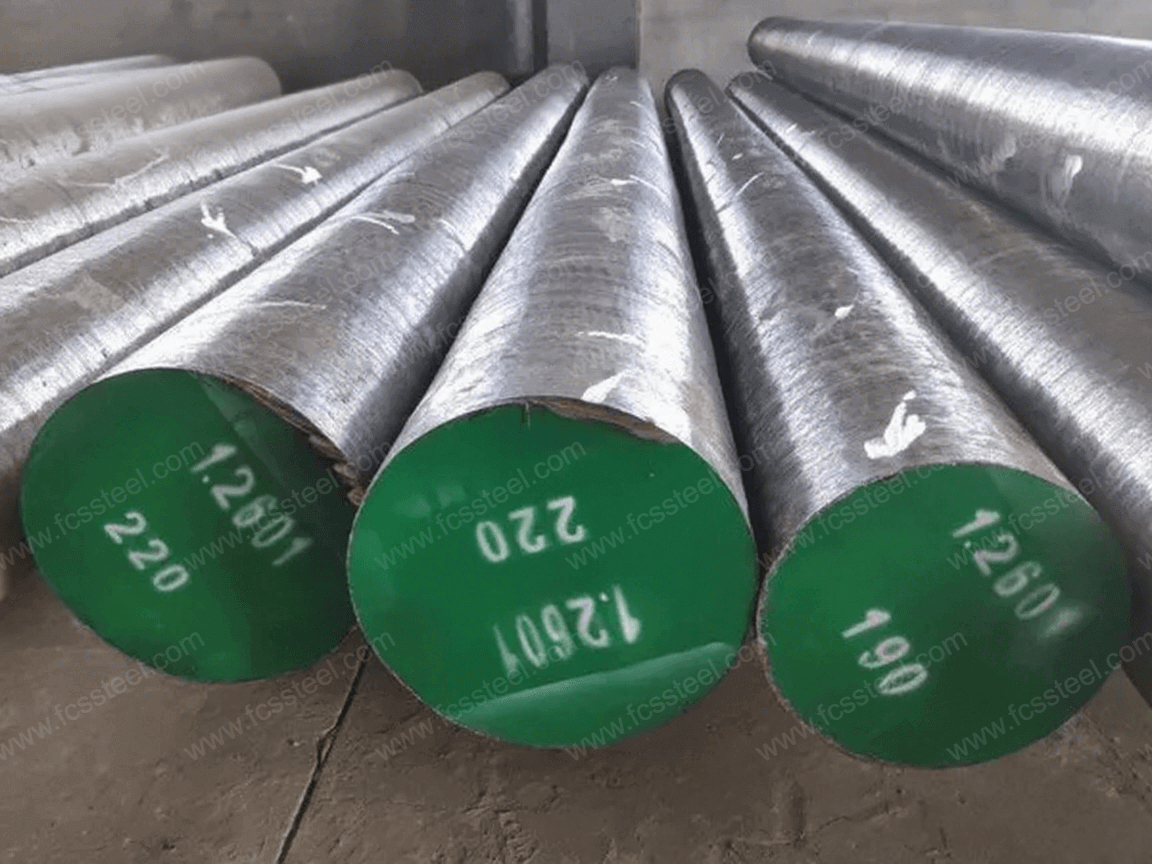
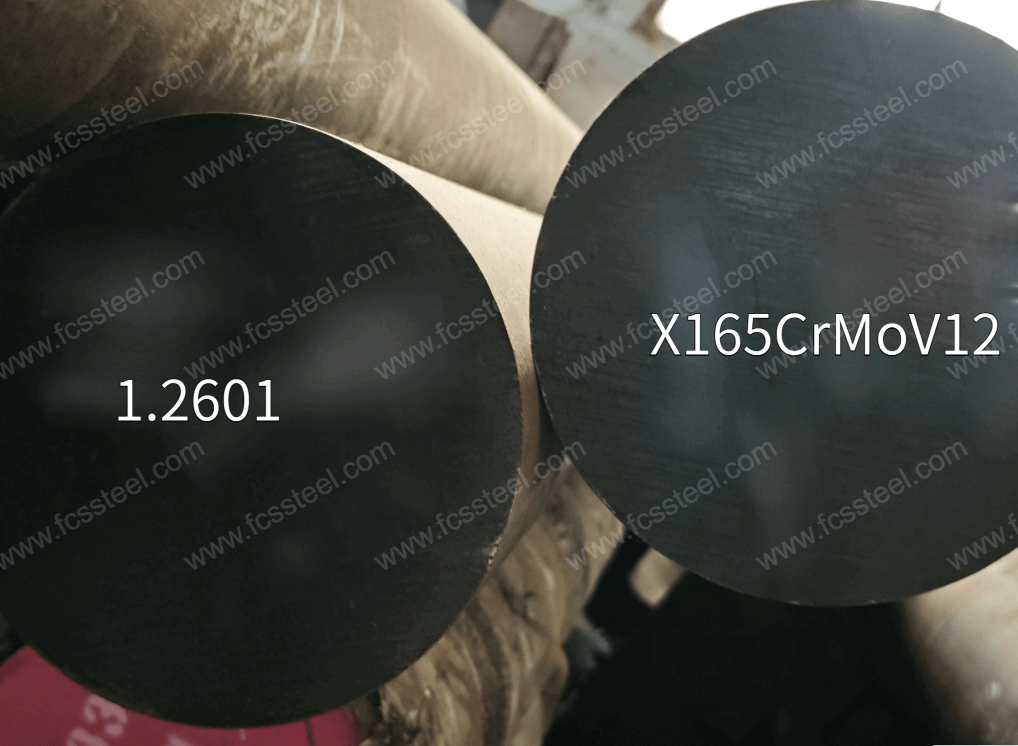
Х12МФ (GOST/ГОСТ 5950-2000) je leukokratická oceľ na tvárnenie za studena s vysokým obsahom uhlíka a chrómu, určená na tvárnenie za studena, ktorej hlavnými zložkami sú uhlík a chróm a molybdén a vanád sa pridávajú na zjemnenie distribúcie karbidov a zlepšenie odolnosti proti opotrebeniu a tepelnej stability. Pri výrobe sa zvyčajne používa proces tavenia v elektrickej peci a vákuového odplyňovania, čo výrazne znižuje obsah nečistôt, zlepšuje vlastnosti tvárnenia za tepla a rázovú húževnatosť, čím sa prekonáva tendencia tradičnej ocele s vysokým obsahom uhlíka a vysokého obsahu chrómu ku krehkosti. Zodpovedajúca nemecká norma je X165CrMoV12/1.2601 a zodpovedajúca čínska norma GB je Cr12MoV. Dodáva sa v guľôčkovo žíhanom stave. Má vysokú kaliteľnosť, pevnosť v tlaku a mikrodeformačné charakteristiky, odolnosť proti opotrebeniu je 3-4-krát vyššia ako u bežnej nízkolegovanej nástrojovej ocele. Metalografickú organizáciu dominuje jemnozrnný perlit a rovnomerne rozložené karbidy typu M₇C₃, ale vysoký objemový podiel karbidov (približne 16 %) má za následok obmedzenú húževnatosť a je potrebné sa vyhnúť prostrediu s vysokým rázovým zaťažením.
Typy a možnosti nástrojovej ocele Х12МФ
 V tabuľke nižšie sú uvedené rozmerové rozsahy, stav povrchu a podrobnosti o toleranciách pre Oceľ na formy Х12МФ:

Možnosti prispôsobenia nástrojovej ocele Х12МФ

- Prispôsobené chemické zloženie: Je možné vyrobiť podľa štandardov GB, DIN, ASTM, JIS a iných. Chemické zloženie je možné individuálne prispôsobiť.
- Prispôsobené špecifikácie: okrúhla oceľ (priemer), plech (hrúbka, šírka) je možné prispôsobiť výrobe.
- Špecializované balenie pre dlhodobé skladovanie alebo extrémne prepravné podmienky: zahŕňa nastriekanie čiernej farby do všetkých častí, obalenie plastovou fóliou, nastriekanie antikorózneho oleja a prepravu v drevených debnách.
- Výroba na mieru na základe vzoriek alebo technických dohôd.
- Elektrotroskové pretavovanie nástrojovej ocele Х12МФ (ESR): prémiová možnosť s vyššou čistotou a izotropnými vlastnosťami pre kritické aplikácie.
Chemické zloženie nástrojovej ocele Х12МФ
Táto kombinácia zloženia dodáva nástrojovej oceli Х12МФ vynikajúcu odolnosť proti opotrebovaniu a strednú húževnatosť, vďaka čomu je vhodná na výrobu zložitých obrobkov. 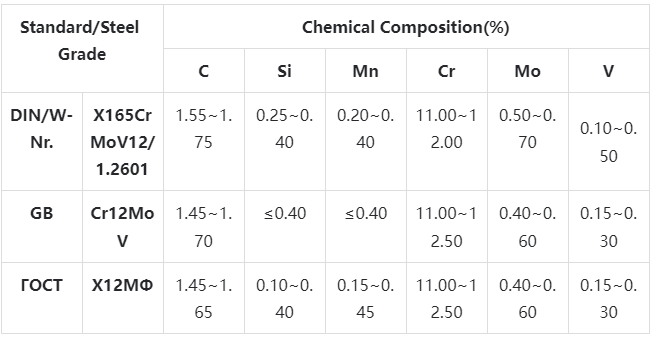
Proces tepelného spracovania nástrojovej ocele Х12МФ
 Tento proces tepelného spracovania umožňuje nástrojovej oceli Х12МФ dosiahnuť vysokú tvrdosť, vysokú odolnosť proti opotrebeniu a dobrú rozmerovú stabilitu, vďaka čomu je vhodná na výrobu foriem na tvárnenie za studena a dielov odolných voči opotrebeniu.
1.Žíhanie
Účel: eliminovať vnútorné napätia vznikajúce počas kovania alebo valcovania, znížiť tvrdosť, zlepšiť rezný výkon a pripraviť oceľ na následné spracovanie a tepelné spracovanie. Parametre procesu: Oceľ sa zahreje na približne 845 ~ 900 ℃, nechá sa dostatočne dlho na to, aby sa organizácia rovnomerne zjednotila, a potom sa pomaly ochladí v peci na približne 540 ℃. Za účelom zníženia tvrdosti a zlepšenia rezného výkonu sa tvrdosť vo všeobecnosti reguluje v HB 229 nižšie.
2. Kalenie
Účel: dosiahnuť martenzitickú organizáciu nástrojovej ocele, zlepšiť tvrdosť a odolnosť proti opotrebeniu. Parametre procesu: Predhrievanie v dvoch krokoch, najprv na 540 ~ 650 ℃, potom na 845 ~ 870 ℃ na zníženie tepelného namáhania. Austenitizácia sa vykonáva zahrievaním na 1010 ~ 1050 °C a udržiavaním dostatočne dlho, aby sa organizácia úplne premenila na austenit. Následne sa kalením v oleji alebo na vzduchu dosiahne vysoká tvrdosť a odolnosť proti opotrebeniu.
3. temperovanie
Účel: eliminovať kalenie, upraviť tvrdosť a húževnatosť, stabilizovať organizáciu a veľkosť. Parametre procesu: Popúšťanie sa vykonáva po kalení a teplota sa zvyčajne reguluje na približne 650 °C a udržiava sa 1 až 2 hodiny, aby sa znížilo vnútorné napätie pri kalení, zlepšila húževnatosť a znížila deformácia.
4. Bezpečnostné opatrenia
Proces ohrevu by mal regulovať rýchlosť ohrevu, aby sa zabránilo príliš rýchlemu nárastu teploty, ktorý by viedol k oxidácii a oduhličeniu povrchu obrobku. Môže sa použiť ochranná atmosféra ohrevu alebo umiestnenie dreveného uhlia a iných prostriedkov proti oduhličeniu do pece. Pri kalení a chladení zvoľte vhodné chladiace médium a spôsob chladenia podľa tvaru a veľkosti obrobku, aby sa zabezpečil kaliaci účinok a zároveň sa znížilo riziko deformácie a praskania. Popúšťanie musí byť dostatočné na zabezpečenie eliminácie vnútorného napätia a zabránenie poškodeniu formy v dôsledku uvoľnenia napätia počas používania. Pre veľké formy alebo obrobky so zložitými tvarmi je možné použiť viacnásobné popúšťanie.
Kontrola kvality nástrojovej ocele Х12МФ

1. Kontrola stavu povrchu
Továreň FCS má veľmi prísny tím pre kontrolu kvality, starostlivo kontrolujeme stav povrchu každého kusu nástrojovej ocele, aby sme sa uistili, že oceľový povrch neobsahuje praskliny, záhyby, uzly, oxidovanú pokožku, jamky, škrabance a iné chyby.
2. Testovanie chemického zloženia
Na overenie, či obsah legujúcich prvkov spĺňa normové požiadavky a na ochranu základných mechanických vlastností materiálu, umožníme personálu použiť full-spectrum priamy čítací spektrometer na analýzu viacerých prvkov súčasne. Odber vzoriek musí odstrániť povrchovú oxidačnú vrstvu pomocou blokovej vzorky na stimuláciu testu.
3. Kontrola rozmerov a tolerancií
Továreň FCS použije profesionálne meracie nástroje na kontrolu rozmerov a tolerancií ocele, aby sa zabezpečil súlad so zmluvnými požiadavkami zákazníka. Zodpovedajúce meradlá budú vybrané podľa požiadaviek na rozmerovú presnosť, vrátane krajčírskeho metra, vysoko presných posuvných meradiel (0.02 mm), mikrometrov (0.001 mm) a špeciálnych kontrolných meradiel. Kontrolované položky zahŕňajú: priemer, hrúbku, šírku, dĺžku, priemer otvoru, rozmery skosenia atď., aby sa zabezpečilo, že tolerancie a rozmery spĺňajú zmluvné požiadavky.
4. Skúška tvrdosti
Naša továreň FCS použije profesionálny tester tvrdosti na testovanie tvrdosti ocele, aby sa zabezpečilo, že spĺňa zmluvné požiadavky zákazníka.
5. Ultrazvukové testovanie
Norma ultrazvukového testovania (UT Test Standard) je: Sep 1921-84 Class3 D/d,E/e. Továreň FCS používa ultrazvukové testovacie zariadenia na detekciu makro defektov vo vnútri materiálu (ako sú trhliny, zmršťovacie otvory, inklúzie, biele škvrny atď.) a každý kus okrúhlej ocele a plechu bude pred odoslaním skontrolovaný druhým testom detekcie defektov, aby sa zabezpečila kvalita pred odoslaním.
6. Kontrola mikroštruktúry
(1) Metalografická analýza
Továreň FCS použije metalografický analytický prístroj na detekciu stavu mikroštruktúry po tepelnom spracovaní vrátane distribúcie karbidov, morfológie martenzitu, obsahu zvyškového austenitu atď.
(2) Hodnotenie veľkosti zrna
Továreň FCS použije porovnávaciu metódu na určenie veľkosti zrna austenitu porovnaním mikroštruktúry vzorky so štandardnou hodnotiacou tabuľkou, aby sa zabezpečilo, že spĺňa požiadavky zákazníka.
Hlavné výkonnostné charakteristiky nástrojovej ocele Х12МФ
- Vysoká odolnosť proti opotrebeniu: vhodné na výrobu opotrebovateľných vysekávacích nástrojov a tvárniacich nástrojov.
- Dobrá húževnatosť: vhodné pre aplikácie, kde počas práce nie sú nárazy silné.
- Dobrá rozmerová stabilita: malá deformácia po vytvrdnutí, vhodná na výrobu zložitých foriem.
- Vhodné na spracovanie za studena: vhodné na lisovanie za studena, ohýbanie, tvárnenie a iné procesy.
- Obmedzené zváracie vlastnosti: všeobecne sa neodporúča na zváranie.
Použitie výrobkov z nástrojovej ocele Х12МФ
- Formy na lisovanie za studena (vysekávacie, ohýbacie a tvarovacie formy).
- Valčeky a valčeky zložitého tvaru.
- Aktívne časti motorov a elektromagnetických zariadení.
- Presné meradlá a kalibračné nástroje.
- Výroba dielov s vysokou odolnosťou voči opotrebeniu.
Príbehy úspechu zákazníkov z nástrojovej ocele Х12МФ
 Preskočte sprostredkovateľské prepojenie, nakupujte od výrobcu, znížte náklady na nákup a zlepšite konkurencieschopnosť na trhu.
Informácie o cenovej štruktúre nástrojovej ocele Х12МФ
Obsluhujeme celý svet, predaj celých skriniek, veľkoobchodné ceny od výrobcu. Pre viac informácií alebo cenovú ponuku kontaktujte náš obchodný tím ( [email protected] )