
Každá trieda nástrojovej ocele začína ako sľub – špecifická zmes legujúcich prvkov vybraných tak, aby prežili podmienky, ktoré by zničili bežnú oceľ. Ale znalosť toho, ktoré prvky robia čo a prečo určité kombinácie prevyšujú iné, odlišuje inžinierov, ktorí hádajú, od inžinierov, ktorí s istotou špecifikujú.
To, ako legujúce prvky ovplyvňujú výkonnosť nástrojovej ocele, nie je len metalurgická maličkosť. Je to rozdiel medzi zápustkou, ktorá vydrží 200 000 cyklov, a zápustkou, ktorá zlyhá pri 40 000. Tento rozdiel pramení z chémie.
Čo teda spôsobuje tieto výsledky? Od základnej úlohy uhlíka až po partnerstvo medzi vanádom a volfrámom v oblasti tvrdosti v červenej farbe, nasleduje praktický rozbor chemického zloženia, ktoré ovplyvňuje správanie skutočných nástrojových ocelí.

Čo je nástrojová oceľ a prečo sú legujúce prvky dôležité
Nástrojová oceľ je legovaná oceľ s vysokým obsahom uhlíka. Obsah uhlíka sa pohybuje od 0.5 % do 1.5 % v závislosti od triedy. Je vyrobená pre náročné požiadavky rezania, tvárnenia, lisovania a strihania.
To, čo ju odlišuje od konštrukčnej ocele, presahuje tvrdosť. Potrebujete vyváženú kombináciu tvrdosti, odolnosti voči opotrebovaniu, húževnatosti a tepelnej odolnosti – to všetko naraz. Bežná oceľ nedokáže udržať všetky štyri tieto vlastnosti pohromade.
Zliatinový balík riadi všetko. Štyri prvky robia skutočnú prácu:
-
Chróm — zvyšuje tvrdosť a odolnosť proti opotrebovaniu tvorbou karbidov
-
Vanád — zjemňuje karbidovú štruktúru a zvyšuje odolnosť proti opotrebovaniu
-
Molybdén — udržiava oceľ tvrdú pri vysokých teplotách a stabilizuje karbidy pri tepelnom namáhaní
-
Volfrám – drží ostrie pohromade aj pri vysokých teplotách
Tieto prvky robia dve kľúčové veci. Po prvé, zvyšujú kaliteľnosť . Po druhé, tvoria karbidy, ktoré sú tvrdšie a tepelne stabilnejšie ako štandardný cementit. Presná zmes – a jej koncentrácia – určuje všetko, čo nasleduje počas tepelného spracovania.
To je tá páka. Zmeňte kombináciu a získate úplne inú nástrojovú oceľ.
Uhlík (C): Základ tvrdosti a pevnosti
Uhlík je absolútnym základom nástrojovej ocele. Pridaním väčšieho množstva sa kov stáva tvrdším a pevnejším, ale zároveň menej odolným voči negatívnym vplyvom. Stanovuje základ, na ktorom stavajú všetky ostatné legujúce prvky.
Ak nemáte dostatok uhlíka, tepelné spracovanie jednoducho nebude fungovať – oceľ sa správne nevytvrdí. Príliš vysoké úrovne však vytvárajú iný problém. Drasticky zvyšujú riziko praskania ocele počas kalenia alebo jej zlomenia pri silnom náraze. Preto úroveň uhlíka presne určuje primárnu funkciu nástroja.
Napríklad, triedy odolné voči nárazom, ako je S7, udržiavajú uhlík stredne pevný, aby odolal silným nárazom bez rozbitia. Na druhej strane, nástroje vyrobené pre extrémnu odolnosť voči opotrebovaniu, ako sú razníky D2 , posúvajú uhlík oveľa vyššie, aby si udržali ostrie. V konečnom dôsledku uhlík určuje maximálny strop tvrdosti. Ak to urobíte správne, zvyšok vašej chémie sa postará o vaše výsledky.
Chróm (Cr): Odolnosť proti opotrebovaniu, kaliteľnosť a ochrana proti korózii
Chróm je dokonalý multifunkčný materiál v chémii nástrojových ocelí, ktorý zvláda tri kľúčové úlohy naraz: odolnosť proti opotrebovaniu, hlbokú kaliteľnosť a ochranu proti korózii.
Po prvé, vytvára neuveriteľne tvrdé karbidy. Keď nástroj pracuje pod veľkým zaťažením, tieto karbidy pôsobia ako pevný mikroskopický štít, ktorý absorbuje trenie, aby sa mäkšia základná oceľ jednoducho neopotrebovala. Po druhé, chróm zabezpečuje, že hrubé nástroje sa vytvrdia až do jadra, nielen na povrchu. Presne preto sa vysokopevnostné ocele na tvárnenie za studena, ako je D2, spoliehajú na vysoký obsah chrómu, aby si udržali konzistentnú tvrdosť v masívnych nožoch a matricach.
Nakoniec chróm vytvára samoopraviteľný oxidový film, ktorý blokuje hrdzu a chemické útoky. Ak zvýšite hladiny chrómu dostatočne vysoko, získate nehrdzavejúce ocele na formovanie, ako napríklad 420 alebo 440C . Tieto triedy sú absolútnou záchranou, keď potrebujete formovať korozívne plasty alebo pracovať vo vlhkom a drsnom prostredí. Jednoducho povedané, chróm je jediný prvok, ktorý predlžuje životnosť nástroja na viacerých rôznych frontoch.
Molybdén (Mo): Zvyšovač húževnatosti a sekundárne kalenie
Molybdén prináša v chémii nástrojových ocelí vzácnu výhodu. Získate kov, ktorý je zároveň húževnatejší a tvrdší. Vyhnete sa tak obvyklým kompromisom.
Sekundárne kalenie vyniká ako jeho najlepšia vlastnosť. Vysoká teplota ničí pevnosť väčšiny zliatin. Molybdén si však drží svoju pozíciu. Oceľ zostáva tvrdá aj pri vysokých teplotách. Vezmime si napríklad vysokorýchlostné rezné nástroje, ako je séria M (napríklad M2) . Tie potrebujú práve túto stabilitu, aby si udržali ostrú hranu proti intenzívnemu treniu.
Ďalšou kľúčovou výhodou je hlboká kaliteľnosť. Predstavte si masívne oceľové bloky ako veľké plastové základne foriem. Kov tvrdne od povrchu až po jadro. Molybdén zjemňuje vnútornú štruktúru zŕn. Jemnejšie zrná zabraňujú praskaniu spôsobenému nárazom. Pridanie molybdénu vám poskytne špičkovú húževnatosť a tepelnú odolnosť v jednom balení.
Vanád (V) a volfrám (W): Duo červenej tvrdosti
Tvrdosť v červenej farbe je špecifická, merateľná vec. Je to schopnosť udržať tvrdosť nad 500 – 600 °C – teplotný rozsah, v ktorom väčšina nástrojových ocelí začína strácať svoju priľnavosť. Vanád a volfrám sú dva prvky, ktoré chránia túto priľnavosť lepšie ako čokoľvek iné v súprave zliatin.
Ich mechanizmy sa líšia. Ale tieto dva fungujú spoločne.
Vanád: Jemné karbidy s maximálnou húževnatosťou
Vanád získava pevnosť precipitáciou. Počas popúšťania sa tvoria jemné karbidy V(C,N). Zostávajú stabilné pri prevádzkových teplotách. Táto stabilita karbidov je základnou hodnotou vanádu v aplikáciách s červenou tvrdosťou – nie surová tvrdosť, ale tvrdosť udržiavaná pri teple.
Údaje z ocele 2.25Cr–2W–0.1C jasne ukazujú tento kompromis. Zvýšenie obsahu vanádu z 0.10 na 0.50 hmotnostných % zvýšilo medzu klzu približne o 20 % . Pri prekročení 0.5 hmotnostných % sa nárast pevnosti vyrovná. Zároveň rýchlo stúpa teplota prechodu z tvárnej do krehkej ocele (DBTT) . Oceľ sa zároveň stáva pevnejšou a krehkejšou.
Ideálny obsah V je ~0.25 hmotnostných % . Práve tam v tomto systéme dosahujú vrcholy pevnosť aj rázová húževnatosť.
Volfrám: Drží si hranu aj pri extrémnych teplotách
Volfrám odoláva zaťaženiu pri vysokých teplotách. Vo vysokorýchlostnej oceli M2 – 6.0 hmot. % W , 1.9 – 2.1 hmot. % V, 4.0 Cr, ~0.85 C – si táto kombinácia udržiava tvrdosť nad 60 HRC pri 600 °C . To je priemyselný štandard pre tvrdosť rezných nástrojov v červenej farbe.
V prípade konštrukčných zliatin na báze volfrámu idú čísla ešte ďalej. W–2V–0.5Y₂O₃ dosahuje mikrotvrdosť ~12 GPa – približne 3× čistý volfrám – s maximálnou pevnosťou v ohybe ~1 GPa pri 1273 K. Y₂O₃ upevňuje štruktúru zŕn a blokuje rekryštalizáciu nad 1000 °C.
Pravidlo je jednoduché: pre maximálnu pevnosť za tepla prekonáva W-2V W-4V v optimálnom stave. Viac vanádu pri tejto teplote nepridáva vyššiu pevnosť. Zvyšuje len riziko krehnutia.
Nikel, mangán a kremík: Kľúčové vedľajšie obsadenie
Buďme úprimní, prvky ako nikel, mangán a kremík sa v špecifikáciách nástrojových ocelí zriedka dostávajú do centra pozornosti. Ale majú skutočnú váhu. Nikel vám poskytuje vzácnu kombináciu: zvyšuje húževnatosť bez toho, aby znižoval tvrdosť. Jasne to vidíte v nehrdzavejúcich triedach 304 alebo 316, kde udržiava kov stabilný a zároveň bojuje proti hrdzi. Mangán je v podstate váš cenovo dostupný posilňovač kalenia. Zabezpečuje, aby hrubšie nástroje vytvrdli priamo do jadra a udržiava škodlivú síru pod kontrolou. Potom je tu kremík. Predstavte si ho ako dokonalý čistič. Deoxiduje taveninu, odstraňuje skryté nečistoty ešte predtým, ako oceľ stuhne, a zároveň dodáva pružinovým oceliam flexibilitu. V technickom liste môžu vyzerať ako drobné detaily. Ale vynecháte ich? Váš nástroj sa pravdepodobne pod tlakom zdeformuje, praskne alebo sa jednoducho úplne rozpadne.
Mangán (Mn): Kaliteľnosť s nízkym rozpočtom
Mangán je najnákladovo efektívnejším posilňovačom kaliteľnosti v chémii nástrojových ocelí. Znižuje kritickú rýchlosť chladenia pre tvorbu martenzitu lepšie ako väčšina ostatných bežných prísad – a robí to za nízke náklady.
Štandardné konštrukčné a nízkolegované ocele obsahujú 0.30 – 1.65 % Mn . Kalené a popúšťané triedy majú cieľový obsah 0.70 – 1.40 % pre spoľahlivé prekalenie. Tento efekt je dobre zdokumentovaný: zvýšenie obsahu Mn z 0.5 % na ~1.4 % v stredne uhlíkových oceliach môže zvýšiť veľkosť prekaliteľného prierezu z povrchového kalenia až na 50 – 75 mm . To je zásadný posun spôsobený jedinou zmenou zloženia.
Mangán tiež urýchľuje prenikanie uhlíka počas cementácie . Získate rýchlejšie vypracovanie hĺbky náteru v rovnakom čase cyklu. Vo výrobnom prostredí je to priamy nárast priepustnosti.
Dôležitá je aj jeho úloha v kontrole síry. Mangán viaže síru ako inklúzie MnS , čím neutralizuje riziko krátkosti za tepla z tvorby FeS na hraniciach zŕn. Ľahko obrábateľné ocele to využívajú zámerne – obsah síry sa zvyšuje na 0.15 – 0.35 % , pričom obsah Mn sa zvyšuje nad 1.20 % , aby sa síra udržala v bezpečnej a kontrolovanej forme.
Jedno prísne obmedzenie, ktoré treba poznať: v superzliatinách na báze niklu je mangán škodlivou nečistotou , nie konštrukčným prvkom. Migruje k hraniciam zŕn, spôsobuje škodlivé fázové precipitácie a znižuje dlhodobú trvanlivosť. Práve z tohto dôvodu sa vo vákuovo tavených superzliatinách zameriava na obsah Mn v rozmedzí 0.01 – 0.10 % . Ten istý prvok, ktorý spevňuje nástrojovú oceľ, sa stáva problémom v aplikáciách superzliatin pri vysokých teplotách.
Kremík (Si): Čistota, pevnosť a niekoľko ostrých limitov
Kremík si v tavenine vydobyje svoje miesto ešte predtým, ako oceľ stuhne. Ako jeden z hlavných deoxidačných prostriedkov pri výrobe ocele , pridanie 0.15 – 0.35 % Si odstraňuje vznik dutín a inklúzií – a to zlepšuje únavovú životnosť vysokovýkonných nástrojov. Kremík tiež pôsobí ako odplyňovač, ktorý odvádza rozpustený kyslík a dusík z taveniny skôr, ako spôsobia mikroštrukturálne poškodenie.
Z mechanického hľadiska zvyšuje kremík pevnosť a tvrdosť, aj keď menej výrazne ako mangán. Pružinové ocele zvyšujú obsah kremíka na 1.5 – 2.5 % pre vysokú pevnosť a odolnosť voči popúšťaniu. V tomto rozsahu sa výrazne prejavuje spevňujúci účinok kremíka v tuhom roztoku.
Pri vysokých teplotách kremík zlepšuje odolnosť voči oxidácii v nehrdzavejúcich a žiaruvzdorných triedach. Nerezové ocele bohaté na kremík dosahujú 2 – 3.5 % kremíka, čo chráni povrchy v náročných tepelných podmienkach.
V praktickom dizajne sú dôležité dve obmedzenia:
-
Zváranie : Obsah Si nad ~0.30 % zvyšuje riziko horúcich trhlín, ak je zvýšený aj obsah uhlíka. Pre najlepšiu zvariteľnosť v resulfurizovaných nízkouhlíkových akostiach sa zameriavajte na Si ≤ 0.10 % . Môžete akceptovať až 0.30 % – ale len s prísnou kontrolou S a C a správnymi protokolmi predhrievania a dodatočného ohrevu.
-
Žiarové zinkovanie : Obsah Si nad ~0.04 % spúšťa silné reakcie Fe-Zn, čím vznikajú hrubšie, tmavšie a drsnejšie povlaky . Ochrana proti korózii zostáva porovnateľná – hmotnosť zinku na plochu je podobná – ale vzhľad a kontrola povlaku trpia. Pre dosiahnutie lesklých a rovnomerných pozinkovaných povrchov udržujte obsah Si pod 0.03 – 0.04 % a sledujte aj hladinu fosforu.
Spojenie všetkých troch
Tieto tri prvky v špecifikácii zriedka pôsobia samostatne. Vyvažujú sa navzájom a tiež s primárnym legujúcim balíkom.
Praktický rámec pre vysokopevnostnú zvárateľnú konštrukčnú oceľ:
- C: 0.08 – 0.20 % — kontroluje zvariteľnosť
- Mn: 0.8 – 1.5 % — zaisťuje kaliteľnosť a pevnosť v ťahu
- Si: 0.15 – 0.35 % — deoxiduje, dodáva strednú pevnosť; neprekračujte 0.35 % tam, kde je kritická zvariteľnosť a povrchová úprava
- Ni: do 1 – 2 % — zvyšuje odolnosť pri nízkych teplotách a odolnosť voči korózii
Žiaden z týchto prvkov nevyniká v technickom liste. Ale oceľ, ktorá vydrží 200 000 cyklov – oproti tej, ktorá sa zlomí pri 40 000 – často závisí od toho, či boli tieto tri prvky správne nastavené. Vedľajšie úlohy. Skutočné následky.
Ako legujúce prvky interagujú: Synergia vs. kompromisy
Myšlienkové myslenie s ohľadom na jednotlivé prvky vás čiastočne dovedie k cieľu. Skutočný rozdiel – rozdiel medzi matricou, ktorá prežije 200 000 cyklov, a tou, ktorá zlyhá – spočíva v pochopení toho, ako prvky spolupracujú . A ako pôsobia proti sebe.
Prvky nie vždy spolupracujú. Niekedy dva prvky navzájom posilňujú svoje silné stránky. Niekedy posúvanie jedného prvku vyššie spustí neúspech, ktorý ste nikdy nečakali. Oba výsledky sú predvídateľné. Ani jeden nie je náhodný.
Keď sa prvky navzájom zosilňujú
Legujúce prvky fungujú najlepšie ako tím. Lepší výkon nástrojovej ocele dosiahnete s týmito najlepšími kombináciami:
-
Uhlík + mikrozliatiny (Ti/Nb/V): Táto zmes ponúka vysokú pevnosť. Váš nástroj sa tiež úplne vyhýba krehkosti.
-
Mangán + uhlík: Získate obrovské zvýšenie hrubej pevnosti a flexibility. To posúva oceľ tesne za hranice bežných hodnôt.
-
Chróm + nikel + molybdén: Táto kombinácia dobre bojuje proti hrdzi. Zároveň udržiava silnú rázovú húževnatosť.
-
Ti + Nb + V: Tieto prvky spolu vytvárajú značnú pevnosť. Častice musia zostať len veľmi malé.
Kde sa chémia obracia proti vám
Každá synergia má bod zlomu. Vedieť, kde sa tento bod nachádza, je rovnako dôležité ako poznať prínos.
Mn nad 25 – 30 hmotnostných % v kombinácii s vysokým obsahom uhlíka spôsobuje segregáciu a praskanie v stredovej čiare počas odlievania. Zvárateľnosť rýchlo klesá. Priemyselné ocele TWIP zostávajú pod touto hranicou konštrukčne – nie preto, že by vyšší obsah Mn nepridal pevnosť, ale preto, že následné straty za to nestoja.
Obsah Cr nad 25 hmotnostných % v zliatinách Fe-Cr spúšťa krehnutie v fáze σ pri teplotách 600 – 900 °C . To je definované teplotné okno. Nástroje, ktoré zostanú pod týmto rozmedzím, sa problému nemusia nikdy dočkať. Nástroje, ktoré ho opakovane prechádzajú, ho však áno.
Mo nad 4 – 5 hmotnostných % zvyšuje odolnosť voči bodkovaniu – čo je skutočný prínos. Zvyšuje tiež riziko segregácie a podporuje tvorbu škodlivých intermetalických fáz. Zisk je reálny. Rovnako ako strop.
Mikrolegovanie má rovnaký prísny limit. Celkové pridanie Ti + Nb + V presahujúce 0.15 – 0.20 hmotnostných % alebo zlá termomechanická kontrola počas spracovania spôsobuje hrubé karbidy a nitridy. Zóny zvaru ovplyvnené teplom sa menia na zóny krehnutia.
Princíp dizajnu
Vzorec vo všetkých týchto interakciách je rovnaký. Synergia závisí od koncentrácie. Pod prahovou hodnotou prvky spolupracujú. Za ňou jeden alebo oba prepnú do deštruktívneho režimu.
Ponaučenie pre každého, kto špecifikuje nástrojovú oceľ: neoptimalizujte jeden prvok izolovane. Prvok, ktorý vám dáva 50 HRC pri 0.5 hmotnostných %, môže spôsobiť praskanie pri 0.9 hmotnostných % – nie preto, že by sa zmenil samotný prvok, ale preto, že sa zmenil systém okolo neho. Chémia je relačná. Zliatina, ktorá funguje, je tá, ktorej interakcie boli plánované, nie odhadnuté.
Stratégie legovania podľa kategórie nástrojovej ocele
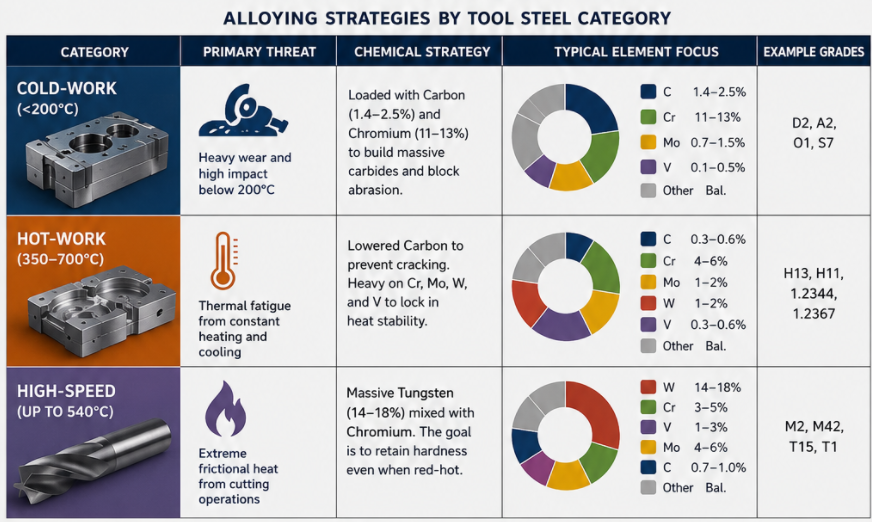
Prostredie dielne diktuje chémiu. Nedá sa len tak hádať. Tu je návod, ako tri hlavné skupiny riešia rôzne hrozby:
|
kategórie |
Primárna hrozba |
Chemická stratégia |
|---|---|---|
|
Práca za studena |
Silné opotrebenie a vysoký náraz pod 200 °C. |
S prídavkom uhlíka (1.4 – 2.5 %) a chrómu (11 – 13 %) pre tvorbu masívnych karbidov a blokovanie oderu. |
|
Práca za tepla |
Tepelná únava z neustáleho zahrievania (350 – 700 °C) a chladenia. |
Znížený obsah uhlíka zabraňuje praskaniu. Vysoký obsah Cr, Mo, W a V pre zaistenie tepelnej stability. |
|
Vysoká rýchlosť |
Extrémne teplo z trenia pri rezaní (až do 540 °C). |
Masívny volfrám (14 – 18 %) zmiešaný s chrómom. Celým cieľom je udržať ostrie tvrdé aj pri rozžeravení. |
Logika rýchleho výberu:
|
Servisný stav |
Priorita zliatin |
|---|---|
|
Oder pri izbovej/nízkej teplote |
Vysokouhlíková + Cr/Mo/W chémia tvárnenia za studena |
|
Opakované zahrievanie/chladenie, kontakt s horúcim kovom |
Rovnováha Cr–Mo–W–V pre tepelnú prácu |
|
Vysoká rýchlosť rezania, teplo spôsobené trením |
Vysoký podiel W/Cr + karbidotvorné materiály (HSS) |
Táto kategória neoznačuje len použitie. Definuje celú filozofiu chemického návrhu ocele.
Výber správneho legovacieho profilu pre vašu aplikáciu
Rozhodnutia o chemickom zložení urobené predtým, ako sa nástroj dotkne kovu, určia všetko. Prežije nástroj svoju očakávanú životnosť? Alebo bude stiahnutý z výroby príliš skoro? Výber správneho legovacieho profilu nie je dohad. Je to štruktúrovaný proces s jasnou postupnosťou.
Začnite s prevádzkovým rozsahom. Najprv definujte typy zaťaženia, cieľové pevnosti, teplotný rozsah, vystavenie korózii a návrhovú životnosť – predtým, ako sa pozriete na jednotlivý stupeň. Každý ďalší krok závisí od toho, či sú tieto obmedzenia úprimné a konkrétne.
Odtiaľ postupujte podľa rozhodnutia v tomto poradí:
-
Prispôsobenie procesu geometrii – extrúzia, odlievanie, kovanie alebo obrábanie plechov – obmedzuje, ktoré zliatiny sú vhodné
-
Kľúčové vlastnosti zoradené podľa 4. až 6. stupňa – pevnosť, odolnosť proti opotrebovaniu, húževnatosť, zvárateľnosť, povrchová úprava, cena – a hmotnosť pre každú z nich
-
Získajte 3–5 známok kandidátov na základe týchto vlastností s použitím skutočných čísel v technických listoch
-
Eliminujte závažné zlyhania – akákoľvek známka, ktorá nespĺňa nepodstatnú požiadavku, je vyradená zo zoznamu. Žiadne výnimky.
-
Skontrolujte sekundárne operácie – postupnosť tepelného spracovania, obrobiteľnosť, kompatibilitu povlakov
-
Overenie podľa noriem – tabuľky zliatin ASTM, EN a ISO potvrdzujú, čo súhrnne uvedené v technických listoch
Potom otestujte. Objednajte si skúšobný materiál. Zmerajte skutočné mechanické parametre. Overte v rámci vášho reálneho procesného okna predtým, ako sa zaviažete k objemu výroby.
Zliatina, ktorá vydrží 200 000 cyklov, nie je tá s najpôsobivejším číslom jednotlivej vlastnosti. Je to tá, ktorej plný profil zodpovedá plnému dopytu.
Záver
Každé pridanie legujúcej látky so sebou prináša kompromis. Vyvažujete tvrdosť s húževnatosťou, odolnosť proti opotrebeniu s obrobiteľnosťou, tepelnú stabilitu s nákladmi. Vedieť, ako legujúce prvky ovplyvňujú výkon nástrojovej ocele, nie je len základná znalosť. Je to to, čo odlišuje nástroj, ktorý vydrží celú výrobnú sériu, od nástroja, ktorý zlyhá v polovici výroby.
Neexistuje univerzálne „najlepšie“ zloženie – to je základný poznatok. Uhlík určuje strop tvrdosti. Chróm a molybdén zabezpečujú odolnosť. Vanád a volfrám udržiavajú všetko stabilné aj pri extrémnych teplotách. Ale žiadny z týchto prvkov nefunguje samostatne. Ich skutočná sila pramení z toho, ako navzájom interagujú.
Pred ďalším výberom materiálu si preto položte správnu otázku: Čo tento nástroj potrebuje, aby prežil?
Prispôsobte legujúci profil aplikácii – nie naopak. Táto jediná zmena v myslení vám vždy dáva do rúk lepšie nástroje.