
Tavenie kovu je len jednou časťou práce. Výroba skutočnej ocele si vyžaduje presnosť. Jedna malá chyba poškodzuje štrukturálnu pevnosť. Ohrozuje aj bezpečnosť. FCS Tool Steel Factory sa odmieta spoliehať len na záverečné kontroly. V každej fáze výroby zavádzame prísnu kontrolu kvality.
Suroviny prichádzajú k nám na prepravu a začína sa testovanie. Predtým, ako vám čokoľvek odošleme, prejdeme ôsmimi rôznymi kontrolnými bodmi kvality . Táto príručka ukazuje, ako si udržiavame vysoké štandardy pre letecký a kozmický priemysel a nástroje. Sledujeme overovanie chemického zloženia tekutej ocele v reálnom čase. Používame tiež pokročilú ultrazvukovú detekciu chýb na odhalenie skrytých problémov. To nás odlišuje od štandardných dodávateľov kovov. Získate oceľ, ktorá splní vaše najnáročnejšie požiadavky.
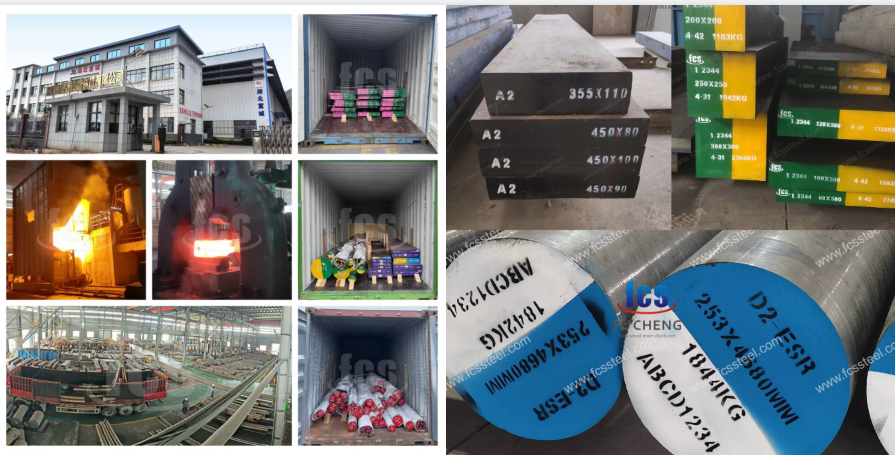
1. Výber surovín a overenie chemického zloženia
Každá šarža suroviny prechádza pred začiatkom výroby v továrni na nástroje FCS kontrolou v šiestich krokoch. Tento prístup zabraňuje chybám v zložení, ktoré negatívne ovplyvňujú kvalitu konečného výrobku.
Normy chemického zloženia pre všetky kľúčové triedy
Spoločnosť FCS prísne kontroluje svoje základné druhy nástrojových ocelí. Pozrite sa na druh nástrojovej ocele 1.2767 (X45NiCrMo4): obsah uhlíka sa pohybuje medzi 0.40 – 0.50 %, obsah niklu sa pohybuje od 3.80 do 4.30 %. Druh nástrojovej ocele D2 ( 1.2379 ) vyžaduje prísnejšiu kontrolu obsahu chrómu na úrovni 11.00 – 13.00 %. Obsah uhlíka sa udržiava na úrovni 1.40 – 1.60 %.
Tieto špecifikácie zodpovedajú normám GB, DIN, ASTM a JIS. FCS však dokáže viac. Ponúkame chemické úpravy na mieru pre špeciálne úlohy.
Zvýšená čistota vďaka elektrotroskovej pretavovaniu:
Letecký a kozmický priemysel a presné nástroje potrebujú čistejší materiál. Spoločnosť FCS ponúka pre tieto úlohy elektrotroskovú pretavovaciu úpravu (ESR). Tento rafinačný proces odstraňuje drobné nečistoty. Znižuje segregáciu. Získate lepšiu konzistenciu materiálu pre kritické diely.
2. Kontrola kvality tavenia v elektrickej oblúkovej peci
Oblúková zóna vo vnútri našej elektrickej oblúkovej pece (EAF) dosahuje počas tavenia 4 000 ℃ . Pri tejto extrémnej teplote sledujeme tri kľúčové faktory kvality: presnosť regulácie teploty, chemickú rovnováhu trosky a prevenciu kontaminácie.
Riadenie teploty a miešania v reálnom čase
Teplota ovplyvňuje kvalitu ocele vo všetkých smeroch. Koeficient prestupu tepla konvekciou sa pohybuje medzi 17 000 – 55 000 W/(m²·K) . Závisí to od intenzity miešania a podmienok v roztavenom kúpeli. Naša analýza údajov ukazuje, že intenzita miešania je najdôležitejším faktorom. Riadi rýchlosť tavenia šrotu. Teplota roztavenej ocele je na druhom mieste.
Operátori FCS upravujú výkon oblúka a vzorce miešania v reálnom čase. Používajú systém Melt Expert. Tento softvér sleduje minulé údaje a aktuálne hodnoty. Vykonáva úpravy energie, ktoré udržiavajú presnosť oblúka. Výsledok? Skracujeme cyklus tavenia. Navyše dosahujeme chemické ciele pre rôzne druhy nástrojových ocelí.
Kontrola zloženia trosky pre čistejšiu oceľ
Chémia trosky ovplyvňuje odsirenie a odfosforenie. V prípade nehrdzavejúcich nástrojových ocelí obsahuje naša troska z elektrooceľového valcovania (EAF) 40 – 45 % CaO , 25 – 30 % SiO₂ , 5 – 10 % Al₂O₃ , 5 – 12 % MgO a 3 – 7 % Cr₂O₃ . Pri výrobe uhlíkovej ocele sa používajú rôzne pomery: CaO 31 % (priemer), FeO 27.8 % , SiO₂ 15.9 % , MgO 7.6 % a Al₂O₃ 6.8 %.
Proces prebieha v dvoch fázach. Najprv prichádza oxidačná atmosféra počas tavenia a oxidácie. Potom prejdeme na redukčné podmienky. Táto postupnosť odstraňuje dusík, fosfor a síru. Normy čistoty nástrojovej ocele vyžadujú túto úroveň čistoty.
Konečná troska s celkovým obsahom železa ( TFe ) nad 20 % signalizuje nadmernú oxidáciu. Pridávame ferosilikón, aby sme znížili obsah TFe pod 3 % . Tým sa pred odpichom získa späť cenné železo.
Overovanie šrotu a sledovanie zloženia
Čistý šrot sa rovná čistej oceli. FCS používa počas triedenia šrotu ručné XRF a LIBS analyzátory. Tieto zariadenia testujú 25 vzoriek za sekundu s presnosťou viac ako 88 % . Toto triedenie zabraňuje vniknutiu nečistôt do taveniny. Presné nástrojové ocele potrebujú úzke okná zloženia. Preto je tento krok taký dôležitý.
3. Riadenie procesov rafinácie a sekundárnej metalurgie
Oceľ z elektrickej oblúkovej pece obsahuje rozpustené plyny, nekovové častice a zvyškové nečistoty. Tieto oslabujú váš konečný produkt. FCS Tool Steel Factory to rieši tromi fázami rafinácie: panvová pec (LF), vákuové odplyňovanie (VD) a elektrotroskové pretavovanie (ESR).
Kombinované rafinovanie LF-VD pre presnosť zloženia
Naša 12-tonová rafinačná stanica LF jemne dolaďuje chemickú zmes po odpichu v elektroelektrickej peci. Operátori pridávajú hliníkový drôt a ferozliatiny, aby dosiahli presné cieľové hodnoty zliatiny. Teplota sa udržiava v rozmedzí ±5 ℃ od špecifikácie. Táto prísna kontrola vytvára perfektné podmienky pre ďalšiu fázu.
Hneď potom nasleduje vákuové odplyňovanie (VD) . Systém vtiahne roztavenú oceľ do vákuovej komory. Tlak klesne na 0.67 – 1.33 mbar . S poklesom tlaku uniká vodík a dusík. V prípade nástrojových ocelí leteckej a kozmickej triedy klesá obsah vodíka pod 1.5 ppm . Obsah dusíka klesá pod 50 ppm . Tieto nízke hladiny plynu bránia tvorbe drobných pórov. Navyše zvyšujú odolnosť proti únave pri náročných prácach, ako sú tlakové liatie foriem a časti podvozkov lietadiel.
Šesťriadkový systém ESR pre prémiové triedy
Prevádzkujeme 6 sád pecí ESR pre prémiové druhy nástrojových ocelí. Proces elektrotrosky pretavuje vopred tvarované elektródy pod vodivou vrstvou trosky. Tým sa z prvej taveniny odstránia oxidy, sulfidy a ďalšie zachytené častice.
Rozptyl karbidov sa výrazne zlepšuje. Testy na oceli 1.2344 upravenej ESR ukazujú, že karbidy sa dobre rozptyľujú s malým pásovaním. Táto štruktúra poskytuje lepšiu odolnosť voči tepelnej únave. Zápustky na kovanie za tepla ľahko zvládajú opakované zahrievanie nad 600 ℃ .
4. Monitorovanie kvality kovania a tepelnej úpravy
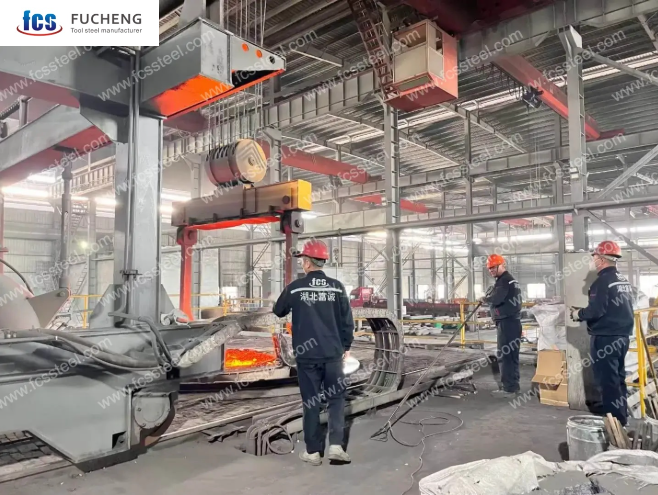
Teplé kovanie premieňa zušľachtené oceľové ingoty na spracovateľné formy. Proces využíva kontrolované teplo nad teplotou rekryštalizácie. FCS monitoruje štyri kľúčové oblasti kvality: integritu povrchu, vnútornú pevnosť, presnosť rozmerov a konzistenciu mikroštruktúry.
Päťbodový protokol kontroly počas kovania
1. Každý kovaný kus prechádza najprv vizuálnou kontrolou povrchu . Inšpektori hľadajú praskliny, záhyby , oxidovanú vrstvu a deformačné značky. Povrchové chyby signalizujú nesprávne zahrievanie alebo prílišné opotrebenie zápustky.
2. Nasleduje ultrazvukové testovanie podľa noriem SEP 1921-84 Class3 D/d a E/e . Táto metóda nachádza vnútorné chyby, ktoré nie sú viditeľné – zmršťovacie otvory, inklúzie a podpovrchové trhliny. Ultrazvukové vlny sa odrážajú v rôznych vzoroch pri zmenách hustoty vo vnútri ocele.
3. Meranie rozmerov sa vykonáva pomocou vysoko presných posuvných meradiel s presnosťou 0.02 mm . Operátori kontrolujú dĺžku, priemer, veľkosti otvorov a geometrické tolerancie podľa špecifikácií. Malé zmeny rozmerov ovplyvňujú konečné obrábanie.
4. Overenie chemického zloženia prebieha súčasne pomocou plnospektrálnych priamych spektrometrov. To potvrdzuje, že prvky zliatiny zostali počas ohrevu a kovania v cieľových rozmedziach.
5. Metalografická analýza dokončuje kontrolný cyklus. Laboratórni technici skúmajú mikroštruktúru pod zväčšením. Hodnotia veľkosť zŕn podľa noriem ASTM. Štruktúra zŕn ukazuje, či teplota kovania a rýchlosť deformácie viedli k správnym mechanickým vlastnostiam.
5. Proces tepelného spracovania a metalografická analýza
Tepelné spracovanie premieňa mäkké kované materiály na odolné a opotrebovateľné nástroje. V spoločnosti FCS odmietame univerzálny prístup. Namiesto toho aplikujeme špecifické tepelné cykly prispôsobené viac ako desiatim radom nástrojových ocelí, aby sme zabezpečili dokonalú rovnováhu medzi tvrdosťou a húževnatosťou.
Presná kontrola nad hrubým teplom
Pre zložité formy používame protokol dvojitého predhrievaniaPresným prechodom z nízkych na vysoké teploty namiesto priameho ohrevu znižujeme tepelné namáhanie o... 90%Toto je rozhodujúce pre zabránenie deformácie, ktorá často ničí zložité matrice.
Riadenie atmosféry a stability
Chránime citlivé stupne ako napríklad H13 a SKH2 používanie kontrolovanej atmosféry alebo vákuových pecí, aby sa zabránilo maximalizácii strát povrchového uhlíka. Okrem toho používame viacnásobné cykly temperovania s medzichladením vzduchom. Tento proces premieňa nestabilný zvyškový austenit na odolný martenzit, čím sa zabezpečí, že vaše hotové nástroje si zachovajú svoje presné rozmery aj po mesiacoch intenzívneho používania vo výrobe.
Viacstupňový protokol predhrievania pre kontrolu skreslenia
Zložité formy a presné formy prechádzajú dvojitým cyklom predhrievania. Prvý stupeň sa pohybuje medzi 650 – 705 °C (1200 – 1300 °F) . Druhý stupeň stúpa na 815 – 870 °C (1500 – 1600 °F) . Táto dvojkroková metóda znižuje tepelné namáhanie o 90 % v porovnaní s priamym ohrevom. FCS vypočítava čas predhrievania pri 1 hodine na palec hrúbky prierezu . Minimálne 30 minút pre tenké profily. Až 2 hodiny pre ťažké bloky.
Rýchlosť ohrevu zostáva počas nábehu pod 222 °C za hodinu . Vyššie rýchlosti vytvárajú teplotné medzery. Tieto medzery deformujú nástroje alebo spôsobujú povrchové praskliny.
Popúšťacie cykly a prerušované kalenie
Teplota popúšťania sa pohybuje od 150 do 650 °C . Závisí to od cieľovej tvrdosti. Doba výdrže sa riadi rovnakým pravidlom: 1 hodina na palec s minimom 2 hodiny . Väčšina nástrojových ocelí má pozitívne účinky na 1 až 3 cykly popúšťania . Medzi jednotlivými cyklami dochádza k ochladzovaniu na vzduchu. Viaceré popúšťania menia zvyškový austenit na stabilný martenzit. To zlepšuje stabilitu veľkosti počas používania.
Ocele kalené na vzduchu, ako napríklad A2 a H13, používajú prerušované kalenie. Operátori vyberajú diely z pece pri austenitizačnej teplote. Rýchlo ich ponárajú do oleja, kým povrch nesčernie. Potom ich prenesú na pokojný vzduch na konečné ochladenie. Táto metóda vyvažuje rýchlosť ochladzovania s prevenciou praskania.
Metalografické overovacie štandardy
Laboratórni technici FCS kontrolujú tepelne spracované vzorky z každej výrobnej šarže. Vzorky leštia a leptajú nitalovým alebo pikralovým činidlom. Mikroskopická kontrola pri 500-násobnom zväčšení ukazuje tvar martenzitu, rozptyl karbidov, percento zvyškového austenitu a veľkosť zŕn podľa noriem ASTM E112.
Skúška tvrdosti podľa Rockwella potvrdzuje úspešnosť tepelného cyklu. Každá tepelne spracovaná várka sa testuje na troch miestach: na povrchu, v štvrtine hĺbky a v strede. Namerané hodnoty musia byť v rozmedzí ±2 HRC od špecifikácie. Kusy mimo rozsahu sa vracajú na opätovné popúšťanie. Kusy sa zošrotujú, ak medzera prekročí korekčné limity.
6. Kontrola rozmerovej presnosti a kvality povrchu

Oceľový blok so správnou tvrdosťou je zbytočný, ak sa nehodí do vášho stroja. Po tepelnom spracovaní overíme geometrickú presnosť a stav povrchu predtým, ako čokoľvek opustí náš dok. Nerešpektujeme „dostatočne presné“ – musí to byť presné.
Kontrola rozmerov na mikrónovej úrovni
Nespoliehame sa na štandardné krajčírske metre. Náš tím používa kalibrované vysoko presné meradlá s presnosťou 0.02 mm na kontrolu dĺžky, priemeru a veľkosti otvoru. Pri vysoko presných prácach, ako sú zápustkové ocele 1.2367, ideme ešte o krok ďalej. Na stabilizáciu mikroštruktúry používame kryogénne spracovanie . To zaisťuje, že rozmery, ktoré nameriate dnes, zostanú správne aj zajtra, čím sa zabráni ich posunutiu počas finálneho obrábania.
Trojvrstvové skríningové testovanie defektov
Dokonalý povrch je nevyhnutný. Vykonávame trojstupňovú kontrolu, aby sme zabezpečili čistý materiál:
- Vizuálna kontrola: Skúsení inšpektori skenujú, či nie sú viditeľné praskliny, záhyby alebo oxidácia. Ak to vyzerá zle, test neprejde.
- Testovanie magnetických častíc: Niektoré nedostatky sú skryté na očiach. Na odhalenie lineárnych zlomov a mikrotrhlín, ktoré vizuálna kontrola prehliadne, používame mokré magnetické častice.
- Ultrazvukové finálne zametanie: Aby sme odhalili čokoľvek, čo sa skrýva pod povrchom, vykonávame záverečné ultrazvukové skenovanie. Toto skenovanie sa zameriava na skryté zmrštenie alebo inklúzie, ktoré by mohli spôsobiť poruchu počas obrábania.
Tento viacvrstvový prístup udržiava mieru strát materiálu pod 1.5 % – čo vám ušetrí platenie za kov, ktorý nemôžete použiť.
7. Pokročilá ultrazvuková detekcia
Lesklý povrch neznamená pevné jadro. Skrytá 0.5 mm trhlina sa môže pod zaťažením rozšíriť a spôsobiť zlyhanie formy počas výroby. My toto riziko nepodstupujeme. Vizuálne kontroly sa zastavia na povrchu; naše ultrazvukové systémy sa pozerajú hlboko do bloku, aby zaručili vnútornú integritu.
Technológia fázovaného poľa
Predstavte si to ako magnetickú rezonanciu ocele. Na skenovanie zložitých tvarov, ktoré štandardné testery s jednou sondou prehliadnu, používame fázové ultrazvukové testovanie . Elektronickým riadením zvukových lúčov môžeme kontrolovať výkovky z viacerých uhlov bez toho, aby sme museli posúvať sondu. To nám dáva 99.8 % presnosť detekcie chýb dostatočne zreteľných na to, aby spôsobili štrukturálne problémy. Je to jediný spôsob, ako sa uistiť, že zložitý blok nástroja je pevný skrz naskrz.
Meranie maximálnych a minimálnych hodnôt defektov
Jedna vec je nájsť chybu, druhá je vedieť, aká je zlá. Na meranie presnej hĺbky a výšky akejkoľvek vnútornej anomálie používame difrakciu času letu (TOFD) . Na rozdiel od štandardných metód ozveny, ktoré len povedia „niečo tam je“, TOFD nám hovorí presnú veľkosť s presnosťou na 0.2 mm.
Či už ide o ostrú trhlinu (vysoké riziko) alebo rozptýlenú inklúziu (zvládnuteľnú), naši technici dokážu efektívne rozlíšiť charakteristiky signálu. To znamená, že nevyhadzujeme dobrú oceľ, ale nikdy neodosielame zlú oceľ.
8. Testovanie mechanických vlastností a overovanie výkonnosti
Čísla tvrdosti v technickom liste nehovoria celý príbeh. Blok môže byť tvrdý, ale krehký, alebo húževnatý, ale príliš mäkký. Keď potvrdíme vnútornú pevnosť a chemické zloženie ocele (ako je podrobne uvedené v predchádzajúcich častiach), posúvame materiál na jeho fyzikálne hranice. FCS vykonáva prísne mechanické testovanie, aby sa zabezpečilo, že oceľ sa pri zaťažení správa presne tak, ako očakávate.
Overenie tvrdosti: Za povrchovou úrovňou
Tvrdosť overujeme pomocou Brinellovho aj Rockwellovho meradla, aby sme zabezpečili konzistentnú hĺbku tepelného spracovania.
Vezmime si napríklad nehrdzavejúcu nástrojovú oceľ 420SS – zabezpečujeme jej dodávku v žíhanom stave pri tvrdosti ≤225 HBS pre obrobiteľnosť. Na druhej strane, triedy ako 9XBГ (O1, SKS3, 1.2510) overujú, že po kalení v oleji dosahujú hodnotu ≥57 HRC . Nekontrolujeme však len jedno miesto. Mapujeme tvrdosť v celom priereze, aby sme potvrdili, že popúšťaná martenzitická štruktúra poskytuje požadovanú pevnosť – typicky ≥672 MPa pevnosti v ťahu a ≥472 MPa medze klzu pre tieto triedy.
Skúška ťahom (normy ASTM A370)
Vzorky ťaháme do bodu zlomu, aby sme zmerali skutočnú pevnosť. V súlade s protokolmi ASTM E8 a ISO 6892-1 naše laboratórium testuje päť kritických ukazovateľov výkonu pri izbovej teplote:
| Parameter | Popis |
|---|---|
| Medza klzu (Re/Rp0.2) | Presný bod napätia, kde sa oceľ začína trvalo deformovať. |
| Pevnosť v ťahu (Rm) | Maximálne namáhanie, ktoré oceľ zvládne pred zlomením. |
| Predĺženie prestávky | Kľúčové meradlo ťažnosti – ako veľmi sa natiahne pred zlomením. |
| Modul pružnosti (E) | Kontrola tuhosti počas elastickej fázy. |
| Zmenšenie plochy | Zmena prierezu v mieste zlomu. |
Rázová húževnatosť (Charpyho V-vrub)
Odolnosť voči nárazom je dôležitá, najmä pre tlakové liatie a kovacie nástroje. Simulujeme náhle nárazy pomocou vzoriek s V-vrubom podľa normy ASTM E23.
Vysoko húževnaté triedy, ako napríklad nástrojová oceľ 1.2713 ( L6 , 55NiCrMoV6 ) , tu skutočne vyniknú. Po kalení v oleji pri teplote 816 – 843 °C a popúšťaní pri nízkej teplote dosahuje táto trieda tvrdosť 40 – 54 HRC . Hoci má skromnú odolnosť proti opotrebeniu 2/6, naše skúšky rázom potvrdzujú jej vynikajúcu odolnosť voči rázovému zaťaženiu, čo zaručuje, že nepraská pod silnými, opakovanými údermi kladiva na kovacej linke.
záver:
Nakoniec, dátový list je len kus papiera. Skutočný test sa deje vo vašej výrobnej hale. Preto FCS nepovažuje kontrolu kvality za „posledný krok“ – je to základ celého procesu.
Od vákuovej odplyňovacej komory až po ultrazvukovú skenovaciu lavicu eliminujeme premenné, ktoré spôsobujú zlyhanie nástrojov. Vieme, že trh je zaplavený „lacnou“ oceľou, ktorá vás nakoniec stojí dvojnásobok prestojov a prepracovania. My túto hru nehráme. Keď si u nás objednáte, nekupujete len kov; kupujete si istotu. Istotu, že vaša forma nepraskne pod tlakom. Istotu, že vaša vyrezávacia matrica si udrží svoju ostrosť.
Prestaňte hazardovať s „dosť dobrou“ oceľou.
Či už potrebujete vysokovýkonnú oceľ H13 na tlakové liatie alebo presnú oceľ D2 na tvárnenie za studena, pozrime sa spoločne na vaše požiadavky. Pošlite nám ešte dnes svoje špecifikácie a získajte podrobnú cenovú ponuku a ukážku našej materiálovej certifikácie. Zabezpečme, aby váš ďalší projekt začal so správnym základom.