
Nástroje odolné voči vysokým teplotám môžu predčasne zlyhať. Praskajú pri tepelnom namáhaní. Počas dlhých odlievacích cyklov strácajú tvrdosť. Výber triedy ocele sa môže stať drahou chybou.
Výrobcovia chcú dlhšiu životnosť nástrojov. Potrebujú konzistentný výkon nad 600 °C. To ešte viac zintenzívnilo diskusiu medzi oceľou 1.2365 a H13 (1.2344).
H13 je už desaťročia najlepšou voľbou pre nástroje na prácu za tepla. Ale 1.2365 sa teraz ukazuje ako lepšia možnosť. Ponúka silnejšiu odolnosť proti tepelnej únave. Získate lepšiu tvrdosť za tepla. Navyše sa ľahšie obrába, čo môže znížiť vaše náklady na spracovanie až o 30 %.
Toto porovnanie prehliada marketingový humbuk. Skúmame metalurgické rozdiely medzi týmito dvoma oceľami. Uvidíte reálne údaje o výkonnosti z kovania a tlakového liatia. Zaoberáme sa špecifickými podmienkami, kde váš výber ocele 1.2365 oproti H13 (1.2344) ovplyvňuje vaše zisky. To vám pomôže urobiť správne rozhodnutie pred zadaním ďalšej objednávky nástroja.

1. Chemické zloženie
Tieto dve ocele sa na molekulárnej úrovni správajú odlišne. Malé zmeny v legujúcich prvkoch vytvárajú veľké rozdiely v tom, ako každá oceľ zvláda extrémne teplo.
Molekulárny rozklad
Na molekulárnej úrovni majú tieto dve ocele odlišné prístupy k tepelnej odolnosti. Zatiaľ čo H13 sa spolieha na vyvážený koktail prvkov, 1.2365 zdvojnásobuje množstvo molybdénu v boji proti tepelnej únave. Tu je konkrétne rozdelenie:
| Prvok | 1.2365 (H10) | H13 (1.2344) | Vplyv na výkon |
|---|---|---|---|
| Molybdén | ~2.80 % (vysoká) | 1.10-1.75% | Najväčší rozdiel. Vysoký obsah molybdenu poskytuje oceli 1.2365 vynikajúcu tvrdosť a stabilitu za tepla. |
| Uhlík | ~0.32 % (nižšie) | 0.32-0.45% | Nižší obsah uhlíka v oceli 1.2365 zlepšuje húževnatosť a pôsobí ako poistka proti praskaniu. |
| Chróm | ~3.00 % (nižšie) | 4.75-5.50% | Nižší obsah Cr zvyšuje tepelnú vodivosť, čo pomáha teplu rýchlejšie unikať z matrice. |
| Vanádium | ~ 0.50% | 0.80-1.20% | Vyšší obsah V v H13 vytvára tvrdé karbidy, ktoré ponúkajú lepšiu odolnosť voči abrazívnemu opotrebovaniu. |
Kompromis je jasne viditeľný: H13 je vyrobený pre všeobecnú odolnosť proti opotrebovaniu, ale 1.2365 je chemicky navrhnutý tak, aby odolal extrémnym tepelným šokom a cyklickým zmenám.
2. Tepelný výkon
Pre tepelný šok hľadajte oceľ 1.2365 . Získate vysoký obsah molybdénu (~2.8 %). To stabilizuje štruktúru ocele. Výsledkom je vysoká tvrdosť za tepla alebo tvrdosť za červena. Vaše zápustky si zachovávajú ostrú hranu pri teplotách kovania za červena. Tiež absorbujú namáhanie z rýchleho ohrevu a chladenia. Táto oceľ zabraňuje tepelnému prasknutiu typu „pavučina“. Tieto praskliny často ničia nástroje pri tepelnom cyklovaní.
H13 sa zameriava na odolnosť voči opotrebovaniu . Má vyšší obsah vanádu. To vytvára tvrdé karbidové častice, ktoré pôsobia ako drobný pancier proti treniu. H13 tiež dobre odoláva popúšťaniu. Pri dlhodobom vystavení teplu nezmäkne. Túto oceľ si vyberte, ak je vaším hlavným problémom skôr povrchové opotrebenie ako tepelné praskanie.
Porovnania výkonu
Každá oceľ sa špecializuje na iný typ tepelného namáhania. Pre odolnosť voči praskaniu vyberte 1.2365 alebo pre odolnosť voči treniu H13.
| Vlastnosti | 1.2365 (H10) | H13 (1.2344) |
|---|---|---|
| Tvrdosť za horúca | Vynikajúce. Zachováva tvar hrany aj pri vysokých teplotách (vysoký Mo). | To je dobre. Odoláva mäknutiu, ale je menej stabilný pri nárazoch. |
| Odolnosť proti opotrebeniu | Standard. | Vyššie. Vysoký obsah karbidov vanádu pôsobí ako pancier proti oderu. |
| Tepelná únava | Najlepšia voľba. Odoláva tepelnému poškodeniu spôsobenému „pavučinovým“ efektom. | Náchylné na praskanie pri rýchlom cyklovaní. |
| Primárna sila | Zaobchádzanie Teplotný šok. | odolávanie Konštantné trenie. |
3. Tvrdosť za tepla: Pevnosť nad 600 °C
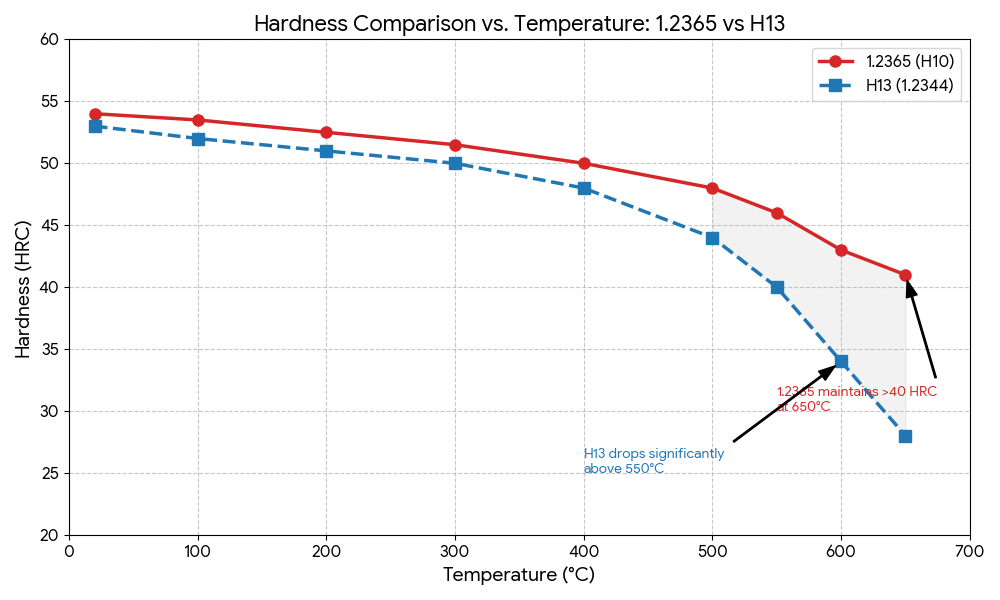
Oceľ 1.2365 sa odlišuje od ostatných ocelí určených na prácu za tepla pri extrémnych teplotách. Vaše nástroje pracujú s teplotami nad 600 °C? Väčšina nástrojových ocelí začína mäknúť popúšťaním. Vysoký obsah molybdénu (2.8 %) v oceli 1.2365 bojuje proti tomuto poškodeniu. Zachováva si pracovnú tvrdosť tam, kde iné triedy zaostávajú.
Výsledky testov pri 600 °C
Laboratórne testy ukazujú, ako dobre si oceľ udrží tvrdosť. Riaďte sa pokynmi na tepelné spracovanie (kalenie od 1020 do 1050 °C a trojité popúšťanie pri 550 – 650 °C). S oceľou 1.2365 dosiahnete tieto výsledky:
| Teplotný stav | Úroveň tvrdosti (1.2365) |
|---|---|
| Izbová teplota | 52-56 HRC |
| Pri 600°C | 41-45 HRC (zachováva si vysokú pevnosť v ťahu) |
| Pri 650°C | Udržuje >40 HRC (konštantné teplo) |
| Tvrdosť v prevádzke | Udržiava si 50-52 HRC (dlhé cykly >600°C) |
Prečo je to dôležité: Pri teplote 600 °C sa mäkšia oceľ okamžite deformuje. Vysoká tvrdosť za tepla zabraňuje tejto strate rozmerov, čím sa znižuje miera odpadu a predchádzajú sa drahým prestojom vo výrobe.
4. Tepelná únava: Boj proti tepelným kontrolám
Závitové matrice musia rýchlo uvoľňovať teplo. Ak sa vo všeobecnosti nedokážu ochladiť, dochádza k tepelným trhlinám alebo pavučinovým trhlinám. Oceľ 1.2365 zvláda toto tepelné namáhanie lepšie ako H13 . Chemické zloženie uprednostňuje prenos tepla, nielen tvrdosť. Tento rozdiel určuje vašu rýchlosť. Môžete zvýšiť výrobu alebo musíte spomaliť, aby ste šetrili nástroj.
| metrický | 1.2365 (H10) | H13 (1.2344) |
|---|---|---|
| Tepelná vodivosť | ~30 W/m·K (Vysoká) Teplo rýchlo uniká. |
~26 W/m·K (štandard) Teplo zostáva dlhšie. |
| Vplyv chémie | Nižší obsah Cr (~3.0 %) napomáha prietoku | Vyšší obsah Cr (~5.0 %) zachytáva teplo |
| Vodné chladenie? | Bezpečné. Odoláva praskaniu nárazmi. | Riskantný. Pravdepodobne rýchlo zlyhá. |
Prevádzková výhoda: 20 % medzera vodivosti vám dáva viac možností. Teplo opúšťa čip rýchlejšie s 1.2365. Takže pokojne použite agresívne vodné chladenie . To skracuje časy cyklov. H13 je na to často príliš krehký. Pri rovnakom chladiacom šoku by mohol prasknúť.
5. Kontrola húževnatosti verzus krehkosti
Vynikajúca húževnatosť
Kontrola obsahu uhlíka určuje, či sa vaša matrica správa ako pružná pružina alebo krehké sklo. Špecifikácie H13 umožňujú relatívne široké rozpätie obsahu uhlíka. Táto nekonzistentnosť vytvára riziko; jedna várka ocele môže fungovať dobre, zatiaľ čo ďalšia sa pod zaťažením neočakávane zlomí. Oceľ 1.2365 tento rozsah výrazne sprísňuje, čím udržiava nižšie a presnejšie hladiny uhlíka. To funguje ako bezpečnostná sieť. Keď udrie kováčsky kladivový ...
Predchádzanie krehkosti
Rozdiel je ešte zreteľnejší pri dlhodobom vystavení teplu. H13 je náchylný na „krehnutie z tepla“, ak zostane príliš dlho v kritickej teplotnej zóne – v podstate stráca svoju húževnatosť a stáva sa náchylným na praskanie.
Oxid 1.2365 je chemicky navrhnutý tak, aby odolal tomuto rozpadu. Jeho štruktúra bohatá na molybdén zabraňuje oslabovaniu vnútorných hraníc zŕn počas tisícok cyklov zahrievania a chladenia. Zatiaľ čo by sa u H13 na začiatku procesu vytvorili hlboké povrchové trhliny, 1.2365 si zachováva svoju štrukturálnu integritu. „Dýcha“ tepelným namáhaním, namiesto toho, aby sa lámal, a udržiava tak povrch nástroja hladký dlho po tom, čo by bol H13 zošrotovaný.
6. Výkonnosť v reálnom svete produkcie
Údaje o kovaní za studena ukazujú, ako výber ocele ovplyvňuje životnosť nástroja. Inžinieri predpovedajú životnosť zápustky pomocou nízkocyklových únavových testov, analýzy rastu trhlín a modelovania metódou konečných prvkov (FEM) . Táto metóda vypočítava cykly, kým sa trhliny nezačnú objavovať. Potom predpokladá, ako trhliny rastú až do zlomu. Čísla vám povedia, kedy je potrebné vymeniť nástroje – skôr, ako sa výroba zastaví.
3 faktory pre dlhší život
Tri prvky určujú, ako dlho vydržia vaše oceľové kovacie nástroje z ocele 1.2365 oproti H13 (1.2344) pri extrémnom zaťažení:
- Optimalizácia polomeru zárezu znižuje namáhanie v kritických častiach nástroja. Ostré rohy vytvárajú body zlyhania. Správny dizajn polomeru rozkladá namáhanie na väčšie plochy. Vaše nástroje odolávajú trhlinám dlhšie.
- Metódy predpínania predĺžiť prevádzkové cykly. Pred použitím vo výrobe sú matrice vystavené kontrolovanému tlaku. To zvyšuje schopnosť nástroja zvládať opakované nárazy. Prípadové štúdie ukazujú o 20 – 50 % viac cyklov pred vznikom prasklín s predpínacími a únavovo odolnými druhmi ocele.
- Výber materiálu určuje základný výkonZáklad tvoria ocele s vysokou odolnosťou voči únave, ako napríklad 1.2365. Zloženie bohaté na molybdén odoláva drobným prasklinám počas tepelných cyklov. Zápustky zostávajú stabilné počas státisícov kovacích operácií.
Prípady použitia pre náročné podmienky
Z tohto trojfaktorového prístupu najviac profitujú zaťažené závitové vložky. Kombinujú vynikajúcu odolnosť ocele 1.2365 voči tepelnej únave s optimalizovanou geometriou zárezu a predpätím. Získate merateľné výhody: menej núdzových zastavení, nižšie náklady na nástroje a predvídateľné harmonogramy výmeny.
Rozdiel vo výkone sa zväčšuje pri veľkoobjemovom kovaní hliníka a tlakovom liatí horčíka . Matrice z nehrdzavejúcej ocele 1.2365 pri vodnom chladení udržiavajú povrchy bez trhlín dlhšie ako verzie H13. Manažéri výroby sledujú skutočný počet cyklov – údaje potvrdzujú, že výber materiálu je dôležitejší ako samotné premenné spracovania.
7. Sprievodca aplikáciou: Kedy zvoliť 1.2365
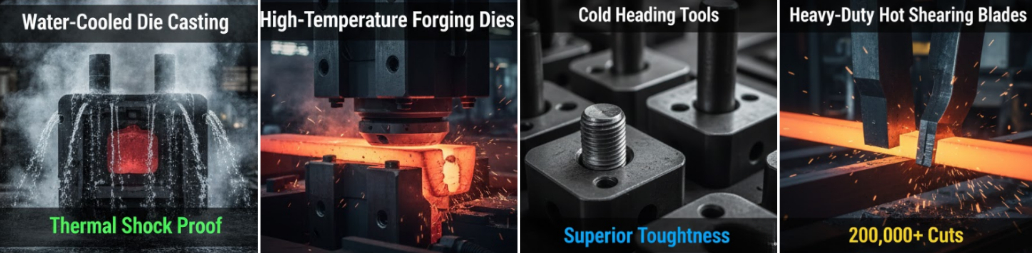
Výber materiálu často rozhoduje o tom, či nástroj bude fungovať mesiace alebo zlyhá o niekoľko týždňov. Použite tohto rýchleho sprievodcu a zistite, kde oceľ 1.2365 prekonáva štandardnú oceľ H13 (1.2344).
| Výrobný scenár | Prečo si vybrať 1.2365 | Riziko H13 |
|---|---|---|
| Agresívne vodné chladenie (napr. mosadzné odliatky, tlakové formy) | Odolné voči tepelným šokom. Vysoká vodivosť (30 W/m·K) zvláda rýchle ochladenie bez praskania. | V dôsledku nárazu vody rýchlo vytvára povrchové trhliny („tepelné praskliny“) |
| Tvárnenie za studena a rázové lisovanie (napr. skrutky, matice, nity) | Vynikajúca húževnatosť. Nižší obsah uhlíka (0.32 %) zabraňuje krehkému praskaniu pri vysokom zaťažení. | Vyššia krehkosť často vedie k náhlemu katastrofickému zlyhaniu |
| Požiadavka na vysokú tvrdosť (prevádzka > 600 °C) | Tvrdosť 50–52 HRC. Vysoký obsah Mo (2.8 %) odoláva mäknutiu počas dlhých, horúcich cyklov. | Má tendenciu mäknúť na 45 – 50 HRC, čo vedie k rýchlejšiemu opotrebovaniu |
| Extrúzia a lisovanie plastov (napr. blokové prijímače, zátky) | Rýchlejší prenos tepla. Štruktúra s nízkym obsahom chrómu znižuje gradienty a zrýchľuje cykly. | Pomalší odvod tepla vytvára vyššie vnútorné napätie |
Rýchle pravidlo: Ak je vaším hlavným problémom tepelné praskanie alebo potrebujete vodné chladenie, 1.2365 je vaša odpoveď. Ak je vaším hlavným problémom čisto abrazívne opotrebenie (trenie podobné brúsnemu papieru), H13 môže byť stále štandardnou voľbou.
Kontrolný zoznam pre konečné rozhodnutie
Pred objednaním vykonajte túto štvorkrokovú kontrolu:
- Chladiaca metódaPotrebujete priamy kontakt s vodou? → 1.2365
- Profil zaťaženiaTvárnenie za studena alebo zmiešané napätie? → 1.2365
- Cieľová tvrdosťPotrebujete rozsah 50-52 HRC? → 1.2365
- Poruchový režimTepelné praskanie pred opotrebovaním? → 1.2365
Ak potrebujete maximálnu rázovú húževnatosť alebo ochranu proti opotrebeniu z karbidu V, vynechajte oceľ 1.2365. Vyšší obsah vanádu v H13 (1.00 % oproti 0.50 %) poskytuje lepšiu ochranu proti oderu pri ťažkých tlakových odlievaniach.
Nože na strihanie za tepla ukazujú skutočný rozdiel. Verzie z ocele 1.2365 odolávajú tepelnému poškodeniu počas viac ako 200 000 rezov. Verzie H13 vytvárajú povrchové trhliny pri 120 000 – 150 000 cykloch za rovnakých podmienok. Zvýšený obsah molybdénu znamená dlhšiu prevádzkyschopnosť.
8. Výhody obrobiteľnosti a spracovania
Čas spracovania zasiahne váš rozpočet viac ako ceny surovej ocele. Oceľ 1.2365 vám v tomto smere prináša obrovskú výhodu. V porovnaní s H13 dokáže znížiť celkové výrobné náklady až o 40 % .
- Vyššie rýchlosti obrábania: Skontrolujte hodnotenie obrobiteľnosti: 90 – 95 % (oproti 55 % pri H13)Takže používajte vysoké otáčky vretena. Materiál odstránite 1.6 – 1.7-krát rýchlejšie. Vezmime si napríklad zložitú frézovaciu úlohu. Ak H13 potrebuje 100 minút, 1.2365 často dokončí prácu len za 60.
- Nižšie náklady na nástroje: H13 má vysoký obsah kremíka. Je abrazívny a núti vás kupovať drahé PCBN doštičky, keď tvrdosť prekročí 40 HRC. 1.2365 používa štandardné karbidové nástroje po celú dobu. Toto znižuje opotrebenie rezných doštičiek o 20 – 30 %Ušetríte peniaze za spotrebný materiál a vyhnete sa prestojom z dôvodu výmeny nástrojov.
- Predvídateľné tepelné spracovanie: Oceľ 1.2365 si počas kalenia dobre drží tvar. Deformáciu H13 je ťažké odhadnúť, takže musíte ponechať veľké prídavky na obrábanie. Oceľ 1.2365 umožňuje obrábanie bližšie k konečnému tvaru. To znižuje konečné brúsenie a odpad z deformácie.
Záver
Limity H13 by nemali zastaviť vašu výrobnú rýchlosť. Oceľ 1.2365 uspeje tam, kde štandardné triedy zlyhávajú. Získate silnú tvrdosť za tepla nad 600 °C. Taktiež si užijete 40 % pokles nákladov na obrábanie. Tepelné praskanie ničí zisky. Táto oceľ tento problém zastaví za studena.
Neuspokojte sa s priemerným výkonom. Vaše nástroje čelia extrémnemu teplu alebo agresívnemu chladeniu. Preto prejdite na ne. Porozprávajte sa ešte dnes so svojím dodávateľom o použití ocele 1.2365 pre vašu ďalšiu sériu. Prestaňte tak často meniť nástroje. Začnite lámať výrobné rekordy. Váš hospodársky výsledok ukáže rozdiel.