Industria americană de prelucrare a pieselor de mare viteză se situează printre cele mai avansate din lume, fiind impulsionată de prelucrarea de precizie, producția aerospațială și aplicațiile de prelucrare a matrițelor. Printre materialele care definesc performanța sculelor,
Oțelul l și M2 sunt două dintre cele mai frecvent comparate clase de oțel.
Deși ambele și-au câștigat locul în fabricarea sculelor, microstructurile, profilurile de duritate și caracteristicile de rezistență la căldură duc la avantaje și compromisuri distincte în diferite condiții de așchiere.
Acest articol explorează o comparație tehnică bazată pe date între oțelul D2 și oțelul pentru scule M2 în contextul aplicațiilor de așchiere de mare viteză din SUA — analizând performanța, rentabilitatea și adecvarea pentru medii specifice de prelucrare.
1. Înțelegerea elementelor de bază ale materialelor
1.1. Oțel pentru scule D2 – Calitatea rezistentă la uzură pentru prelucrare la rece
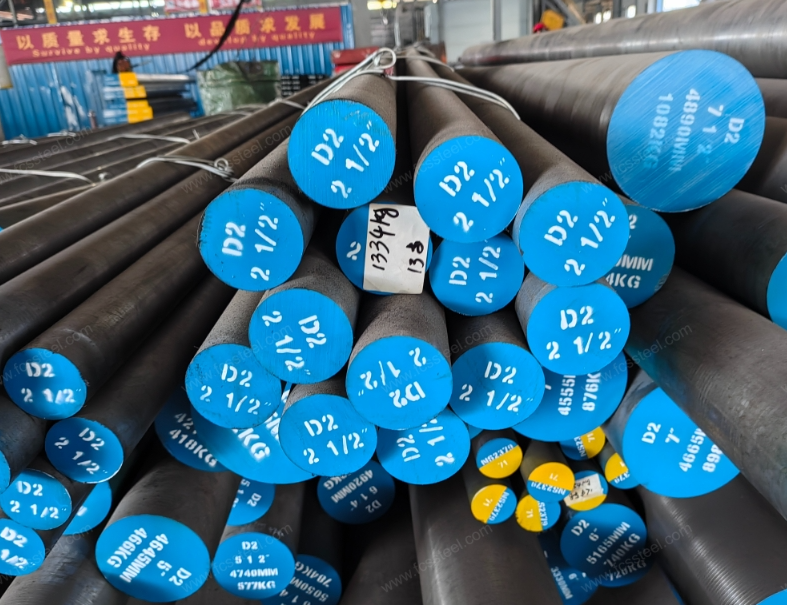
D2 este un oțel pentru scule cu conținut ridicat de carbon și crom, călit în aer, conceput în principal pentru aplicații de prelucrare la rece. Este recunoscut pe scară largă conform standardului AISI și oferă o rezistență excepțională la uzură și stabilitate dimensională după tratamentul termic.
Compoziție tipică (% greutate) :
| Element | C | Cr | Mo | V | Mn | Si |
|---|---|---|---|---|---|---|
| D2 | 1.40-1.60 | 11.00-13.0 | 0.70-1.20 | 1.00 | 0.50-1.10 | 0.10-0.60 |
Proprietăți cheie:
- Duritate (după tratament termic): 58–62 HRC
- Rezistenta la uzura: Foarte mare (datorită densității carburilor)
- Rezistență: Moderat
- Rezistență la căldură: Limitat (sub 500°C)
D2 este preferat în poansoane, matrițe, foarfece și lame de tăiere , unde factorul dominant este abraziunea, mai degrabă decât căldura.
1.2. Oțelul pentru scule M2 – Calul de muncă al oțelurilor rapide
M2, pe de altă parte, este un oțel rapid (HSS) pe bază de molibden , conceput pentru menținerea performanței de așchiere la temperaturi ridicate.
Compoziție tipică (% greutate) :
| Element | C | Cr | Mo | W | V | Co |
|---|---|---|---|---|---|---|
| M2 | 0.78-0.88 | 3.80-4.50 | 4.50-5.50 | 5.50-6.75 | 1.75-2.20 | - |
Proprietăți cheie:
- Duritate (după revenire): 60–66 HRC
- Duritate la cald: Excelent (până la 600°C)
- Rezistență: Bun
- Rezistenta la uzura: Înalt
M2 este coloana vertebrală a burghielor, frezelor frontale, alezoarelor și tarozilor din sculele așchietoare de mare viteză americane, echilibrând duritatea și duritatea așchietoare cu o bună șlefuire.
2. Diferențe metalurgice și impactul acestora
2.1. Structura carburii
- Oțel D2: Conține carburi de crom (Cr₇C₃) mari și distribuite uniform, care sporesc rezistența la uzură, dar reduc tenacitatea.
- Oțel M2: Conține carburi mai fine, inclusiv carburi de vanadiu și tungsten, oferind atât rezistență la uzură, cât și o tenacitate superioară.
2.2. Sensibilitate la tratamentul termic
D2 răspunde bine la călirea în vid și la tratamentul criogenic, în timp ce M2 necesită un control precis în timpul austenitizării pentru a-și păstra capacitatea de mare viteză.
| Proprietatea | D2 | M2 |
|---|---|---|
| Temperatura de întărire | 1020-1040 ° C | 1210-1230 ° C |
| Calirea | 500-550 ° C | 540-570 ° C |
| Stabilitate dimensională | Excelent | Bun |
| Duritate roșie | Moderat | Foarte inalt |
Aceste diferențe fac ca M2 să fie mai potrivit pentru tăierea continuă sub căldură , în timp ce D2 excelează în operațiunile intermitente sau la rece.
3. Compararea performanței în condiții de tăiere
3.1. Viteza de tăiere și eficiență
Conform standardelor industriale (de exemplu, seturile de date ASM International și standardele americane pentru sculele așchietoare):
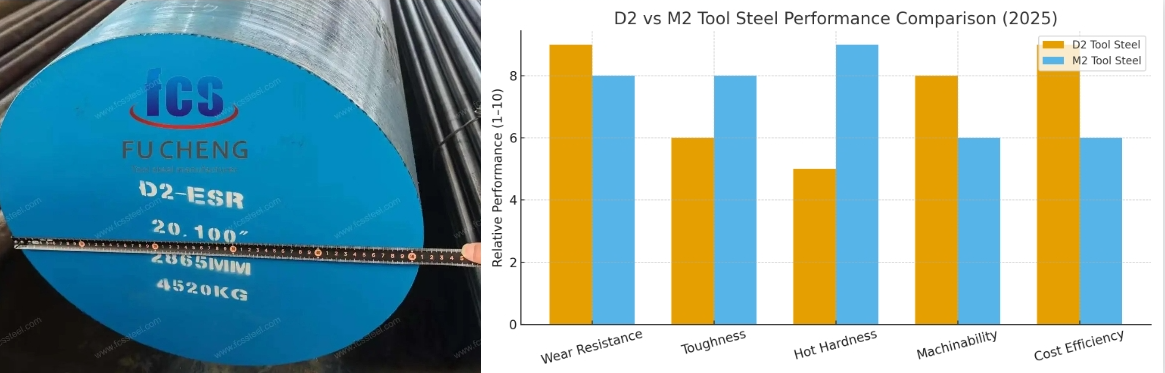
- Oțel pentru scule D2 funcționează optim la viteze de tăiere sub 30–40 m/min, dincolo de care are loc o înmuiere rapidă.
- Oțel rapid M2, totuși, poate susține până la 60–80 m/min, menținând retenția muchiei chiar și după o funcționare prelungită.
Aceasta explică de ce M2 domină frezarea și găurirea de mare viteză , în timp ce D2 rămâne preferat în matrițele de ștanțare și deformare la rece.
3.2. Date privind uzura și durata de viață a sculei
| Condiție de tăiere | Durata de viață a sculei D2 | Durata de viață a sculei M2 | notițe |
|---|---|---|---|
| Tăiere uscată, viteză redusă | 100% valoare inițială | 90% | D2 rezistă mai bine la uzura abrazivă |
| Tăiere umedă, viteză medie | 75% | 100% | M2 își menține duritatea sub căldură |
| Foraj de mare viteză | 40% | 100% | Electrozi M2 |
| Perforare la rece | 100% | 70% | Electrozi D2 |
Avantajul duratei de viață medie a sculei :
- D2 = +25% în condiții abrazive de frig
- M2 = +40% în condiții de tăiere termică
3.3. Rezistența la căldură și retenția durității
Datele testate din studiile de cercetare privind producția din SUA arată:
- D2 pierde din duritate 15-20% la 500°C.
- M2 menține o duritate de peste 90% chiar și la 600°C datorită matricei sale de tungsten-molibden.
Această proprietate — cunoscută sub numele de duritate roșie — definește dominația M2 în sculele așchietoare de strung și frezele frontale utilizate pentru producția continuă în sectoarele aerospațial și auto.
4. Considerații privind costul și prelucrabilitatea
| Factor | D2 | M2 |
|---|---|---|
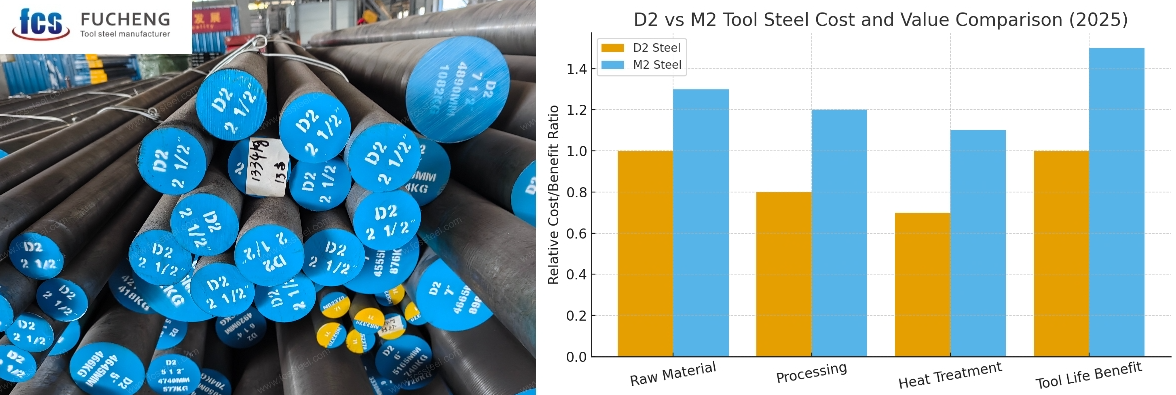
| Costul materiei prime (USD/tonă, estimare 2025) | 2,400-2,600 | 3,200-3,500 |
| Indicele de prelucrabilitate (bazat pe AISI 1212=100) | 45-50 | 35-40 |
| Costul de măcinare | Moderat | Înalt |
| Costul tratamentului termic | Scăzut | Înalt |
Deși M2 oferă performanțe superioare, conținutul său mai mare de aliaje (în special tungsten și molibden) și prelucrarea mai complexă îl fac semnificativ mai scump de produs și de prelucrat.
Prin urmare, pentru ștanțare la rece, matrițe de deformare și operațiuni la temperatură scăzută , D2 rămâne alegerea rentabilă.
5. Perspective de mediu și sustenabilitate
Ambele oțeluri sunt reciclabile, dar amprenta lor de carbon diferă în funcție de intensitatea aliajului și de energia de procesare:
- Oțel D2: temperatură de topire și intensitate a aliajului mai scăzute; mai ecoeficient pentru producția în loturi mici.
- Oțel M2: punct de topire mai ridicat și cicluri de tratament termic mai lungi, rezultând un consum mai mare de energie.
Furnizorii cu viziune de viitor, inclusiv FCS Tool Steel (Fucheng Tool Steel) din Hubei, China, au promovat topirea optimizată în vid și un control mai curat al aliajelor , reducând consumul total de energie per tonă de oțel pentru scule cu până la 15-20% în 2025, comparativ cu rutele tradiționale.
6. Aplicații industriale în SUA
Oțel pentru scule D2 – Ideal pentru:
- Matrițe de perforare și ștanțare
- Unelte de formare la rece
- Cuțite și foarfece industriale
- Matrice de rulare a filetului
Oțel pentru scule M2 – Ideal pentru:
- Burghie, freze frontale, tarozi
- Freze și alezoare pentru roți dințate
- Inserții de tăiere cu strung
- Scule de formare pentru aliaje rezistente la căldură
Aceste modele de aplicații rămân stabile în sectoare din SUA, cum ar fi prelucrarea aerospațială , sculele auto și ingineria de precizie.
7. Sfaturi strategice pentru producătorii și cumpărătorii de scule
Pe baza observațiilor actuale ale pieței și a mediului lanțului de aprovizionare din 2025:
- Adaptați oțelul la temperatura de tăiere — alegeți D2 pentru operațiuni sub 500°C; M2 pentru tăiere continuă peste această temperatură.
- Evaluați costul total de proprietate (TCO) — Durata de viață mai lungă a lui M2 ar putea compensa prețul său inițial mai mare în producția de mare viteză.
- Luați în considerare dinamica prețurilor globale — Prețurile M2 sunt sensibile la costurile tungstenului și molibdenului; D2 rămâne mai stabil.
- Apelează la furnizori de încredere — aprovizionarea de la producători consacrați, cum ar fi Oțel pentru scule FCS asigură o calitate metalurgică constantă și trasabilitate.
8. Perspective de viitor: D2 și M2 în producția hibridă
Tehnologiile emergente în metalurgia pulberilor (PM) și fabricația aditivă (AM) estompează granițele dintre D2 și M2. M2 prelucrat în pulbere, de exemplu, oferă o dispersie rafinată a carburii și o prelucrabilitate îmbunătățită, în timp ce variantele D2 topite în vid se apropie de nivelul de rezistență la uzură al HSS.
Pe piața americană, aplicațiile sculelor hibride care combină baze D2 cu suprafețe acoperite cu M2 (prin straturi PVD/TiN) câștigă teren — asigurând atât controlul costurilor, cât și o durată de viață extinsă.
Gânduri finale
Dezbaterea D2 vs M2 nu este despre superioritate; este despre optimizarea aplicațiilor.
-
Alegeți D2 (1.2379): Dacă prioritatea dumneavoastră este rezistența maximă la uzură și stabilitatea dimensională în ștanțare la rece sau forfecare. Este soluția eficientă din punct de vedere al costurilor pentru serii de volum mare și temperatură scăzută.
-
Alegeți M2 (1.2343): Dacă uneltele dumneavoastră sunt supuse la frecare și căldură extremă. Duritatea și tenacitatea sa superioară îl fac singura alegere pentru uneltele de tăiere de mare viteză, cum ar fi burghiele și broșele.
În 2025, prelucrarea de precizie nu lasă loc de incertitudini legate de materiale. Alegerea calității potrivite este doar jumătate din luptă - cealaltă jumătate constă în metalurgie dovedită și fiabilitate la tratamente termice.