
Blok baja tiba tanpa cacat yang terlihat. Kekerasannya memenuhi spesifikasi, dan pengujian ultrasonik mungkin tidak menunjukkan indikasi yang dapat ditolak.
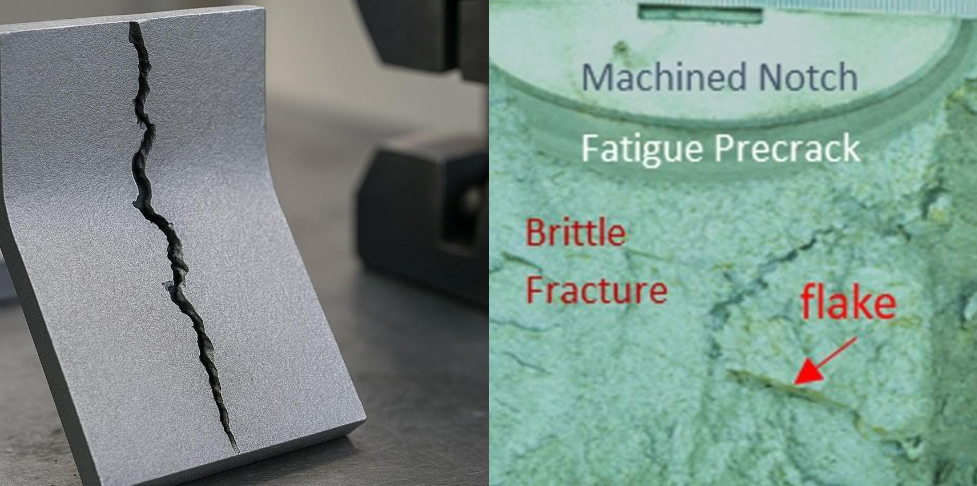
Beberapa minggu atau bulan kemudian, pelanggan melakukan pemotongan pertama dengan gergaji dan menemukan retakan internal atau cacat berwarna putih seperti serpihan.
Apakah baja tersebut retak saat penyimpanan—ataukah cacat tersebut sudah berkembang sebelum pengiriman?
Kami telah menerima umpan balik jenis ini yang melibatkan blok baja penampang besar 1.2083 / 4Cr13 , 1.2316 , dan 1.2714 . Kasus-kasus ini sering disebut "keretakan penyimpanan," tetapi penyimpanan jarang menjadi akar penyebabnya. Masalah biasanya dimulai selama peleburan, penempaan, pendinginan, atau perlakuan panas. Waktu dan pemotongan hanya memungkinkan masalah tersebut muncul.
Mengapa Nilai-Nilai Ini Sensitif?
Baja-baja ini memiliki komposisi dan aplikasi yang berbeda, tetapi blok besar baja tersebut memiliki dua karakteristik penting yang sama: kemampuan pengerasan yang tinggi dan pendinginan yang lambat di bagian intinya.
|
Kelas |
Kandungan paduan yang relevan* |
Risiko utama di bagian-bagian besar |
|---|---|---|
|
1.2083/4Cr13 |
Sekitar 13% Cr |
Serpihan hidrogen, kebersihan internal, dan tekanan pendinginan. |
|
1.2316 |
Sekitar 16% Cr dengan Mo; beberapa varian mengandung Ni |
Kemampuan pengerasan mendalam, efek penampang, dan tegangan sisa |
|
1.2714 |
Kira-kira 4% Ni, 1.2% Cr dan 0.5% Mo |
Pendinginan inti yang lambat, tekanan transformasi, dan hidrogen |
|
1.2080 / D3 |
Kira-kira 2% C dan 12% Cr |
Segregasi karbida, ketangguhan rendah, dan tegangan sisa. |
*Rentang pastinya bergantung pada standar yang berlaku dan spesifikasi masing-masing pemasok.
Pada balok tempa berukuran besar, permukaan akan mendingin terlebih dahulu sementara bagian tengahnya dapat tetap panas selama berjam-jam. Gradien suhu dan transformasi fasa terjadi pada waktu yang berbeda di seluruh penampang, menghasilkan tegangan internal.
Unsur paduan meningkatkan kemampuan pengerasan, ketahanan korosi, atau sifat mekanik, tetapi juga membuat jalur pendinginan menjadi kurang toleran. Ini bukan berarti baja jenis ini secara alami retak saat disimpan. Artinya, produsen baja harus mengontrol hidrogen, penempaan, dan pendinginan sesuai dengan ukuran penampang sebenarnya.
Tiga Penyebab Utama Keretakan yang Tertunda
1. Serpihan Hidrogen
Hidrogen masuk ke dalam baja cair melalui bahan baku dan masukan tungku. Jika tidak dihilangkan, hal itu akan menciptakan serpihan internal dan retakan yang tertunda di kemudian hari. Namun, mari kita lihat risiko bisnis yang sebenarnya.
Beberapa pabrik kecil sama sekali tidak memiliki peralatan Vacuum Degassing (VD). Mereka melewatkan langkah degassing hanya untuk memangkas harga dan menawarkan harga yang "murah". Ketika distributor membeli baja dengan diskon besar ini dan meneruskannya ke klien lokal, cacat tersembunyi tersebut akhirnya muncul. Hasilnya? Pengembalian seluruh batch, klaim kompensasi yang menyakitkan, dan kehilangan klien.
Di FCS, kami menolak untuk mengambil jalan pintas. Kami secara ketat menerapkan perawatan VD mendalam untuk mengontrol kadar hidrogen hingga aman ≤ 2 ppm, didukung oleh pengujian ultrasonik SEP 1921 D/d yang wajib. Kami melakukan ini karena satu alasan sederhana: untuk sepenuhnya melindungi reputasi komersial Anda dan mengamankan margin keuntungan Anda.
2. Tegangan Tarik Sisa
Tegangan sisa dapat berasal dari penempaan yang tidak merata, pendinginan yang cepat atau tidak seragam, perlakuan panas, pelurusan dingin, dan pemesinan berat.
Suatu balok mungkin tampak kokoh karena tegangan di dalamnya tetap seimbang. Penggergajian menghilangkan material dan mengubah keseimbangan tersebut. Jika tegangan tarik yang tersisa melebihi resistensi patahan lokal, retakan internal dapat menyebar dengan cepat.
Inilah mengapa gergaji seringkali menjadi pemicu, bukan penyebab aslinya.
3. Cacat Metalurgi Internal
Pemotongan ingot yang tidak memadai dapat memungkinkan material yang sangat tersegregasi masuk ke dalam produk jadi. Rasio penempaan yang rendah dapat meninggalkan porositas, segregasi di bagian tengah, atau sisa-sisa struktur coran.
Pada jenis baja karbon tinggi seperti D3, segregasi karbida dapat menjadi sangat penting. Dalam satu penelitian terhadap baja D3, segregasi karbida eutektik mencapai Grade 6.0, memberikan bukti langsung adanya struktur yang sangat tidak seragam dan rapuh.
Tidak setiap retakan yang ditemukan setelah penyimpanan adalah retakan hidrogen. Makrostruktur, mikrostruktur, dan bukti patahan harus diperiksa sebelum menentukan penyebabnya.
Bagaimana Cacat Tersebut Berkembang
Tahap 1: Peleburan dan Pemurnian
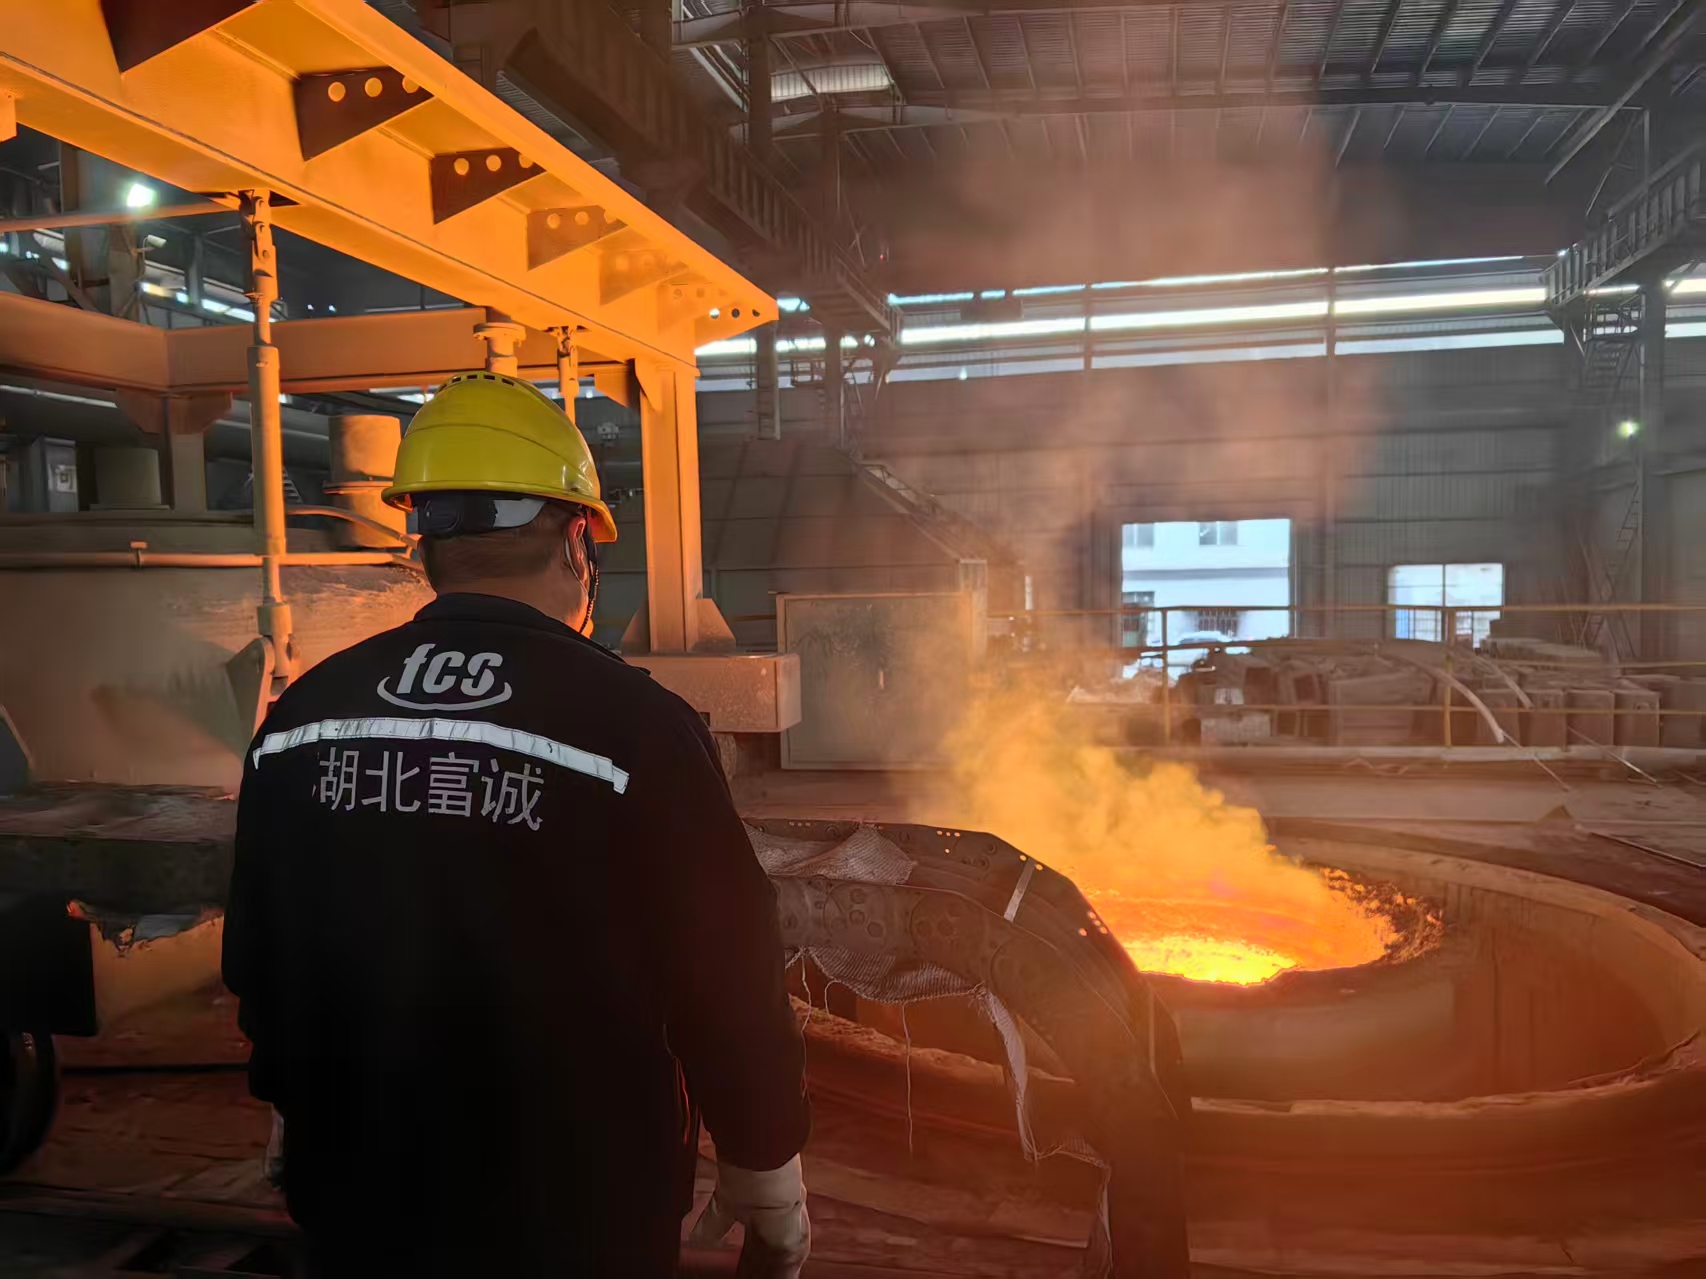
Pengendalian hidrogen dimulai dengan bahan baku kering dan praktik tungku yang sesuai. Pemurnian LF, penghilangan gas vakum, pengendalian terak, dan pengecoran terlindungi bekerja bersama untuk meningkatkan kebersihan baja.
Menulis "VD" pada jalur produksi saja tidak cukup. Perlakuan tersebut harus efektif untuk panas yang sebenarnya, dan hasilnya harus memenuhi spesifikasi yang disepakati.
Tahap 2: Pengecoran dan Penempaan
Bagian tengah dan kepala ingot umumnya mengandung lebih banyak segregasi daripada bagian luarnya. Pemotongan yang tepat menghilangkan material ujung yang tidak sesuai sebelum masuk ke dalam blok jadi.
Proses penempaan kemudian harus menghasilkan deformasi yang cukup di bagian tengah. Jika hanya permukaan yang dikerjakan secara efektif, porositas internal dan segregasi mungkin tetap ada di bawah permukaan yang telah diolah dengan bersih.
Tahap 3: Pendinginan dan Perlakuan Panas
Ini adalah tahap paling sensitif untuk bagian-bagian yang berat.
Jika pendinginan terlalu cepat, tegangan termal dan transformasi yang besar dapat berkembang. Jika penghilangan hidrogen dan pendinginan tidak terkoordinasi dengan baik, hidrogen yang dapat berdifusi dapat menumpuk di sekitar cacat internal.
Proses anil atau temper harus didasarkan pada mutu dan penampang. Kekerasan permukaan saja tidak dapat memastikan bahwa inti logam seragam atau bebas tegangan.
Tahap 4: Penyimpanan dan Pemotongan
Selama penyimpanan, retakan mikro yang sudah ada mungkin tetap berada di bawah permukaan. Hidrogen yang dapat berdifusi dapat terus bergerak, sementara tegangan tarik residual terus bekerja pada daerah yang lemah.
Potongan gergaji pertama menghilangkan hambatan dan mendistribusikan kembali tegangan. Gaya potong dan getaran kemudian memberikan pemicu terakhir.
Oleh karena itu, deskripsi yang akurat tidak selalu "baja retak karena disimpan." Lebih sering:
Cacat tersebut muncul selama proses produksi, tetap tersembunyi selama penyimpanan, dan terungkap atau dipicu oleh pemotongan.
Apa bukti yang mendukung proses cracking dengan bantuan hidrogen?
|
Bukti |
Apa yang ditunjukkannya? |
|---|---|
|
Retakan internal berbentuk serpihan terkonsentrasi di dekat inti. |
Mendukung kemungkinan kerusakan akibat serpihan hidrogen. |
|
Hasil hidrogen melebihi batas pabrik yang disepakati. |
Mendukung keterlibatan hidrogen |
|
Retakan muncul setelah penundaan |
Sesuai dengan penundaan keretakan, tetapi bukan bukti. |
|
Patahan getas dengan sedikit deformasi |
Menunjukkan ketahanan retak yang rendah, tetapi bukan hanya pada hidrogen. |
|
Segregasi atau inklusi yang parah |
Mengidentifikasi lokasi potensial awal terjadinya retakan. |
|
Lulus hasil UT |
Hanya mengkonfirmasi tidak adanya indikasi yang dapat ditolak berdasarkan prosedur pengujian tersebut. |
Diagnosis akhir harus menggabungkan pemeriksaan fraktur, pengujian makro penampang lengkap, metalografi, data hidrogen, catatan UT, dan riwayat manufaktur.
UT dapat mendeteksi banyak diskontinuitas internal, tetapi deteksi bergantung pada ukuran cacat, orientasi, frekuensi probe, cakupan, dan kelas penerimaan. Pengujian kekerasan tidak dapat mengukur tegangan sisa, hidrogen, atau segregasi pusat.
Siapa yang bertanggung jawab?
Tanggung jawab bergantung pada dari mana cacat tersebut berasal.
Produsen baja mengendalikan peleburan, penghilangan hidrogen, pemotongan, penempaan, dan pendinginan pasca-penempaan. Pengolah mungkin bertanggung jawab atas pelurusan, pemesinan, atau perlakuan panas selanjutnya. Pelanggan mengendalikan penyimpanan, penyangga, dan kondisi pemotongan.
Jika pengujian mengkonfirmasi adanya serpihan hidrogen, penempaan yang tidak memadai, atau cacat lain yang berasal dari produksi, tanggung jawab biasanya terletak di hulu. Namun, kesimpulan ini harus didukung oleh tiga fakta:
-
Asal retakan dan jenis kerusakan telah diidentifikasi.
-
Sampel yang diuji dapat ditelusuri hingga ke panas dan blok yang sebenarnya.
-
Hasilnya tidak memenuhi standar yang disepakati atau persyaratan kontrak.
Tanpa fakta-fakta ini, menyalahkan gergaji atau pemasoknya adalah tindakan yang terlalu dini.
Biaya Sesungguhnya dari Baja Murah
Spektrometer dapat memastikan mutu yang benar meskipun melewatkan langkah produksi yang terlewat. Pengendalian hidrogen, reduksi penempaan, dan praktik pendinginan tidak dapat diverifikasi hanya dari kimia saja.
Penghematan yang dicapai dengan mempersingkat perlakuan vakum, mengurangi pekerjaan penempaan, atau mempercepat pendinginan mungkin kecil per ton. Blok yang gagal dapat menelan biaya jauh lebih besar:
-
Material dan hasil pengerjaan mesin yang telah selesai dapat hilang.
-
Blok-blok lain dari suhu yang sama harus dikarantina.
-
Produksi dan pengiriman ke pelanggan terhenti.
-
Pengujian laboratorium dan klaim membutuhkan waktu tambahan.
Penawaran harga termurah tidak selalu berarti total biaya terendah.
Cara Memilih Pemasok yang Dapat Diandalkan
Pemeriksaan kekerasan permukaan saat penerimaan tidak akan mengungkapkan kondisi inti internal atau kadar hidrogen. Anda harus bergantung pada mitra manufaktur Anda. Berikut adalah hal-hal yang perlu diperhatikan:
-
Verifikasi kemampuan peralatan: Pemasok membutuhkan fasilitas Vacuum Degassing (VD) dan mesin pres tempa berat untuk memadatkan blok-blok besar.
-
Tuntut standar pengujian yang ketat: Jangan menerima stempel "lulus UT" yang samar. Pabrik yang andal menetapkan standar pengujian yang tepat (seperti SEP 1921), kelas penerimaan, dan batasan hidrogen yang ketat.
-
Pastikan ketelusuran lengkap: Setiap blok harus disertai sertifikat MTC 3.1. Nomor heat pada baja fisik harus sesuai dengan dokumen.
-
Nilai transparansi teknis: Mintalah pemasok untuk menjelaskan proses penempaan, pendinginan, dan perlakuan panas yang mereka lakukan untuk ukuran penampang yang Anda butuhkan.
Mencegah keretakan yang tertunda membutuhkan pemasok yang mengendalikan seluruh proses produksi.
Bagaimana FCS Mengendalikan Risiko
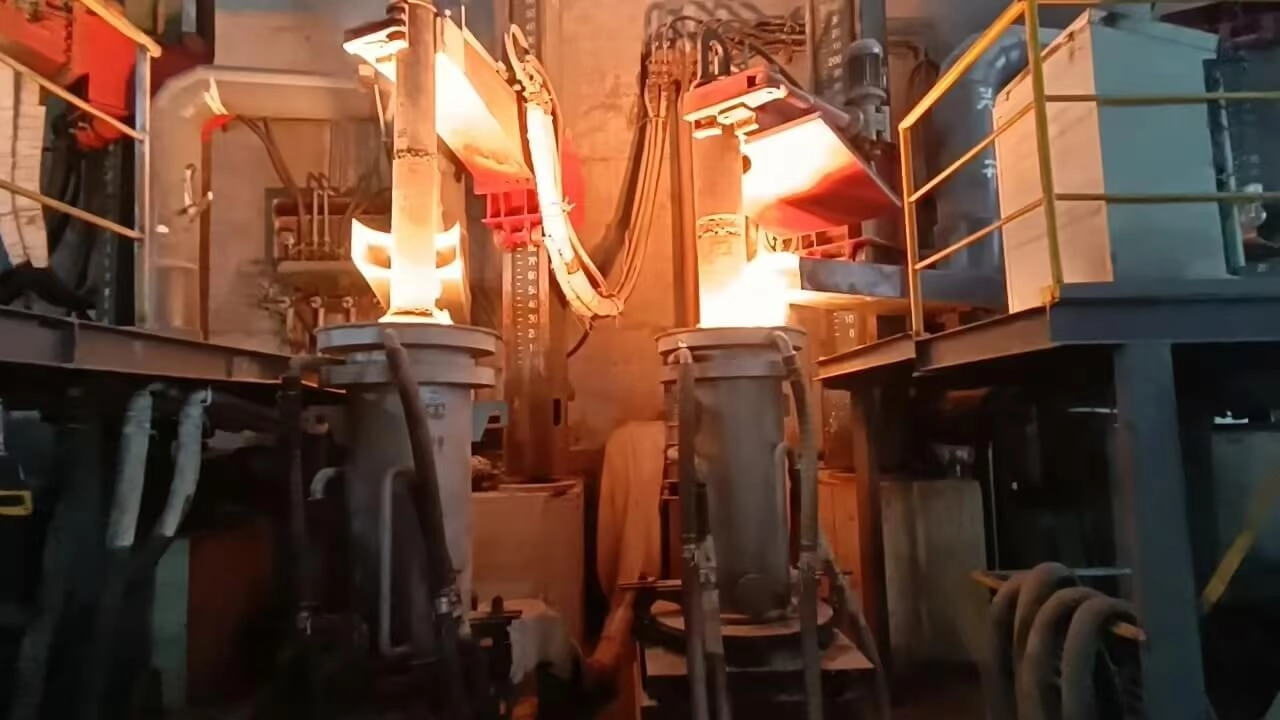
FCS Tool Steel memperlakukan ukuran penampang sebagai bagian dari spesifikasi material. Balok berukuran 500 mm tidak dapat mengikuti logika pendinginan yang sama seperti batang kecil.
Untuk mendukung hal ini, Anda membutuhkan peralatan yang serius. FCS mengoperasikan mesin pres tempa cepat berat berkapasitas 5,500 ton. Ini memastikan bahwa bahkan untuk batangan dan balok besar di atas 500 mm, rasio penempaan inti dengan mudah melebihi 5:1, sepenuhnya menekan dan memadatkan porositas di bagian tengah.
Alur produksi kami dapat meliputi:
EF → LF → VD → ESR bila ditentukan → penempaan terkontrol → pendinginan dan perlakuan panas terkontrol → pemesinan → inspeksi akhir
Kami mengendalikan proses asal muasal cacat ini: hidrogen selama pemurnian, struktur pusat selama pemotongan dan penempaan massal, serta tegangan sisa selama pendinginan dan perlakuan panas.
Inspeksi kemudian dikaitkan dengan nomor batch produksi. Tergantung pada kontraknya, ini dapat mencakup komposisi kimia, kekerasan, pengujian ultrasonik (seperti pengujian ketat sesuai standar SEP 1921), makrostruktur, dan metalografi, yang didukung oleh dokumentasi MTC 3.1.
Kesimpulan
Mari kita perjelas: blok baja 1.2083, 1.2316, dan 1.2714 tidak akan retak begitu saja hanya karena telah disimpan di gudang selama beberapa bulan.
Sebenarnya, penyebab mendasar hampir selalu dimulai jauh lebih awal dalam proses produksi. Entah itu kelebihan hidrogen, penempaan yang tidak memadai, pendinginan yang tidak terkontrol, tegangan sisa, atau cacat metalurgi internal yang tersembunyi—kerusakan sudah terjadi. Penyimpanan hanya memberikan waktu, dan pemotongan gergaji pertama hanyalah pemicu yang mengungkap kelemahan tersebut.
Untuk blok tempa berukuran besar, mencapai komposisi kimia dan kekerasan permukaan yang tepat hanyalah persyaratan minimum. Yang benar-benar menentukan apakah baja akan tetap stabil saat mulai dipotong adalah pengendalian hidrogen yang ketat, pengurangan tempa yang tepat, praktik pendinginan yang presisi, dan ketertelusuran nomor panas yang lengkap.
Mengamankan Pasokan untuk Distributor Baja
Bagi distributor, blok yang retak yang ditemukan setelah berbulan-bulan disimpan berarti pukulan langsung terhadap margin keuntungan Anda dan percakapan yang sulit dengan pembeli. Persediaan Anda harus tetap stabil.
FCS Tool Steel bermitra dengan pedagang grosir dalam jumlah besar. Kami memasok para pengecer dengan blok baja penampang besar yang telah dihilangkan gasnya, ditempa, dan aman untuk disimpan di rak Anda.
Bekerja samalah dengan mitra manufaktur yang memahami bagaimana kualitas yang konsisten melindungi bisnis grosir Anda. Hubungi kami hari ini untuk meminta penawaran atau memulai pertanyaan teknis. Mari kita amankan rantai pasokan yang andal untuk inventaris Anda.