
Perkenalkan:
Penetapan harga premium membutuhkan alasan yang kuat. Baja Jerman 1.2316 ( X38CrMo16 ) harganya 1.7–2.0 kali lebih mahal daripada baja olahan ESR setara dari wilayah lain. Baja perkakas ESR umum berkisar antara 6–20 USD/kg secara global. Pabrik-pabrik Jerman tetap berada di puncak kisaran tersebut atau bahkan lebih tinggi. Baja regional non-ESR turun menjadi 0.5–2.5 USD/kg . Namun, baja jenis ini tidak cocok untuk pekerjaan cetakan dengan hasil akhir seperti cermin.
Selisih harga tersebut memberi Anda tiga manfaat nyata: kebersihan inklusi, konsistensi kekerasan, dan pengulangan antar batch . Masing-masing menghemat uang di bengkel Anda. Selain itu, hal ini mengurangi risiko produksi. Perbedaannya terlihat dalam pekerjaan nyata, bukan hanya di atas kertas.
Panduan ini menunjukkan kepada Anda proses industri di balik baja Jerman 1.2316. Anda akan melihat sistem mutu dan kemitraan R&D mereka yang membuat baja mereka berbeda. Selain itu, Anda akan mempelajari kapan harga premium tersebut benar-benar masuk akal untuk kebutuhan spesifik Anda.
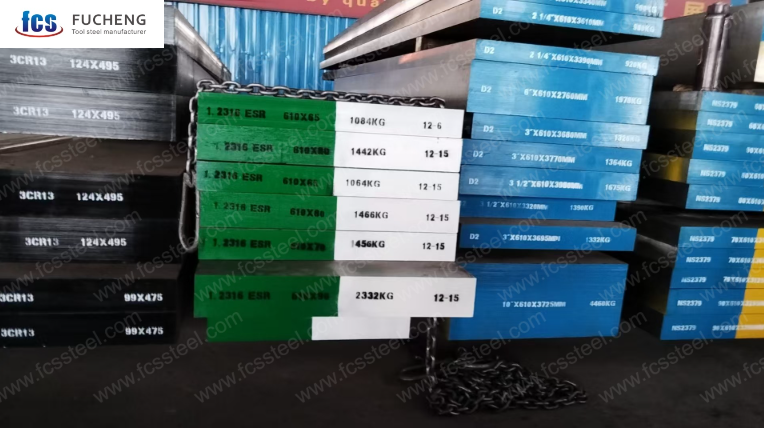
Peran Industri Jerman
Jerman memproduksi sekitar 35.5 juta ton baja mentah setiap tahunnya. Mereka secara konsisten berada di peringkat 10 besar dunia . Pada akhir tahun 2025, produksi bulanan mereka tetap kuat, mencapai hampir 29% dari total produksi Uni Eropa (EU27) . Jerman memimpin manufaktur baja di Eropa.
Jerman memegang pangsa pasar yang besar di segmen bernilai tinggi. Ini termasuk baja perkakas, baja cetakan, dan baja paduan ultra-bersih . Proses-proses ini mendefinisikan ceruk pasar Jerman. Mereka tidak mengejar tonase massal. Mereka mengejar kemurnian pada tingkat mikroskopis. Presisi komposisi adalah hal yang menjadi daya saing mereka.
Standar kualitas dan status pengiriman kelas atas 1.2316
Pabrik-pabrik Jerman mengontrol komposisi dengan lebih baik daripada yang dipersyaratkan oleh standar internasional. DIN ISO 4957 menetapkan rentang dasar. Produsen-produsen top Jerman memperketat batasan tersebut secara mandiri.
1. Komposisi Kimia: Melebihi Batas Standar
1.2316 (X38CrMo16) mengikuti rentang inti berikut di bawah ISO 4957:
| Elemen | Karbon (c) | Kromium (Cr) | Molibdenum (Mo) | Silikon (Si) | Mangan (Mn) |
| Jangkauan (%) | 0.33 - 0.45 | 15.5 - 17.5 | 0.80 - 1.30 | ≤ 1.0 / 1.5* | ≤ 1.0 / 1.5* |
Para produsen kelas atas Jerman melangkah lebih jauh. Mereka menetapkan batasan yang lebih ketat pada unsur-unsur berbahaya:
- FosforStandar yang berlaku memperbolehkan ≤0.03–0.04%. Pabrik-pabrik di Jerman mempertahankannya di bawah ≤0.025–0.03%.
- BelerangStandar memungkinkan ≤0.03–0.04%. Baja yang diproses dengan ESR/VAR menurunkan angka ini menjadi ≤0.005–0.010%. Merek premium bahkan melampaui ≤0.003%.
70–80% produksi baja perkakas dan cetakan Jerman menggunakan peleburan ulang elektroslag. Baja ESR kelas 1.2316 menunjukkan kandungan oksigen di bawah 8 ppm . Kandungan sulfur tetap di bawah 0.003% . Lapisan terak memerangkap inklusi non-logam. Mikrosegregasi berkurang. Porositas pusat menghilang.
2. Tingkat Pengujian Ultrasonik: Kebersihan Dua Tingkat
Pabrik-pabrik Jerman menawarkan setidaknya dua tingkat kualitas UT :
| Fitur | Kelas 2 (Standar) | SEP 1921 Grup 3 Kelas E/e (Bersih Tinggi) |
| Aplikasi Utama | Rekayasa cetakan umum | Pemolesan cermin & cetakan plastik presisi |
| Batas Cacat Internal | Toleransi standar industri | Nol cacat > 1 mm |
| Penyelesaian Permukaan ($Ra$) | Tingkat pemesinan standar | 0.015 – 0.02 m (Permukaan seperti cermin) |
| Kualitas Poles | Kejelasan umum | Tidak ada lubang atau bekas gesekan. |
| Lingkup Pemindaian | Pengambilan sampel sektoral atau standar | Bagian penuh 100% (kedua arah) |
| Metrik Teknis | Standar dasar pabrik | Tinggi gema terukur & jarak antar gema |
3. Keseragaman Kekerasan pada Bagian yang Luas
Produsen Jerman menjaga variasi kekerasan penampang tetap ketat. Blok premium 1.2316 menunjukkan perubahan kekerasan dalam ±1 HRC di seluruh penampang. Standar industri mengizinkan ±2 HRC . Ini penting untuk sisipan rongga besar. Kekerasan yang merata memberikan masa pakai alat yang stabil. Selain itu, perlakuan panas tidak akan menyebabkan pembengkokan yang tidak terduga.
4. Kondisi Pengiriman: Dianil atau Dikeraskan Sebelumnya
| Fitur | Keadaan Anil (Lunak) | Blok yang telah dikeraskan sebelumnya | Pendinginan & Penempaan Penuh |
| Kekerasan Khas | 190–230 tahun | 280–330 HB (~28–32 HRC) | 48–54 jam |
| Status materi | Diberi perlakuan penghilangan tegangan; lunak untuk pemesinan. | Siap untuk segera digunakan | Kekerasan puncak melalui perlakuan panas |
| Manfaat Utama | Ideal untuk penggilingan berat pada bentuk-bentuk kompleks. | Menghilangkan waktu perlakuan panas pasca-pemesinan. | Ketahanan aus maksimum |
| Kasus Penggunaan Terbaik | Komponen presisi sebelum pengerasan akhir. | Cetakan injeksi dengan kebutuhan keausan sedang | Lingkungan bertekanan tinggi/abrasif |
| Opsi Permukaan | Pemesinan kemudian pengerasan | Penggunaan langsung atau pelapisan permukaan | Kompatibel dengan Nitridasi |
Proses metalurgi yang menjamin stabilitas kualitas.
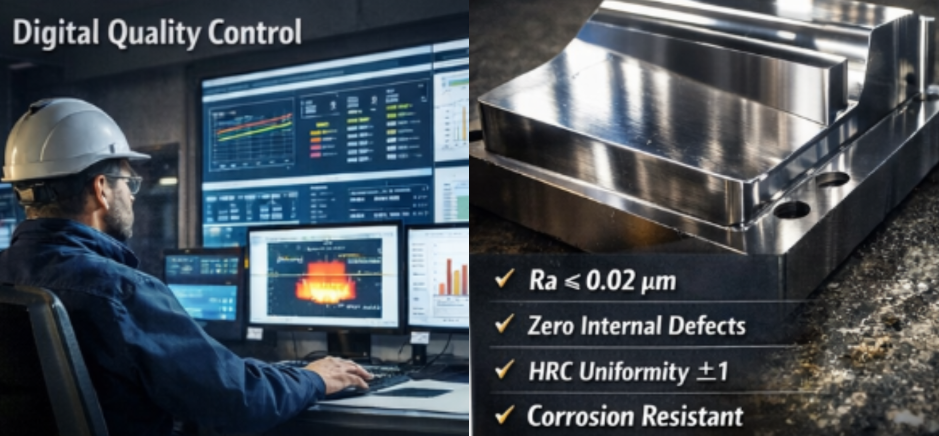
Pabrik baja Jerman telah menjadikan kontrol proses digital sebagai keunggulan kompetitif mereka sejak beberapa dekade lalu. Spesifikasi komposisi sangat penting. Namun, reproduksi spesifikasi yang konsisten di ribuan ton baja adalah yang membedakan produsen elit dari yang lainnya.
Dengan produksi tahunan sekitar 35.5 juta ton , Jerman menghasilkan seperempat dari total baja Uni Eropa . Yang lebih penting lagi: lebih dari 50% diekspor —sebagian besar baja khusus bernilai tinggi. Baja Anda melintasi perbatasan menuju pelanggan yang menuntut. Stabilitas proses menjadi wajib, bukan pilihan.
1. Busur Listrik dan Oksigen Dasar: Campuran Dasar
Pembagian industri baja Jerman tetap stabil: sekitar 30% baja tungku busur listrik (EAF) dan 70% baja tungku oksigen dasar (BOF) . Proses tungku terbuka telah punah bertahun-tahun yang lalu. Pengaturan jalur ganda ini mendukung berbagai tingkatan kualitas.
Untuk baja cetakan 1.2316 dan sejenisnya , jalur EAF (Electric Arc Furnace) adalah yang terbaik. Tungku listrik memberikan pilihan skrap yang lebih ketat. Anda mendapatkan penyesuaian paduan yang lebih cepat. Masukan skrap bersih mengurangi unsur-unsur pengotor yang tidak diinginkan sejak awal.
Pekerjaan berkualitas sesungguhnya terjadi setelah peleburan primer.
2. Sistem Mutu Digital: Menghilangkan Kesalahan Manusia
Pabrik-pabrik baja terkemuka di Jerman tidak bergantung pada "firasat" operator. Mereka menjalankan platform digital terpadu yang menangkap data dari tempat penyimpanan besi tua hingga dermaga pemuatan. Setiap kurva suhu, durasi pengadukan, dan tingkat vakum masuk ke satu sistem kontrol pusat.
Ini memberikan dua manfaat bagi Anda:
- Koreksi waktu nyataJika suhu tungku bergeser atau waktu vakum berkurang, sistem akan langsung mengirimkan peringatan. Standardisasi pun terjadi. selama produksi, bukan hanya selama inspeksi akhir.
- Pemblokiran PrediktifModel data historis memprediksi kualitas akhir lempengan sebelum dipotong. Jika angka-angka menunjukkan risiko cacat mikro, sistem akan menandai lempengan tersebut untuk penggunaan dengan kualitas lebih rendah. Lempengan tersebut tidak pernah mencapai rantai pasokan 1.2316 kelas atas.
3. “Kualitas 4.0”: Algoritma vs. Opini
Pabrik-pabrik modern di Eropa telah beralih ke "Kualitas 4.0" berbasis cloud . Di masa lalu, seorang manajer kualitas mungkin mencoba mencocokkan batch yang hampir memenuhi standar dengan pesanan. Sekarang, algoritma yang menentukan.
Sistem penugasan otomatis membandingkan komposisi kimia dan kebersihan baja jadi dengan spesifikasi pesanan Anda. Jika data tidak sesuai dengan kurva, sistem akan memblokir pengiriman. Tidak ada perubahan manual. Tidak ada "sudah cukup dekat". Ini menghilangkan variasi antar batch yang disebabkan oleh keputusan manusia yang subjektif.
4. Kontrol Komposisi Dinamis Melalui Big Data
Pabrik-pabrik Jerman menggunakan model ini selama produksi. Sebelum memanaskan bijih, sistem menghitung penyesuaian mikro pada penambahan paduan dan langkah-langkah pemurnian. Tingkat keberhasilan komposisi mencapai hampir 100% dalam rentang target . Persentase pastinya tetap menjadi rahasia, tetapi tingkat penerimaan pertama kali jauh melampaui rata-rata industri.
Untuk 1.2316 , ini berarti:
- Kromium mendarat di 15.5 – 17.5% jangkauan tanpa overshoot
- Molibdenum menghantam 0.8 – 1.3% tiap kali
- Sulfur tetap di bawah 0.005% dalam batch yang diproses ESR, pemanasan demi pemanasan
Sistem ini melakukan lebih dari sekadar mengontrol rata-rata. Sistem ini mengurangi deviasi standar di seluruh batch . Pesanan Anda di bulan Januari dan pesanan Anda di bulan Juni menunjukkan struktur mikro yang hampir identik.
Mengapa Hal Ini Penting untuk Baja Cetakan Anda
Stabilitas proses terlihat pada hasil kerja. Anda mengerjakan 1.2316 blok dari berbagai lot pengiriman. Pola keausan alat tetap dapat diprediksi. Waktu pemolesan tetap stabil. Respons perlakuan panas tetap seragam.
Pabrik-pabrik Jerman mengekspor stabilitas sama seperti baja. Infrastruktur kualitas digital mereka menghilangkan variabilitas manusia yang merugikan operasi yang kurang terkontrol. Anda membayar harga premium. Tetapi Anda membeli kemampuan reproduksi dalam skala industri.
Manajemen Mutu dan Ketelusuran yang Ketat
Pabrik-pabrik Jerman melacak setiap proses pemanasan dari sendok tuang hingga dermaga pemuatan. Sistem mutu mencatat data dan menegakkan aturan di setiap gerbang. Suatu batch gagal melewati titik pemeriksaan? Proses dihentikan. Tidak ada intervensi manual. Tidak ada jalan pintas.
Gerbang Kontrol Kualitas yang Ketat: Dari Peleburan hingga Pengiriman
- Pengendalian Pembuatan BajaSetiap proses pemanasan menjalani 2–3 pengujian kimia terhadap batasan yang lebih ketat daripada DIN EN ISO 4957. Penyimpangan suhu penyadapan dijaga ketat dalam batas yang diizinkan. ±10–15°C.
- Pemurnian SekunderAnalisis gas memastikan Oksigen ≤20–25 ppm ke Hidrogen ≤2 ppmSemua parameter penghilangan gas vakum dan pengadukan argon diberi cap waktu secara digital.
- Standar PenempaanBlok kritis 1.2316 memerlukan rasio deformasi sebesar ≥ 6 (dibandingkan dengan standar ≥3–4). Pemisahan di tengah dibatasi pada Kelas ≤1–2.
- Akurasi Perlakuan PanasKontrol suhu tetap dalam batas yang ditentukan. ±5–10°CVariasi kekerasan di sebagian besar wilayah terbatas hanya pada... ≤2HRC.
- Pengujian non-destruktif (NDT): Kami melaksanakan Pemindaian ultrasonik volumetrik 100% untuk membedakan blok Grade 3 dari hasil standar. Tidak ada yang diasumsikan; setiap inci kubik diverifikasi. Permukaan kritis juga menjalani pengujian partikel magnetik atau pengujian penetrasi.
- Verifikasi MekanisSetiap batch menjalani pengujian longitudinal dan transversal lengkap untuk kekuatan tarik dan ketahanan benturan—tidak diperbolehkan pemeriksaan acak.
- Inspeksi terakhir: Dimensi sebagai berikut DI 10060/10029 standar, dengan kedalaman cacat permukaan dibatasi hingga ≤1–2% ketebalan bagian.
Ketertelusuran Penuh: Keterkaitan Panas dengan Komponen
Setiap produk jadi memiliki nomor peleburan. Nomor tersebut membuka seluruh riwayat produksi. Tabel komposisi kimia. Hasil analisis gas. Rasio penempaan. Kurva perlakuan panas. Gambar pemindaian UT. Laporan uji mekanis. Sebagian besar pabrik di Jerman menyimpan data ini selama 10 tahun atau lebih . Anda memesan 1.2316 pada tahun 2026. Lima tahun kemudian, Anda dapat melacak kegagalan alat kembali ke catatan peleburan aslinya. Itu adalah layanan standar, bukan layanan premium.
Kemampuan Litbang dan Kolaborasi Pelanggan
Pabrik-pabrik baja Jerman menginvestasikan 2–4% dari pendapatan mereka untuk penelitian dan pengembangan (R&D) setiap tahun. Operasi baja perkakas dan cetakan kelas atas mencapai batas atas kisaran tersebut. Divisi baja Thyssen Krupp mempertahankan pengeluaran R&D mendekati 2% dari penjualan . Dana tersebut dialokasikan untuk jenis baja berkinerja tinggi. Ini termasuk baja cetakan tahan korosi seperti 1.2316.
1. Portofolio Paten dalam Baja Cetakan Tahan Korosi
Produsen Jerman dan Eropa memegang 30–40% paten global untuk 1.2316 (X38CrMo16) dan baja serupa. Ini adalah baja cetakan plastik tahan korosi. Pengajuan paten berfokus pada tiga bidang:
- Penyesuaian komposisiPengendalian molibdenum, vanadium, nikel, dan sulfur
- Pemurnian sekunderKimia terak ESR dan metode degassing vakum
- Perlakuan panasLangkah-langkah tempering untuk kekerasan yang merata
Pabrik baja khusus terkemuka Jerman —Böhler-Uddeholm, Deutsche Edelstahlwerke — masing-masing mengajukan 20–80 paten . Paten-paten ini mencakup baja cetakan plastik dan tahan korosi. Fokus pada “varian 1.2316 yang ditingkatkan,” dan jumlahnya turun menjadi 5–20 per produsen . Paten-paten ini melindungi peningkatan kecil. Kontrol sulfur yang lebih ketat. Pengerasan yang lebih baik secara menyeluruh. Pemolesan yang lebih baik.
2. Siklus Pengembangan Bersama dengan Pembuat Cetakan dan OEM
Pabrik-pabrik baja Jerman tidak hanya menjual baja. Mereka membangun solusi bersama produsen cetakan Eropa dan OEM otomotif . Kolaborasi standar berlangsung selama 12–36 bulan :
Bulan 1–6Validasi komposisi dan pengujian laboratorium
Bulan 7–18Cetakan percobaan dan uji injeksi skala kecil
Bulan 19–36Kualifikasi produksi OEM dan peningkatan volume produksi.
Pertemuan tinjauan teknis diadakan setiap bulan atau triwulan. Pembuat cetakan melaporkan siklus pemolesan. Mereka mencatat retakan dan titik korosi. Proyek otomotif mengikuti tahapan M0/M1/M2/M3 . Setiap tahapan membutuhkan data material. Ditambah perkiraan umur cetakan dan laporan uji coba.
3. Tolok Ukur Kinerja dalam Proyek Pelanggan
Mills dan pelanggan menetapkan KPI yang jelas sebelum pengembangan bersama dimulai:
| Fitur | Spesifikasi / Kinerja |
|---|---|
| Peningkatan Masa Pakai Cetakan | Siklus injeksi 20–50% lebih lama dibandingkan baja standar. |
| Selesai Polandia |
|
| Ketahanan Korosi |
|
| Keseragaman Kekerasan |
|
4. Paket Data Bersama
Produsen Jerman memberikan paket data material lengkap kepada para mitra , termasuk rentang kontrol komposisi kimia (lebih ketat daripada spesifikasi DIN), peringkat ukuran butir dan metrik kebersihan (kandungan oksigen, jumlah inklusi), kurva transformasi: kurva S , diagram CCT / TTT untuk perencanaan perlakuan panas, dan laporan analisis kegagalan dari kasus pelanggan sebelumnya.
Keterbukaan ini membangun kepercayaan. Pembuat cetakan mendapatkan baja yang berperilaku sesuai harapan. OEM mendapatkan rantai kualitas yang dapat mereka lacak. Pabrik baja Jerman memenangkan kontrak jangka panjang. Mereka mengubah R&D menjadi solusi yang dirancang untuk setiap pelanggan.
Nilai Pembelian Praktis dan Kriteria Seleksi
Ketika Premi Menjadi Masuk Akal
Pilih German 1.2316 untuk:
✅Cetakan untuk memproduksi alat medis, komponen optik, atau kemasan kosmetik — cacat permukaan dapat merusak seluruh proses produksi.
✅Pekerjaan yang membutuhkan polesan seperti cermin , dan biaya pengerjaan ulang lebih mahal daripada premi material.
✅Proyek yang membutuhkan ketahanan korosi di lingkungan lembap atau kimia tanpa lapisan pelindung
✅Siklus produksi multi-tahun di mana konsistensi batch lebih penting daripada penghematan biaya awal.
Lewati biaya premium untuk:
❌Persyaratan penyelesaian permukaan di atas Ra 0.1 µm
❌Masa pakai cetakan kurang dari 100,000 siklus yang sesuai dengan kebutuhan Anda
❌Proyek di mana biaya per bagian lebih memengaruhi keputusan daripada tingkat cacat.
Pabrik penggilingan Jerman menawarkan stabilitas dan pengulangan dalam skala besar. Anda membayar untuk pengaturan kontrol proses mereka, bukan hanya spesifikasi kimia di atas kertas.
Kesimpulan
Kebutuhan produksi Anda akan presisi, konsistensi, dan keandalan jangka panjang? Pasar 1.2316 kelas atas Jerman siap memberikannya. Tanpa gembar-gembor pemasaran—hanya keahlian logam yang telah terbukti selama beberapa dekade. Pabrik-pabrik Jerman menggunakan teknologi degassing vakum dan proses anil isotermal. Mereka mempertahankan sistem pelacakan kualitas yang lengkap. Anda mendapatkan kualitas yang lebih stabil karena pabrik-pabrik ini bersaing dalam keunggulan teknik, bukan harga.