
Pernahkah Anda merasa kesulitan mengelas baja perkakas 100MnCrW4 ? Saya tahu baja ini dikenal tangguh dan tahan lama, tetapi kualitas ini juga menciptakan tantangan nyata dalam pengelasan. Jika Anda pernah mengalami retak atau perubahan kekerasan yang aneh setelah pengelasan, percayalah, banyak orang lain juga mengalaminya. Dari apa yang saya lihat, sebagian besar instruksi mengabaikan detail sederhana, namun sangat penting. Detail ini sangat penting untuk menciptakan lasan yang kuat dan tahan lama.
Pengantar Baja Perkakas 100MnCrW4
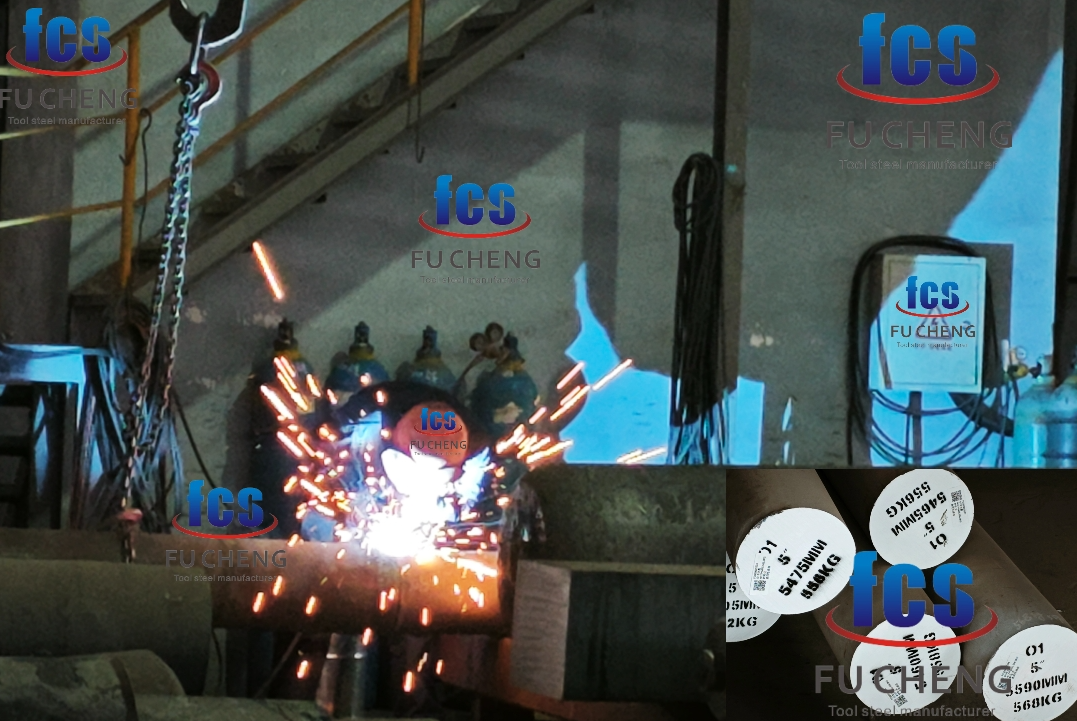
Menurut saya, baja perkakas 100MnCrW4 cukup menarik. Anda mungkin juga mengenalnya sebagai 1.2510 atau AISI O1 . Ini adalah baja perkakas kerja dingin yang umum. Orang menyukainya karena sangat keras dan kuat. Baja ini juga sangat tahan aus. Berdasarkan pengalaman saya, baja ini memenuhi standar ISO 4957. Artinya, Anda dapat menggunakannya untuk pekerjaan industri yang membutuhkan perkakas yang kuat dan presisi.
Komposisi Kimia Baja Perkakas 100MnCrW4
| Elemen | Rentang Komposisi |
|---|---|
| Karbon (c) | 0.95% - 1.1% |
| Kromium (Cr) | 0.5% |
| Mangan (Mn) | 1.1% - 1.2% |
| Tungsten (W) | 0.5% |
| Silikon (Si) | 0.2% - 0.3% |
| Vanadium (V) | Jumlah jejak |
Persiapan Pra-Pengelasan untuk Baja Perkakas 100MnCrW4
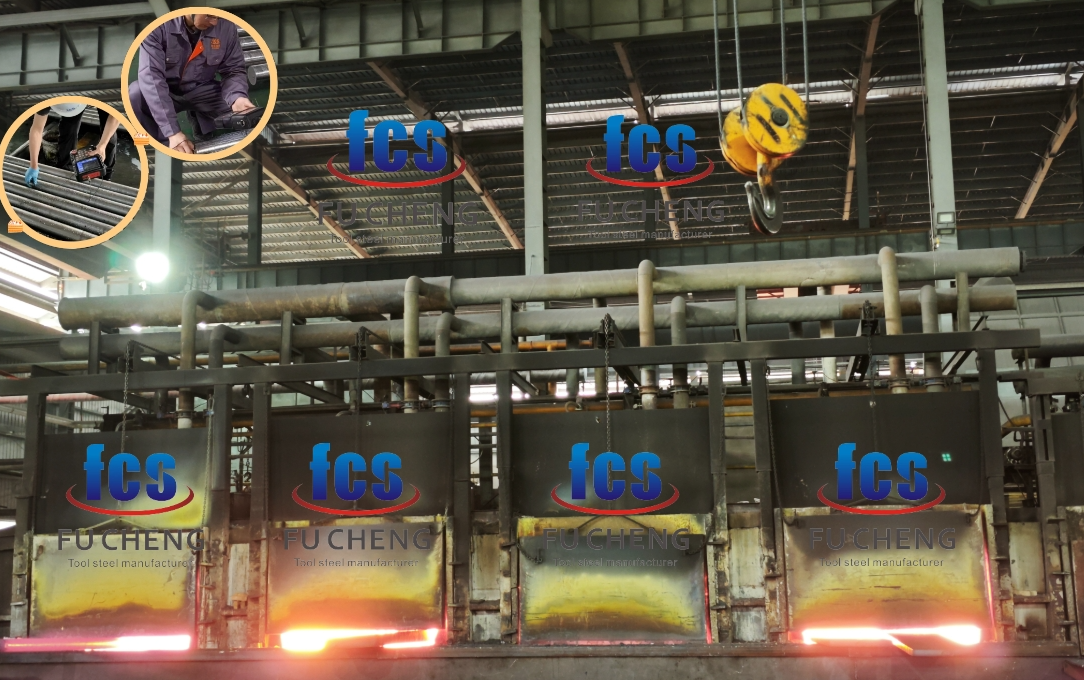
Saya yakin bahwa mempersiapkan baja perkakas 100MnCrW4 dengan benar sebelum pengelasan sangatlah penting. Ini membantu Anda mendapatkan hasil las yang kuat tanpa cacat. Ini juga mengurangi kemungkinan retak atau perubahan yang tidak diinginkan pada struktur baja.
Pembersihan dan Persiapan Permukaan
Saya selalu memulai dengan membersihkan semua kontaminan dari benda kerja. Ini termasuk kotoran, minyak, gemuk, dan karat. Berdasarkan pengalaman saya, menggunakan sikat kawat, pelarut, atau abrasive blasting akan membersihkan permukaan dengan sempurna. Pembersihan yang baik mencegah masalah las seperti porositas. Ini membantu logam menyatu dengan baik.
Memanaskan Awal Benda Kerja
Saya sarankan memanaskan baja secara merata sebelum pengelasan. Ini mengurangi tekanan panas dan membantu mencegah retak. Saya merekomendasikan suhu pemanasan awal antara 250°C–538°C (400°F–1000°F). Suhu terbaik bergantung pada ketebalan bagian dan komposisi baja yang tepat. Pastikan Anda memanaskan komponen secara bertahap dan merata. Ini membantu mencegah lengkungan atau guncangan termal.
Normalisasi dan Penghilang Stres
Anda dapat menormalisasi baja dengan memanaskannya di atas suhu kritisnya. Kemudian, biarkan dingin di udara terbuka. Saya menemukan bahwa ini meningkatkan keseragaman butiran dan mengurangi tegangan akibat pemesinan. Untuk baja perkakas 100MnCrW4/O1 , berikut yang saya lakukan: Panaskan hingga 650°C (1200°F). Pertahankan suhu ini selama 2 jam. Biarkan dingin dengan laju terkontrol hingga 500°C (930°F). Kemudian, biarkan dingin di udara hingga suhu ruangan. Saya merekomendasikan penghilangan tegangan setelah pemesinan kasar, penggerindaan, atau jika telah dilas sebelumnya.
Contoh Praktis
Sebagai contoh, seorang operator membersihkan cetakan baja perkakas dengan aseton dan sikat kawat. Mereka memanaskannya terlebih dahulu dalam tungku hingga 350°C. Setelah pengelasan, mereka melakukan proses penghilangan tegangan. Ini mencegah terbentuknya retakan di sepanjang sambungan las. Contoh lain: Sebuah perkakas 100MnCrW4 yang telah diolah dianil sebelum pengelasan perbaikan. Setelah proses anil, perkakas tersebut dinormalisasi. Hal ini menghasilkan struktur butir yang merata dan sifat mekanik yang lebih baik.
Metode Pengelasan yang Cocok untuk 100MnCrW4

Saat memilih proses pengelasan untuk baja perkakas 100MnCrW4, saya sarankan Anda mempertimbangkan beberapa faktor. Pertimbangkan kekerasan baja dan ketebalan penampangnya. Pertimbangkan apakah Anda akan melakukan perbaikan atau membangun sesuatu yang baru. Tentukan juga sifat-sifat yang Anda inginkan pada hasil las akhir.
Berdasarkan pengalaman saya, metode pengelasan terbaik untuk 100MnCrW4 adalah pengelasan busur manual, pengelasan api konvensional, dan pengelasan TIG. Setiap metode memiliki kebutuhan spesifik untuk masukan panas dan cara Anda mengendalikan prosesnya.
| Metode Pengelasan | Fitur utama | terbaik Untuk | Gas Pelindung/Bahan Pengisi | Parameter Proses | Keuntungan/Keterbatasan |
|---|---|---|---|---|---|
| Gas Tungsten Inert (TIG/GTAW) | Presisi, masukan panas rendah, hasil akhir berkualitas tinggi | Bagian tipis (≤5 mm) | Gas Pelindung: Argon murni Pengisi: AWS ER80S-D2 (rendah hidrogen, ketangguhan tinggi) |
Masukan Panas: ≤1.5 kJ/mm Polaritas: DCEN (biasanya) |
Keunggulan: Kontrol yang sangat baik untuk pengelasan yang rumit. Keterbatasan: Lebih lambat dari MIG untuk bahan tebal. |
| Gas Inert Logam (MIG/GMAW) | Tingkat deposisi tinggi, proses semi-otomatis | Bagian yang lebih tebal (≥10 mm) | Gas Pelindung: Campuran berbasis Argon Kawat: ER70S-6 (rendah hidrogen, serbaguna) |
Suhu Interpass: ≤250°C Kecepatan Umpan Kawat: 5–15 m/menit |
Keunggulan: Cepat dan efisien untuk pengelasan produksi. Keterbatasan: Memerlukan permukaan yang bersih untuk menghindari porositas. |
| Pengelasan Busur Logam Terlindung (SMAW) | Serbaguna, portabel, menggunakan elektroda berlapis fluks | Pengelasan lapangan, ketebalan bervariasi | Elektroda: E7018 (hidrogen rendah, kekuatan tarik 420 MPa) | Arus: DC polaritas terbalik Diameter Elektroda: 3.2–4.0 mm |
Keunggulan: Cocok untuk permukaan kotor dan berkarat. Keterbatasan: Diperlukan pembuangan terak; tergantung pada keterampilan agar pengelasan bebas cacat. |
| Pengelasan Laser | Proses kepadatan energi tinggi, non-kontak | Komponen presisi, logam tipis | Tanpa gas pelindung (vakum atau ambien) | Daya: 1–10 kW Kecepatan Pengelasan: 1–10 m/menit |
Keuntungan: HAZ sempit, distorsi minimal, potensi otomatisasi tinggi. Keterbatasan: Biaya peralatan tinggi; terbatas pada aplikasi skala kecil atau presisi tinggi. |
Perlakuan Panas Pasca Pengelasan untuk Baja Perkakas 100MnCrW4

Saya yakin perlakuan panas pasca-pengelasan sangat penting untuk baja perkakas 100MnCrW4(O1). Perlakuan ini memastikan baja kuat, mudah dikerjakan, dan tahan lebih lama. Kami menggunakan tiga perlakuan panas utama setelah pengelasan: pelepas tegangan, anil, dan normalisasi. Berdasarkan pengalaman saya, setiap proses memiliki tujuan yang berbeda. Suhu spesifik digunakan untuk mendapatkan hasil terbaik.
Pelepasan Tegangan untuk Baja Perkakas Las 100MnCrW4
Proses ini mengurangi tegangan yang tersisa dari pengelasan, pemesinan, atau langkah-langkah lainnya. Hal ini mengurangi risiko baja melengkung atau retak. Hal ini juga meningkatkan stabilitas dimensinya. Panaskan bagian yang dilas secara merata hingga 650°C (1200°F). Pertahankan suhu ini selama 2 jam. Kemudian, dinginkan, tetapi batasi kecepatan pendinginan hingga 500°C (930°F). Setelah itu, biarkan dingin di udara terbuka. Bayangkan sebuah blok baja perkakas yang dilas. Kita memanaskannya hingga 650°C selama 2 jam untuk menghilangkan tegangan. Kita mendinginkannya secara perlahan hingga 500°C, lalu mendinginkannya dengan udara. Blok tersebut sekarang siap untuk pemesinan atau pengerasan lebih lanjut. Risiko melengkung jauh lebih rendah.
Anil: Membuat Baja Lebih Lunak dan Menghilangkan Tekanan Setelah Pengelasan
Saya menggunakan anil untuk melunakkan baja dan memperbaiki struktur internalnya. Proses ini juga menghilangkan tekanan akibat pengelasan atau pengerjaan baja. Hal ini membuat baja lebih mudah untuk diproses kembali.
Berikut proses anilnya: Panaskan baja secara perlahan hingga 802–816°C (1475–1500°F). Jangan memanaskan lebih cepat dari 222°C (400°F) per jam. Pertahankan suhu yang diinginkan. Berikan waktu 1 jam untuk setiap inci (25.4 mm) ketebalan. Waktu minimum adalah 2 jam. Dinginkan baja di dalam tungku. Anda harus mengontrol pendinginan ini dengan sangat hati-hati. Batasi laju pendinginan hingga 28°C (50°F) per jam hingga mencapai 538°C (1000°F). Setelah mencapai 538°C, Anda dapat melanjutkan pendinginan di dalam tungku atau membiarkannya mendingin di udara hingga mencapai suhu ruangan. Setelah anil, kekerasannya seharusnya sekitar 212 HBW. Berdasarkan pengalaman saya, hal ini menciptakan kondisi yang baik untuk langkah selanjutnya seperti pengerasan.
Normalisasi: Memperbaiki Struktur Butir Setelah Pengelasan
Normalisasi membantu menciptakan struktur butiran yang rata dan halus. Hal ini menghilangkan tegangan pengelasan. Proses ini juga meningkatkan konsistensi sifat untuk perlakuan panas selanjutnya.
Berikut proses normalisasinya: Panaskan bagian baja yang dilas di atas suhu kritis Ac3-nya. Untuk 100MnCrW4, Ac3 adalah 791°C. Saya sarankan untuk menormalkan sekitar 810°C, yang sekitar 19°C di atas Ac3. Pertahankan suhu ini sebentar, biasanya hanya beberapa menit. Biarkan dingin di udara tenang. Suhu kuncinya adalah Ac1 (austenit mulai terbentuk): 730°C, dan Ac3 (pembentukan austenit selesai): 791°C. Saya menormalkan sekitar 810°C.
Masalah Umum Pengelasan dan Solusinya untuk Baja Perkakas 100MnCrW4
Di bengkel saya, saya mendapati baja perkakas 100MnCrW4 sangat sulit dilas. Baja ini memiliki campuran paduan yang kompleks. Berdasarkan pengalaman saya, baja ini tahan terhadap pengelasan. Baja ini sering kali terancam retak setiap kali saya mengelas dengan obor. Setelah bertahun-tahun bekerja di bengkel, saya belajar bahwa Anda harus memahami material ini. Mengetahui sifatnya yang sulit sangat penting untuk kesuksesan. Menggunakan teknik yang tepat mengubah segalanya bagi saya. Saya merasa frustrasinya berkurang. Rasanya seperti menemukan rahasia. Lasan yang tadinya bisa menjadi bencana berubah menjadi sambungan yang kuat dan tahan lama. Saya sarankan mengenali masalah umum sudah setengah dari pekerjaan. Setiap pengelasan yang berhasil terasa seperti kemenangan pribadi. Ini baja yang menantang, tetapi hasilnya memuaskan.
1. Retak
Baja perkakas 100MnCrW4 mudah retak jika didinginkan terlalu cepat atau menyerap hidrogen. Hal ini sering terjadi karena elektroda lembap atau kecepatan pendinginan yang salah. Berdasarkan pengalaman saya, tingkat kegagalan bisa mencapai lebih dari 30% jika pengelasan dilakukan tanpa pemanasan awal dan perlakuan pasca-pemanasan.
Solusi: Saya sarankan untuk memanaskan logam dasar hingga 200–300°C sebelum memulai pengelasan. Setelah pengelasan, panaskan kembali. Kemudian, biarkan dingin perlahan menggunakan insulasi. Saya sarankan menggunakan material rendah hidrogen seperti E7018 atau elektroda yang dibuat khusus untuk baja perkakas ini. Untuk memperbaiki retakan: Bor lubang di setiap ujung retakan. Amplas bagian yang retak hingga tuntas. Pastikan semuanya sangat bersih dan gunakan elektroda yang kering.
2. Penumpukan Karbida (Presipitasi)
Membiarkan baja terlalu panas dalam waktu yang lama di antara setiap lintasan pengelasan dapat menyebabkan pembentukan karbida. Anda harus menjaga suhu di bawah 250°C. Karbida terbentuk di sepanjang tepi-tepi kecil di dalam logam. Hal ini membuat baja menjadi kurang tangguh. Jika suhu di antara setiap lintasan pengelasan melebihi 250°C, Anda mungkin akan melihat penumpukan karbida 10–15% lebih banyak pada baja perkakas tertentu.
Solusi: Saya sarankan untuk menjaga suhu di antara setiap lintasan di bawah 250°C. Usahakan untuk tidak memanaskan dan mendinginkannya terlalu sering. Selain itu, jangan memberikan panas pengelasan terlalu lama.
FAQ tentang Pengelasan 100MnCrW4
Apakah Baja Perkakas 100MnCrW4 Dapat Dilas?
Ya, Anda bisa mengelas 100MnCrW4 (baja perkakas O1, 1.2510) menggunakan metode standar. Berdasarkan pengalaman saya, sifat kimia spesifiknya mengharuskan Anda untuk berhati-hati. Jika Anda tidak mengelasnya dengan benar, saya rasa baja tersebut dapat retak atau kekerasannya dapat berubah.
Bahan pengisi apa yang kompatibel?
Cocokkan komposisi logam dasar atau gunakan paduan dengan ketangguhan tinggi (misalnya, pengisi khusus 1.2510)
Bagaimana cara memverifikasi kualitas las?
Rekomendasikan metode pengujian tak merusak (NDT): pengujian penetran pewarna atau ultrasonik.
ringkasan
Setelah bertahun-tahun bekerja dengan baja perkakas 100MnCrW4, saya menemukan bahwa kesuksesan terletak pada detailnya. Berdasarkan pengalaman saya, persiapan yang cermat, metode pengelasan yang tepat, dan perlakuan panas yang benar sangat penting. Saya sendiri telah melihat hasil pengelasan yang buruk menjadi sambungan yang kuat hanya dengan mengikuti prosedur yang baik. Saya sarankan untuk bersabar selama pemanasan awal dan pendinginan; itu sama pentingnya dengan keterampilan pengelasan Anda yang sebenarnya. Jika Anda menghargai bagaimana baja khusus ini berperilaku, Anda akan mendapatkan hasil pengelasan yang konsisten. Hasil pengelasan tersebut seharusnya bebas dari retakan dan tahan lama. Dari apa yang telah saya lihat, rahasianya tidak rumit. Ini tentang memahami baja tersebut. Anda perlu bekerja dengan sifatnya, bukan melawannya.