

H11 Инструментална стомана| 1.2343 | X38CrMoV5-1
Водеща в индустрията инструментална стомана H11/1.2343/X38CrMoV5-1, предназначена за леене под налягане, екструдиране и ковашки матрици. Инструменталните стомани на FCS Factory съчетават изключителна издръжливост, оптимална топлопроводимост и висока температурна устойчивост до 500°C.
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Представяне на продукта

Инструментална стомана H11 (стандарт AISI/ASTM)
Инструменталната стомана H11 е легирана хром-молибден-ванадиева инструментална стомана за гореща работа (стандарт AISI/ASTM) с типичен състав C 0.35-0.40%, Cr 4.75-5.50%, Mo 1.25-1.75%, V 0.30-0.50%. Основните ѝ свойства са отлична термична стабилност (може да поддържа твърдост ≥52 HRC при 500-550°C) и висока жилавост, както и добра топлопроводимост (30.4 W/(mK) при 700°C) и устойчивост на термично напукване, но рискът от обезвъглеродяване трябва да бъде строго контролиран по време на термична обработка.
1.2343 Инструментална стомана (стандарт W-Nr/GIN)
Инструменталната стомана 1.2343 е немска инструментална стомана за гореща работа по W-Nr/DIN стандарт (клас W.Nr. 1.2343) с химичен състав, силно съответстващ на H11 (C 0.36-0.42%, Cr 4.80-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Значителни предимства са финозърнестата организация и дълбоката закаляемост (твърдост при закаляване в масло/охлаждане на въздух до 50-56 HRC), както и ниският коефициент на термично разширение (11.8 x 10-⁶ m/(mK) при 20-100°C), но са необходими многократни отпускания (≥2) за стабилизиране на остатъчния аустенит.
X38CrMoV5-1 Инструментална стомана (стандарт DIN/W-Nr)
Инструменталната стомана X38CrMoV5-1 е хром-молибден-ванадиева стомана за гореща обработка съгласно немския стандарт DIN (съответства на H11/1.2343), с плътно съобразен диапазон на състава (C 0.35-0.42%, Cr 4.75-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Характеристиките ѝ подчертават якост при висока температура (модул на еластичност 176 x 10³ N/mm² при 500°C) и устойчивост на термична умора, а заваряемостта и коефициентът на термично разширение са близки до тези на обикновените стомани, което я прави по-малко податлива на деформация при сложни условия на термично циклиране.
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Видове и опции
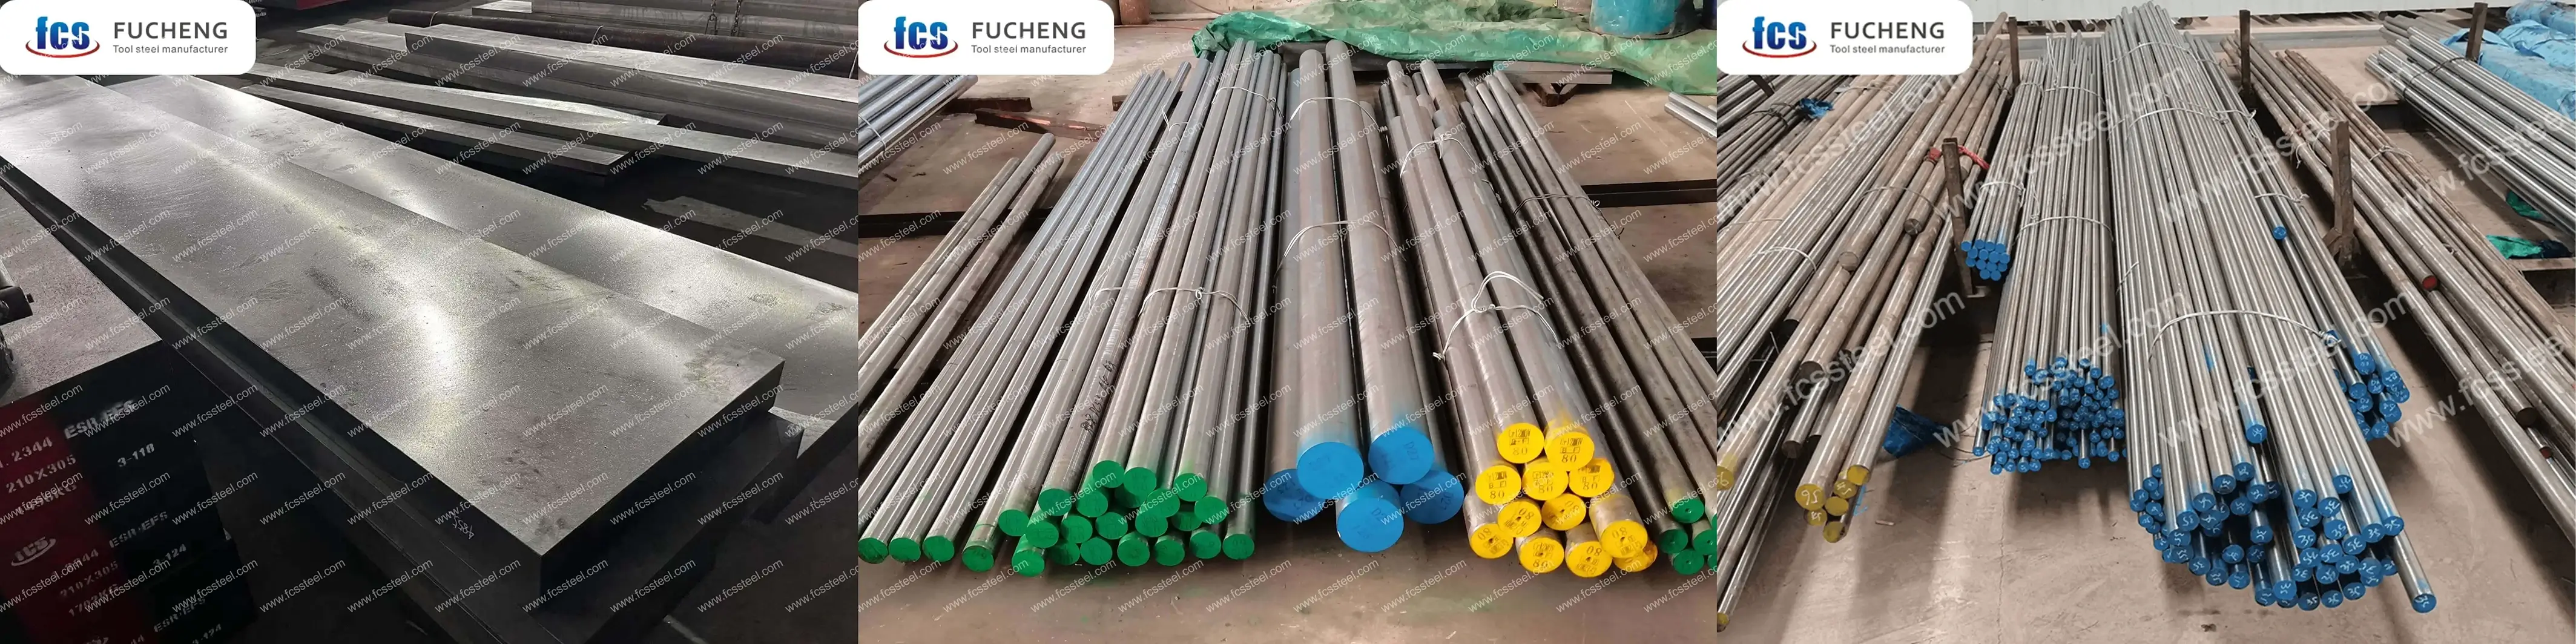
Таблицата по-долу показва диапазона на размерите, състоянието на повърхността и подробностите за допустимите отклонения за H11/1.2343/X38CrMoV5-1 Tool Steel:
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Персонализирани опции
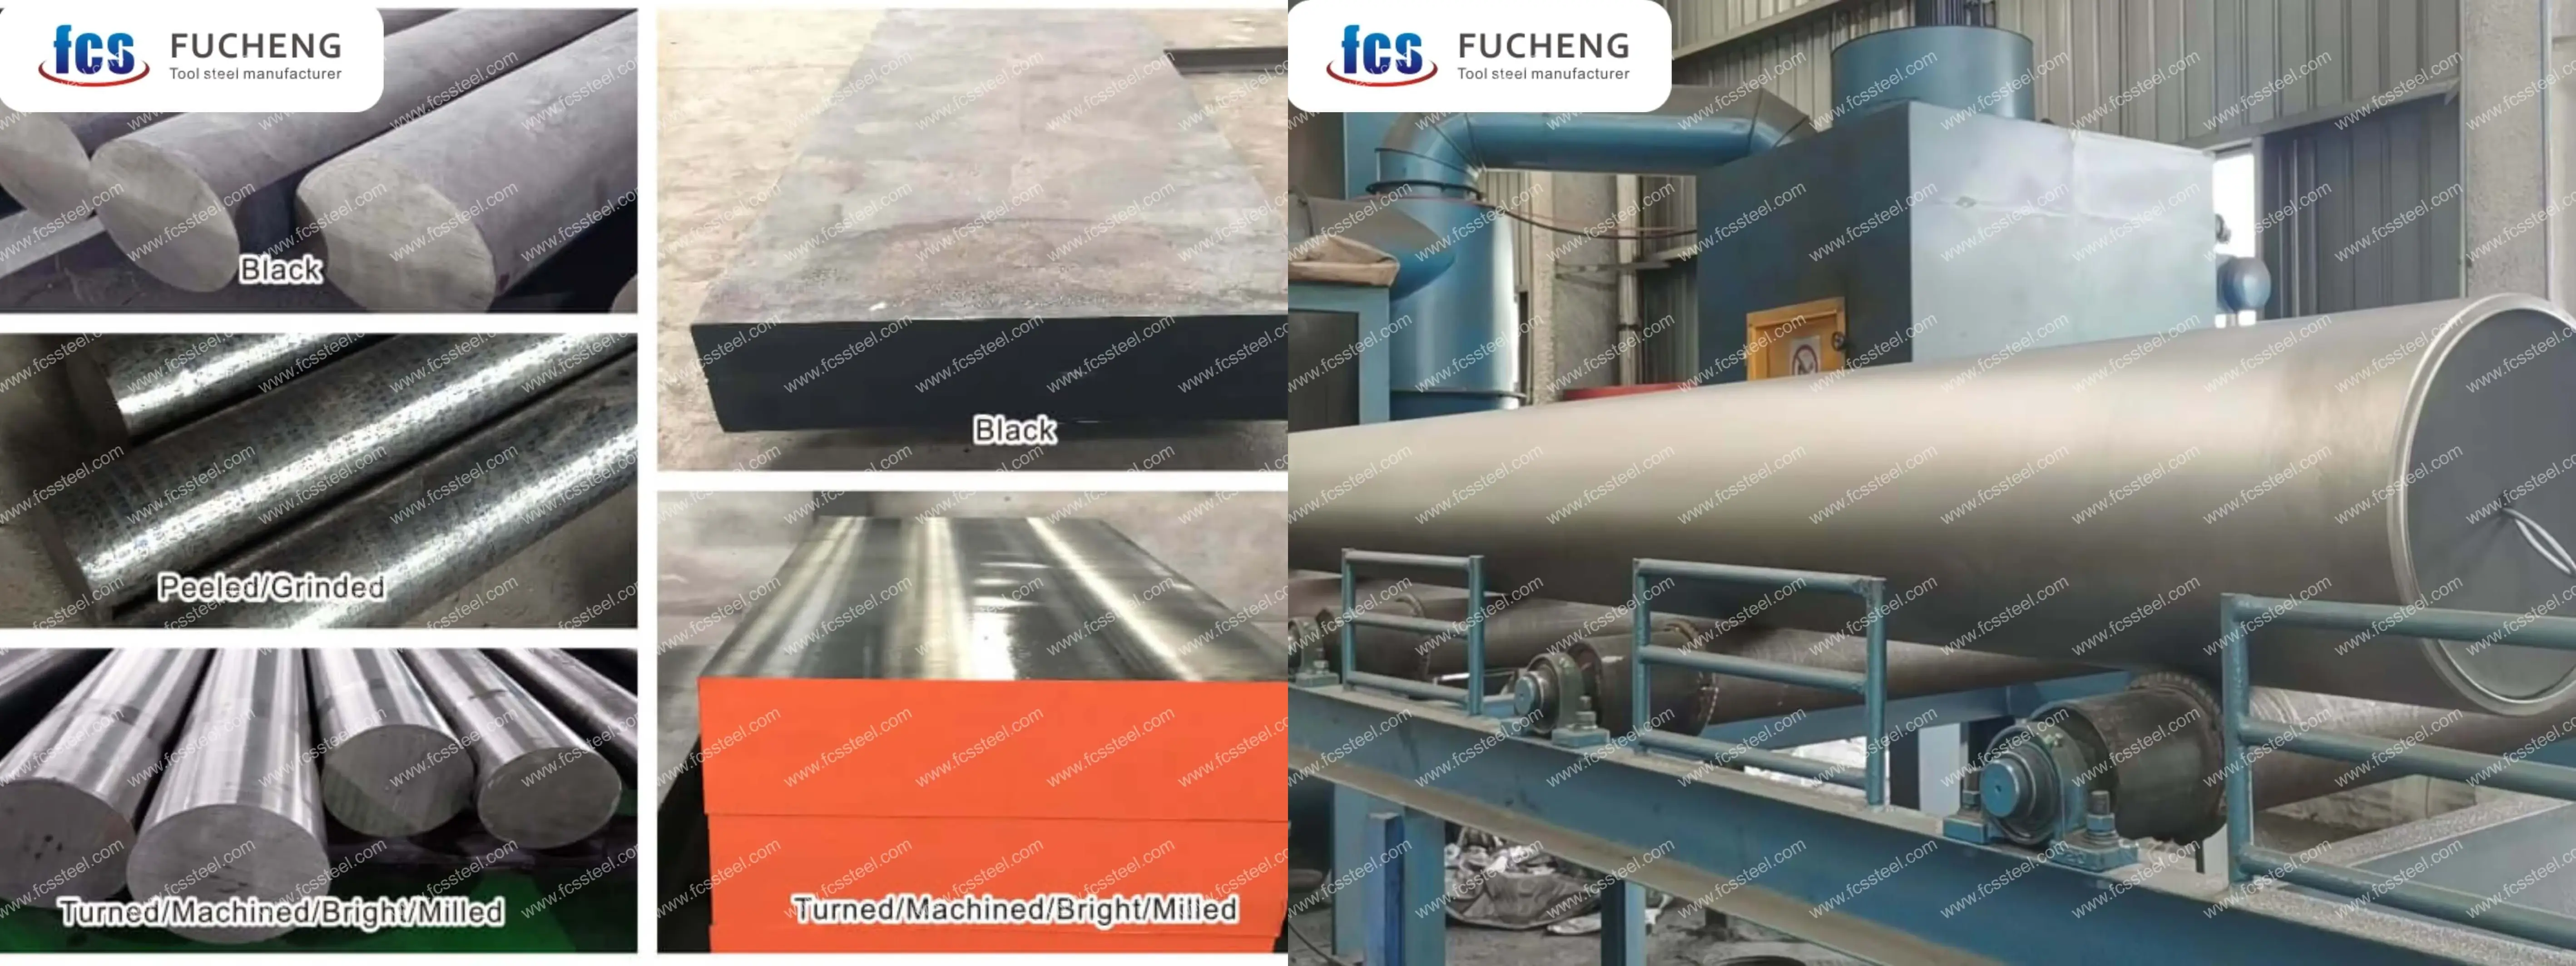
- Персонализиран химичен състав: Могат да се произвеждат GB, DIN, ASTM, JIS и други стандартни класове. Химичният състав може да бъде персонализиран индивидуално.
- Персонализирани спецификации: кръгла стомана (диаметър), плоча (дебелина, ширина) могат да бъдат персонализирани.
- Специализирано опаковане за дългосрочно съхранение или екстремни условия на транспортиране: включва пръскане с черна боя от всички страни, опаковане с пластмасово фолио, пръскане с масло против ръжда и доставка в дървени щайги.
- Производство по поръчка, базирано на мостри или технически споразумения.
- Електрошлаково претопяване (ESR) на инструментална стомана H11/1.2343/X38CrMoV5-1: първокласен вариант с по-висока чистота и изотропни свойства за критични приложения.
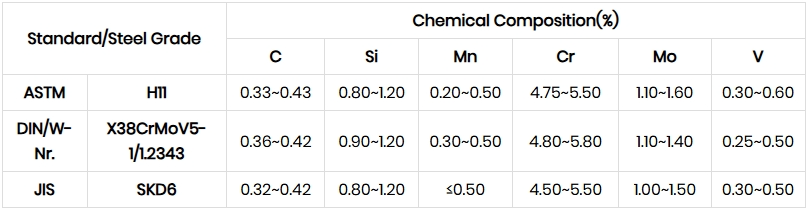
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Химичен състав
Инструментална стомана H11| 1.2343 | X38CrMoV5-1 Процес на термична обработка
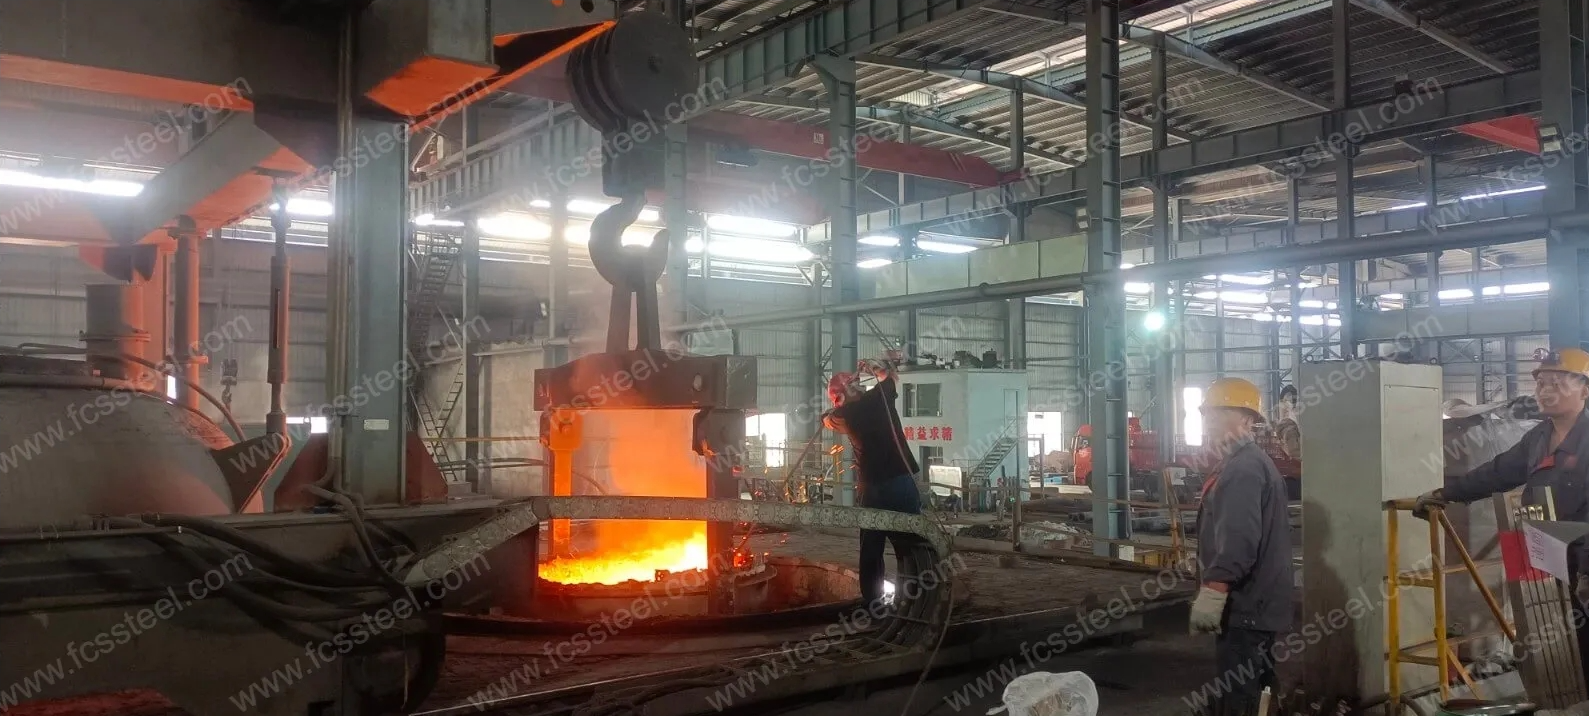
1. Отгряване
2. закаляване
3. Закаляване
4. Предпазни мерки
Процесът на нагряване трябва да контролира скоростта на нагряване, за да се избегне твърде бързо повишаване на температурата, водещо до окисляване и обезвъглеродяване на повърхността на детайла. Може да се използва защитна атмосфера за нагряване или да се поставят в пещта дървени въглища и други агенти против обезвъглеродяване.
При закаляване и охлаждане, изберете подходяща охлаждаща среда и метод на охлаждане според формата и размера на детайла, за да осигурите ефект на закаляване, като същевременно намалите риска от деформация и напукване.
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Контрол на качеството
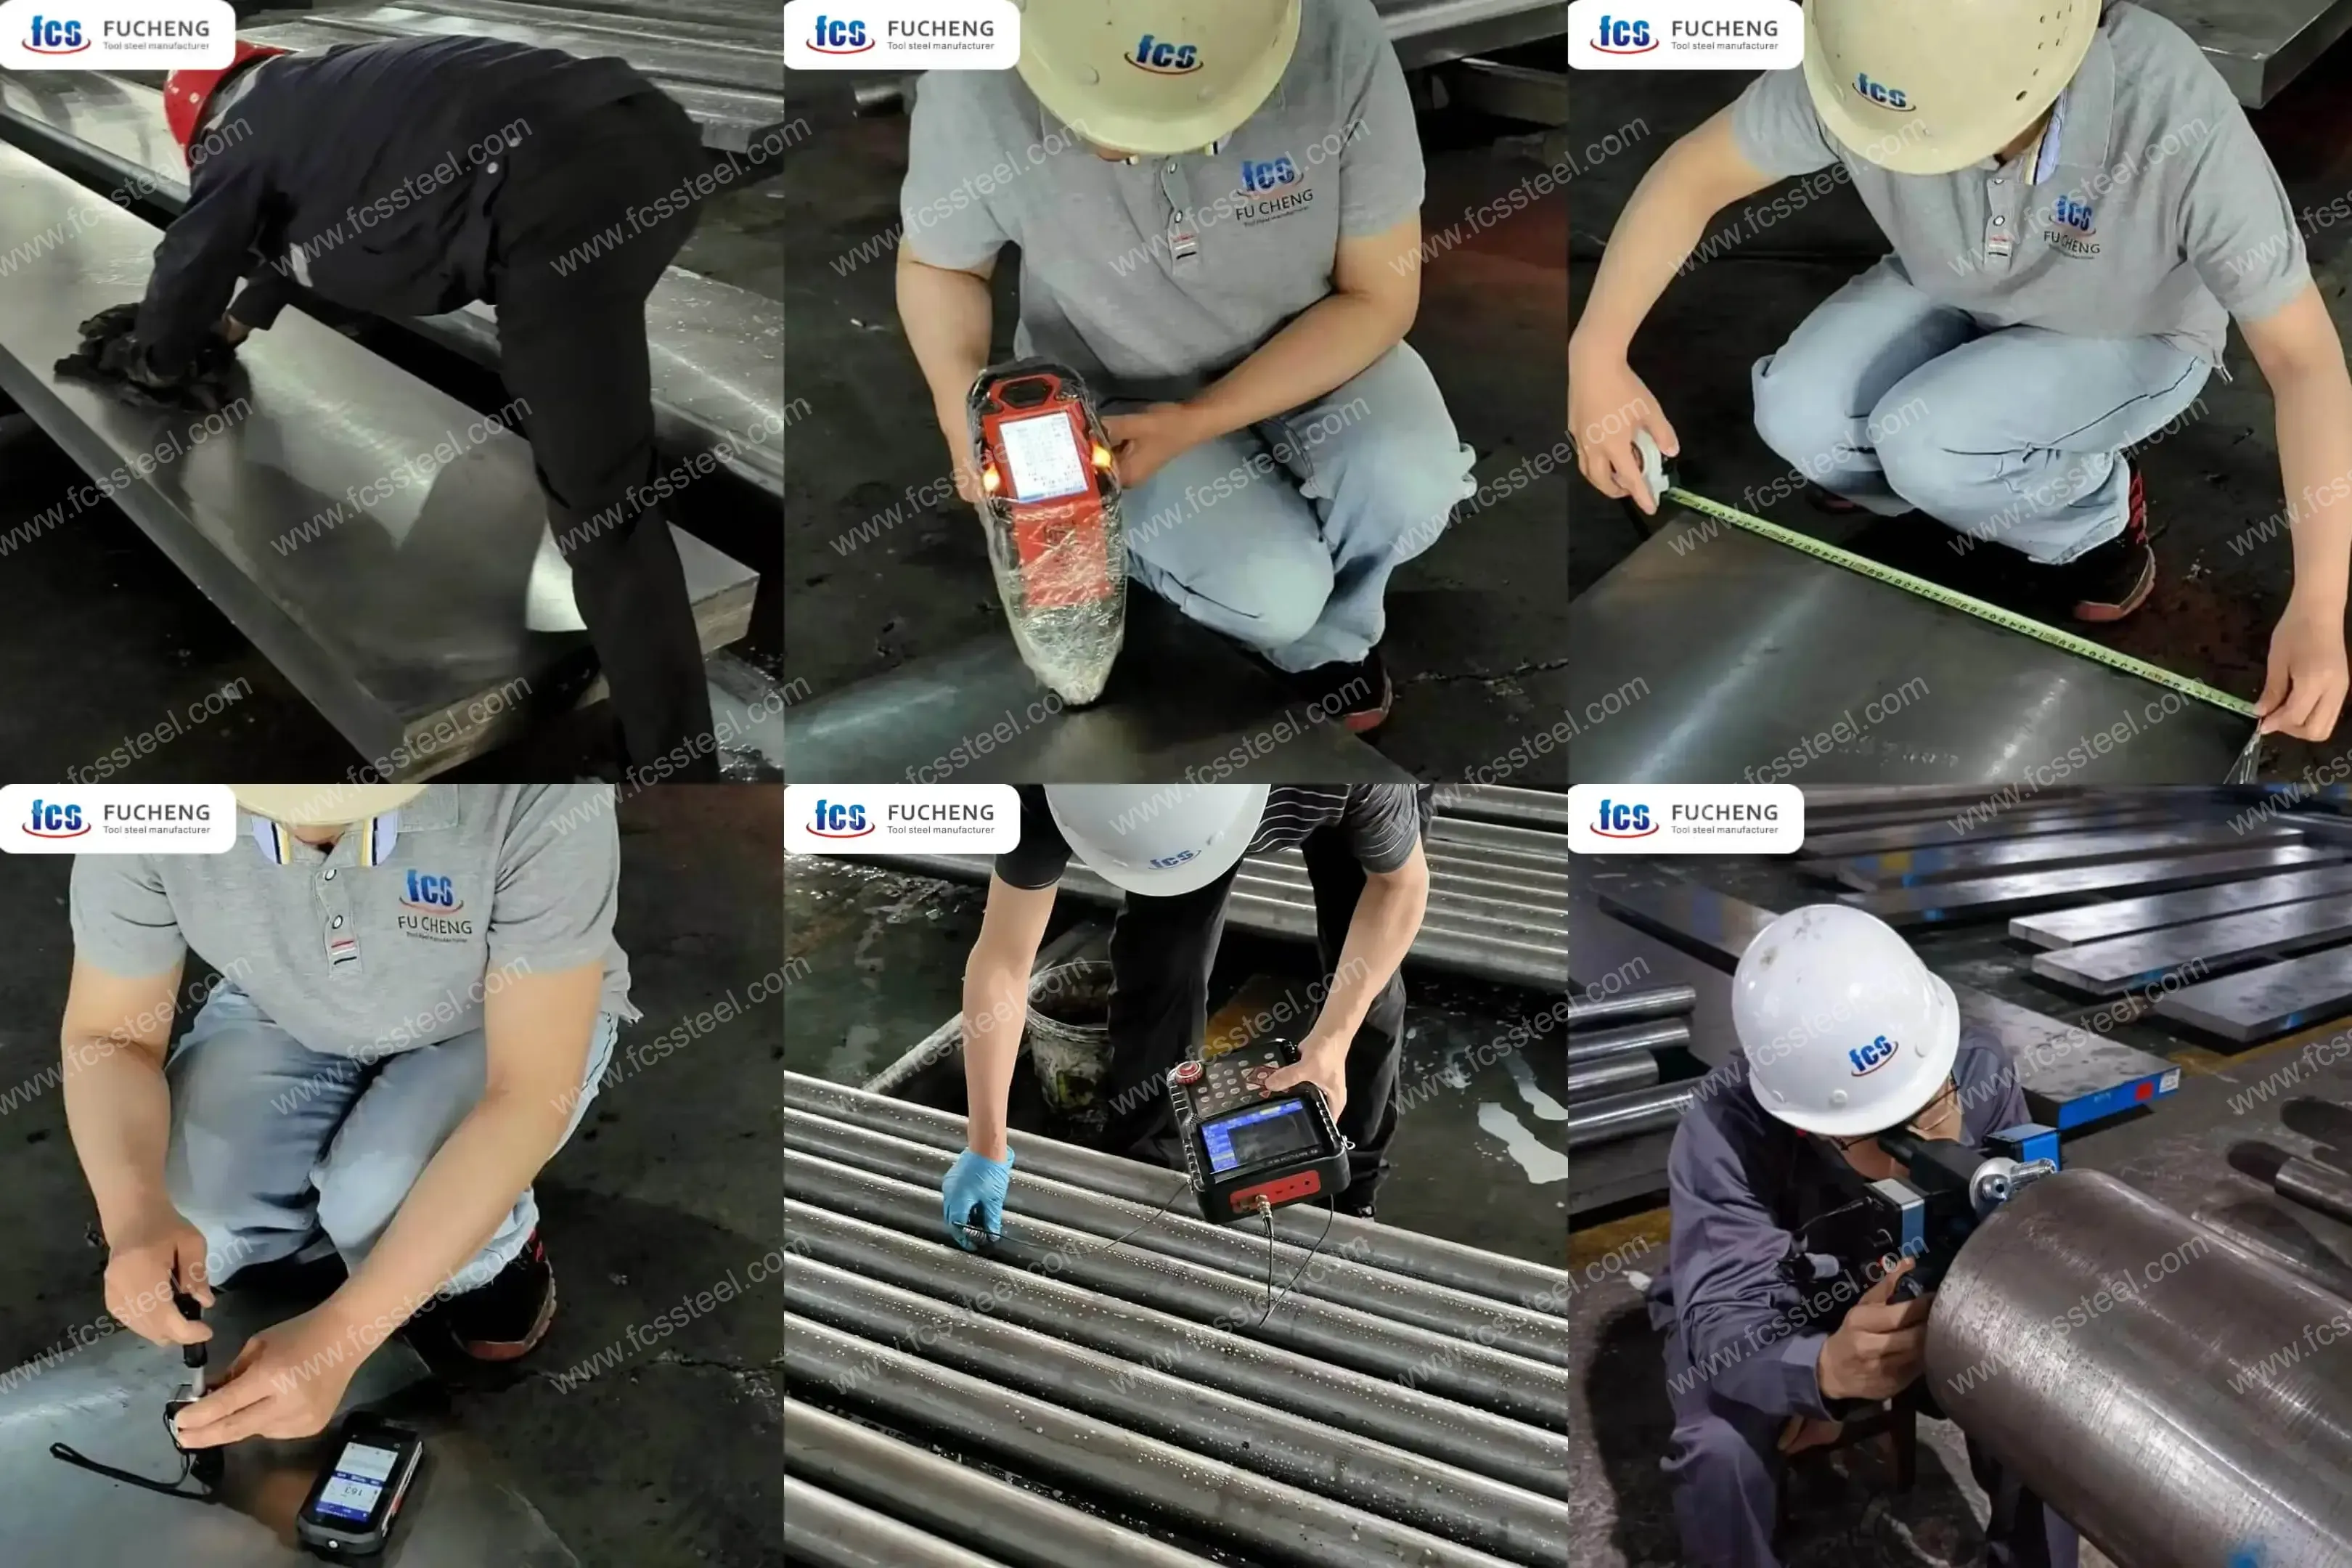
1. Проверка на състоянието на повърхността
2. Тестване на химичния състав
3. Проверка на размерите и толерантността
4. Тест за твърдост
5.Ултразвуково изследване
6. Инспекция на микроструктурата
(1) Металографски анализ
Фабриката FCS ще използва инструмент за металографски анализ, за да открие състоянието на микроструктурата след термична обработка, включително разпределение на карбидите, морфология на мартензита, съдържание на остатъчен аустенит и др.
(2) Размер на зърната
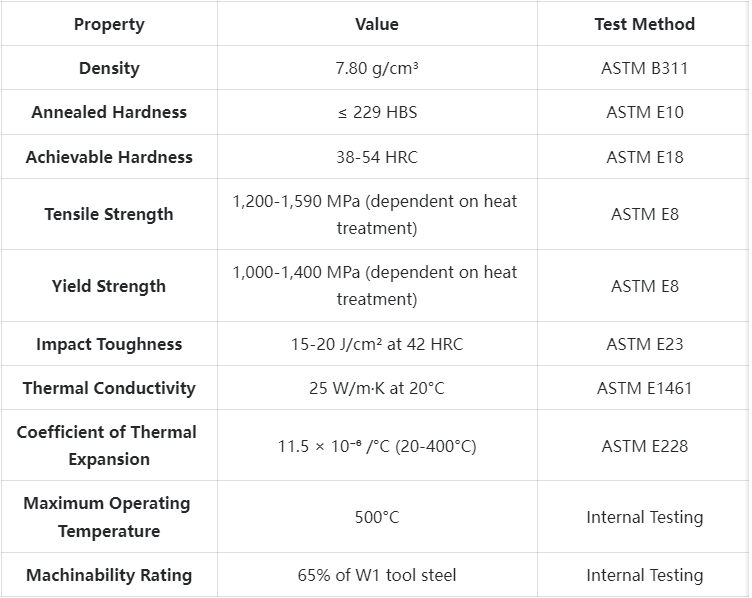
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Технически спецификации
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Приложения на продукта
Ключови сценарии на приложение
Приложения на форми за леене под налягане
Производителите на леярски изделия разчитат на нашата инструментална стомана H11/1.2343/X38CrMoV5-1 за производството на форми за обработка на алуминиеви, цинкови и магнезиеви сплави. Отличната устойчивост на материала на термична умора удължава живота на формата с до 30% в сравнение със стандартните стомани за гореща обработка. Един производител на автомобилни компоненти съобщава, че е изпълнил над 100 000 цикъла, преди да се нуждае от поддръжка на матрицата, благодарение на постоянното качество на нашия материал и оптимизирания процес на термична обработка.
Инструменти за екструдиране
Алуминиевата екструзия използва нашата стомана 1.2343 за матрици, втулки и притискателни тампони, поради способността ѝ да издържа на високо налягане и температури, като същевременно запазва размерната стабилност. Топлопроводимостта на материала позволява ефективно охлаждане, което води до по-постоянни размери на екструдирания продукт и подобрено качество на повърхността. Правилните услуги за термична обработка осигуряват най-добрата комбинация от износоустойчивост и здравина за тези взискателни приложения.
Ковашки матрици и инструменти
Операциите по горещо коване се възползват от отличната устойчивост на термично напукване и пластична деформация на нашата инструментална стомана X38CrMoV5-1. Материалът запазва механичните си свойства при повишени температури, осигурявайки постоянна геометрия на детайлите дори след хиляди цикли на коване. В комбинация с нашите услуги за персонализирана машинна обработка и термична обработка, клиентите отчитат 25-40% по-дълъг живот на матрицата в сравнение с конвенционалните материали.
Инженерни полимерни шприцформи
За шприцване на стъклонапълнени и други абразивни пластмасови съединения, нашата предварително закалена инструментална стомана H11 предлага отличен баланс между износоустойчивост и полируемост. Термичните свойства на материала осигуряват ефективно охлаждане и кратки цикли. Специално изработените охлаждащи канали и оптимизираната термична обработка осигуряват подобрена производителност за производствени среди с голям обем.
Приложения, специфични за индустрията
- Автомобилна промишленост: леярски форми за блокове на двигатели, корпуси на трансмисии, структурни компоненти; инструменти за горещо щамповане за формоване на високоякостни стомани
- Аерокосмическа индустрия: ковашки матрици за турбинни лопатки, структурни компоненти; екструдиращи матрици за специализирани алуминиеви екструдирани профили
- Потребителска електроника: инструменти за прецизно леене под налягане за корпуси с тънки стени и сложни елементи; инструменти за формоване с вложки
- Промишлено оборудване: инструменти за формоване с висока мощност, ножове за горещо срязване, високотемпературни щанци
- Енергийни полета: Инструментална екипировка за компоненти на клапани, части за съдове под налягане и специализирани тръбни фитинги
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Сравнително обобщение

Инструментална стомана H11| 1.2343 | X38CrMoV5-1 Истории на успеха на клиенти
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Информация за ценова структура
H11 Инструментална стомана | 1.2343 | X38CrMoV5-1 Често задавани въпроси
В: Каква е разликата между H11, 1.2343 и X38CrMoV5-1?
A: Това са марки стомана от различни системи (съответно AISI, DIN и EN), които по същество се отнасят до един и същ състав на инструментална стомана за гореща работа. Има малки разлики в спецификациите между стандартите, но нашият материал отговаря или надвишава и трите.В: Как електрошлаковото претопяване (ESR) подобрява свойствата на инструмента?
A:ESR обработката значително намалява неметалните включвания и подобрява микрохомогенността, което води до превъзходна устойчивост на умора, по-добра полируемост и по-постоянна реакция при термична обработка. Това се изразява в 30-40% по-дълъг живот на инструмента при взискателни приложения.В: Как се сравнява H11/1.2343 с H13/1.2344 при леене под налягане?
A: H11/1.2343 има малко по-висока жилавост и топлопроводимост от H13/1.2344, което го прави подходящ за големи форми и части, подложени на тежки термични цикли. h13/1.2344 предлага малко по-добра термична твърдост и може да е по-подходящ за приложения с много високи температури.В: Какви повърхностни обработки се препоръчват за удължаване на живота на инструмента?
A: Азотирането е много ефективно за подобряване на износоустойчивостта на повърхността, като същевременно се запазва здравината на сърцевината. PVD покритията (особено TiAlN или CrN) са отлични в устойчивостта на ерозия. За най-добри резултати, контролираният процес на азотиране често е най-добре да се използва в комбинация с последващо PVD покритие.
Допълнителна информация
| Тегло | 45 кг |
|---|---|
| Размери | 165 × 60 × 25 см |