
Въведение
Леенето под високо налягане (HPDC) на автомобилен алуминий се насочва към по-големи, по-тънки и по-интегрирани компоненти, особено с бързия растеж на електрическите превозни средства. С увеличаването на размера на матриците и удължаването на производствените цикли, изборът на инструментална стомана оказва пряко влияние върху живота на матрицата, качеството на отливките и производствените разходи.
За инструменталната екипировка за високоскоростно рязане (HPDC), изборът на марка стомана не е само въпрос на твърдост или якост. Различните компоненти създават различни рискове от повреда. Големите леярски форми за конструкции на електрически превозни средства изискват висока якост и вътрешна консистенция, докато по-малките автомобилни компоненти могат да се фокусират повече върху износоустойчивостта, качеството на повърхността и икономическата ефективност.
Инструменталната стомана 1.2344 / H13 за гореща обработка остава един от най-широко избираните материали за леене на алуминий под налягане, поради балансираната си комбинация от устойчивост на термична умора, якост на горещо, жилавост и износоустойчивост. Правилният избор на материал обаче зависи от действителното приложение, размера на матрицата, обема на производство и необходимия експлоатационен живот.
Освен това, производителността на H13 е силно повлияна от качеството на стоманата. Технологията на топене, ESR обработката , качеството на коване, контролът на чистотата и стандартите за инспекция могат значително да повлияят на надеждността на матрицата. Следователно, изборът на правилния клас и изборът на надежден доставчик на инструментална стомана са еднакво важни за дългосрочната производителност на HPDC.
Това ръководство обяснява как различните приложения за леене под налягане в автомобилната индустрия изискват различни нива на производителност H13 и как купувачите могат да оценят качеството на стоманата, преди да вземат решение за покупка.
1.2344 / H13 Химичен състав и логика на проектиране на сплави
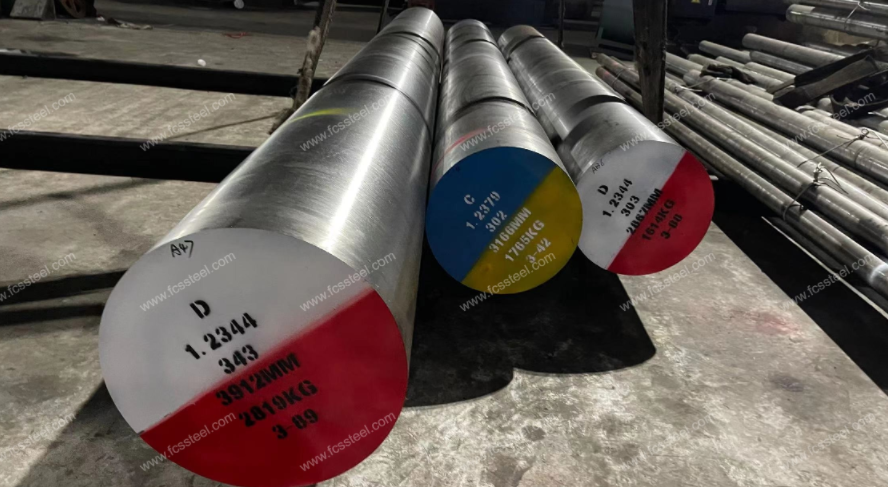
Инструменталната стомана 1.2344 ( X40CrMoV5-1 ) е хром-молибден-ванадиева инструментална стомана за гореща работа, предназначена за приложения, включващи многократно нагряване, охлаждане и механично натоварване.
Неговите характеристики се дължат на балансираната Cr-Mo-V легираща система, а не на един-единствен легиращ елемент. Хромът подобрява закаляемостта и устойчивостта на окисляване, молибденът допринася за якост при високи температури и устойчивост на отпускане, докато ванадийът образува стабилни карбиди, които подобряват износоустойчивостта и стабилността на зърната.
| Element | Типично съдържание (тегл.%) | Принос към производителността на HPDC |
|---|---|---|
| Въглерод (C) | 0.37-0.42 | Осигурява твърдост чрез мартензитна структура след термична обработка |
| Силиций (Si) | 0.80-1.20 | Подобрява устойчивостта на окисляване и якостта при горещо |
| Манган (Mn) | 0.25-0.50 | Подобрява закаляемостта и стабилността при обработка |
| Хром (Cr) | 4.80-5.50 | Подобрява износоустойчивостта и стабилността при високи температури |
| Молибден (Mo) | 1.20-1.50 | Подобрява якостта при горещина и устойчивостта на омекване от отпускане |
| Ванадий (V) | 0.90-1.10 | Осигурява укрепване на карбида и рафиниране на зърната |
Глобални еквивалентни степени на 1.2344/H13
| Standard | Еквивалентен клас |
|---|---|
| DIN EN | 1.2344 / X40CrMoV5-1 |
| AISI | H13 |
| JIS | SKD61 |
| GB | 4Cr5MoSiV1 |
Въпреки че тези марки са международно признати като еквиваленти, действителните характеристики могат да варират при различните доставчици. Крайният експлоатационен живот на матрицата зависи не само от химичния състав, но и от технологията на топене, процеса на коване, термичната обработка и контрола на качеството.
1.2344/H13 Физични свойства
| Имот | Типична стойност | Значение в HPDC |
|---|---|---|
| Плътност | ~7.8 g/cm³ | Показва типичното тегло на инструменталната стомана и характеристиките на обработката |
| Топлопроводимост (20°C) | ~25 W/(m·K) | Подпомага преноса на топлина по време на повтарящи се термични цикли |
| Коефициент на топлинно разширение | ~11.5 ×10⁻⁶/K (20–100°C) | Влияе върху размерната стабилност по време на нагряване и охлаждане |
| Еластичен модул | ~210 GPa | Показва твърдост при механично натоварване |
| Специфичен топлинен капацитет | ~460 J/(kg·K) | Влияе на термичния отговор по време на работа на матрицата |
Отгрято състояние
| Имот | Типична стойност |
|---|---|
| Твърдост | ≤229 HB |
| Издръжливост на опън | ~700–850 MPa |
Закалено и темперирано състояние
| Имот | Типична стойност |
|---|---|
| Твърдост | 44–52 HRC |
| Издръжливост на опън | ~1400–1700 MPa |
| Провлачване | ~1200–1500 MPa |
| Ударна здравина | Високо |
| Задържане на твърдост при горещи условия | отличен |
За автомобилната HPDC инструментална екипировка, 1.2344/H13 обикновено се доставя в отгрято състояние за машинна обработка, докато крайните характеристики на матрицата се постигат чрез термична обработка от страна на клиента или специализирана термична обработка, за да се получи необходимото закалено и отпуснато състояние (обикновено около 44–52 HRC); за разлика от много стомани за пластмасови форми, предварително закаленият H13 се използва по-рядко за приложения за леене под високо налягане.
Ключови изисквания за производителност на автомобилни HPDC матрици
Най-често срещаната грешка при избора на стомана за матрици е фокусирането само върху твърдостта. В реалното производство повредата на матрицата обикновено се дължи на комбинация от термично напрежение, механично натоварване, износване и дефекти на материала.
Основните изисквания за производителност на автомобилните инструменти за високоскоростно диференциално преобразуване (HPDC) включват:
| Изискване за изпълнение | Защо е важно при леенето под налягане |
|---|---|
| Устойчивост на термична умора | Предотвратява загряване, причинено от многократни цикли на нагряване и охлаждане |
| Якост на горещина | Запазва формата на матрицата при висока температура и налягане на инжектиране |
| Издръжливост | Намалява образуването и разпространението на пукнатини в сложни области на матрицата |
| Износоустойчивост | Подобрява устойчивостта на алуминий срещу ерозия и запояване |
| Стабилност на размерите | Поддържа точността на кухините по време на дълги производствени цикли |
| Чистота на стоманата | Намалява вътрешните дефекти, които могат да се превърнат в източници на пукнатини |
Например, голяма щанца за електрически превозни средства изисква отлична здравина и вътрешна консистенция, тъй като самият блок на щанцата може да е много голям и изложен на неравномерно термично напрежение. За разлика от това, по-малките автомобилни компоненти могат да поставят по-голям акцент върху производителността на обработка, качеството на повърхността и производствените разходи.
Ето защо изборът на материал винаги трябва да започва с приложението, а не просто с наименованието на марката стомана.
Приложения за леене под налягане на алуминий в автомобилни автомобили с 1.2344/H13
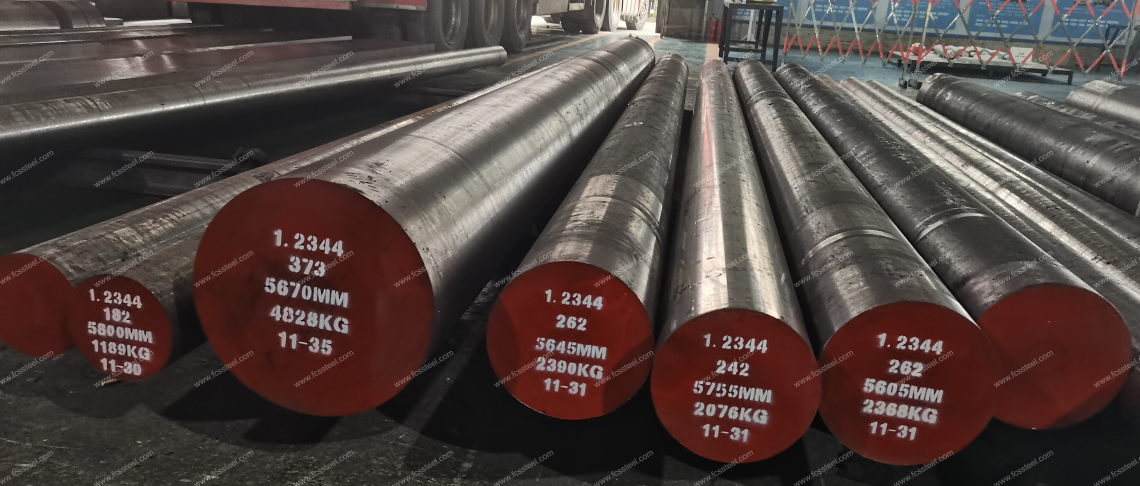
Лесно е да погледнете информационен лист за стомана и да прочетете фрази като „добра устойчивост на термична умора“. Но какво всъщност означава това в цеха? Изборът на инструментална стомана рядко се свежда само до постигане на определена твърдост. За да разберете защо 1.2344 доминира на автомобилния пазар, трябва да съпоставите специфичните свойства на материала директно с частите, които отливате. Нека разгледаме как всъщност се представя в реалния свят.
Щанци за блок на двигателя: Борба с термичната умора
Блоковете на двигателите са брутални за формите. Секциите около отворите на цилиндрите и водните ризи понасят непрекъснато натоварване от разтопен алуминий. Това създава екстремни цикли на нагряване и охлаждане при всеки изстрел. Постоянното разширяване и свиване бързо ще счупи по-тънката стомана, което ще доведе до дълбоки термични пукнатини и повърхностни пукнатини.
Именно тук съпротивлението на термична умора от 1.2344 спасява положението. За тези високопроизводителни форми с голям обем и високо напрежение, повечето цехове настояват за ESR 1.2344. Процесът на претопяване ви дава много по-чиста стомана, което драстично намалява вътрешните дефекти. Това намалява риска от преждевременно напукване точно в зоните, където термичният шок е най-силен.
Щанци за корпуси на трансмисии: Необходимост от якост при горещо натоварване
Корпусите на трансмисиите носят съвсем различен набор от проблеми. Имате огромни общи размери, съчетани с изненадващо тънки стени. Когато разтопен метал изстреля под високо налягане, матрицата понася огромно механично и термично натоварване. Ако стоманата на матрицата омекне, кухината се деформира. Изведнъж готовите ви корпуси са извън допустимите граници.
Хубавото е, че 1.2344 предлага фантастична устойчивост на темпериране и якост на горещо. Той запазва твърдата си форма при повишени температури, като по този начин осигурява стабилност на размерите в продължение на дълъг производствен цикъл. В зависимост от точния размер на матрицата и времената на цикъла, както стандартните, така и ESR марките 1.2344 се справят чудесно тук.
Корпуси и структурни части за батерии за електрически превозни средства: Чиста здравина
Електрическите превозни средства промениха изцяло играта на леенето под налягане. Сега говорим за безумно големи отливки, изискващи масивни стоманени блокове, натъпкани с тънки ребра и сложни схеми за охлаждане. Тъй като формите са толкова огромни, неравномерното разпределение на топлината причинява огромни концентрации на напрежение. Високата твърдост няма да ви спаси тук - необходима е изключителна здравина, за да се предотврати напукването на стоманата.
Честно казано, ESR 1.2344 е предпочитаният избор за леене на конструкции на електрически превозни средства, без съмнение. Необходима е подобрена чистота и поразителна вътрешна еднородност, за да се гарантира, че масивният блок на матрицата няма да се разцепи при интензивни сили на затягане и шприцване. Топлопроводимостта на 1.2344 също помага за управление на неравномерното разпределение на топлината по огромната повърхност.
Малки автомобилни компоненти: Спиране на ерозията
Разбира се, не всяка работа е масивен структурен възел. Малки компоненти като скоби на двигателя, електронни капаци и корпуси на конектори също са важни. Тук разтопеният алуминий си проправя път през малки отвори с луди скорости. Той действа почти като пясъкоструйка върху стените на кухината, причинявайки бързо износване, ерозия на повърхността и запояване на алуминия.
Стандарт 1.2344 е идеален за тази среда. Неговата естествена устойчивост на износване при високи температури защитава детайлите и запазва повърхностното покритие. Освен това, стандарт 1.2344 ви осигурява солиден баланс между производителност и цена на инструментите, което го прави интелигентен и икономичен избор за хиляди ежедневни авточасти.
Обобщение на избора на приложение
| Приложение | Основно предизвикателство | Приоритетен имот | Тенденция при избора на материали |
|---|---|---|---|
| Щип за блок на двигателя | Изключително висока термична цикличност около цилиндричните зони | Устойчивост на термична умора + жилавост | 1.2344 ESR е предпочитан за големи/високоциклови матрици |
| матрица на корпуса на трансмисията | Голяма кухина + тънки стени + размерно отклонение | Якост на горещо + размерна стабилност | 1.2344 / ESR 1.2344 в зависимост от размера |
| Корпус и структурна матрица за батерията на електромобила | Много голям размер на матрицата + дебели секции + дълги цикли | Здравина + чистота + консистенция | ESR 1.2344 е предпочитан |
| Малки автомобилни части | Детайлна кухина + ерозия на алуминий | Устойчивост на износване + обработваемост | Стандарт 1.2344 обикновено е достатъчен |
Стандартен H13 срещу ESR H13:
| Положение | Препоръчителен избор |
|---|---|
| Малки/средни щанци, нормално производство | Стандарт H13 |
| Производство с по-висок цикъл | Премиум H13 |
| Големи блокове матрици, структурни части за електрически превозни средства, критична инструментална екипировка | СУЕ H13 |
Целта на ESR не е просто да се създаде „по-висок клас“ стомана. Основната ѝ стойност е подобряването на чистотата, намаляването на вътрешните дефекти и осигуряването на по-постоянни свойства при взискателни приложения.
Какво обикновено посочват клиентите на автомобилната индустрия след клас H13
Освен избора на самата стомана 1.2344/H13, клиентите на автомобилни инструменти често определят изисквания, свързани с процеса на топене, чистотата на стоманата, ултразвуковия контрол, постоянството на твърдостта, точността на размерите и пълната проследимост на материала.
Типични изисквания за инструментална стомана 1.2344/H13 HPDC
- Процес на производство на стомана
EF + LF + VD контролирано топене; ESR се изисква за критични и високоциклови HPDC инструменти. - Химичен състав
Отговарят на изискванията на DIN EN 1.2344 / AISI H13 с контролирана константа на топлина. - Чистота на стоманата
Строг контрол на неметалните включвания съгласно ASTM E45, DIN 50602 или спецификации на клиента. - Ултразвуково изследване (UT)
Изисква се 100% UT инспекция за критични блокове на матрици съгласно ASTM A388, SEP 1921, GB/T 6402 или еквивалентни стандарти. - Качество на коване
Необходимо е достатъчно намаляване на коването, за да се осигури еднаква структура и вътрешна здравина. - Качество на микроструктурата
Фина и равномерна зърнеста структура с контролирано разпределение на карбида. - Механични свойства
Закалено и отпуснато състояние, обикновено 44–52 HRC със стабилна твърдост и жилавост. - Ударна здравина
Необходима е адекватна напречна жилавост за големи матрици и приложения с висок риск от термична умора. - Състояние на доставката и проследимост
Обикновено се доставя в отгрято състояние с пълни записи за MTC, номер на плавка, химичен анализ и инспекция.
Избор на надежден доставчик на 1.2344/H13
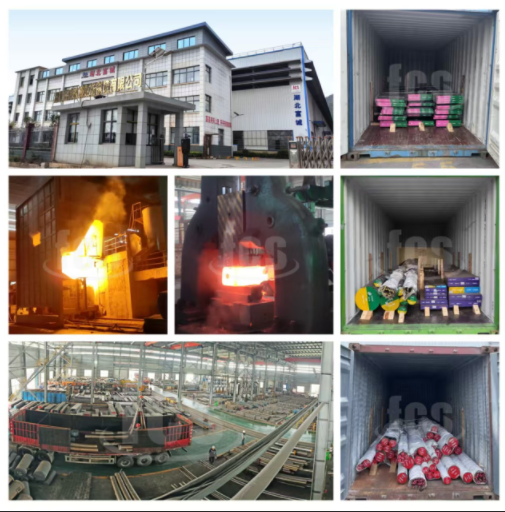
В FCS Tool Steel разбираме, че изборът на инструментална стомана не е само въпрос на доставка на материал 1.2344/H13. Крайната цел е да помогнем на клиентите да постигнат стабилни производствени показатели и по-дълъг експлоатационен живот на матриците.
FCS произвежда инструментална стомана за гореща обработка с контролирани процеси на производство на стомана, включително рафиниране EF + LF + VD и капацитет за производство ESR за взискателни приложения.
Нашите продукти от стомана 1.2344/H13 се доставят за автомобилно леене под налягане, горещо коване, екструдиране и други високотемпературни приложения под формата на кръгли пръти, плочи и ковани блокове.
Чрез контролирано производство, процедури за инспекция и ориентирана към приложението поддръжка, екипът на FCS помага на световните производители на матрици, дистрибутори и индустриални купувачи да изберат правилното решение за инструментална стомана според техните изисквания.
За приложения на HPDC в автомобилната индустрия, изборът на правилното ниво на качество H13 и надежден производствен партньор може да окаже значително влияние върху производителността на инструментите.
Вземане на окончателното решение
Изборът на 1.2344/H13 за HPDC матрица не е просто решение, базирано на марката или твърдостта на стоманата. Най-добрият избор на материал зависи от разбирането на действителните работни условия на инструмента, от размера на отливката и обема на производство до термичното напрежение и очаквания експлоатационен живот.
За общи приложения, стандартният H13 може да осигури надеждно и икономично решение. За по-големи, по-взискателни матрици, премиум или ESR H13 може да предложи допълнителна сигурност чрез подобрена чистота и структурна консистенция.
Въпреки това, използването на по-висококачествена стомана само по себе си не гарантира по-добра производителност на матрицата. Крайният резултат зависи от целия процес на обработка на инструментите, включително качеството на материала, термичната обработка, машинната обработка, дизайна на матрицата и производствените условия.
Успешният проект за високоскоростна електрическа обработка (HPDC) започва с избор на марка стомана и ниво на качество, които отговарят на реалните изисквания на приложението. Чрез оценка на тези фактори преди началото на производството, производителите могат да намалят неочакваните повреди, да подобрят надеждността на матриците и да постигнат по-добра дългосрочна стойност на инструментите.