
美國高速切削產業是世界上最先進的產業之一,其驅動力來自精密加工、航空航太製造和模具應用。在決定刀具性能的材料中,
I 型鋼和M2 型鋼是兩種最常被比較的鋼種。
雖然兩者都在工具製造中佔有一席之地,但它們的微觀結構、硬度分佈和耐熱特性在不同的切削條件下具有明顯的優勢和劣勢。
本文從資料角度對美國高速切削應用中的D2 鋼和 M2 工具鋼進行了技術比較,分析了它們的性能、成本效益以及對特定加工環境的適用性。
1. 了解材料基礎知識
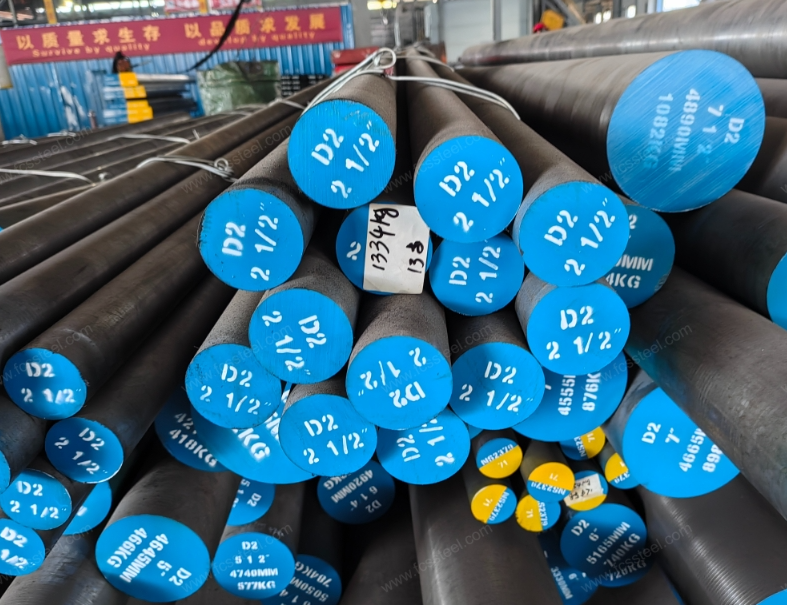
1.1. D2工具鋼-耐磨冷作鋼種
D2是一種空冷硬化型高碳高鉻工具鋼,主要用於冷加工。它被廣泛認可於AISI標準,經熱處理後具有優異的耐磨性和尺寸穩定性。
典型組成(重量百分比):
| 元件 | C | Cr | Mo | V | Mn | Si |
|---|---|---|---|---|---|---|
| D2 | 1.40-1.60 | 11.00-13.0 | 0.70-1.20 | 1.00 | 0.50-1.10 | 0.10-0.60 |
主要特性:
- 硬度(熱處理後): 58–62 HRC
- 耐磨性: 非常高(由於碳化物密度)
- 韌性: 中度
- 耐熱性: 有限(低於500°C)
D2 鋼適用於沖頭、模具、剪刀和切割刀片,因為在這些工具中,磨損而不是熱量是主要因素。
1.2. M2工具鋼-高速鋼中的主力
另一方面,M2 是一種鉬基高速鋼(HSS),旨在保持高溫下的切削性能。
典型組成(重量百分比):
| 元件 | C | Cr | Mo | W | V | Co |
|---|---|---|---|---|---|---|
| M2 | 0.78-0.88 | 3.80-4.50 | 4.50-5.50 | 5.50-6.75 | 1.75-2.20 |
主要特性:
- 硬度(回火後): 60–66 HRC
- 熱硬度: 優(高達 600°C)
- 韌性: 固德
- 耐磨性: 高
M2 是美國高速切削刀具中鑽頭、立銑刀、鉸刀和絲錐的主要材料,它兼具硬度和紅硬性,且具有良好的磨削性能。
2.冶金差異及其影響
2.1 碳化物結構
- D2 鋼: 含有大量均勻分佈的碳化鉻(Cr₇C₃),可增強耐磨性但降低韌性。
- M2鋼: 具有較細的碳化物,包括釩和碳化鎢,既具有耐磨性又具有優異的韌性。
2.2. 熱處理敏感性
D2 對真空淬火和深冷處理反應良好,而 M2 則需要在奧氏體化過程中精確控制以保持其高速能力。
| Property | D2 | M2 |
|---|---|---|
| 硬化溫度 | 1020-1040℃下 | 1210-1230℃下 |
| 回火 | 500-550℃下 | 540-570℃下 |
| 尺寸穩定性 | 優 | 固德 |
| 紅硬性 | 中度 | 很高 |
這些差異使得 M2 更適合在高溫下連續切割,而 D2 則在間歇或冷切作業中表現出色。
3. 切削條件下的性能比較
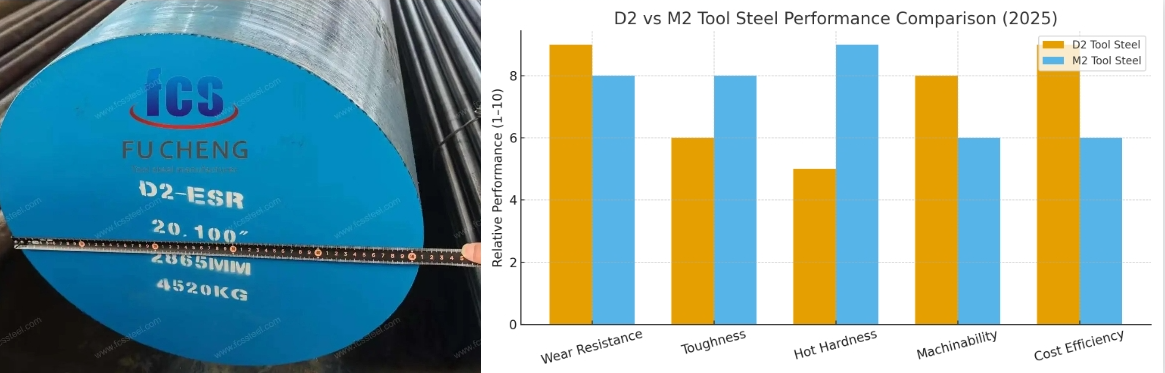
3.1.切割速度和效率
根據行業基準(例如 ASM 國際數據集和美國切削刀具標準):
- D2工具鋼 在切割速度低於 30–40 米/分鐘,超過該溫度就會發生快速軟化。
- M2高速鋼然而,可以維持 高達 60–80 公尺/分鐘,即使長時間操作後也能保持邊緣保持力。
這就解釋了為什麼 M2 在高速銑削和鑽孔中佔據主導地位,而 D2 仍然是沖壓和冷成型模具的首選材料。
3.2. 磨損和刀具壽命數據
| 切削條件 | D2 刀具壽命 | M2刀具壽命 | 筆記 |
|---|---|---|---|
| 乾切削,低速 | 100% 基線 | D2 更耐磨損 | |
| 濕切割,中速 | M2 在加熱下仍能維持硬度 | ||
| 高速鑽孔 | M2引線 | ||
| 冷沖壓 | D2 引線 |
平均刀具壽命優勢:
- 在磨蝕性冷條件下,D2 = +25%
- 熱切削條件下 M2 = +40%
3.3. 耐熱性和硬度保持性
美國製造業研究的測試數據顯示:
- D2 在 500°C 時硬度會損失 15–20%。
- 由於 M2 具有鎢鉬基質,因此即使在 600°C 下也能保持 90% 以上的硬度。
這種特性——被稱為紅色硬度——決定了 M2 在車床切削刀具和用於航空航天和汽車行業連續生產的立銑刀中的主導地位。
4. 成本和可加工性考慮
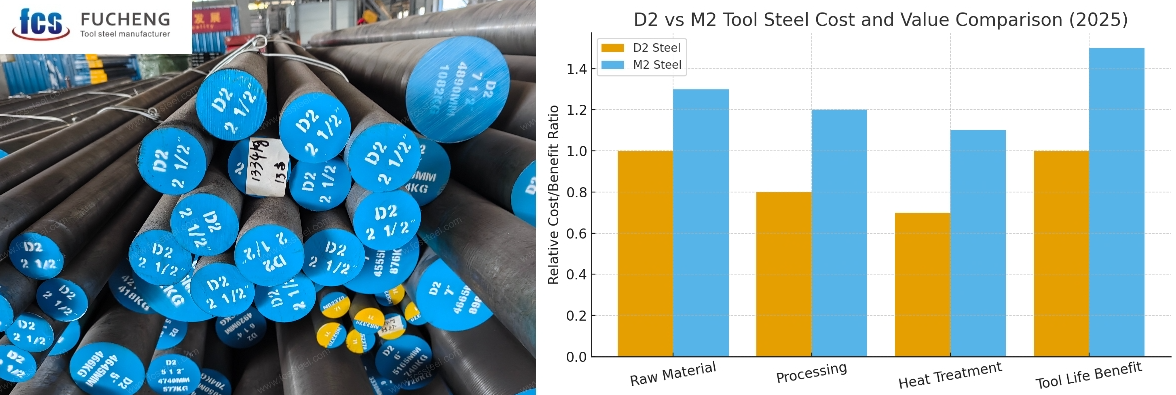
| 因子 | D2 | M2 |
|---|---|---|
| 原料成本(美元/噸,2025年估計) | 2,400-2,600 | 3,200-3,500 |
| 可加工性指數(基於AISI 1212=100) | 45-50 | 35-40 |
| 研磨成本 | 中度 | 高 |
| 熱處理成本 | 低 | 高 |
雖然 M2 具有優異的性能,但其較高的合金含量(尤其是鎢和鉬)以及更複雜的加工過程使其生產和加工成本顯著更高。
因此,對於冷沖壓、成型模具和低溫操作,D2 仍然是經濟高效的選擇。
5. 環境與永續發展觀點
這兩種鋼材均可回收利用,但由於合金成分和加工能耗的不同,它們的碳足跡也不同:
- D2鋼: 熔化溫度和合金強度更低;小批量生產更俱生態效率。
- M2鋼: 熔點更高、熱處理週期更長,導致能源消耗更多。
包括來自中國湖北的FCS Tool Steel (福城工具鋼)在內的具有前瞻性的供應商,一直在推廣優化的真空熔煉和更清潔的合金控制,與傳統工藝相比,到 2025 年,每噸工具鋼的總能耗將降低15-20%。
6. 美國的產業應用
D2 工具鋼 – 最適合:
- 沖孔和落料模具
- 冷成型工具
- 工業刀具和剪刀
- 滾絲模具
M2 工具鋼 – 最適合:
- 鑽頭、立銑刀、絲錐
- 齒輪刀具和鉸刀
- 車床切削刀片
- 耐熱合金成型工具
這些應用模式在美國各產業(如航空航太加工、汽車工具製造和精密工程)中保持穩定。
7. 為工具製造商和買家提供策略建議
根據目前市場觀察和2025年的供應鏈環境:
- 使鋼材與切削溫度相匹配 — 對於 500°C 以下的操作,請選擇 D2;對於高於 500°C 的操作,請選擇 M2。
- 評估總體擁有成本(TCO) — M2 的較長使用壽命可能會抵銷其在高速生產中較高的初始價格。
- 考慮全球價格動態 — M2 價格對鎢和鉬成本敏感;D2 保持較為穩定。
- 利用可靠的供應商 — 從知名生產商採購,例如 FCS工具鋼 確保一致的冶金品質和可追溯性。
8. 未來展望:混合製造中的 D2 和 M2
粉末冶金(PM)和積層製造 (AM)的新興技術正在模糊 D2 和 M2 之間的界線。例如,粉末加工的 M2 具有更精細的碳化物分散性和更好的可加工性,而真空熔煉的 D2 變體正在接近高速鋼 (HSS) 等級的耐磨性。
在美國市場,將D2 基體與 M2 塗層表面(透過 PVD/TiN 層)結合的混合刀具應用正在獲得市場認可——既能控製成本,又能延長使用壽命。
總結思考
D2與 M2 之爭並非關乎孰優孰劣,而是關乎應用優化。
-
選擇 D2 (1.2379):如果您優先考慮冷加工沖壓或剪切過程中的最大耐磨性和尺寸穩定性,那麼它是高性價比的高性能材料,尤其適用於大批量、低溫加工。
-
選擇 M2 (1.2343):如果您的工具會面臨極端的摩擦和高溫。其卓越的紅硬性和韌性使其成為鑽頭和拉刀等高速切削工具的唯一選擇。
2025年,精密加工對材料選擇不再有任何容錯空間。選擇合適的鋼種只是成功的一半——另一半則取決於冶金技術和熱處理過程的可靠性。