Việc lựa chọn loại thép công cụ phù hợp có thể quyết định sự thành bại của dự án sản xuất. Ba loại thép phổ biến nhất trong chế tạo dụng cụ chính xác và khuôn mẫu là 1.2316, 1.2085 và 1.2311. Đây là những lựa chọn phổ biến, nhưng chúng không thể thay thế cho nhau. Mỗi loại có những ưu điểm khác nhau. Một loại có khả năng chống ăn mòn vượt trội. Một loại khác có độ cứng đặc biệt. Loại thứ ba mang lại khả năng gia công cân bằng. Chọn sai loại? Bạn có nguy cơ gặp phải tình trạng dụng cụ hỏng sớm, thời gian ngừng hoạt động tốn kém hoặc chất lượng sản phẩm kém.
Bảng so sánh này phân tích chi tiết kỹ thuật bằng ngôn ngữ dễ hiểu. Bạn sẽ thấy thép công cụ 1.2316 , 1.2085 và 1.2311 khác nhau như thế nào về thành phần hóa học, hiệu suất cơ học và ứng dụng thực tế. Bạn đang chế tạo khuôn ép nhựa, khuôn dập chính xác hoặc các bộ phận công nghiệp đòi hỏi khắt khe? Bạn sẽ tìm thấy loại thép nào phù hợp với nhu cầu cụ thể của mình. Chúng tôi hỗ trợ mọi phân tích dựa trên dữ liệu và tiêu chí lựa chọn thực tế. Điều này giúp bạn tiết kiệm cả thời gian và tiền bạc.
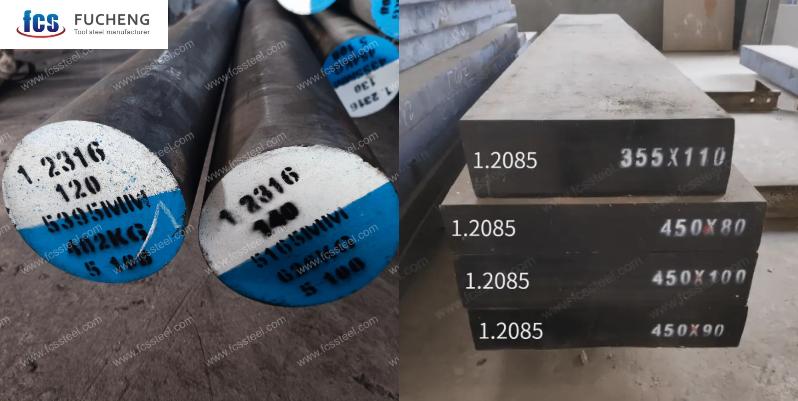
Tổng quan về thép công cụ 1.2316, 1.2085 và 1.2311
Ba loại thép công cụ này phù hợp với các nhu cầu sản xuất khác nhau. Thép 1.2085 (X33CrS16) là loại thép không gỉ được chế tạo để đúc nhựa ăn mòn. Nó được tôi cứng sẵn ở độ cứng khoảng 33 HRC. Bạn có thể tôi cứng thêm lên đến 56 HRC nếu cần. Hàm lượng lưu huỳnh giúp dễ gia công. Điều này mang lại khả năng gia công tốt hơn so với thép 1.2316 trong khi vẫn duy trì khả năng chống mài mòn cao.
Thép khuôn 1.2311 (P20) được biết đến với tên gọi AISI P20 hoặc DIN 40CrMo7 trên toàn thế giới. Loại thép khuôn này ưu tiên khả năng gia công dễ dàng. Khoan, phay và tiện được thực hiện nhanh hơn, do đó chi phí gia công giảm xuống. Crom và molypden giúp tăng khả năng chống mài mòn. Tuy nhiên, nó không có khả năng chống ăn mòn. Bạn cần xử lý nhiệt để đạt được hiệu suất tốt nhất.
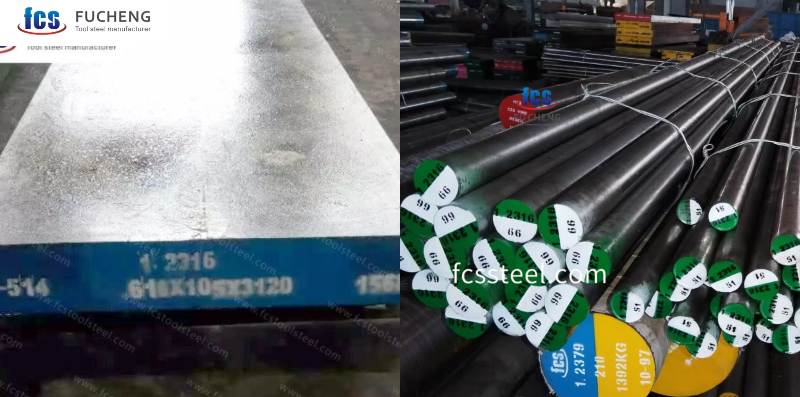
Thép không gỉ 1.2316 là lựa chọn hàng đầu về khả năng chống ăn mòn. Loại thép này chịu được môi trường hóa chất khắc nghiệt. Độ cứng và khả năng chống mài mòn của nó tương đương với thép 1.2085. Nhược điểm là gì? Gia công mất nhiều thời gian hơn. Bạn sẽ tốn nhiều thời gian và nguồn lực hơn cho việc gia công. Thêm vào đó, giá thành cao hơn hai loại còn lại.
Mỗi loại thép giải quyết các vấn đề sản xuất khác nhau. Loại 1.2085 mang lại khả năng chống ăn mòn và gia công dễ dàng. Loại 1.2311 giúp giảm chi phí và gia công đơn giản hơn. Loại 1.2316 cung cấp khả năng chống ăn mòn tốt nhất trong điều kiện khắc nghiệt. Nhu cầu ứng dụng của bạn sẽ quyết định loại nào phù hợp nhất.
Thành phần hóa học
Ba loại thép công cụ này khác nhau về thành phần hóa học. Điều này ảnh hưởng đến hiệu suất của chúng. Những thay đổi nhỏ trong các nguyên tố hợp kim có thể gây ra những thay đổi lớn về khả năng chống gỉ, độ dễ cắt và phạm vi sử dụng.
| Yếu tố | 1.2316 | 1.2085 | 1.2311 |
|---|---|---|---|
| C (%) | 0.33-0.45 | 0.33 | 0.35-0.45 |
| Si (%) | ≤ 1.00 | Cân bằng | 0.20-0.40 |
| Mn (%) | ≤ 1.00 | Cân bằng | 1.30-1.60 |
| P (%) | ≤ 0.030 | ≤ 0.030 | ≤ 0.030 |
| S (%) | ≤ 0.030 | Cao hơn (tăng khả năng gia công) | ≤ 0.030 |
| Cr (%) | 15.50-17.50 | ~ 16.00 | 1.80-2.10 |
| Mo (%) | 0.80-1.30 | Hiện tại | 0.15-0.25 |
| Ni (%) | ≤ 1.00 | – | – |
Những điểm chính cần ghi nhớ về hóa học
Crom đóng vai trò như lớp bảo vệ: Với hàm lượng Cr khoảng 16%, hợp kim 1.2316 và 1.2085 có khả năng chống ăn mòn hiệu quả do axit PVC gây ra. Hợp kim 1.2311 thiếu lớp bảo vệ này và có nguy cơ bị gỉ sét.
Lưu huỳnh giúp tăng tốc độ: Sản phẩm 1.2085 bổ sung lưu huỳnh giúp dễ dàng phá vỡ phôi vụn, giảm thời gian gia công lên đến 20% so với các sản phẩm khác.
Các yếu tố ổn định: Molypden mang lại khả năng chịu nhiệt cho hợp kim 1.2316 , trong khi Mangan hỗ trợ quá trình tôi cứng sâu của hợp kim 1.2311 .
Tóm lại: Những thay đổi nhỏ về thành phần hóa học quyết định xem dụng cụ của bạn có chống gỉ, cắt nhanh hơn hay chịu được va đập hay không.
Thuộc tính cơ học
Hãy cùng tìm hiểu về độ cứng ban đầu của thép. Thép 1.2085 có độ cứng hiệu quả khoảng 33 HRC. Nếu bạn cần khả năng chống mài mòn ngay lập tức mà không cần thêm bước xử lý nào, đây là lựa chọn tốt nhất. Bạn cũng có thể xử lý nhiệt để đạt độ cứng 50-54 HRC cho độ bền cực cao. Thép 1.2316 là lựa chọn “ổn định” hơn. Nó được tôi cứng sẵn ở mức khoảng 30 HRC (280-325 HB). Bạn bỏ qua hoàn toàn bước xử lý nhiệt, giữ cho độ cứng đồng nhất từ bề mặt đến lõi. Thép 1.2311 mềm hơn. Với độ cứng 28-32 HRC, nó phù hợp cho các công việc thông thường. Tuy nhiên, nó mềm hơn hai loại kia trừ khi bạn xử lý thêm.
| Bất động sản | 1.2316 | 1.2085 | 1.2311 |
|---|---|---|---|
| Độ cứng khi giao hàng | ~30 HRC (đã tôi cứng trước) | ~33 HRC (đã tôi cứng trước) | 28-32 HRC |
| Độ cứng tối đa | 280-325 HB (~30 HRC) | 50-54 HRC (đã xử lý nhiệt) | HRC 28 (H+T) |
| Dẻo dai | Tốt, tác động thấp hơn | Tuyệt vời, độ dẻo tốt | Cao hơn 1.2085 |
| Hao mòn điện trở | Tốt (Cr cao) | Upper | Trung bình |
| Xử lý nhiệt | Không cần thiết | Cần thiết để đạt độ cứng tối đa | Yêu cầu |
Độ bền bỉ: Nơi mà 1.2311 tỏa sáng
Thép 1.2311 rõ ràng là loại bền nhất. Nó hấp thụ chấn động tốt hơn các loại khác. Nếu khuôn của bạn phải chịu áp lực đột ngột hoặc va đập mạnh, loại thép này sẽ chống nứt tốt nhất. Thép 1.2085 cũng đáng tin cậy. Nó có độ dẻo tuyệt vời, nghĩa là nó uốn cong chứ không bị gãy dưới tác động của ứng suất. Còn thép 1.2316 thì sao? Nó cũng khá tốt, nhưng cần cẩn thận. Mặc dù độ cứng đồng đều giúp ích, nhưng nó không chịu được các va đập cơ học mạnh tốt như các loại khác (hoặc các loại như 1.2344). Tránh sử dụng nó trong các công việc có tác động mạnh.
Khả năng chống mài mòn: Điểm nổi bật của 1.2085
Cần gia công các vật liệu mài mòn? Thép 1.2085 là lựa chọn tốt nhất. Sau khi được xử lý nhiệt đến độ cứng 50-54 HRC, nó có khả năng chống mài mòn đáng kể. Nhựa gia cường sợi thủy tinh và các chất độn thô ráp khó có thể làm trầy xước nó. Thép 1.2316 sử dụng lớp bảo vệ crom để chống mài mòn. Nó hoạt động tốt, nhưng không thể sánh được với độ cứng của thép 1.2085 đã được xử lý nhiệt. Thép 1.2311 nằm ở giữa. Nó có khả năng chống mài mòn vừa phải, phù hợp với các khuôn mẫu tiêu chuẩn nhưng có thể bị mài mòn nhanh hơn trong điều kiện khắc nghiệt.
Lưu ý về độ ổn định: Độ dày 1.2316 mang lại độ chính xác mà không có nguy cơ biến dạng. Vì bạn bỏ qua bước xử lý nhiệt, kích thước sẽ giữ nguyên. Sai số dưới 0.01mm là hoàn toàn khả thi. Với độ dày 1.2085 và 1.2311 , bạn cần lên kế hoạch trước. Xử lý nhiệt liên quan đến nhiệt độ cao, có thể làm biến dạng kim loại. Hãy tính đến một chút biến dạng.
So sánh các thuộc tính chính
Hãy so sánh các loại thép này cạnh nhau để xem loại nào phù hợp nhất với từng ứng dụng. Những khác biệt này sẽ giúp bạn chọn được loại thép phù hợp với nhu cầu chế tạo dụng cụ của mình.
| Bất động sản | 1.2316 | 1.2085 | 1.2311 |
|---|---|---|---|
| Chống ăn mòn | Tuyệt vời (15.5-17.5% Cr, sẵn sàng cho nhựa PVC) | Xuất sắc (tương tự như 1.2316, phiên bản S nâng cao) | Chất lượng kém (không phải thép không gỉ, cần phủ lớp bảo vệ) |
| Hao mòn điện trở | Xuất sắc | Cao hơn 1.2316 | Tốt (loại tiêu chuẩn dùng cho khuôn đúc) |
| Phạm vi độ cứng | 235 HB ủ / 28-33 HRC tôi cứng | Thép tôi cứng trước 33 HRC (khi giao hàng) | Đã tôi cứng trước 30 HRC |
| Machinability | Tốt (cấu trúc đồng nhất) | Ưu việt (tăng cường lưu huỳnh) | Xuất sắc (đế loại P20) |
| Khả năng đánh bóng | Chất lượng vượt trội (có khả năng đánh bóng như gương) | tốt | tốt |
| Độ ổn định kích thước | Cao | Cao | Cao |
| Dẻo dai | Tốt (chịu nhiệt) | Tốt (không bị ảnh hưởng bởi quá trình xử lý nhiệt) | Cao (khả năng chống va đập tốt nhất) |
Hiệu suất bảo vệ chống ăn mòn
Cả hai loại thép 1.2316 và 1.2085 đều có khả năng chống gỉ rất tốt. Chúng chứa 15.5-17.5% crom, tạo thành một lớp màng oxit bảo vệ. Lớp màng này chống lại PVC, các chất phụ gia có tính axit và môi trường nhà máy ẩm ướt. Cả hai loại thép đều chịu được các loại nhựa cứng mà không bị rỗ. Thép 1.2311 không chịu được điều kiện ăn mòn. Hàm lượng crom của nó luôn dưới 2.1%. Bạn cần phủ thêm lớp bảo vệ cho loại thép này, hoặc chỉ sử dụng cho các bề mặt khô ráo, không bị ăn mòn.
Khả năng gia công và hiệu quả sản xuất
Thép 1.2085 gia công nhanh nhất trong ba loại. Lượng lưu huỳnh được thêm vào tạo ra các mảnh mangan sunfua. Những mảnh này giúp bẻ phôi sạch sẽ. Bạn sẽ cắt nhanh hơn 15-20% so với thép 1.2316. Thép 1.2311 cũng gia công tốt. Thành phần kiểu P20 của nó cắt mịn ở dạng đã được tôi cứng trước. Chi phí dụng cụ vẫn thấp. Thép 1.2316 cần nhiều thời gian gia công hơn. Hàm lượng crom cao của nó gây hại cho dụng cụ cắt của bạn. Hãy lên kế hoạch thêm thời gian cho các hình dạng phức tạp. Độ mài mòn dụng cụ cao hơn ở loại này.
Khả năng hoàn thiện bề mặt
Thép 1.2316 cho độ bóng bề mặt tốt nhất. Độ cứng đồng đều của nó cho phép bạn đạt được độ bóng như gương với độ nhám dưới Ra 0.05 µm. Khuôn quang học cần mức độ này. Các thiết bị y tế chính xác cũng vậy. Thép 1.2085 và 1.2311 cũng đánh bóng tốt. Chúng đáp ứng các thông số kỹ thuật về độ bóng khuôn tiêu chuẩn. Nhưng cả hai đều không cho độ mịn như 1.2316.
Tính ổn định về kích thước trên tất cả các cấp độ
Cả ba loại đều giữ hình dạng tốt. Việc giao hàng đã được tôi cứng trước giúp giảm hiện tượng cong vênh trong quá trình sản xuất. Bạn có thể đạt được thông số kỹ thuật chính xác dưới 0.01mm. Không cần xử lý giảm ứng suất. Điều này giúp giảm thiểu công việc và phế phẩm.
Chọn loại 1.2316 cho các loại nhựa dễ bị ăn mòn và cần độ hoàn thiện cao. Chọn loại 1.2085 để chống gỉ và gia công nhanh hơn. Chọn loại 1.2311 cho các công việc đúc khuôn thông thường mà không gặp vấn đề về gỉ sét. Hãy xem xét nhu cầu chính của bạn—khả năng chống gỉ, tốc độ gia công hay kiểm soát chi phí. Điều đó sẽ cho bạn biết loại nào phù hợp nhất.
Ứng dụng
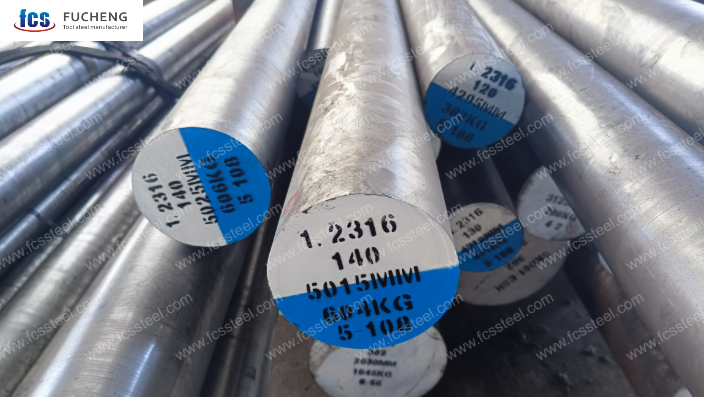
Mỗi loại thép giải quyết những vấn đề sản xuất cụ thể. Bảng dưới đây cho thấy các loại thép 1.2316, 1.2085 và 1.2311 hoạt động tốt nhất trong thực tế sản xuất.
| thép Lớp | Được sử dụng tốt nhất cho | Trạng thái giao hàng | Ưu điểm hàng đầu |
|---|---|---|---|
| 1.2316 | Khuôn PVC, Thiết bị y tế, Thiết bị điện tử độ bóng cao | Đã tôi cứng trước (~30 HRC) | Khả năng chống ăn mòn tối đa và độ bóng như gương |
| 1.2085 | Nhựa gia cường sợi thủy tinh, các bộ phận kết cấu ô tô, khung khuôn. | Đã tôi cứng trước (~33 HRC) *Có thể điều trị đến mức 50-54 HRC | Khả năng chống mài mòn vượt trội và gia công nhanh hơn 20%. |
| 1.2311 | Khuôn cao su/nhựa thông dụng, mẫu thử không bị ăn mòn. | Đã tôi cứng trước (28-32 HRC) | Chi phí thấp nhất và khả năng chịu va đập tuyệt vời. |
Hướng dẫn ứng dụng cụ thể cho từng ngành
Mỗi loại thép đều có một “điểm tối ưu” giúp nó vượt trội hơn các loại khác. Dưới đây là bảng phân tích giúp bạn lựa chọn loại thép phù hợp với công việc cụ thể của mình.
1. 1.2316: Chuyên gia về ăn mòn và đánh bóng
Loại vật liệu này thể hiện ưu thế vượt trội khi các phản ứng hóa học gây khó khăn. Đây là lựa chọn hàng đầu cho việc gia công nhựa ăn mòn.
Chống lại sự tấn công của axit: PVC giải phóng axit clohydric trong quá trình đúc. Với khoảng 16% crom, hợp kim 1.2316 tạo ra một lớp màng oxit ổn định giúp ngăn chặn axit.
Đạt độ bóng như gương: Cần độ bóng cao cho các thiết bị điện tử tiêu dùng? Cấu trúc đồng nhất của nó cho phép đánh bóng đến độ mịn Ra 0.05 µm mà không có khuyết điểm "vỏ cam".
An toàn y tế: Không gỉ sét đồng nghĩa với việc không bị nhiễm bẩn. Nó giữ cho các bộ phận vô trùng luôn sạch sẽ.
Nhà máy có độ ẩm cao: Ngay cả các đường ống làm mát của bạn cũng không bị gỉ sét. Không còn tình trạng tắc nghẽn đường ống hay vết gỉ sét vào sáng thứ Hai nữa.
⚠️ Cảnh báo nghiêm trọng: Không được xử lý nitơ hóa hợp kim 1.2316. Hàm lượng crom cao sẽ ngăn cản quá trình nitơ hóa, tạo ra lớp bề mặt giòn dễ bong tróc dưới tác động của lực. Hãy bỏ qua bước này.
2. 1.2085: Chiến binh chống mài mòn
Khi gia công các vật liệu mài mòn, thép mềm sẽ nhanh bị hỏng. Độ dày 1.2085 là lớp bảo vệ giúp chống mài mòn hiệu quả.
Xử lý nhựa “giống giấy nhám”: Nhựa chứa sợi thủy tinh hoạt động như giấy nhám bên trong khuôn. Xử lý nhiệt loại nhựa này đến độ cứng 50-54 HRC, và các cạnh cắt của bạn sẽ giữ được độ sắc bén lâu hơn nhiều so với loại 1.2316.
Độ bền trong ngành ô tô: Lý tưởng cho các bộ phận truyền động và hệ thống lái chịu tải trọng cao.
Độ bền quang học: Sản phẩm duy trì độ trong suốt về kích thước trong khuôn quang học, ngay cả sau nhiều chu kỳ xử lý khối lượng lớn.
3. 1.2311: Người đa năng tiết kiệm chi phí
Không phải công việc nào cũng cần đến loại thép "siêu anh hùng". Đối với các công việc thông thường, thép 1.2311mm đáp ứng tốt nhu cầu mà không tốn quá nhiều chi phí.
Hiệu quả về chi phí: Bạn tiết kiệm được khoảng 20-30% chi phí vật liệu so với các loại thép không gỉ.
Tốt hơn cả loại P20 cơ bản: Loại này có cấu trúc sạch hơn và cho kết quả đánh bóng tốt hơn so với P20 tiêu chuẩn, dễ dàng đạt được độ cứng HRC 28-30.
Ứng dụng tiêu chuẩn: Hoàn hảo cho khuôn cao su và nhựa không bị ăn mòn (như PE hoặc PP) nơi gỉ sét không phải là mối đe dọa.
Danh sách kiểm tra lựa chọn 3 câu hỏi
Đừng đoán mò nữa. Hãy trả lời ba câu hỏi này để tìm ra người chiến thắng.
1. Nhựa của bạn có bị ăn mòn không? (PVC, chất chống cháy)
CÓ → Bạn cần 1.2316 or 1.2085(Kiểm tra câu hỏi 2)
KHÔNG → Hãy tuân theo 1.2311 và tiết kiệm khoảng 25% chi phí nguyên vật liệu.
2. Chi tiết này có cần bề mặt được đánh bóng như gương không? (Đánh bóng quang học, độ bóng cao)
CÓ → 1.2316 là lựa chọn an toàn duy nhất của bạn. Lưu huỳnh trong 1.2085 làm hỏng độ trong suốt quang học.
3. Bạn có đang sử dụng chất độn mài mòn (sợi thủy tinh) trong quá trình đúc không?
CÓ → Chọn 1.2085 và xử lý nhiệt đến độ cứng 50-54 HRC. Nó sẽ bền hơn các loại khác rất nhiều.
Biểu đồ lựa chọn nhanh
| Ưu tiên của bạn | Lớp đề xuất | Lợi ích chính |
|---|---|---|
| Nhựa ăn mòn + bề mặt bóng như gương | 1.2316 | Loại đánh bóng tốt nhất, khả năng chống gỉ tuyệt vời. |
| Nhựa ăn mòn + gia công nhanh | 1.2085 | Cắt nhanh hơn 15-20%, chất lượng hoàn thiện tốt. |
| Khả năng chống mài mòn tối đa | 1.2085 (được xử lý nhiệt đến độ cứng 50-54 HRC) | Tuổi thọ dụng cụ cao nhất khi sử dụng vật liệu mài mòn. |
| Chi phí vật liệu thấp nhất | 1.2311 | Tiết kiệm từ 20-30% so với các loại thép không gỉ. |
| Nhựa không bị ăn mòn | 1.2311 | Tiết kiệm chi phí, khả năng gia công tốt |
Kết luận
Việc lựa chọn giữa thép công cụ 1.2316, 1.2085 hay 1.2311 phụ thuộc vào nhu cầu của dự án bạn. Cần khả năng chống ăn mòn cao và độ bóng như gương cho việc đúc nhựa? 1.2316 là lựa chọn tốt nhất. Đối với các dụng cụ cắt chính xác cần độ cứng và khả năng chống mài mòn cực cao, 1.2085 cho hiệu quả tốt nhất. 1.2311 phù hợp cho sản xuất khuôn mẫu thông thường. Nó dễ gia công và có giá thành thấp hơn.
Việc lựa chọn loại thép phù hợp sẽ ảnh hưởng đến tốc độ sản xuất, tuổi thọ dụng cụ và chất lượng sản phẩm. Hãy suy nghĩ về môi trường làm việc của bạn. Kiểm tra xem bạn cần độ hoàn thiện bề mặt như thế nào. Xem xét ngân sách của bạn. Cân nhắc xem bạn cần dụng cụ đó trong bao lâu.