
Mỗi loại thép dụng cụ đều bắt đầu từ một lời hứa — một hỗn hợp cụ thể các nguyên tố hợp kim được lựa chọn để chịu được các điều kiện mà thép thông thường không thể chịu được. Nhưng việc biết được nguyên tố nào có tác dụng gì , và tại sao một số sự kết hợp lại vượt trội hơn những sự kết hợp khác, là điều phân biệt giữa những kỹ sư chỉ đoán mò với những kỹ sư đưa ra chỉ dẫn một cách tự tin.
Ảnh hưởng của các nguyên tố hợp kim đến hiệu suất thép dụng cụ không chỉ là kiến thức luyện kim đơn thuần. Đó là sự khác biệt giữa một khuôn dập có thể chịu được 200,000 chu kỳ và một khuôn dập bị hỏng ở 40,000 chu kỳ. Sự khác biệt đó nằm ở thành phần hóa học.
Vậy điều gì tạo nên những kết quả đó? Từ vai trò nền tảng của carbon đến sự kết hợp giữa vanadi và vonfram tạo nên độ cứng cao, phần tiếp theo sẽ là phân tích thực tế về thành phần hóa học chi phối hành vi thực tế của thép dụng cụ.

Thép dụng cụ là gì và tại sao các nguyên tố hợp kim lại quan trọng.
Thép dụng cụ là loại thép hợp kim có hàm lượng cacbon cao. Hàm lượng cacbon dao động từ 0.5% đến 1.5% , tùy thuộc vào mác thép. Loại thép này được chế tạo để đáp ứng các yêu cầu khắt khe của việc cắt, tạo hình, dập và xén.
Điều làm nên sự khác biệt giữa loại thép này và thép kết cấu không chỉ nằm ở độ cứng. Bạn cần một sự kết hợp cân bằng giữa độ cứng, khả năng chống mài mòn, độ dẻo dai và khả năng chịu nhiệt – tất cả cùng một lúc. Thép thông thường không thể đáp ứng được cả bốn đặc tính này.
Bộ hợp kim điều khiển mọi thứ. Bốn thành phần chính thực hiện công việc:
-
Crom — tạo độ cứng và khả năng chống mài mòn thông qua quá trình hình thành cacbua.
-
Vanadi — tinh chỉnh cấu trúc cacbua và nâng cao khả năng chống mài mòn.
-
Molypden — giúp thép cứng chắc dưới tác động của nhiệt và ổn định các cacbua dưới ứng suất nhiệt.
-
Vonfram — giúp giữ cho lưỡi cắt chắc chắn ở nhiệt độ cao.
Các nguyên tố này thực hiện hai chức năng chính. Thứ nhất, chúng làm tăng khả năng tôi cứng . Thứ hai, chúng tạo thành các cacbua cứng hơn và bền nhiệt hơn so với xi măngit tiêu chuẩn. Tỷ lệ pha trộn chính xác — và nồng độ của nó — quyết định mọi thứ diễn ra sau đó trong quá trình xử lý nhiệt.
Đó chính là cần gạt. Thay đổi tổ hợp, bạn sẽ có được một loại thép công cụ hoàn toàn khác.
Cacbon (C): Nền tảng của độ cứng và sức mạnh
Cacbon là nền tảng tuyệt đối của thép dụng cụ. Thêm nhiều cacbon hơn, kim loại sẽ cứng hơn và bền hơn, nhưng cũng khó gia công hơn. Nó thiết lập nền tảng mà tất cả các nguyên tố hợp kim khác được xây dựng dựa trên đó.
Nếu hàm lượng carbon không đủ, quá trình xử lý nhiệt sẽ không hiệu quả – thép sẽ không cứng lại đúng cách. Tuy nhiên, nếu hàm lượng carbon quá cao sẽ tạo ra một vấn đề khác. Nó làm tăng đáng kể nguy cơ thép bị nứt trong quá trình tôi hoặc bị gãy dưới tác động mạnh. Đó là lý do tại sao hàm lượng carbon quyết định chính xác chức năng chính của dụng cụ.
Ví dụ, các loại thép chịu va đập như S7 giữ hàm lượng carbon ở mức vừa phải để chịu được những cú va đập mạnh mà không bị vỡ. Ngược lại, các dụng cụ được chế tạo để chịu mài mòn cực cao, như khuôn đột D2 , đẩy hàm lượng carbon lên cao hơn nhiều để giữ được độ sắc bén. Tóm lại, carbon quyết định giới hạn độ cứng tối đa. Nếu chọn đúng loại thép này, các yếu tố hóa học khác sẽ trở nên dễ hiểu hơn.
Crom (Cr): Khả năng chống mài mòn, độ cứng và khả năng chống ăn mòn
Crom là chất đa năng tối ưu trong hóa học thép dụng cụ, đảm nhiệm đồng thời ba nhiệm vụ quan trọng: khả năng chống mài mòn, khả năng tôi cứng sâu và khả năng chống ăn mòn.
Thứ nhất, nó tạo ra các cacbua cực kỳ cứng. Khi dụng cụ hoạt động dưới tải trọng nặng, các cacbua này hoạt động như một lớp bảo vệ vi mô cứng chắc, hấp thụ ma sát để thép nền mềm hơn không bị mài mòn. Thứ hai, crom đảm bảo rằng các dụng cụ dày được tôi cứng toàn bộ đến tận lõi, chứ không chỉ ở bề mặt. Đây chính là lý do tại sao các loại thép gia công nguội chịu tải nặng như D2 dựa vào hàm lượng crom cao để duy trì độ cứng nhất quán trong các lưỡi cắt và khuôn dập lớn.
Cuối cùng, crom tạo ra một lớp màng oxit tự phục hồi, ngăn chặn gỉ sét và các tác động hóa học. Nếu hàm lượng crom đủ cao, bạn sẽ có được các loại thép làm khuôn không gỉ như 420 hoặc 440C . Những loại thép này cực kỳ hữu ích khi bạn cần đúc các loại nhựa ăn mòn hoặc làm việc trong môi trường ẩm ướt, khắc nghiệt. Nói một cách đơn giản, crom là nguyên tố duy nhất giúp kéo dài tuổi thọ của dụng cụ trong nhiều điều kiện khác nhau.
Molypden (Mo): Chất tăng cường độ bền và chất làm cứng thứ cấp
Molypden mang lại một lợi ích hiếm có trong thành phần hóa học của thép dụng cụ. Bạn có được một kim loại vừa cứng vừa dẻo dai hơn. Bạn tránh được những sự đánh đổi thường gặp.
Khả năng tôi cứng thứ cấp nổi bật như một đặc điểm tốt nhất của nó. Nhiệt độ cao làm giảm độ bền của hầu hết các hợp kim. Molypden giữ vững đặc tính này. Thép vẫn cứng ở nhiệt độ cao. Lấy ví dụ các dụng cụ cắt tốc độ cao như dòng M (như M2) . Chúng cần sự ổn định chính xác này để giữ được độ sắc bén trước ma sát mạnh.
Khả năng tôi cứng sâu là một lợi ích cốt lõi khác. Hãy tưởng tượng những khối thép lớn giống như những đế khuôn nhựa lớn. Kim loại cứng lại từ bề mặt đến tận lõi. Molypden tinh chỉnh cấu trúc hạt bên trong. Các hạt mịn hơn ngăn ngừa nứt vỡ do va đập. Việc thêm molypden mang lại cho bạn độ bền và khả năng chịu nhiệt hàng đầu trong cùng một sản phẩm.
Vanadi (V) và Vonfram (W): Bộ đôi độ cứng màu đỏ
Độ cứng khi nung nóng là một đại lượng cụ thể, có thể đo lường được. Đó là khả năng duy trì độ cứng trên 500–600°C — phạm vi nhiệt độ mà hầu hết các loại thép dụng cụ bắt đầu mất đi độ cứng. Vanadi và vonfram là hai nguyên tố bảo vệ độ cứng đó tốt hơn bất kỳ nguyên tố nào khác trong hợp kim.
Cơ chế hoạt động của chúng khác nhau. Nhưng cả hai đều phối hợp với nhau.
Vanadi: Các loại cacbua mịn với giới hạn độ bền
Vanadi tăng cường độ bền thông qua quá trình kết tủa. Các cacbua V(C,N) mịn hình thành trong quá trình tôi luyện. Chúng duy trì ổn định ở nhiệt độ hoạt động. Độ ổn định của cacbua đó là giá trị cốt lõi của vanadi trong các ứng dụng độ cứng cao – không phải độ cứng thô, mà là độ cứng được duy trì dưới nhiệt độ cao.
Dữ liệu từ thép 2.25Cr–2W–0.1C cho thấy rõ sự đánh đổi. Việc tăng hàm lượng vanadi từ 0.10 lên 0.50% trọng lượng đã đẩy độ bền chảy lên khoảng 20% . Vượt quá 0.5% trọng lượng, mức tăng độ bền chững lại. Đồng thời, nhiệt độ chuyển tiếp dẻo-giòn (DBTT) tăng nhanh . Thép trở nên bền hơn nhưng đồng thời cũng giòn hơn.
Điểm tối ưu là khoảng 0.25% trọng lượng V. Đó là điểm mà độ bền và độ dẻo dai khi va đập đều đạt đỉnh điểm trong hệ thống này.
Vonfram: Giữ vững ưu thế ở nhiệt độ cực cao
Vonfram chịu được tải trọng nhiệt độ cao. Trong thép tốc độ cao M2 — 6.0% khối lượng W , 1.9–2.1% khối lượng V, 4.0% Cr, ~0.85% C — sự kết hợp này duy trì độ cứng trên 60 HRC ở 600°C . Đó là tiêu chuẩn công nghiệp về độ cứng khi nung nóng của dụng cụ cắt.
Trong các hợp kim cấu trúc gốc W, các con số còn ấn tượng hơn nữa. Hợp kim W–2V–0.5Y₂O₃ đạt độ cứng vi mô khoảng 12 GPa — gấp khoảng 3 lần vonfram nguyên chất — với độ bền uốn cực đại khoảng 1 GPa ở 1273 K. Y₂O₃ giữ cố định cấu trúc hạt và ngăn chặn sự tái kết tinh ở nhiệt độ trên 1000°C.
Nguyên tắc rất đơn giản: để đạt độ bền tối đa ở nhiệt độ cao, W–2V vượt trội hơn W–4V. Thêm vanadi không làm tăng độ bền ở nhiệt độ đó, mà chỉ làm tăng nguy cơ giòn.
Niken, Mangan và Silic: Những thành phần hỗ trợ quan trọng
Thành thật mà nói, các nguyên tố như niken, mangan và silic hiếm khi được chú trọng trong thông số kỹ thuật thép dụng cụ. Nhưng chúng lại có tầm quan trọng thực sự. Niken mang đến sự kết hợp hiếm có: nó tăng cường độ dẻo dai mà không làm giảm độ cứng. Bạn có thể thấy rõ điều này ở các loại thép không gỉ 304 hoặc 316, nơi nó giữ cho kim loại ổn định đồng thời chống lại gỉ sét. Mangan về cơ bản là chất tăng cường độ cứng tiết kiệm chi phí. Nó đảm bảo các dụng cụ dày hơn được tôi cứng đến tận lõi và kiểm soát lưu huỳnh có hại. Sau đó là silic. Hãy coi nó như chất làm sạch tối ưu. Nó khử oxy hóa chất nóng chảy, loại bỏ các tạp chất ẩn trước khi thép đông đặc, đồng thời tăng tính dẻo dai cho thép lò xo. Chúng có vẻ như chỉ là những chi tiết nhỏ trên bảng dữ liệu. Nhưng nếu bỏ chúng đi? Dụng cụ của bạn có thể bị cong vênh, nứt hoặc thậm chí vỡ vụn hoàn toàn dưới áp lực.
Mangan (Mn): Khả năng tôi cứng tiết kiệm chi phí
Mangan là chất tăng cường độ cứng hiệu quả nhất về mặt chi phí trong thành phần hóa học của thép dụng cụ. Nó làm giảm tốc độ làm nguội tới hạn để hình thành mactenxit tốt hơn hầu hết các chất phụ gia thông thường khác - và làm được điều đó với chi phí thấp.
Thép kết cấu tiêu chuẩn và thép hợp kim thấp có hàm lượng Mn từ 0.30–1.65% . Các loại thép tôi và ram thường có hàm lượng Mn từ 0.70–1.40% để đảm bảo quá trình tôi cứng toàn bộ đạt hiệu quả cao. Hiệu ứng này đã được chứng minh rõ ràng: việc tăng hàm lượng Mn từ 0.5% lên khoảng 1.4% trong thép cacbon trung bình có thể đẩy kích thước tiết diện có thể tôi cứng toàn bộ từ mức chỉ tôi cứng bề mặt lên đến 50–75 mm . Đó là một sự thay đổi lớn chỉ do một thay đổi về thành phần gây ra.
Mangan cũng giúp tăng tốc độ thẩm thấu cacbon trong quá trình thấm cacbon . Bạn sẽ có được độ sâu lớp thấm cacbon nhanh hơn với cùng thời gian chu kỳ. Trong môi trường sản xuất, đó là một lợi ích trực tiếp về năng suất.
Vai trò kiểm soát lưu huỳnh của nó cũng rất quan trọng. Mangan liên kết với lưu huỳnh dưới dạng các tạp chất MnS , trung hòa nguy cơ ngắn mạch ở nhiệt độ cao do sự hình thành FeS tại ranh giới hạt. Thép gia công tự do sử dụng điều này theo thiết kế — hàm lượng lưu huỳnh được nâng lên 0.15–0.35% , với hàm lượng Mn được đẩy lên trên 1.20% để giữ cho lưu huỳnh phân bố ở dạng an toàn và được kiểm soát.
Một giới hạn cần biết rõ: trong hợp kim siêu bền gốc niken, mangan là một tạp chất có hại , chứ không phải là một yếu tố thiết kế. Nó di chuyển đến ranh giới hạt, thúc đẩy sự kết tủa pha gây hại và làm giảm độ bền lâu dài. Hợp kim siêu bền được nấu chảy trong chân không nhắm đến hàm lượng Mn trong khoảng 0.01–0.10% chính vì lý do này. Chính nguyên tố giúp tăng cường độ bền của thép dụng cụ lại trở thành vấn đề trong các ứng dụng hợp kim siêu bền ở nhiệt độ cao.
Silicon (Si): Độ tinh khiết, độ bền và một vài giới hạn nhất định
Silicon khẳng định vị trí của mình trong quá trình nóng chảy ngay cả trước khi thép đông đặc. Là một trong những chất khử oxy chính trong sản xuất thép , việc bổ sung 0.15–0.35% Si giúp giảm thiểu các lỗ khí và tạp chất — từ đó cải thiện tuổi thọ mỏi của các dụng cụ hiệu suất cao. Silicon cũng hoạt động như một chất khử khí, loại bỏ oxy và nitơ hòa tan khỏi chất nóng chảy trước khi chúng gây ra hư hại cấu trúc vi mô.
Về mặt cơ học, Si làm tăng độ bền và độ cứng, mặc dù không mạnh bằng mangan. Thép lò xo cần hàm lượng Si từ 1.5–2.5% để đạt được độ bền cao và khả năng chịu nhiệt tốt. Ở mức đó, hiệu ứng tăng cường độ bền dung dịch rắn của silicon trở nên rõ rệt.
Ở nhiệt độ cao, silic giúp cải thiện khả năng chống oxy hóa trong các loại thép không gỉ và chịu nhiệt. Thép không gỉ giàu silic đạt hàm lượng 2–3.5% để bảo vệ bề mặt trong điều kiện nhiệt độ cao.
Trong thiết kế thực tế, có hai giới hạn cần lưu ý:
-
Hàn : Hàm lượng Si trên ~0.30% làm tăng nguy cơ nứt nóng nếu hàm lượng carbon cũng cao. Để có khả năng hàn tốt nhất đối với các loại thép cacbon thấp được bổ sung lưu huỳnh, nên nhắm đến hàm lượng Si ≤0.10% . Bạn có thể chấp nhận đến 0.30% — nhưng chỉ khi kiểm soát chặt chẽ hàm lượng S và C, cùng với các quy trình gia nhiệt trước và sau hàn thích hợp.
-
Mạ kẽm nhúng nóng : Hàm lượng Si trên ~0.04% sẽ kích hoạt các phản ứng Fe–Zn mạnh, tạo ra lớp mạ dày hơn, sẫm màu hơn và thô ráp hơn . Khả năng chống ăn mòn vẫn tương đương — khối lượng kẽm trên mỗi đơn vị diện tích tương tự — nhưng vẻ ngoài và khả năng kiểm soát lớp mạ bị ảnh hưởng. Để có lớp mạ kẽm sáng bóng và đồng đều, hãy giữ hàm lượng Si dưới 0.03–0.04% và cũng cần chú ý đến hàm lượng phốt pho.
Kết hợp cả ba yếu tố lại với nhau
Ba yếu tố này hiếm khi hoạt động riêng lẻ trong một bản đặc tả kỹ thuật. Chúng cân bằng lẫn nhau và cân bằng với gói hợp kim chính.
Một khuôn khổ thực tiễn cho thép kết cấu hàn cường độ cao:
– C: 0.08–0.20% — kiểm soát khả năng hàn
– Mn: 0.8–1.5% — Đảm bảo khả năng đông cứng và độ bền kéo
– Si: 0.15–0.35% — Khử oxy hóa, tăng cường độ bền vừa phải; không nên vượt quá 0.35% nếu khả năng hàn và độ hoàn thiện bề mặt là yếu tố quan trọng.
– Ni: lên đến 1–2% — Tăng cường độ bền ở nhiệt độ thấp và khả năng chống ăn mòn
Không có yếu tố nào trong số này nổi bật trong bảng thông số kỹ thuật. Nhưng loại thép chịu được 200,000 chu kỳ — so với loại bị hỏng ở 40,000 chu kỳ — thường phụ thuộc vào việc ba yếu tố này có được điều chỉnh đúng cách hay không. Chúng đóng vai trò hỗ trợ. Nhưng hậu quả thực sự.
Sự tương tác giữa các nguyên tố hợp kim: Hiệu ứng cộng hưởng so với sự đánh đổi
Tư duy đơn lẻ chỉ giúp bạn tiến được một phần. Sự khác biệt thực sự — khoảng cách giữa một con xúc xắc chịu được 200,000 chu kỳ và một con bị hỏng — đến từ việc hiểu cách các yếu tố hoạt động cùng nhau . Và cách chúng tác động ngược lại với nhau.
Các yếu tố không phải lúc nào cũng phối hợp với nhau. Đôi khi hai yếu tố bổ trợ cho nhau, tăng cường sức mạnh. Đôi khi việc đẩy một yếu tố lên cao hơn lại dẫn đến thất bại mà bạn không ngờ tới. Cả hai kết quả đều có thể dự đoán được. Không kết quả nào là ngẫu nhiên.
Khi các yếu tố khuếch đại lẫn nhau
Các nguyên tố hợp kim hoạt động hiệu quả nhất khi kết hợp với nhau. Bạn sẽ có được hiệu suất thép dụng cụ tốt hơn với những sự kết hợp hàng đầu này:
-
Carbon + Hợp kim vi lượng (Ti/Nb/V): Hỗn hợp này mang lại độ bền cao. Ngoài ra, dụng cụ của bạn hoàn toàn tránh được hiện tượng giòn.
-
Mangan + Cacbon: Bạn sẽ có được sự tăng cường đáng kể về độ bền và độ dẻo. Điều này đẩy thép vượt xa giới hạn thông thường.
-
Crom + Niken + Molypden: Sự kết hợp này giúp chống gỉ sét hiệu quả. Đồng thời, nó duy trì độ bền va đập cao.
-
Ti + Nb + V: Sự kết hợp của các nguyên tố này tạo nên độ bền đáng kể. Các hạt chỉ cần giữ kích thước nhỏ.
Nơi mà phản ứng hóa học quay lưng lại với bạn
Mọi sự cộng hưởng đều có điểm giới hạn. Việc biết điểm giới hạn đó nằm ở đâu cũng quan trọng như việc biết được lợi ích mà nó mang lại.
Hàm lượng Mn trên 25–30% trọng lượng , kết hợp với hàm lượng cacbon cao, gây ra hiện tượng phân bố không đồng đều và nứt vỡ ở tâm trong quá trình đúc. Khả năng hàn giảm nhanh chóng. Thép TWIP công nghiệp được thiết kế để duy trì hàm lượng Mn dưới giới hạn đó — không phải vì hàm lượng Mn cao hơn sẽ không làm tăng độ bền, mà vì những tổn thất về sau không đáng để mạo hiểm.
Hàm lượng Cr trên 25% trọng lượng trong hợp kim Fe-Cr gây ra hiện tượng giòn pha σ ở nhiệt độ 600–900°C . Đó là một khoảng nhiệt độ xác định. Các dụng cụ được gia công ở nhiệt độ thấp hơn khoảng này có thể sẽ không gặp vấn đề. Các dụng cụ được gia công liên tục ở nhiệt độ cao hơn khoảng này sẽ gặp vấn đề.
Hàm lượng Mo trên 4–5 wt% làm tăng khả năng chống ăn mòn rỗ – một lợi ích thực sự. Tuy nhiên, nó cũng làm tăng nguy cơ phân tách pha và thúc đẩy sự hình thành các pha liên kim loại có hại. Lợi ích đạt được là có thật. Nhưng giới hạn cũng vậy.
Quá trình hợp kim hóa vi lượng cũng có giới hạn cứng tương tự. Tổng lượng Ti + Nb + V thêm vào vượt quá 0.15–0.20% trọng lượng , hoặc kiểm soát nhiệt cơ học kém trong quá trình gia công, sẽ tạo ra các cacbua và nitrua thô. Vùng ảnh hưởng nhiệt của mối hàn biến thành vùng giòn.
Nguyên tắc thiết kế
Quy luật chung trong tất cả các tương tác này đều giống nhau. Hiệu ứng hiệp đồng phụ thuộc vào nồng độ. Dưới ngưỡng, các yếu tố hoạt động cùng nhau. Vượt quá ngưỡng đó, một hoặc cả hai sẽ chuyển sang chế độ phá hoại.
Tóm lại, đối với bất kỳ ai lựa chọn thép dụng cụ: đừng tối ưu hóa một nguyên tố đơn lẻ. Nguyên tố mang lại độ cứng 50 HRC ở nồng độ 0.5% có thể gây nứt ở nồng độ 0.9% — không phải vì bản thân nguyên tố đó thay đổi, mà vì hệ thống xung quanh nó đã thay đổi. Hóa học có tính tương quan. Hợp kim hoạt động tốt là hợp kim có các tương tác được lên kế hoạch, chứ không phải được phỏng đoán.
Các chiến lược hợp kim theo loại thép dụng cụ
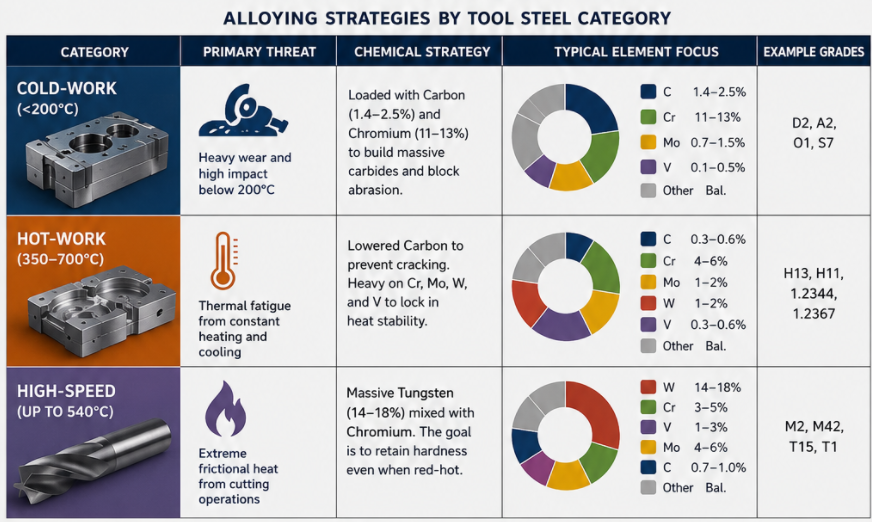
Môi trường tại xưởng sản xuất quyết định thành phần hóa học của các thành phần. Bạn không thể chỉ đoán mò. Dưới đây là cách ba nhóm chính xử lý các mối đe dọa khác nhau:
|
Phân loại |
Mối đe dọa chính |
Chiến lược hóa học |
|---|---|---|
|
Gia công nguội |
Chịu được mài mòn mạnh và va đập lớn ở nhiệt độ dưới 200°C. |
Chứa nhiều cacbon (1.4–2.5%) và crom (11–13%) để tạo thành các cacbua lớn và ngăn ngừa mài mòn. |
|
Công việc có nguy cơ cháy nổ |
Mệt mỏi do nhiệt từ quá trình gia nhiệt liên tục (350–700°C) và làm nguội. |
Hàm lượng cacbon thấp giúp ngăn ngừa nứt vỡ. Hàm lượng Cr, Mo, W và V cao để đảm bảo độ ổn định nhiệt. |
|
Tốc độ cao |
Nhiệt ma sát cực lớn từ quá trình cắt gọt (lên đến 540°C). |
Vonfram khối lượng lớn (14–18%) trộn với crom. Mục đích chính là giữ cho lưỡi dao cứng khi nóng chảy. |
Logic lựa chọn nhanh:
|
Điều kiện dịch vụ |
Ưu tiên hợp kim |
|---|---|
|
Sự mài mòn ở nhiệt độ phòng/thấp |
Hóa học gia công nguội hàm lượng cacbon cao + Cr/Mo/W |
|
Quá trình nung nóng/làm nguội lặp đi lặp lại, tiếp xúc với kim loại nóng. |
Cân bằng gia công nóng Cr–Mo–W–V |
|
Tốc độ cắt cao, nhiệt ma sát |
Thép cường độ cao (HSS) với tỷ lệ W/Cr cao |
Danh mục này không chỉ đơn thuần là dán nhãn cho ứng dụng. Nó định nghĩa toàn bộ triết lý thiết kế hóa học đằng sau loại thép đó.
Lựa chọn cấu hình hợp kim phù hợp cho ứng dụng của bạn
Các quyết định về thành phần hóa học được đưa ra trước khi khuôn dập tiếp xúc với kim loại sẽ quyết định tất cả. Liệu khuôn dập đó có vượt quá tuổi thọ dự kiến? Hay nó bị loại bỏ khỏi dây chuyền sản xuất quá sớm? Việc lựa chọn thành phần hợp kim phù hợp không phải là phỏng đoán. Đó là một quy trình có cấu trúc với trình tự rõ ràng.
Hãy bắt đầu với phạm vi hoạt động. Xác định các loại tải trọng, mục tiêu độ bền, phạm vi nhiệt độ, mức độ ăn mòn và tuổi thọ thiết kế trước khi xem xét một loại mác thép cụ thể. Mọi bước tiếp theo đều phụ thuộc vào việc các ràng buộc đó phải chính xác và cụ thể.
Từ đó, hãy xem xét từng quyết định theo thứ tự:
-
Phải phù hợp quy trình với hình dạng hình học — ép đùn, đúc, rèn hoặc gia công tấm, mỗi quy trình đều giới hạn loại hợp kim có thể sử dụng được.
-
Xếp hạng các đặc tính chính từ 4 đến 6 — độ bền, khả năng chống mài mòn, độ dẻo dai, khả năng hàn, độ hoàn thiện bề mặt, chi phí — và tính trọng số cho mỗi đặc tính.
-
Chấm điểm 3-5 cho ứng viên dựa trên các thuộc tính đó bằng cách sử dụng số liệu thực tế từ bảng dữ liệu.
-
Loại bỏ những điểm kém nghiêm trọng — bất kỳ điểm số nào không đáp ứng được yêu cầu bắt buộc đều sẽ bị loại bỏ. Không có ngoại lệ.
-
Kiểm tra các công đoạn gia công thứ cấp — trình tự xử lý nhiệt, khả năng gia công, khả năng tương thích của lớp phủ
-
Đối chiếu với các tiêu chuẩn — bảng hợp kim ASTM, EN và ISO xác nhận những gì bảng dữ liệu tóm tắt.
Sau đó tiến hành thử nghiệm. Đặt hàng vật liệu dùng thử. Đo các thông số cơ khí thực tế. Xác nhận tính hiệu quả trong điều kiện quy trình thực tế trước khi tiến hành sản xuất hàng loạt.
Hợp kim có thể chịu được 200,000 chu kỳ không phải là hợp kim có chỉ số đặc tính đơn lẻ ấn tượng nhất. Đó là hợp kim có đầy đủ các đặc tính đáp ứng được toàn bộ yêu cầu.
Kết luận
Mỗi lần thêm hợp kim đều có sự đánh đổi. Bạn phải cân bằng giữa độ cứng và độ dẻo dai, khả năng chống mài mòn và khả năng gia công, độ ổn định nhiệt và chi phí. Hiểu biết về cách các nguyên tố hợp kim ảnh hưởng đến hiệu suất của thép dụng cụ không chỉ là kiến thức nền tảng. Đó là điều làm nên sự khác biệt giữa một dụng cụ có thể sử dụng trọn vẹn một chu kỳ sản xuất và một dụng cụ bị hỏng giữa chừng.
Không có thành phần nào được coi là "tốt nhất" cho tất cả mọi trường hợp — đó là điều cốt lõi cần nhớ. Cacbon quyết định độ cứng tối đa. Crom và molypden tạo nên độ bền. Vanadi và vonfram giữ cho mọi thứ ổn định dưới nhiệt độ cực cao. Nhưng không có nguyên tố nào hoạt động độc lập. Sức mạnh thực sự của chúng đến từ cách chúng tương tác với nhau.
Vì vậy, hãy đặt câu hỏi đúng trước khi lựa chọn vật liệu tiếp theo: Công cụ này cần những gì để tồn tại?
Hãy lựa chọn thành phần hợp kim phù hợp với ứng dụng — chứ không phải ngược lại. Chỉ cần thay đổi tư duy đó thôi cũng sẽ giúp bạn có được những công cụ tốt hơn, mọi lúc mọi nơi.