Sau gần 20 năm hoạt động trong ngành thép dụng cụ, chúng tôi đã chứng kiến vô số khách hàng phải đối mặt với các vấn đề như đột dập bị sứt mẻ, khuôn dập bị nứt, mài mòn sớm và tuổi thọ dụng cụ không ổn định do loại thép được lựa chọn ban đầu không phù hợp với điều kiện làm việc thực tế.
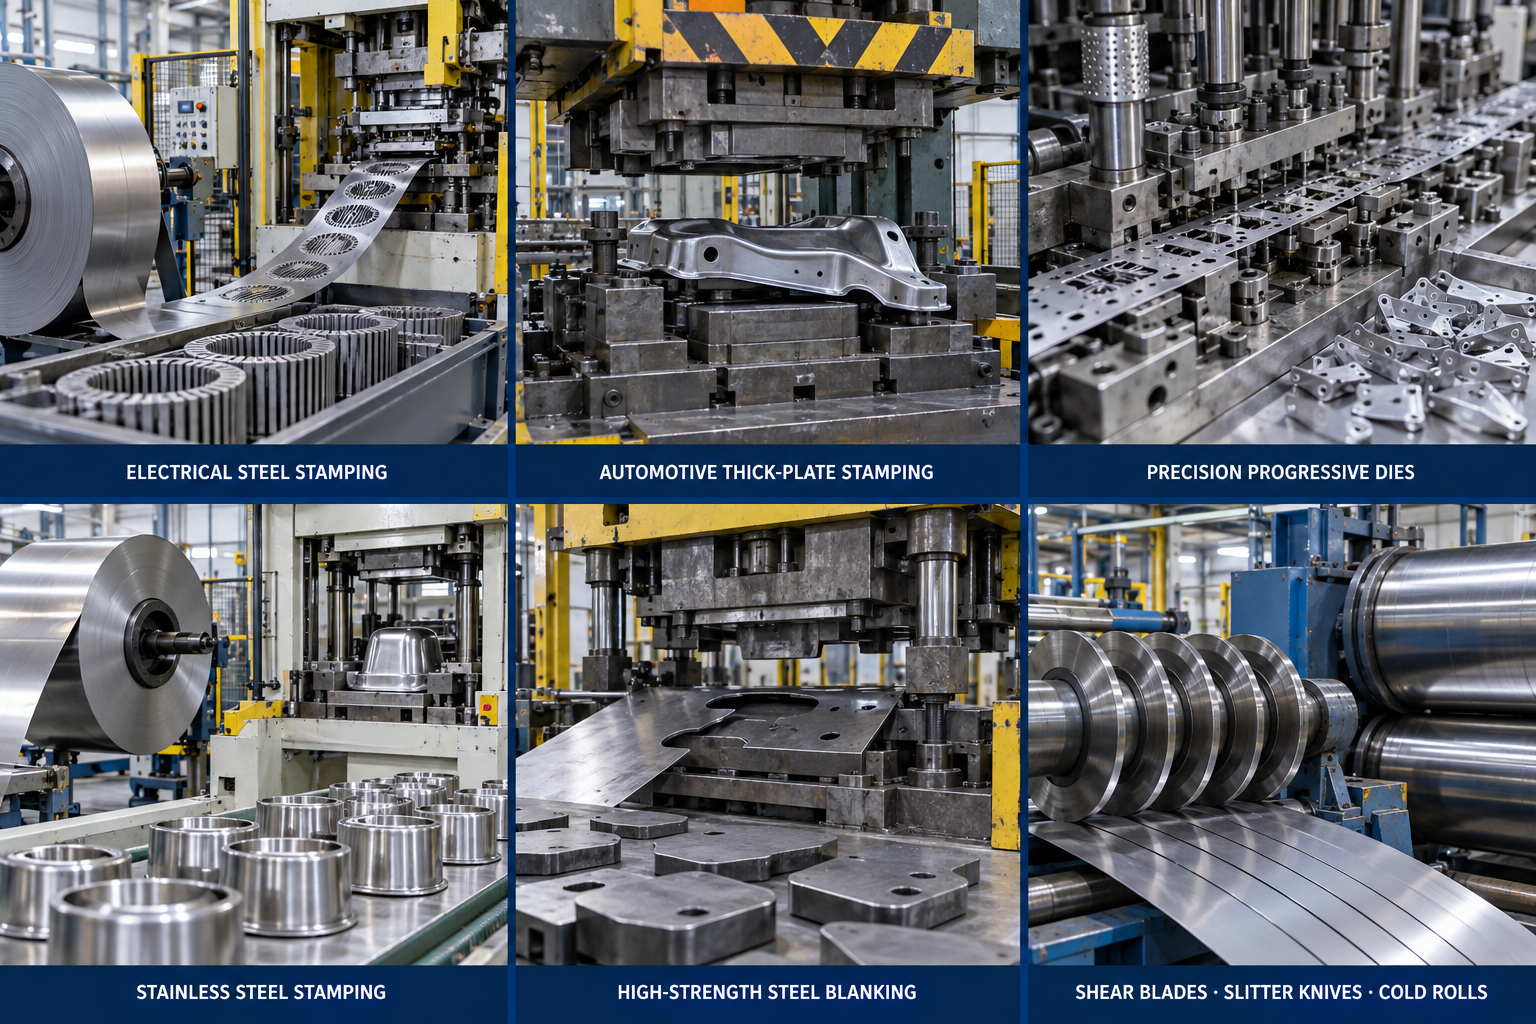
Gia công dập nguội bao gồm nhiều ứng dụng khác nhau. Thép điện, thép tấm cường độ cao dùng trong ô tô, thép không gỉ, khuôn dập chính xác và dụng cụ cắt gọt có thể đặt ra những yêu cầu rất khác nhau đối với vật liệu.
Đối với các nhà phân phối thép, duy trì lượng hàng tồn kho có lợi nhuận nghĩa là cung cấp sự cân bằng phù hợp giữa các loại thép thông thường (D2/1.2379, SKD11) và các loại thép cao cấp có độ dẻo dai cao (DC53, D6) để đáp ứng nhu cầu dập khuôn đa dạng.
Hướng dẫn này phân tích các loại thép gia công nguội từ cả góc độ ứng dụng cuối cùng và chiến lược mua sắm để giúp bạn tối ưu hóa hàng tồn kho trong kho của mình.
Bảng lựa chọn thép khuôn dập nguội
| Ứng dụng | Lớp đề xuất | Nguyên nhân chính |
|---|---|---|
| Dập thép điện | 1.2379 / D2 | Chịu mài mòn cao |
| Dập tấm dày cho ngành ô tô | DC53 | Độ bền và khả năng chống sứt mẻ cao hơn |
| Khuôn dập chính xác | DC53 | Độ bền + độ ổn định kích thước |
| Dập thép không gỉ | DC53 | Độ bền + Độ cứng + Khả năng chống gãy cạnh |
| Tấm thép cường độ cao | DC53 | Khả năng cân bằng tốt hơn dưới tải trọng cao |
| Lưỡi cắt/dao xẻ rãnh/máy cán nguội | 1.2436 / D6 hoặc D2/DC53 tùy thuộc vào tác động | Khả năng chống mài mòn cao, được điều chỉnh để đạt độ bền cao. |
| Dập chung | Cr12MoV | Chi phí-hiệu suất |
| Công cụ theo tiêu chuẩn JIS | SKD11 | Tuân thủ tiêu chuẩn JIS |
Bảng này chỉ là điểm khởi đầu. Độ dày vật liệu, độ bền, tốc độ sản xuất, hình dạng dụng cụ, khe hở và chế độ hỏng hóc thực tế có thể làm thay đổi lựa chọn cuối cùng.
So sánh các loại thép dụng cụ (D2, DC53, SKD11)
Năm mác thép này đại diện cho những lựa chọn chính mà khách hàng thường gặp trong lĩnh vực dụng cụ gia công nguội: 1.2379/D2 và SKD11 là các mác thép cacbon cao, crom cao thông thường; DC53 là lựa chọn thay thế cứng hơn với 8% Cr; 1.2436/D6 là mác thép có hàm lượng cacbua cao hơn và khả năng chống mài mòn tốt hơn; và Cr12MoV là lựa chọn thông thường tiết kiệm hơn.
| Lớp | Tài liệu tham khảo chung | C % | Tỷ lệ phần trăm | Mo% | V % | W % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Thép gia công nguội Daido 8% Cr | ~ 0.95–1.05 | ~ 7.9–8.5 | ~ 1.5–2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~ 2.0–2.3 | 11-13 | - | - | ~ 0.6–0.8 |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| SKD11 | JIS SKD11 | ~ 1.4–1.6 | ~ 11–13 | ~ 0.8–1.2 | ~ 0.2–0.5 | - |
1.2379/D2 và SKD11: Các loại thép này sử dụng công thức 12% crom. Hàm lượng cacbon và crom cao kết hợp tạo thành các cacbua sơ cấp lớn, dạng khối (loại M7C3) trong quá trình đông đặc. Các cacbua này hoạt động như những tảng đá cứng nằm trong ma trận thép. Chúng mang lại khả năng chống mài mòn tuyệt vời, nhưng vì kích thước đạt đến 20-30 micron, chúng thường trở thành điểm khởi phát vết nứt dưới tác động mạnh.
DC53: Việc giảm hàm lượng Carbon xuống khoảng 1.0% và Crom xuống khoảng 8% giúp thu nhỏ các cacbua sơ cấp lớn. Đồng thời, hàm lượng Molypden cũng được tăng gấp đôi lên khoảng 2% để thúc đẩy quá trình tôi cứng thứ cấp. Kết quả là cấu trúc vi mô mịn hơn và đồng nhất hơn. DC53 đạt độ cứng cao hơn (62-63 HRC) so với D2, đồng thời mang lại độ bền va đập Charpy cao hơn gấp đôi so với SKD11 thông thường.
1.2436/D6: Mác thép này lại đi theo hướng ngược lại. Với hàm lượng carbon vượt quá 2.0% và bổ sung thêm vonfram (W), tỷ lệ thể tích cacbua rất lớn. Thép này cứng và chống mài mòn tốt, nhưng giòn. Sử dụng D6 khi mài mòn nghiêm trọng là vấn đề chính và lực tác động bằng không.
Cr12MoV: Đây là loại thép giá rẻ nhưng chất lượng ổn định. Nó có hàm lượng Crom cơ bản là 12% nhưng giảm bớt hàm lượng Molypden và Vanadi. Bạn sẽ mất đi một phần khả năng tôi cứng sâu và khả năng chịu nhiệt so với loại 1.2379, nhưng nó đạt được độ cứng 58-60 HRC cho các quy trình sản xuất tiêu chuẩn, ít ứng suất.
Ứng dụng thép khuôn trong dập nguội
Hướng dẫn nhanh: Cẩm nang quản lý tồn kho chiến lược dành cho nhà phân phối
Bạn muốn tối ưu hóa lợi nhuận kho hàng của mình? Dưới đây là hướng dẫn thực tế về cách định vị ba loại hàng hóa cốt lõi này cho khách hàng cuối cùng của bạn:
| thép Lớp | Định vị kho hàng | Thị trường mục tiêu / Ứng dụng | Bài thuyết trình bán hàng cốt lõi của bạn |
|---|---|---|---|
| 1.2379/D2 | Ông vua thanh khoản (Khối lượng giao dịch lớn) | Dập khuôn chung, tấm thép cách điện. | “Tiêu chuẩn toàn cầu. Tốc độ xử lý nhanh chóng, đáp ứng đáng tin cậy 60% các đơn đặt hàng mua sắm thông thường hàng ngày của bạn.” |
| DC53 (bao gồm ESR) | Người giải quyết vấn đề có lợi nhuận cao | Thép cường độ cao AHSS dùng trong ngành ô tô, tấm dập dày chịu tải nặng. | “Giải pháp nâng cấp tối ưu. Hãy giới thiệu giải pháp này cho các khách hàng trong ngành ô tô đang gặp khó khăn với các chip D2 bị lỗi để đảm bảo các hợp đồng dài hạn, sinh lợi.” |
| 1.2436/D6 | Chuyên biệt Niche (Độ bền cao) | Dao cắt công nghiệp, lưỡi cắt mỏng | “Dụng cụ kẹp mép siêu chính xác. Một sản phẩm không thể thiếu đối với khách hàng vận hành dây chuyền cắt cuộn thép đòi hỏi khắt khe (dưới 1mm).” |
1. Dập thép điện (1.2379 / D2)
Hãy cùng nói về các lá thép động cơ, stato xe điện và máy biến áp. Thép điện cực kỳ dễ bị mài mòn do hàm lượng silic cao, và thường chỉ dày từ 0.35 đến 0.5 mm. Bạn đang xem xét hơn 400 nhát dập mỗi phút với khe hở khuôn chỉ từ 3-5% độ dày tấm thép. Trong điều kiện này, thép 1.2379 (D2) vẫn là loại thép hàng đầu trong ngành. Tại sao? Bởi vì lượng lớn các cacbua chính M7C3 của nó có thể dễ dàng cắt xuyên qua silic.
Nhưng có một vấn đề với quá trình xử lý nhiệt. Đối với khuôn ép tốc độ cao nhắm đến độ cứng 60–62 HRC, xử lý đông lạnh sâu (-196°C) được khuyến nghị mạnh mẽ giữa các chu kỳ tôi luyện. Nếu bỏ qua bước này, austenit còn lại sẽ tồn tại trong thép. Kết quả là gì? Cạnh đột sẽ bị mài tròn vi mô, ngay lập tức tạo ra các gờ không thể chấp nhận được trên các tấm ép. Bạn sẽ phải tháo khuôn để mài sớm trong khi máy ép đang hoạt động không tải.
2. Các bộ phận kết cấu ô tô (DC53)
Khi dập các chi tiết khung gầm, giá đỡ hệ thống treo hoặc ray ghế có độ dày 2.5–5 mm, giới hạn chảy thường vượt quá 600 MPa. Lực ép cực lớn tạo ra ứng suất nén và chấn động ngang rất lớn lên dụng cụ. Nếu sử dụng thép D2 tiêu chuẩn, các cacbua giòn này rất dễ bị vỡ.
Đây chính là điểm mạnh của DC53. Cấu trúc cacbua mịn hơn của nó mang lại độ bền va đập hơn 60 Joule—gấp đôi so với SKD11. Thường được tôi ở nhiệt độ cao 520–530°C để đạt độ cứng 60-62 HRC, nó ngăn ngừa hiện tượng gãy cạnh nghiêm trọng. Tôi đã từng thấy các xưởng cố gắng tiết kiệm chi phí bằng cách sử dụng thép có độ bền thấp hơn, nhưng cuối cùng đầu đột dập bị gãy rời giữa chừng quá trình sản xuất, gây hư hại nghiêm trọng cho khối khuôn và làm dừng toàn bộ dây chuyền ép.
3. Khuôn dập liên tục chính xác (DC53)
Khi khách hàng của bạn chế tạo các khuôn mẫu có độ chính xác cao—như cho các thiết bị điện tử nhỏ—họ cần loại thép giữ được độ phẳng hoàn hảo. Nếu một khối thép bị cong vênh dù chỉ một phần nhỏ của milimet trong quá trình gia công, toàn bộ khối thép sẽ bị hỏng. Thép D2 tiêu chuẩn đôi khi gặp phải vấn đề cong vênh này. Thép DC53 thì không. Nó được biết đến rộng rãi trong ngành công nghiệp vì khả năng giữ độ thẳng và ổn định tuyệt đối. Các nhà sản xuất dụng cụ chính xác sẽ đặc biệt yêu cầu thép DC53 vì họ không muốn mạo hiểm làm cong vênh những khuôn mẫu đắt tiền của mình.
4. Dập thép không gỉ (DC53)
Việc dập khuôn thép không gỉ—như vật liệu dùng cho bồn rửa nhà bếp hoặc dụng cụ y tế—rất khó khăn đối với thép thông thường. Nó có xu hướng bị kẹt và rách, làm hỏng các vật liệu tiêu chuẩn cực kỳ nhanh chóng.
Đây là một vấn đề nan giải đối với ngành công nghiệp. Các loại thép thông thường như D2 bị mài mòn quá nhanh trong điều kiện này. Thép DC53 với độ cứng 62 HRC cung cấp lớp nền cứng chắc, không biến dạng, đủ bền để chịu được sự mài mòn hàng ngày của thép không gỉ mà không bị vỡ. Đây là loại thép lý tưởng để cắt hoặc dập thép không gỉ. Việc dự trữ loại thép này trong kho giúp bạn luôn có sẵn giải pháp cho một trong những vấn đề phổ biến nhất trên thị trường.
5. Tấm dập định hình ô tô cường độ cao (DC53)
Việc giảm trọng lượng trong ngành ô tô hiện đại phụ thuộc rất nhiều vào thép cường độ cao tiên tiến (AHSS) có độ bền trên 980 MPa, và các bộ phận dập nóng như dầm chống va chạm 22MnB5 có độ bền khoảng 1500 MPa. Khi dập mạnh vật liệu này, sóng xung kích âm thanh cực mạnh sẽ truyền thẳng lên phía đầu dập khi vật liệu cuối cùng bị vỡ.
DC53 là mức chuẩn tuyệt đối ở đây, nhưng thành thật mà nói, với bất kỳ loại thép nào trên 1180 MPa, thép thỏi thông thường bắt đầu bị hỏng. Thử làm điều này với thép SKD11 tiêu chuẩn, các cạnh cắt sẽ bị sứt mẻ ngay lập tức, hoặc các mũi đột sẽ vỡ vụn dưới tải trọng sốc ngược.
6. Dao rạch và lưỡi cắt (1.2436 / D6)
Gia công các cuộn silicon hoặc thép không gỉ khổng lồ đòi hỏi độ bền cạnh có thể chịu được ma sát liên tục hàng nghìn mét. Đối với dao cắt mỏng (dưới 1 mm), thép 1.2436 (D6) là lựa chọn tuyệt vời. Hàm lượng carbon và vonfram hơn 2.0% tạo nên một lớp chắn cực kỳ dày đặc và chống mài mòn cao.
Những lưỡi dao này đòi hỏi quá trình tôi luyện kép cực kỳ chính xác để ổn định kích thước. Nếu sử dụng loại thép không phù hợp hoặc xử lý kém, lưỡi dao sẽ bị cong vênh thay vì cắt gọn gàng. Hiện tượng xé rách này sẽ tạo ra những vết gờ khó chịu, có thể làm hỏng toàn bộ cuộn thép đắt tiền. Lưu ý: đối với kéo cắt tấm dày hơn (>5 mm), thép D6 quá giòn, vì vậy bạn nên chuyển sang sử dụng thép DC53 hoặc H13 đã được cải tiến.
7. Khuôn dập thông dụng và khuôn dập số lượng nhỏ (Cr12MoV)
Không phải khuôn dập nào cũng dùng được cho thép siêu bền. Nếu bạn đang sản xuất số lượng nhỏ đến trung bình (dưới 100,000 chi tiết) các loại giá đỡ bằng thép mềm SPCC, tấm Q235 hoặc các tấm ốp thiết bị đơn giản, thì ngân sách là yếu tố quan trọng. Thép Cr12MoV đáp ứng hoàn hảo yêu cầu này.
Thép này có khả năng chống mài mòn khá tốt với 12% crom nhưng lại giúp bạn tiết kiệm chi phí bằng cách giảm lượng molypden và vanadi đắt tiền. Thông thường, bạn sẽ tôi cứng nó đến độ cứng 58-60 HRC. Nhược điểm duy nhất? Nó thiếu khả năng tôi cứng sâu. Nếu bạn sử dụng Cr12MoV cho các khối khuôn lớn (ví dụ, dày hơn 200mm), lõi sẽ không được tôi cứng đúng cách. Bề mặt có thể đạt 60 HRC, nhưng lõi mềm cuối cùng sẽ bị lún xuống dưới tải trọng ép nặng.
8. Dụng cụ xuất khẩu theo tiêu chuẩn JIS (True SKD11)
Nếu bạn đang chế tạo khuôn mẫu cho các nhà cung cấp cấp 1 trong ngành ô tô tại Nhật Bản hoặc châu Âu, việc tuân thủ nghiêm ngặt các tiêu chuẩn là điều không thể thiếu. Khi bản vẽ yêu cầu SKD11, điều đó có nghĩa là chính xác thành phần hóa học đó—chứ không phải “một cái gì đó tương tự”. SKD11 thực sự có phạm vi Molypden và Vanadi cụ thể, hơi khác so với tiêu chuẩn 1.2379 của châu Âu.
Thách thức thực sự ở đây không chỉ là quá trình xử lý nhiệt; mà còn là vấn đề giấy tờ chứng minh. Bạn phải cung cấp chứng chỉ vật liệu EN 10204 3.1 và báo cáo kiểm tra siêu âm (SEP 1921 Loại E/e). Tôi đã từng thấy các xưởng thay thế bằng loại tương đương D2 rẻ hơn để tiết kiệm vài đô la, nhưng cuối cùng lại bị người dùng cuối từ chối khi kiểm tra chất lượng, dẫn đến các khoản phạt tài chính khổng lồ và sự chậm trễ trong việc đưa sản phẩm ra thị trường.
Danh sách kiểm tra chất lượng và quy trình thép dụng cụ
Xử lý nhiệt
Hãy hỏi nhà cung cấp về quy trình xử lý nhiệt được khuyến nghị cho loại thép và kích thước tiết diện cụ thể.
Để tham khảo, thép D2 thường được tôi ở nhiệt độ khoảng 1020–1040°C và ram ở khoảng 520°C , trong khi thép DC53 sử dụng quy trình ram ở nhiệt độ cao riêng của nó, khoảng 520–530°C.
ESR
ESR rất đáng để xem xét đối với các dụng cụ có kích thước lớn, chịu tải trọng cao, đắt tiền hoặc dễ bị sứt mẻ.
Ưu điểm chính của nó là cải thiện độ sạch, giảm sự phân tách và phân bố cacbua đồng đều hơn. Hãy yêu cầu thông tin về số lô sản xuất và chứng nhận vật liệu tương ứng.
điều trị đông lạnh
Không phải mọi dụng cụ D2 hoặc DC53 đều cần phải được xử lý bằng phương pháp đông lạnh sâu.
Hãy cân nhắc phương pháp này khi lượng austenit còn lại, độ ổn định kích thước hoặc hiệu suất chống mài mòn khiến cho quy trình bổ sung trở nên đáng giá.
Thép công cụ FCS: Được thiết kế phù hợp với điều kiện làm việc thực tế của bạn
Thép công cụ FCS: Đối tác chiến lược của bạn
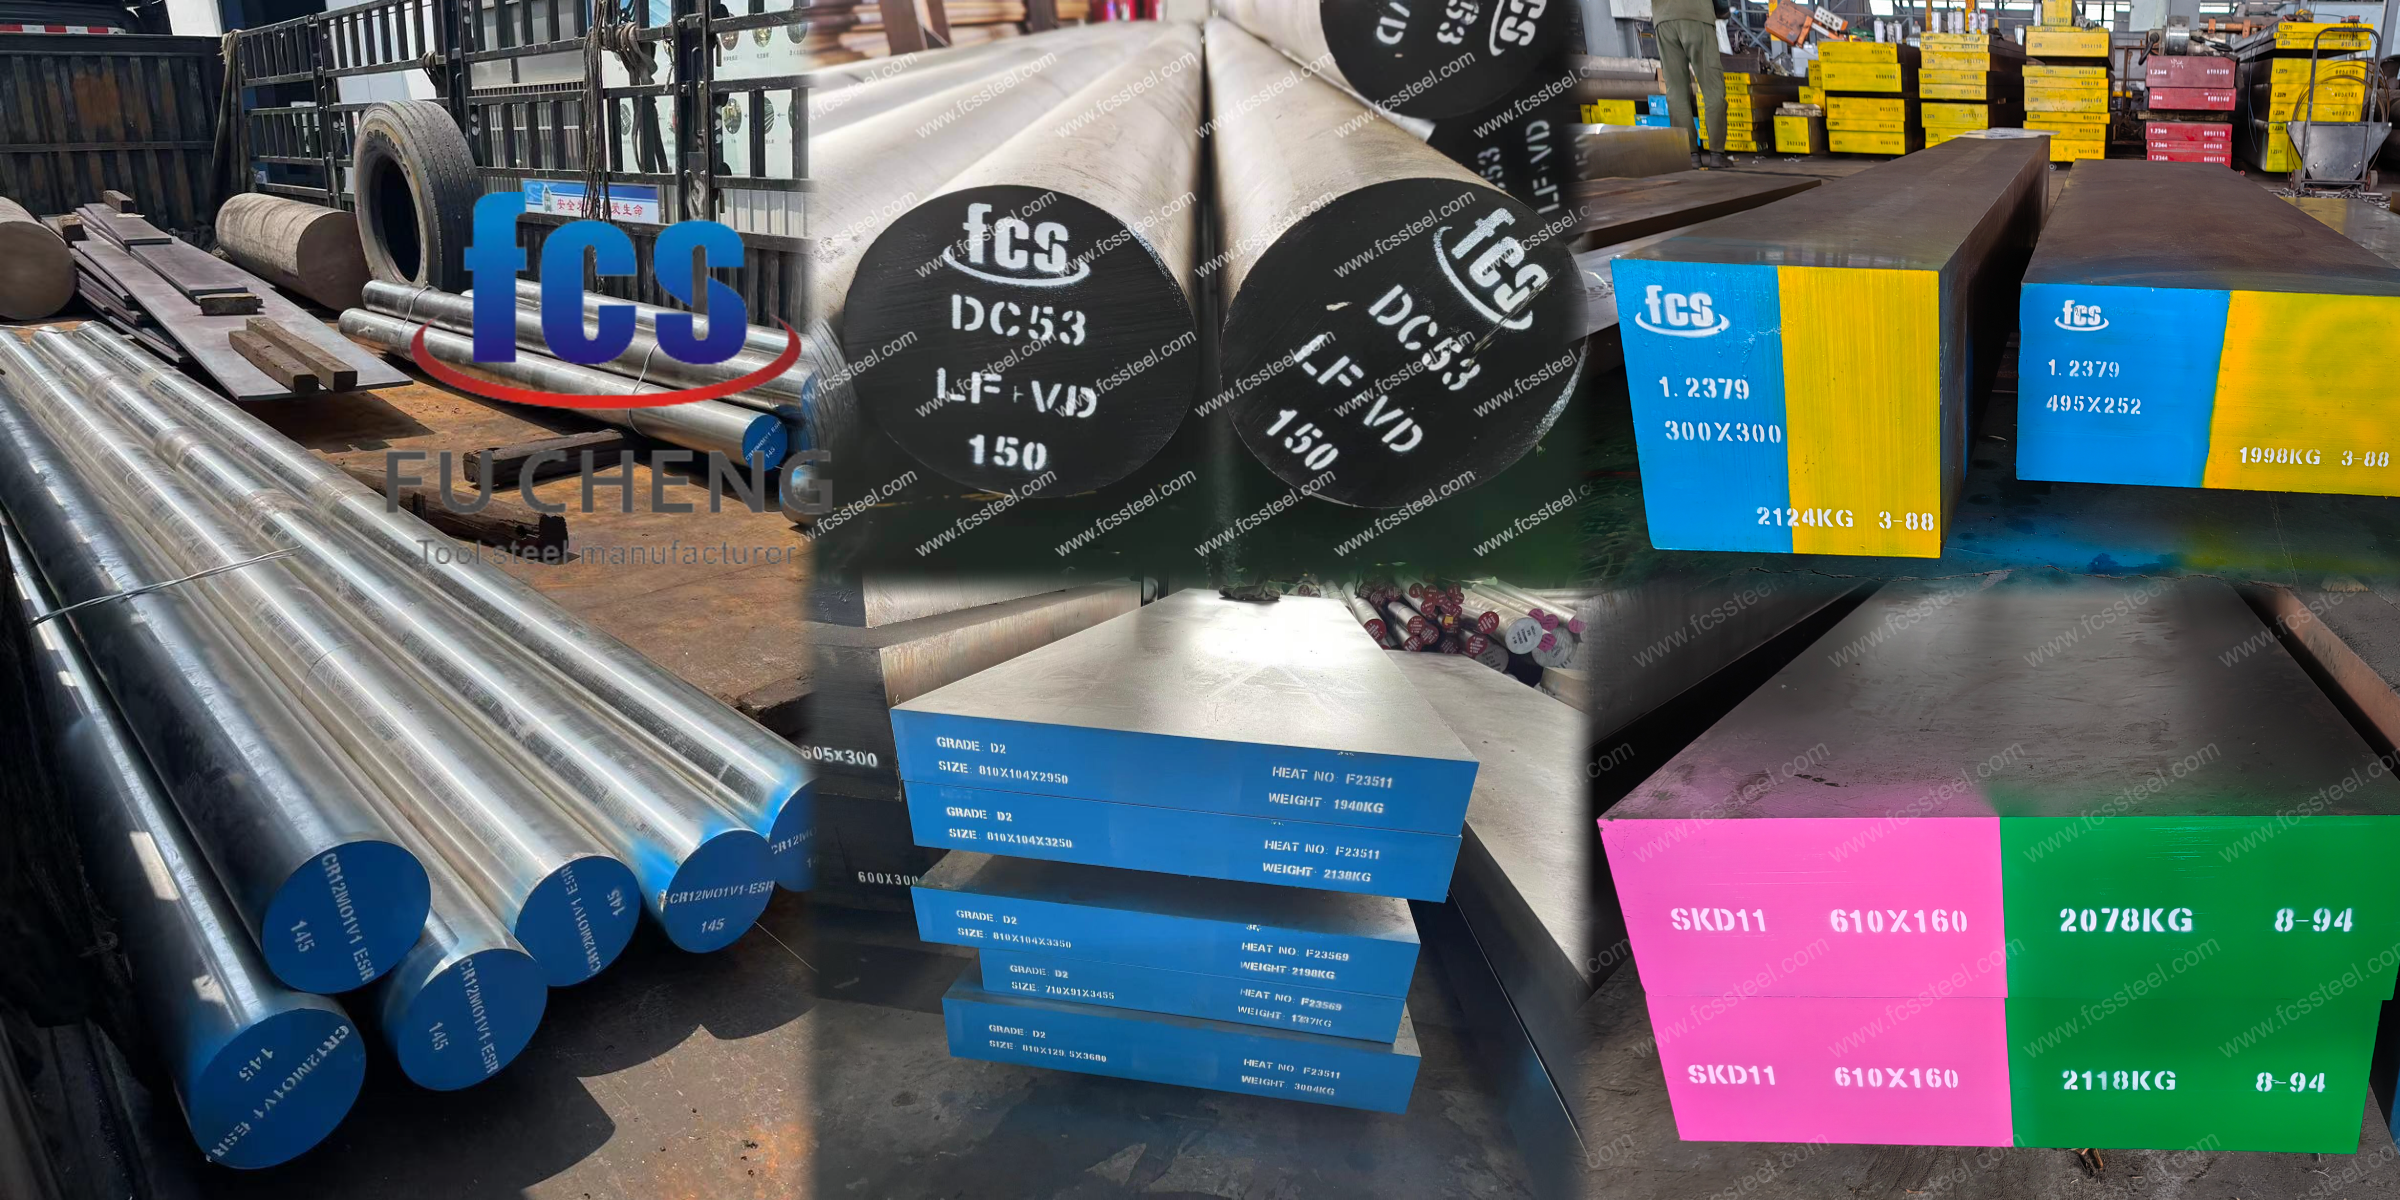
Thành thật mà nói, ai cũng có thể báo giá mỗi tấn thép tiêu chuẩn D2 hoặc SKD11. Nhưng khi một mũi đột bị gãy giữa chừng quá trình sản xuất hoặc một khối khuôn đắt tiền bị nứt trong quá trình xử lý nhiệt, những khoản tiết kiệm vật liệu ban đầu đó sẽ biến mất ngay lập tức. Tại nhà máy thép FCS , chúng tôi không chỉ đáp ứng các đơn đặt hàng; chúng tôi giải quyết các vấn đề về dụng cụ, xem xét thực tế cụ thể của bạn rồi đưa ra khuyến nghị về loại thép phù hợp.
Cam kết bán buôn của chúng tôi:
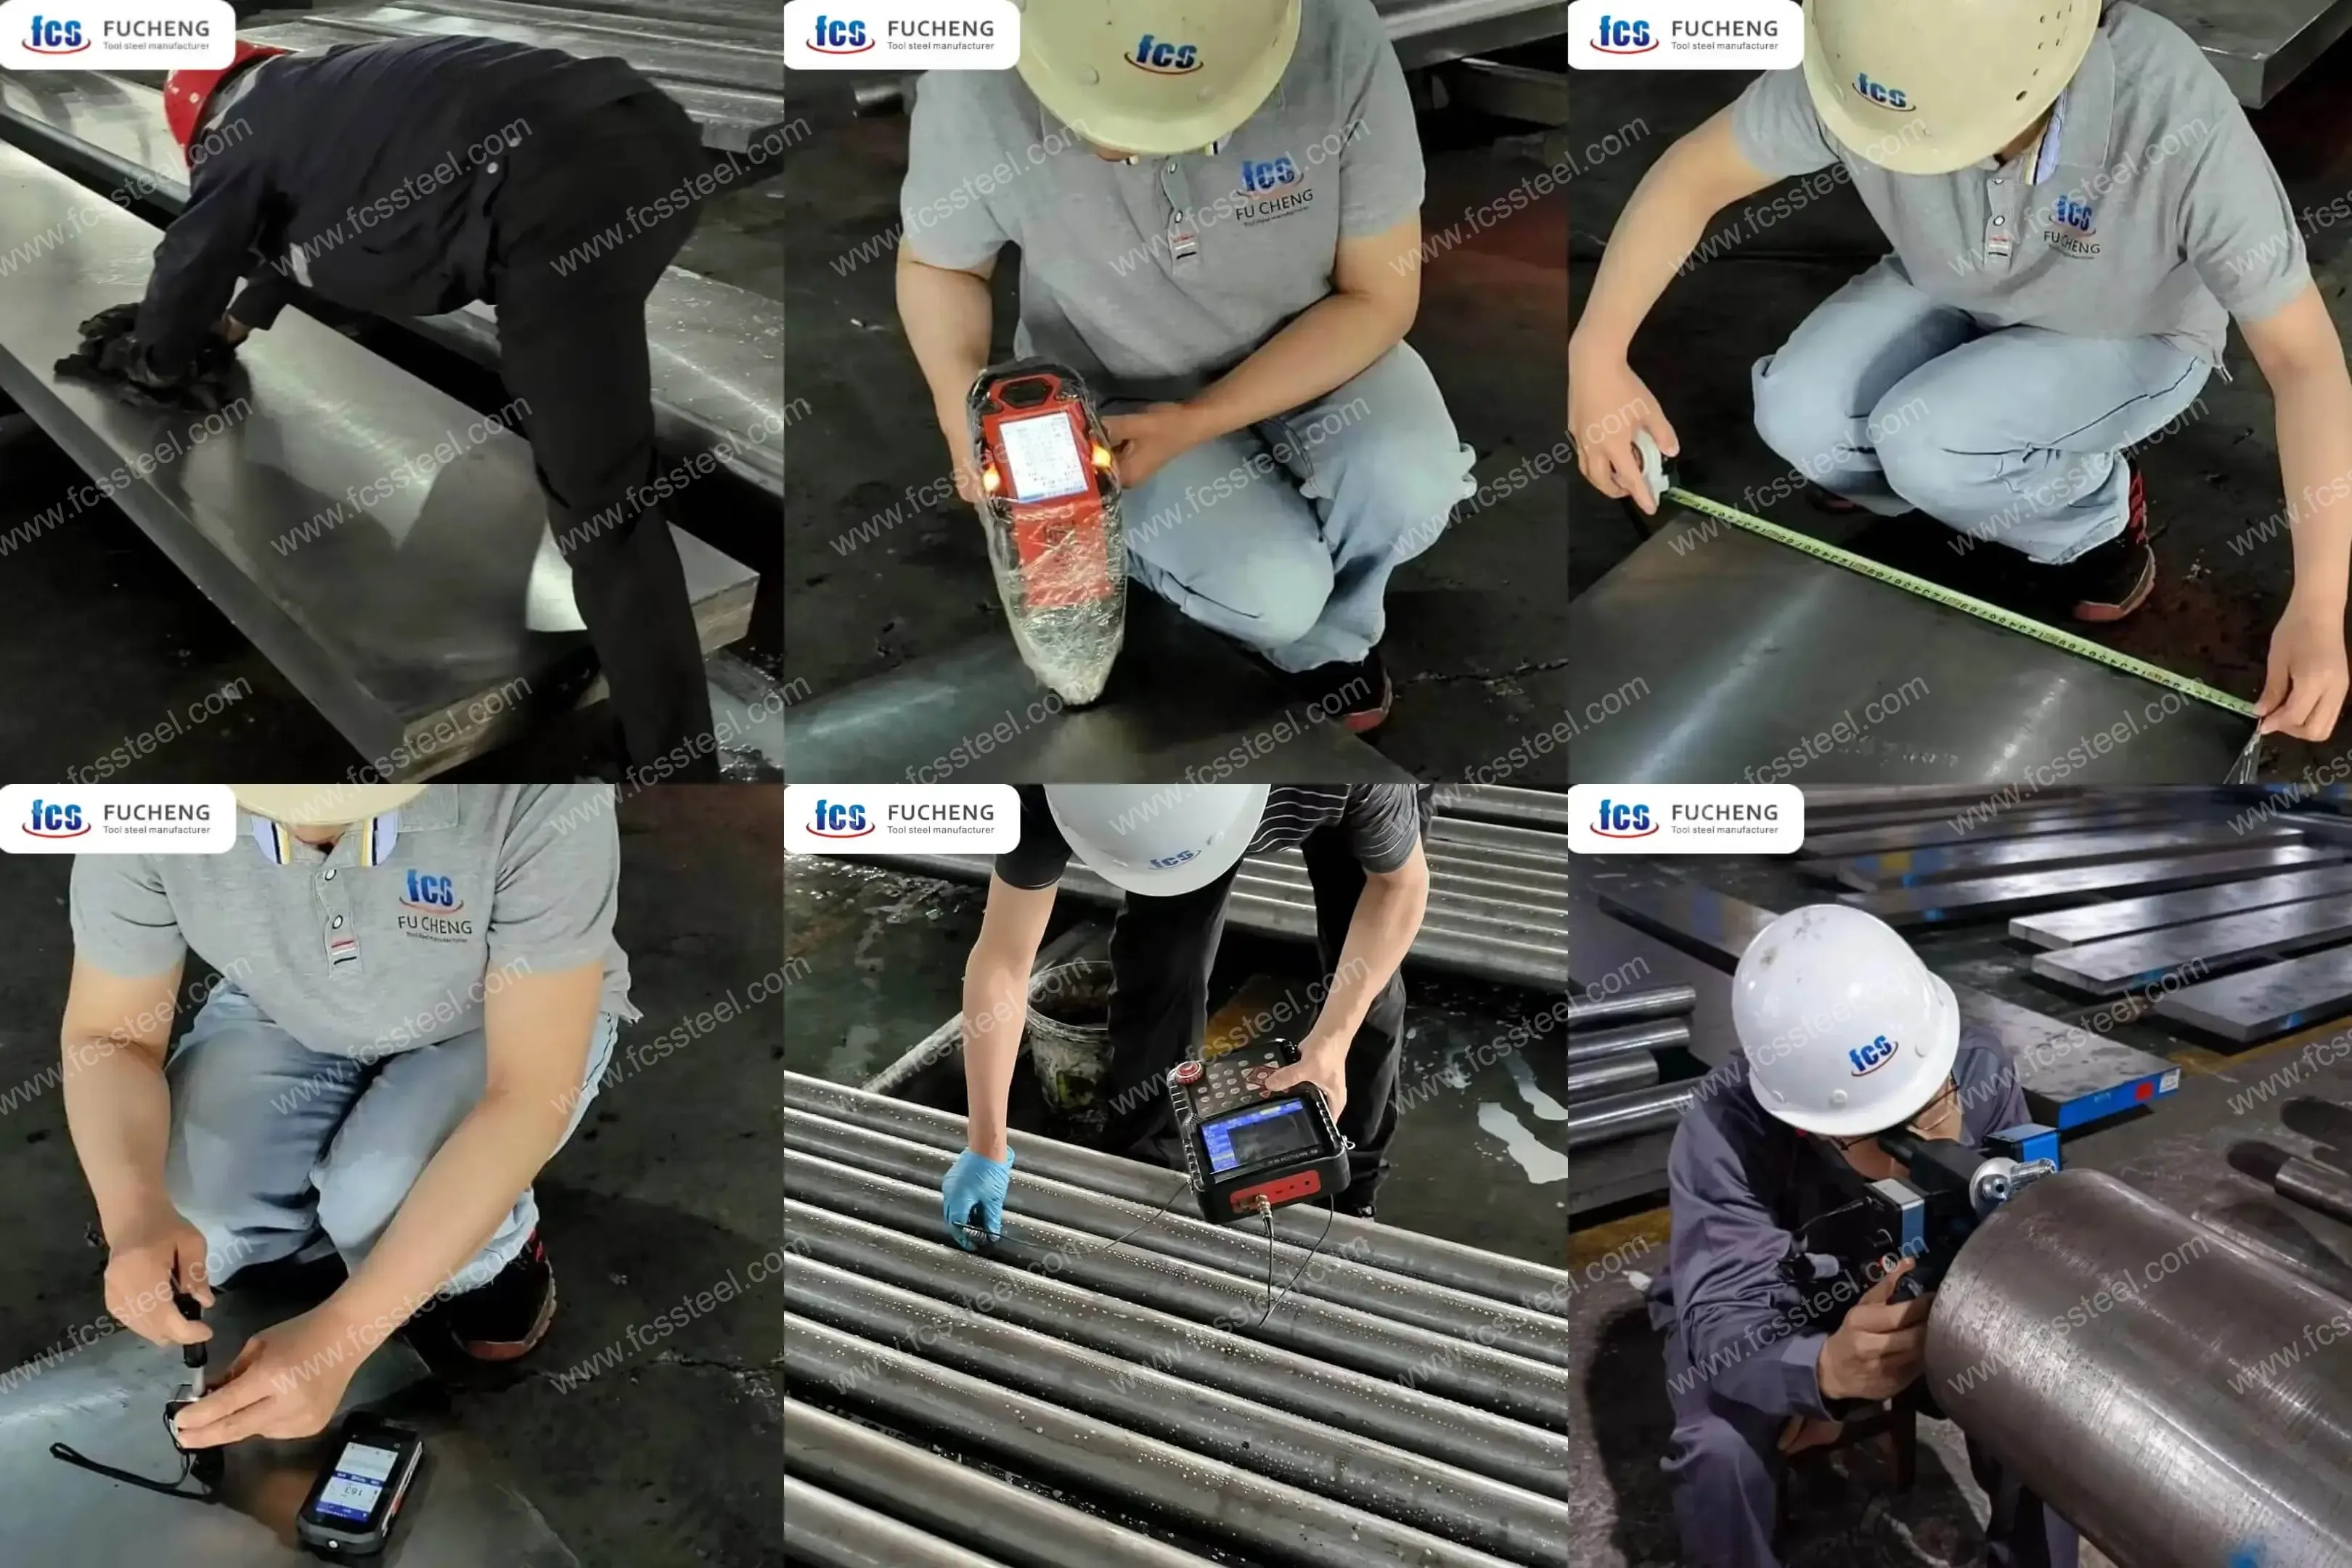
Kiểm tra siêu âm 100%: Mỗi thanh và khối đều được kiểm tra siêu âm theo tiêu chuẩn SEP 1921 Loại D/d hoặc E/e trước khi xếp vào container. Không có khoảng trống bên trong ẩn giấu, điều này có nghĩa là sẽ không xảy ra hiện tượng nứt vỡ bất ngờ khi người mua bắt đầu gia công.
Kiểm soát độ cứng ủ nghiêm ngặt: Chúng tôi đảm bảo quá trình ủ cầu hóa đồng nhất (thường < 255 HBW đối với D2 và ≤ 235 HBW đối với DC53). Điều này đảm bảo khách hàng của bạn có thể gia công và cưa vật liệu một cách trơn tru mà không làm hỏng dụng cụ của họ.
Không có sự nhầm lẫn về cấp độ: Chúng tôi thực hiện kiểm tra bằng máy quang phổ XRF từng sản phẩm 100% trước khi giao hàng. Khi bạn đặt hàng D2 hoặc DC53, bạn sẽ nhận được chính xác thành phần hóa học đó — không có bất ngờ tốn kém nào khi vật liệu đến tay bạn.
Triết lý của chúng tôi rất đơn giản: chúng tôi đảm bảo thép đến xưởng của bạn được thiết kế dành riêng cho dụng cụ bạn đang chế tạo, chứ không chỉ là loại thép tiêu chuẩn được sao chép một cách mù quáng vào đơn đặt hàng.
Bạn đang tìm kiếm đối tác cung cấp thép công cụ đáng tin cậy?
Bạn đang gặp khó khăn với hiện tượng mòn khuôn sớm, cong mép hoặc nứt vỡ bất ngờ? Đừng để hiệu suất của dụng cụ tiếp theo của bạn phụ thuộc vào may rủi. Chúng tôi ở đây để cung cấp các loại thép dụng cụ cao cấp mà bạn cần, giúp kho hàng của bạn luôn cạnh tranh và sẵn sàng giao hàng.
Bạn không cần phải là chuyên gia luyện kim để đưa ra những giải pháp tuyệt vời. Nếu bạn gặp phải những vấn đề khó khăn trong quá trình dập khuôn như mòn khuôn hoặc nứt vỡ, hãy dựa vào chúng tôi. Chúng tôi sẽ giúp bạn nhanh chóng đề xuất loại thép phù hợp để giải quyết vấn đề của họ, giúp khách hàng của bạn hài lòng và doanh số bán hàng của bạn tăng trưởng.