Інструментальна сталь H11| 1.2343 | X38CrMoV5-1
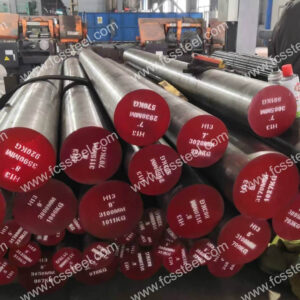
Провідна в галузі інструментальна сталь H11/1.2343/X38CrMoV5-1, призначена для лиття під тиском, екструзійного оснащення та штампування. Інструментальні сталі FCS Factory поєднують у собі видатну міцність, оптимальну теплопровідність та високу температуру до 500°C.
Інструментальна сталь H11 | 1.2343 | X38CrMoV5-1 Вступ до продукту

Інструментальна сталь H11 (стандарт AISI/ASTM)
Інструментальна сталь H11 — це легована хромом, молібденом та ванадієм інструментальна сталь для гарячої обробки (стандарт AISI/ASTM) з типовим складом C 0.35-0.40%, Cr 4.75-5.50%, Mo 1.25-1.75%, V 0.30-0.50%. Її основними властивостями є чудова термічна стабільність (вона може підтримувати твердість ≥52 HRC при 500-550°C) та висока в'язкість, а також добра теплопровідність (30.4 Вт/(мК) при 700°C) та стійкість до термічного розтріскування, але ризик зневуглецювання необхідно суворо контролювати під час термічної обробки.
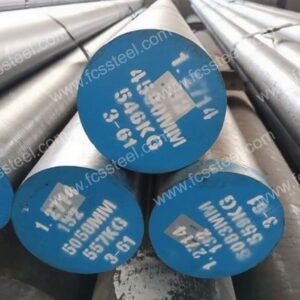
1.2343 Інструментальна сталь (стандарт W-Nr/GIN)
Інструментальна сталь 1.2343 — це німецька інструментальна сталь для гарячої обробки за стандартом W-Nr/DIN (марка W.Nr. 1.2343) з хімічним складом, що дуже відповідає стандарту H11 (C 0.36-0.42%, Cr 4.80-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Істотними перевагами є дрібнозерниста організація та глибока прогартовуваність (твердість при гартуванні в олії/охолодженні на повітрі до 50-56 HRC), а також низький коефіцієнт теплового розширення (11.8 x 10⁶ м/(мК) при 20-100°C), але для стабілізації залишкового аустеніту потрібні багаторазові відпуски (≥2).
Інструментальна сталь X38CrMoV5-1 (стандарт DIN/W-Nr)
Інструментальна сталь X38CrMoV5-1 — це хромомолібден-ванадієва сталь для гарячої обробки згідно з німецьким стандартом DIN (відповідає H11/1.2343) з чітко підібраним діапазоном складу (C 0.35-0.42%, Cr 4.75-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Характеристики підкреслюють міцність за високих температур (модуль пружності 176 x 10³ Н/мм² при 500°C) та стійкість до термічної втоми, а її зварюваність та коефіцієнт термічного розширення близькі до звичайних сталей, що робить її менш схильною до деформації в складних умовах термоциклування.
Інструментальна сталь H11| 1.2343 | Типи та опції X38CrMoV5-1

У таблиці нижче наведено діапазон розмірів, стан поверхні та деталі допусків для H11/1.2343/X38CrMoV5-1 Tool Steel:
Інструментальна сталь H11 | 1.2343 | X38CrMoV5-1 Індивідуальні опції

- Індивідуальний хімічний склад: можливе виробництво за стандартами GB, DIN, ASTM, JIS та іншими. Хімічний склад може бути налаштований індивідуально.
- Індивідуальні специфікації: кругла сталь (діаметр), плита (товщина, ширина) може бути виготовлена на замовлення.
- Спеціалізоване пакування для тривалого зберігання або екстремальних умов транспортування: включає фарбування чорною фарбою з усіх боків, обгортання пластиковою плівкою, розпилення антикорозійної олії та транспортування в дерев'яних ящиках.
- Виробництво на замовлення на основі зразків або технічних домовленостей.
- Електрошлакове переплавлення (ESR) інструментальної сталі H11/1.2343/X38CrMoV5-1: преміальний варіант з вищою чистотою та ізотропними властивостями для критично важливих застосувань.
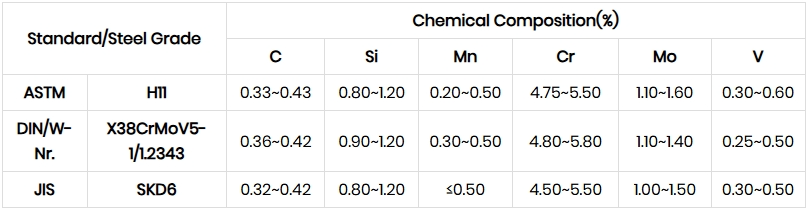
Інструментальна сталь H11 | 1.2343 | Хімічний склад X38CrMoV5-1
Інструментальна сталь H11 | 1.2343 | Процес термічної обробки X38CrMoV5-1

1. Відпал
2. гартування
3. загартовування
4.Застереження
Процес нагрівання повинен контролювати швидкість нагрівання, щоб уникнути занадто швидкого підвищення температури, що призводить до окислення та зневуглецювання поверхні заготовки. Можна використовувати нагрівання в захисній атмосфері або поміщати в піч вугілля та інші засоби проти зневуглецювання.
Під час гартування та охолодження оберіть відповідне охолоджувальне середовище та метод охолодження відповідно до форми та розміру заготовки, щоб забезпечити ефект гартування, одночасно зменшуючи ризик деформації та розтріскування.
Інструментальна сталь H11 | 1.2343 | Контроль якості X38CrMoV5-1

1. Перевірка стану поверхні
2. Випробування хімічного складу
3. Перевірка розмірів та допусків
4. Випробування на твердість
5. Ультразвукове тестування
6. Огляд мікроструктури
(1) Металографічний аналіз
Завод FCS використовуватиме металографічний аналізатор для визначення стану мікроструктури після термічної обробки, включаючи розподіл карбідів, морфологію мартенситу, вміст залишкового аустеніту тощо.
(2) Класифікація розміру зерна
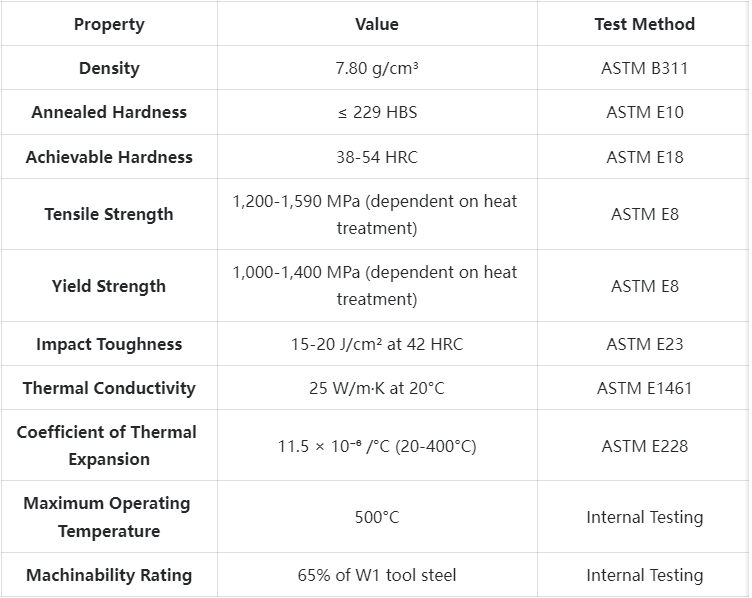
Інструментальна сталь H11| 1.2343 | Технічні характеристики X38CrMoV5-1
Інструментальна сталь H11| 1.2343 | X38CrMoV5-1 Застосування продукції

Ключові сценарії застосування
Застосування ливарних форм для лиття під тиском
Виробники ливарних виробів під тиском покладаються на нашу інструментальну сталь H11/1.2343/X38CrMoV5-1 для виготовлення форм для обробки алюмінієвих, цинкових та магнієвих сплавів. Відмінна стійкість матеріалу до термічної втоми подовжує термін служби форми до 30% порівняно зі стандартними сталями для гарячої обробки. Один виробник автомобільних компонентів повідомляє про понад 100 000 циклів виконання робіт, перш ніж знадобиться технічне обслуговування форми, завдяки стабільній якості нашого матеріалу та оптимізованому процесу термічної обробки.
Екструзійні інструменти
Для виробництва штампів, втулок та натискних дисків використовується сталь 1.2343, яка забезпечує стійкість до високого тиску та температур, зберігаючи при цьому розмірну стабільність. Теплопровідність матеріалу забезпечує ефективне охолодження, що призводить до більш стабільних розмірів екструдованого виробу та покращеної якості поверхні. Належна термічна обробка забезпечує найкраще поєднання зносостійкості та міцності для цих вимогливих застосувань.
Ковальські штампи та інструменти
Гаряче кування виграє від чудової стійкості до термічного розтріскування та пластичної деформації нашої інструментальної сталі X38CrMoV5-1. Матеріал зберігає свої механічні властивості за підвищених температур, забезпечуючи стабільну геометрію деталей навіть після тисяч циклів кування. У поєднанні з нашими послугами з індивідуальної механічної обробки та термічної обробки, клієнти повідомляють про те, що термін служби прес-форм на 25-40% довший, ніж у традиційних матеріалів.
Інженерні полімерні ливарні форми
Для лиття під тиском склонаповнених та інших абразивних пластикових компаундів наша попередньо загартована інструментальна сталь H11 пропонує чудовий баланс зносостійкості та поліруваності. Теплові властивості матеріалу забезпечують ефективне охолодження та короткий час циклу. Спеціально виготовлені канали охолодження та оптимізована термічна обробка забезпечують підвищену продуктивність у умовах великосерійного виробництва.
Галузеві застосування
- Автомобільна промисловість: ливарні штампи для блоків двигунів, корпусів трансмісій, конструкційних компонентів; інструменти для гарячого штампування для формування високоміцних сталей
- Аерокосмічна промисловість: штампи для лопаток турбін, конструкційні компоненти; екструзійні штампи для спеціалізованих алюмінієвих екструзійних профілів
- Побутова електроніка: інструменти для точного лиття під тиском корпусів з тонкостінними та складними елементами; інструменти для лиття під тиском
- Промислове обладнання: потужні формовальні інструменти, леза для гарячого різання, високотемпературні пуансони
- Енергетичні поля: Інструменти для компонентів клапанів, деталей посудин під тиском та спеціалізованої трубопровідної арматури
Інструментальна сталь H11| 1.2343 | Порівняльний огляд X38CrMoV5-1

Інструментальна сталь H11| 1.2343 | Історії успіху клієнтів X38CrMoV5-1
Інструментальна сталь H11| 1.2343 | X38CrMoV5-1 Інформація про структуру цін
Інструментальна сталь H11| 1.2343 | X38CrMoV5-1 Часті запитання

З: Яка різниця між H11, 1.2343 та X38CrMoV5-1?
A: Це марки сталі з різних систем (відповідно AISI, DIN та EN), які по суті відносяться до одного й того ж складу сталі для гарячої обробки. Між стандартами існують незначні відмінності в специфікаціях, але наш матеріал відповідає або перевершує всі три.З: Як електрошлакове переплавлення (ESR) покращує властивості інструменту?
A: Обробка електрошліфуванням значно зменшує кількість неметалевих включень та покращує мікрооднорідність, що призводить до покращеної стійкості до втоми, кращої поліруваності та більш стабільної реакції на термічну обробку. Це призводить до збільшення терміну служби інструменту на 30-40% у складних умовах експлуатації.З: Як H11/1.2343 порівнюється з H13/1.2344 у застосуваннях лиття під тиском?
A: H11/1.2343 має дещо вищу в'язкість і теплопровідність, ніж H13/1.2344, що робить її добре придатною для великих форм і деталей, що піддаються інтенсивному термоциклуванню. h13/1.2344 пропонує дещо кращу термічну твердість і може краще підходити для застосувань при дуже високих температурах.З: Які методи обробки поверхні рекомендуються для подовження терміну служби інструменту?
A: Азотування дуже ефективно покращує зносостійкість поверхні, зберігаючи при цьому в'язкість серцевини. PVD-покриття (особливо TiAlN або CrN) чудово протистоять ерозії. Для найкращої продуктивності контрольований процес азотування часто найкраще використовувати в поєднанні з подальшим PVD-покриттям.
Додаткова інформація
| Маса | 45 кг |
|---|---|
| розміри | 165 × 60 × 25 см |