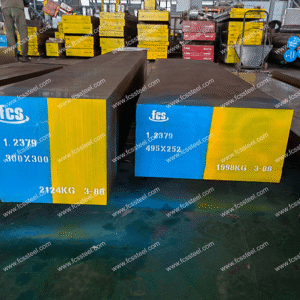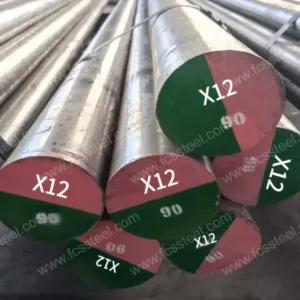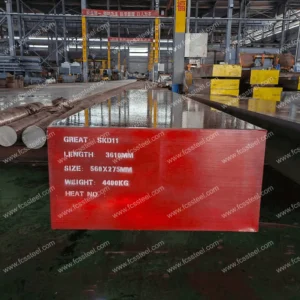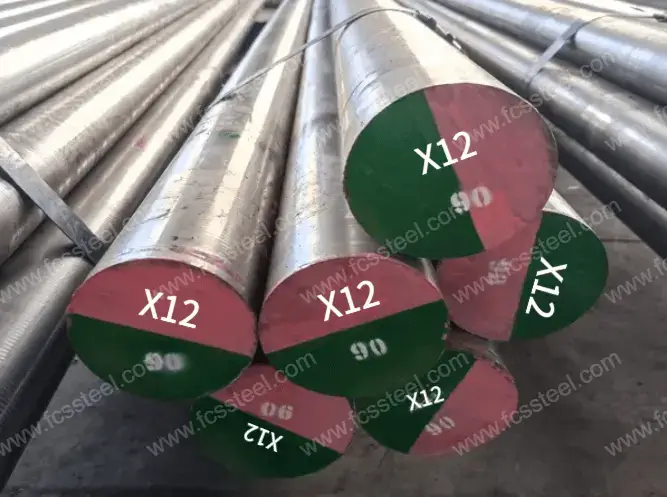
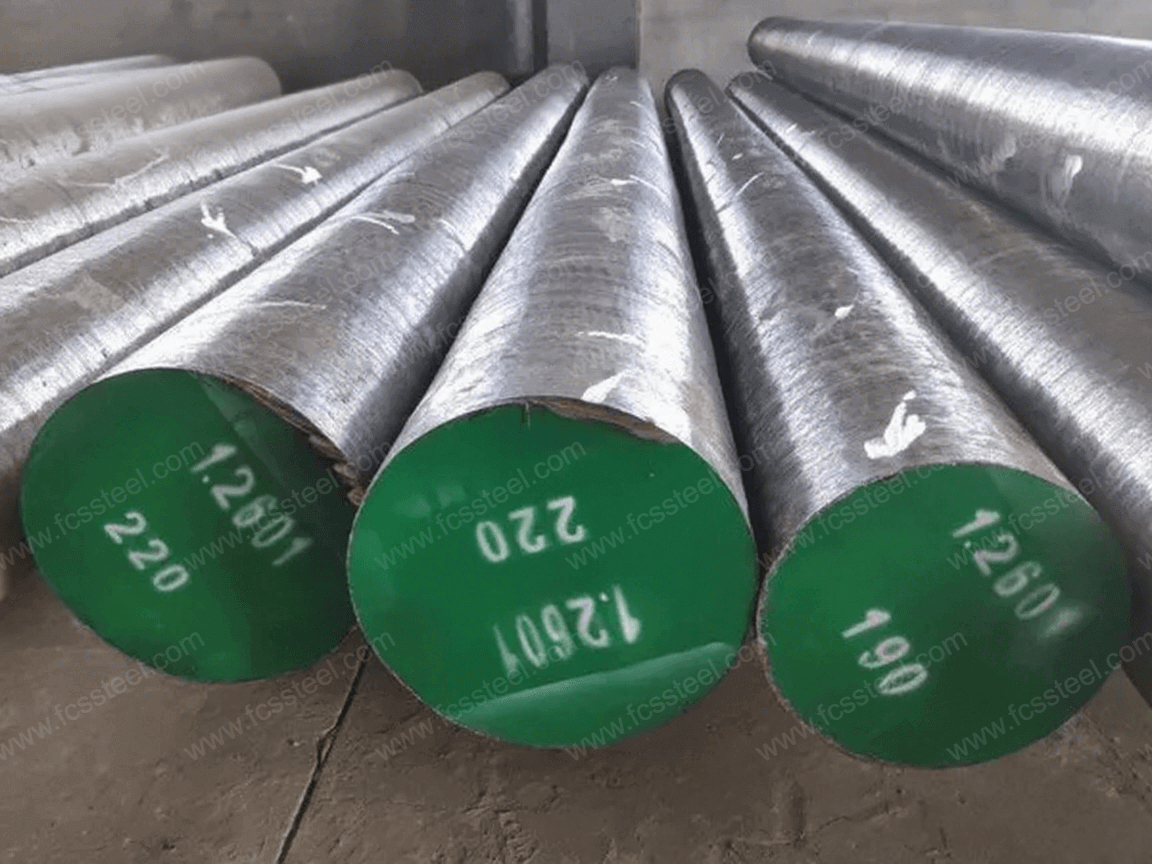
Інструментальна сталь Х12МФ
Х12МФ (X12MF) – це високовуглецева легована сталь для холодного штампування з високим вмістом хрому, що має відмінну зносостійкість та високу в'язкість, придатна для виготовлення форм для холодного штампування різних складних форм та зносостійких деталей. Сталь особливо підходить для заготовок, що потребують високої зносостійкості та низького ударного навантаження, таких як штампи для вирубки, гнучкі та формувальні штампи та прецизійні калібри.
Щоб отримати докладнішу інформацію або цінову пропозицію, зверніться до нашої команди з продажу. ([захищено електронною поштою])
Діапазон розмірів інструментальної сталі Х12МФ
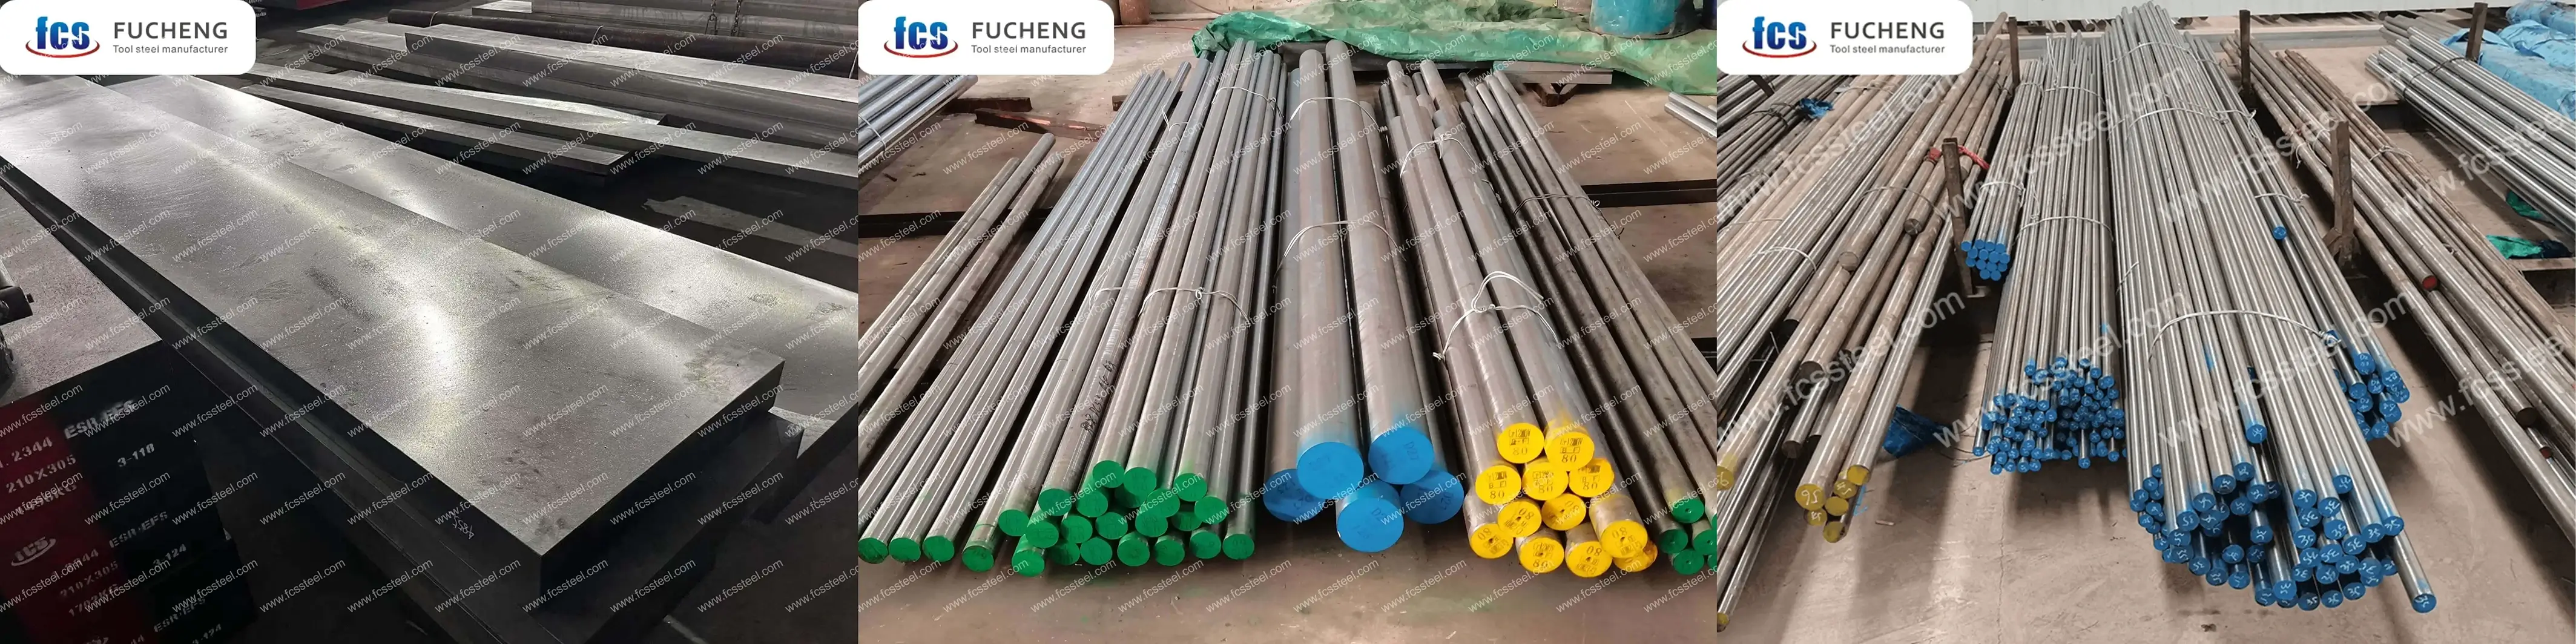
- Гарячекатаний лист/плоский пруток: товщина: 10-400 мм, Ширина: 200-800 мм, Довжина: 3000-5800 мм
- Гарячекована плита/плоский пруток: товщина: 50-500 мм, Ширина: 50-1500 мм, Довжина: 3000-5800 мм
- Гарячекатаний круглий прутокДіаметр 10-65 мм, довжина 3000-5800 мм
- Гаряче кований круглий прутокДіаметр: 70-700 мм, довжина: 3000-5800 мм
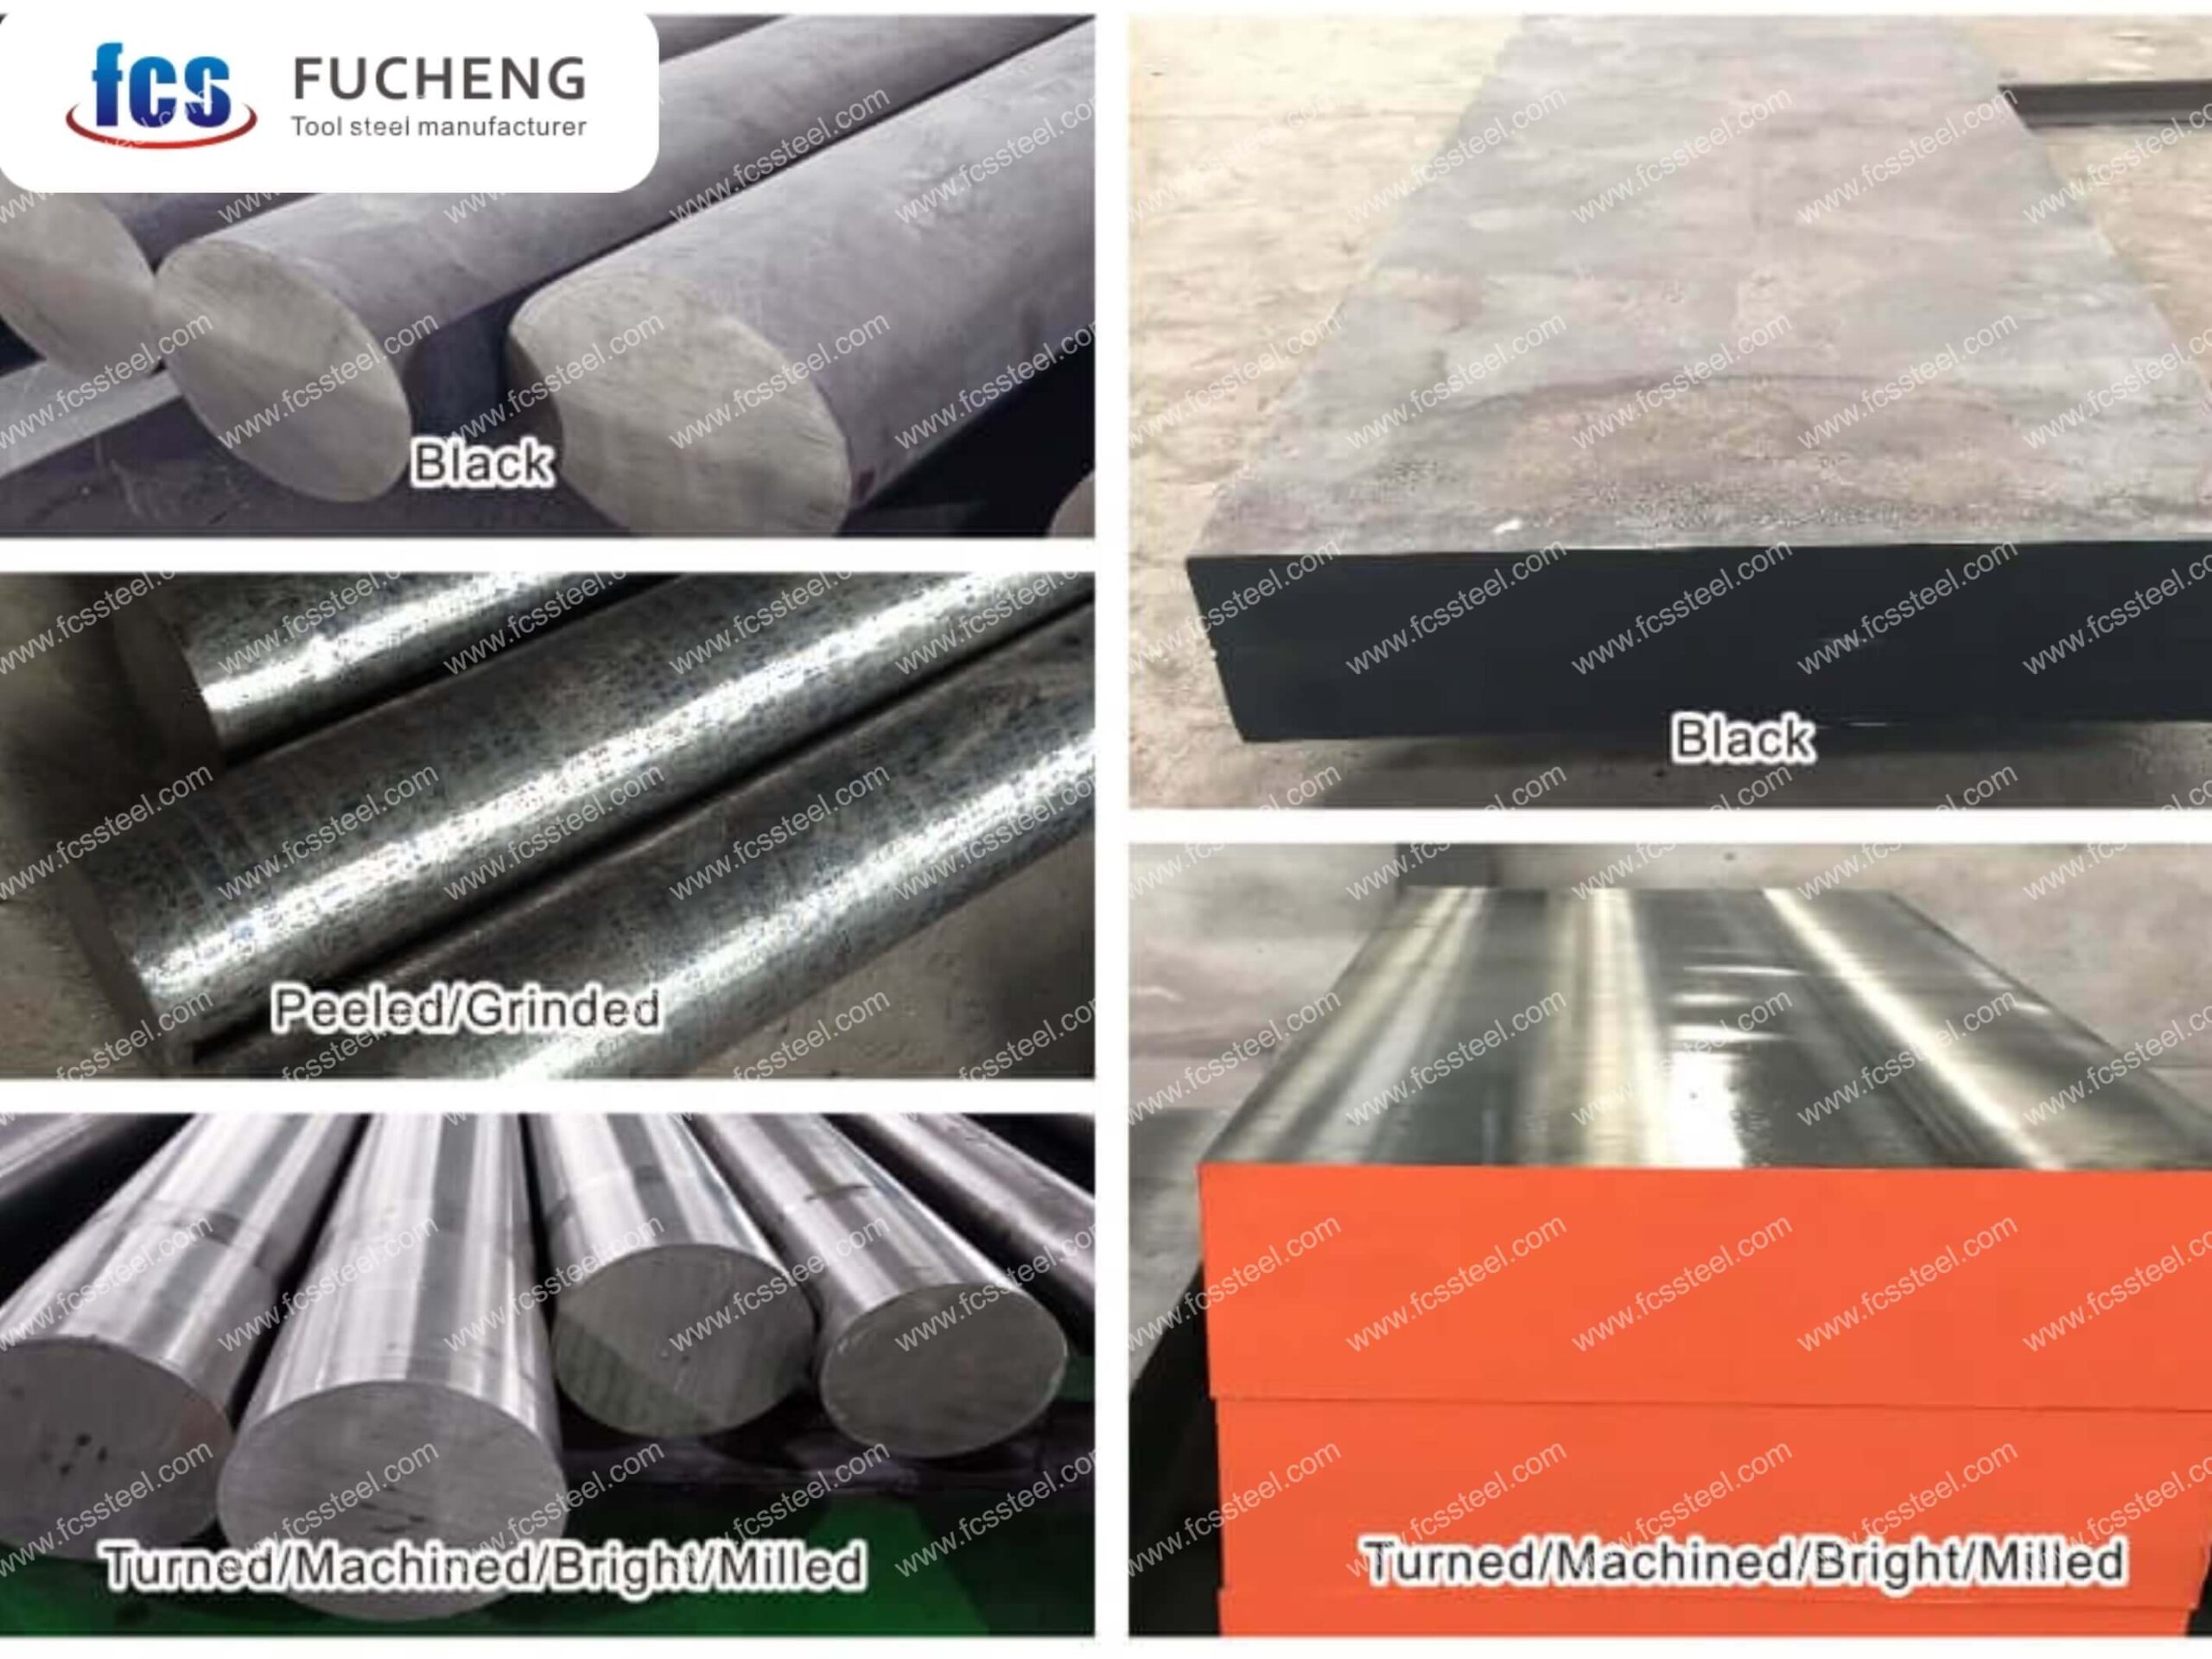
Оздоблення поверхні інструментальної сталі Х12МФ
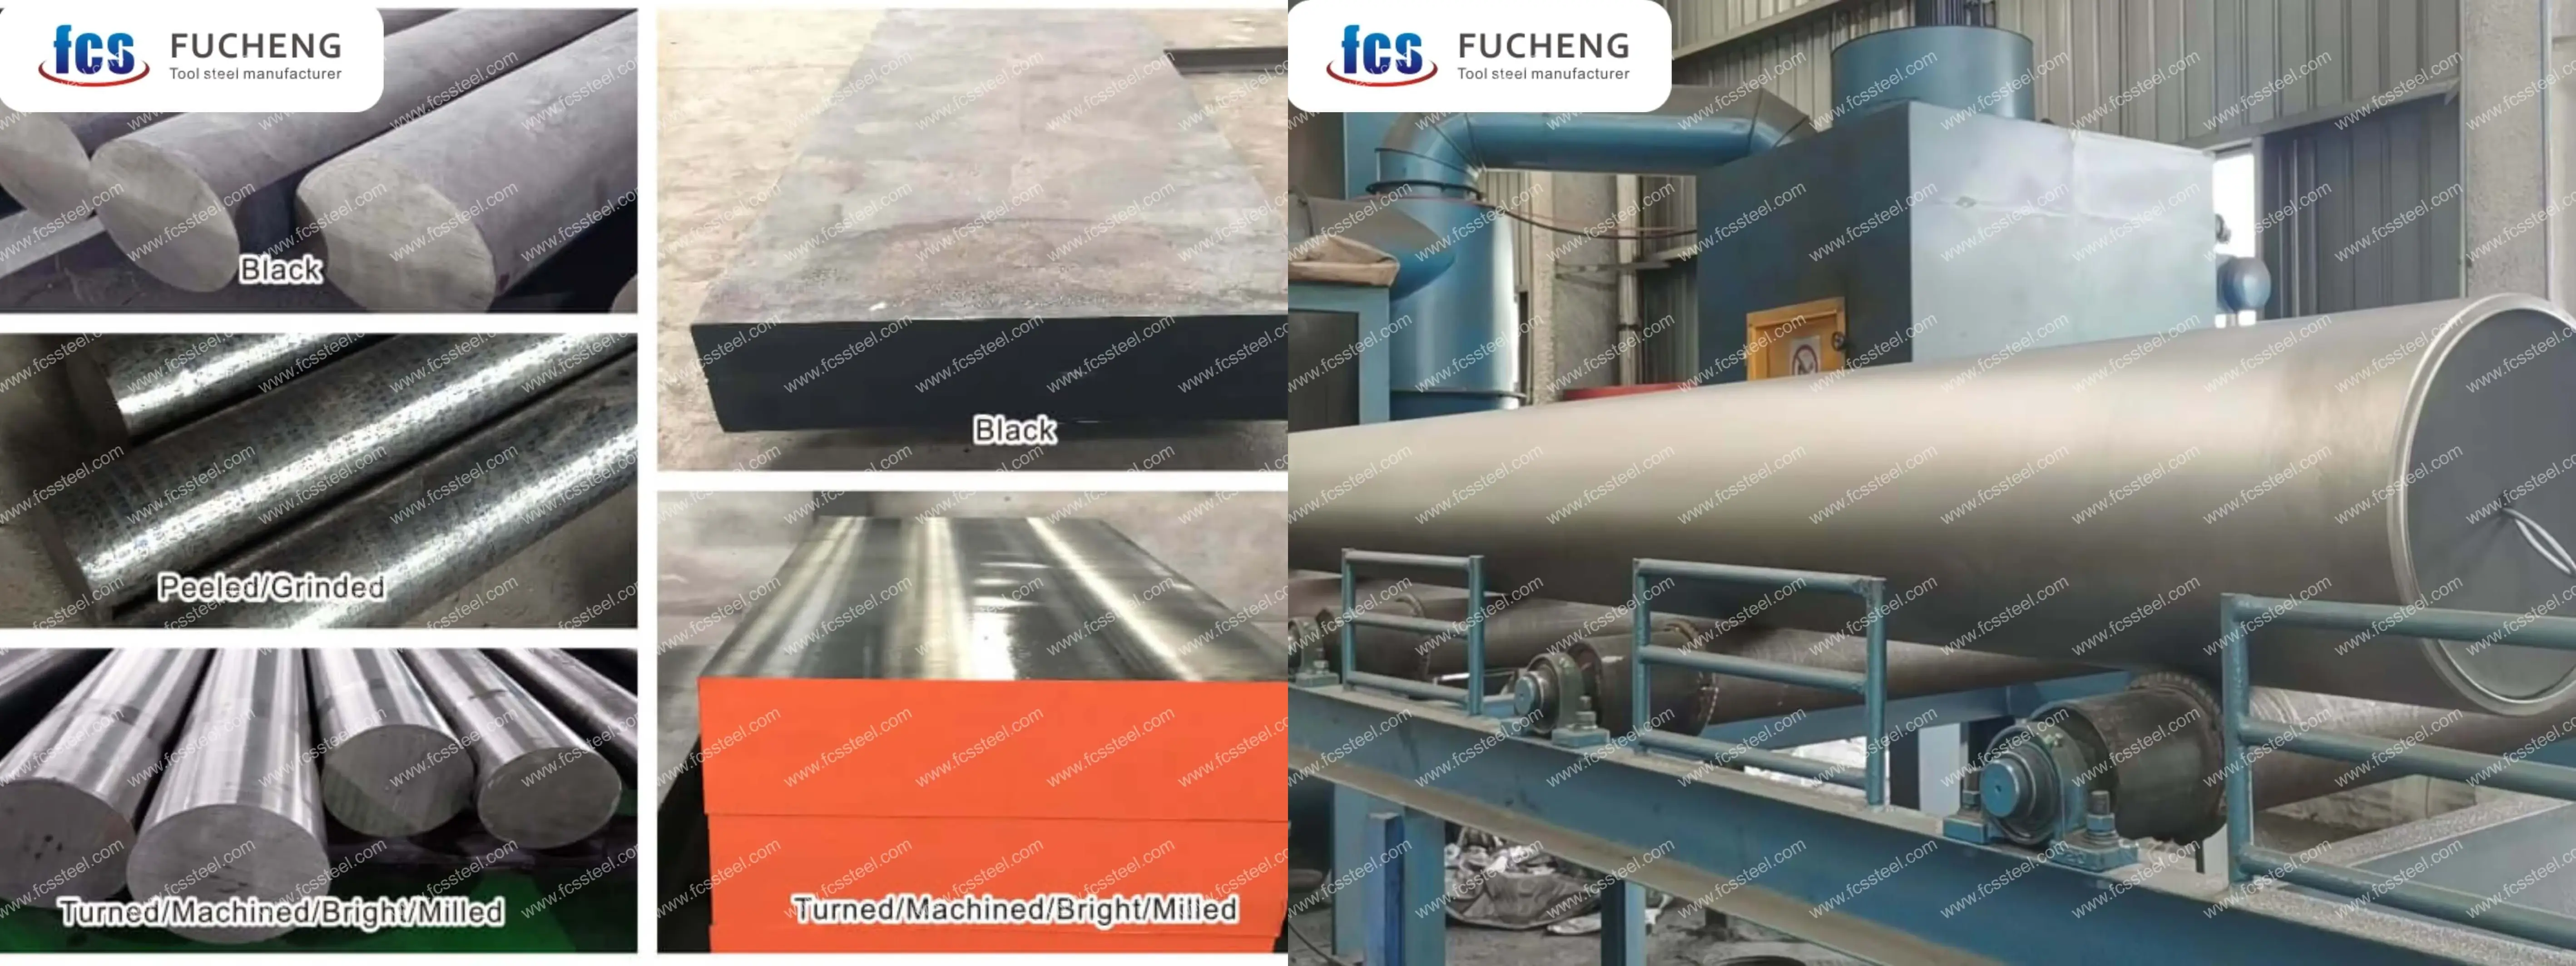
Чорний, шліфований, піскоструминний, точений/оброблений механічною обробкою/фрезерований/яскравий.
Вступ до продукції з інструментальної сталі Х12МФ
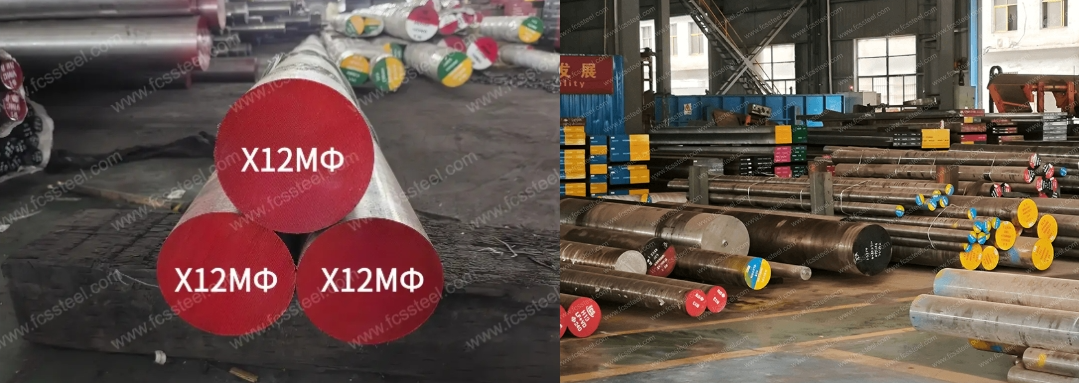
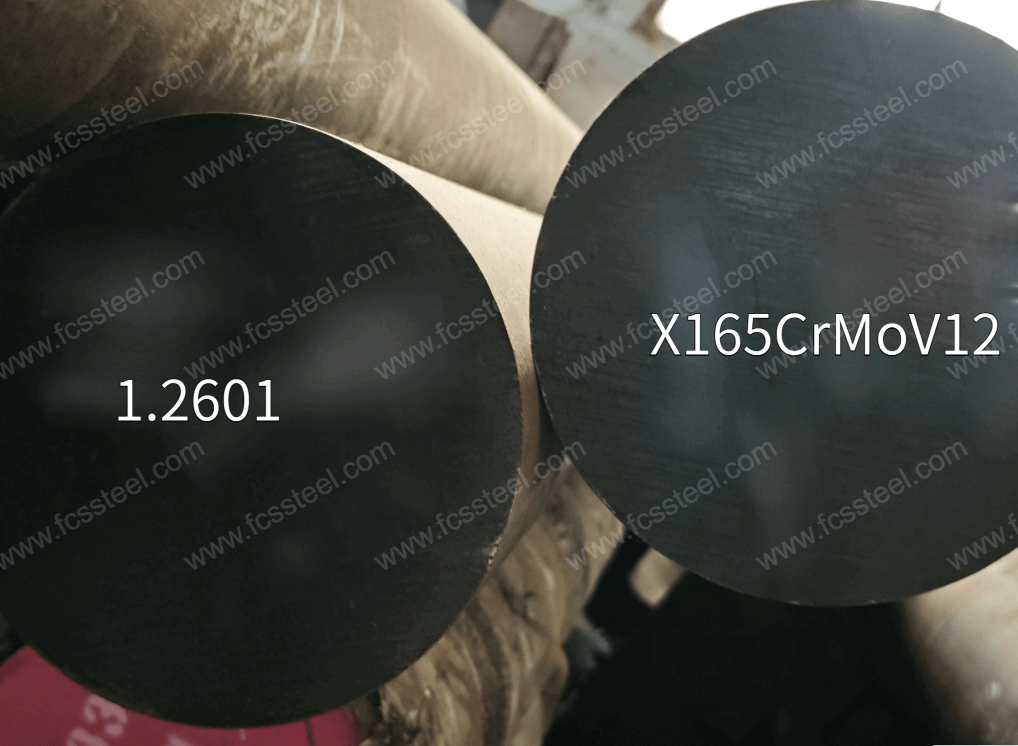
Х12МФ (ГОСТ/ГОСТ 5950-2000) – це високовуглецева, високохромиста лейкократична сталь для холодної обробки, основними компонентами якої є вуглець і хром, а також молібден і ванадій, що додаються для покращення розподілу карбідів, підвищення зносостійкості та термостійкості. Зазвичай для її виробництва використовується процес плавлення в електропечі та вакуумної дегазації, що значно знижує вміст домішок, покращує властивості гарячої обробки та ударну в'язкість, долаючи тенденцію до крихкості традиційної високовуглецевої високохромистої сталі. Відповідний німецький стандарт – X165CrMoV12/1.2601 , а відповідний китайський стандарт GB – Cr12MoV. Поставляється у сфероїдальному відпаленому стані. Має високу прогартовуваність, міцність на стиск та мікродеформаційні характеристики, зносостійкість у 3-4 рази вища, ніж у звичайної низьколегованої інструментальної сталі. Металографічна організація представлена переважно дрібнозернистим перлітом та рівномірно розподіленими карбідами типу M₇C₃, але висока об'ємна частка карбіду (близько 16%) призводить до обмеженої в'язкості, і слід уникати середовищ з високими ударними навантаженнями.
Типи та варіанти інструментальної сталі Х12МФ
 У таблиці нижче наведено діапазон розмірів, стан поверхні та деталі допусків для Х12МФ Формова сталь:

Інструментальна сталь Х12МФ на замовлення
- Індивідуальний хімічний склад: можливе виробництво за стандартами GB, DIN, ASTM, JIS та іншими. Хімічний склад може бути налаштований індивідуально.
- Індивідуальні специфікації: кругла сталь (діаметр), плита (товщина, ширина) може бути виготовлена на замовлення.
- Спеціалізоване пакування для тривалого зберігання або екстремальних умов транспортування: включає фарбування чорною фарбою з усіх боків, обгортання пластиковою плівкою, розпилення антикорозійної олії та транспортування в дерев'яних ящиках.
- Виробництво на замовлення на основі зразків або технічних домовленостей.
- Електрошлакове переплавлення інструментальної сталі Х12МФ (ESR): преміальний варіант з вищою чистотою та ізотропними властивостями для критично важливих застосувань.
Хімічний склад інструментальної сталі Х12МФ
Таке поєднання складу надає інструментальній сталі Х12МФ чудову зносостійкість та помірну в'язкість, що робить її придатною для виготовлення складних деталей. 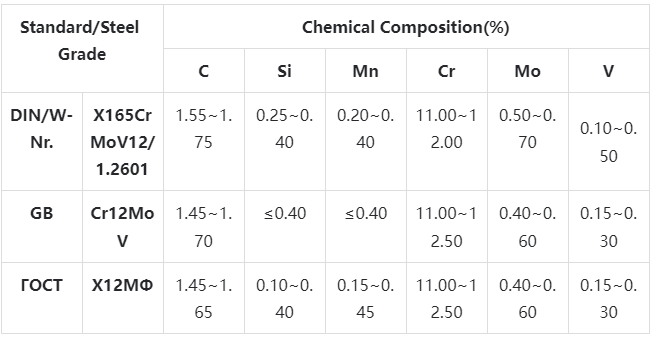
Процес термічної обробки інструментальної сталі Х12МФ
 Цей процес термічної обробки дозволяє інструментальній сталі Х12МФ досягти високої твердості, високої зносостійкості та гарної розмірної стабільності, що робить її придатною для виготовлення холоднокатаних форм та зносостійких деталей.
1. Відпал
Призначення: усунення внутрішніх напружень, що виникають під час кування або вальцювання, зменшення твердості, покращення різання та підготовка до подальшої обробки та термічної обробки. Параметри процесу: сталь нагрівають приблизно до 845 ~ 900 ℃, витримують достатньо часу для однорідної організації, а потім повільно охолоджують у печі приблизно до 540 ℃. Для зменшення твердості та покращення різання твердість зазвичай контролюється в HB 229 нижче.
2. гартування
Мета: зробити інструментальну сталь такою, щоб отримати мартенситну організацію, покращити твердість та зносостійкість. Параметри процесу: Попередній нагрів у два етапи, спочатку нагрівається до 540 ~ 650 ℃, потім нагрівається до 845 ~ 870 ℃ для зменшення термічного напруження. Аустенітизація передбачає нагрівання до 1010~1050°C та витримку протягом достатнього часу, щоб організація повністю перетворилася на аустеніт. Наступне гартування в олії або на повітрі для отримання високої твердості та зносостійкості.
3. загартовування
Мета: усунення гартових напружень, регулювання твердості та в'язкості, стабільна організація та розмір. Параметри процесу: Відпуск проводять після гартування, і температура зазвичай контролюється на рівні близько 650°C і витримується протягом 1-2 годин, щоб зменшити внутрішні напруження гартування, покращити в'язкість та зменшити деформацію.
4.Застереження
Процес нагрівання повинен контролювати швидкість нагрівання, щоб уникнути занадто швидкого підвищення температури, що призводить до окислення та зневуглецювання поверхні заготовки. Можна використовувати нагрівання в захисній атмосфері або помістити в піч вугілля та інші агенти проти зневуглецювання. Під час гартування та охолодження слід вибрати відповідне охолоджувальне середовище та метод охолодження відповідно до форми та розміру заготовки, щоб забезпечити ефект гартування, одночасно зменшуючи ризик деформації та розтріскування. Відпуск має бути достатнім для усунення внутрішніх напружень та запобігання руйнуванню форми через звільнення напружень під час використання. Для великих форм або заготовок складної форми можна використовувати багаторазовий відпуск.
Контроль якості інструментальної сталі Х12МФ
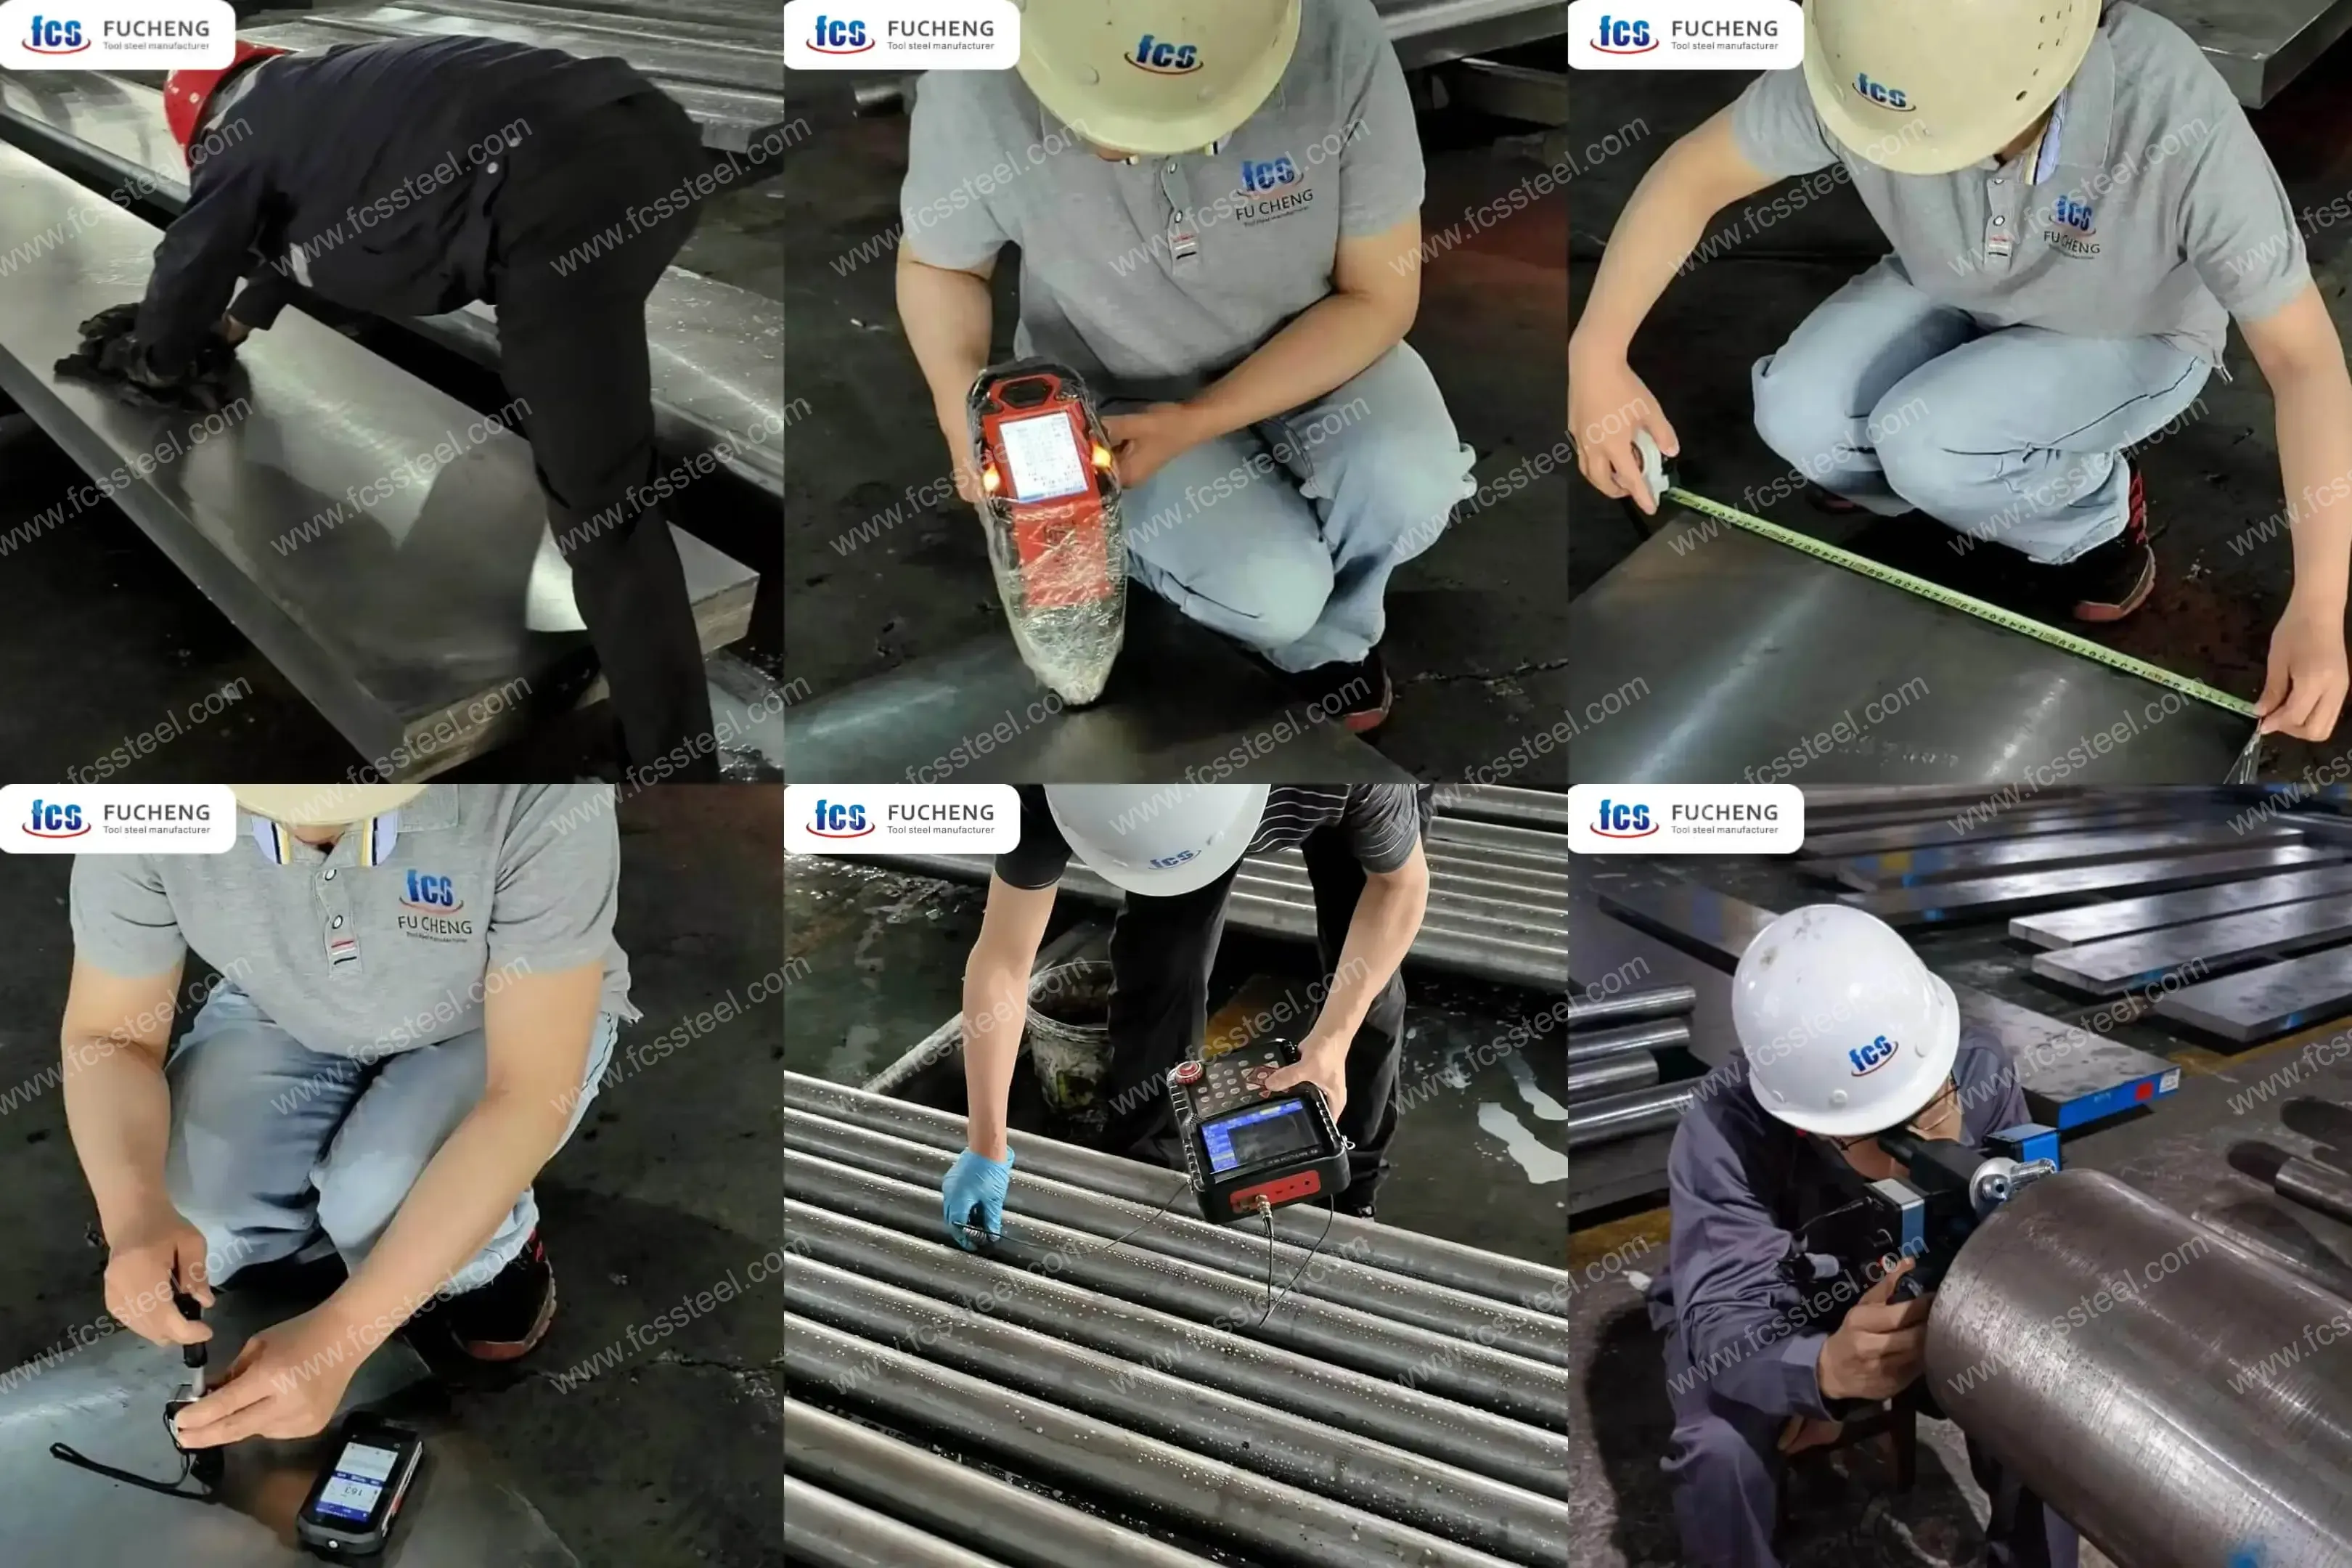
1. Перевірка стану поверхні
Завод FCS має дуже сувору команду з контролю якості, ми ретельно перевіряємо стан поверхні кожного шматка інструментальної сталі, щоб переконатися, що сталева поверхня не має тріщин, складок, сучків, окисленої шкіри, точкової корочки, подряпин та інших дефектів.
2. Випробування хімічного складу
Щоб перевірити, чи відповідає вміст легуючих елементів вимогам стандарту, та захистити основні механічні властивості матеріалу, ми дозволимо нашим співробітникам використовувати повноспектральний спектрометр прямого зчитування для аналізу кількох елементів одночасно. Відбір проб повинен видалити поверхневий шар окислення, використовуючи блочний зразок для стимуляції випробування.
3. Перевірка розмірів та допусків
Завод FCS використовуватиме професійні вимірювальні інструменти для перевірки розмірів та допусків сталі, щоб забезпечити відповідність вимогам контракту замовника. Відповідні калібри будуть підібрані відповідно до вимог до точності розмірів, включаючи рулетку, високоточні штангенциркулі (0.02 мм), мікрометри (0.001 мм) та спеціальні контрольні калібри. Контрольні елементи охоплюють: діаметр, товщину, ширину, довжину, діаметр отвору, розміри фаски тощо, щоб забезпечити відповідність допусків та розмірів вимогам контракту.
4. Випробування на твердість
Наша фабрика FCS використовуватиме професійний твердомір для перевірки твердості сталі, щоб переконатися, що вона відповідає вимогам контракту замовника.
5. Ультразвукове тестування
Стандарт ультразвукового контролю (стандарт UT Test): вересень 1921-84, клас 3 D/d, E/e. Завод FCS використовує обладнання для ультразвукового контролю для виявлення макродефектів всередині матеріалу (таких як тріщини, усадочні отвори, включення, білі плями тощо), і кожен шматок круглої сталі та пластини перед відправкою перевіряється другим випробуванням на дефектоскопію, щоб переконатися, що якість відповідає вимогам перед відправкою.
6. Огляд мікроструктури
(1) Металографічний аналіз
Завод FCS використовуватиме металографічний аналізатор для визначення стану мікроструктури після термічної обробки, включаючи розподіл карбідів, морфологію мартенситу, вміст залишкового аустеніту тощо.
(2) Класифікація розміру зерна
Завод FCS використовуватиме порівняльний метод для визначення розміру зерна аустеніту шляхом порівняння мікроструктури зразка зі стандартною таблицею характеристик, щоб переконатися, що вона відповідає вимогам замовника.
Інструментальна сталь Х12МФ Основні експлуатаційні характеристики
- Висока зносостійкість: підходить для виготовлення зносостійких штампів та формувальних інструментів.
- Добра міцність: підходить для застосувань, де удари під час роботи не є сильними.
- Добра розмірна стабільність: невелика деформація після загартування, підходить для виготовлення складних форм.
- Придатний для холодної обробки: підходить для холодного штампування, гнуття, формування та інших процесів.
- Обмежені зварювальні властивості: зазвичай не рекомендується для зварювання.
Застосування інструментальної сталі Х12МФ
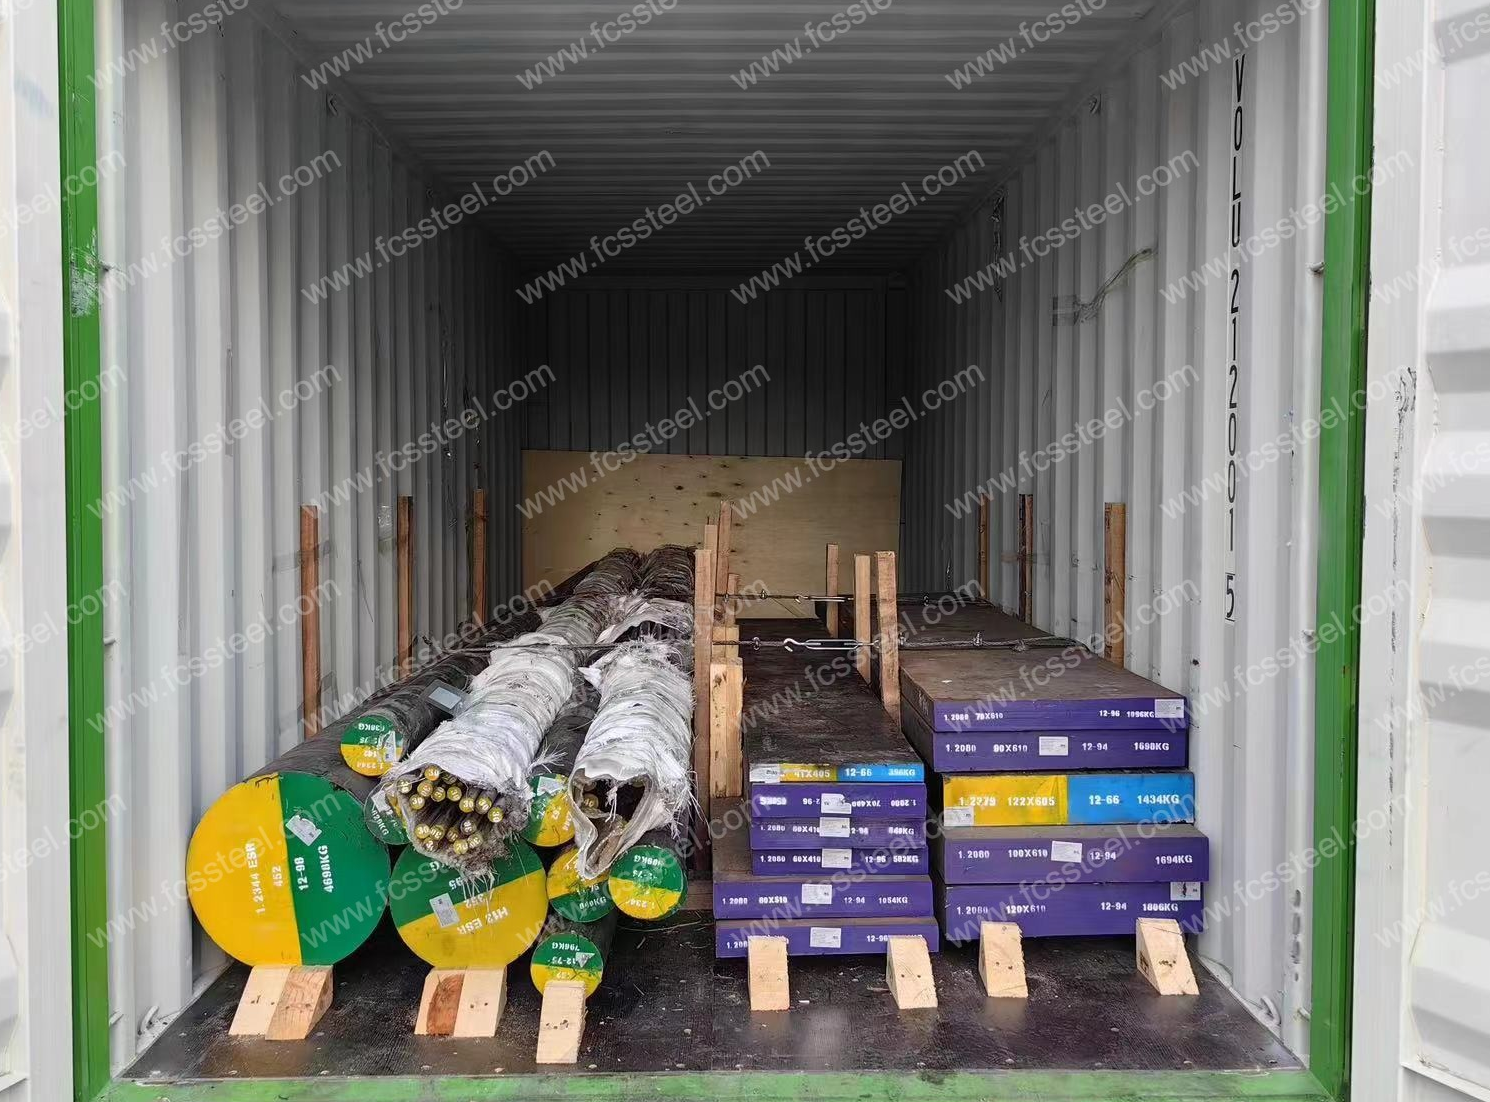
- Штампи для холодного штампування (штампи для вирубки, гнуття та формування).
- Ролики та валики складної форми.
- Активні частини для двигунів та електромагнітного обладнання.
- Прецизійні вимірювальні прилади та калібрувальні інструменти.
- Виготовлення високозносостійких деталей.
Історії успіху клієнтів інструментальної сталі Х12МФ
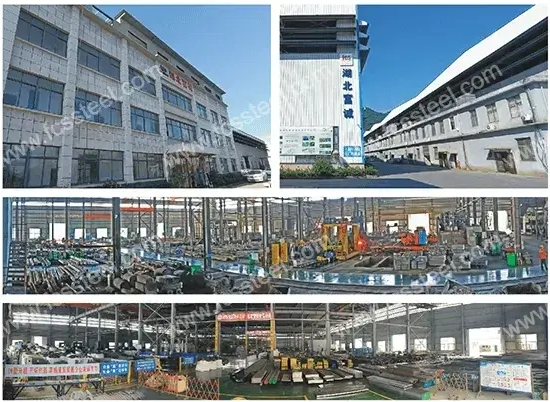 Уникайте посередників, закуповуйте на заводі, зменшуйте витрати на закупівлю та підвищуйте конкурентоспроможність на ринку.
Інформація про структуру цін на інструментальну сталь Х12МФ
Обслуговуємо весь світ, продаж цілих шаф, заводські оптові ціни. Щоб отримати додаткову інформацію або цінову пропозицію, зв'яжіться з нашим відділом продажів ( [email protected] )