
Кожна марка інструментальної сталі починається як обіцянка — специфічна суміш легуючих елементів, обраних для виживання в умовах, які руйнують звичайну сталь. Але знання того , які елементи що роблять і чому певні комбінації перевершують інші, відрізняє інженерів, які гадають, від інженерів, які впевнено уточнюють.
Вплив легуючих елементів на характеристики інструментальної сталі – це не просто металургійні дрібниці. Різниця полягає в тому, як штамп витримує 200 000 циклів, а штамп виходить з ладу через 40 000. Ця різниця зводиться до хімічного складу.
Отже, що ж зумовлює ці результати? Від фундаментальної ролі вуглецю до співвідношення твердості ванадію та вольфраму в червоному кольорі, нижче наведено практичний аналіз хімічних процесів, які впливають на поведінку справжньої інструментальної сталі.

Що таке інструментальна сталь і чому важливі легуючі елементи
Інструментальна сталь — це високовуглецева легована сталь. Вміст вуглецю коливається від 0.5% до 1.5% залежно від марки. Вона створена для важких умов різання, формування, штампування та різання.
Те, що відрізняє її від конструкційної сталі, виходить за рамки твердості. Вам потрібне збалансоване поєднання твердості, зносостійкості, міцності та жаростійкості — все одночасно. Звичайна сталь не може поєднувати всі чотири ці властивості.
Корпус сплаву контролює все. Чотири елементи виконують справжню роботу:
-
Хром — підвищує твердість та зносостійкість завдяки утворенню карбіду
-
Ванадій — покращує структуру карбіду та підвищує зносостійкість
-
Молібден — зберігає сталь твердою під дією тепла та стабілізує карбіди під термічним навантаженням
-
Вольфрам — утримує ріжучу кромку разом за високих температур
Ці елементи виконують дві ключові функції. По-перше, вони підвищують прогартовуваність . По-друге, вони утворюють карбіди, які є твердішими та термостійкішими, ніж стандартний цементит. Точна суміш — і її концентрація — визначає все, що відбувається під час термічної обробки.
Це важіль. Змініть комбінацію, і ви отримаєте зовсім іншу інструментальну сталь.
Вуглець (C): Основа твердості та міцності
Вуглець – це абсолютна основа інструментальної сталі. Якщо додати більше, метал стане твердішим і міцнішим, але також менш стійким до домішок. Він встановлює базову основу, на якій будуються всі інші легуючі елементи.
Якщо у вас недостатньо вуглецю, термічна обробка просто не спрацює — сталь не загартується належним чином. Однак занадто високий рівень створює іншу проблему. Це різко збільшує ризик розтріскування сталі під час гартування або ламання від сильного удару. Саме тому рівень вуглецю точно визначає основне завдання інструменту.
Наприклад, ударостійкі марки, такі як S7, підтримують помірний вміст вуглецю, щоб витримувати сильні удари без руйнування. З іншого боку, інструменти, створені для надзвичайної зносостійкості, такі як штампи D2 , підвищують твердість вуглецю набагато вище, щоб зберегти свою лезо. Зрештою, вуглець встановлює максимальну твердість. Зробіть це правильно, і решта вашої хімії стане на свої місця.
Хром (Cr): Зносостійкість, загартовуваність та захист від корозії
Хром – це найкращий багатозадачний матеріал у хімії інструментальної сталі, який одночасно виконує три ключові завдання: зносостійкість, глибоку прогартовуваність та захист від корозії.
По-перше, він утворює неймовірно тверді карбіди. Коли інструмент працює під великим навантаженням, ці карбіди діють як міцний мікроскопічний щит, поглинаючи тертя, щоб м'якша базова сталь не зношувалась. По-друге, хром забезпечує гартування товстих інструментів до їхньої серцевини, а не лише на поверхні. Саме тому важкі сталі для холодної обробки, такі як D2, залежать від високого рівня хрому для підтримки постійної твердості на масивних ножах та матрицях.
Зрештою, хром створює самовідновлювальну оксидну плівку, яка блокує іржу та хімічні атаки. Якщо достатньо підвищити рівень хрому, ви отримаєте нержавіючі ливарні сталі, такі як 420 або 440C . Ці марки є справжнім порятунком, коли вам потрібно лити агресивні пластмаси або працювати у вологих, суворих умовах. Простіше кажучи, хром – це єдиний елемент, який продовжує термін служби інструменту на кількох різних фронтах битви.
Молібден (Mo): підсилювач в'язкості та агент вторинного зміцнення
Молібден надає рідкісну перевагу в хімії інструментальної сталі. Ви отримуєте метал, який одночасно є міцнішим і твердішим. Ви уникаєте звичних компромісів.
Вторинне гартування виділяється як його найкраща характеристика. Висока температура руйнує міцність більшості сплавів. Молібден тримається на своєму. Сталь залишається твердою за високих температур. Візьмемо, наприклад, високошвидкісні різальні інструменти, такі як серія M (наприклад, M2) . Їм потрібна саме ця стабільність, щоб вони зберігали гостру кромку проти інтенсивного тертя.
Глибока прогартовуваність – ще одна основна перевага. Уявіть собі масивні сталеві блоки, як великі пластикові основи для форм. Метал гартується від поверхні аж до ядра. Молібден покращує внутрішню структуру зерен. Дрібніші зерна запобігають утворенню тріщин від удару. Додавання молібдену забезпечує найвищий рівень міцності та термостійкості в одному пакеті.
Ванадій (V) та вольфрам (W): дует червоної твердості
Твердість за червоним кольором – це конкретна, вимірювана річ. Це здатність утримувати твердість вище 500–600°C — температурного діапазону, коли більшість інструментальних сталей починають втрачати свою стійкість до зчеплення. Ванадій та вольфрам – це два елементи, які захищають цю стійкість краще, ніж будь-що інше в інструментальному наборі сплавів.
Їхні механізми різні. Але вони працюють разом.
Ванадій: дрібні карбіди з межею міцності
Ванадій набуває міцності шляхом осадження. Під час відпуску утворюються дрібні карбіди V(C,N). Вони залишаються стабільними за робочих температур. Ця карбідна стабільність є основною цінністю ванадію в застосуваннях для отримання червоної твердості — не твердість у чистому вигляді, а твердість, що зберігається під дією тепла.
Дані для сталі 2.25Cr–2W–0.1C чітко демонструють компроміс. Збільшення вмісту ванадію з 0.10 до 0.50 мас.% збільшує межу текучості приблизно на 20% . При перевищенні 0.5 мас.% приріст міцності стабілізується. Водночас температура переходу з пластичного в крихке (DBTT) швидко зростає . Сталь одночасно стає міцнішою та крихкішою.
Оптимальний вміст V становить ~0.25 мас.% . Саме тут міцність і ударна в'язкість у цій системі досягають піку.
Вольфрам: тримає край за екстремальних температур
Вольфрам витримує високотемпературне навантаження. У швидкорізальній сталі M2 — 6.0 мас.% W , 1.9–2.1 мас.% V, 4.0 Cr, ~0.85 C — це поєднання забезпечує твердість вище 60 HRC при 600°C . Це галузевий еталон твердості ріжучого інструменту в червоному кольорі.
У конструкційних сплавах на основі W цифри ще кращі. W–2V–0.5Y₂O₃ досягає мікротвердості ~12 ГПа — приблизно втричі більше, ніж чистий вольфрам — з піковою міцністю на вигин ~1 ГПа при 1273 K. Y₂O₃ закріплює зернисту структуру та блокує рекристалізацію при температурі вище 1000°C.
Правило просте: для максимальної гарячої міцності W–2V перевершує W–4V на піку. Більша кількість ванадію не додає міцності за цієї температури. Це лише підвищує ризик окрихчення.
Нікель, марганець і кремній: вирішальні ролі другого плану
Будемо відверті, такі елементи, як нікель, марганець і кремній, рідко потрапляють у центр уваги в специфікаціях інструментальної сталі. Але вони мають справжню вагу. Нікель дає рідкісну комбінацію: він підвищує в'язкість, не руйнуючи твердість. Це чітко видно в нержавіючих стальних марках 304 або 316, де він підтримує стабільність металу, одночасно борючись з іржею. Марганець – це, по суті, ваш бюджетний підсилювач гартування. Він забезпечує, щоб товстіші інструменти гартувалися безпосередньо до серцевини, і контролює вміст шкідливої сірки. А ще є кремній. Уявіть собі його як найкращий очищувач. Він розкислює розплав, видаляючи приховані домішки ще до того, як сталь затвердіє, додаючи гнучкості пружинним сталям. Вони можуть виглядати як незначні деталі в технічному описі. Але якщо їх пропустити? Ваш інструмент, ймовірно, деформується, тріскається або просто повністю розвалиться під тиском.
Марганець (Mn): Загартовуваність за доступних цін
Марганець є найекономічнішим підсилювачем гартування в хімії інструментальної сталі. Він знижує критичну швидкість охолодження для утворення мартенситу краще, ніж більшість інших поширених добавок, і робить це за низькою ціною.
Стандартні конструкційні та низьколеговані сталі містять 0.30–1.65% Mn . Загартовані та відпущені марки сталі мають вміст Mn 0.70–1.40% для надійного наскрізного гартування. Ефект добре задокументований: збільшення вмісту Mn з 0.5% до ~1.4% у середньовуглецевих сталях може збільшити розмір профілю, що загартовується, від поверхневого гартування до 50–75 мм . Це суттєвий зсув, зумовлений однією зміною складу.
Марганець також пришвидшує проникнення вуглецю під час цементації . Ви отримуєте швидший розвиток глибини корпусу за той самий час циклу. У виробничих умовах це пряме збільшення продуктивності.
Його роль у контролі сірки також важлива. Марганець зв'язує сірку у вигляді включень MnS , нейтралізуючи ризик гарячого укорочення від утворення FeS на межах зерен. Легкооброблювані сталі використовують це за своєю природою — вміст сірки збільшується до 0.15–0.35% , при цьому вміст Mn перевищує 1.20%, щоб сірка розподілялася в безпечній, контрольованій формі.
Одне суворе обмеження, яке слід знати: у надсплавах на основі нікелю марганець є шкідливою домішкою , а не конструктивним елементом. Він мігрує до меж зерен, спричиняє випадання шкідливої фази та знижує довговічність. Саме з цієї причини у вакуумно-плавлених надсплавах концентрація Mn становить від 0.01 до 0.10% . Той самий елемент, який зміцнює інструментальну сталь, стає проблемою у високотемпературних надсплавах.
Кремній (Si): чистота, міцність та кілька чітких обмежень
Кремній заробляє своє місце в розплаві ще до того, як сталь затвердіє. Як один з основних розкислювачів у виробництві сталі , додавання 0.15–0.35% Si усуває пори та включення, що покращує довговічність високопродуктивного оснащення. Кремній також діє як дегазатор, витягуючи розчинений кисень та азот з розплаву, перш ніж вони спричинять мікроструктурні пошкодження.
З механічного боку, кремній підвищує міцність і твердість, хоча й менш різко, ніж марганець. У пружинних сталях вміст кремнію збільшується до 1.5–2.5% для досягнення високої міцності та стійкості до відпуску. У цьому діапазоні зміцнювальний ефект кремнію у твердому розчині стає помітним.
За високих температур кремній покращує стійкість до окислення нержавіючих та жароміцних марок сталі. Нержавіючі сталі, багаті на кремній, досягають 2–3.5% кремнію для захисту поверхонь, що працюють у складних умовах нагрівання.
У практичному дизайні важливі два обмеження:
-
Зварювання : вміст Si понад ~0.30% підвищує ризик гарячих тріщин, якщо також підвищений вміст вуглецю. Для найкращої зварюваності ресульфурованих низьковуглецевих марок слід дотримуватися показника Si ≤0.10% . Ви можете прийняти до 0.30%, але лише за умови жорсткого контролю S та C, а також належних протоколів попереднього та подальшого нагрівання.
-
Гаряче цинкування : вміст Si вище ~0.04% викликає сильні реакції Fe-Zn, утворюючи товстіші, темніші та шорсткіші покриття . Захист від корозії залишається порівнянним — маса цинку на площу подібна — але зовнішній вигляд та контроль покриття страждають. Для яскравого, рівномірного оцинкованого покриття вміст Si слід тримати нижче 0.03–0.04% та також слідкуйте за рівнем фосфору.
Зібрання всіх трьох разом
Ці три елементи рідко діють окремо в специфікації. Вони врівноважують один одного та основний легуючий пакет.
Практична основа для високоміцної зварюваної конструкційної сталі:
- С: 0.08–0.20% — контролює зварюваність
- Марганець: 0.8–1.5% — забезпечує прокалюваність та міцність на розтяг
- Si: 0.15–0.35% — розкислює, додає помірної міцності; не перевищуйте 0.35%, якщо зварюваність та обробка поверхні є критично важливими
- Ni: до 1–2% — додає низькотемпературну міцність та стійкість до корозії
Жоден з цих елементів не виділяється в технічному описі. Але сталь, яка витримує 200 000 циклів, — порівняно з тією, що руйнується після 40 000, — часто залежить від того, чи правильно були підібрані ці три елементи. Допоміжні ролі. Реальні наслідки.
Як взаємодіють легуючі елементи: синергія проти компромісів
Мислення, засноване на принципі одного елемента, частково допомагає досягти мети. Справжня різниця — розрив між штампом, який витримав 200 000 циклів, і тим, який вийшов з ладу, — полягає в розумінні того, як елементи працюють разом . І як вони взаємодіють один з одним.
Стихії не завжди взаємодіють. Іноді два елементи підсилюють сильні сторони один одного. Іноді підвищення одного з них призводить до невдачі, якої ви ніколи не очікували. Обидва результати передбачувані. Жоден з них не є випадковим.
Коли елементи посилюють один одного
Легуючі елементи найкраще працюють як команда. Ви отримаєте кращі характеристики інструментальної сталі з цими найкращими комбінаціями:
-
Вуглець + мікросплави (Ti/Nb/V): Ця суміш забезпечує високу міцність. Крім того, ваш інструмент повністю запобігає крихкості.
-
Марганець + вуглець: Ви отримуєте значне збільшення міцності та гнучкості. Це виводить сталь за межі норми.
-
Хром + Нікель + Молібден: Це поєднання добре бореться з іржею. Водночас воно зберігає високу ударну в'язкість.
-
Ti + Nb + V: Ці елементи разом створюють значну міцність. Частинки просто повинні залишатися крихітними.
Де хімія обертається проти тебе
Кожна синергія має точку зламу. Знання, де знаходиться ця точка, так само важливо, як і знання вигоди.
Вміст Mn понад 25–30 мас.% у поєднанні з високим вмістом вуглецю спричиняє сегрегацію та розтріскування по центральній лінії під час лиття. Зварюваність швидко падає. Промислові сталі TWIP залишаються нижчими за цю межу за конструкцією — не тому, що вищий вміст Mn не додасть міцності, а тому, що подальші втрати того не варті.
Вміст Cr понад 25 мас.% у сплавах Fe-Cr викликає σ-фазове окрихчення при 600–900°C . Це визначений температурний діапазон. Інструменти, які працюють нижче цього діапазону, можуть ніколи не зіткнутися з проблемою. Інструменти, які циклічно змінюють його, обов'язково зіткнуться з нею.
Вміст Mo понад 4–5 мас.% підвищує стійкість до точкової корозії — реальна перевага. Це також підвищує ризик сегрегації та сприяє утворенню шкідливих інтерметалевих фаз. Вигода реальна. Так само, як і стеля.
Мікролегування має таку ж жорстку межу. Загальне додавання Ti + Nb + V, що перевищує 0.15–0.20 мас.% , або поганий термомеханічний контроль під час обробки призводять до утворення грубих карбідів та нітридів. Зони термічного впливу зварювання перетворюються на зони окрихчення.
Принцип дизайну
Закономірність для всіх цих взаємодій однакова. Синергія залежить від концентрації. Нижче порогу елементи працюють разом. Після його закінчення один або обидва переходять у деструктивний режим.
Висновок для тих, хто спеціалізується на інструментальній сталі: не оптимізуйте окремий елемент окремо. Елемент, який забезпечує твердість 50 HRC при 0.5% ваг., може спричинити розтріскування при 0.9% ваг. — не тому, що змінився сам елемент, а тому, що змінилася система навколо нього. Хімія — це процес взаємодії. Сплав, який працює ефективно, — це той, чиї взаємодії були заплановані, а не вгадані.
Стратегії легування за категорією інструментальної сталі
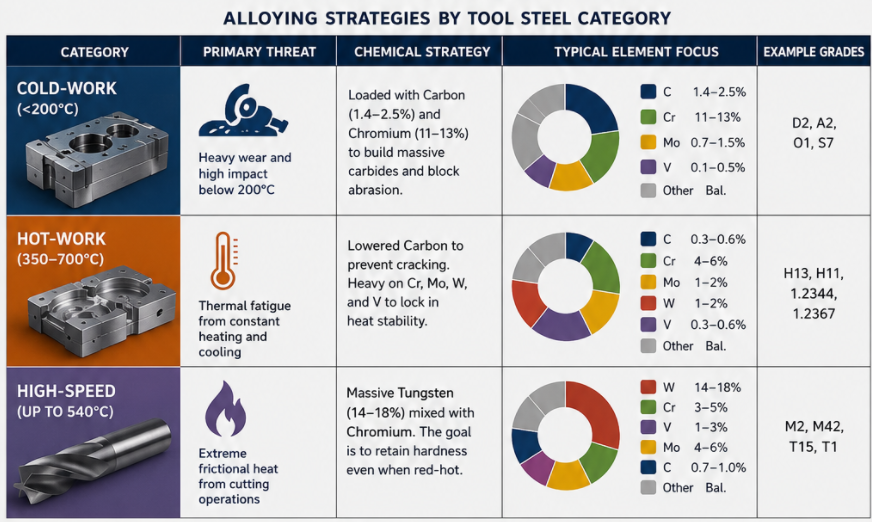
Атмосфера виробничого цеху диктує хімію. Не можна просто здогадуватися. Ось як три основні групи справляються з різними загрозами:
|
Категорія |
Первинна загроза |
Хімічна стратегія |
|---|---|---|
|
Холодна робота |
Значний знос та ударні навантаження при температурі нижче 200°C. |
Збагачений вуглецем (1.4–2.5%) та хромом (11–13%) для утворення масивних карбідів та блокування стирання. |
|
Гаряча робота |
Термічна втома від постійного нагрівання (350–700°C) та охолодження. |
Знижений вміст вуглецю для запобігання розтріскуванню. Великий вміст Cr, Mo, W та V для збереження термостабільності. |
|
Висока швидкість |
Екстремальне нагрівання від тертя під час різання (до 540°C). |
Масивний вольфрам (14–18%), змішаний з хромом. Вся суть полягає в тому, щоб лезо залишалося твердим при розжаренні. |
Логіка швидкого вибору:
|
Стан обслуговування |
Пріоритет сплаву |
|---|---|
|
Стирання за кімнатної/низької температури |
Високовуглецева + Cr/Mo/W хімія холодного деформування |
|
Повторне нагрівання/охолодження, контакт з гарячим металом |
Баланс гарячої обробки Cr–Mo–W–V |
|
Висока швидкість різання, тепло від тертя |
Високий вміст W/Cr + карбідоутворювачі (HSS) |
Ця категорія не просто позначає застосування. Вона визначає повну філософію хімічного дизайну, що лежить в основі сталі.
Вибір правильного легуючого профілю для вашого застосування
Рішення щодо хімії, прийняті до того, як штамп торкнеться металу, визначатимуть усе. Чи переживе цей штамп свій очікуваний термін служби? Чи його знімуть з виробництва занадто рано? Вибір правильного профілю легування – це не здогадки. Це структурований процес із чіткою послідовністю.
Почніть з робочого діапазону. Спочатку визначте типи навантажень, цільові показники міцності, діапазон температур, вплив корозії та розрахунковий термін служби, перш ніж розглядати окремий клас. Кожен наступний крок залежить від того, чи є ці обмеження чесними та конкретними.
Звідти, опрацюйте рішення в такому порядку:
-
Зіставлення процесу з геометрією — екструзія, лиття, кування або обробка пластин — обмежує вибір придатних сплавів.
-
Ключові властивості 4–6 рангу — міцність, зносостійкість, в'язкість, зварюваність, обробка поверхні, вартість — і вага для кожної з них
-
Оцініть 3–5 балів кандидатів за цими властивостями, використовуючи фактичні номери в паспорті даних
-
Усувайте серйозні невдачі — будь-яка оцінка, яка не відповідає невід’ємній вимозі, виключається зі списку. Без винятків.
-
Перевірте вторинні операції — послідовність термічної обробки, оброблюваність, сумісність покриттів
-
Перевірка відповідно до стандартів — таблиці сплавів ASTM, EN та ISO підтверджують те, що узагальнено в технічних паспортах
Потім протестуйте. Замовте пробний матеріал. Виміряйте фактичні механічні характеристики. Перевірте в рамках вашого реального технологічного вікна, перш ніж брати на себе зобов'язання щодо обсягу виробництва.
Сплав, який витримує 200 000 циклів, не є тим, що має найвражаючі показники одношаровості. Це той, чий повний профіль повністю відповідає вимогам.
Висновок
Кожне додавання сплаву передбачає компроміс. Ви балансуєте між твердістю та в'язкістю, зносостійкістю та оброблюваністю, термостабільністю та вартістю. Знання того , як легуючі елементи впливають на характеристики інструментальної сталі, — це не просто базові знання. Це те, що відрізняє інструмент, який прослужить повний виробничий цикл, від того, який виходить з ладу на півдорозі.
Немає універсального «найкращого» складу — ось у чому головний висновок. Вуглець встановлює стелю твердості. Хром і молібден забезпечують довговічність. Ванадій і вольфрам зберігають стабільність усього за умов екстремальних температур. Але жоден з цих елементів не працює окремо. Їх справжня сила полягає в тому, як вони взаємодіють один з одним.
Тож задайте правильне питання перед наступним вибором матеріалу: що потрібно цьому інструменту, щоб вижити?
Підбирайте профіль легування відповідно до застосування, а не навпаки. Ця зміна в мисленні щоразу дає вам у руки кращі інструменти.