
Вступ:
Технічні характеристики часто брешуть, уникаючи деталей. У них вказані стандартні діапазони твердості, але не попереджають, що різниця всього в 2 HRC може зруйнувати штамп вартістю 10 000 доларів США посередині виробничого циклу. Покладатися на загальні специфікації для високозношуваної холодної обробки не тільки ризиковано, але й зменшує ваш прибуток.
Незалежно від того, чи боретеся ви зі сколюванням крайок під час заготовки, чи з руйнуванням від стиску під час кування, вибір «безпечної» твердості часто є неправильним. Цей посібник виходить за рамки теорії підручників, надаючи вам конкретні стратегії твердості, які запобігають дороговартісним простоям і максимізують кількість циклів у вашому реальному виробничому середовищі.
1. Оптимальний діапазон твердості
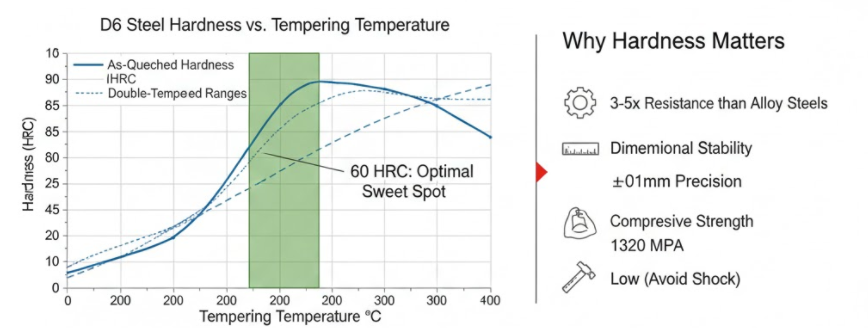
Інструментальна сталь D6 найкраще підходить для холодної обробки з високим рівнем зносу з твердістю 58–62 HRC . Цей діапазон твердості забезпечує найвищі характеристики карбіду — міцність на стиск 2600 МПа. Крім того, ви отримуєте стійкість до розтріскування та стабільність, необхідні вашим виробничим штампам.
Найкраща твердість становить 60 HRC . Цього можна досягти шляхом відпуску при температурі 200°C після належної аустенізації. На цьому рівні карбідна сітка D6 працює на повну потужність. Ви отримуєте зносостійкість, яка в 3–5 разів краща, ніж у звичайних легованих сталей.
1.1 Цільові показники твердості для конкретних застосувань
Для кожного процесу холодної обробки потрібен свій власний рівень твердості:
- Пуансони та штампи Добре працюють при твердості 58–62 HRC. Тут твердість карбіду досягає піку. Ваші краї залишаються незмінними після мільйонів ударів. Ріжучі кромки залишаються гострими під час жорсткого штампування металу. М'якші матеріали затупляються протягом тисяч циклів.
- Плашки для штампування трохи вища твердість до 58–64 HRC. Це забезпечує на 40% довший термін служби інструменту порівняно зі сталлю D2 для тих самих робіт.
- Холодне кування залишається на рівні 58–60 HRC. Штампи виготовляють понад 100 000 деталей без відхилення розміру.
- Штампи для кування потрібна твердість 60–62 HRC, щоб витримувати багаторазові сильні удари. Термооброблена сталь D6 у цьому діапазоні витримує понад 300 000 циклів до заміни.
- Ножі ножиці працюють у тому ж діапазоні твердості 58–62 HRC. Вони досягають у 3–4 рази більшого терміну служби, ніж варіанти з низьколегованої сталі.
- Високоміцні штампувальні штампи для нержавіючої сталі вимагають точної твердості 60–62 HRC. Це важливо для жорсткої холодної обробки з високим рівнем стирання.
1.2 З'єднання температури відпуску
Температура відпуску контролює кінцеву твердість:
- Відпуск 200°C → 61–63 HRC: Досягає максимальної твердості поверхні. Найкраще підходить для ковзних застосувань з високим зносом та мінімальним ударним навантаженням.
- ПОПЕРЕДЖЕННЯ: Уникайте температур 300°C–450°C: Це Зона крихкості відпускуТвердість може виглядати добре (58–60 HRC), але внутрішня в'язкість досягає мінімуму. Використання штампу, відпущеного в цьому діапазоні, є причиною №1 катастрофічного розтріскування.
- Відпуск 520°C → 58–60 HRC: «Ідеальна середина» для штампів високої міцності. Тут використовуються вторинне зміцнення забезпечити чудову розмірну стабільність та зняття напруги без шкоди для робочої твердості.
Важливе правило: тримайтеся нижче 250°C для максимальної твердості або перейдіть до 500°C+ для стабільності. Ніколи не «паркуйте» температуру відпуску в діапазоні 300°C-450°C, інакше ви ризикуєте отримати невдачу вартістю 10 000 доларів.
1.3 Характеристики продуктивності в межах діапазону
Діапазон твердості 58–62 HRC дає очевидні переваги:
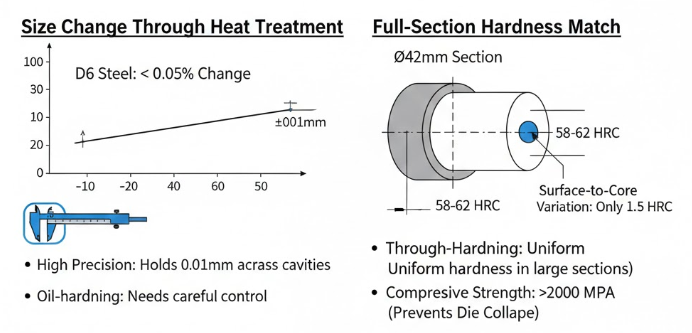
Розмірна стабільність залишається високою . Деформація при термічній обробці зазвичай залишається в межах від 0.1% до 0.15%. Це важливо для багатопорожнинних форм, які потребують точності 0.01 мм. Наскрізне гартування залишається відмінним — переріз Ø42 мм показує різницю в твердості між поверхнею та серцевиною лише 1.5 HRC після термічної обробки.
Міцність на стиск перевищує 2000 МПа . Це запобігає руйнуванню та деформації штампу під впливом великих штампувальних навантажень. Карбідна сітка блокує ріст тріщин. Кути вашої форми залишаються цілими при багаторазових ударах.
2. Як твердість сталі D6 впливає на термін служби форми
Показники твердості впливають на ваші виробничі витрати. Дані штампувальних заводів та кузень демонструють чіткі закономірності. Налаштування твердості сталі D6 визначають термін служби ваших штампів.
2.1 Механіка подовженого терміну служби
Досягнення високої кількості циклів, зазначеної раніше, повністю залежить від того, як мікроструктура справляється з певними навантаженнями. Для кування методом падіння цільове значення твердості 60–62 HRC не є довільним; воно гарантує, що сітка карбіду достатньо щільна, щоб витримувати ударні навантаження, що перевищують 1320 МПа. На цьому рівні сталь протистоїть пластичній деформації, яка зазвичай знищує м'які штампи.
При холодному куванні незначне зниження твердості до 58–60 HRC є прорахованим компромісом. Ви жертвуєте граничною твердістю поверхні, щоб отримати необхідну в'язкість руйнування. Це запобігає ламанню інструменту під дією тривалого, дроблячого тиску. Тим часом, ножиці покладаються на цей діапазон твердості, щоб перетворити карбіди на мікроскопічний захисний екран від стирання. Ця структура запобігає «закругленню кромок», яке змушує доводити до передчасного перешліфування стандартних легованих сталей.
2.2 Порівняння D6 з інструментальною сталлю D2
D6 перевершує популярну сталь D2 за результатами тих самих робіт. Штампувальні штампи, виготовлені з D6 з твердістю 58–64 HRC, служать на 40% довше, ніж штампи D2 з такою ж твердістю. Структура карбіду D6 з вольфрамовим посиленням забезпечує це. Вміст вольфраму 0.6–1.3% підтримує стабільність карбідів і робить структуру зерна дрібнішою, ніж у D2.
Аерокосмічні протяжні інструменти демонструють аналогічні переваги. Інструменти D6 з твердістю 60–62 HRC забезпечують на 40% довший термін служби , ніж стандартні інструментальні сталі, при роботі з міцними титановими та нікелевими сплавами. Щільна карбідна сітка витримує жорстке зношування, яке створюють ці аерокосмічні матеріали.
2.3 Компроміс між міцністю
Термічна обробка до твердості 58–62 HRC має свою ціну: ударна в'язкість падає на 50% порівняно з відпаленим станом . Відпалена D6 має твердість близько 225 за Брінеллем (близько 20–25 HRC) з повною в'язкістю. Якщо збільшити твердість до 60 HRC, ви втратите половину ударної стійкості.
Це пояснює, чому D6 чудово підходить для робіт з високим зносом та стабільним навантаженням, але не працює в умовах ударних навантажень. Прогресивні штампи для штампування листового металу характеризуються поступовим, стабільним зносом. Раптові удари молотків можуть тріснути інструмент. Підберіть твердість відповідно до навантаження інструменту.
2.4 Властивості, що подовжують термін служби
Міцність на стиск D6 2600 МПа при робочій твердості запобігає руйнуванню штампа під навантаженнями штампування, які згинають м'якші матеріали. Модуль пружності 190–210 ГПа (зазвичай 194 ГПа) забезпечує мінімальний вигин інструменту під час циклів формування. Менший вигин забезпечує точніший контроль над розмірами протягом виробничих серій.
Тут важливе значення має наскрізне гартування. Переріз штампа Ø42 мм після правильної термічної обробки показує різницю твердості лише 1.5 HRC від поверхні до серцевини. Ця рівномірна твердість усуває внутрішні точки напруження, які спричиняють раннє розтріскування. Ваш штамп працює однаково по всьому своєму поперечному перерізу, а не лише на поверхні.
2.5 Як механічна обробка впливає на термін служби
Зношування інструменту швидко прискорюється на швидкостях різання 70–90 м/хв під час обробки D6. Сили різання різко зростають у цьому ж діапазоні швидкостей. Вищі швидкості подачі та глибина різання погіршують ситуацію. Це призводить до більших пошкоджень поверхні та вищих сил різання. Знос від тертя та заїдання домінує протягом усього терміну служби D6. Знайте ці закономірності, щоб прогнозувати потреби в технічному обслуговуванні та терміни заміни.
3. Сталь D6: стабільність розмірів та рівномірна твердість
Прецизійні штампи потребують більше, ніж просто твердих поверхонь. Матеріал повинен зберігати свій розмір завдяки термічній обробці. Він також повинен мати однакову твердість від поверхні до центру. Сталь D6 виконує обидва завдання.
3.1 Зміна розміру шляхом термічної обробки
Сталь D6 змінюється менш ніж на 0.05% після гартування та відпуску . Ця стабільність перевершує загартовані сталі в точних роботах холодної обробки. Ваші штампи для точного вирубування зберігають щільні розміри своїх порожнин протягом усього циклу термічної обробки. Великий прогресивний інструмент робить те саме.
Гартування в олії спричиняє більші зміни розмірів, ніж гартування сталі D2 на повітрі. Необхідно ретельно контролювати швидкість гартування та температуру. Інструменти з високими допусками потребують ретельного контролю процесу. Чудова зносостійкість сталі D6 має свою ціну: додаткову увагу під час термічної обробки.
Штампи, що працюють з твердістю 58–64 HRC, демонструють мінімальну деформацію. Це означає менший припуск на шліфування. Ви економите час обробки. Крім того, багатогніздові форми забезпечують точність 0.01 мм між гніздами після термічної обробки. Кожна гнізда працює однаково по всьому комплекту штампів.
3.2 Повний переріз, що відповідає твердості
Сталь D6 гартується на всьому протязі товстих перерізів. Високий вміст хрому та вуглецю забезпечує високу гартуючу здатність. Це перевершує сталь D3 у великих поперечних перерізах. D3 часто втрачає твердість серцевини.
Великі перерізи досягають рівномірної твердості 55–62 HRC по всій поверхні . Штамп Ø42 мм показує різницю в твердості лише 1.5 HRC від поверхні до серцевини. Товстіші перерізи краще тримають цей шар, ніж D3. Менший зазор між поверхнею та серцевиною усуває внутрішні точки напруження, які викликають тріщини.
Таке повне загартування забезпечує міцність на стиск 1320 МПа по всій поверхні штампу. Не лише на поверхні. Внутрішня опора відповідає зовнішній міцності. Штампи стійкі до згинання та руйнування під великими штампувальними навантаженнями.
3.3 Контроль температури відпуску для рівномірної твердості
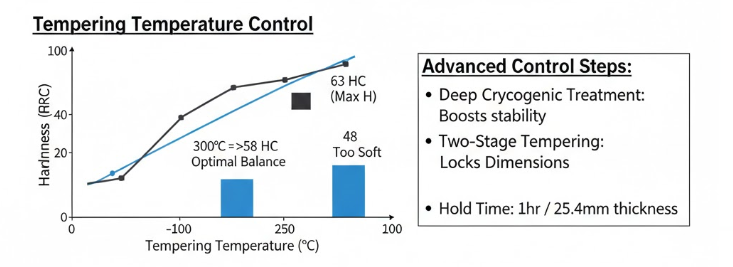
Подвійний відпуск з охолодженням при кімнатній температурі між циклами створює рівномірну твердість. Графік відпуску контролює кінцевий розкид твердості:
- Відпуск 100°C → 63 HRC (максимальна твердість, мінімальне зняття напруги)
- Відпуск 300°C → Вище 58 HRC (зберігається хороша зносостійкість)
- відпуск 500–600°C → 55–62 HRC (найкращий баланс твердості та відповідності)
- Відпуск 600°C → 48 HRC (занадто м'який для експлуатації з високим зносом)
Час витримки має значення : під час відпуску враховуйте 1 годину на кожні 25.4 мм товщини поперечного перерізу. Це збалансовує температуру по всій матриці. Поспішний відпуск створює проміжки в твердості, що скорочує термін служби.
3.4 Розширені кроки керування
Глибока кріогенна обробка після гартування стабілізує карбіди та покращує відповідність твердості. Цей додатковий крок підвищує стабільність розмірів при робочій твердості 60–62 HRC. Холодний цикл перетворює залишковий аустеніт на мартенсит по всьому перерізу.
Високотемпературне гартування з подальшою кріогенною обробкою забезпечує найкраще поєднання відповідності та в'язкості. Карбідна сітка, що утворюється під час аустенітизації, залишається стабільною. Подальша холодна обробка видаляє м'які ділянки. Це відбувається без створення нових внутрішніх напружень.
Слідкуйте за зміною розміру протягом процесу. Цільовий показник зміни розміру становить менше 0.05% у робочому діапазоні твердості 58–62 HRC . Такий суворий контроль знижує рівень браку. Він також усуває необхідність повторної обробки готової оснастки.
3.5 Вплив розміру розділу на збіг
Здатність D6 гартувати добре справляється з великими перерізами. Але більші розміри все ще ризикують більшою невідповідністю серцевини та поверхні без належного контролю. Підберіть швидкість гартування відповідно до товщини перерізу. Більші штампи потребують повільнішого, контрольованого охолодження. Це запобігає розривам у твердості між поверхнею та серцевиною.
Карбідна структура з високим вмістом хрому та вуглецю сприяє збігу твердості 60–62 HRC від поверхні до ядра. Ці карбіди розподіляються під час аустенітизації. Правильне охолодження утримує це розподілення під час переходу в мартенсит.
4. Обмеження та альтернативні матеріали
Хоча D6 пропонує виняткову зносостійкість при твердості 60 HRC, його щільна карбідна структура стає недоліком за певних умов. Якщо ваше застосування відповідає цим сценаріям, D6, ймовірно, передчасно вийде з ладу через обмеження твердості. Розгляньте замість цього ці альтернативи:
- Ударостійкі (падаючі молотки)
Питання: При твердості 60–62 HRC карбіди D6 є занадто крихкими (твердість за Ізодом < 28 Дж) і розбиваються під раптовим ударом.
Кращий вибір: Інструментальна сталь S7Він забезпечує чудову ударостійкість у діапазоні 54–56 HRC. - Операції при температурі вище 300°C (гаряче кування)
Питання: Нагрівання руйнує робочу твердість D6. Вплив 600°C знижує твердість до непотрібних 48 HRC.
Кращий вибір: H13 Сталь для гарячої обробкиВін зберігає структурну цілісність і твердість до 550°C. - Непередбачувані бічні навантаження
Питання: Жорстка структура з твердістю 58+ HRC не має пластичності; вона ламається, а не згинається під боковим навантаженням.
Кращий вибір: A2 Інструментальна стальВін пропонує безпечніший баланс міцності та стабільності для середовищ зі змішаним навантаженням.
5. Матриця інженерних рішень для вибору твердості сталі D6
Застосування вашої матриці визначає цільову твердість. На це рішення впливають три фактори: інтенсивність зношування, частота ударів та товщина профілю. Кожна комбінація вказує на певний діапазон твердості в робочому діапазоні 58–64 HRC для D6.
5.1 Структура рішень за умовами навантаження
| Умова завантаження | Твердість цілі | Ключова стратегія | Ідеальні програми |
|---|---|---|---|
| Чистий одяг (Мінімальний вплив) |
60–64 HRC | Максимізуйте твердість поверхні, щоб щільно утримувати розміри порожнини проти тертя ковзання. |
|
| Змішані умови (Знос + Удар) |
58–62 HRC | Пожертвуйте невеликою твердістю, щоб отримати в'язкість до зламу та запобігти розламування. |
|
| Домінантний вплив (Сильний шок) |
❌ Уникайте D6 | Не використовувати. Руйнування структури твердого сплаву під впливом ударної напруги (Ізод < 28 Дж). |
|
Наступні кроки: Застосування цієї матриці
Не здогадуйтеся — спочатку перевірте свої невдачі. Подивіться на свій контейнер для металобрухту. Якщо ви бачите відколи на краях у «змішаному стані», ви, ймовірно, занадто сильно перевищуєте верхню межу твердості 62 HRC — зменште її до 58 HRC. І навпаки, якщо розміри відхиляються на початку циклу «чистого зносу», у вас є можливість значно збільшити свої показники. Візьміть конкретну ціль з цієї таблиці та чітко запишіть її у своєму замовленні на термічну обробку. Розпливчасті запити дають вам загальні результати; точні цілі забезпечують максимальний термін служби інструменту.
5.2 Вимоги до однорідності розміру перерізу та твердості
Для великих перерізів штампів потрібно звернути увагу на розподіл твердості. Сталь D6 гартується через товсті перерізи краще, ніж сталь D3 , але фізика все одно застосовується. Циліндр Ø42 мм показує твердість 59.3 HRC на поверхні та 57.8 HRC в серцевині. Варіація лише 1.5 HRC. Ця однорідність запобігає утворенню внутрішніх точок напруження, які спричиняють тріщини.
Для перерізів діаметром менше 50 мм орієнтуйтеся на робочу твердість. Наскрізне гартування забезпечує стабільні властивості від поверхні до центру.
Для перерізів понад 50 мм слід враховувати, що поверхня має бути на одну точку HRC вище. Це компенсує незначну м'якість серцевини. Глибока кріогенна обробка після гартування ще більше звужує цей проміжок. Холодний цикл трансформує залишковий аустеніт по всьому перерізу, а не лише на поверхні.
5.3 Межі впливу температури
Робоча температура обмежує максимальну корисну твердість. D6 стабільно підтримує продуктивність нижче 300°C. Якщо перевищити цю температуру, твердість знизиться. Ваш протокол термічної обробки не матиме значення. При 500°C штамп, загартований до 62 HRC, розм'якшується до 56 HRC. При 600°C він падає до 48 HRC. Занадто м'який для експлуатації в умовах високого зносу.
Штампи, що піддаються періодичному впливу тепла під час виробництва, залишаються твердими в діапазоні 58–60 HRC. Початок з нижчої твердості дає запас проти розм'якшення. Операції згинання еластичних сталевих листів (вміст вуглецю 0.65–0.80%) вимагають твердості 60–62 HRC. При цьому температура процесу контролюється.
Висновок
Перестаньте сприймати твердість D6 як рекомендацію. Щоб отримати збільшення терміну служби інструменту на 40–60%, яке пропонує ця сталь, ви повинні досягти оптимального діапазону твердості 58–62 HRC. Якщо зменшити твердість, ви втратите зчеплення з лезом; якщо збільшити твердість, ви ризикуєте катастрофічним руйнуванням.
Справжня цінність полягає в точності: підберіть цільову твердість до вашого конкретного режиму руйнування — зносу чи удару. Використовуйте наведену вище матрицю, щоб диктувати свої характеристики термічної обробки, а не вгадувати їх. У відповідальних холодних деформаціях різниця між вигідним обробленням та зруйнованою штампом часто становить лише 2 HRC. Вибирайте з розумом.