Після майже 20 років роботи в галузі інструментальної сталі ми бачили, як незліченна кількість клієнтів стикалася з проблемами відколів пуансонів, тріщин на штампах, передчасного зносу та нестабільного терміну служби інструменту, оскільки спочатку обрана сталь не відповідала фактичним умовам роботи.
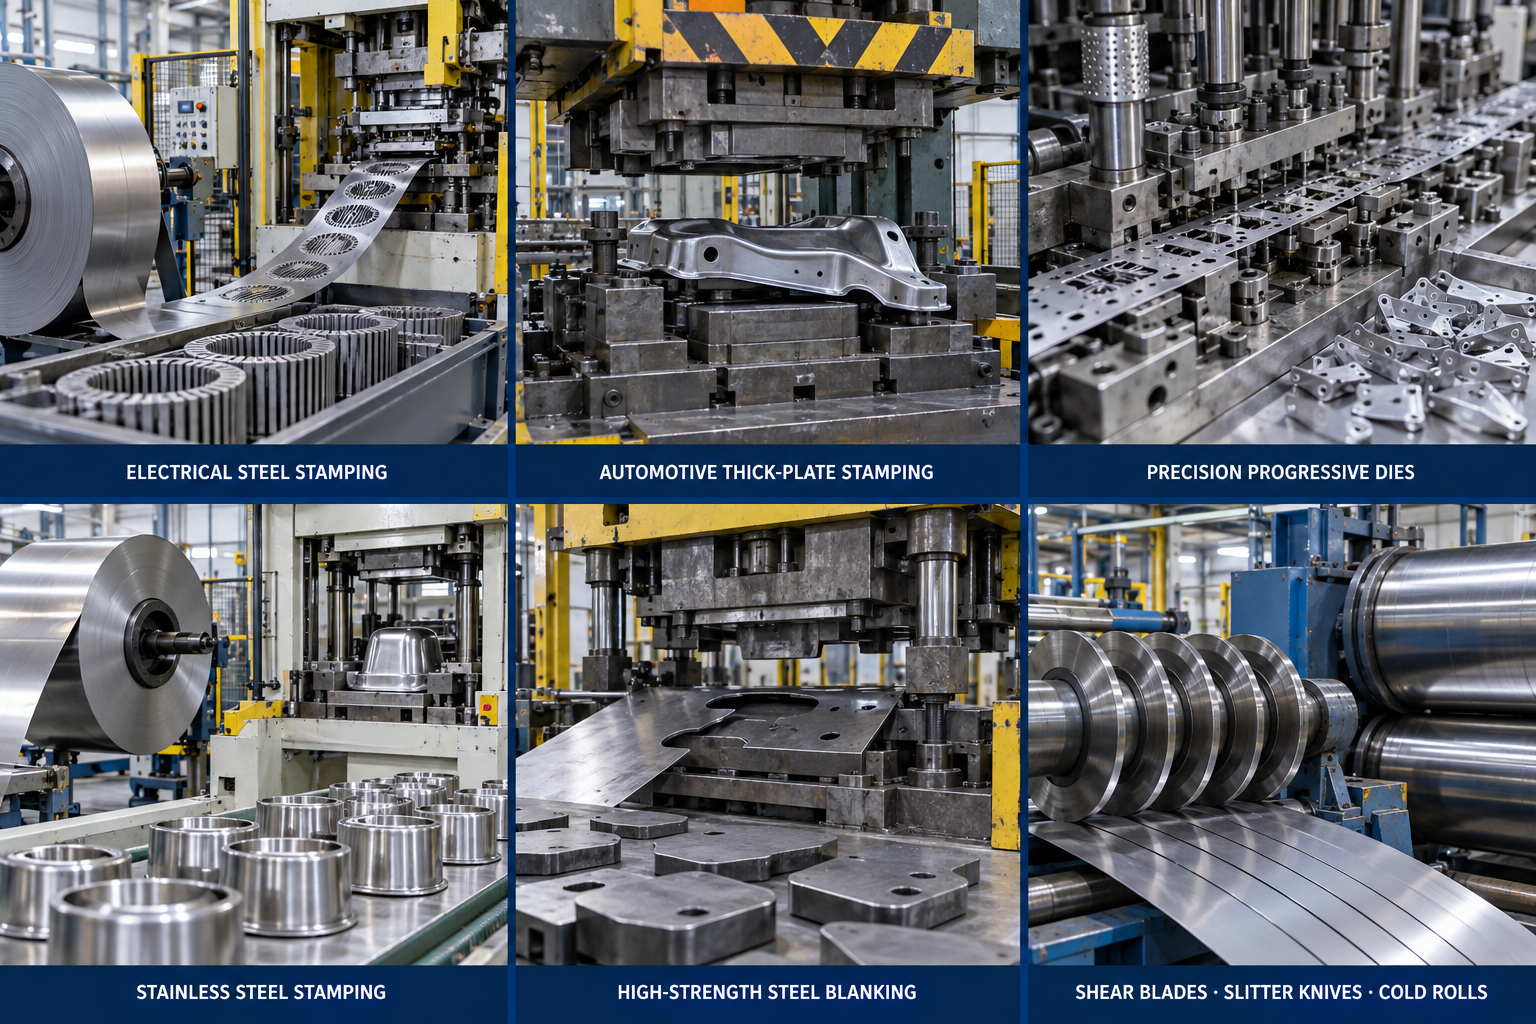
Холодне штампування охоплює дуже різні сфери застосування. Електротехнічна сталь, високоміцний автомобільний лист, нержавіюча сталь, прецизійні прогресивні штампи та ріжучі інструменти можуть пред'являти дуже різні вимоги до матеріалу.
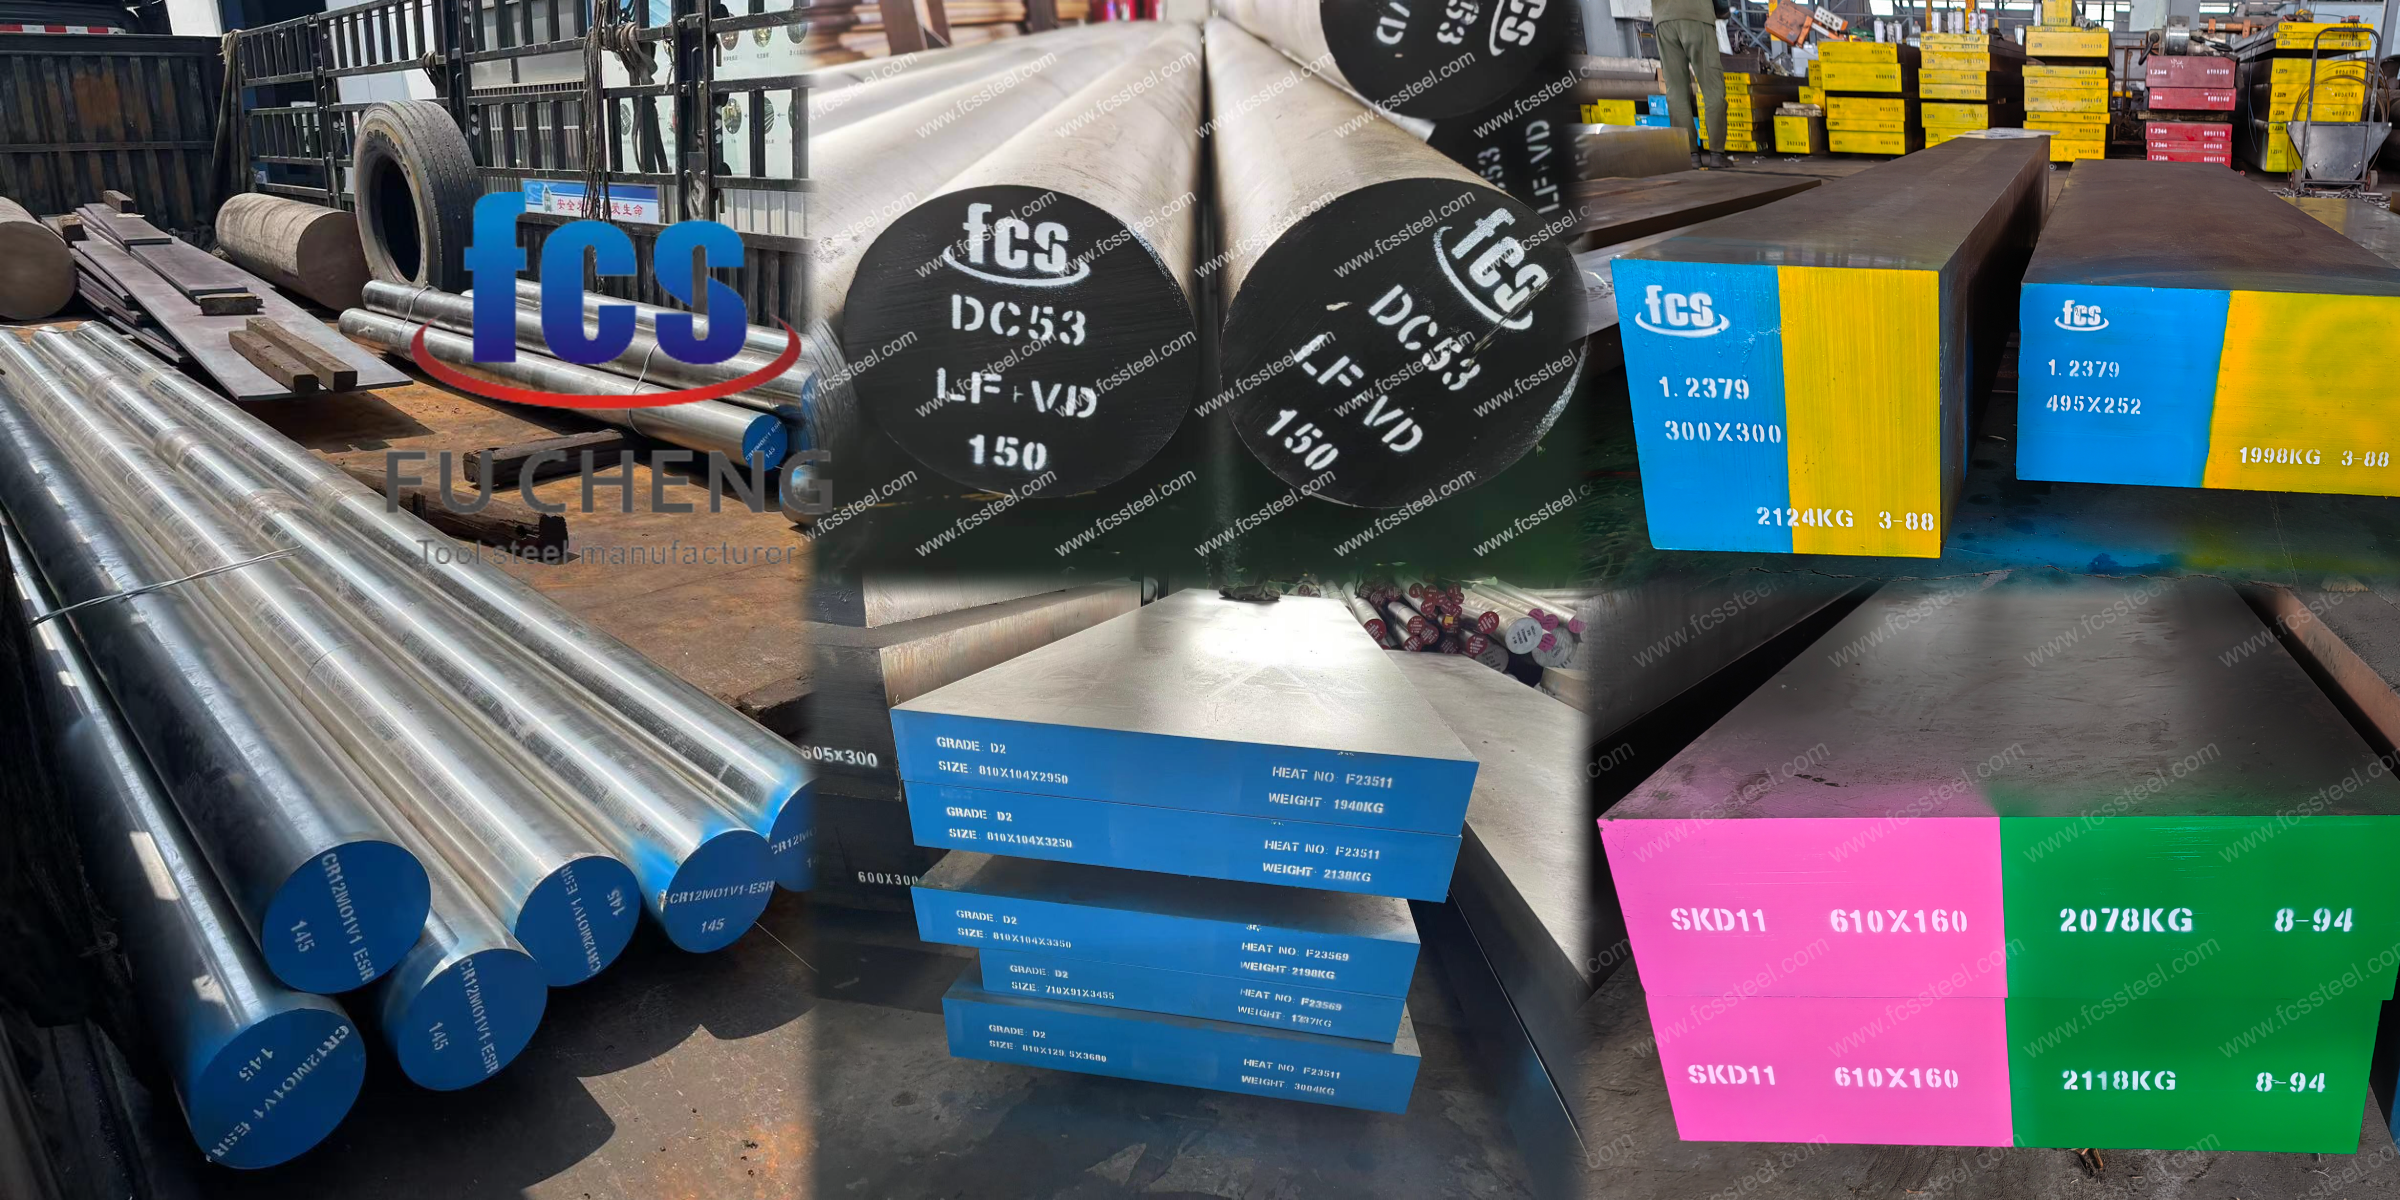
Для дистриб'юторів сталі підтримка прибуткових запасів означає пропонування правильного балансу між традиційними марками (D2/1.2379, SKD11) та преміальними високоміцними марками (DC53, D6) для задоволення різноманітних потреб штампування.
У цьому посібнику аналізуються сталі для холодної обробки як з точки зору кінцевого використання, так і з точки зору стратегії закупівель, щоб допомогти вам оптимізувати ваші складські запаси.
Таблиця вибору сталі для холодного штампування
| додаток | Рекомендований клас | Основна причина |
|---|---|---|
| Штампування електротехнічної сталі | 1.2379 / D2 | Висока зносостійкість |
| Штампування товстих листів для автомобілів | DC53 | Вища міцність та стійкість до сколів |
| Прецизійні прогресивні штампи | DC53 | Міцність + стабільність розмірів |
| Штампування з нержавіючої сталі | DC53 | Зносостійкість + міцність + стійкість до руйнування краю |
| Заготовка з високоміцної сталі | DC53 | Кращий баланс під високим навантаженням |
| Ножі для різання / ножі для різання / холодні вальці | 1.2436 / D6 або D2/DC53 залежно від удару | Висока зносостійкість, скоригована на міцність |
| Загальне штампування | Cr12MoV | Вартість/продуктивність |
| Інструменти, що відповідають вимогам JIS | 11 SKD | Відповідність специфікаціям JIS |
Ця таблиця є відправною точкою. Товщина матеріалу, міцність, швидкість виробництва, геометрія інструменту, зазор та фактичний режим руйнування можуть змінити остаточний вибір.
Порівняння марок інструментальної сталі (D2, DC53, SKD11)
Ці п'ять марок сталі представляють основні варіанти, з якими стикаються клієнти в інструментах для холодної обробки: 1.2379/D2 та SKD11 як звичайні марки з високим вмістом вуглецю та хрому; DC53 як міцніша альтернатива з 8% Cr; 1.2436/D6 як зносостійка марка з вищим вмістом карбіду; та Cr12MoV як більш економічний звичайний варіант.
| Grade | Загальна довідка | C % | Cr % | Mo % | V % | В % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Холоднокатана сталь Daido 8% Cr | ~0.95–1.05 | ~7.9–8.5 | ~1.5–2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~2.0–2.3 | 11-13 | - | - | ~0.6–0.8 |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| 11 SKD | JIS SKD11 | ~1.4–1.6 | ~11–13 | ~0.8–1.2 | ~0.2–0.5 | - |
1.2379/D2 та SKD11: У цих сплавах використовується формула з 12% вмістом хрому. Високий рівень вуглецю та хрому поєднується, утворюючи великі, блокові первинні карбіди (типу M7C3) під час затвердіння. Ці карбіди діють як тверді породи, вбудовані в сталеву матрицю. Вони забезпечують чудову стійкість до абразивного зносу, але оскільки їхній розмір досягає 20-30 мікрон, вони часто стають точками початку розтріскування під сильним ударом.
DC53: Зниження вмісту вуглецю до ~1.0% та хрому до ~8% зменшує ці масивні первинні карбіди. Це також подвоює вміст молібдену приблизно до 2%, що сприяє вторинному зміцненню. Результатом є тонша та однорідніша мікроструктура. DC53 досягає вищої твердості (62-63 HRC), ніж D2, забезпечуючи при цьому більш ніж вдвічі вищу ударну в'язкість за Шарпі, ніж у звичайної SKD11.
1.2436/D6: Цей сорт використовує протилежний підхід. З вмістом вуглецю понад 2.0% та додаванням вольфраму (W) об'ємна частка карбіду є значною. Сталь тверда та зносостійка, але крихка. Використовуйте D6, коли основною проблемою є сильне абразивне зношування, а ударні сили дорівнюють нулю.
Cr12MoV: Це бюджетна робоча конячка. Вона має той самий базовий вміст хрому 12%, але містить менше молібдену та ванадію. Ви втрачаєте деяку здатність до глибокого прогартування та стійкість до відпуску порівняно з 1.2379, але вона досягає твердості 58-60 HRC для стандартних виробничих серій з низьким навантаженням.
Застосування штампової сталі в холодному штампуванні
Короткий довідник: Посібник зі стратегічного управління запасами для дистриб'юторів
Хочете оптимізувати прибутковість вашого складу? Ось зрозумілий розклад того, як позиціонувати ці три основні сорти для ваших клієнтів:
| Сталевий клас | Позиціонування на складі | Цільовий ринок / Застосування | Ваша основна торгова пропозиція |
|---|---|---|---|
| 1.2379 / D2 | Король ліквідності (великий обсяг) | Загальне штампування, ламінування електротехнічної сталі | «Світовий стандарт. Швидка оборотність, яка надійно покриває 60% ваших щоденних замовлень на закупівлю загального призначення». |
| DC53 (вкл. ESR) | Вирішувач проблем з високою маржею | Автомобільна AHSS, штампування важких товстолистових листів | «Найкраще оновлення. Запропонуйте це клієнтам автомобільного ринку, які мають проблеми з відколотими пробійниками D2, щоб отримати вигідні довгострокові контракти». |
| 1.2436 / D6 | Нішева спеціалізація (високий знос) | Промислові ножі для різання, тонкокаліберні ножиці | «Надзвичайно надійний тримач кромок. Абсолютно необхідний товар для клієнтів, які використовують вимогливі лінії різання сталевих рулонів (менше 1 мм).» |
1. Штампування електротехнічної сталі (1.2379 / D2)
Поговоримо про ламінування двигунів, статори електромобілів та трансформатори. Електротехнічна сталь неймовірно абразивна через вміст кремнію, і зазвичай має товщину лише від 0.35 до 0.5 мм. Йдеться про понад 400 ходів на хвилину з зазорами матриці до 3-5% товщини листа. За цих умов сталь 1.2379 (D2) залишається важковаговиком у галузі. Чому? Тому що її величезний обсяг первинних карбідів M7C3 буквально прорізає кремній.
Але є один нюанс із термічною обробкою. Для високошвидкісних штампів для ламінування, що розраховані на 60–62 HRC, між циклами відпуску настійно рекомендується глибока кріогенна обробка (-196°C). Якщо її пропустити, залишковий аустеніт залишається в сталі. Результат? Край пуансона страждає від мікрозакруглення, що миттєво створює неприйнятні задирки на ламінаціях. Вам доведеться витягувати штамп для раннього шліфування, поки верстат простоює.
2. Автомобільні конструкційні деталі (DC53)
Під час штампування компонентів шасі, кронштейнів підвіски або напрямних сидінь товщиною 2.5–5 мм межа плинності часто перевищує 600 МПа. Величезна вага преса створює величезні стискаючі напруги та бічні удари на оснащення. Якщо тут використовувати стандартний D2, ці крихкі карбіди, ймовірно, розіб'ються.
Саме тут DC53 і заслужив свою популярність. Його дрібніша карбідна структура забезпечує ударну в'язкість понад 60 джоулів — вдвічі більше, ніж у SKD11. Зазвичай відпускається при високій температурі 520–530°C до твердості 60-62 HRC, що запобігає катастрофічному руйнуванню кромки. Я бачив, як цехи намагалися заощадити гроші на сталі з меншою в'язкістю, але головка пуансона відламувала посеред виробництва, серйозно пошкоджуючи блок матриці та зупиняючи всю пресову лінію.
3. Прецизійні прогресивні штампи (DC53)
Коли ваші клієнти виготовляють високоточні штампи, наприклад, для невеликої електроніки, їм потрібна сталь, яка залишається ідеально рівною. Якщо сталевий блок деформується або згинається навіть на частку міліметра під час різання, весь блок руйнується. Стандарт D2 іноді має цю проблему деформації. DC53 – ні. Він широко відомий у галузі тим, що залишається абсолютно прямим і стабільним. Виробники прецизійних інструментів спеціально запитуватимуть DC53, бо не хочуть ризикувати деформацією своїх дорогих штампів.
4. Штампування з нержавіючої сталі (DC53)
Штампування нержавіючої сталі, як-от матеріалу, що використовується для кухонних раковин або медичних інструментів, є надзвичайно шкідливим для звичайної сталі. Вона має тенденцію прилипати та рватися, що неймовірно швидко руйнує стандартні матеріали.
Це головний біль для галузі. Традиційні марки сталі, такі як D2, занадто швидко зношуються в таких умовах. DC53 з твердістю 62 HRC забезпечує жорстку, недеформовану основу, яка достатньо міцна, щоб витримувати щоденні навантаження нержавіючої сталі без руйнування. Це очевидний варіант для різання або штампування нержавіючої сталі. Зберігаючи її на складі, ви завжди маєте готове рішення для однієї з найпоширеніших проблем на ринку.
5. Високоміцне автомобільне гасіння (DC53)
Сучасне полегшення автомобільної конструкції значною мірою залежить від високоміцної сталі (AHSS) з міцністю понад 980 МПа та деталей, отриманих методом гарячого штампування, таких як аварійні балки 22MnB5, з міцністю близько 1500 МПа. Заглушка цього матеріалу посилає сильну акустичну ударну хвилю прямо вгору по пробійнику, коли матеріал остаточно руйнується.
DC53 є абсолютним базовим значенням тут, але, чесно кажучи, при міцності понад 1180 МПа звичайні сталеві злитки починають руйнуватися. Спробуйте це зробити зі стандартною SKD11, і ріжучі кромки одразу ж відколюються, або пуансони буквально розіб'ються під ударним навантаженням зворотного типу.
6. Ножі для різання та леза для різання (1.2436 / D6)
Обробка масивних рулонів кремнію або нержавіючої сталі вимагає збереження кромки, здатної витримувати тисячі метрів безперервного тертя. Для тонкорізальних ножів (менше 1 мм) чудово підходить сталь 1.2436 (D6). Її додавання вуглецю (2.0%+) та вольфраму утворює неймовірно щільний, зносостійкий бар'єр.
Ці ножі потребують надзвичайно точного подвійного гартування для стабілізації розмірів. Якщо використовується неправильна сталь або погана обробка, лезо ножа перекочується, а не ріже чисто. Це розривне дію залишає жахливі задирки, що може призвести до руйнування цілого дорогого рулону. Примітка: для ножиць для товстіших листів (>5 мм) D6 занадто крихкий, тому вам слід перейти на модифікований DC53 або H13.
7. Загальне штампування та коротке технологічне оснащення (Cr12MoV)
Не кожен штамп штампує надвисокоміцну сталь. Якщо ви займаєтесь коротким або середнім виробництвом (менше 100 000 деталей) кронштейнів SPCC з м'якої сталі, пластин Q235 або простих панелей для побутової техніки, бюджет має значення. Cr12MoV ідеально підходить для цього.
Він забезпечує пристойну зносостійкість хрому на 12%, але заощаджує ваші гроші, зменшуючи використання дорогих молібдену та ванадію. Зазвичай ви обробляєте його до твердості 58-60 HRC. Єдина проблема? Йому бракує глибокої прогартовуваності. Якщо ви використовуєте Cr12MoV для масивних штампів (скажімо, товщиною понад 200 мм), осердя не загартується належним чином. Поверхня може мати твердість 60 HRC, але м'яке осердя зрештою просідає під сильними прес-навантаженнями.
8. Стандартний експортний інструмент JIS (True SKD11)
Якщо ви виготовляєте штампи для постачальників автомобільної продукції першого рівня в Японії чи Європі, суворе дотримання вимог є невід'ємним. Коли на кресленні вказано SKD11, це означає саме такий хімічний склад, а не «щось подібне». Справжній SKD11 має певний діапазон молібдену та ванадію, який дещо відрізняється від європейського 1.2379.
Справжня проблема тут полягає не лише в термічній обробці, а й у паперовому сліді. Вам потрібно надати сертифікати матеріалів EN 10204 3.1 та звіти про ультразвукові випробування (SEP 1921 Class E/e). Я бачив, як майстерні замінювали інструмент дешевшим еквівалентом D2, щоб заощадити кілька доларів, але кінцевий користувач під час вхідного аудиту якості відхиляв увесь інструмент, що призводило до величезних фінансових штрафів та затримки здачі продукції.
Контрольний список якості та обробки інструментальної сталі
Термічна обробка
Зверніться до постачальника за рекомендованим способом термічної обробки для точного сорту та розміру перерізу.
Для порівняння, D2 зазвичай використовує гартування приблизно при 1020–1040°C та відпуск близько 520°C , тоді як DC53 використовує власний метод високотемпературного відпуску близько 520–530°C.
ESR
Варто розглянути ESR для великогабаритного, сильно навантаженого, дорогого або чутливого до сколів інструменту.
Його основними перевагами є покращена чистота, зменшення сегрегації та більш рівномірний розподіл карбіду. Запитуйте про відстеження номера плавки та відповідний сертифікат матеріалу.
Кріогенне лікування
Глибока кріогенна обробка не є автоматичною вимогою для кожного інструменту D2 або DC53.
Враховуйте це, коли залишковий аустеніт, стабільність розмірів або зносостійкість роблять додатковий процес вартим уваги.
Інструментальна сталь FCS: розроблена для ваших реальних умов експлуатації
Інструментальна сталь FCS: Ваш стратегічний партнер
Будьмо відвертими — будь-хто може назвати ціну за тонну стандартного D2 або SKD11. Але коли пуансон ламається посеред виробництва або дорогий блок матриці тріскається під час термічної обробки, ця початкова економія матеріалів миттєво випаровується. На сталеливарному заводі FCS ми не просто виконуємо замовлення; ми вирішуємо проблеми з оснащенням, враховуємо ваші конкретні умови, а потім рекомендуємо марку сталі.
Наші зобов'язання щодо оптової торгівлі:
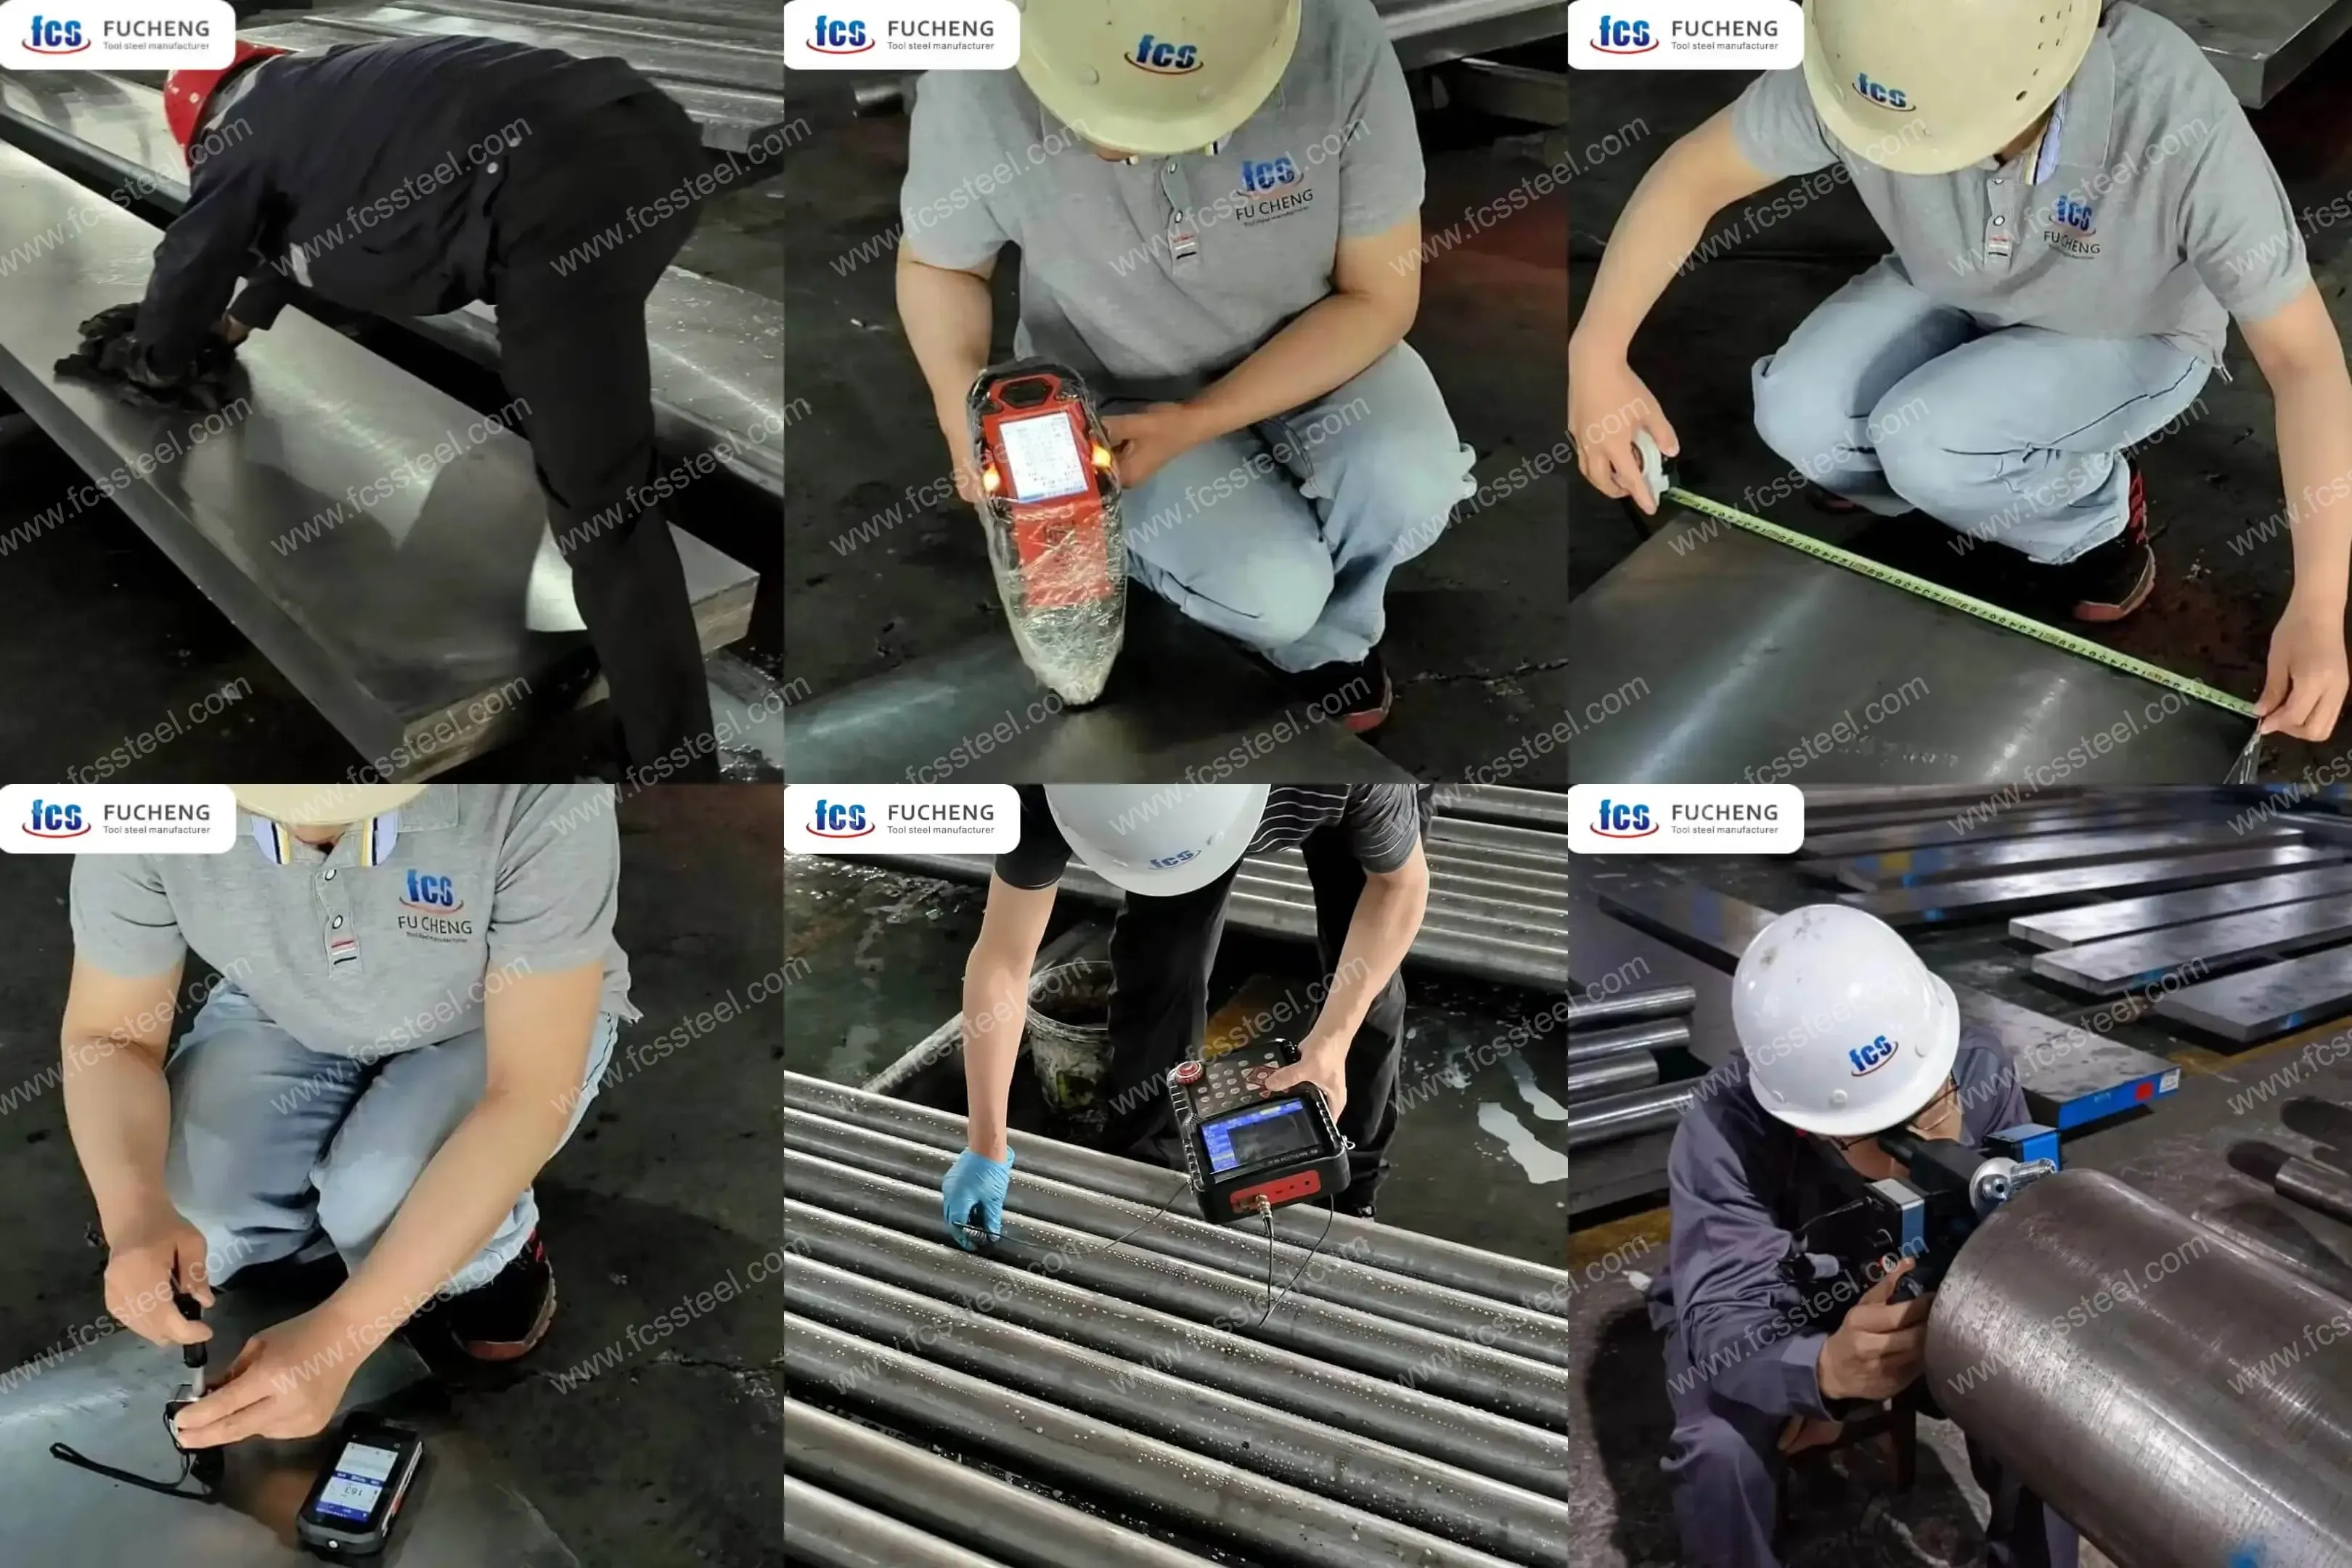
100% ультразвуковий контроль: кожен брусок і блок проходить ультразвукове випробування на відповідність вимогам SEP 1921 класу D/d або E/e перед завантаженням у контейнер. Відсутність прихованих внутрішніх порожнин, а це означає відсутність неочікуваних тріщин, коли ваші покупці розпочнуть обробку.
Суворий контроль твердості відпалу: Ми гарантуємо рівномірний сфероїдизований відпал (зазвичай < 255 HBW для D2 та ≤ 235 HBW для DC53). Це гарантує, що ваші клієнти можуть плавно обробляти та розпилювати матеріал, не пошкоджуючи свої інструменти.
Нульові помилки: Ми проводимо 100% поштучне тестування за допомогою рентгенофлуоресцентного спектрометра перед відправкою. Замовляючи D2 або DC53, ви отримуєте саме такий хімічний склад — жодних дорогих сюрпризів, коли матеріал потрапить на вашу підлогу.
Наша філософія проста: ми гарантуємо, що сталь, яка надходить до вашого цеху, розроблена спеціально для інструменту, який ви фактично виготовляєте, а не просто є стандартною маркою, сліпо скопійованою в замовлення на придбання.
Шукаєте надійного партнера з інструментальної сталі?
Маєте проблеми з передчасним зносом штампів, скочуванням кромок або неочікуваним розтріскуванням? Не залишайте продуктивність вашого наступного інструменту на волю випадку. Ми тут, щоб забезпечити вас високоякісними інструментальними сталями, які вам потрібні, підтримуючи ваші запаси висококонкурентоспроможними та готовими до відвантаження.
Вам не потрібно бути експертом з металургії, щоб пропонувати чудові рішення. Якщо у вас виникнуть складні проблеми зі штампуванням, такі як знос штампів або розтріскування, просто покладіться на нас. Ми допоможемо вам швидко порекомендувати правильні марки сталі для вирішення їхніх проблем, забезпечуючи задоволення ваших клієнтів та зростання продажів.
Звертайтеся до FCS Steel для оптових замовлень та партнерства ➔