
Çok erken arızalanan bir kalıp. Isı çatlaması nedeniyle yarıda kesilen bir dövme işlemi. Termal döngü altında çatlayan bir ekstrüzyon kalıbı. Bunların hiçbiri rastgele kötü şans değil. Hepsi tek bir karara dayanıyor: yanlış çeliği seçmek.
ESR 1.2344 takım çeliği, daha az arıza ve daha uzun üretim süreleri isteyen takım üreticileri için tercih edilen malzeme spesifikasyonu haline geldi. Sürekli arıza süreleriyle mücadele edenleri, sürekli çalışmaya devam eden ve kar elde edenlerden ayırıyor.
Ancak tüm H13 çelikleri aynı değildir. "ESR" ibaresi sadece bir etiket değildir. Bu ibare, çeliğin döküm, dövme ve ekstrüzyon işlemlerinin zorlu ısı ve basıncına nasıl dayanacağını değiştirir. Aşağıda bu farkın pratikte nasıl göründüğü ve bunu nasıl avantajınıza kullanabileceğiniz açıklanmaktadır.
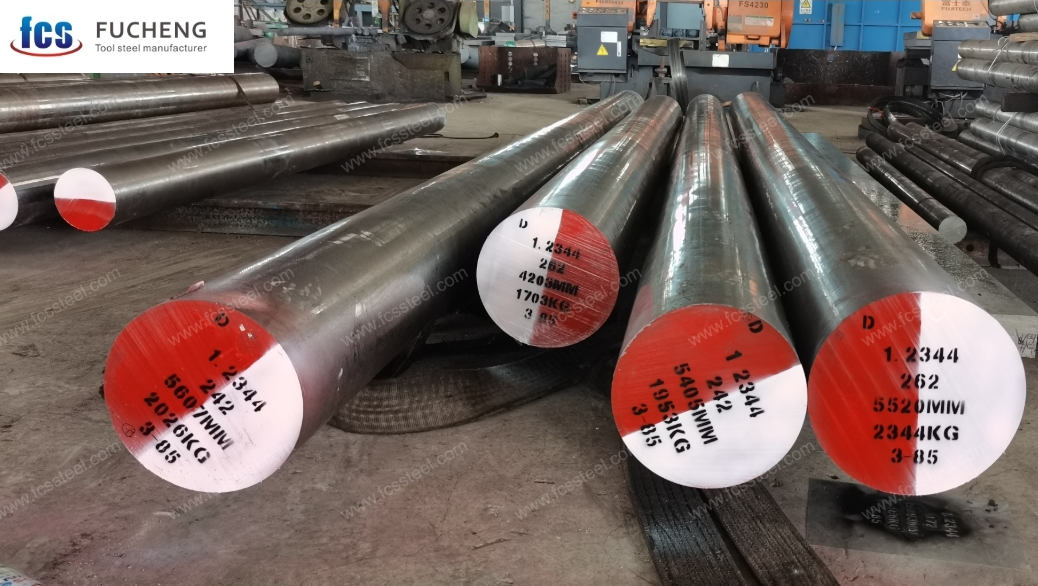
ESR 1.2344 Takım Çeliği Nedir?
Kimyasal düzeyde, 1.2344 krom-molibden-vanadyum sıcak iş takım çeliğidir. DIN EN ISO 4957 standardına göre X40CrMoV5-1 olarak standartlaştırılmıştır ve Kuzey Amerika pazarlarında AISI H13 ile eşdeğerdir. Bileşimi %0.35–0.42 karbon, %4.8–5.5 krom, %1.10–1.50 molibden ve %0.85–1.15 vanadyumdan oluşmaktadır. Bu alaşım formülü gizli değildir. Bu kaliteyi üreten her çelik fabrikası aynı rakamlarla çalışır.
Kimyasal bileşim aynıysa, ESR'de ne gibi değişiklikler olur?
Yeniden Eritme Süreci — Gerçekte Neler Oluyor?
ESR, Elektro-Cüruf Yeniden Eritme anlamına gelir. Geleneksel bir 1.2344 elektrot, su soğutmalı bir bakır kalıp içinde tutulan erimiş cüruf banyosunda yeniden eritilir. Metal damlacıkları cüruftan aşağı düşer ve kontrollü bir yönde alttan yukarıya doğru yeniden katılaşarak yeni bir külçe oluşturur.
Bu cüruf banyosu tesadüfi değildir. Aynı anda üç şey yapar:
- Metalik olmayan kalıntıların hapsedilmesi ve emilmesi — aksi takdirde çeliğin içinde hapsolacak olan oksitler ve sülfürler
- Çözünmüş gazların uzaklaştırılması — Damlacık transferi sırasında gaz kabarcıkları kaçarken gözeneklilik azalır.
- Zorlama kontrollü, yönlü katılaştırma — bu, geleneksel külçelerde dıştan içe doğru düzensiz soğuma sonucu oluşan ayrışma bantlarını ve bileşim gradyanlarını ortadan kaldırır.
Sonuç ölçülebilir. Katkı yoğunluğunun güvenilir bir göstergesi olan kükürt içeriği, standart 1.2344'te tipik olarak %0.010-0.020'den ESR malzemesinde ≤%0.003'e düşüyor . Bu küçük bir iyileştirme değil. Çeliğin mikroskop altında nasıl göründüğünde yapısal bir değişim anlamına geliyor.
Temizlik Neden Hayata Anlam Katıyor?
Sıcak işleme takımlarında yorulma çatlakları rastgele başlamaz. Gerilim yoğunlaştırıcı noktalarda başlarlar ve takım çeliğinde en yaygın gerilim yoğunlaştırıcı noktalar inklüzyonlar ve segregasyon bantlarıdır. Döngüsel termal ve mekanik yükleme altında, ısı çatlamasının başladığı, pul pul dökülmenin başladığı ve 50,000 döngü daha çalışması gereken bir kalıbın 30,000 döngüde arızalandığı yerler bu noktalardır.
ESR, bu başlatma noktalarının çoğunu ortadan kaldırır. Elde edilen şey , daha yoğun, daha homojen bir mikro yapıdır - genellikle ekstra ince yapı (EFS) tavlanmış durumda sunulur. Karbür dağılımı daha sıkıdır. Tane yapısı daha homojendir. Büyük bir kalıp bloğu boyunca özellik profili, yüzeyden çekirdeğe kadar tutarlı kalır.
Bu son nokta, özellikle büyük kalıplarda büyük önem taşır. Kalın kesitlerde geleneksel 1.2344, genellikle belirgin bir gradyan gösterir: yüzeye yakın daha sert ve dayanıklı, merkeze doğru daha yumuşak ve daha az tutarlı. ESR bu gradyanı bastırır. Bu, bir kalıp bloğunun kesit kalınlığı 300 mm'yi aştığı her durumda kritik hale gelir.
Aşağıda Mülk Numaraları Bulunmaktadır
Uygun sertleştirme ve temperleme işlemlerinden sonra, ESR 1.2344 50–56 HRC sertliğe ulaşır . Çoğu döküm ve dövme uygulaması, çalışma aralığı olarak 52–54 HRC'yi hedeflemektedir . Yumuşak tavlanmış olarak teslim edilen malzeme, standart 1.2344 ile aynı üst sınır olan ≤230 HB sertliğe sahiptir . Teslimat koşullarında avantaj, sertlik değil, temizliktir.
ESR'nin sağladığı mekanik kazanımlar üç özel alanda kendini gösterir:
- Enine tokluk — Geleneksel 1.2344, inklüzyon şeritlerinin yoğunlaştığı, dövme yönüne dik yönde en zayıftır. ESR 1.2344 ise çok daha izotropiktir. Enine ve boyuna darbe değerleri birbirine çok daha yakındır.
- Termal yorulma direnci — Daha temiz ve homojen mikro yapı, yönlü katılaşmadan kaynaklanan daha düşük artık gerilime sahiptir. Tekrarlanan termal döngüler altında ısı çatlamasına karşı standart malzemeye göre daha iyi direnç gösterir.
- Parlatılabilirlik ve yüzey bütünlüğü — Daha az kalıntı, ince parlatma sırasında daha az kopma ve çukurlaşma anlamına gelir. Bu nedenle ESR 1.2344, yüksek parlaklıkta plastik kalıplar ve hassas döküm kalıpları için tercih edilen seçenektir.
İki farklı çelik. Aynı alaşım adı. Performans sınırları çok farklı ve bu fark, aletlerin en fazla stres altında olduğu yerlerde en da büyüyor.
ESR 1.2344 ile Standart H13 Takım Çeliği Karşılaştırması
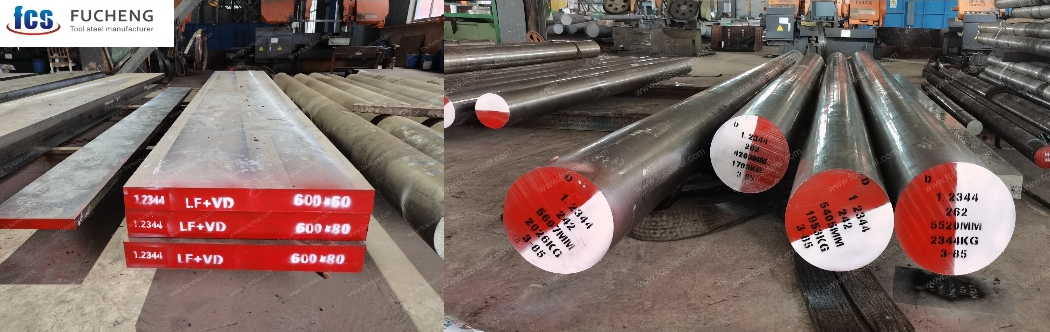
| Özellikler | Standart H13 | ESR1.2344 |
|---|---|---|
| Kimyasal Makyaj | Aynı | Aynı |
| Toplam Safsızlıklar | >% 0.2 | <% 0.2 |
| Ortalama Safsızlık Boyutu | 20 μm | 10 µm (%50 daha küçük) |
| Maksimum Safsızlık Boyutu | 50 μm | 28 μm |
| Metal Yapı | Düzensiz desen (şeritlenme) | Eşit ve düzgün |
| Çapraz Yönlü Kuvvet | Düşük (hızlı düşüş) | Yüksek (uzunlamasına eşleşiyor) |
| Çekirdek Tutarlılığı (>400 mm) | Merkezden kenara doğru değişir. | Merkezden kenara doğru aynı |
| Performans Artışı | Taban seviyesi | Esneklik +%10, Alan azaltımı +%18 |
Standard H13'ün yerini koruduğu noktalar
Bu durumlarda standart H13 doğru seçimdir:
- Üretim süreçleri kısa sürelidir ve yedek parça temini nedeniyle yaşanan duruş süreleri tolere edilebilir düzeydedir.
- Yüzey işleme gereksinimleri orta düzeydedir.
- Arıza şekli, iç yorulma değil, basit yüzey aşınmasıdır.
- Kalıp veya takım ömrü, operasyondaki birincil maliyet faktörü değildir.
Orada standart H13 çalıştırmanın hiçbir sakıncası yok. Gereksiz yere ESR belirtmek, değer katmadan maliyeti artırır.
ESR'nin Açık Tercih Haline Geldiği Nokta
Aşağıdaki koşullardan herhangi birinde hesaplama tersine döner:
- Yüksek döngü sayıları — yüz binlerce termal döngü
- Enine veya kalınlık boyunca gerilme — karmaşık kalıp geometrisi, çapraz boşluk yüklemesi, çok eksenli dövme basıncı
- Sıkı yüzey işleme gereksinimleri — ESR'nin daha düşük inklüzyon yoğunluğu, daha yüksek cila kalitesi ve daha tutarlı kaplama yapışması sağlar.
- Isıl işlem sonrası sıkı boyutsal kararlılık — Daha sıkı kimya, blok soğutma işleminden çıktıktan sonra daha az sürpriz anlamına gelir.
- Yüksek arıza süresi maliyeti — Planlanmamış bir üretim durdurmasının maliyeti, tüm kalıbın ESR priminden daha fazladır.
Pratik kural basittir. Değiştirilmesi zor, uzun süre çalışan veya tek bir arızanın üretim zincirini tetiklediği bir süreçte yer alan bir alet, ESR 1.2344 standardına ihtiyaç duyar. Ek bir özellik olarak değil, temel şartname olarak.
Döküm Kalıpları için ESR 1.2344
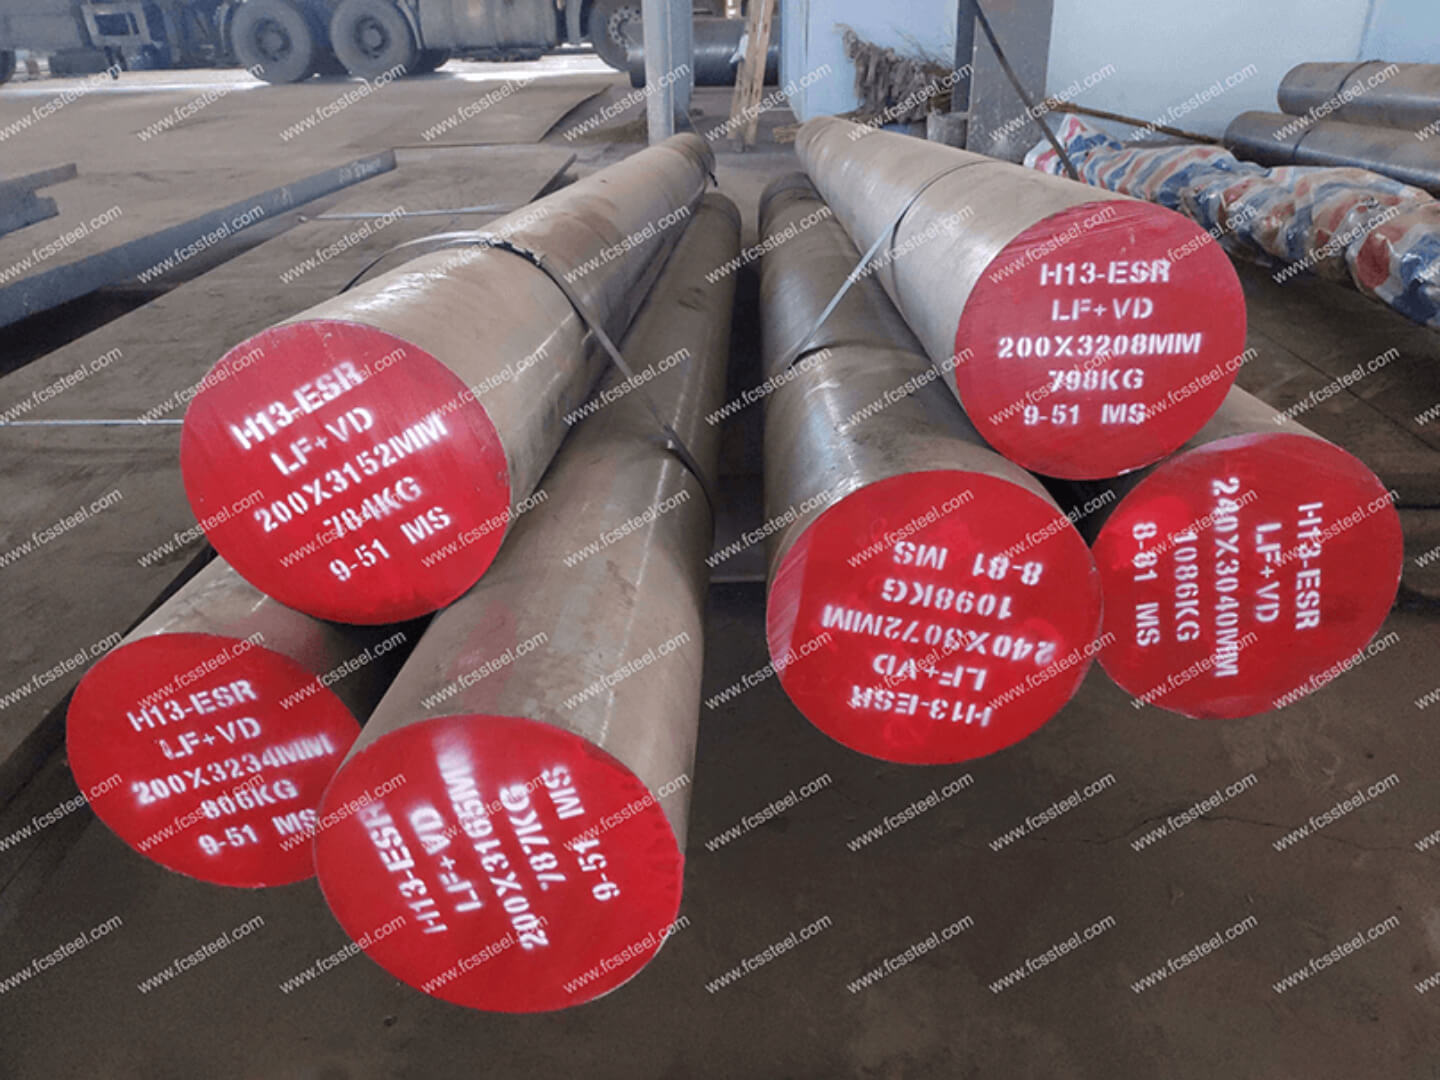
Yüksek basınçlı alüminyum döküm, standart takım çeliğini tahrip eder. ESR 1.2344, bu zorlu ortam için kesinlikle şarttır. İşte nedeni:
- Şiddetli termal şoka dayanıyor: Erimiş alüminyum 720°C'de kalıba çarpar. Hemen ardından soğuk su püskürtülür. Bu işlem, çok büyük sıcaklık değişimlerine neden olur. ESR teknolojisi, bu şiddetli termal yorgunluğu standart kalitelerden çok daha iyi yönetir.
- Çatlakların oluşumunu kaynağında durdurur: Standart H13, gizli safsızlıklar boyunca çatlar. ESR yeniden eritme işlemi, saf ve temiz bir yapı oluşturur. Bu, zayıf noktaları ortadan kaldırır. Isı çatlamasını tam olarak keskin köşelerde ve kalıp giriş bölgelerinde durdurursunuz.
- Ömürde muazzam artış: Standart kalıp iç parçaları genellikle birkaç bin döngüden sonra değiştirilmeye ihtiyaç duyar. Bu çelik, sürekli üretiminizin yüz binlerce çekime ulaşmasını sağlar. Makinelerinizin çok daha uzun süre çalışmasını sağlarsınız.
- Mükemmel kaplama yapışması: Geliştirilmiş temel, PVD kaplamaları güçlü bir şekilde tutar. Can sıkıcı alüminyum lehimleme işlemlerini %80'e kadar azaltırsınız. Ayrıca, genel kullanım ömrünü 2 ila 5 kat artırırsınız.
Öngörülebilir ve karlı bir performans elde edersiniz. Bu çelik, ani ve pahalı makine arızalarından sizi kurtarır.
ESR 1.2344'ün Kalıptaki Yerini Kazandığı Nokta
Metal ile temas eden veya termal döngüye maruz kalan her türlü döküm parçası, ESR 1.2344 için idealdir:
- Boşluk dolguları ve çekirdekleri — ana ısı kontrol bölgeleri — şu saatlerde çalışır: 44-52HRC 538–590°C'lik bir temperleme aralığında, kırılganlık riskini çok fazla artırmadan yüksek mukavemeti koruyan çalışma sertliği.
- Shot kolları — erimiş alüminyumla doğrudan temas halinde ve sürekli piston sürtünmesi altında — ESR'nin termal yorulma direncinden ve sabit yüksek sıcaklık sertliğinden gerçek fayda sağlanır.
- Bisküvi ve koşucu bölümleri — pratikte genellikle yeterince belirtilmeyen — agresif metal akışına ve standart H13 ile takım ömrünü kısaltan tekrarlanan termal döngülere karşı dayanıklılık gösterir.
Dövme Kalıpları için ESR 1.2344
Dövme kalıpları yoğun ısıya ve ağır darbelere dayanır. Standart H13 bu basınca genellikle dayanamaz. ESR 1.2344 bu sorunu çözmektedir.
- Çok eksenli stresi yener: Dövme işlemi metali her yönden iter. Standart H13, lif yönüne paralel olarak yeterli mukavemete sahip değildir. ESR yeniden eritme işlemi ise düzgün ve sağlam bir yapı oluşturur. Kalıbınız yukarıdan aşağıya eşit mukavemet kazanır.
- Aşırı sıcağa dayanıklıdır: Aletleriniz her gün 400°C ön ısıtmadan 1,250°C'ye kadar yüksek sıcaklıktaki kütüklerle temas ediyor. Geliştirilmiş ESR malzemesi bu büyük sıcaklık değişimlerine dayanabiliyor. İç yapısı sağlam kalıyor. Daha düşük kaliteli çeliklerde görülen iç çatlamalardan kaçınıyorsunuz.
- Ani arızaları önler: Standart çelik, küçük kusurları gizler. Bu kusurlar derin çatlaklara dönüşür. Kalıp yüzeyinizin parçaları aniden kırılır. ESR bu zayıf noktaları ortadan kaldırır. Yüzey aşınması kademeli olur. Bu da acil makine durdurmalarının azalması anlamına gelir.
- Daha güçlü ve daha güvenli çalışır: Bu kalıpları 48-50 HRC gibi zorlu bir sertlikte çalıştırabilirsiniz. Ağır çekiç darbelerini kırılmadan emerler. Ayrıca, nitrürleme ultra temiz tabana sıkıca yapışır. Bu, yüksek aşınmaya maruz kalan işleme yüzeylerinizi korur.
Yüksek üretim kapasitesine sahip atölyeler bu farkı fark eder. Yüz binlerce ekstra darbe kazanırsınız.
ESR 1.2344'ün Dövme İşleminde Yer Alacağı Nokta
Uygulama listesi, kalıp boşluğunun çok ötesine uzanıyor:
- Kapalı kalıp dövme uçları — Standart çelikle karşılaştırıldığında, ince detaylı özellikler ve ince nervürler darbe altında çatlayabilir. ESR'nin sağlamlığı ve termal yorulma direnci, kenar bütünlüğünü korur.
- Pres dövme üst ve alt kalıpları — Yüksek devirli üretim süreçleri, ESR'nin temizliğinden fayda görür. Çatlak oluşumunu erken aşamadan ziyade üretim sürecinin sonlarına doğru erteler.
- Dövme aletlerini devirmek — Ağır basınç ve eğilme yükleri, kalın kesitler boyunca homojen mekanik özellikler gerektirir. ESR, geleneksel kalitelerin yetersiz kaldığı yerlerde bu homojenliği güvenilir bir şekilde sağlar.
- Sıcak kesme bıçakları, destekler ve destek blokları — Bu kalıp çevre bileşenleri termal şoka ve darbeye maruz kalır. ESR 1.2344, standart kalitelerin erken çatladığı yerlerde sistem bütünlüğünü korur.
Ekstrüzyon Kalıpları için ESR 1.2344
Ekstrüzyon kalıpları nadiren tek bir darbeyle kırılır. Yavaş yavaş aşınırlar. Kalıp yüzeyinde sürekli kayan sıcak metal, ciddi bir çelik kalitesi gerektirir. İşte bu yüzden ESR 1.2344 kazanır:
- Sürekli aşınmaya karşı dayanıklıdır: Alüminyum ve pirinç 430–800°C'de delinir. Çeliğin molibdeni 600°C'ye kadar mukavemetini korur. 44–52 HRC'de güvenli bir şekilde yüksek aşınma direnci elde edersiniz.
- Mikroskobik hasarı durdurur: Standart çelik, safsızlıkları gizler. Sürekli kayma, bu küçük kusurları yatak yüzeyleri boyunca mikro çatlaklara dönüştürür. ESR bu durumu temizleyerek, aşınmanın genellikle başladığı noktaları ortadan kaldırır.
- Tam ölçülerde kilitler: Karmaşık köprü kalıpları her açıdan basınca maruz kalır. ESR'nin düzgün taneli yapısı bu çok yönlü gerilime karşı direnç gösterir. Profil boyutlarınız sıkıca sabit kalır.
- Üretiminizi iki katına çıkarır: Standart kalıplar genellikle 50,000 döngü civarında sapma göstermeye başlar. Bu temiz çelik, üretim kampanyalarınızı 100,000 külçeye yaklaştırır.
Beklenmedik arızaları basit, planlı bir duruş süresine dönüştürüyor.
Tüm Bileşen Listesi
ESR 1.2344, yalnızca kalıp yüzeyini değil, tüm ekstrüzyon takımlama sistemini kapsar:
- Düz ve yuvarlak kesimli kalıplar, parça kalıpları — sürekli metal akışı altındaki birincil aşınma bölgeleri
- Mandreller — Alüminyum, bakır ve pirinçten boru ekstrüzyonu için; veri sayfalarında temel ESR 1.2344 uygulaması olarak listelenmiştir.
- Konteyner astarları ve basınç pedleri — bakır/pirinç sistemlerinde sıcak kütüklerle doğrudan temas ve eksenel yük altında
- Kalıp halkaları, destekler, kalıp kutuları, adaptör halkaları — yüksek çevresel gerilime ve termal döngüye maruz kalan destekleyici elemanlar
- Destek blokları, damgalar ve mühürlü çekirdekler — Alüminyum ekstrüzyon hatlarında standart kalitelerde daha hızlı aşınan yardımcı bileşenler
Yüksek çevrimli ekstrüzyon ortamlarında, ESR'nin mikro temizliği, geleneksel H13'e kıyasla kalıp ömrünü iki katına çıkarabilir ; yaklaşık 50,000 çevrimden 100,000'e ve daha fazlasına çıkarabilir. Kampanya başına binlerce kütük üreten bir üretim hattı için bu küçük bir kazanç değildir. Bu, bakımınızı planlamak ile bakıma tepki vermek arasındaki farktır.
Güvenilir bir ESR 1.2344 tedarikçisi nasıl seçilir?
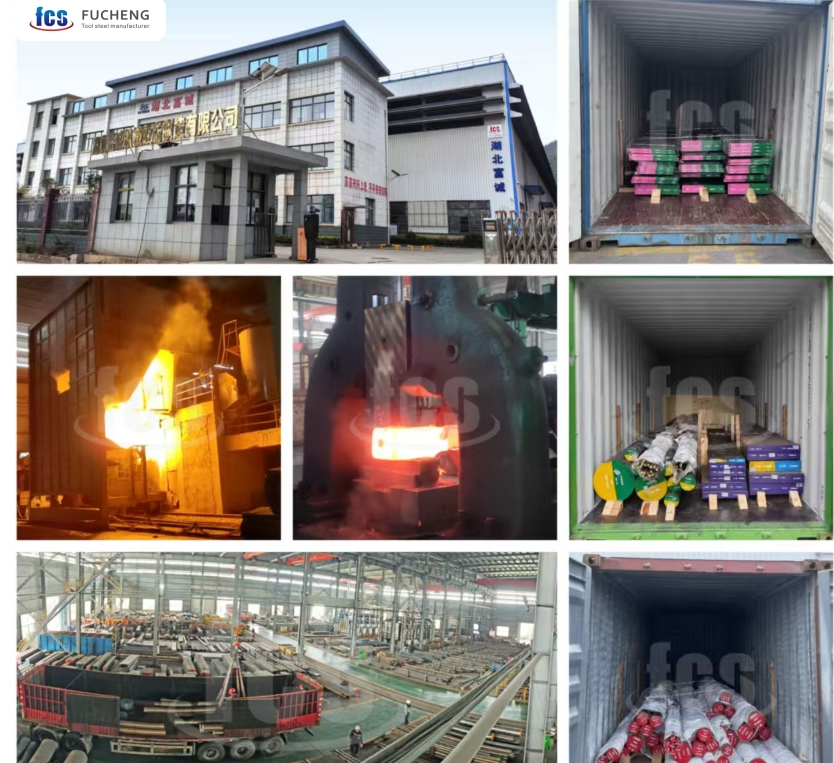
Takım çeliği tedarikinde en büyük sorun, elektroslag eritme için yüksek ücret ödemek ve karşılığında belirsiz sertifikalarla gizlenmiş standart EAF malzemesi almaktır. Bu belirsizlik, kalıpların erken arızalanmasına neden olur. Gerçek, yüksek kaliteli ESR 1.2344 elde etmek için, takım çeliği fabrikasını sıkı kriterler kullanarak incelemelisiniz:
- Orijinallik Belgesi Talep Edin: Yeniden eritme partisini detaylandıran doğrulanabilir bir ESR proses sertifikasının yanı sıra EN 10204 3.1 veya 3.2 muayene sertifikası gereklidir.
- %100 UT Testi Gereklidir: Dövme bloklar için, iç mikro temizliğin ve kalıntı içermemesinin garantisi olarak “EN 10308'e göre %100 UT, gösterge sınıfı ≤3” şartı getirilmelidir.
- Kesin Sertlik Hedeflerini Belirtin: Teslimat sertliği en fazla 230 HBW olmalıdır. Kullanım sertliği (örneğin, 46-50 HRC), tanımlanmış vakumlu ısıl işlem ve çift temperleme yoluyla elde edilmelidir.
- Mutlak İzlenebilirliği Sağlayın: Çeliğin izlenebilirliği, ilk üretim aşamasından nihai blok kimliğine kadar düz bir çizgi halinde olmalıdır.
Tedarik zincirinde tahmine dayalı süreçlerden kaçınmak için FCS gibi güvenilir bir üretici seçmek çok önemlidir. FCS, bu standartları tam olarak karşılayan, yüksek çevrimli kalıplarınızın gerektirdiği kusursuz mikro yapıyı ve izotropik dayanıklılığı sağlayan orijinal ESR 1.2344 ürününü sunmaktadır.
Sonuç
Takım kalıplarının çok çabuk kırılması kötü şans değildir. Zayıf malzemelere işaret eder. Standart H13 çeliği aşırı ısı ve yüksek basınç altında kırılır. Modern döküm, dövme ve ekstrüzyon yöntemleri bu çeliği kırılma noktasının ötesine iter. Daha güçlü bir şeye ihtiyacınız var. ESR 1.2344 çeliği bu sorunu çözüyor. Rafine işlemi, çatlaklara neden olan küçük kusurları ortadan kaldırır. Daha uzun takım ömrü elde edersiniz. Bu, ani duruş sürelerini istikrarlı, yüksek devirli üretime dönüştürür. Para tasarrufu sağlar ve kârınızı artırırsınız. Zayıf takımların gizli maliyetlerini ödemeyi bırakın. FCS olarak güvenilir bir çelik üreticisiyiz.
Ekibimiz gerçek, tam sertifikalı ESR 1.2344 çeliği sunmaktadır. Bu malzeme en zorlu işlerinizin üstesinden gelir. Kötü çelik, zaman çizelgenizi alt üst eder. Üretim sürenizin kontrolünü elinize alın. FCS ile bugün iletişime geçin . Çelik seçiminizi yükseltin. Ayrıca, aletleriniz çok daha uzun süre dayanacaktır.