H11 Takım Çeliği | 1.2343 | X38CrMoV5-1
Pres döküm uygulamaları, ekstrüzyon takımları ve dövme kalıpları için tasarlanmış, sektör lideri H11/1.2343/X38CrMoV5-1 takım çeliği. FCS Factory'nin takım çeliği malzemeleri olağanüstü dayanıklılık, optimum ısı iletkenliği ve 500°C'ye kadar yüksek sıcaklık performansını bir araya getiriyor.
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Ürün Tanıtımı

H11 Takım Çeliği (AISI/ASTM Standardı)
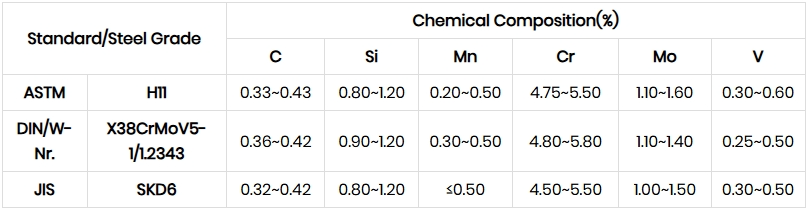
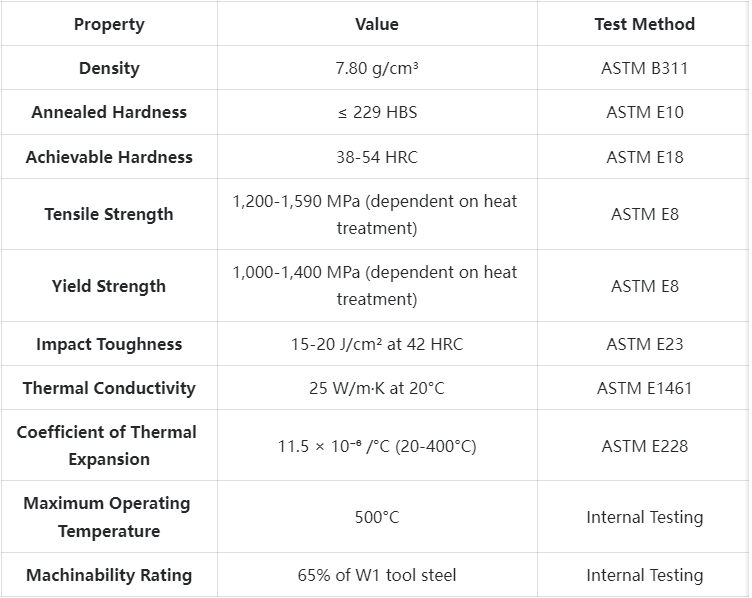
H11 takım çeliği , tipik bileşimi %0.35-0.40 C, %4.75-5.50 Cr, %1.25-1.75 Mo ve %0.30-0.50 V olan krom-molibden-vanadyum alaşımlı sıcak iş takım çeliğidir (AISI/ASTM Standardı). Temel özellikleri mükemmel termal kararlılık (500-550°C'de ≥52 HRC sertliği koruyabilir) ve yüksek tokluğun yanı sıra iyi termal iletkenlik (700°C'de 30.4 W/(mK)) ve termal çatlamaya karşı dirençtir; ancak ısıl işlem sırasında dekarbürizasyon riski sıkı bir şekilde kontrol edilmelidir.
1.2343 Takım çeliği (W-Nr/GIN standardı)
1.2343 takım çeliği , H11 ile oldukça uyumlu kimyasal bileşime sahip (C %0.36-0.42, Cr %4.80-5.50, Mo %1.10-1.40, V %0.30-0.50) Alman W-Nr/DIN standardı sıcak iş takım çeliğidir (kalite W.Nr. 1.2343). Önemli avantajları arasında ince tane yapısı ve derin sertleşme yeteneği (yağda soğutma/havada soğutma sertliği 50-56 HRC'ye kadar) ile düşük termal genleşme katsayısı (20-100°C'de 11.8 x 10⁻⁶ m/(mK)) yer almaktadır; ancak artık östeniti stabilize etmek için birden fazla temperleme (≥2) gereklidir.
X38CrMoV5-1 Takım çeliği (DIN/W-Nr standardı)
X38CrMoV5-1 takım çeliği , Alman DIN standardına (H11/1.2343'e karşılık gelir) göre krom-molibden-vanadyum sıcak işleme çeliğidir ve bileşim aralığı (C %0.35-0.42, Cr %4.75-5.50, Mo %1.10-1.40, V %0.30-0.50) oldukça uyumludur. Özellikleri arasında yüksek sıcaklık dayanımı (500°C'de elastikiyet modülü 176 x 10³ N/mm²) ve termal yorulma direnci bulunur; kaynaklanabilirliği ve termal genleşme katsayısı ise sıradan çeliklere yakındır, bu da onu karmaşık termal çevrim koşulları altında deformasyona daha az duyarlı hale getirir.
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. H11/1.2343/X38CrMoV5-1 Tool Steel:
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- H11/1.2343/X38CrMoV5-1 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Kimyasal Bileşimi
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Teknik Özellikleri
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Ürün Uygulamaları

Ana Uygulama Senaryoları
Pres döküm kalıp uygulamaları
Pres döküm üreticileri, alüminyum, çinko ve magnezyum alaşımlarının işlenmesinde kalıp yapımında H11/1.2343/X38CrMoV5-1 takım çeliğimize güveniyor. Malzemenin termal yorgunluğa karşı mükemmel direnci, kalıp ömrünü standart sıcak iş çeliklerine kıyasla %30'a kadar uzatıyor. Bir otomotiv parça üreticisi, malzememizin tutarlı kalitesi ve optimize edilmiş ısıl işlem sürecimiz sayesinde kalıp bakımına ihtiyaç duymadan önce 100,000'den fazla çevrim gerçekleştirdiğini bildiriyor.
Ekstrüzyon takımları
Alüminyum Ekstrüzyon, yüksek basınç ve sıcaklıklara dayanma kabiliyeti ve boyutsal kararlılığı nedeniyle kalıplar, burçlar ve baskı balataları için 1.2343 çeliğimizi kullanır. Malzemenin ısıl iletkenliği, verimli soğutma sağlayarak daha tutarlı ekstrüde ürün boyutları ve gelişmiş yüzey kalitesi sağlar. Doğru ısıl işlem hizmetleri, bu zorlu uygulamalar için aşınma direnci ve tokluğun en iyi kombinasyonunu sağlar.
Dövme kalıpları ve takımları
Sıcak dövme işlemleri, X38CrMoV5-1 takım çeliğimizin termal çatlamaya ve plastik deformasyona karşı mükemmel direncinden faydalanır. Malzeme, yüksek sıcaklıklarda mekanik özelliklerini koruyarak binlerce dövme döngüsünden sonra bile tutarlı parça geometrileri sağlar. Özel işleme ve ısıl işlem hizmetlerimizle birlikte, müşterilerimiz kalıp ömrünün geleneksel malzemelere göre %25-40 daha uzun olduğunu bildirmektedir.
Mühendislik polimer enjeksiyon kalıpları
Cam dolgulu ve diğer aşındırıcı plastik bileşenlerin enjeksiyon kalıplamasında kullanılan önceden sertleştirilmiş H11 takım çeliğimiz, aşınma direnci ve cilalanabilirlik arasında mükemmel bir denge sunar. Malzemenin termal özellikleri, verimli soğutma ve kısa çevrim süreleri sağlar. Özel olarak işlenmiş soğutma kanalları ve optimize edilmiş ısıl işlemler, yüksek hacimli üretim ortamları için gelişmiş performans sağlar.
Sektöre Özel Uygulamalar
- Otomotiv: Motor blokları, şanzıman gövdeleri, yapısal bileşenler için döküm kalıpları; yüksek mukavemetli çeliklerin şekillendirilmesi için sıcak damgalama takımları
- Havacılık ve uzay: Türbin kanatları, yapısal bileşenler için dövme kalıpları; özel alüminyum ekstrüzyon profilleri için ekstrüzyon kalıpları
- Tüketici elektroniği: ince duvarlı ve karmaşık özelliklere sahip muhafazalar için hassas döküm kalıpları; ek parça kalıplama için aletler
- Endüstriyel ekipman: ağır hizmet tipi kalıplama takımları, sıcak kesme bıçakları, yüksek sıcaklık zımbaları
- Enerji Alanları: Vana bileşenleri, basınçlı kap parçaları ve özel boru bağlantı parçaları için takımlar
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Karşılaştırma Özeti

H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Müşteri Başarı Hikayeleri
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Fiyatlandırma Yapısı Bilgileri
H11 Takım Çeliği | 1.2343 | X38CrMoV5-1 Sıkça Sorulan Sorular

S: H11, 1.2343 ve X38CrMoV5-1 arasındaki fark nedir?
C: Bunlar, esasen aynı sıcak iş takım çeliği bileşimini ifade eden farklı sistemlerden (sırasıyla AISI, DIN ve EN) gelen çelik kaliteleridir. Standartlar arasında küçük spesifikasyon farklılıkları vardır, ancak malzememiz üçünü de karşılar veya aşar.S: Elektro cüruf eritme (ESR) takım özelliklerini nasıl iyileştirir?
C: ESR işlemi, metalik olmayan inklüzyonları önemli ölçüde azaltır ve mikro homojenliği iyileştirerek üstün yorulma direnci, daha iyi cilalanabilirlik ve daha tutarlı ısıl işlem tepkisi sağlar. Bu, zorlu uygulamalarda %30-40 daha uzun takım ömrü anlamına gelir.S: Pres döküm uygulamalarında H11/1.2343, H13/1.2344 ile nasıl karşılaştırılır?
A: H11/1.2343, H13/1.2344'ten biraz daha yüksek tokluğa ve termal iletkenliğe sahiptir ve bu da onu büyük kalıplar ve şiddetli termal döngülere maruz kalan parçalar için uygun hale getirir. h13/1.2344 biraz daha iyi termal sertlik sunar ve çok yüksek sıcaklık uygulamaları için daha uygun olabilir.S: Takım ömrünü uzatmak için hangi yüzey işlemleri önerilmektedir?
C: Nitrürleme, çekirdek tokluğunu korurken yüzey aşınma direncini artırmada oldukça etkilidir. PVD kaplamalar (özellikle TiAlN veya CrN) erozyona karşı mükemmel direnç gösterir. En iyi performans için, kontrollü bir nitrürleme işlemi genellikle daha sonraki bir PVD kaplama ile birlikte kullanılır.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |