


9XBГ Takım Çeliği
9XBГ takım çeliği, mükemmel aşınma direnci, yüksek sertlik ve iyi ısıl işlem kararlılığına sahip, yüksek performanslı bir soğuk iş kalıp çeliğidir. İlgili ASTM standardı O1 takım çeliği ve ilgili DIN/W-Nr standardı 100MnCrW4'tür. 9XBГ takım çeliği, özellikle damgalama kalıpları, hassas ölçüm cihazları, zorlu kesici takımlar ve her türlü endüstriyel kalıp için uygundur. 9XBГ takım çeliği, farklı üreticilerin zorlu proses gereksinimlerini karşılamak için geniş bir özellik yelpazesi ve özelleştirilmiş işleme hizmetleriyle tedarik edilebilir. FCS Takım Çelik Fabrikası, farklı üreticilerin zorlu proses gereksinimlerini karşılamak için geniş bir özellik yelpazesi ve özel işleme hizmetleri sunmaktadır.
9XBГ Takım Çeliği Ürün Tanıtımı

9XBГ takım çeliği , Rus GOST standardına göre darbe dayanımlı alaşımlı takım çeliği olarak sınıflandırılan, tungsten alaşımlı orta karbonlu bir takım çeliğidir . Kimyasal bileşimi, orta-yüksek karbon (C: %0.55-0.65) esasına dayanır ve krom (Cr: %1.00-1.30), tungsten (W: %2.00-2.70), silisyum (Si: %0.50-0.80), manganez (Mn ≤ %0.40) ve diğer elementlerle desteklenir; fosfor ve kükürt safsızlıkları (hepsi ≤ %0.030) sıkı bir şekilde kontrol edilir. Çeliğin tavlanmış sertliği 229-285 HB, yoğunluğu yaklaşık 7.85 g/cm³ olup, mükemmel sertleşebilirlik (yağda soğutma ve sertleşme derinliği homojen) ve yüksek sıcaklıkta mukavemet koruma özelliğine (400 ℃'de bile yüksek sertliği korur) sahiptir. Ayrıca, tungsten elementi tanecik tokluğunun inceltilmesi yoluyla, çalışma koşullarındaki darbelere bağlı kırılgan çatlama riskinin azaltılmasını sağlar. Bununla birlikte, ısı iletkenliği nispeten düşüktür (yaklaşık 24.3 W/(m)) ve hızlı termal döngü sırasında termal gerilimlerin birikmesine neden olabilir.
Yağda söndürme ve sertleştirme (860-900°C) ve düşük ila orta sıcaklıkta tavlama (150-400°C) işlemleriyle 9XBГ, ≥57 HRC sertliğe, ≥672 MPa çekme dayanımına, ≥472 MPa akma dayanımına ve ağırlıklı olarak tavlanmış martensitik bir yapı oluşumuna optimize edilebilir. Tasarımın doğası, aşınma direncini artırmak için tungsten karbürlere ve mukavemet ile plastisiteyi dengelemek için krom-silisyum kompozite dayanmaktadır, ancak yüksek sıcaklık kararlılığını korumak için tane sınırı safsızlık eğilimi riskinin ısıl işlem süreciyle modüle edilmesi gerekmektedir.
9XBГ Takım Çelik Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. 9XBГ Takım Çeliği:
9XBГ Takım Çeliği Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- 9XBГ Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
9XBГ Takım Çeliği Kimyasal Bileşimi

9XBГ Takım Çeliği Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
9XBГ Takım Çeliği Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
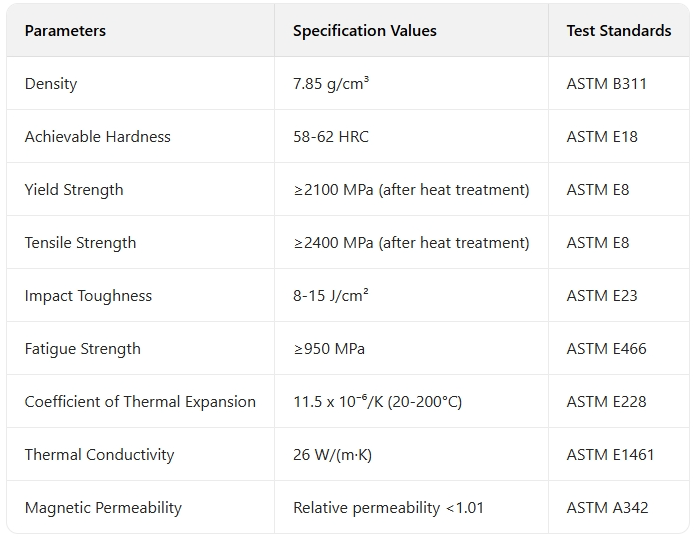
9XBГ Takım Çeliği Teknik Özellikleri
9XBГ Takım Çelik Ürün Uygulamaları

Otomotiv Üretimi
- Motor Parçaları Damgalama Kalıbı
- Gövde Yüksek Mukavemetli Çelik Levha Şekillendirme Kalıbı
- Şanzıman Dişlisi Damgalama ve Şekillendirme Aletleri
- Hassas Muayene Göstergeleri ve Ölçüm Aletleri
Uzay
- Titanyum ve yüksek sıcaklık alaşımlı şekillendirme takımları
- Hassas sac metal şekillendirme kalıpları
- Yüksek hassasiyetli muayene ekipmanı bileşenleri
- Kompozit malzeme işleme kesici takımları
Elektrik ve Elektronik Endüstrisi
- Hassas Konnektör Damgalama Kalıpları
- Mikro Elektronik Bileşen Şekillendirme Aletleri
- Hassas Isı Emici Damgalama ve Şekillendirme Kalıpları
- Hassas Elektronik Muhafaza Damgalama Aletleri
Tıbbi Cihaz İmalatı
- Hassas Tıbbi Cihaz Bileşeni Şekillendirme Kalıpları
- Tıbbi İmplant İşleme Araçları
- Hassas Şırınga Bileşeni Damgalama Kalıpları
- Cerrahi Alet Üretimi
Enerji ekipmanı imalatı
- Yüksek basınçlı vana parçaları işleme araçları
- Rüzgar enerjisi ekipmanları için hassas dişli işleme aletleri
- Petrol ve gaz çıkarma ekipmanları için aşınmaya dayanıklı parçalar
- Güç ekipmanları için hassas bileşen kalıpları
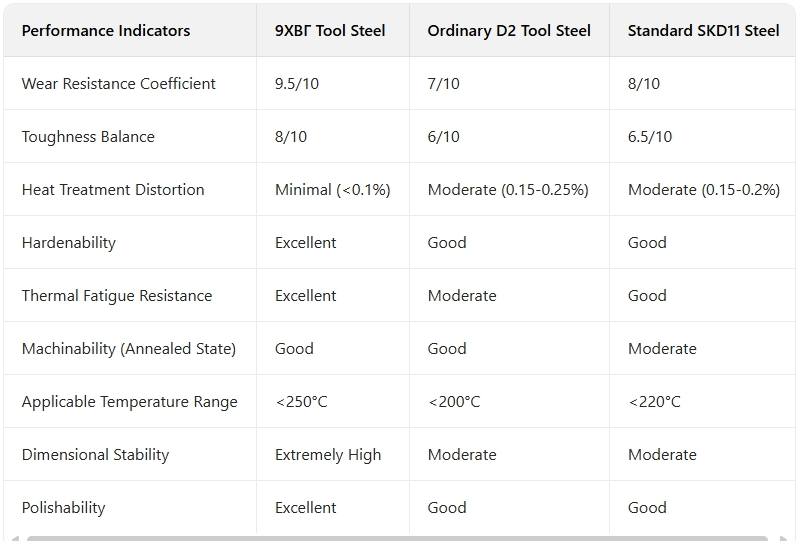
9XBГ Takım Çeliği Rekabet Avantajı Karşılaştırması
9XBГ Takım Çeliği Müşteri Başarı Hikayeleri
9XBГ Takım Çeliği Fiyatlandırma Yapısı Bilgileri
9XBГ Takım Çeliği Sıkça Sorulan Sorular

S1: 9XBГ takım çeliğinin normal D2 takım çeliğine göre başlıca avantajları nelerdir?
C1: 9XBГ takım çeliğinin temel avantajları, daha yüksek aşınma direnci (%30'a kadar), daha iyi tokluk dengesi, daha düşük ısıl işlem bozulması (%0.1'den az) ve daha yüksek boyutsal kararlılıktır. Bu özellikler, onu yüksek hassasiyetli kalıplama ve uzun ömürlü takım uygulamalarında mükemmel bir performans sergileyen bir çelik haline getirir. 9XBГ'deki tungsten element, D2'ye kıyasla daha iyi termal kararlılık ve ikincil sertleştirme sağlar.S2: 9XBГ takım çeliğinde ısıl işlem bozulması neden daha azdır?
C2: 9XBГ takım çeliğinin ısıl işlem kaynaklı düşük deformasyonu, esas olarak alaşım elementlerinin homojen dağılımından ve özel ısıl işlem sürecinden kaynaklanmaktadır. Tungsten ilavesi, martensitik dönüşüm hızını yavaşlatır ve daha homojen hale getirir. Bu arada, önerdiğimiz çok aşamalı ön ısıtma ve hassas sıcaklık kontrollü ısıl işlem süreci, iç gerilmelerin birikmesini önemli ölçüde azaltarak deformasyon riskini azaltır.S: 9XBГ takım çeliğinin depolanması ve taşınmasında hangi önlemler alınmalıdır?
C: Depolama ortamı kuru ve aşırı sıcaklık değişimlerinden ve nemden uzak olmalıdır. Uzun süreli depolama için pas önleyici yağ uygulanması ve nem geçirmez bir ambalajda paketlenmesi önerilir. İşleme sürecinde, büyük iş parçaları için, kendi ağırlığından kaynaklanan deformasyonu önlemek amacıyla eşit kuvvet ve desteğe dikkat edilmelidir. Isıl işlemden önce, eşit ısıtma sağlamak için yüzeydeki yağ ve oksit tabakası temizlenmelidir.S: 9XBГ takım çeliği ithal marka takım çeliğiyle karşılaştırıldığında nasıldır?
C: 9XBГ takım çeliğinin özellikleri, İsveç'ten UDDEHOLM'un SVERKER 21, ABD'den D2 ve Japonya'dan SKD11 ile karşılaştırılabilir düzeydedir ve bazı durumlarda ısıl işlem bozulma kontrolü ve tokluk dengesi gibi özellikler açısından daha da iyidir. Malzeme performansının uluslararası standartlara uygun tutarlılığını ve güvenilirliğini sağlamak için sıkı kalite kontrol ve gelişmiş eritme süreçlerini benimsiyoruz.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |