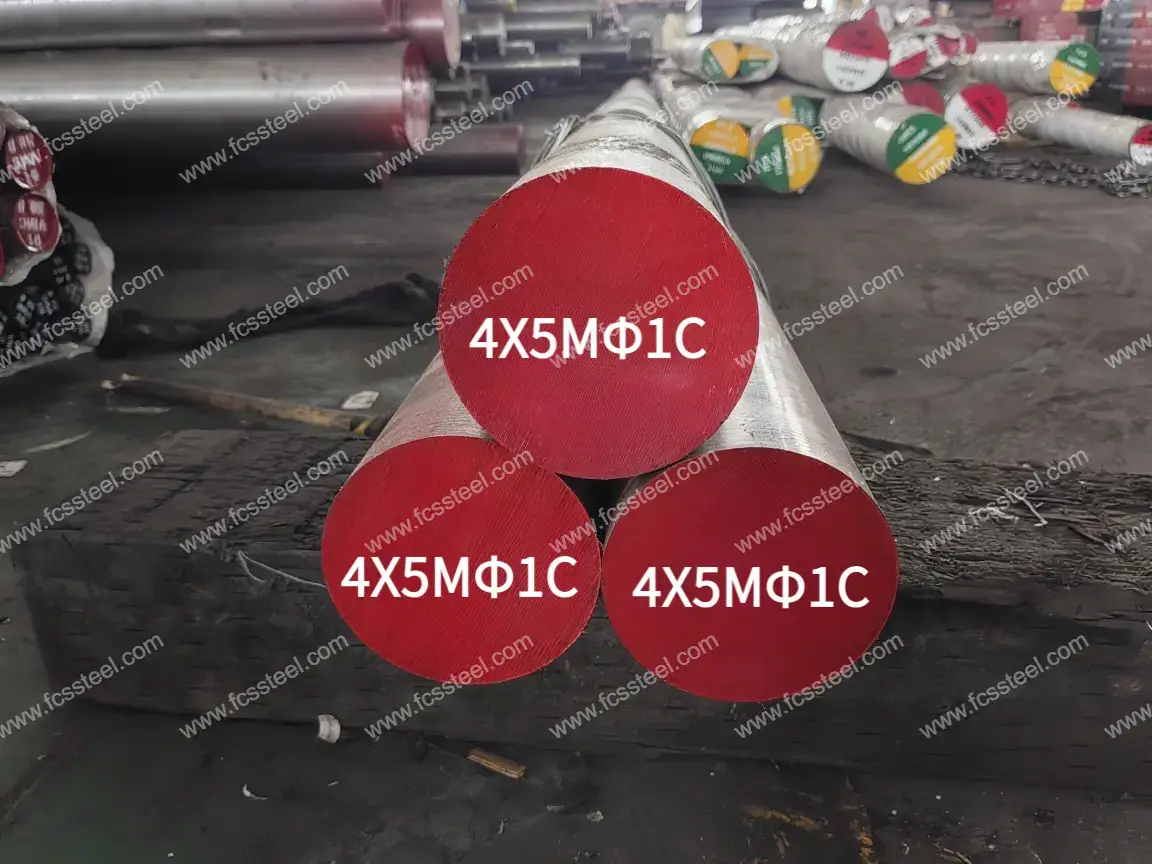



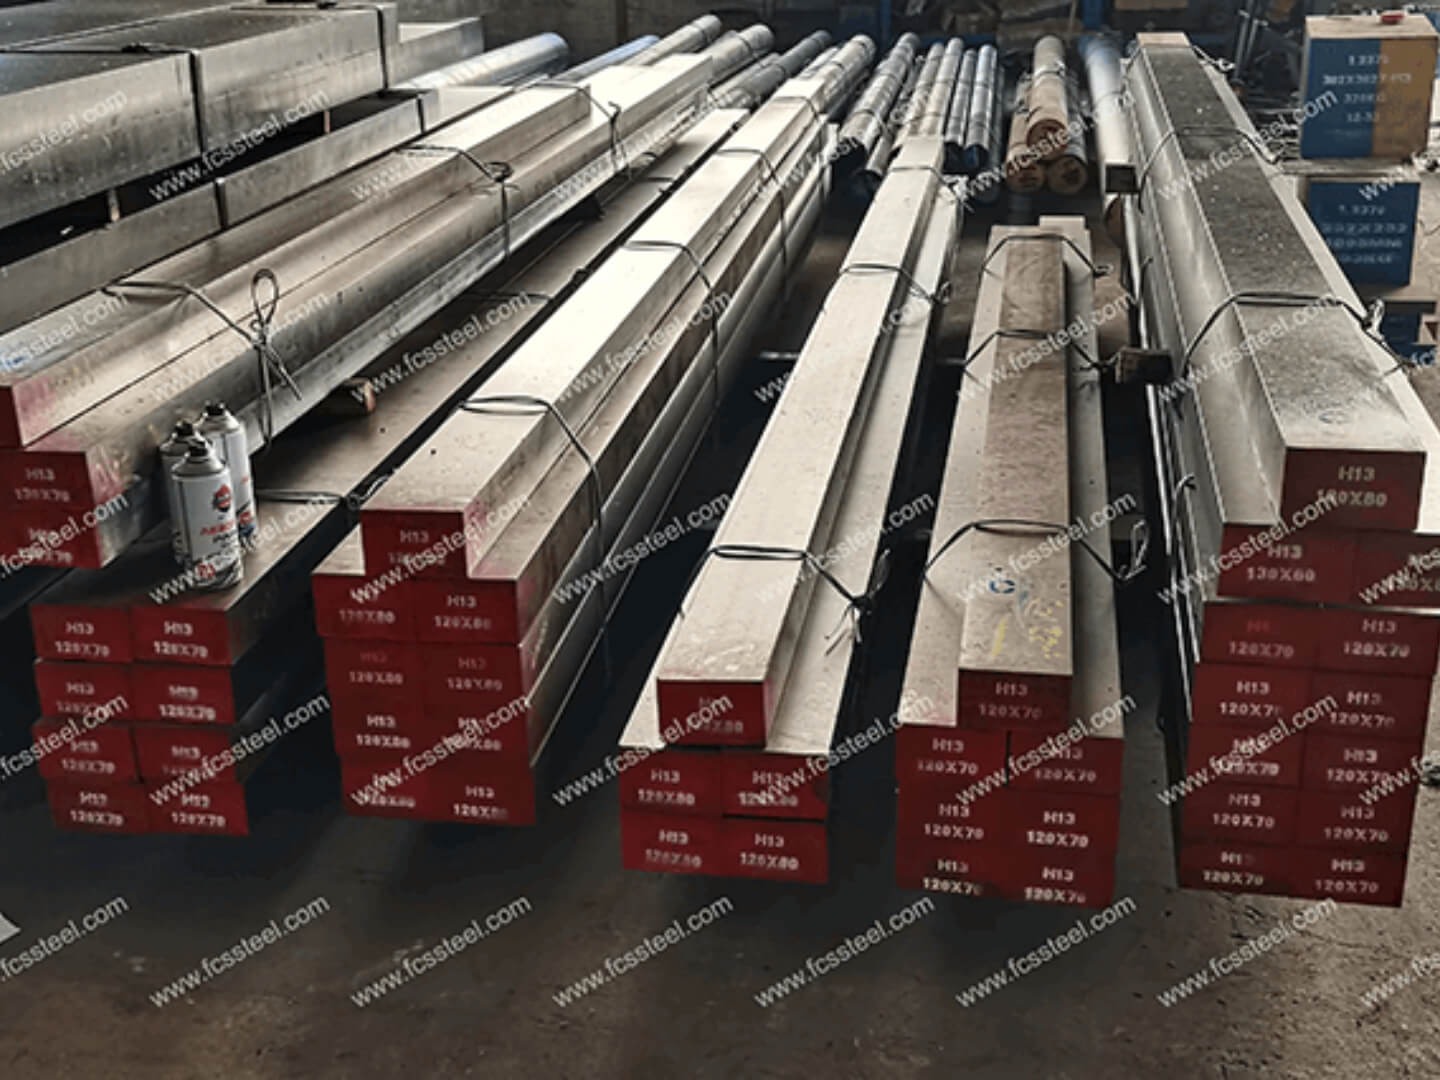
4X5MΦ1C Takım Çeliği
9XBГ takım çeliği, mükemmel aşınma direnci, yüksek sertlik ve iyi ısıl işlem kararlılığına sahip, yüksek performanslı bir soğuk iş kalıp çeliğidir. İlgili ASTM standardı O1 takım çeliği ve ilgili DIN/W-Nr standardı 100MnCrW4/1.2344'tür. 9XBГ takım çeliği, özellikle damgalama kalıpları, hassas ölçüm cihazları, zorlu kesici takımlar ve her türlü endüstriyel kalıp için uygundur. 9XBГ takım çeliği, farklı üreticilerin zorlu proses gereksinimlerini karşılamak için geniş bir özellik yelpazesi ve özelleştirilmiş işleme hizmetleriyle tedarik edilebilir. FCS Takım Çelik Fabrikası, farklı üreticilerin zorlu proses gereksinimlerini karşılamak için geniş bir özellik yelpazesi ve özel işleme hizmetleri sunabilir.
4X5MΦ1C Takım Çeliği Ürün Tanıtımı

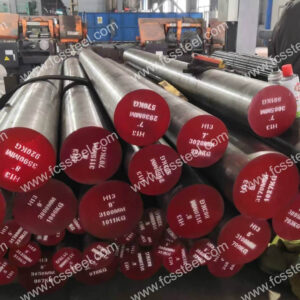
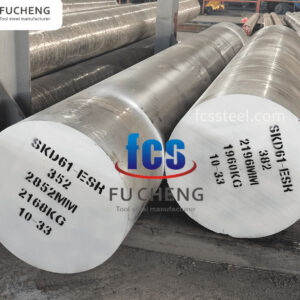
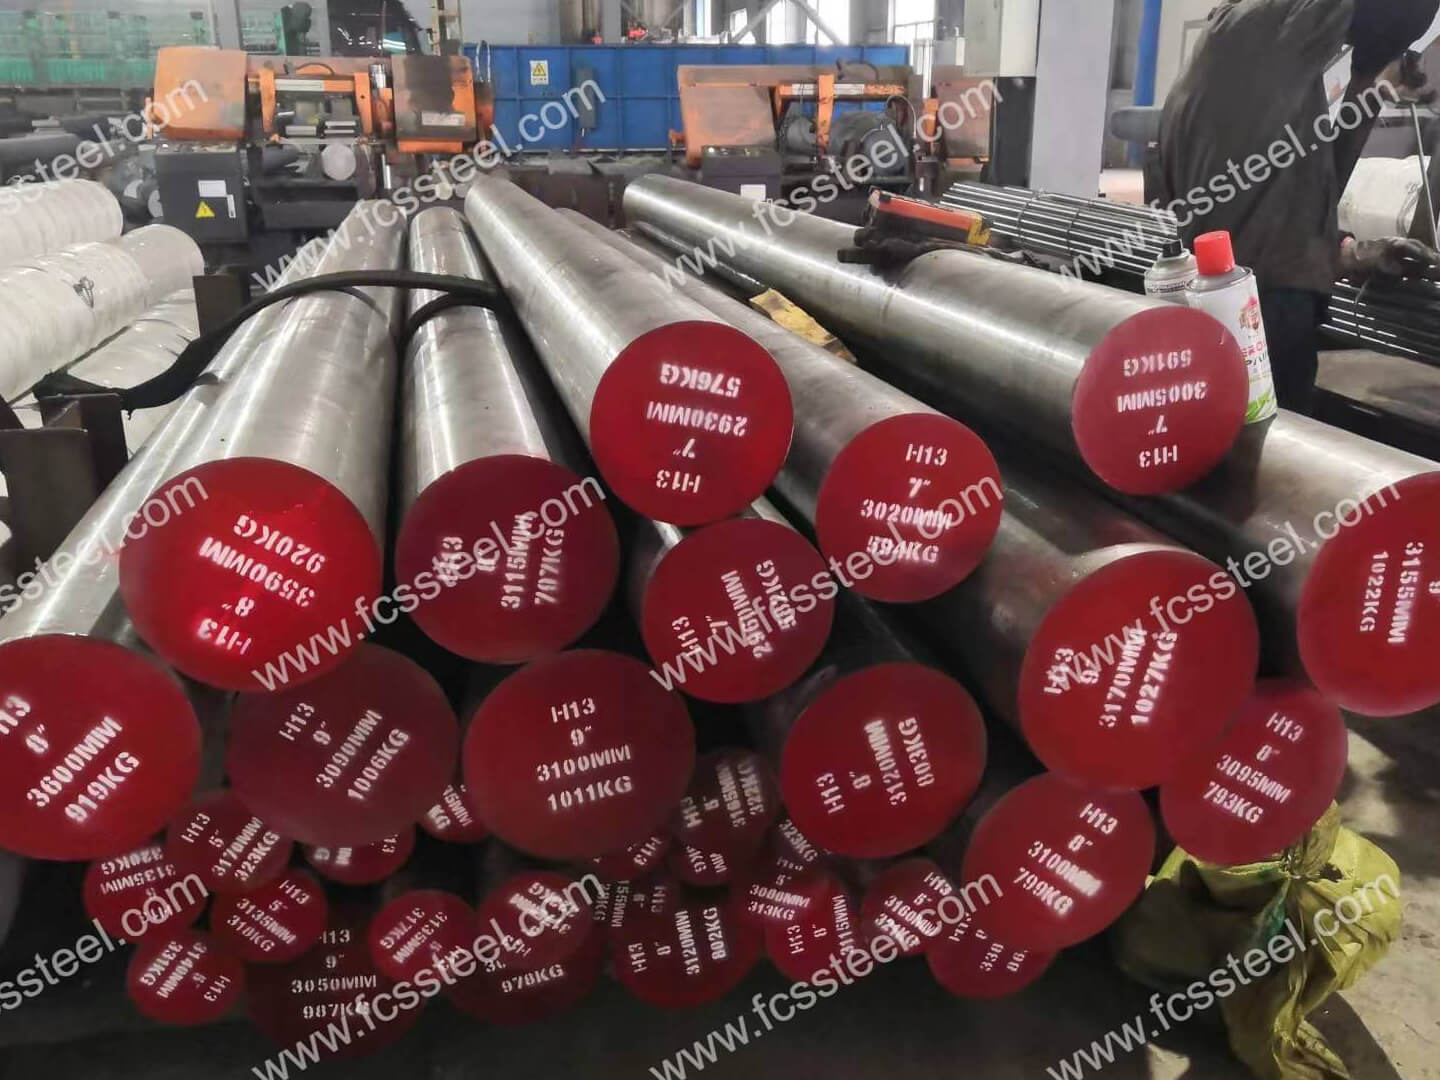
4X5MΦ1C takım çeliği, yüksek sıcaklıklara ve mekanik gerilmelere maruz kalan kalıplar için tasarlanmış, yüksek performanslı bir sıcak işleme takım çeliğidir. Sertlik, tokluk ve termal yorulmaya karşı direnç açısından DIN 1.2343 (H11) takım çelikleriyle karşılaştırılabilir bir dengeye sahiptir . Karşılık gelen Japon standardı JIS , SKD61 takım çeliği ; İsveç standardı ASSB, 8407; Avusturya BOHLER, W302 takım çeliği ; Çin standardı GB ise 4Cr5MoSiV1'dir. Yüksek sertliğe ve darbe tokluğuna sahip olup, mekanik gerilmelere maruz kalan takımlar için uygundur. Mükemmel termal kararlılığı ve aşınma direnci, sıcak işleme ortamlarına özgü termal döngülere ve gerilmelere dayanmasını sağlar. Ayrıca, termal yorulmaya karşı iyi direnci, tekrarlanan ısıtma ve soğutmaya maruz kalan kalıplar için idealdir.
4X5MΦ1C Takım Çelik Türleri ve Seçenekleri

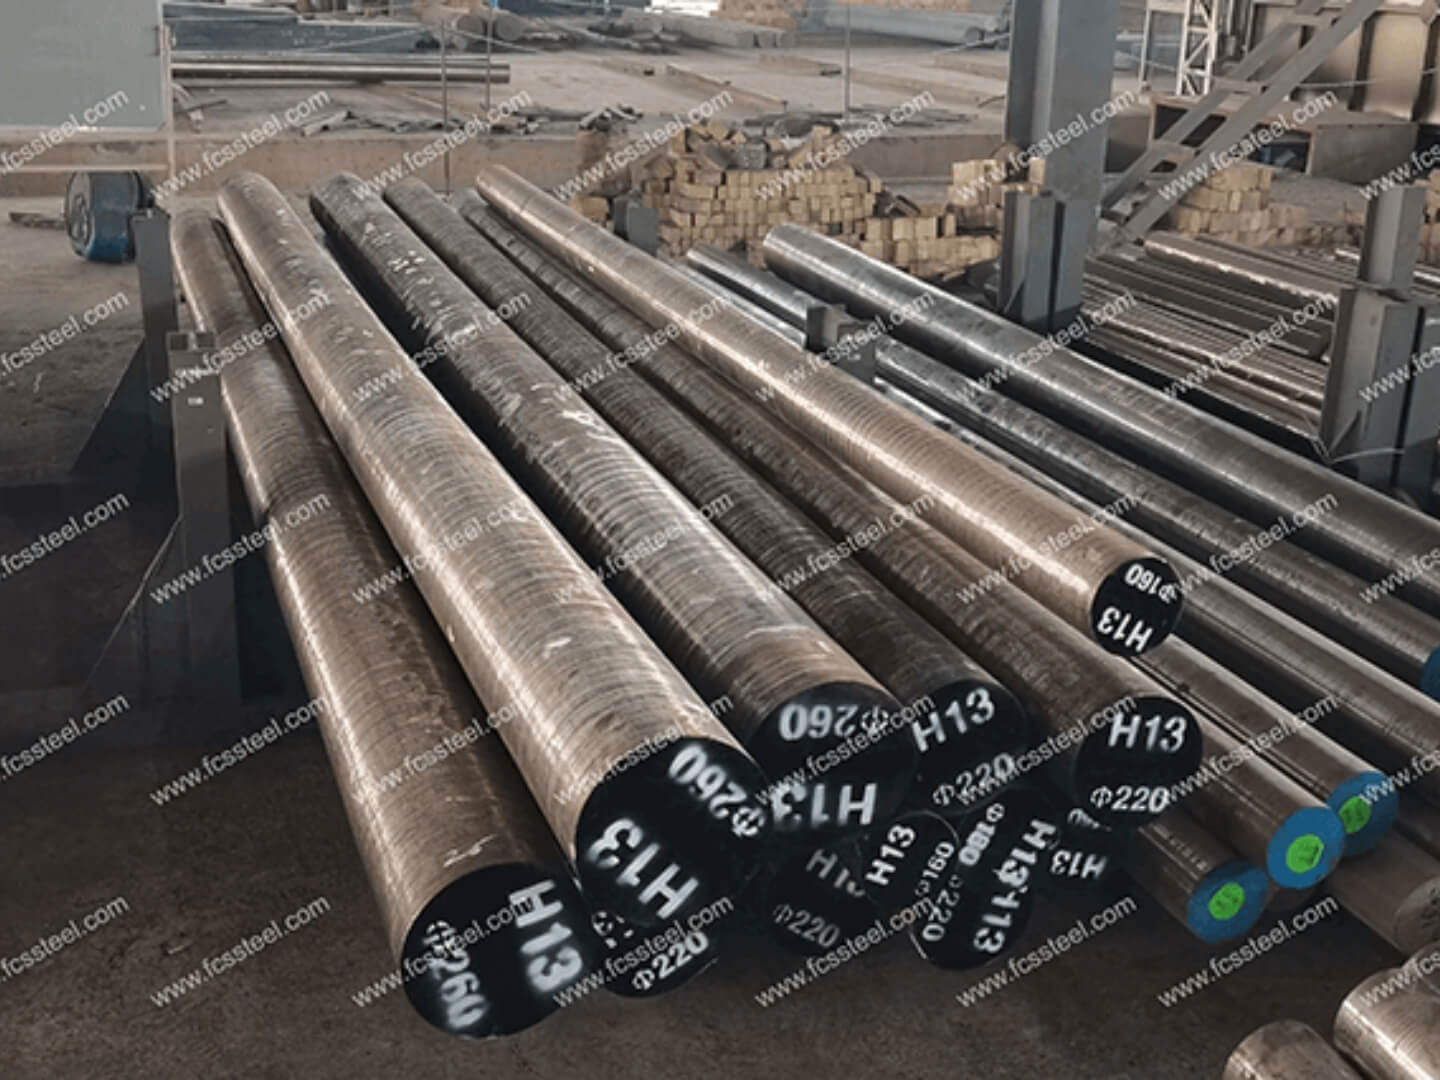
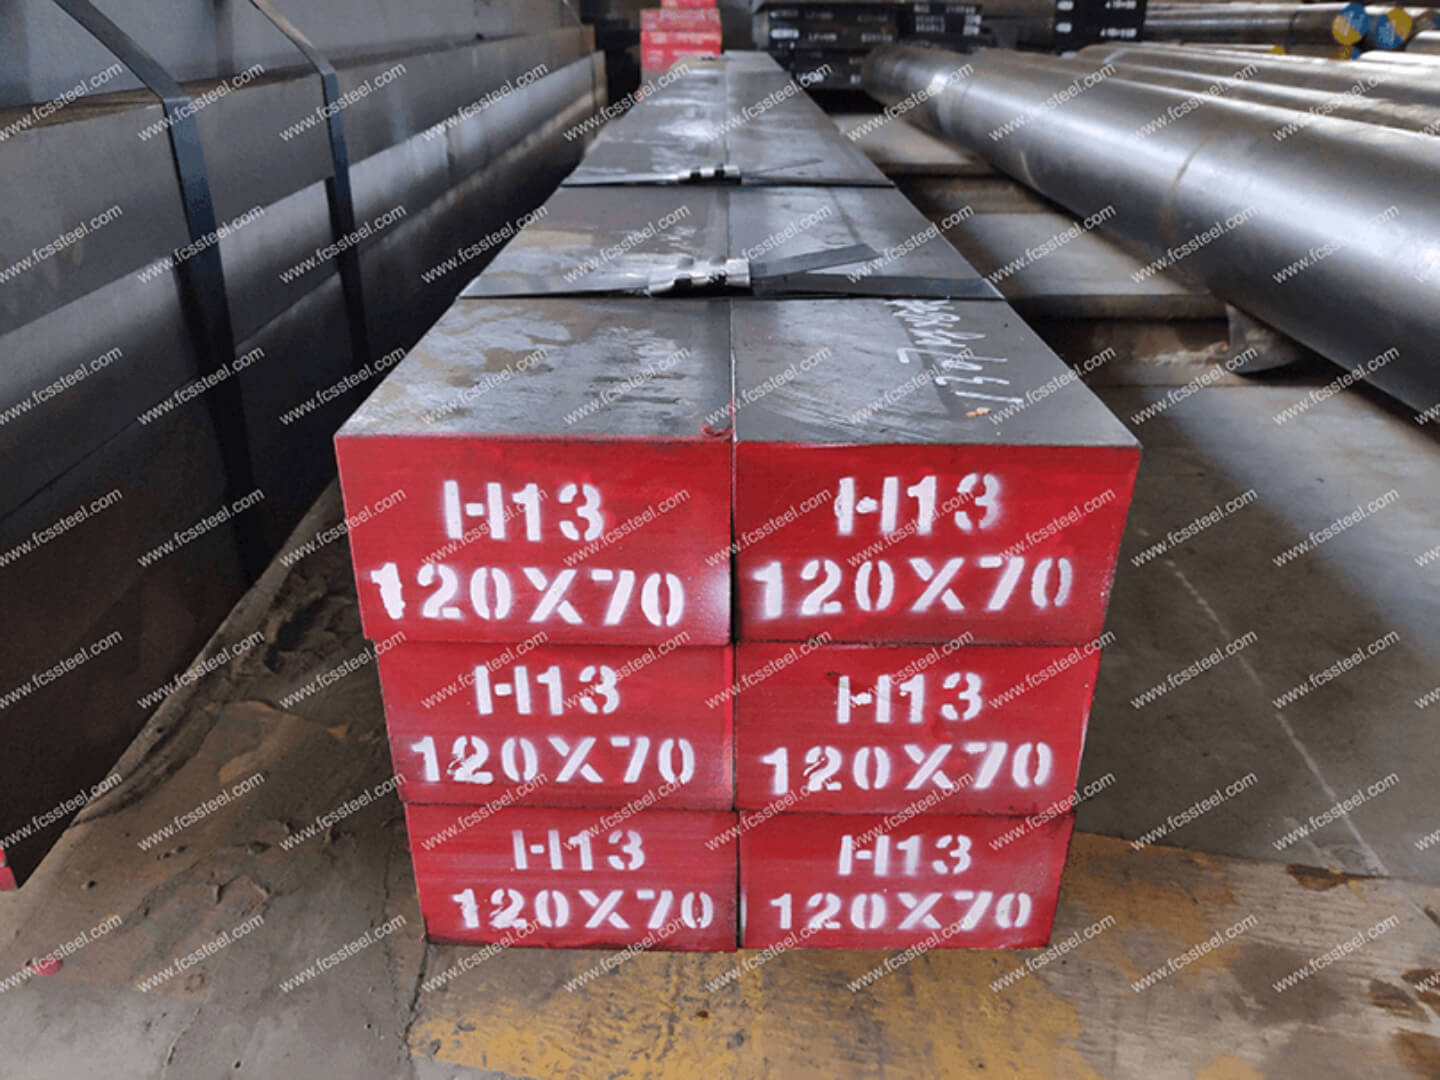
Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. 4X5MΦ1C Takım Çeliği:
4X5MΦ1C Takım Çeliği Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
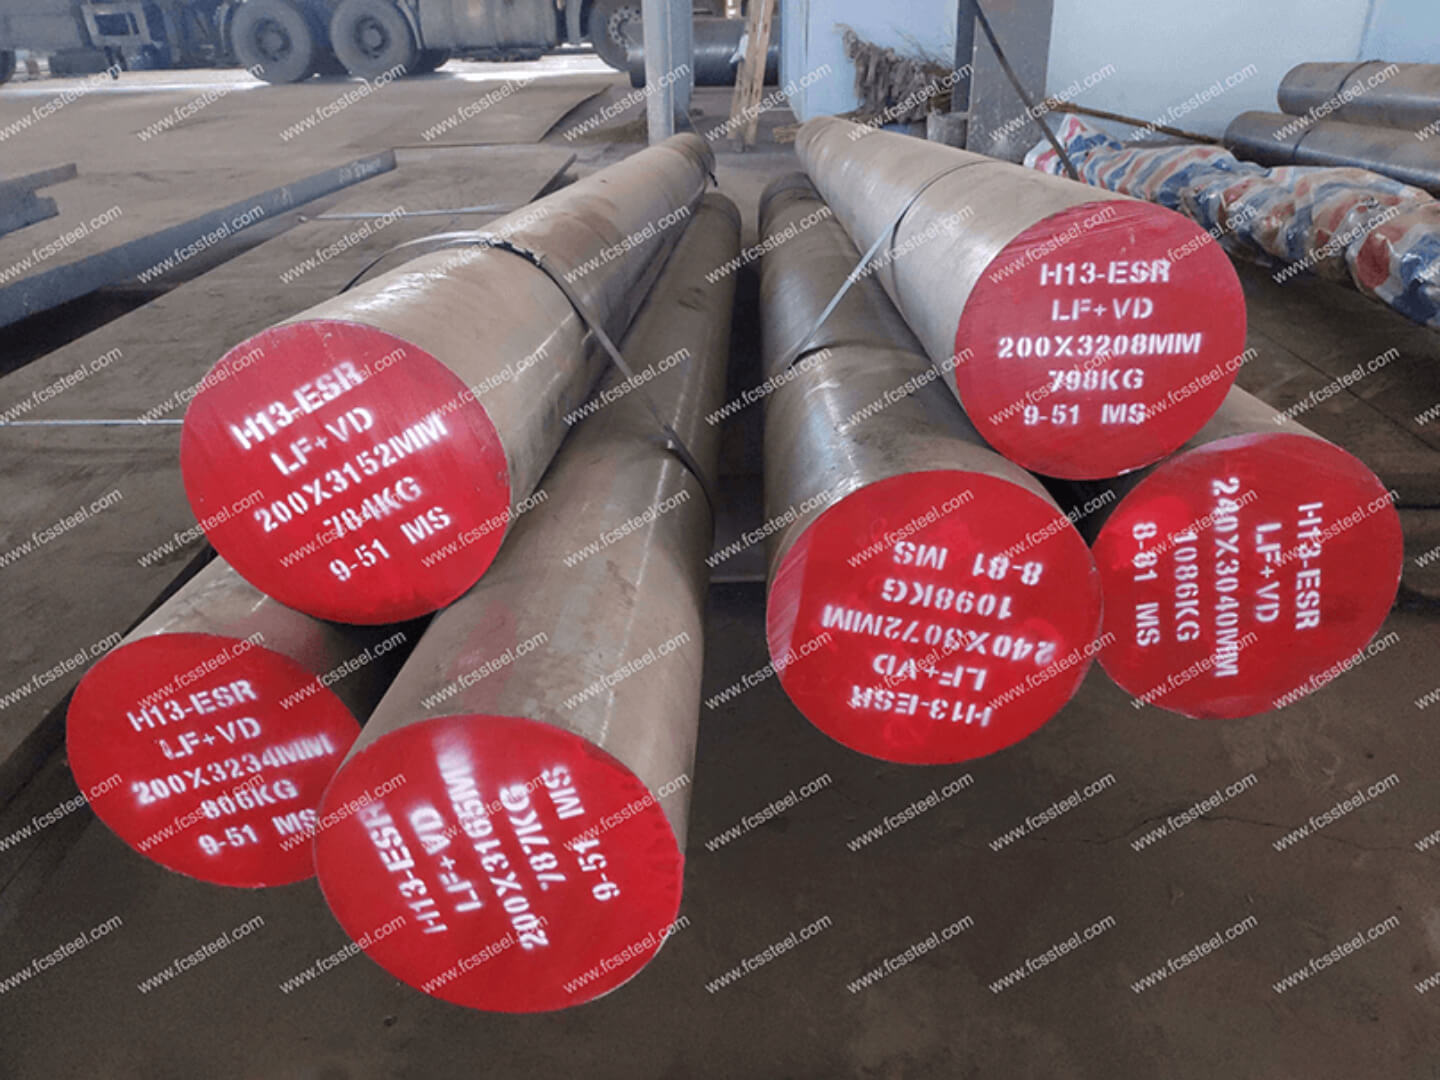
- 4X5MΦ1C Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
4X5MΦ1C Takım Çeliği Kimyasal Bileşimi

4X5MΦ1C Takım Çeliği Isıl İşlem Süreci

4X5MΦ1C takım çeliği için ısıl işlem süreci genellikle dört ana adımdan oluşur: tavlama, ön ısıtma, söndürme ve temperleme. Amaç, istenen sertlik, tokluk ve ısı direncini elde etmektir. Spesifik işlem aşağıdaki gibidir:
tavlama
Tavlama: Döküm veya dövme gerilimlerini gidermek, rafine ve homojen bir ferrit + perlit organizasyonu elde etmek, sertliği azaltmak ve işlenebilirliği artırmak için uygulanan bir yumuşatma işlemidir. Tavlama, ham malzemeyi sonraki ısıl işleme hazırlamak için başlangıçta yumuşatmak amacıyla yapılır. Çelik, tavlama işleminden sonra yavaşça soğur.
- Isıtma Sıcaklığı: Yaklaşık 750–780°C
- Bekletme Süresi: İş parçasının boyutuna bağlı olarak genellikle 1-2 saat
- Soğutma Metodu: Yapının homojen perlit + ferrit haline dönüştürülmesi için fırın soğutması veya kontrollü yavaş soğutma.
- Amaç: Çeliği yumuşatmak, dövme/döküm gerilimlerini gidermek, işlenebilirliği iyileştirmek, tane yapısını iyileştirmek ve sonraki ısıl işlem için temel oluşturmak.
2. Ön ısıtma
Ön ısıtma, ayrı bir yumuşatma adımı değil, söndürme sırasında çok hızlı ısıtmadan kaynaklanan termal gerilim çatlağını önlemek için sonraki söndürme işlemi için bir tampon ısıtmadır. Ön ısıtma, tavlamadan sonra ve söndürmeden önce gerçekleştirilir.
- Söndürme sırasında termal stresi azaltmak ve çatlak oluşumunu önlemek için kademeli olarak yaklaşık 600–650°C'ye kadar ısıtın.
- Ön ısıtma aşaması birden fazla adımda gerçekleştirilebilir; örneğin önce 300-400°C'de bekletilir, daha sonra yalıtım için 600-650°C'ye kadar ısıtılır.
3. Söndürme
- 1000–1040°C'ye (ostenitleme sıcaklığı) kadar ısıtın ve çeliğin tamamen ostenitlenmesi için yeterli bir süre bu sıcaklıkta tutun.
- Genellikle çelik kalınlığına ve iş parçasının şekline bağlı olarak yağ veya gaz gibi bir soğutma ortamı kullanarak hızla söndürülür ve martensitik bir yapı oluşturulur ve yüksek sertlik elde edilir.
4. Temperleme
- Söndürme işleminden sonra çelik genellikle sertleşir ve yüksek iç gerilimlere sahip olur. Tokluğu artırmak ve kırılganlığı azaltmak için tavlama gerekir.
- Tavlama sıcaklığı genellikle 550-650°C'dir. Tavlama süresi, iş parçasının boyutuna ve performans gereksinimlerine bağlıdır. Genellikle homojen ve kararlı özellikler sağlamak için çift tavlama yapılır.
- Tavlama işleminden sonra sertlik genellikle 48-52 HRC civarında kontrol edilir. Tavlama parametreleri, özel uygulamalara göre ayarlanabilir.
5. Çözüm Tedavisi ve Yaşlandırma (varsa)
- Belirli özel uygulamalar için, malzeme kararlılığını ve mekanik özelliklerini artırmak amacıyla çözelti işlemi ve yaşlandırma yapılabilir.
Spesifik ısıl işlem parametrelerinin, gerçek iş parçası boyutuna, servis gereksinimlerine ve ekipman koşullarına göre uygun şekilde ayarlanabileceği unutulmamalıdır. Genel olarak, 4X5MΦ1C'nin ısıl işleminin anahtarı, yüksek sıcaklıklarda mukavemetini, tokluğunu ve termal kararlılığını sağlamak için uygun bir östenitleme sıcaklığında söndürme ve makul bir tavlama işlemidir.
4X5MΦ1C Takım Çeliği Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
4X5MΦ1C Takım Çeliği Teknik Özellikleri

4X5MΦ1C Takım Çelik Ürün Uygulamaları

- Hassas Damgalama Takımları
- Soğuk şekillendirme aletleri
- Endüstriyel Kesici Aletler
- Plastik Enjeksiyon Kalıpları
- Toz presleme kalıpları
- Otomotiv Üretimi
- Havacılık bileşenleri
- Elektronik Üretimi
- Tıbbi cihaz üretimi
- Ağır Makine
4X5MΦ1C Takım Çeliği Rekabet Avantajı Karşılaştırması

4X5MΦ1C Takım Çeliği Müşteri Başarı Hikayeleri
4X5MΦ1C Takım Çeliği Fiyatlandırma Yapısı Bilgileri
4X5MΦ1C Takım Çeliği Sıkça Sorulan Sorular

S: 4X5MΦ1C'nin işlenebilirliği D2 takım çeliğine göre nasıldır?
C: Tavlanmış durumdaki 4X5MΦ1C'nin işlenebilirliği D2'nin yaklaşık %65'idir. Biraz daha düşük kesme hızları, rijit takım düzenekleri ve uygun geometriye sahip keskin karbür takımlar gerektirir. Ancak, iyileştirilmiş aşınma direnci ve performans özellikleri, ek işleme hususlarını haklı çıkarır. İşleme kılavuzumuz, verimli işleme için optimize edilmiş parametreler sunar.S: 4X5MΦ1C sıcak iş uygulamaları için uygun mudur?
C: Standart 4X5MΦ1C sınıfı, 500°C'ye kadar olan uygulamalar için uygundur. Daha yüksek sıcaklık uygulamaları için, 550°C'ye kadar geliştirilmiş yüksek sıcaklık kararlılığı için özel olarak modifiye edilmiş 4X5MΦ1C-HT varyantını öneriyoruz. Bu sıcaklığın üzerindeki uygulamalar için, özel sıcak iş takım çelikleri yelpazemizi incelemenizi öneririz.S: 4X5MΦ1C ile hangi yüzey işlemleri veya kaplamalar uyumludur?
C: 4X5MΦ1C, nitrürleme, fiziksel buhar biriktirme kaplamaları (TiN, TiCN, TiAlN, CrN) ve kimyasal buhar biriktirme kaplamaları dahil olmak üzere en yaygın yüzey işlemleriyle uyumludur. Doğru şekilde hazırlandıklarında, bu kaplamalar aşınma direncini daha da artırabilir, sürtünmeyi azaltabilir ve takım ömrünü uzatabilir. Yüzey Kaplama Uyumluluk Kılavuzumuz, belirli uygulamalar için ayrıntılı öneriler sunar.S: 4X5MΦ1C plastik enjeksiyon kalıplama uygulamaları için uygun mudur?
C: Evet, 4X5MΦ1C, aşınma direncinin kritik olduğu aşındırıcı veya cam dolgulu plastiklerin işlendiği kalıplar için özellikle uygundur. Yüksek yüzey kalitesine (Ra 0.05μm) kadar cilalanabilir ve minimum kalıp bakımıyla uzun üretim süreçleri boyunca bu kaliteyi koruyabilir. Aşındırıcı plastikler için, gelişmiş korozyon direncine sahip 4X5MΦ1C-CR modeli önerilir.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |