
Her takım çeliği kalitesi bir vaatle başlar; sıradan çeliği tahrip edecek koşullara dayanacak şekilde seçilmiş belirli bir alaşım elementleri karışımıdır. Ancak hangi elementlerin ne işe yaradığını ve neden belirli kombinasyonların diğerlerinden daha iyi performans gösterdiğini bilmek, tahmin yürüten mühendisleri güvenle belirleme yapan mühendislerden ayırır.
Alaşım elementlerinin takım çeliği performansını nasıl etkilediği sadece metalurjik bir bilgi değil. Bu, 200,000 çevrime dayanan bir kalıp ile 40,000 çevrimde arızalanan bir kalıp arasındaki farktır. Bu fark kimyaya bağlıdır.
Peki bu sonuçları ne yönlendiriyor? Karbonun temel rolünden vanadyum ve tungsten arasındaki kırmızı sertlik ortaklığına kadar, gerçek takım çeliği davranışını yönlendiren kimyanın pratik bir açıklaması aşağıda yer almaktadır.

Takım Çeliği Nedir ve Alaşım Elementleri Neden Önemlidir?
Takım çeliği, yüksek karbonlu alaşımlı bir çeliktir. Karbon içeriği , kaliteye bağlı olarak %0.5 ile %1.5 arasında değişir . Kesme, şekillendirme, damgalama ve bükme gibi zorlu işlemler için üretilmiştir.
Onu yapısal çelikten ayıran şey sertliğin ötesine geçiyor. Sertlik, aşınma direnci, tokluk ve ısı direnci gibi özelliklerin dengeli bir karışımına aynı anda ihtiyaç duyuluyor. Sıradan çelik bu dört özelliği birden sağlayamaz.
Alaşımlı paket her şeyi kontrol ediyor. Asıl işi dört unsur yapıyor:
-
Krom — karbür oluşumu yoluyla sertlik ve aşınma direncini artırır.
-
Vanadyum , karbür yapısını iyileştirir ve aşınma direncini artırır.
-
Molibden — çeliği ısı altında sert tutar ve termal stres altında karbürleri stabilize eder.
-
Tungsten — yüksek sıcaklıklarda kesici kenarı bir arada tutar.
Bu elementler iki temel işlev görür. Birincisi, sertleşebilirliği artırırlar . İkincisi, standart sementitten daha sert ve ısıya daha dayanıklı karbürler oluştururlar. Tam karışım ve konsantrasyon miktarı, ısıl işlem sırasında meydana gelen her şeyi belirler.
Bu, kaldıraç. Kombinasyonu değiştirirseniz, tamamen farklı bir takım çeliği elde edersiniz.
Karbon (C): Sertlik ve Mukavemetin Temeli
Karbon, takım çeliğinin mutlak temelidir. Daha fazla karbon eklendiğinde metal daha sert ve güçlü hale gelir, ancak aynı zamanda daha az esnek olur. Diğer tüm alaşım elementlerinin üzerine inşa edildiği temel noktayı belirler.
Yeterli karbon yoksa, ısıl işlem işe yaramaz; çelik düzgün şekilde sertleşmez. Ancak, seviyeleri çok yükseltmek farklı bir soruna yol açar. Bu, çeliğin sertleştirme sırasında çatlama veya ağır darbe altında kırılma riskini önemli ölçüde artırır. Bu nedenle karbon seviyesi, aletin asıl görevini tam olarak belirler.
Örneğin, S7 gibi darbelere dayanıklı kaliteler , ağır darbelere dayanabilmek ve kırılmamak için karbon oranını orta seviyede tutar. Öte yandan, D2 zımba kalıpları gibi aşırı aşınma direnci için üretilen aletler, keskinliklerini korumak için karbon oranını çok daha yüksek seviyelere çıkarır. Sonuç olarak, karbon maksimum sertlik sınırını belirler. Bunu doğru yaparsanız, geri kalan kimya da kendiliğinden yerine oturur.
Krom (Cr): Aşınma Direnci, Sertleşebilirlik ve Korozyona Karşı Koruma
Krom, takım çeliği kimyasında en üst düzey çok yönlü elementtir ve aynı anda üç kritik görevi yerine getirir: aşınma direnci, derin sertleşebilirlik ve korozyona karşı savunma.
İlk olarak, inanılmaz derecede sert karbürler oluşturur. Bir alet ağır yük altında çalışırken, bu karbürler sert bir mikroskobik kalkan gibi davranarak sürtünmeyi emer ve böylece daha yumuşak olan ana çeliğin aşınmasını önler. İkinci olarak, krom, kalın aletlerin sadece yüzeyde değil, çekirdeğine kadar sertleşmesini sağlar. İşte bu nedenle D2 gibi ağır hizmet tipi soğuk işleme çelikleri, büyük kesme bıçakları ve kalıplarında tutarlı sertliği korumak için yüksek krom seviyelerine ihtiyaç duyar.
Son olarak, krom, paslanmayı ve kimyasal saldırıları engelleyen, kendi kendini onaran bir oksit filmi oluşturur. Krom seviyelerini yeterince yükseltirseniz, 420 veya 440C gibi paslanmaz kalıp çelikleri elde edersiniz . Bu kaliteler, aşındırıcı plastikleri kalıplamanız veya ıslak, zorlu ortamlarda çalışmanız gerektiğinde mutlak kurtarıcıdır. Basitçe söylemek gerekirse, krom, bir aletin ömrünü birden fazla farklı mücadele alanında uzatan tek elementtir.
Molibden (Mo): Dayanıklılık Artırıcı ve İkincil Sertleştirici Madde
Molibden, takım çeliği kimyasında nadir görülen bir avantaj sunar. Aynı anda daha sert ve daha dayanıklı bir metal elde edersiniz. Genellikle karşılaşılan ödünlerden kaçınmış olursunuz.
İkincil sertleştirme, en iyi özelliği olarak öne çıkıyor. Yüksek ısı, çoğu alaşımın mukavemetini yok eder. Molibden ise bu özelliğini korur. Çelik, yüksek sıcaklıklarda bile sertliğini muhafaza eder. M serisi (örneğin M2) gibi yüksek hızlı kesici takımları ele alalım . Yoğun sürtünmeye karşı keskin kenarlarını koruyabilmeleri için tam olarak bu stabiliteye ihtiyaç duyarlar.
Derinlemesine sertleşebilirlik de bir diğer temel avantajdır. Büyük çelik blokları, büyük plastik kalıp tabanları gibi düşünün. Metal, yüzeyden çekirdeğe kadar sertleşir. Molibden, iç tane yapısını inceltir. Daha ince taneler, darbeden kaynaklanan çatlakları önler. Molibden eklemek, size tek bir pakette en üst düzeyde tokluk ve ısı direnci sağlar.
Vanadyum (V) ve Tungsten (W): Kırmızı Sertlik İkilisi
Kırmızı sertlik, belirli ve ölçülebilir bir şeydir. 500-600°C'nin üzerinde sertliği koruyabilme yeteneğidir ; bu sıcaklık aralığı, çoğu takım çeliğinin kavrama özelliğini kaybetmeye başladığı sıcaklıktır. Vanadyum ve tungsten, alaşımlı takım setindeki diğer her şeyden daha iyi bir şekilde bu kavrama özelliğini koruyan iki elementtir.
Mekanizmaları farklı. Ancak ikisi birlikte çalışıyor.
Vanadyum: Yüksek Dayanıklılığa Sahip İnce Karbürler
Vanadyum, çökelme yoluyla mukavemet kazanır. Tavlama sırasında ince V(C,N) karbürleri oluşur. Bunlar, çalışma sıcaklıklarında kararlı kalır. Bu karbür kararlılığı, vanadyumun kırmızı sertlik uygulamalarındaki temel değeridir - ham sertlik değil, ısı altında korunan sertlik.
2.25Cr–2W–0.1C çeliğinden elde edilen veriler, dengeyi açıkça göstermektedir. Vanadyum oranını %0.10'dan %0.50'ye çıkarmak, akma dayanımını yaklaşık %20 oranında artırmıştır . %0.5'in üzerine çıkıldığında ise dayanım artışı durmaktadır. Aynı zamanda, sünek-gevrek geçiş sıcaklığı (DBTT) hızla yükselmektedir . Çelik hem daha güçlü hem de daha gevrek hale gelmektedir.
İdeal nokta yaklaşık %0.25 V ağırlıkça oranıdır . Bu noktada hem mukavemet hem de darbe dayanıklılığı bu sistemde en yüksek seviyeye ulaşır.
Tungsten: Aşırı Sıcaklıklarda Üstünlüğünü Korumak
Tungsten yüksek sıcaklık yüküne dayanıklıdır. M2 yüksek hız çeliğinde (ağırlıkça %6.0 W , %1.9–2.1 V, %4.0 Cr, ~%0.85 C) bu kombinasyon 600°C'de 60 HRC'nin üzerinde bir sertlik sağlar . Bu, kesici takımların kırmızı sertliği için endüstri standardıdır.
Tungsten bazlı yapısal alaşımlarda, rakamlar daha da ileri gidiyor. W–2V–0.5Y₂O₃, yaklaşık 12 GPa'lık bir mikro sertliğe ( saf tungstenin yaklaşık 3 katı ) ve 1273 K'de yaklaşık 1 GPa'lık tepe eğilme dayanımına ulaşıyor . Y₂O₃, tane yapısını sabitliyor ve 1000°C'nin üzerinde yeniden kristalleşmeyi engelliyor.
Kural basittir: maksimum ısı dayanımı için, W–2V, tepe noktasında W–4V'den daha iyi performans gösterir. Daha fazla vanadyum, o sıcaklıkta daha fazla dayanım sağlamaz. Sadece kırılganlık riskini artırır.
Nikel, Manganez ve Silikon: Hayati Önem Taşıyan Yardımcı Oyuncular
Dürüst olalım, nikel, manganez ve silikon gibi elementler takım çeliği özelliklerinde nadiren ön plana çıkar. Ancak gerçek bir öneme sahipler. Nikel, nadir bir kombinasyon sunar: sertliği bozmadan dayanıklılığı artırır. Bunu 304 veya 316 paslanmaz çelik kalitelerinde açıkça görebilirsiniz; metalin stabilitesini korurken paslanmaya karşı da direnç gösterir. Manganez ise temelde bütçe dostu bir sertleştirici görevi görür. Daha kalın aletlerin doğrudan çekirdeğe kadar sertleşmesini sağlar ve zararlı kükürtü kontrol altında tutar. Sonra da silikon var. Onu en üst düzey temizleyici olarak düşünün. Erimeyi oksitsizleştirerek, çelik katılaşmadan önce gizli safsızlıkları giderir ve yay çeliklerine esneklik kazandırır. Bunlar veri sayfasında küçük detaylar gibi görünebilir. Ama onları göz ardı ederseniz? Aletiniz muhtemelen basınç altında eğrilir, çatlar veya tamamen parçalanır.
Manganez (Mn): Uygun Fiyatlı Sertleştirilebilirlik
Manganez, takım çeliği kimyasında en uygun maliyetli sertleşme artırıcıdır. Martensit oluşumu için kritik soğutma hızını diğer birçok yaygın katkı maddesinden daha iyi düşürür ve bunu düşük maliyetle yapar.
Standart yapısal ve düşük alaşımlı çelikler %0.30–1.65 Mn içerir . Su verilmiş ve temperlenmiş kaliteler, güvenilir tam sertleştirme için %0.70–1.40'ı hedefler. Etki iyi belgelenmiştir: orta karbonlu çeliklerde Mn'yi %0.5'ten ~%1.4'e yükseltmek, tam sertleştirilebilir kesit boyutunu yalnızca yüzey sertleştirmesinden 50–75 mm'ye kadar çıkarabilir . Bu, tek bir bileşim değişikliğiyle sağlanan büyük bir değişimdir.
Manganez ayrıca karbürleme sırasında karbon penetrasyonunu hızlandırır . Aynı çevrim süresinde daha hızlı kasa derinliği gelişimi elde edersiniz. Üretim ortamlarında bu, doğrudan verimlilik artışı anlamına gelir.
Kükürt kontrolündeki rolü de önemlidir. Manganez, MnS inklüzyonları şeklinde kükürtü bağlayarak , tane sınırlarında FeS oluşumundan kaynaklanan yüksek sıcaklık kırılganlığı riskini nötralize eder. Serbest işlenebilir çelikler bunu tasarım gereği kullanır; kükürt oranı %0.15-0.35'e yükseltilir ve kükürtün güvenli ve kontrollü bir şekilde dağılmasını sağlamak için Mn oranı %1.20'nin üzerine çıkarılır .
Bilinmesi gereken önemli bir sınır: Nikel bazlı süper alaşımlarda manganez, tasarım unsuru değil, zararlı bir safsızlıktır . Tane sınırlarına göç eder, zararlı faz çökelmesine neden olur ve uzun vadeli dayanıklılığı azaltır. Vakumda eritilen süper alaşımlar, tam da bu nedenle %0.01-0.10 aralığında Mn'yi hedeflemektedir. Takım çeliğini güçlendiren aynı element, yüksek sıcaklık süper alaşım uygulamalarında sorun haline gelir.
Silisyum (Si): Temizlik, Mukavemet ve Bazı Keskin Sınırlar
Silisyum, çelik katılaşmadan önce bile eriyikte yerini alır. Çelik üretiminde ana oksit gidericilerden biri olarak, %0.15-0.35 oranında silisyum ilavesi, gözenekleri ve kalıntıları azaltır ve bu da yüksek performanslı takımlarda yorulma ömrünü iyileştirir. Silisyum ayrıca, çözünmüş oksijen ve azotu mikroyapısal hasara neden olmadan önce eriyikten uzaklaştırarak gaz giderici görevi de görür.
Mekanik açıdan bakıldığında, silisyum (Si) mukavemeti ve sertliği artırır, ancak bu artış manganez kadar belirgin değildir. Yay çeliklerinde yüksek mukavemet ve ısıya dayanıklılık için Si oranı %1.5-2.5'e kadar çıkarılır . Bu aralıkta, silisyumun katı çözelti güçlendirme etkisi belirgin hale gelir.
Yüksek sıcaklıklarda silikon, paslanmaz ve ısıya dayanıklı çeliklerde oksidasyon direncini artırır. Silikonca zengin paslanmaz çelikler, zorlu ısı uygulamalarında yüzeyleri korumak için %2-3.5 Si oranına ulaşır.
Pratik tasarımda iki sınır önemlidir:
-
Kaynak : Si oranı ~%0.30'un üzerinde olduğunda ve karbon oranı da yüksek olduğunda sıcak çatlama riski artar. Yeniden kükürtlenmiş düşük karbonlu çeliklerde en iyi kaynaklanabilirlik için hedef Si oranı ≤%0.10 olmalıdır . %0.30'a kadar kabul edilebilir, ancak bu yalnızca sıkı S ve C kontrolü ve uygun ön ısıtma ve son ısıtma protokolleri ile mümkündür.
-
Sıcak daldırma galvanizleme : Si oranı ~%0.04'ün üzerinde olduğunda güçlü Fe-Zn reaksiyonları meydana gelir ve daha kalın, daha koyu, daha pürüzlü kaplamalar oluşur . Korozyon koruması karşılaştırılabilir düzeyde kalır (alan başına çinko kütlesi benzerdir), ancak görünüm ve kaplama kontrolü olumsuz etkilenir. Parlak ve düzgün galvanizli yüzeyler için Si oranını %0.03-0.04'ün altında tutun ve fosfor seviyelerini de takip edin.
Üçünü Bir Araya Getirmek
Bu üç unsur, bir spesifikasyonda nadiren tek başına etki eder. Birbirlerini ve ana alaşım paketini dengelerler.
Yüksek mukavemetli kaynaklanabilir yapısal çelik için pratik bir çerçeve:
- C: %0.08–0.20 — kaynaklanabilirliği kontrol eder
- Mn: %0.8–1.5 — sertleşebilirliği ve çekme dayanımını güvence altına alır
- Si: %0.15–0.35 — Oksit giderir, orta düzeyde mukavemet kazandırır; kaynaklanabilirlik ve yüzey kalitesinin kritik olduğu durumlarda %0.35'i aşmayın.
- Ni: %1-2'ye kadar — düşük sıcaklıklara karşı dayanıklılık ve korozyon direnci kazandırır.
Bu unsurların hiçbiri teknik özellikler sayfasında göze çarpmaz. Ancak 200,000 çevrimde dayanabilen çelik ile 40,000 çevrimde bozulan çelik arasındaki fark, genellikle bu üç unsurun doğru ayarlanıp ayarlanmadığına bağlıdır. Destekleyici roller. Gerçek sonuçlar.
Alaşım Elementlerinin Etkileşimi: Sinerji ve Değiş tokuşlar
Tekil eleman odaklı düşünme sizi kısmen hedefe ulaştırır. Gerçek fark – 200,000 döngüyü atlatan bir zar ile başarısız olan bir zar arasındaki fark – elemanların birlikte nasıl çalıştığını ve birbirlerine karşı nasıl çalıştığını anlamaktan kaynaklanır.
Elementler her zaman işbirliği yapmaz. Bazen iki element birbirinin gücünü artırır. Bazen bir elementi daha yükseğe itmek, hiç beklemediğiniz bir başarısızlığa yol açar. Her iki sonuç da tahmin edilebilir. Hiçbiri rastgele değildir.
Elementler birbirini güçlendirdiğinde
Alaşım elementleri birlikte en iyi performansı gösterir. Bu en iyi kombinasyonlarla daha iyi takım çeliği performansı elde edersiniz:
-
Karbon + Mikroalaşımlar (Ti/Nb/V): Bu karışım yüksek mukavemet sunar. Ayrıca, aletiniz tamamen kırılgan olmaktan kurtulur.
-
Manganez + Karbon: Ham mukavemet ve esneklikte muazzam bir artış sağlar. Bu, çeliği normal sınırların çok ötesine taşır.
-
Krom + Nikel + Molibden: Bu kombinasyon paslanmaya karşı oldukça etkilidir. Aynı zamanda darbe dayanıklılığını da yüksek tutar.
-
Ti + Nb + V: Bu elementler birlikte ciddi bir güç oluştururlar. Parçacıkların sadece çok küçük kalması gerekiyor.
Kimyanın Size Karşı Döndüğü Yer
Her sinerjinin bir kırılma noktası vardır. Bu noktanın nerede olduğunu bilmek, faydasını bilmek kadar önemlidir.
%25-30'un üzerindeki Mn içeriği , yüksek karbonla birleştiğinde döküm sırasında merkez hattı segregasyonuna ve çatlamaya neden olur. Kaynaklanabilirlik hızla düşer. Endüstriyel TWIP çelikleri, tasarım gereği bu sınırın altında kalır; bunun nedeni daha yüksek Mn'nin mukavemeti artırmayacağı değil, sonraki aşamalardaki dezavantajların buna değmemesidir.
Fe-Cr alaşımlarında %25'in üzerindeki Cr içeriği, 600-900° C'de σ-fazı kırılganlığını tetikler . Bu, tanımlanmış bir sıcaklık aralığıdır. Bu aralığın altında kalan aletler bu sorunu asla görmeyebilir. Ancak bu aralığı tekrar tekrar kullanan aletler görecektir.
Ağırlıkça %4-5'in üzerindeki Mo oranı, çukurlaşma direncini artırır; bu gerçek bir avantajdır. Ancak aynı zamanda segregasyon riskini artırır ve zararlı intermetalik fazların oluşumunu teşvik eder. Kazanç gerçektir. Tavan değer de öyle.
Mikroalaşımlama da aynı sert sınıra sahiptir. Toplam Ti + Nb + V ilavelerinin %0.15–0.20'yi aşması veya işlem sırasında yetersiz termomekanik kontrol, iri taneli karbürler ve nitrürler üretir. Kaynak ısıdan etkilenen bölgeler kırılganlık bölgelerine dönüşür.
Tasarım Prensibi
Tüm bu etkileşimlerdeki örüntü aynıdır. Sinerji, konsantrasyona bağlıdır. Eşik değerinin altında, unsurlar birlikte çalışır. Eşik değerinin üzerinde ise, bir veya her ikisi yıkıcı bir moda geçer.
Takım çeliği belirleyen herkes için çıkarılacak ders şu: Tek bir elementi izole bir şekilde optimize etmeyin. %0.5 ağırlık oranında 50 HRC sertlik sağlayan bir element, %0.9 ağırlık oranında çatlamaya neden olabilir; bunun nedeni elementin kendisinin değişmesi değil, etrafındaki sistemin değişmesidir. Kimya ilişkiseldir. Performans gösteren alaşım, etkileşimleri tahmin edilen değil, planlanan alaşımdır.
Takım Çeliği Kategorisine Göre Alaşımlama Stratejileri
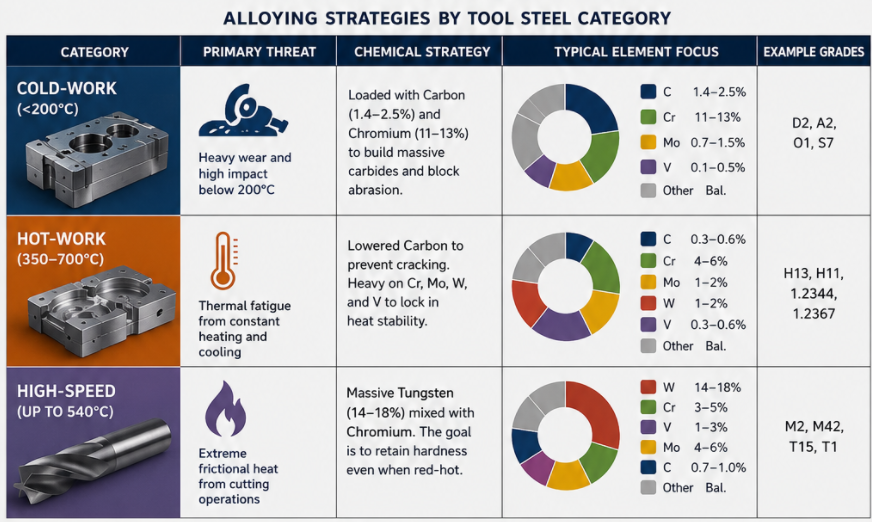
Üretim ortamı kimyayı belirler. Sadece tahmin yürütemezsiniz. İşte üç ana grubun farklı tehditlerle nasıl başa çıktığı:
|
Kategoriler |
Birincil Tehdit |
Kimyasal Strateji |
|---|---|---|
|
Soğuk İşlem |
200°C'nin altında yoğun aşınma ve yüksek darbe dayanımı. |
Yüksek oranda karbon (%1.4–2.5) ve krom (%11–13) içerir, böylece büyük karbürler oluşturulur ve aşınma engellenir. |
|
Sıcak İşlem |
Sürekli ısıtma (350–700°C) ve soğutmadan kaynaklanan termal yorgunluk. |
Çatlamayı önlemek için karbon oranı düşürülmüştür. Isı stabilitesini sağlamak için Cr, Mo, W ve V oranları yüksektir. |
|
Yüksek hız |
Kesme işleminden kaynaklanan aşırı sürtünme ısısı (540°C'ye kadar). |
Krom ile karıştırılmış yoğun miktarda tungsten (%14-18). Buradaki amaç, kızgın haldeyken kenarın sertliğini korumaktır. |
Hızlı seçim mantığı:
|
Hizmet Durumu |
Alaşım Önceliği |
|---|---|
|
Oda/düşük sıcaklıkta aşınma |
Yüksek karbonlu + Cr/Mo/W soğuk işleme kimyası |
|
Tekrarlanan ısıtma/soğutma, sıcak metal teması |
Cr–Mo–W–V sıcak iş terazisi |
|
Yüksek kesme hızı, sürtünme ısısı |
Yüksek W/Cr + karbür oluşturucular (HSS) |
Bu kategori sadece uygulamayı etiketlemekle kalmaz, aynı zamanda çeliğin arkasındaki tüm kimyasal tasarım felsefesini de tanımlar.
Uygulamanız İçin Doğru Alaşım Profilini Seçmek
Bir kalıp metal ile temas etmeden önce alınan kimyasal kararlar her şeyi belirleyecektir. Bu kalıp beklenen ömrünü aşacak mı? Yoksa üretimden çok erken mi çekilecek? Doğru alaşım profilini seçmek tahmine dayalı bir iş değildir. Açık bir sıraya sahip yapılandırılmış bir süreçtir.
Öncelikle çalışma aralığını belirleyin. Tek bir kaliteye bakmadan önce, yük tiplerini, dayanım hedeflerini, sıcaklık aralığını, korozyon riskini ve tasarım ömrünü tanımlayın. Bundan sonraki her adım, bu kısıtlamaların dürüst ve spesifik olmasına bağlıdır.
Bundan sonra, kararı sırasıyla değerlendirin:
-
Üretim sürecini geometriye uygun hale getirmek — ekstrüzyon, döküm, dövme veya levha işleme yöntemlerinin her biri hangi alaşımların uygun olduğunu sınırlandırır.
-
4-6 temel özelliği (mukavemet, aşınma direnci, tokluk, kaynaklanabilirlik, yüzey kalitesi, maliyet) sıralayın ve her birinin ağırlığını belirtin.
-
Adayın özelliklerini gerçek veri sayfası numaralarını kullanarak 3-5 arasında puanlandırın.
-
Kesin başarısızlıkları ortadan kaldırın — müzakere edilemez bir gereksinimi karşılamayan her not listeden çıkarılır. İstisna yok.
-
İkincil işlemleri kontrol edin — ısıl işlem sırası, işlenebilirlik, kaplama uyumluluğu
-
ASTM, EN ve ISO alaşım tablolarıyla karşılaştırarak doğrulayın ; veri sayfalarında özetlenen bilgileri teyit edin.
Ardından test edin. Deneme malzemesi sipariş edin. Gerçek mekanik ölçüleri alın. Üretim hacmine geçmeden önce gerçek proses aralığınız altında doğrulama yapın.
200,000 döngüye dayanabilen alaşım, tek bir özelliği en etkileyici olan değil, tüm profili talebin tamamıyla örtüşen alaşımdır.
Sonuç
Her alaşım ilavesi bir denge gerektirir. Sertlik ile tokluk, aşınma direnci ile işlenebilirlik, ısı stabilitesi ile maliyet arasında bir denge kuruyorsunuz. Alaşım elementlerinin takım çeliği performansını nasıl etkilediğini bilmek sadece temel bilgi değildir. Bu, bir takımın tüm üretim süreci boyunca dayanmasını, yarıda kalması durumunda arızalanmasından ayıran şeydir.
Evrensel bir "en iyi" bileşim yok; asıl önemli nokta bu. Karbon sertlik sınırını belirliyor. Krom ve molibden dayanıklılığı artırıyor. Vanadyum ve tungsten ise her şeyi aşırı ısı altında stabil tutuyor. Ancak bu elementlerin hiçbiri tek başına işe yaramaz. Gerçek güçleri birbirleriyle nasıl etkileşimde bulunduklarından kaynaklanıyor.
Öyleyse bir sonraki malzeme seçiminizi yapmadan önce doğru soruyu sorun: Bu aletin hayatta kalabilmesi için neye ihtiyacı var?
Alaşım profilini uygulamaya uygun hale getirin, tersini yapmayın. Düşünce tarzınızdaki bu küçük değişiklik, her seferinde elinize daha iyi araçlar almanızı sağlar.