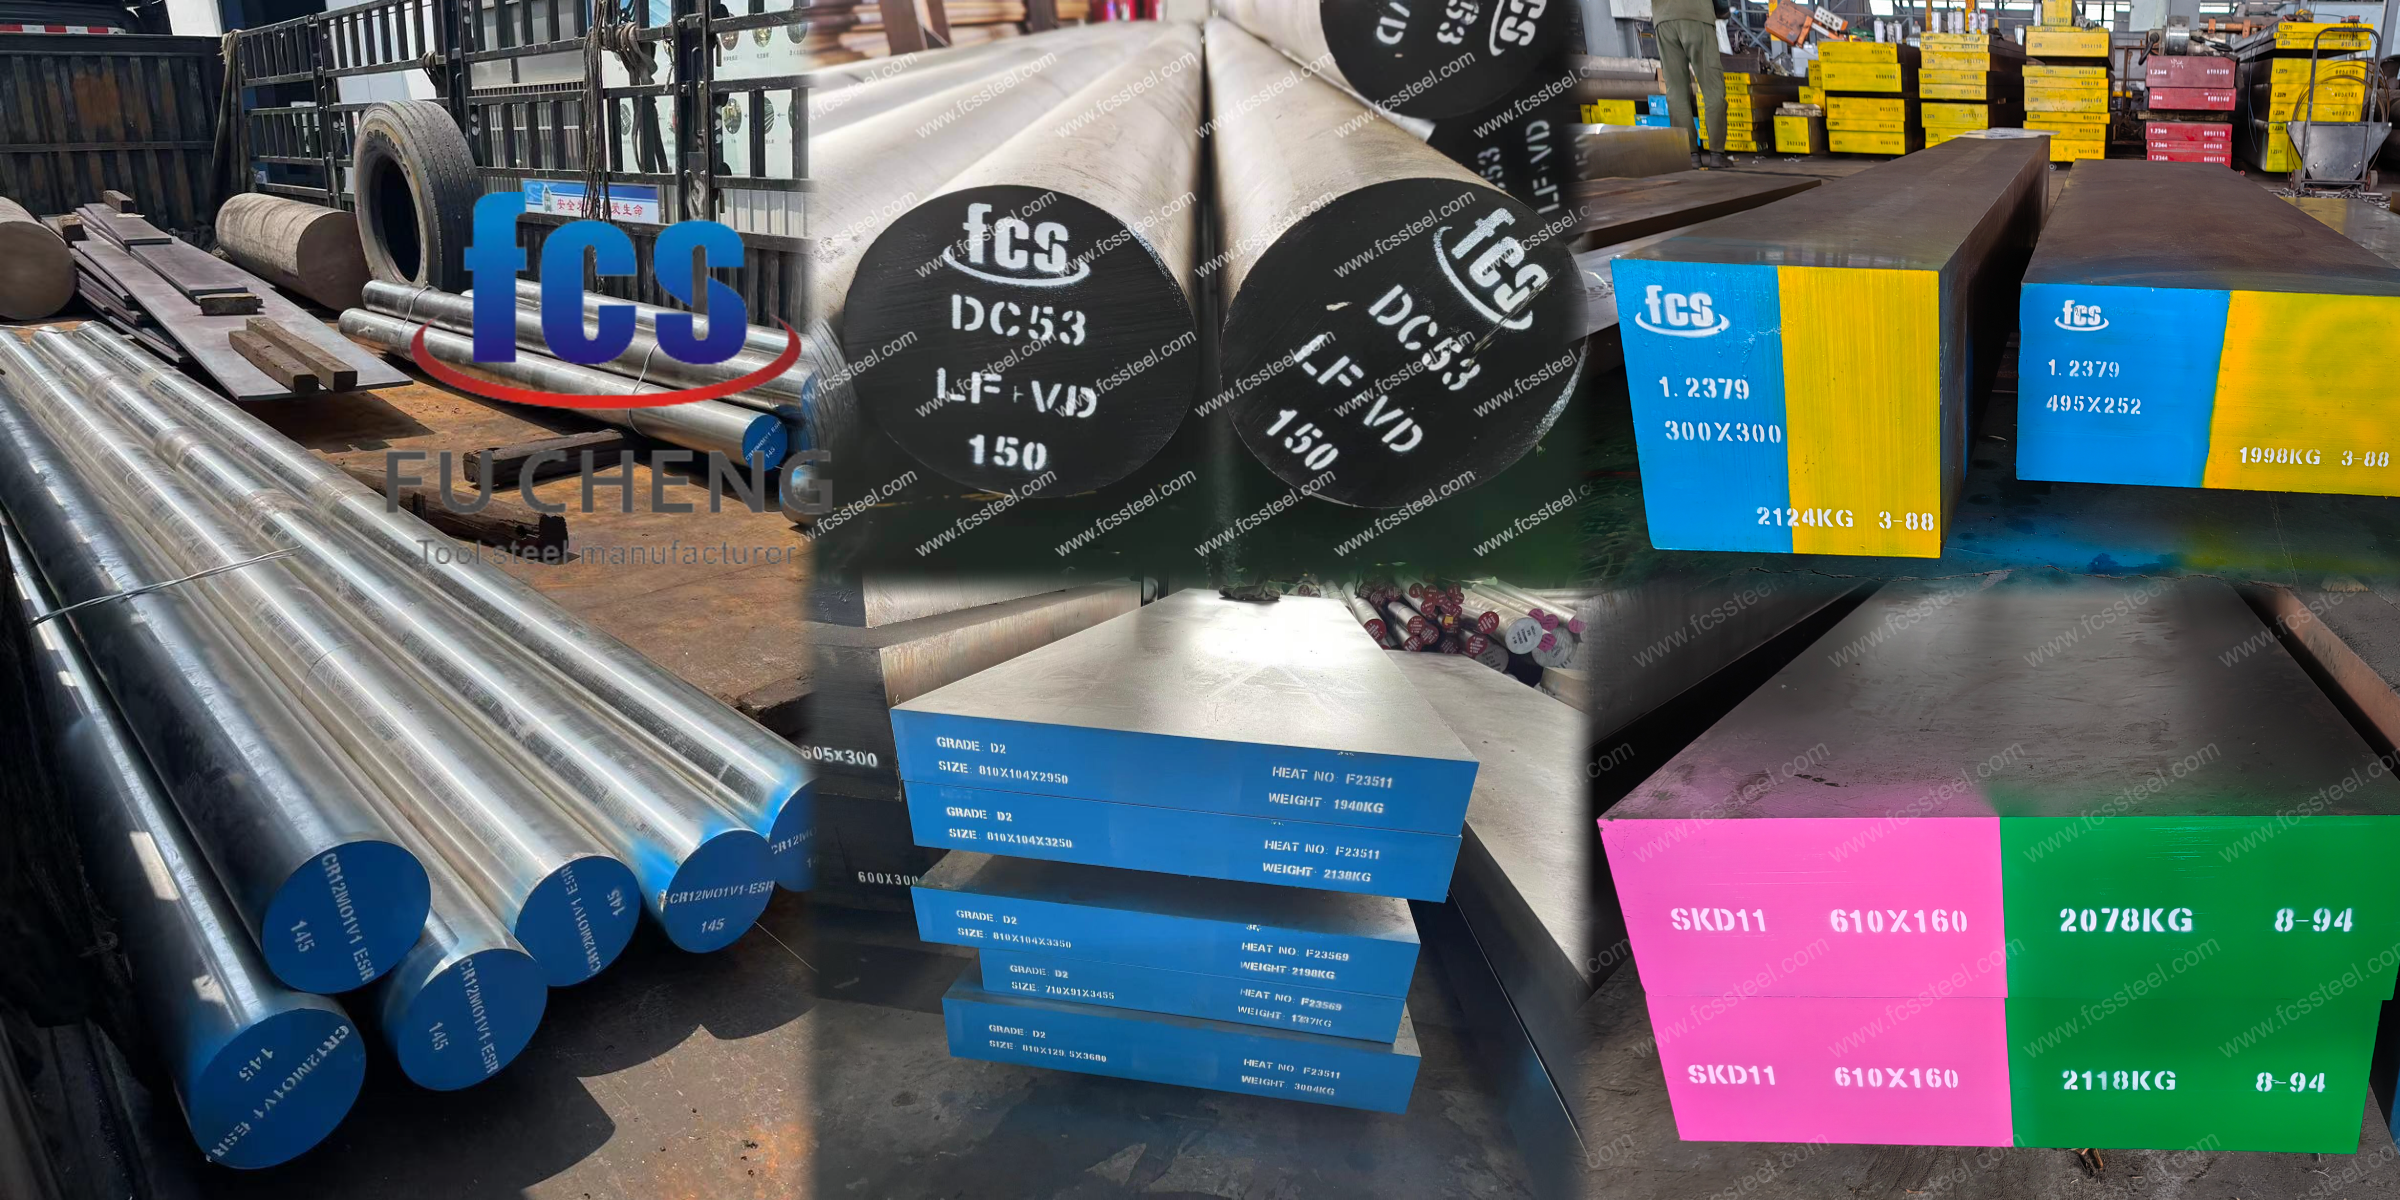
Takım çeliği sektöründe yaklaşık 20 yıl geçirdikten sonra, başlangıçta seçilen çeliğin gerçek çalışma koşullarına uymaması nedeniyle sayısız müşterinin kırık zımbalar, çatlak kalıplar, erken aşınma ve istikrarsız takım ömrüyle karşılaştığını gördük.
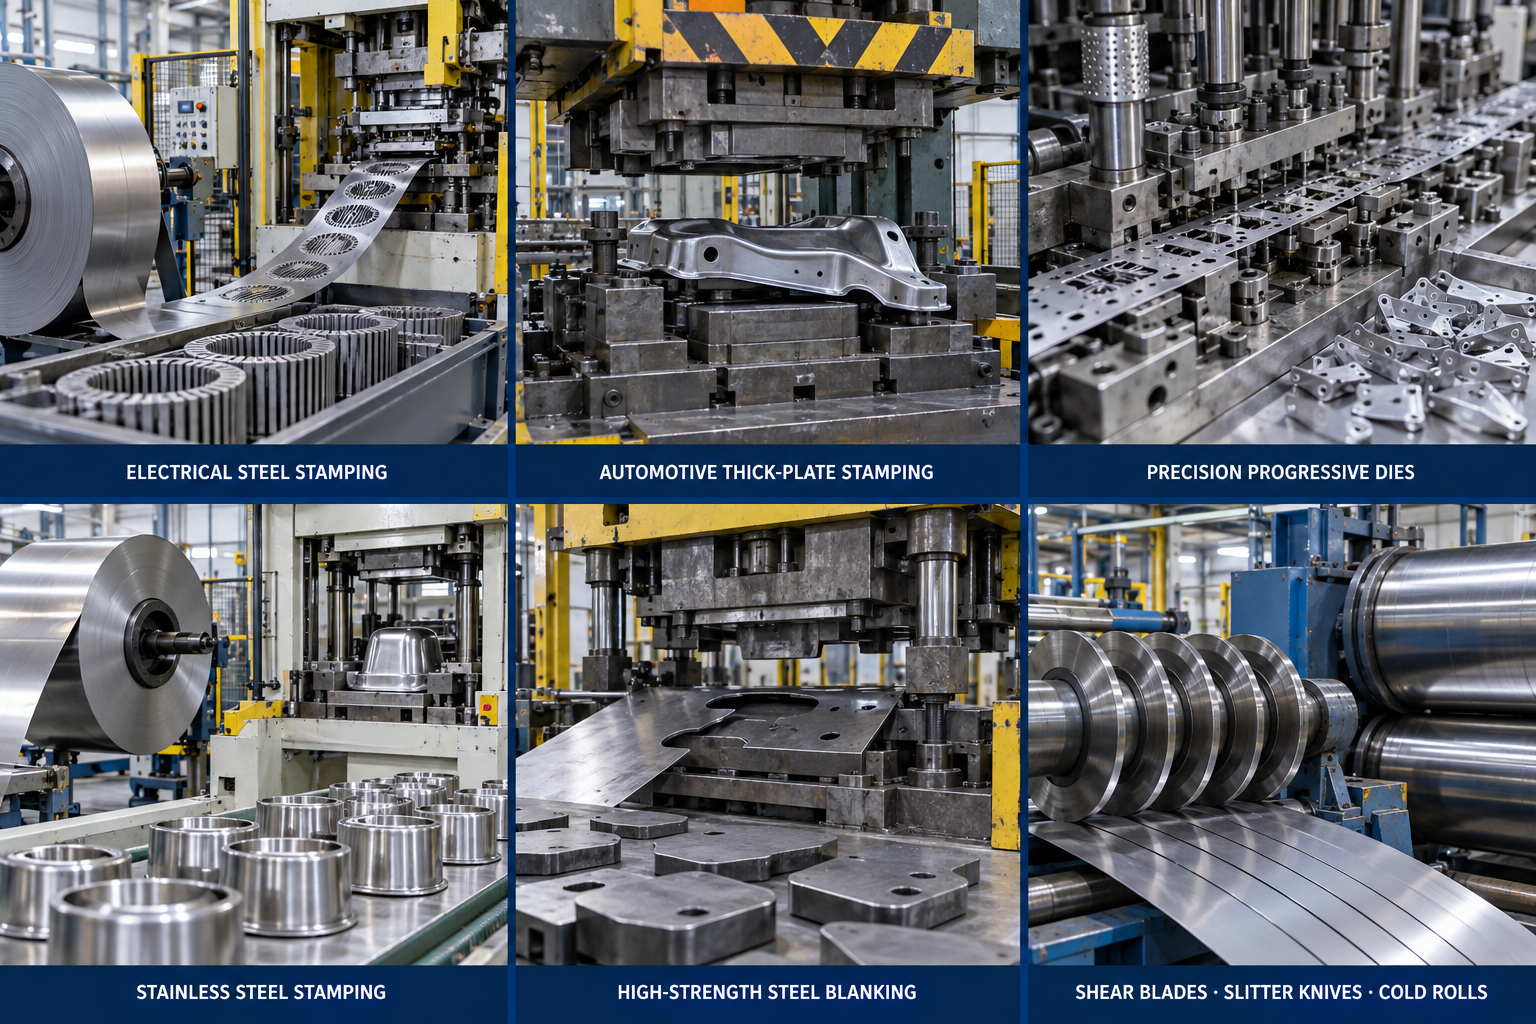
Soğuk presleme çok farklı uygulamaları kapsar. Elektrik çeliği, otomotiv yüksek mukavemetli sac levha, paslanmaz çelik, hassas ilerlemeli kalıplar ve kesici takımlar, malzemeye çok farklı taleplerde bulunabilir.
Çelik dağıtımcıları için karlı bir stok tutmak, çeşitli presleme taleplerini karşılamak üzere geleneksel kaliteler (D2/1.2379, SKD11) ve yüksek tokluklu birinci sınıf kaliteler (DC53, D6) arasında doğru dengeyi sunmak anlamına gelir.
Bu kılavuz, depo envanterinizi optimize etmenize yardımcı olmak amacıyla, soğuk işleme çeliklerini hem son kullanım uygulaması hem de tedarik stratejisi açısından analiz etmektedir.
Soğuk Damgalama Kalıp Çeliği Seçim Tablosu
| Uygulama | Önerilen Sınıf | Esas sebep |
|---|---|---|
| Elektrikli çelik damgalama | 1.2379 / D2 | Yüksek aşınma direnci |
| Otomotiv kalın levha presleme | DC53 | Daha yüksek tokluk ve kırılma direnci |
| Hassas kademeli kalıplar | DC53 | Dayanıklılık + boyutsal kararlılık |
| Paslanmaz çelik damgalama | DC53 | Aşınmaya dayanıklılık + tokluk + kenar kırılmasına karşı direnç |
| Yüksek mukavemetli çelik kesme | DC53 | Yüksek yük altında daha iyi denge |
| Kesme bıçakları / dilme bıçakları / soğuk rulolar | 1.2436 / D6 veya darbenin şiddetine bağlı olarak D2/DC53 | Yüksek aşınma direnci, tokluk açısından ayarlanmış. |
| Genel damgalama | Cr12MoV | Maliyet-performans |
| JIS standartlarına uygun takımlar | SKD11 | JIS spesifikasyonuna uygunluk |
Bu tablo bir başlangıç noktasıdır. Malzeme kalınlığı, mukavemet, üretim hızı, takım geometrisi, boşluk ve gerçek arıza modu nihai seçimi değiştirebilir.
Takım Çeliği Kalitelerinin Karşılaştırılması (D2, DC53, SKD11)
Bu beş kalite, müşterilerin soğuk işleme takımlarında karşılaştığı başlıca seçenekleri temsil etmektedir: geleneksel yüksek karbonlu, yüksek kromlu kaliteler olarak 1.2379/D2 ve SKD11 ; daha dayanıklı %8 Cr alternatifi olarak DC53 ; daha yüksek karbürlü aşınmaya dayanıklı kalite olarak 1.2436/D6 ; ve daha ekonomik geleneksel bir seçenek olarak Cr12MoV .
| Sınıf | Ortak Referans | C % | %Kr | Ay % | V % | %W |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Daido %8 Cr soğuk işleme çeliği | ~ 0.95–1.05 | ~ 7.9–8.5 | ~ 1.5–2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~ 2.0–2.3 | 11-13 | - | - | ~ 0.6–0.8 |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| SKD11 | JIS SKD11 | ~ 1.4–1.6 | ~ 11–13 | ~ 0.8–1.2 | ~ 0.2–0.5 | - |
1.2379/D2 ve SKD11: Bunlar %12 Krom formülünü kullanır. Yüksek karbon ve krom seviyeleri, katılaşma sırasında büyük, bloklu birincil karbürler (M7C3 tipi) oluşturmak üzere birleşir. Bu karbürler, çelik matrisine gömülü sert kayalar gibi davranır. Mükemmel aşındırıcı aşınma direnci sağlarlar, ancak 20-30 mikron boyutuna ulaştıkları için, ağır darbe altında sıklıkla çatlak başlangıç noktaları haline gelirler.
DC53: Karbon oranını yaklaşık %1.0'e ve Krom oranını yaklaşık %8'e düşürmek, bu büyük birincil karbürleri küçültür. Ayrıca, ikincil sertleşmeyi teşvik etmek için Molibden içeriğini yaklaşık %2'ye çıkarır. Sonuç olarak daha ince ve daha homojen bir mikro yapı elde edilir. DC53, D2'den daha yüksek bir sertliğe (62-63 HRC) ulaşırken, geleneksel SKD11'in Charpy darbe dayanıklılığının iki katından fazlasını sunar.
1.2436/D6: Bu kalite tam tersi bir yaklaşım benimser. Karbon oranı %2.0'nin üzerine çıkarılmış ve Tungsten (W) ilave edilmiş olup, karbür hacim oranı çok yüksektir. Çelik sert ve aşınmaya dayanıklıdır, ancak kırılgandır. D6, şiddetli aşındırıcı aşınmanın ana sorun olduğu ve darbe kuvvetlerinin sıfır olduğu durumlarda kullanılır.
Cr12MoV: Bu, uygun fiyatlı ve işlevsel bir alaşımdır. %12 krom oranını korur ancak molibden ve vanadyum oranları düşüktür. 1.2379'a kıyasla derin sertleşme kabiliyeti ve temper direncinde bazı kayıplar yaşanır, ancak standart, düşük gerilimli üretim süreçlerinde 58-60 HRC sertliğe ulaşır.
Soğuk Damgalamada Kalıp Çeliği Uygulamaları
Hızlı Başvuru: Dağıtımcılar için Stratejik Stok Rehberi
Depo karlılığınızı optimize etmek mi istiyorsunuz? İşte bu üç temel kalite sınıfını alt kademe müşterilerinize nasıl konumlandıracağınıza dair sade ve anlaşılır bir açıklama:
| Çelik Sınıf | Depo Konumlandırması | Hedef Pazar / Uygulama | Temel Satış Sunumunuz |
|---|---|---|---|
| 1.2379 / D2 | Likidite Kralı (Yüksek Hacim) | Genel presleme, elektrikli çelik laminasyonlar | “Küresel standart. Günlük, genel amaçlı tedarik siparişlerinizin %60'ını güvenilir bir şekilde karşılayan hızlı ciro.” |
| DC53 (ESR dahil) | Yüksek Kar Marjlı Problem Çözücü | Otomotiv AHSS, ağır kalın levha presleme | “En üst düzey yükseltme. Hasarlı D2 puntolarıyla mücadele eden otomotiv müşterilerine karlı, uzun vadeli sözleşmeler sağlamaları için bunu sunun.” |
| 1.2436 / D6 | Niş Uzmanlık Alanı (Yüksek Aşınma) | Endüstriyel dilme bıçakları, ince hatlı kesme bıçakları | “En yüksek kenar tutma özelliğine sahip. 1 mm'den daha ince çelik rulo dilme hatları kullanan müşteriler için mutlaka stokta bulunması gereken bir ürün.” |
1. Elektrikli Çelik Damgalama (1.2379 / D2)
Motor laminasyonları, EV statorları ve transformatörlerden bahsedelim. Elektrik çeliği, silikon içeriği nedeniyle inanılmaz derecede aşındırıcıdır ve genellikle sadece 0.35 ila 0.5 mm kalınlığındadır. Dakikada 400'den fazla strok ve sac kalınlığının %3-5'i kadar dar kalıp boşluklarından bahsediyoruz. Bu koşullar altında, 1.2379 (D2) endüstrinin en güçlüsü olmaya devam ediyor. Neden? Çünkü içerdiği muazzam miktardaki M7C3 birincil karbürler, silikonu kelimenin tam anlamıyla dilimliyor.
Ancak ısıl işlemde bir sorun var. 60-62 HRC sertliğe ulaşmayı hedefleyen yüksek hızlı laminasyon kalıpları için, temperleme döngüleri arasında derin kriyojenik işlem (-196°C) şiddetle tavsiye edilir. Bunu atlarsanız, çelikte kalıcı östenit kalır. Sonuç? Zımba kenarı mikro yuvarlaklaşmadan etkilenir ve laminasyonlarda anında kabul edilemez çapaklar oluşur. Pres boşta beklerken kalıbı erken taşlama için çıkarmak zorunda kalacaksınız.
2. Otomotiv Yapısal Parçaları (DC53)
2.5–5 mm kalınlığındaki şasi parçaları, süspansiyon braketleri veya koltuk rayları preslenirken, akma dayanımı genellikle 600 MPa'yı aşar. Presin muazzam ağırlığı, kalıplama işleminde büyük bir sıkıştırma gerilimi ve yanal şok yaratır. Burada standart D2 kullanırsanız, bu kırılgan karbürler muhtemelen parçalanacaktır.
İşte DC53'ün farkını ortaya koyduğu nokta tam olarak burası. Daha ince karbür yapısı, SKD11'in iki katı olan 60 Joule'ün üzerinde darbe dayanıklılığı sağlıyor. Genellikle 520-530°C gibi yüksek bir sıcaklıkta temperlenerek 60-62 HRC sertliğe ulaşan bu çelik, kenar kırılmasını önlüyor. Bazı atölyelerin daha düşük dayanıklılığa sahip çeliklerle para tasarrufu yapmaya çalıştığını, ancak üretim sırasında zımba başlığının tamamen koptuğunu, kalıp bloğuna ciddi hasar verdiğini ve tüm pres hattını durdurduğunu gördüm.
3. Hassas İlerlemeli Kalıplar (DC53)
Müşterileriniz, küçük elektronik parçalar gibi son derece hassas kalıplar ürettiklerinde, mükemmel düzlükte kalan çeliğe ihtiyaç duyarlar. Bir çelik blok kesim sırasında milimetrenin bir kısmı kadar bile eğilirse veya bükülürse, tüm blok kullanılamaz hale gelir. Standart D2 çeliğinde bazen bu eğilme sorunu yaşanır. DC53'te ise bu sorun yoktur. Sektörde tamamen düz ve stabil kalmasıyla yaygın olarak bilinir. Hassas takım üreticileri, pahalı kalıplarının eğilme riskini almak istemedikleri için özellikle DC53 talep ederler.
4. Paslanmaz Çelik Damgalama (DC53)
Mutfak evyelerinde veya tıbbi aletlerde kullanılan malzeme gibi paslanmaz çeliğin preslenmesi, normal çelik için oldukça zorlayıcıdır. Yapışmaya ve yırtılmaya eğilimlidir, bu da standart malzemeleri inanılmaz derecede hızlı bir şekilde tahrip eder.
Bu, sektör için büyük bir baş ağrısı. D2 gibi geleneksel kaliteler bu koşullarda çok çabuk aşınıyor. 62 HRC sertliğindeki DC53, paslanmaz çeliğin günlük yıpranmasına dayanacak kadar sağlam, deforme olmayan bir alt tabaka sağlıyor. Paslanmaz çeliği kesmek veya damgalamak için en uygun kalitedir. Deponuzda bulundurmak, piyasanın en yaygın sorunlarından birine her zaman hazır bir çözümünüz olduğu anlamına gelir.
5. Yüksek Mukavemetli Otomotiv Kalıp Kesme (DC53)
Modern otomotiv hafifletme çalışmaları büyük ölçüde 980 MPa'nın üzerinde AHSS (Gelişmiş Yüksek Mukavemetli Çelik) ve 1500 MPa civarında 22MnB5 çarpışma kirişleri gibi sıcak preslenmiş parçalara dayanmaktadır. Bu malzemenin kesilmesi, malzeme nihayet kırıldığında, zımbanın üzerinden doğrudan yukarı doğru şiddetli bir akustik şok dalgası gönderir.
DC53 burada mutlak temel ölçüt, ancak dürüst olmak gerekirse, 1180 MPa'nın üzerindeki her şey için geleneksel külçe çelikleri yetersiz kalmaya başlıyor. Bunu standart SKD11 ile denerseniz, kesici kenarlar anında mikro kırıklar oluşturacak veya zımbalar ters şok yükü altında kelimenin tam anlamıyla parçalanacaktır.
6. Dilme Bıçakları ve Makas Bıçakları (1.2436 / D6)
Büyük silikon veya paslanmaz çelik bobinlerin işlenmesi, binlerce metre sürekli sürtünmeye dayanabilecek kenar tutma özelliğine ihtiyaç duyar. İnce çaplı dilme bıçakları (1 mm'den az) için 1.2436 (D6) mükemmeldir. %2.0'den fazla Karbon ve Tungsten ilavesi, inanılmaz derecede yoğun, aşınmaya dayanıklı bir bariyer oluşturur.
Bu bıçakların boyutlarını sabitlemek için son derece hassas çift temperleme işlemine ihtiyaç duyulur. Yanlış çelik veya kötü işlem kullanılırsa, bıçak kenarı temiz bir şekilde kesmek yerine kıvrılır. Bu yırtılma hareketi korkunç çapaklar bırakır ve potansiyel olarak pahalı bir bobinin tamamını mahvedebilir. Not: Daha kalın levha makasları (>5 mm) için D6 çok kırılgandır, bu nedenle modifiye edilmiş bir DC53 veya H13'e geçmeniz gerekir.
7. Genel Damgalama ve Kısa Süreli Kalıplama Aletleri (Cr12MoV)
Her kalıp ultra yüksek mukavemetli çeliği işleyemez. Yumuşak çelik SPCC braketleri, Q235 plakaları veya basit cihaz panelleri için kısa veya orta ölçekli (100,000 parçanın altında) üretim yapıyorsanız, bütçe önemlidir. Cr12MoV tam olarak bu noktada ideal çözümü sunar.
Bu malzeme, %12 oranında iyi bir krom aşınma direnci sağlarken, pahalı molibden ve vanadyumdan tasarruf ederek size maliyetten tasarruf ettirir. Genellikle 58-60 HRC sertliğe kadar işlemden geçirilir. Tek dezavantajı? Derin sertleşme özelliğinin olmaması. Eğer Cr12MoV'yi büyük kalıp blokları (örneğin, 200 mm'den kalın) için kullanırsanız, çekirdek düzgün bir şekilde sertleşmez. Yüzey 60 HRC sertliğe sahip olabilir, ancak yumuşak çekirdek ağır pres yükleri altında sonunda çökecektir.
8. JIS Standard İhracat Kalıpları (Gerçek SKD11)
Japonya veya Avrupa'daki otomotiv sektörünün birinci kademe tedarikçileri için kalıp üretiyorsanız, katı uyumluluk tartışılmaz bir gerekliliktir. Çizimde SKD11 isteniyorsa, bu tam olarak o kimyasal bileşimi ifade eder, "benzeri bir şey" değil. Gerçek SKD11, Avrupa'daki 1.2379'dan biraz farklı olan belirli bir Molibden ve Vanadyum aralığına sahiptir.
Buradaki asıl zorluk sadece ısıl işlem değil; evrak işleri de önemli. EN 10204 3.1 malzeme sertifikaları ve Ultrasonik Test (SEP 1921 Sınıf E/e) raporları sunmanız gerekiyor. Bazı atölyelerin birkaç kuruş tasarruf etmek için daha ucuz bir D2 eşdeğeri kullandığını, ancak son kullanıcının gelen kalite denetiminin tüm aleti reddettiğini ve bunun da büyük mali cezalara ve üretimde gecikmelere yol açtığını gördüm.
Takım Çeliği Kalite ve İşleme Kontrol Listesi
Isı tedavisi
Tedarikçiden, söz konusu kalite ve kesit boyutu için önerilen ısıl işlem yöntemini sorun.
Referans olarak, D2 genellikle yaklaşık 1020–1040°C'de su verme ve 520°C civarında temperleme kullanırken, DC53 yaklaşık 520–530°C'de kendine özgü yüksek sıcaklıkta temperleme yöntemini kullanır.
ESR
ESR , büyük, yüksek gerilime maruz kalan, pahalı veya talaşlanmaya karşı hassas takımlar için dikkate alınmaya değer bir yöntemdir.
Başlıca avantajları, daha iyi temizlik, daha az ayrışma ve daha tutarlı karbür dağılımıdır. Isı numarası takibi ve ilgili malzeme sertifikasını isteyin.
Kriyojenik Tedavi
Derin kriyojenik işlem, her D2 veya DC53 aleti için otomatik olarak gerekli değildir.
Östenit kalıntısı, boyutsal kararlılık veya aşınma performansı ek işlemi değerli kılıyorsa, bu seçeneği değerlendirin .
FCS Takım Çeliği: Gerçek Çalışma Koşullarınıza Göre Tasarlandı
FCS Takım Çeliği: Stratejik Ortağınız
Dürüst olalım, herkes standart D2 veya SKD11 için ton başına fiyat verebilir. Ancak üretim sırasında bir zımba kırıldığında veya pahalı bir kalıp bloğu ısıl işlem sırasında çatladığında, bu ilk malzeme tasarrufu anında buharlaşır. FCS çelik fabrikasında sadece siparişleri yerine getirmiyoruz; kalıp sorunlarını çözüyor, sizin özel durumunuza bakıyor ve ardından uygun kaliteyi öneriyoruz.
Toptan Satış Taahhüdümüz:
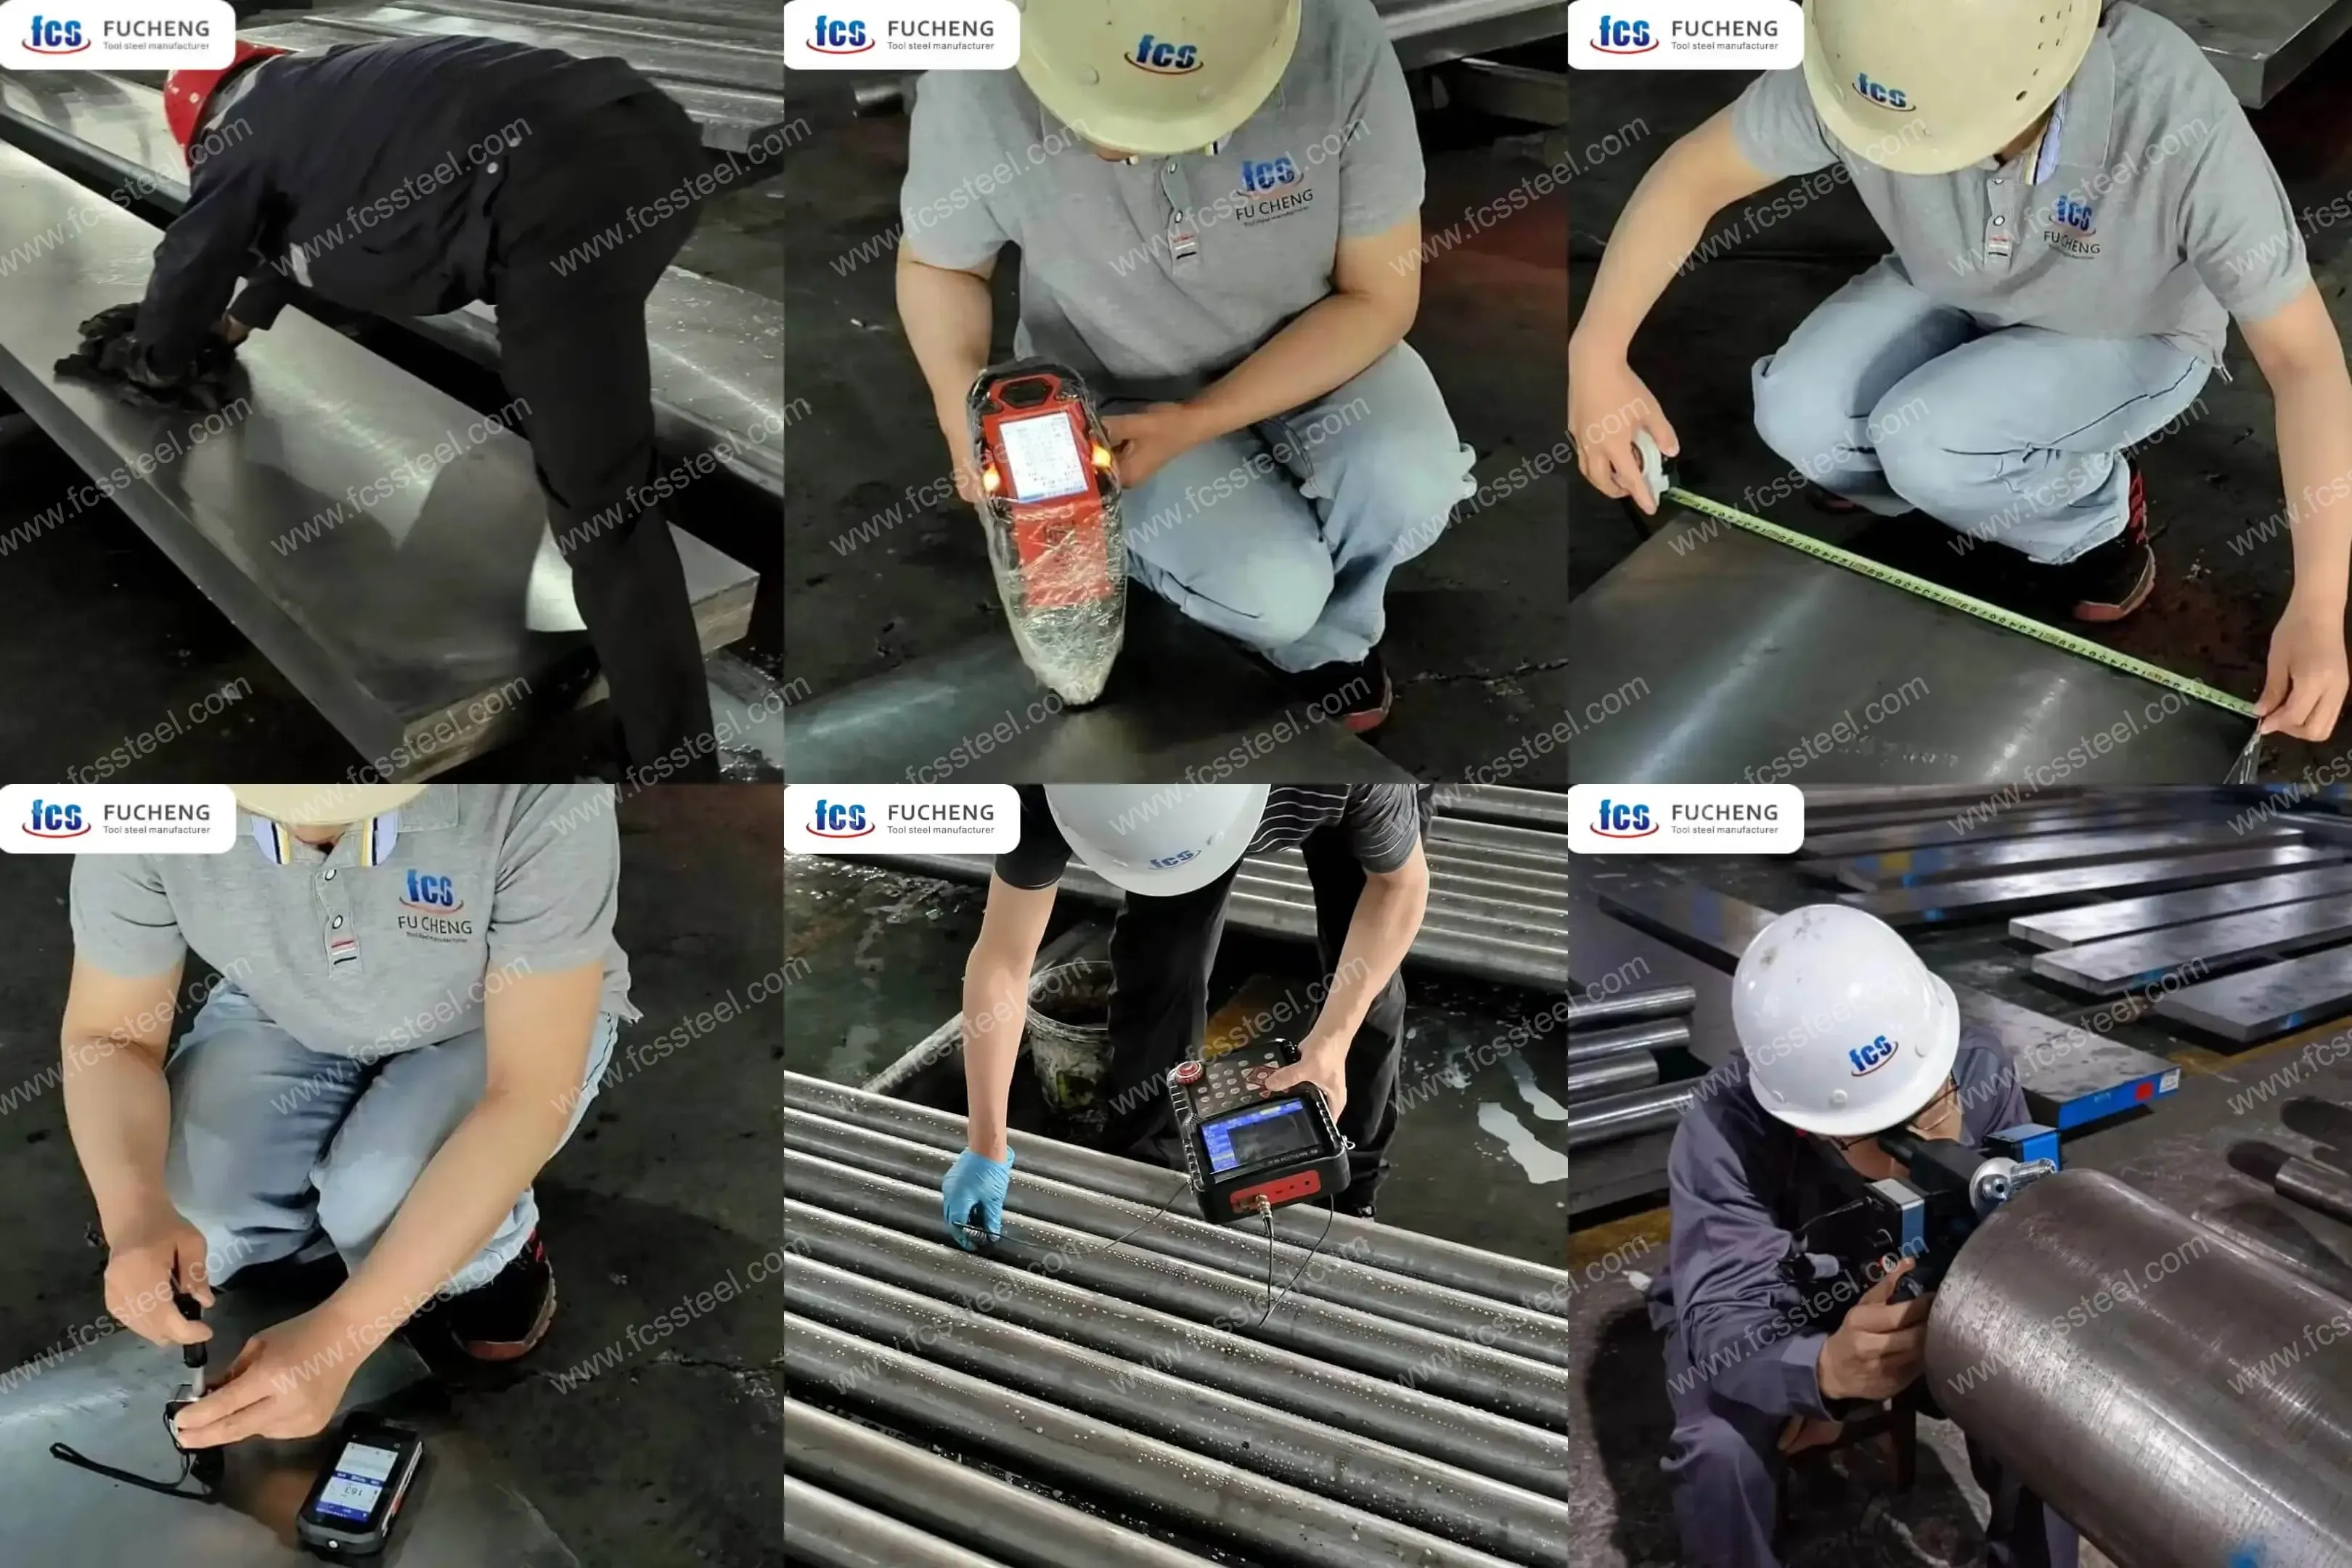
%100 Ultrasonik Muayene: Her bir çubuk ve blok, konteynere yüklenmeden önce SEP 1921 Sınıf D/d veya E/e'ye göre ultrasonik olarak test edilir. Gizli iç boşluklar yoktur, bu da alıcılarınız işleme başladığında beklenmedik çatlakların olmayacağı anlamına gelir.
Sıkı Tavlama Sertliği Kontrolü: Tekdüze küreselleştirilmiş tavlama işlemini garanti ediyoruz (tipik olarak D2 için < 255 HBW ve DC53 için ≤ 235 HBW). Bu, müşterilerinizin aletlerini bozmadan malzemeyi sorunsuz bir şekilde işleyebilmelerini ve kesebilmelerini sağlar.
Sıfır Kalite Karışıklıkları: Sevkiyat öncesinde her bir parçayı %100 XRF spektrometre testiyle kontrol ediyoruz. D2 veya DC53 sipariş ettiğinizde, tam olarak bu kimyasal bileşimi alırsınız; malzeme zemine ulaştığında maliyetli sürprizlerle karşılaşmazsınız.
Felsefemiz basit: Atölyenize gelen çeliğin, sadece bir satın alma siparişine körü körüne kopyalanmış standart bir kalite değil, gerçekten ürettiğiniz alet için tasarlanmış olduğundan emin oluyoruz.
Güvenilir bir takım çeliği ortağı mı arıyorsunuz?
Erken kalıp aşınması, kenar yuvarlanması veya beklenmedik çatlamalarla mı mücadele ediyorsunuz? Bir sonraki aletinizin performansını şansa bırakmayın. Stoklarınızın son derece rekabetçi ve sevkiyata hazır olmasını sağlayarak, ihtiyacınız olan birinci sınıf takım çeliklerini size sunmak için buradayız.
Mükemmel çözümler sunmak için metalurji uzmanı olmanıza gerek yok. Kalıp aşınması veya çatlama gibi zorlu presleme sorunlarıyla karşılaştığınızda, bize güvenin. Müşterilerinizin memnuniyetini ve satışlarınızın artmasını sağlayarak, sorunlarını çözmek için doğru çelik kalitelerini hızlı bir şekilde önermenize yardımcı olacağız.
Toplu siparişler ve ortaklık için FCS Steel ile iletişime geçin ➔