
Giriş:
Kalıp bloklarınız için 1.2365 ve 1.2714 çelik arasında seçim yapmakta zorlanıyor musunuz ? Yanlış bir seçim, kalıpların çatlamasına ve beklenmedik arıza sürelerine yol açar. Ayrıca, aşırı özellikli malzemelere bütçe harcama riskiyle de karşı karşıya kalırsınız.
Açıklama basit. 1.2365 yüksek ısıya ve aşınmaya kolayca dayanır. Ancak 1.2714 ağır darbe yükleri için en iyi sonucu verir.
Bu kılavuzda gerçek dünya performansını karşılaştırıyoruz. Üretimin devamlılığını sağlamak için tam olarak hangi sınıfı seçmeniz gerektiğini belirleyebilirsiniz. Ayrıca, maliyetlerinizi düşürmenize de yardımcı olur.
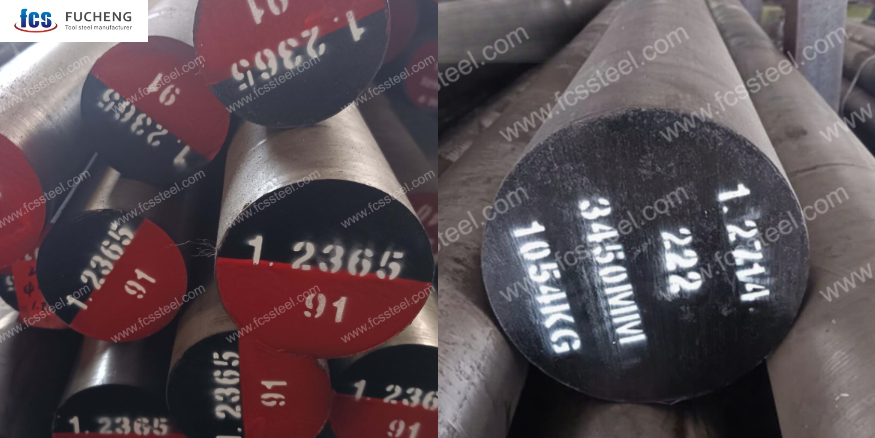
1. Kimyasal Bileşim ve Temel Performans Özellikleri
Alaşım elementleri, her bir çeliğin yapabileceklerini sınırlar. Paragraflar arasında boğulmak yerine, ısı direncini ve tokluğu belirleyen temel elementlerin doğrudan karşılaştırmasını burada bulabilirsiniz. Krom ve Nikel arasındaki fark burada en önemli noktadır.
Tablo 1: Kimyasal Bileşim (ağırlıkça %)
| Eleman | 1.2365 (H10) | 1.2714 (L6 Varyant) |
|---|---|---|
| Karbon (C) | 0.32 - 0.45 | 0.50 - 0.60 |
| Krom (Cr) | 3.00 - 3.75 | 1.00 - 1.20 |
| Molibden (Mo) | 2.00 - 3.00 | 0.45 - 0.55 |
| Nikel (Ni) | ≤ 0.30 | 1.50 - 1.80 |
| Vanadyum (V) | 0.25 - 0.75 | ≤ 0.10 |
| Silikon (Si) | 0.80 - 1.20 | 0.20 - 0.35 |
| Manganez (Mn) | 0.30 - 0.60 | 0.40 - 0.70 |
Tablo 2: Temel Performans Karşılaştırması (Göreceli Değerlendirme)
| Performans Unsuru | 1.2365 (H10) | 1.2714 (L6 Varyantı) |
|---|---|---|
| dayanıklılık | ★★★ ☆☆ | ★ ★ ★ ★ ★ |
| Darbe / Şok Direnci | ★★★ ☆☆ | ★ ★ ★ ★ ★ |
| Isı Direnci | ★ ★ ★ ★ ★ | ★★ ☆☆☆ |
| Termal Yorulma Direnci | ★ ★ ★ ★ ★ | ★★ ☆☆☆ |
| Yüksek Sıcaklık Dayanımı | ★ ★ ★ ★ ☆ | ★★ ☆☆☆ |
| Aşınma direnci | ★ ★ ★ ★ ☆ | ★★★ ☆☆ |
| Isı Altında Boyutsal Kararlılık | ★ ★ ★ ★ ☆ | ★★ ☆☆☆ |
*Not: Daha yalın analizler mevcut olsa da, standart 1.2714 genellikle tokluk profilini desteklemek için yeterli karbon seviyelerini korur.
Bu kimyasal fark, davranışı açıklıyor: 1.2365, sıcak işleme stabilitesi için Krom ve Molibden'e dayanırken, 1.2714, çatlamadan ağır darbelere dayanabilmek için Nikel kullanıyor.
2. 1.2365 ve 1.2714 Çelik Karşılaştırması:
Takımınızın ömrü bu mekanik özelliklere bağlıdır. Paragraflar arasında kaybolmak yerine, rakamların yan yana nasıl durduğuna bakın. Değişim açık: ya üstün ısı direnci (1.2365) ya da maksimum darbe dayanımı (1.2714) elde edersiniz.
| Varlığınızı | 1.2365 (H10) | 1.2714 (L6 Varyantı) | Kazanan |
|---|---|---|---|
| Maksimum Sertlik (Oda Sıcaklığı) | 48-52HRC | 54-58HRC | 1.2714 Soğuk/sıcaklık dayanımı için. |
| Yüksek Sıcaklıkta Sertlik Kararlılığı | Çok İyi H13'ü geride bırakır; kararlı karbürler 500°C'nin üzerinde yumuşamaya karşı dirençlidir. |
Düşük 400°C'nin üzerinde temperlendiğinde sertliği hızla 42-46 HRC'ye düşer. |
1.2365 yüksek ısıya dayanıklı kalıplar için. |
| Darbe Tokluğu | dengeli Isı yorgunluğuna ve ısı çatlamasına karşı dayanıklıdır. |
Çok Yüksek 55 J (uzun) / 37 J (çapraz) vuruş. |
1.2714 Ağır dövme şokları için. |
| Çekirdek güç | Yüksek Sıcaklıkta Çekme Mukavemeti Isı altında genleşmeye karşı dirençlidir. |
1250 MPa Çekme Mukavemeti 1000 MPa Akma Dayanımı. |
1.2714 Derin ve homojen bir güçlendirme için. |
Özetle: Kalıplarınız ısı çatlaması veya yumuşama nedeniyle arızalanırsa, 1.2365'e geçin . Ağır darbeler altında çatlama nedeniyle arızalanırlarsa , 1.2714'te kalın.
3. Isıl İşlem ve Sertleştirme
Isıl işlem, bu takım çeliklerini kullanıma hazır parçalara dönüştürür. İşlem, kaliteler arasında büyük farklılık gösterir. 1.2365, termal özelliklerini korumak için yüksek ısı gerektirirken, 1.2714 daha düşük sıcaklıklarda işi halleder.
1.2365 (Sıcak İşleme Döngüsü)
Bu kalite, krom-molibden yapısını aktive etmek için yüksek enerji girdisi gerektirir. Soğutma hızını kesinlikle kontrol etmelisiniz.
Sertleştirme Sıcaklığı: 1100-1150°C (Yağ veya Hava ile soğutma).
Ön ısıtma: Isı şokunu önlemek için yüksek aralıkta (800-900°C).
Isıl işlem: 560-620°C'de çift döngü.
Hedeflenen Sertlik: 46-50 HRC.
1.2714 (Dayanıklılık Döngüsü)
Nikel sayesinde, bu kalite daha az ısı ile derin ve tutarlı bir sertliğe ulaşır. Fırınınız ve bütçeniz için daha kolaydır.
Sertleştirme Sıcaklığı: 840-880°C (Hemen yağda soğutun).
Ön ısıtma: Orta seviye (650-700°C).
Isıl işlem: 540-660°C (Süre kalınlığa bağlıdır).
Hedef Sertlik: 40-54 HRC (Esnek aralık).
Dengeleme: 1.2714'ü, aşırı ısıtma maliyetleri olmadan homojen çekirdek mukavemetine ihtiyaç duyduğunuz kalın bloklar (150 mm'den fazla) için kullanın . 1.2365'i ise yalnızca maksimum ısı direnci için yüksek östenitleme sıcaklıklarına ulaşabilecek fırın kapasitesine sahip olduğunuzda seçin.
4. Kalıp Blok Uygulamalarında Performans
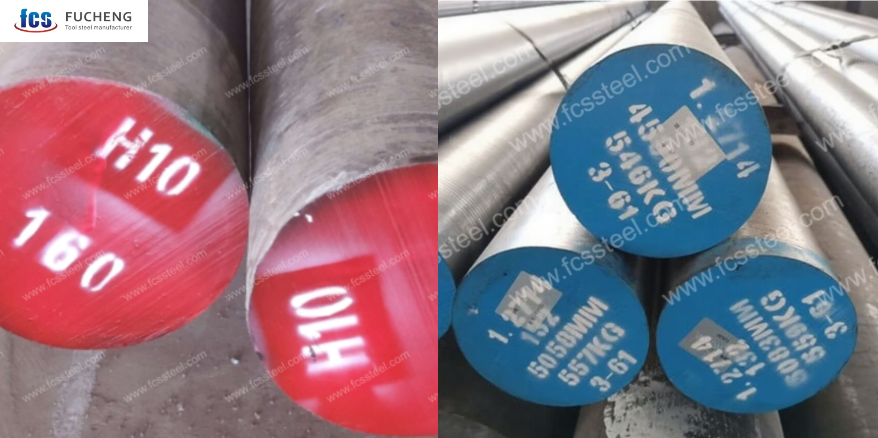
Kalıp blokları son derece zorlu koşullarla karşı karşıya kalır. Isı hızla birikir ve darbe kuvvetleri vardiya boyunca binlerce kez tekrarlanır. Çelik seçiminiz, blokların erken çatlayıp çatlamayacağını veya üretim boyunca dayanıp dayanmayacağını belirler. İşte karışım içindeki karşılaştırmaları.
| Performans Metrik | 1.2365 (Isı Kalkanı) | 1.2714 (Çekiç) |
|---|---|---|
| Birincil Güç | Yüksek termal yükleri karşılar. %3.0-3.5 Krom, kararlı karbürler oluşturur. | Darbe emici. %1.5-1.8 nikel, şiddetli darbeler altında çatlamayı önler. |
| Isı Direnci | Mükemmel. 550°C'ye kadar yumuşamaya karşı dirençlidir. Ani sıcaklık artışlarında 50-52 HRC sertliğini korur. | Orta. Daha düşük sıcaklıklarda en iyi sonucu verir. 230-425°C temperleme aralığında kırılganlık oluşmaz. |
| Termal stres | Hızlı su soğutmayı destekler. Yüksek iletkenlik (34.5 W/mK) ısıyı kenarlardan uzaklaştırır. | İyi bir dengeye sahip. Çekirdek, 75 mm'ye kadar kalın bölümlerde bile sertliğini koruyor. |
| İşlenebilirlik ve Yüzey | İşlenmesi daha zordur. Aşırı aşınmaya karşı genellikle PVD/TiN kaplamalara ihtiyaç duyar. | Daha iyi. 192 HBW'de sorunsuz işleme. Önceden sertleştirilmiş bloklar (40-44 HRC) daha hızlı kesilir. |
| En İyi Kullanım Örneği | Yüksek hızlı dövme, Alüminyum ekstrüzyon, Kalıp döküm. | Ağır dövme çekiçleri, destek aletleri, büyük kalıplar. |
5. Doğru Yüksek Aşınma Dayanıklı İç Parçayı Seçmek: Aşınma ve Şok
Üretim hataları bütçenizi alt üst eder ve üretimi durdurur. Çözüm, sadece yüzey kaplamaları eklemekle değil, doğru çelik tabanı seçmekle başlar. Hurda yığınınıza bakın. Aletleriniz nasıl arıza yapıyor? Bu cevap, seçiminizin temelini oluşturur.
Senaryo A: Aşındırıcı Aşınma ve Isıdan Kaynaklanan Arıza
Eğer kalıplarınız sürtünme veya ısıdan dolayı yumuşama sonucu boyut kaybediyorsa, 1.2365'e geçin . Yüksek ısı ve aşındırıcı koşullarda üstün performans gösterir.
Neden işe yarıyor: Vanadyum ve krom karbürleri sert bir "kalkan" yapısı oluşturuyor. Bu, standart kalitelere kıyasla aşınma direncini %20-30 oranında artırıyor. Sıcak kapalı kalıp dövme işleminde, 1.2365, W360 veya 1.2344'e göre plastik deformasyona daha iyi direnç gösteriyor. 500°C'nin üzerinde çalışırken bile kenarını koruyarak 6/9'luk bir sıcaklık sertliği derecesini muhafaza ediyor .
Senaryo B: Çatlama ve Darbe Sonucu Hasar
Eğer aletleriniz ağır darbeler altında kırılıyor, çatlıyor veya parçalanıyorsa, 1.2714 sizin çözümünüzdür. Yüzey sertliğinden ödün vererek saf çekirdek dayanıklılığı sunar.
Neden işe yarıyor: %1-2 nikel içeriğiyle bu kalite, darbe emici görevi görüyor. Darbe direncinde 9 üzerinden 8 gibi muazzam bir puan alıyor . Daha düşük karbon içeriği, çeliğin kırılmak yerine esnemesine olanak tanıyor. Aşınma direncinden biraz ödün verseniz de (sadece 3/9 puan), 1.2365'lik bir çeliği parçalayacak binlerce çekiç darbesine dayanabilen bir kalıp bloğu elde ediyorsunuz.
Altın Kural: Hem aşınma direnci hem de çatlamayı mükemmel şekilde yapan bir çelik aramayın. Aşınma direncine ihtiyacınız varsa 1.2365, felaket niteliğindeki çatlamaları önlemeniz gerekiyorsa 1.2714 çelik alın.
6. Makine İşleme ve Üretim Yöntemleri
Atölyede bu iki kaliteyi birbirinden ayıran özellikler işlenebilirlik derecelendirmeleridir. 1.2714, suyla sertleşen çeliklerin temel işleme hızlarının %90'ında işlenir . Kesme süreleri kısa kalır. Takım aşınması orta düzeydedir. Çoğu atölye bunu işleme için "çok iyi" olarak nitelendirir. 1.2365, doğru şekilde tavlandığında iyi işlenebilirlik için "C" derecesi alır . Daha fazla karbür uç aşınır. Kesme hızları düşer.
Rakamlar açık bir fark gösteriyor. 1.2714'ün %90'lık derecesini diğer takım çelikleriyle karşılaştırın. A2 çeliği sadece %42'de kalıyor . D2 çeliği %27'ye düşüyor . Hatta 4140 bile %66'ya ulaşıyor . 1.2714, çoğu sertleştirilmiş takım çeliği kalitesinden daha hızlı işleniyor.
Sertlik Durumları ve Üretim Planlaması
Tavlama sertliği, işleme yaklaşımınızı belirler. 1.2714 mm kalınlık maksimum 250-255 HB sertliğe ulaşır . Matkaplar temiz bir şekilde keser. Freze uçları daha uzun süre keskinliğini korur. 1.2365 mm kalınlık da doğru tavlama işlemine ihtiyaç duyar. Bu adımı atlarsanız, her işlemde malzemeyle mücadele etmek zorunda kalırsınız.
Önceden sertleştirilmiş teslimat, kurulum sürelerini değiştirir. 1.2714, önceden sertleştirilmiş halde 28-32 HRC sertliğinde sevk edilir. Bu, P20+S seviyelerine uygundur. Birçok iş için sertleştirme döngüsünü atlarsınız. Bloğu işleyin. Doğrudan prese takın. 1.2365, hava ile sertleştiği için ısıl işlem sırasında stabil kalır. Sıkı toleranslar, soğutma işlemi boyunca korunur. Hassas kalıp blokları, sertleştirmeden sonra daha az taşlama gerektirir.
Sıcak işleme, 1.2714 için şekillendirme seçeneklerini genişletiyor. Haddeleyin, dövün, karmaşık şekillere ekstrüzyon yapın. Bu işlem gözenekliliği azaltır. Tane yapısı iyileşir. Ancak yüksek sıcaklıklarda pullanmaya ve tane büyümesine dikkat edin.
7. Üretim Hacmine Göre Maliyet Analizi

Malzeme maliyetleri üretim ölçeğinize göre değişir. Küçük işletmeler belirli rakamlarla çalışırken, yüksek hacimli üreticiler farklı rakamlarla çalışır.
1.2714 alaşımı, düşük ve orta ölçekli üretimler için en iyi sonucu verir . Bu krom-nikel-molibden alaşımı, 1.2365 alaşımına göre %15-20 daha düşük başlangıç maliyetine sahiptir. Baskı kalıpları için küçük partiler halinde üretim mi yapıyorsunuz? Bu alaşım bunun için idealdir. Orta döngülerde çalışan ekstrüzyon matrisleri de bundan fayda görür. Daha düşük alaşım içeriği, ilk yatırımınızı azaltır. Kalıpları daha sık değiştirmeniz gerekecektir. Ancak 50,000 parçanın altındaki üretimlerde toplam maliyet daha düşük kalır.
1.2365, yüksek hacimli işlemlerde kendini amorti eder . Fiyat farkı, temel kalitelerden %20-30 daha yüksektir . Ancak takım ömrü de benzer oranlarda uzar. 200,000'den fazla çevrim yapan kalıpların daha az değiştirilmesi gerekir. Sıcak dövme işlemlerinde arıza süresi azalır. Ağır alüminyum ekstrüzyonunda bir adet 1.2365 kalıp bloğu, iki adet 1.2714 bloğunun işini yapar.
Hacim Başabaş Noktaları
Aralık 2024 itibarıyla , sıcak işleme çeliklerinin tipik ebatları için kilogram fiyatı 9-12 ABD doları civarında işlem görmektedir . 1.2365 fiyatı bu aralığın üst sınırına yakın, 1.2714 fiyatı ise orta seviyede yer almaktadır. 500 kg'ın üzerindeki toplu siparişlerde birim maliyetler %8-12 oranında düşerken , 50 kg'ın altındaki küçük miktarlar %15-25 oranında prim getirmektedir.
Yüksek hacimli üretim tesislerinde üretim duruşları, malzeme maliyetinden daha fazla tutar. Kalıp değişimi 2-4 saatlik pres süresi alır. Çevrim sayınızı hesaplayın. Bunu beklenen takım ömrüyle eşleştirin. Bu rakamlar, kurulumunuzda hangi kalitenin tasarruf sağladığını gösterir.
8. Korozyon Direnci ve Bakım Gereksinimleri
Her iki kalite de aktif korozyon yönetimi gerektirir. Çeliklerin hiçbiri doğal korozyon direnci için gerekli olan %10.5-13.5 krom eşiğine ulaşmaz . 1.2714 yalnızca %0.8-1.0 krom içerir. 1.2365 ise yaklaşık %5 krom içerir . Her ikisi de X50CrMoV15 çeliği gibi korozyona dayanıklı takım çeliklerindeki %13-15 krom oranının çok altındadır .
1.2714 nemde ve zorlu ortamlarda korozyona uğrar . Düşük krom içeriği, minimum oksidasyon koruması anlamına gelir. Açıkta kalan yüzeylerde pas hızla oluşur. 1.2365 de aynı zayıflığı gösterir. Sıcak iş kaliteleri, korozyon direncinden ziyade termal özelliklere odaklanır. Paslanmaz çelik kaliteleri ise her ikisinde de büyük bir farkla üstünlük sağlar.
Koruma ve Bakım Adımları
Her iki kalite için de yüzey işlemleri şarttır. Nitrürleme, sert ve korozyona dayanıklı bir katman ekler. PVD veya CVD kaplamalar nemi engeller. Bu adımları atlarsanız, nemli atölyelerde birkaç gün içinde paslanma göreceksiniz.
1.2714 özel ısıl işlem gerektirir . Uygun yağda soğutma ile 54-58 HRC sertliğe kadar sertleştirin. Özellikleri sabitlemek için 500-600°C arasında temperleme yapın. 1100°C'nin üzerindeki sıcak işlemler sırasında yüzeyde pullanmaya dikkat edin . Bu, yüzeye zarar verir. Üretim sırasında 373-534 BHN çalışma sertliğini kontrol edin.
Depolama, çoğu mağazanın düşündüğünden daha önemlidir. Blokları kuru tutun. Her hafta nem maruziyetini kontrol edin. İlk kullanımdan önce korozyon önleyici kaplamalar uygulayın. 1.2714 daha yüksek darbe dayanımına sahiptir. Bu, yüzey çatlamasını azaltır. Daha az açıkta kalan metal alan, zaman içinde daha az korozyon riski anlamına gelir.
9. Başvuru Kılavuzu: Son Kararı Verme
Kararınız aslında tek bir faktöre bağlı: Çalışma Sıcaklığı . Aletleriniz çok yüksek sıcaklıklarda çalışıyorsa, 1.2365 sizin güvenlik ağınızdır. Daha düşük sıcaklıklarda yoğun kullanıma maruz kalıyorlarsa, 1.2714 ihtiyacınız olan iş yükünü üstlenecek olanıdır.
1.2365: Yüksek Isı Uzmanı
Isı nedeniyle standart çeliklerin işlevini yitirdiği işlemler için bu kaliteyi tercih edin. Alüminyum ekstrüzyon kalıplarında , yüksek hızlı sıcak dövmede ve döküm kalıplarında mükemmel performans gösterir . Üstün ısı iletkenliği sayesinde, ısıyı kritik kenarlardan uzaklaştırarak, su soğutmasının yüzeye uyguladığı şoklarda bile çatlakları önler.
1.2714: Etkiden Kurtulan
Bu, ağır yük altında darbe emilimi için ideal çözümdür. Büyük dövme çekiç kalıplarında , ağır zımbalarda ve muazzam çekirdek mukavemeti gerektiren plastik enjeksiyon kalıplarında üstün performans gösterir . Nikel içeriği derinlemesine sertleşmeyi sağlar, böylece kalın bloklar bile ani ve büyük yükler altında kırılmaz.
Hızlı Seçim Kontrol Listesi
Çalışma sıcaklıkları 500°C'yi aşıyorsa , aşındırıcı aşınma yüksekse veya termal şoka (ısı çatlaması) karşı direnç gerekiyorsa 1.2365'i seçin .
Çalışma sıcaklıkları 400°C'nin altında kalıyorsa , alet ağır darbelere (çekiç darbeleri) maruz kalıyorsa veya büyük tabanlar için önceden sertleştirilmiş kolaylığa ihtiyacınız varsa 1.2714'ü seçin .
Sonuç
1.2365 ve 1.2714 arasında seçim yapmak, kalıbınızın "yıkıcı" faktörüne bağlıdır: ısı veya darbe . Eğer aletleriniz ağır darbeler altında kırılıyorsa veya çatlıyorsa, 1.2714 olmazsa olmaz seçimdir. Nikel açısından zengin kimyası, şok emici görevi görerek yüksek darbeli dövme işlemlerinde felaket niteliğindeki çatlamaları önler.
Öte yandan, kalıplarınız yüzey yumuşaması veya "aşınma" nedeniyle arızalanırsa, 1.2365'e geçin. Alüminyum ekstrüzyonu gibi yüksek ısı uygulamaları için üstün kırmızı sertlik ve aşınma direnci sunar ve genellikle daha düşük maliyetlidir. Tahmin etmeyi bırakın—hurda yığınınızı denetleyin.
Çatlaklar görürseniz 1.2714 alın. Aşınmış kenarlar görürseniz 1.2365 seçin. Arıza türünüze uygun kaliteyi seçmek, arıza süresini kısaltmanın ve kârınızı korumanın en hızlı yoludur.