
Giriş:
Kötü bir ısıl işlem, 1.2344 çelik kullanıcıları için büyük bir mali kayıptır . Bu, basit bir teknik hatanın ötesine geçer. Karmaşık bir kalıbı işlemek için 40 saat harcarsınız. Sonra soğutma sırasında yamulur. Ya da dövme presinde kırılır. Maddi acı çok ağır olur.
Takım üretiminde yaşanan felaketler genellikle hızlı termal çatlama, derin bükülme veya hızlı yüzey aşınması gibi sorunları içerir. Bu sorunlar genellikle temel hatalardan kaynaklanır. Örneğin, ön ısıtma işlemi aceleye getirilmiş veya temperleme döngüsü atlanmıştır. Bu hata size pahalı bir takıma mal olur. Ayrıca, kritik üretimde haftalarca süren aksamalara da yol açar.
Bu arızaları önlemek için ısıl işlem akışını öğrenin. Ancak mükemmel bir ısıl işlem bile kusurlu bir çelik bloğunu kurtaramaz . Hammadde gizli iç gerilimler içerebilir. Doğru kimyasal bileşime sahip olmayabilir. Bu da doğrudan çatlaklara yol açar. Bu nedenle, kendini kanıtlamış bir tedarikçi seçin. Doğru ön işlem kalitesi, fırın kadar önemlidir.
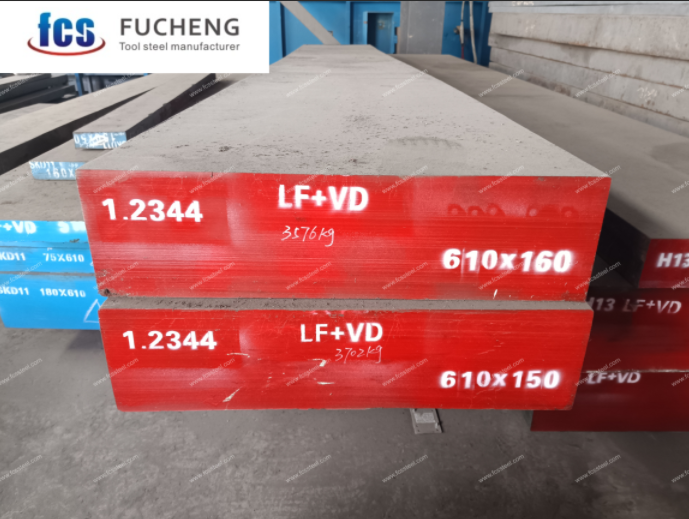
1.2344 Takım Çeliği Isıl İşlem Kılavuzu
Tipik bir 1.2344 ısıl işlem süreci aşağıdaki aşamaları içerir. Her aşama, istenen mikroyapı ve performansı elde etmede önemli bir rol oynar.
Tüm işlem zinciri şu şekilde ilerler: tavlama → gerilim giderme → birinci ön ısıtma → ikinci ön ısıtma → östenitleme → su verme → birinci temperleme → ikinci temperleme . Her aşamanın belirli bir görevi vardır. Bunlar birlikte şu işlevleri yerine getirir:
- Sertliği kontrol edin
- Kalan stresi yönetin
- Üretim aşamasındaki aletlerin çatlamasını ve bozulmasını önleyin, bu durum nihai ürünün bozulmasına neden olabilir.
Bu kılavuz sekiz aşamanın tamamını kapsıyor. Her bir aşamanın başarılı olması için gereken kesin sıcaklıkları, bekleme sürelerini ve kalınlığa bağlı kuralları burada bulacaksınız.
Isıl İşlemin Önemi
1.2344 takım çeliği, çalıştığınız yere bağlı olarak çeşitli isimlerle anılır: DIN 1.2344 , AISI H13 veya X40CrMoV5-1 takım çeliği . Aynı çelik, farklı etiketler. Krom-molibden-vanadyum (Cr-Mo-V) sıcak işleme takım çeliği grubunda yer alır ve bu alaşım karışımı her şeyi anlatır.
1.2344 alaşımının kimyasal bileşimi, dikkatlice kontrol edilen standart aralıklar içinde yer almaktadır. %0.35-0.42 karbon içerir. Bu, sertlik ve termal yorulma direnci arasında bir denge sağlar. Ayrıca, yaklaşık %5 krom, yüksek sıcaklıklarda sertleşebilirliği ve oksidasyon direncini artırır. Ek olarak, yaklaşık %1.4 molibden ikincil sertleşmeyi tetikler. Son olarak, yaklaşık %1.0 vanadyum tane yapısını sıkı tutar. Bu da yüksek sıcaklıklarda aşınmayı önler.
Bu alaşım elementleri birlikte mükemmel yüksek sıcaklık dayanımı, temper direnci ve termal yorulma direnci sağlayarak 1.2344 alaşımını döküm, sıcak dövme ve ekstrüzyon kalıplama işlemleri için oldukça uygun hale getirir.
Ancak aynı alaşım yapısı, çeliği ısıl işlem hatalarına karşı hassas hale getiriyor . H13'ün performansının arkasındaki Cr-Mo-V karbürlerinin kararlı hale gelmesi için hassas termal koşullara ihtiyaç duyuluyor. Adımları atlamak veya süreci aceleye getirmek, bu karbürlerin zayıf noktalara dönüşmesine neden oluyor; düzensiz dağılımlar, gerilimin en çok etki ettiği yerde çatlaklara yol açıyor. Isıl işlem son adım değil. 1.2344 için, çeliğin tam performansını ortaya çıkaran veya erken arızanın tohumlarını eken şey ısıl işlemdir.
1.2344 Isıl İşlem Akışı ve Temel Performans Etkenleri
1.2344 termal döngüsündeki her adımın kesin bir mekanik amacı vardır. İşte tüm akış ve bunun aletin ömrünü nasıl belirlediği:
| Aşama | İşlem Detayları | 1.2344 Performansının Anahtarı |
|---|---|---|
| 1. Tavlama | Malzemenin sertliğini ≤235 HB'ye düşürür ve üretim sırasında oluşan erken dönem gerilimlerini ortadan kaldırır. | Dövme kaynaklı gerilimi ortadan kaldırır. CNC kaba işleme öncesinde düzgün, esnek bir temel oluşturur. |
| 2. Stresi Azaltma | İşlenmiş bloğu 600-650°C'ye kadar ısıtarak kesme gerilimini ortadan kaldırır. | İşleme sonrası oluşan artık gerilimi giderir. Soğutma işlemi sırasında aşırı deformasyonu önler. |
| 3. Ön ısıtma | Çekirdek ve yüzey sıcaklığına ulaşmak için sıcaklık kademeli olarak yavaşça artırılır. | Isı şokunu önler. Soğuk bir kalıbı doğrudan 1000°C'lik bir fırına yerleştirmek, iç çatlama riskini büyük ölçüde artırır. |
| 4. Östenitleştirme | Karbürleri etkili bir şekilde çözmek için genellikle 1020–1030°C'de tutulur. | Karbürleri düzgün bir şekilde çözer. 1050°C'nin üzerine çıkıldığında aşırı ve geri dönüşü olmayan tane büyümesine (kırılganlığa) neden olur. |
| 5. Söndürme | Çeliği (gaz veya yağ yoluyla) hızla soğutarak yeni, son derece sert martensit oluşturur. | Sert martensit oluşturur. Düzensiz soğutma, doğrudan boyut bozulmasını garanti eder. Suyla soğutma önerilmez. |
| 6. Temperleme | Çift veya üçlü temperleme yöntemi kullanılarak ve döngüler arasında tam soğutma yapılarak 540–560°C'ye kadar yeniden ısıtılır. | Aşırı sertleştirme gerilimini azaltır ve tehlikeli kalıcı östeniti ortadan kaldırır. Kırılgan metali sağlam ve stabil bir kalıba dönüştürür. |
1.2344 Performansını Gerçekte Ne Bozuyor?
- Yanlış Zamanlama: Islatma zamanlayıcısını başlatma zamanı FIRINDA hedef sıcaklığa ulaşır, bunun yerine iş parçası çekirdeğiİç kısım yumuşak kalır ve kalıp üretim sırasında yıkanarak temizlenir.
- İkinci Öfke Aşamasını Atlamak: Tek bir ısıl işlem, kararsız kalıcı östenit bırakır. Alet, haftalar sonra boyut değiştirebilir veya öngörülemeyen şekilde çatlayabilir.
- Yüzey Karbonsuzlaştırma: Yüksek ısı döngüleri sırasında atmosferik maruziyet, yüzeydeki karbonu yakarak kalıp yüzeylerinin yumuşamasına ve dökümde ciddi yapışma sorunlarına yol açar.
Üretici Standartlarının Sıkı Olması Neden Pazarlık Konusu Değildir?
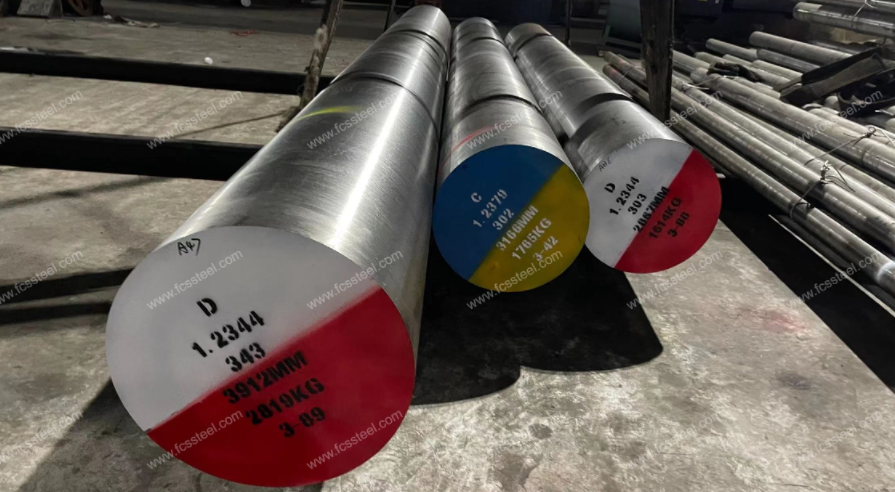
Üretim tesislerinde bu adımlar aceleye getirildiğinde veya eski ekipmanlara güvenildiğinde, mali zarar genellikle fabrika katında ortaya çıkar. Kritik kalite kontrolleri başarısız olduğunda işte bunlar yaşanır:
- Sertlik Tekdüzelik ArızalarıÇekirdek ve yüzey sertliği birbirine uyumlu olmalıdır. Isıl işlem uygulayıcısı östenitleme bekleme süresini aceleye getirirse, çekirdek yumuşak kalır. Pahalı kalıbınız ilk üretim aşamasında aşınır veya ezilir.
- Mikro yapı ve tane bozulmasıİnce ve eşit dağılımlı karbürlere ihtiyacınız var. Aşırı ısınma, tanelerin ciddi şekilde irileşmesine neden olur. Sonuç? Alet inanılmaz derecede kırılgan hale gelir ve dövme presinin fiziksel darbesi altında kelimenin tam anlamıyla parçalanır.
- Boyutsal Bozulmaİyi bir tesis, yüksek basınçlı gazla soğutma hızını sıkı bir şekilde kontrol eder. Eğer bir atölye, zaman kazanmak için karmaşık bir geometriyi düzensiz soğutmayla püskürtürse, aletler deforme olur. Ağır son işlem taşlamasında günler kaybedersiniz veya bloğu tamamen hurdaya çıkarırsınız.
- Yüzey DekarbürizasyonuFırın kontrollü bir vakum ortamı gerektirir. Açık havada ısıtma, karbonu yüzeyden tamamen yakar. Bu da, döküm sırasında ciddi yapışma sorunlarına yol açan, kritik öneme sahip kalıp yüzeyinin yumuşamasına neden olur.
- Süreç İzlenebilirlik KayıtlarıBir atölye temel termokupl verilerini kaydetmiyorsa, tahmin yürütüyor demektir. Üç hafta sonra sahada bir kalıp çatladığında, sağlam termal verilerin eksikliği, bunun kusurlu bir tasarımdan mı, kötü çelikten mi yoksa bozulmuş bir ısı döngüsünden mi kaynaklandığını anlamanızı engeller.
Güvenilir bir 1.2344 üreticisi nasıl seçilir?
Mükemmel ısıl işlem, sıkı çelik özellikleriyle başlar. Tahmin yürütmeyi bırakın ve bu kesin teknik sınırları bir sonraki tedarikçi sözleşmenize ekleyin. İşte garanti ettiğimiz ve talep etmeniz gerekenler:
- Hassas Kimya: C: %0.35–0.42, Cr: %4.80–5.50. Gevşek toleranslara izin vermeyin, aksi takdirde su verme sertliğiniz öngörülemeyen şekilde dalgalanacaktır.
- Karbür Mikro yapısı: Talep NADCA #207 veya eşdeğer bir sertifika. Termal şoka dayanabilmek için, belirgin bantlanma göstermeyen, ince ve düzgün karbürlere ihtiyacınız var.
- Küreselleştirilmiş Tavlama: Blok, ≤235 HB sertliğinde tamamen tavlanmış olarak gelmelidir. Bu, gizli sert noktalar olmadan pürüzsüz, gerilimsiz CNC kaba işleme garantisi verir.
- Ultrasonik Test (UT): SEP 1921'e uygun olarak ultrasonik test belirtilmelidir; kabul sınıfı uygulamaya göre seçilmelidir (genellikle Grup 3 Sınıf D/d veya üzeri).
- Çelik Temizliği: Yüksek dövme basıncı altında mikro çatlamayı önlemek için metalik olmayan kalıntılar için ASTM E45 limitlerine sıkı sıkıya uyulmalıdır.
Bizimle çalıştığınızda, bu hedeflere tam olarak ulaşan, tamamen sertifikalı 1.2344 bloklar teslim ediyoruz ve böylece kalıplarınızın fırından her seferinde sorunsuz bir şekilde geçmesini sağlıyoruz.
Optimize Edilmiş Isıl İşlem Sonrası Hedeflenen Özellikler
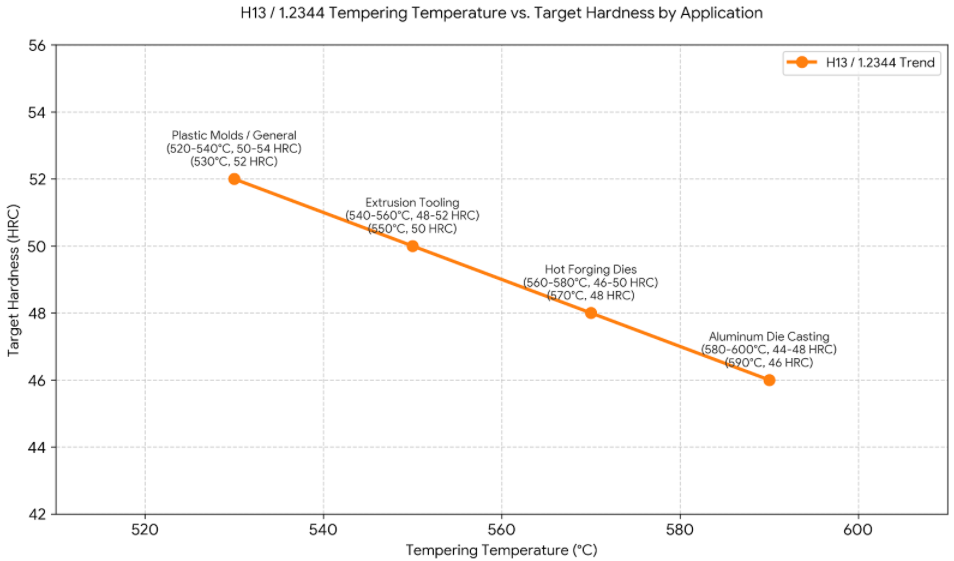
Doğru rakamlara ulaşmak tamamen aracın gerçekte ne yaptığına bağlıdır. İşte 1.2344 ayarlanmış özelliğin başlıca uygulamalardaki dağılımı:
| Uygulama | Hedef Sertlik | Sıcaklık | Performans Odaklılığı |
|---|---|---|---|
| Alüminyum Döküm | 44-48HRC | 580-600 ° C | Termal yorulma sınırlarını en üst düzeye çıkarır ve şiddetli ısı çatlaklarına karşı koyar. |
| Sıcak Dövme Kalıpları | 46-50HRC | 560-580 ° C | Yüksek aşınma direncini plastik deformasyona karşı koruma ile dengeler. |
| Ekstrüzyon Kalıpları | 48-52HRC | 540-560 ° C | Aşırı kayma sürtünmesi altında bile yüksek akma dayanımını korur. |
| Plastik Kalıplar / Genel | 50-54HRC | 520-540 ° C | Üstün sertlik, mükemmel parlatma özelliği ve girinti direnci sunar. |
Not: Başarıyı yalnızca sertlik değeriyle kanıtlamayın; kalıbın pres üzerinde aniden parçalanmaması için ilgili spesifikasyona ve proje gereksinimlerine göre darbe dayanıklılığını mutlaka doğrulayın .
Sonuç
1.2344 takım çeliğinin ısıl işleminde önemli olan sıcaklıkları ezberlemek değil, 10,000 dolarlık bir kalıbın pres üzerinde parçalanmasını önlemektir. Dikkatli bir ön ısıtmadan zorunlu ikinci temperlemeye kadar her aşama, belirli bir iç gerilimi ele alır. Bir adımı atlarsanız, erken arıza ve üretim kaybıyla bedelini ödersiniz.
Ama dürüst olalım: mükemmel bir fırın döngüsü bile ucuz, kusurlu çeliği düzeltemez. Kalıbınızın hayatta kalması, birinci sınıf, gerilim giderme işleminden geçirilmiş bir blokla başlar. Tahmin edilemeyen malzeme üzerinde haftalarca işleme süresi riskine girmeyi bırakın. Her seferinde doğru tepki veren çelikle çalışmaya hazır mısınız? Birinci sınıf 1.2344 bloklar için fiyat teklifi almak üzere bugün FCS Steel ile iletişime geçin .