
Giriş
Otomotiv alüminyum yüksek basınçlı döküm (HPDC) yöntemi, özellikle elektrikli araçların hızlı büyümesiyle birlikte, daha büyük, daha ince ve daha entegre bileşenlere doğru ilerliyor. Kalıp boyutunun artması ve üretim döngülerinin uzamasıyla birlikte, takım çeliği seçimi kalıp ömrü, döküm kalitesi ve üretim maliyeti üzerinde doğrudan bir etkiye sahip oluyor.
Yüksek performanslı döküm (HPDC) kalıpları için çelik kalitesi seçimi sadece sertlik veya mukavemetle ilgili değildir. Farklı bileşenler farklı arıza riskleri yaratır. Büyük elektrikli araç (EV) yapısal döküm kalıpları yüksek tokluk ve iç tutarlılık gerektirirken, daha küçük otomotiv bileşenleri aşınma direnci, yüzey kalitesi ve maliyet verimliliğine daha fazla odaklanabilir.
1.2344 / H13 sıcak işleme takım çeliği, termal yorulma direnci, yüksek sıcaklık dayanımı, tokluk ve aşınma direncinin dengeli bir kombinasyonu nedeniyle alüminyum döküm için en yaygın olarak tercih edilen malzemelerden biri olmaya devam etmektedir. Bununla birlikte, doğru malzeme seçimi, gerçek uygulamaya, kalıp boyutuna, üretim hacmine ve gerekli hizmet ömrüne bağlıdır.
Ayrıca, H13'ün performansı çelik kalitesinden büyük ölçüde etkilenir. Ergitme teknolojisi, ESR işleme , dövme kalitesi, temizlik kontrolü ve denetim standartları kalıp güvenilirliğini önemli ölçüde etkileyebilir. Bu nedenle, doğru kaliteyi seçmek ve güvenilir bir takım çeliği tedarikçisi seçmek, uzun vadeli HPDC performansı için eşit derecede önemlidir.
Bu kılavuz, farklı otomotiv döküm uygulamalarının neden farklı H13 performans seviyeleri gerektirdiğini ve alıcıların satın alma kararı vermeden önce çelik kalitesini nasıl değerlendirebileceklerini açıklamaktadır.
1.2344 / H13 Kimyasal Bileşim ve Alaşım Tasarım Mantığı
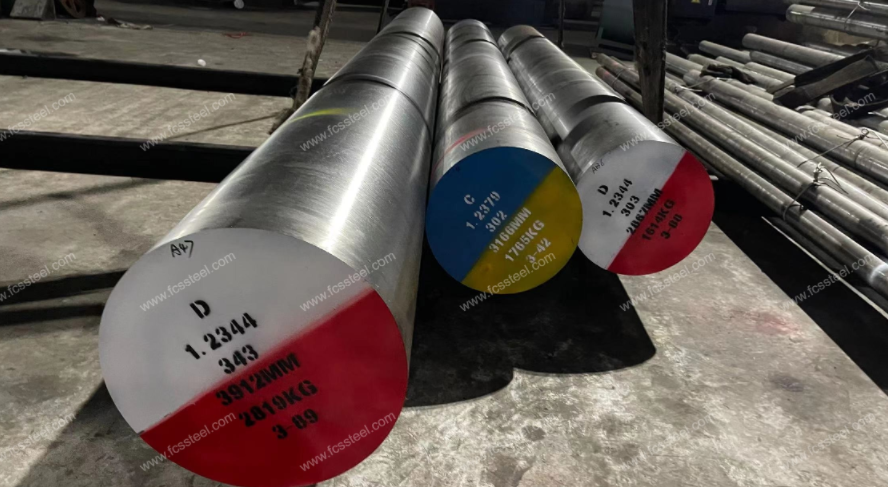
1.2344 ( X40CrMoV5-1 ) takım çeliği, tekrarlanan ısıtma, soğutma ve mekanik yükleme içeren uygulamalar için tasarlanmış bir krom-molibden-vanadyum sıcak iş takım çeliğidir.
Performansı, tek bir alaşım elementinden ziyade dengeli bir Cr-Mo-V alaşım sisteminden kaynaklanmaktadır. Krom, sertleşebilirliği ve oksidasyon direncini artırırken, molibden yüksek sıcaklık dayanımına ve temper direncine katkıda bulunur; vanadyum ise aşınma direncini ve tane stabilitesini artıran kararlı karbürler oluşturur.
| Eleman | Tipik İçerik (% ağırlık) | HPDC Performansına Katkı |
|---|---|---|
| Karbon (C) | 0.37-0.42 | Isıl işlem sonrası martensitik yapı sayesinde sertlik sağlar. |
| Silikon (Si) | 0.80-1.20 | Oksidasyon direncini ve yüksek sıcaklık dayanımını artırır. |
| Manganez (Mn) | 0.25-0.50 | Sertleşme kabiliyetini ve işleme istikrarını artırır. |
| Krom (Cr) | 4.80-5.50 | Aşınma direncini ve yüksek sıcaklık stabilitesini artırır. |
| Molibden (Mo) | 1.20-1.50 | Isıl işlem sırasında mukavemeti ve yumuşamaya karşı direnci artırır. |
| Vanadyum (V) | 0.90-1.10 | Karbürün güçlendirilmesini ve tane inceltilmesini sağlar. |
1.2344/H13'ün Küresel Eşdeğer Notu
| Standart | Eşdeğer Not |
|---|---|
| DIN TR | 1.2344 / X40CrMoV5-1 |
| AISI | H13 |
| JIS | SKD61 |
| GB | 4Cr5MoSiV1 |
Bu kaliteler uluslararası düzeyde eşdeğer olarak kabul edilse de, gerçek performans tedarikçiler arasında farklılık gösterebilir. Bir kalıbın nihai kullanım ömrü sadece kimyasal bileşimine değil, aynı zamanda eritme teknolojisine, dövme işlemine, ısıl işleme ve kalite kontrolüne de bağlıdır.
1.2344/H13 Fiziksel Özellikler
| Varlığınızı | Tipik değer | HPDC'deki Önemi |
|---|---|---|
| Yoğunluk | ~7.8 gr/cm³ | Tipik takım çeliği ağırlığını ve işleme özelliklerini gösterir. |
| Isı iletkenliği (20°C) | ~25 W/(m·K) | Tekrarlanan termal döngüler sırasında ısı transferine yardımcı olur. |
| Termal genleşme katsayısı | ~11.5 ×10⁻⁶/K (20–100°C) | Isıtma ve soğutma sırasında boyutsal kararlılığı etkiler. |
| Elastik modülü | ~210 GPa | Mekanik yükleme altında rijitliği gösterir. |
| Özgül ısı kapasitesi | ~460 J/(kg·K) | Kalıp çalışması sırasında termal tepkiyi etkiler. |
Tavlanmış Durum
| Varlığınızı | Tipik değer |
|---|---|
| Sertlik | ≤229 HB |
| Gerilme direnci | ~700–850 MPa |
Sertleştirilmiş ve Tavlanmış Durum
| Varlığınızı | Tipik değer |
|---|---|
| Sertlik | 44-52HRC |
| Gerilme direnci | ~1400–1700 MPa |
| akma dayanımı | ~1200–1500 MPa |
| Darbe tokluğu | Yüksek |
| Sıcak sertlik tutma | Çok İyi |
Otomotiv yüksek basınçlı döküm kalıpları için, 1.2344/H13 genellikle işleme için tavlanmış halde tedarik edilirken, nihai kalıp performansı, gerekli sertleştirilmiş ve temperlenmiş durumu (genellikle 44-52 HRC civarında) elde etmek için müşteri tarafında veya özel ısıl işlemle sağlanır; birçok plastik kalıp çeliğinin aksine, önceden sertleştirilmiş H13, yüksek basınçlı döküm uygulamalarında daha az kullanılır.
Otomotiv Yüksek Basınçlı Doğru Akım (HPDC) Kalıpları için Temel Performans Gereksinimleri
Kalıp çeliği seçiminde yapılan en yaygın hata, yalnızca sertliğe odaklanmaktır. Gerçek üretimde, kalıp arızası genellikle termal gerilim, mekanik yükleme, aşınma ve malzeme kusurlarının bir kombinasyonundan kaynaklanır.
Otomotiv yüksek performanslı verime (HPDC) takımlarının temel performans gereksinimleri şunlardır:
| Performans gereksinimi | Dökümde Neden Önemlidir? |
|---|---|
| Termal yorulma direnci | Tekrarlanan ısıtma ve soğutma döngülerinden kaynaklanan ısı çatlamasını önler. |
| Yüksek mukavemet | Yüksek sıcaklık ve enjeksiyon basıncı altında kalıp şeklini korur. |
| dayanıklılık | Karmaşık kalıp bölgelerinde çatlak oluşumunu ve yayılmasını azaltır. |
| Aşınma direnci | Alüminyum aşınmasına ve lehimlemeye karşı direnci artırır. |
| Ölçüsel durağanlık | Uzun üretim döngüleri boyunca kalıp doğruluğunu korur. |
| Çelik temizliği | Çatlak kaynağı olabilecek iç kusurları azaltır. |
Örneğin, büyük bir elektrikli araç (EV) yapısal kalıbı, kalıp bloğunun kendisi çok büyük olabileceğinden ve düzensiz termal strese maruz kalabileceğinden, mükemmel tokluk ve iç tutarlılık gerektirir. Buna karşılık, daha küçük otomotiv bileşenlerinde işleme performansı, yüzey kalitesi ve üretim maliyetine daha fazla önem verilebilir.
Bu nedenle malzeme seçimi her zaman sadece çelik kalitesinin adıyla değil, uygulama alanıyla başlamalıdır.
1.2344/H13 Alüminyum Dökümünün Otomotiv Sektöründeki Uygulamaları
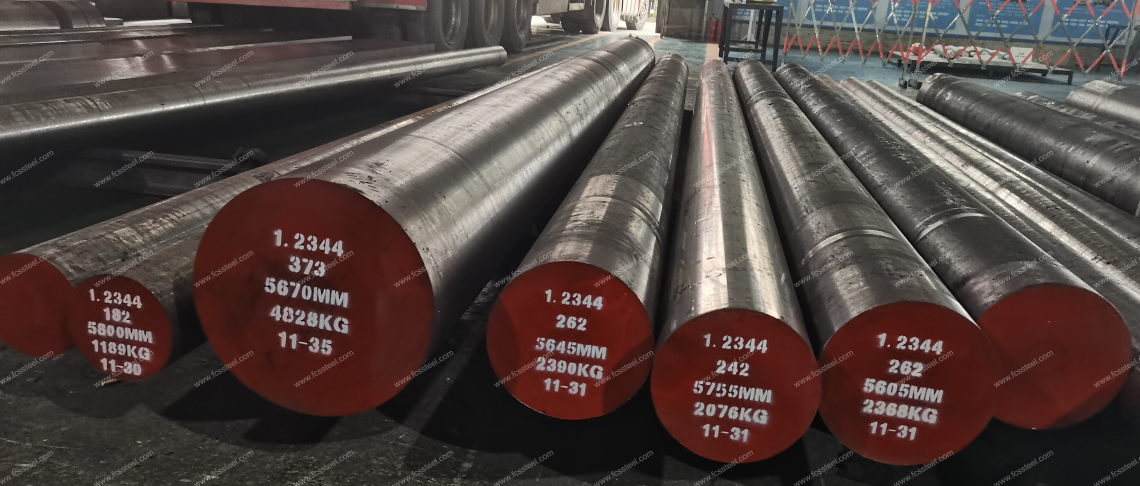
Çelik veri sayfasına bakıp "iyi termal yorulma direnci" gibi ifadeler okumak kolaydır. Ancak bu, atölyede gerçekte ne anlama geliyor? Takım çeliği seçimi nadiren sadece belirli bir sertlik değerine ulaşmakla ilgilidir. 1.2344 çeliğinin otomotiv pazarında neden bu kadar baskın olduğunu anlamak için, bu çeliğin özel malzeme özelliklerini dökümünü yaptığınız parçalarla doğrudan eşleştirmeniz gerekir. Gerçek dünyada nasıl performans gösterdiğini inceleyelim.
Motor Bloğu Ölüyor: Termal Yorgunlukla Mücadele
Motor blokları kalıplar için son derece yıpratıcıdır. Silindir deliklerinin ve su ceketlerinin etrafındaki bölümler, erimiş alüminyumdan sürekli olarak darbe alır. Bu, her kalıplama işleminde aşırı ısınma ve soğuma döngüleri yaratır. Sürekli genleşme ve büzülme, daha düşük kaliteli çeliği hızla kırarak derin ısı çatlaklarına ve yüzey çatlaklarına neden olur.
İşte tam da bu noktada 1.2344 çeliğinin termal yorulma direnci devreye giriyor. Bu yüksek hacimli, yüksek gerilimli kalıplar için çoğu atölye ESR 1.2344 çeliğinde ısrar ediyor. Yeniden eritme işlemi, çok daha temiz bir çelik elde etmenizi sağlıyor ve bu da iç kusurları önemli ölçüde azaltıyor. Bu da termal şokun en yoğun olduğu bölgelerde erken çatlama riskini düşürüyor.
Şanzıman Gövde Kalıpları: Yüksek Sıcaklıkta Mukavemete Duyulan İhtiyaç
Şanzıman gövdeleri tamamen farklı bir dizi sorun ortaya çıkarır. Devasa genel boyutlar, şaşırtıcı derecede ince duvar kesitleriyle birleşir. Erimiş metal yüksek basınç altında içeri girdiğinde, kalıp büyük bir mekanik ve termal darbe alır. Kalıp çeliği yumuşarsa, boşluk deforme olur. Birdenbire, bitmiş gövdeleriniz tolerans dışı hale gelir.
Neyse ki 1.2344, mükemmel ısı direnci ve yüksek sıcaklık dayanımı sunuyor. Yüksek sıcaklıklarda bile sert şeklini koruyarak, uzun bir üretim süreci boyunca her şeyin boyutsal olarak stabil kalmasını sağlıyor. Kalıp boyutuna ve çevrim sürelerine bağlı olarak, hem standart hem de ESR 1.2344 kaliteleri burada harika bir iş çıkarıyor.
Elektrikli Araç Batarya Muhafazaları ve Yapısal Parçaları: Saf Dayanıklılık
Elektrikli araçlar, kalıp döküm sektörünü tamamen değiştirdi. Artık, ince nervürlerle dolu devasa çelik bloklar ve karmaşık soğutma düzenekleri gerektiren, inanılmaz derecede büyük döküm parçalarından bahsediyoruz. Kalıplar çok büyük olduğu için, düzensiz ısı dağılımı büyük gerilim yoğunlaşmalarına neden oluyor. Yüksek sertlik burada işe yaramaz; çeliğin çatlamasını önlemek için aşırı tokluğa ihtiyacınız var.
Dürüst olmak gerekirse, ESR 1.2344, elektrikli araç yapısal dökümü için tartışmasız en iyi seçimdir. Yoğun sıkıştırma ve enjeksiyon kuvvetleri altında devasa kalıp bloğunun çatlamamasını garanti etmek için gelişmiş temizliğe ve çarpıcı iç homojenliğe ihtiyacınız var. 1.2344'ün termal iletkenliği ayrıca devasa yüzey alanındaki düzensiz ısı dağılımını yönetmeye de yardımcı olur.
Küçük Otomotiv Parçaları: Erozyonun Önlenmesi
Elbette, her iş devasa bir yapısal düğüm noktası değildir. Motor braketleri, elektronik kapaklar ve konektör yuvaları gibi küçük bileşenler de önemlidir. Burada, erimiş alüminyum, inanılmaz hızlarda minik geçitlerden geçmeye zorlanır. Boşluk duvarlarına karşı neredeyse bir kumlama makinesi gibi davranarak hızlı aşınmaya, yüzey erozyonuna ve alüminyum lehimlenmesine neden olur.
Standart 1.2344 bu ortam için mükemmel bir seçimdir. Doğal yüksek sıcaklık aşınma direnci, detaylı özellikleri korur ve yüzey kaplamanızın ömrünü uzatır. Ayrıca, standart 1.2344 performans ve takım maliyeti arasında sağlam bir denge sunarak, binlerce günlük otomobil parçası için akıllı ve ekonomik bir tercih haline gelir.
Başvuru Seçim Özeti
| Uygulama | Ana Zorluk | Öncelikli Mülkiyet | Malzeme Seçim Eğilimi |
|---|---|---|---|
| Motor bloğu kalıbı | Silindir bölgelerinde son derece yüksek termal döngü | Isıl yorulma direnci + tokluk | 1.2344 ESR, büyük/yüksek çevrimli kalıplar için tercih edilir. |
| Şanzıman gövdesi kalıbı | Geniş boşluk + ince duvarlar + boyutsal tolerans | Isıya dayanıklılık + boyutsal kararlılık | 1.2344 / ESR 1.2344 (boyuta bağlı olarak) |
| EV batarya muhafazası ve yapısal kalıp | Çok büyük kalıp boyutu + kalın kesitler + uzun çevrim süreleri | Dayanıklılık + temizlik + tutarlılık | ESR 1.2344 tercih edildi |
| Küçük otomotiv parçaları | Detaylı boşluk + alüminyum aşınması | Aşınma direnci + işlenebilirlik | Standart 1.2344 genellikle yeterlidir. |
Standart H13 ile ESR H13 karşılaştırması:
| Durum | Önerilen Seçim |
|---|---|
| Küçük/orta boy kalıplar, normal üretim | Standart H13 |
| Daha yüksek döngülü üretim | Premium H13 |
| Büyük kalıp blokları, EV yapısal parçaları, kritik takımlar | Eritrosit Eritrosit H13 |
ESR'nin amacı sadece "daha yüksek kalitede" çelik üretmek değildir. Asıl değeri, temizliği iyileştirmek, iç kusurları azaltmak ve zorlu uygulamalarda daha tutarlı özellikler sağlamaktır.
Otomotiv Müşterilerinin H13 Kalitesinin Ötesinde Genellikle Belirttikleri Şeyler
Otomotiv kalıp üretimi yapan müşteriler, 1.2344/H13 çeliğinin kendisini seçmenin yanı sıra, ergitme yöntemi, çelik temizliği, ultrasonik muayene, sertlik tutarlılığı, boyutsal doğruluk ve tam malzeme izlenebilirliği ile ilgili gereksinimleri de sıklıkla belirlerler.
1.2344/H13 HPDC Takım Çeliği için Tipik Gereksinimler
- Çelik Üretim Süreci
EF + LF + VD kontrollü erime; kritik ve yüksek çevrimli HPDC takımları için ESR gereklidir. - Kimyasal bileşim
Kontrollü ısıdan ısıya tutarlılık ile DIN EN 1.2344 / AISI H13 gereksinimlerini karşılar. - Çelik Temizliği
ASTM E45, DIN 50602 veya müşteri spesifikasyonlarına göre metalik olmayan kalıntıların sıkı kontrolü. - Ultrasonik Test (UT)
ASTM A388, SEP 1921, GB/T 6402 veya eşdeğer standartlara göre kritik kalıp blokları için %100 UT muayenesi gereklidir. - Dövme Kalitesi
Düzgün yapı ve iç sağlamlık sağlamak için yeterli dövme indirgeme gereklidir. - Mikro yapı kalitesi
Kontrollü karbür dağılımına sahip ince ve homojen tane yapısı. - Mekanik özellikler
Sertleştirilmiş ve temperlenmiş halde tipik olarak 44-52 HRC sertliğe ve istikrarlı sertlik ve tokluğa sahiptir. - Darbe Tokluğu
Büyük kalıplar ve yüksek termal yorulma riski olan uygulamalar için yeterli enine tokluk gereklidir. - Teslimat Koşulları ve İzlenebilirlik
Normalde, eksiksiz MTC, ısı numarası, kimyasal analiz ve muayene kayıtlarıyla birlikte tavlanmış halde teslim edilir.
Güvenilir 1.2344/H13 Tedarikçisi Seçmek
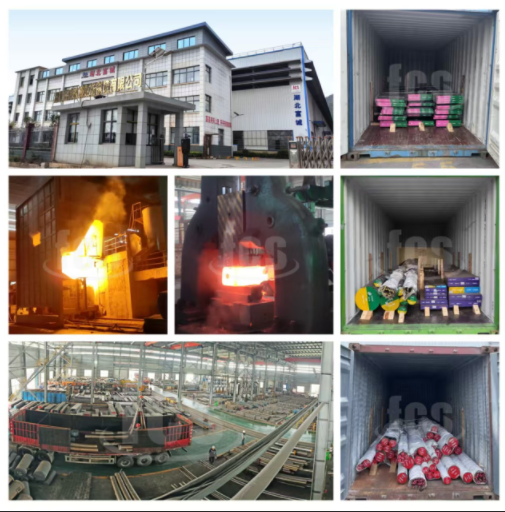
FCS Takım Çeliği olarak , takım çeliği seçiminin sadece 1.2344/H13 malzeme tedarik etmekten ibaret olmadığını anlıyoruz. Nihai hedefimiz, müşterilerimizin istikrarlı üretim performansı ve daha uzun kalıp ömrü elde etmelerine yardımcı olmaktır.
FCS, zorlu uygulamalar için EF + LF + VD rafinasyonu ve ESR üretim kapasitesi de dahil olmak üzere kontrollü çelik üretim süreçleriyle sıcak iş takım çeliği üretmektedir.
1.2344/H13 ürünlerimiz, otomotiv döküm, sıcak dövme, ekstrüzyon kalıplama ve diğer yüksek sıcaklık uygulamaları için yuvarlak çubuklar, levhalar ve dövme bloklar şeklinde tedarik edilmektedir.
FCS Ekibi, kontrollü üretim, denetim prosedürleri ve uygulamaya odaklı destek yoluyla, küresel kalıp üreticilerine, distribütörlere ve endüstriyel alıcılara ihtiyaçlarına uygun doğru takım çeliği çözümünü seçmelerinde yardımcı olur.
Otomotiv HPDC uygulamaları için, doğru H13 kalite seviyesini ve güvenilir bir üretim ortağını seçmek, takım performansında önemli bir fark yaratabilir.
Nihai Kararın Verilmesi
Yüksek basınçlı deşarj (HPDC) kalıbı için 1.2344/H13 çeliğini seçmek, sadece çelik kalitesi veya sertliğine dayalı bir karar değildir. En iyi malzeme seçimi, döküm boyutundan ve üretim hacminden termal gerilime ve beklenen kullanım ömrüne kadar, aletin gerçek çalışma koşullarını anlamaya bağlıdır.
Genel uygulamalar için standart H13, güvenilir ve ekonomik bir çözüm sunabilir. Daha büyük ve daha zorlu kalıplar için ise, premium veya ESR H13, geliştirilmiş temizlik ve yapısal tutarlılık sayesinde ek güvenlik sağlayabilir.
Ancak, daha yüksek kaliteli çelik tek başına daha iyi kalıp performansını garanti etmez. Nihai sonuç, malzeme kalitesi, ısıl işlem, işleme, kalıp tasarımı ve üretim koşulları da dahil olmak üzere tüm takım üretim sürecine bağlıdır.
Başarılı bir HPDC projesi, gerçek uygulama gereksinimlerine uygun bir çelik kalitesi ve kalite seviyesinin seçilmesiyle başlar. Üreticiler, üretime başlamadan önce bu faktörleri değerlendirerek beklenmedik arızaları azaltabilir, kalıp güvenilirliğini artırabilir ve uzun vadede daha iyi takım değeri elde edebilirler.