| Tvar | Pustá | Rozsah veľkostí | povrch | Tolerancia |
| Plochý bar | Za tepla valcované | Hrúbka: 10-400mm
Šírka: 200-800mm Dĺžka: 3000-5800mm |
Čierna;
pieskované |
Hrúbka: 0-+2 mm
Šírka: 0-+5 mm/0-+10 mm |
| Kované za tepla | Hrúbka: 50-500mm
Šírka: 50-1500mm Dĺžka: 3000-5800mm |
čierna | Hrúbka: +2-+5 mm
Šírka: 0-+5 mm/0-+10 mm |
|
| Sústružené/Opracované/Frézované/Leštené | Hrúbka: 0-+2 mm
Šírka: 0-+5 mm/0-+10 mm |
|||
| Okrúhly bar
|
Za tepla valcované | Priemer: 10-65 mm
Dĺžka: 3000-5800mm |
čierna | 0-+2 mm |
| Sústružené/Opracované | 0-+2 mm | |||
| Kované za tepla | Priemer: 70-700 mm
Dĺžka: 3000-5800mm |
Brúsené | 0 – +5 mm/+2 – +5 mm | |
| Sústružené/Opracované/Frézované/Leštené | 0-+2 mm |
Zľava!


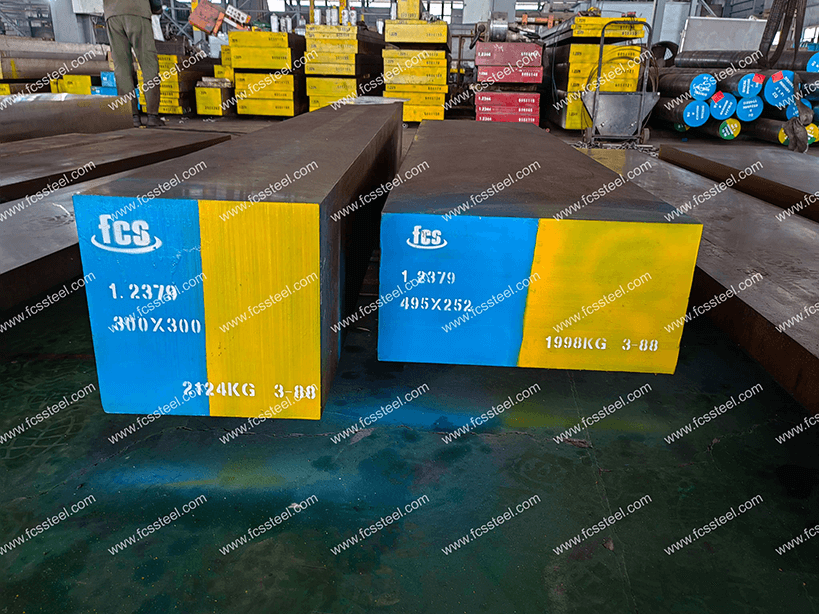
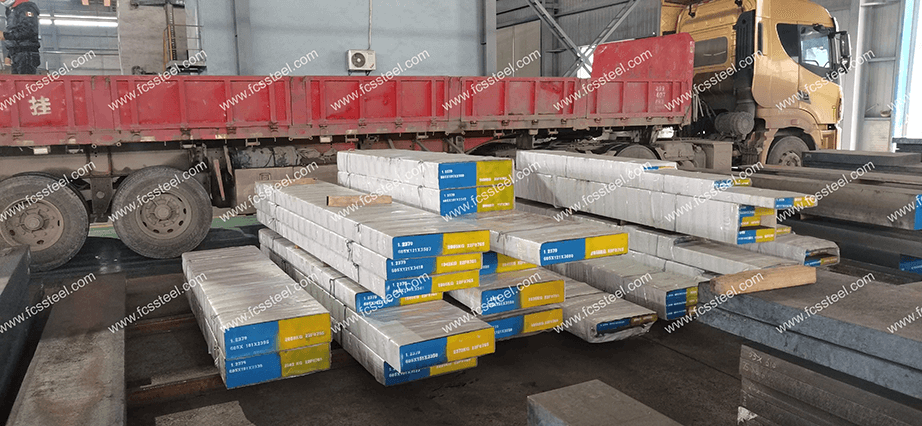
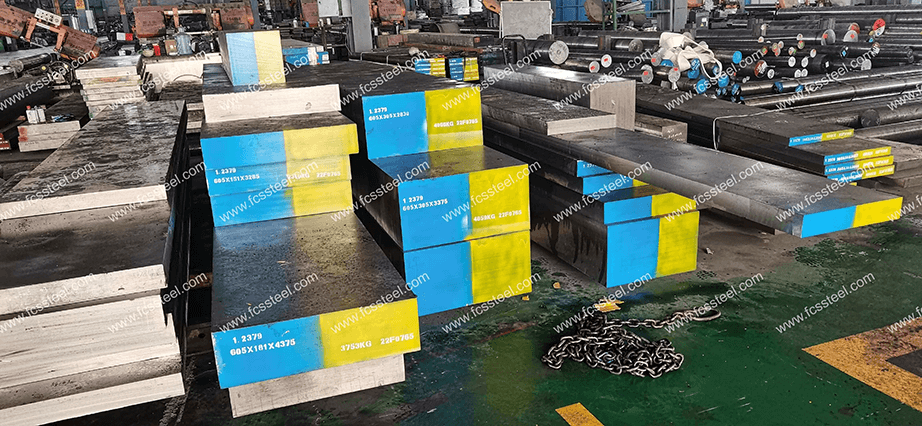
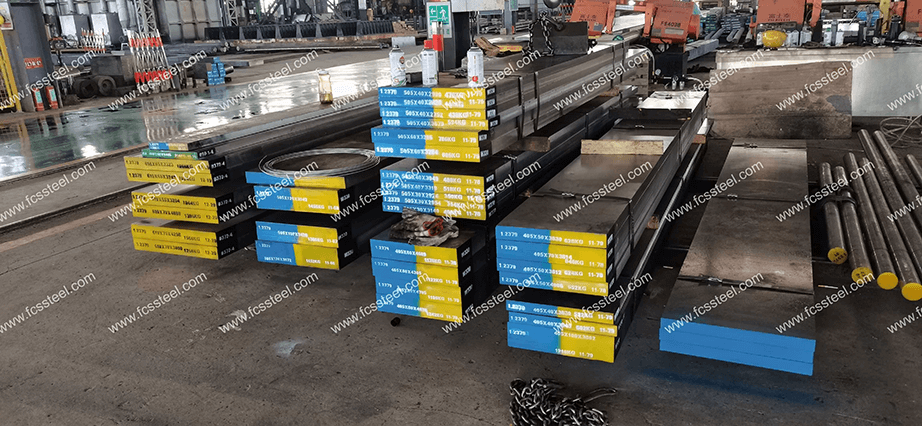
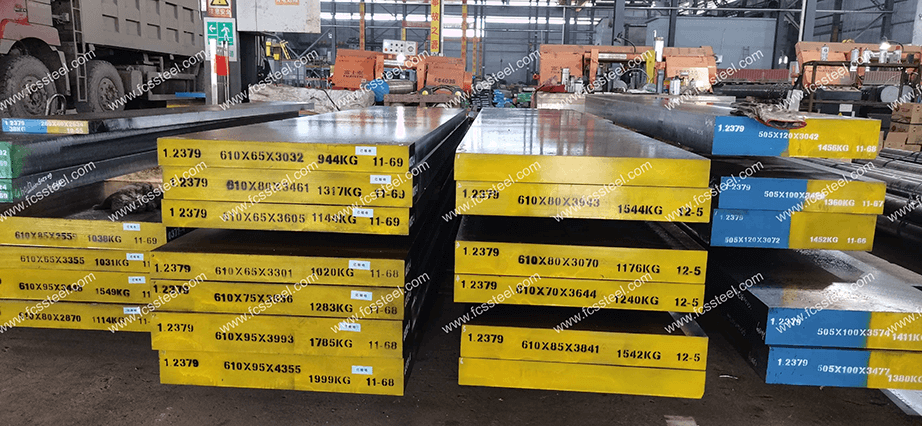
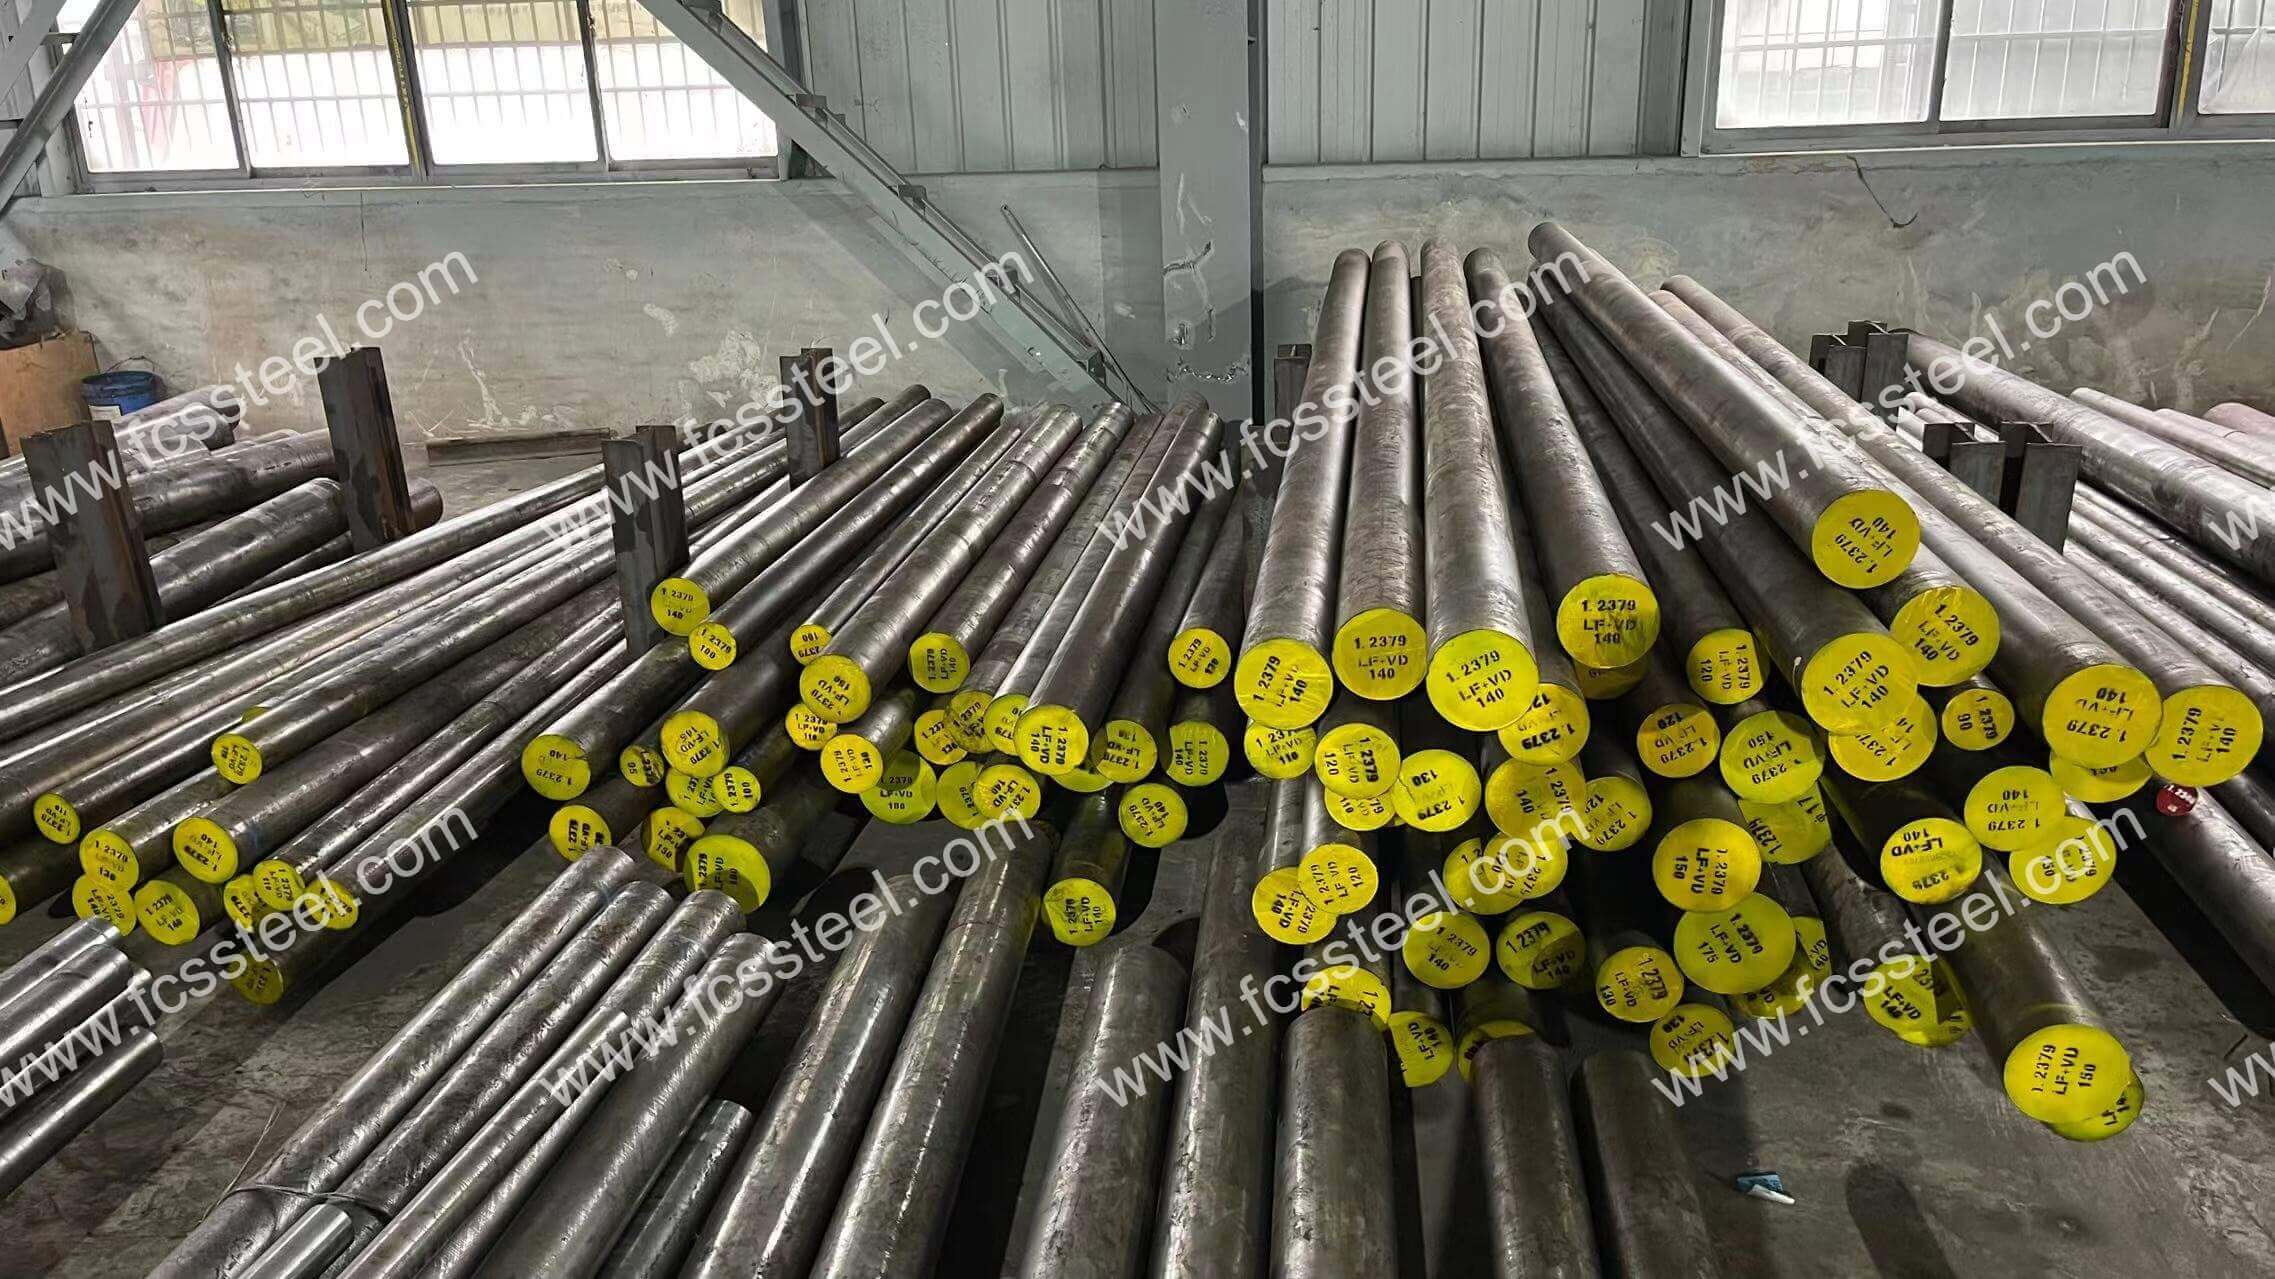
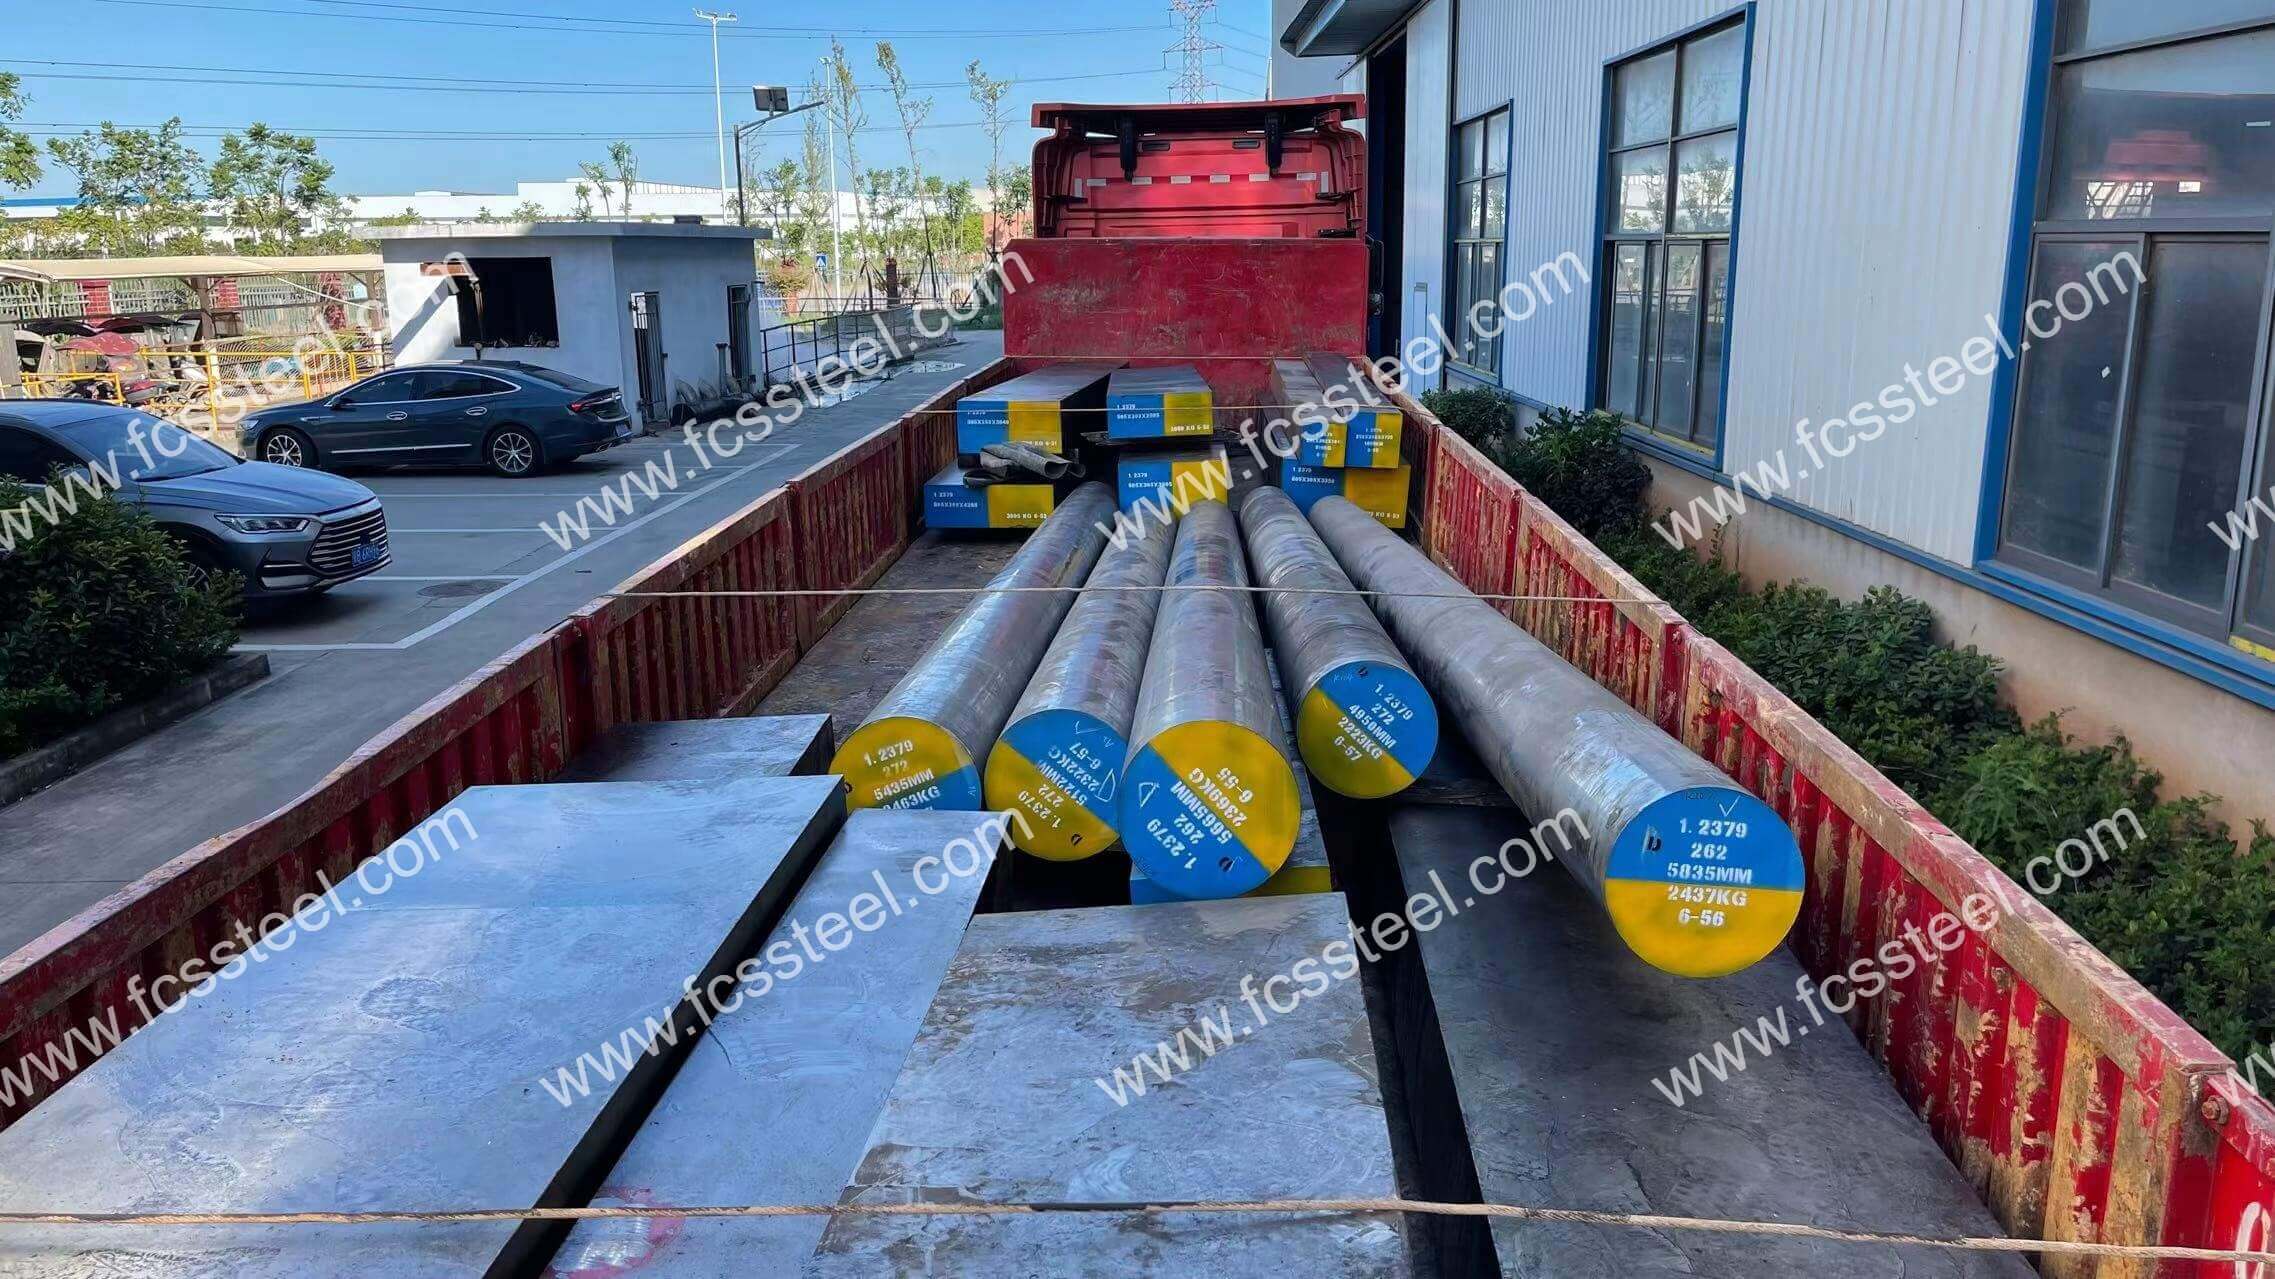
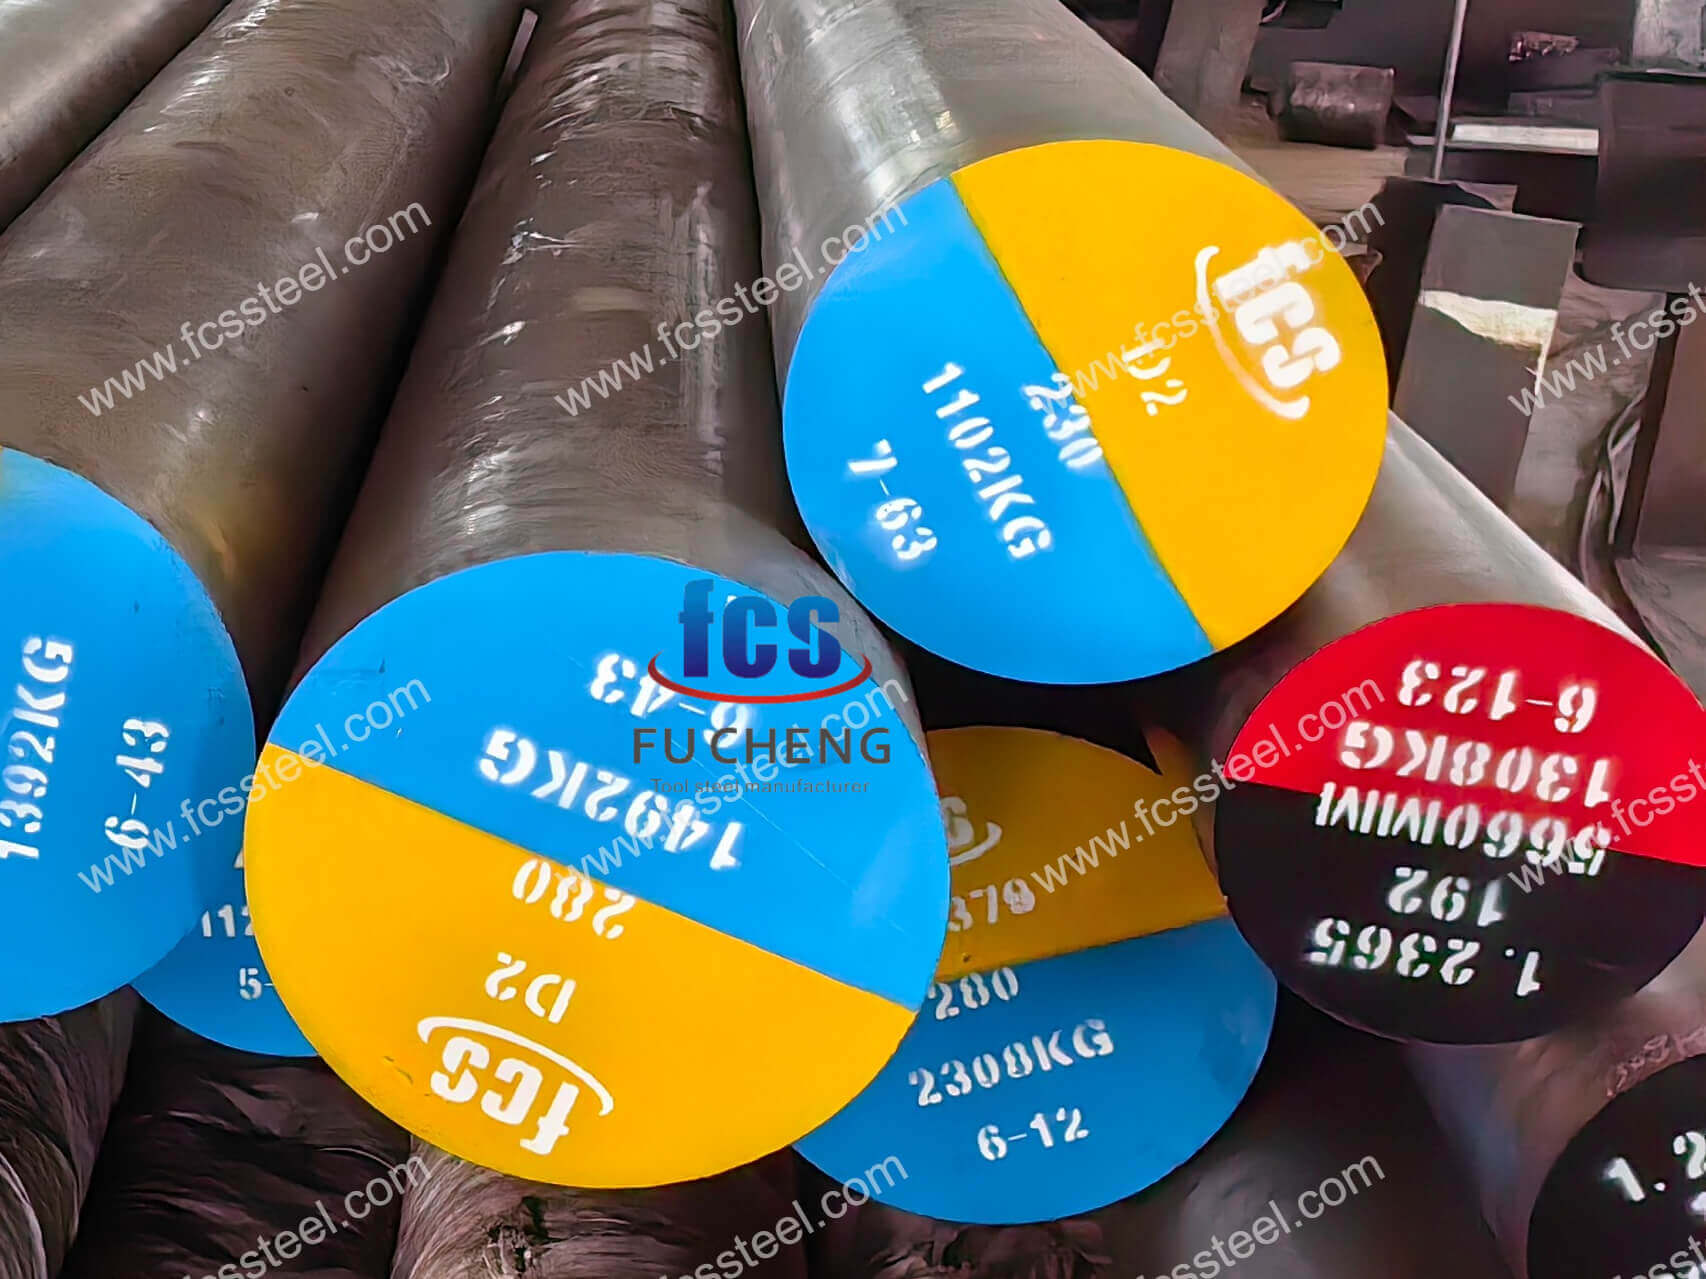
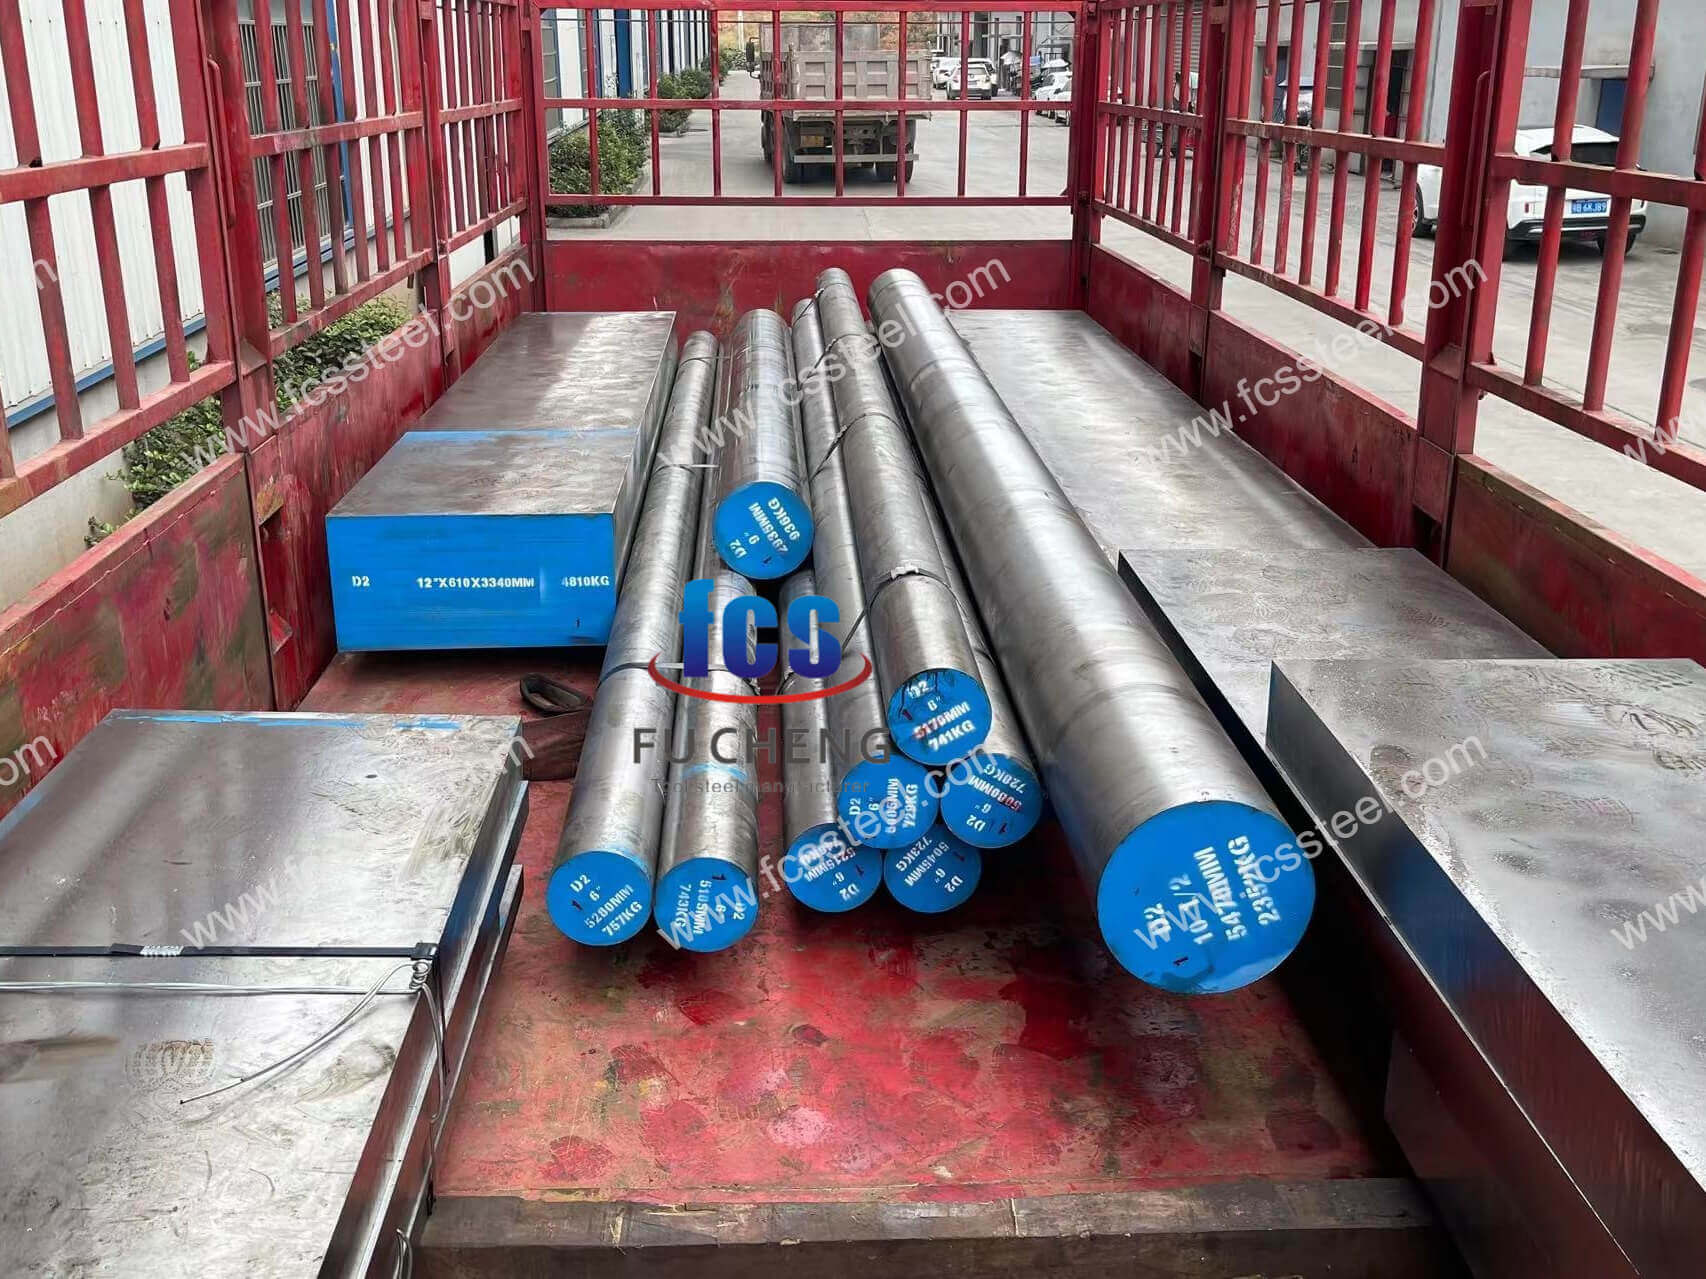
1.2379 Oceľ na tvárnenie za studena |X155CrVMo12-1 | D2
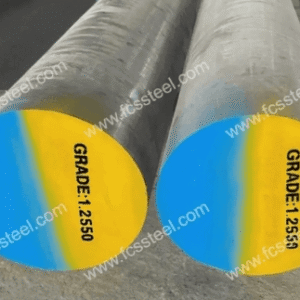
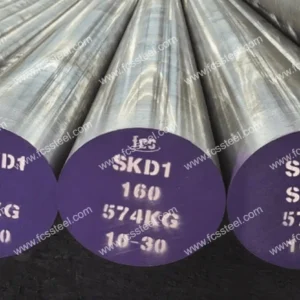
Nástrojová oceľ 1.2379/X155CrVMo12-1/D2 predstavuje vrchol technológie nástrojových ocelí s vysokým obsahom uhlíka a chrómu určených na tvárnenie za studena. Oceľ 1.2379/X155CrVMo12-1/D2 sa vyznačuje vynikajúcou odolnosťou proti opotrebovaniu, dobrou pevnosťou v tlaku a strednou húževnatosťou, vďaka čomu je ideálnou voľbou pre automobily. Preferovaný materiál pre najnáročnejšie aplikácie tvárnenia za studena v elektronickom priemysle a priemysle presnej výroby.
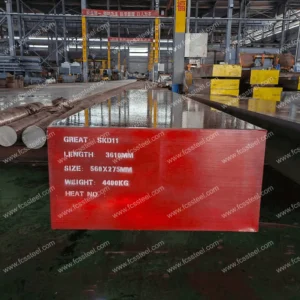
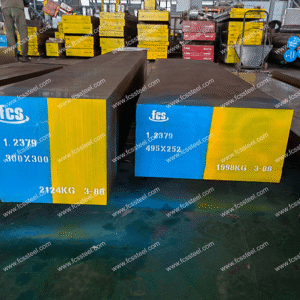
Továreň FCS má nielen veľký sklad plechov a kruhových tyčí z nástrojovej ocele D2, ale ponúka aj zákazkové rezanie. Ak máte akékoľvek požiadavky na tepelné spracovanie, vieme vám poskytnúť aj profesionálne poradenské služby.
1.2379 Oceľ na tvárnenie za studena | X155CrVMo12-1 | Predstavenie produktu D2
1.2379/X155CrMoV12-1 je nástrojová oceľ podľa nemeckej normy (DIN), ktorá patrí medzi ocele na tvárnenie za studena. Je to tiež nástrojová oceľ s vysokým obsahom uhlíka a vysokého obsahu chrómu určená na tvárnenie za studena. Jej zodpovedajúca čínska národná štandardná trieda je Cr12Mo1V1, americká trieda ASTM/AISI je D2 a japonská trieda JIS je SKD11. Jej metódy tavenia a výroby sú EF + LF + VD + valcované za tepla / kované za tepla + žíhané. Oceľ má vysokú tvrdosť, odolnosť proti opotrebeniu a húževnatosť, široko používaná v priemyselných aplikáciách vyžadujúcich dlhodobú odolnosť proti opotrebeniu, ako aj pri výrobe foriem na tvárnenie za studena a ďalších oblastiach.
Záverom možno povedať, že nástrojová oceľ 1.2379 je druh ocele na tvárnenie za studena s vynikajúcimi vlastnosťami. Vďaka rozumnému chemickému zloženiu a procesu tepelného spracovania dokáže splniť požiadavky rôznych pracovných podmienok. V praxi sa podľa špecifických podmienok použitia a požiadaviek na spracovanie zvolí vhodný proces tepelného spracovania a metódy spracovania, aby sa naplno využili jej výkonnostné výhody.
Nástrojová oceľ ASTM American Standard D2 (európska trieda 1.2379) je ideálnym riešením pre výrobcov, ktorí riešia problémy s opotrebovaním nástrojov vo vysoko namáhaných aplikáciách. Zatiaľ čo štandardné nástrojové ocele pri intenzívnom používaní predčasne zlyhávajú, čo vedie k vysokým prestojom a nákladom na výmenu, nástrojová oceľ D2 ponúka vynikajúcu odolnosť proti opotrebovaniu a rozmerovú stabilitu aj v najnáročnejších prostrediach.
Ako špecializovaný dodávateľ nástrojovej ocele D2 má spoločnosť FCS Factory na sklade široký sortiment plechov a kruhových tyčí, aby zabezpečila okamžitú dostupnosť pre urgentné výrobné požiadavky. Naše služby s pridanou hodnotou zahŕňajú presné rezanie na mieru podľa vašich presných špecifikácií, ako aj odborné poradenstvo v oblasti tepelného spracovania na dosiahnutie optimálnej tvrdosti (≤255 HBS) pre vašu konkrétnu aplikáciu.
1.2379 Oceľ na tvárnenie za studena |X155CrVMo12-1 | D2 Typy a možnosti produktov
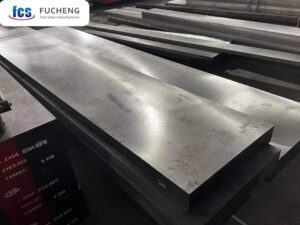
Spoločnosť FCS Factory ponúka prémiovú nástrojovú oceľ 1.2379/X155CrVMo12-1, D2, ktorá kombinuje vysoký obsah uhlíka a chrómu, čo jej umožňuje zachovať si ostrosť a tvar počas tisícok výrobných cyklov. Vyvážené zloženie poskytuje vynikajúcu kaliteľnosť a zároveň minimalizuje deformáciu počas tepelného spracovania – kľúčový faktor v aplikáciách presného obrábania.
Či už vyrábate raznice, priemyselné rezacie čepele alebo opotrebiteľné diely, nástrojová oceľ 1.2379/X155CrVMo12-1, D2 od spoločnosti FCS Factory poskytuje výkon, spoľahlivosť a predĺženú životnosť nástroja, ktorú potrebujete, a podporuje vaše globálne výrobné zariadenia pohodlnou medzinárodnou prepravou.
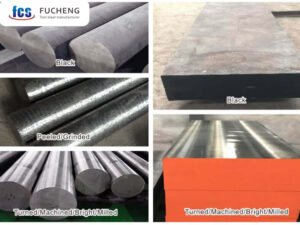
Nižšie je uvedená tabuľka s podrobnosťami o rozsahu veľkostí, stave povrchu a toleranciách nástrojovej ocele 1.2479, D2, X155CrVMo12-1:
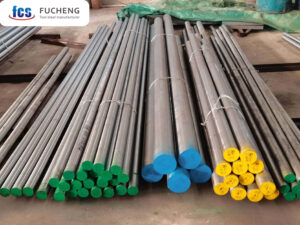
- Prispôsobené chemické zloženie: Je možné vyrobiť podľa štandardov GB, DIN, ASTM, JIS a iných. Chemické zloženie je možné individuálne prispôsobiť.
- Prispôsobené špecifikácie: okrúhla oceľ (priemer), plech (hrúbka, šírka) je možné prispôsobiť výrobe.
- Špecializované balenie pre dlhodobé skladovanie alebo extrémne prepravné podmienky: zahŕňa nastriekanie čiernej farby do všetkých častí, obalenie plastovou fóliou, nastriekanie antikorózneho oleja a prepravu v drevených debnách.
- Výroba na mieru na základe vzoriek alebo technických dohôd.
- 1.2379,X155CrVMo12-1,D2 Oceľ tvárnená za studena elektrotroskovým pretavovaním (ESR): prémiová možnosť s vyššou čistotou a izotropnými vlastnosťami pre kritické aplikácie.
1.2379 Oceľ na tvárnenie za studena |X155CrVMo12-1 | D2 Chemické zloženie
| Štandardná/trieda ocele | Chemické zloženie(%) | ||||||
| C | Si | Mn | Cr | Mo | V | ||
| ASTM | D2 | 1.40 ~ 1.60 | ≤0.60 | 0.10 ~ 0.60 | 11.00 ~ 13.00 | 0.70 ~ 1.20 | 0.70 ~ 1.10 |
| DIN/W-č. | X153CrMo12/1.2379 | 1.45 ~ 1.60 | ≤0.60 | 0.10 ~ 0.40 | 11.00 ~ 13.00 | 0.70 ~ 1.00 | 0.70 ~ 1.00 |
| JIS | 11 SKD | 1.40 ~ 1.60 | ≤0.40 | ≤0.40 | 11.00 ~ 13.00 | 0.80 ~ 1.20 | 0.20 ~ 0.50 |
1.2379 Oceľ na tvárnenie za studena | X155CrVMo12-1 | proces tepelného spracovania D2
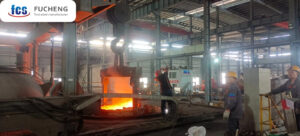
1.Žíhanie
Parametre procesu:
Teplota ohrevu: 800-850 ℃, doba výdrže 2-4 hodiny, s ochladením pece pod 500 ℃ a následným chladením vzduchom.
Tvrdosť po žíhaní: ≤ 255HBS.
2. Kalenie
Parametre procesu:
Teplota ohrevu: 1000-1050 ℃ (bežne používaná 1020-1040 ℃), doba výdrže sa určuje podľa veľkosti obrobku, zvyčajne 30-60 minút.
Chladenie: chladenie olejom alebo vzduchom (pre malé rozmery alebo jednoduchý tvar obrobku), veľké obrobky je možné postupne kaliť (chladenie v soľnom kúpeli pri teplote 260 – 300 ℃ po určitú dobu a následné chladenie vzduchom), aby sa znížilo kaliace napätie a zabránilo sa deformácii a praskaniu.
3. temperovanie
Parametre procesu:
Nízkoteplotné popúšťanie: 150-250 ℃, izolácia 2-3 hodiny, chladenie vzduchom, tvrdosť popúšťania 58-62HRC, pre formy vyžadujúce vysokú tvrdosť a odolnosť proti opotrebovaniu.
Popúšťanie pri strednej teplote: 300-500 ℃, izolácia 2-3 hodiny, chladenie vzduchom, tvrdosť popúšťania 50-58HRC, môže zlepšiť húževnatosť, vhodné pre formy vystavené nárazovému zaťaženiu.
Vysokoteplotné popúšťanie: 500 ℃ alebo viac, izolácia 2-3 hodiny, chladenie vzduchom, tvrdosť popúšťania 45-50HRC, najmä kvôli potrebe vyššej húževnatosti.
4. Bezpečnostné opatrenia
Proces ohrevu by mal kontrolovať rýchlosť ohrevu, aby sa zabránilo príliš rýchlemu nárastu teploty, čo by viedlo k oxidácii a oduhličeniu povrchu obrobku. Môže sa použiť ochranná atmosféra ohrevu alebo umiestnenie dreveného uhlia a iných prostriedkov proti oduhličeniu do pece.
Pri kalení a chladení zvoľte vhodné chladiace médium a spôsob chladenia podľa tvaru a veľkosti obrobku, aby ste zabezpečili kalenie a zároveň znížili riziko deformácie a praskania.
Popúšťanie musí byť dostatočné na zabezpečenie eliminácie vnútorného napätia a zabránenie poškodeniu formy v dôsledku uvoľnenia napätia počas používania. Pre veľké formy alebo obrobky so zložitými tvarmi je možné použiť viacnásobné popúšťanie.
1.2379 Oceľ na tvárnenie za studena | X155CrVMo12-1 | Kontrola kvality D2
1. Kontrola stavu povrchu
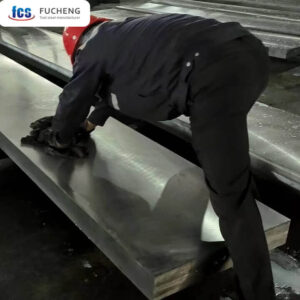
Továreň FCS má veľmi prísny tím pre kontrolu kvality, starostlivo kontrolujeme stav povrchu každého kusu nástrojovej ocele, aby sme sa uistili, že oceľový povrch neobsahuje praskliny, záhyby, uzly, oxidovanú pokožku, jamky, škrabance a iné chyby.
2. Testovanie chemického zloženia
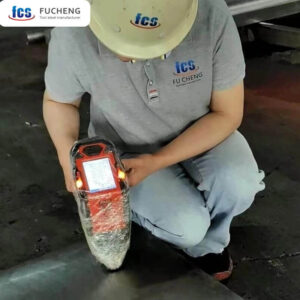
Na overenie, či obsah legujúcich prvkov spĺňa normové požiadavky a na ochranu základných mechanických vlastností materiálu, umožníme personálu použiť full-spectrum priamy čítací spektrometer na analýzu viacerých prvkov súčasne. Odber vzoriek musí odstrániť povrchovú oxidačnú vrstvu pomocou blokovej vzorky na stimuláciu testu.
3. Kontrola rozmerov a tolerancií
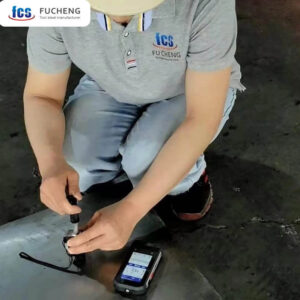
Továreň FCS použije profesionálne meracie nástroje na kontrolu rozmerov a tolerancií ocele, aby sa zabezpečil súlad so zmluvnými požiadavkami zákazníka. Zodpovedajúce meradlá budú vybrané podľa požiadaviek na rozmerovú presnosť, vrátane krajčírskeho metra, vysoko presných posuvných meradiel (0.02 mm), mikrometrov (0.001 mm) a špeciálnych kontrolných meradiel. Kontrolované položky zahŕňajú: priemer, hrúbku, šírku, dĺžku, priemer otvoru, rozmery skosenia atď., aby sa zabezpečilo, že tolerancie a rozmery spĺňajú zmluvné požiadavky.
4. Skúška tvrdosti
Naša továreň FCS použije profesionálny tester tvrdosti na testovanie tvrdosti ocele, aby sa zabezpečilo, že spĺňa zmluvné požiadavky zákazníka.
5. Ultrazvukové testovanie
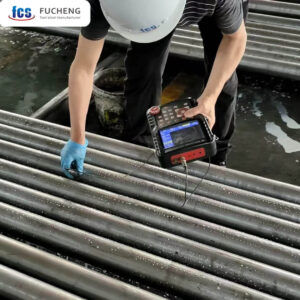
Norma pre ultrazvukové testovanie (norma UT test) je: september 1921-84, trieda 3 D/d,E/e.
Továreň FCS používa ultrazvukové testovacie zariadenia na detekciu makro defektov vo vnútri materiálu (ako sú trhliny, zmršťovacie otvory, inklúzie, biele škvrny atď.) a každý kus okrúhlej ocele a plechu bude pred odoslaním skontrolovaný druhým testom na detekciu defektov, aby sa zabezpečila kvalita pred odoslaním.
6. Kontrola mikroštruktúry
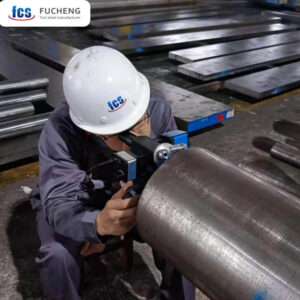
(1) Metalografická analýza
Továreň FCS použije metalografický analytický prístroj na detekciu stavu mikroštruktúry po tepelnom spracovaní vrátane distribúcie karbidov, morfológie martenzitu, obsahu zvyškového austenitu atď.
(2) Hodnotenie veľkosti zrna
Továreň FCS použije porovnávaciu metódu na určenie veľkosti zrna austenitu porovnaním mikroštruktúry vzorky so štandardnou hodnotiacou tabuľkou, aby sa zabezpečilo, že spĺňa požiadavky zákazníka.
1.2379 Oceľ na tvárnenie za studena | X155CrVMo12-1 | D2 Technické špecifikácie
| Majetok | Špecifikácia AISI D2 / 1.2379/X153CrMo12 | Testovacia metóda |
| Hustota | 7.7 g / cm³ | ASTM B311 |
| Tvrdosť (žíhaná) | ≤ 255 HB | ASTM E10 |
| Tlaková sila | 2200 MPa (pri 60 HRC) | ASTM E9 |
| Pevnosť v ťahu | 1700 – 1800 MPa (pri 60 HRC) | ASTM E8 |
| Modul pružnosti | 210 GPa | ASTM E111 |
| Tepelná vodivosť | 20 W/m·K | ASTM E1461 |
| Koeficient tepelnej rozťažnosti | 10.4 x 10⁻⁶ /K (20 – 100 °C) | ASTM E228 |
| Hodnotenie obrobiteľnosti | 35 – 40 % (v porovnaní s 1 % uhlíkovej ocele) | Porovnávacie testovanie |
| Hodnotenie brúsiteľnosti | dobrý | Porovnávacie testovanie |
1.2379 Oceľ na tvárnenie za studena |X155CrVMo12-1 | D2 Použitie produktu
Formy na tvárnenie za studena : ako sú raziace formy (na dierovanie, ohýbanie, hlboké ťahanie a iné procesy), formy na valcovanie za studena, formy na extrúziu za studena atď., ktoré sa môžu použiť na spracovanie kovových materiálov s vyššou tvrdosťou, ako je nehrdzavejúca oceľ, vysokopevnostná oceľ atď.
Meradlá a nástroje : na výrobu vysoko presných meradiel, ako sú posuvné meradlá, mikrometre atď.; ako aj nástrojov, ako sú rezné nástroje, preťahovače atď., pre prípady vyžadujúce vysokú odolnosť proti opotrebovaniu a presnosť.
Formy na tvárnenie za studena
Raziace formy : používajú sa na strihanie oceľových plechov a plechov z nehrdzavejúcej ocele s veľkou hrúbkou (napr. viac ako 2 mm), ako sú napríklad raziace formy na automobilové kryty, elektrické stroje, raziace formy na kremíkové oceľové plechy atď. Raziace formy: používajú sa na lisovanie oceľových plechov s veľkou hrúbkou (napr. nad 2 mm), ako sú napríklad raziace formy na automobilové kryty, raziace formy na kremíkové oceľové plechy elektromotorov atď. Vďaka svojej vysokej odolnosti voči opotrebovaniu a vysokej pevnosti vydržia dlhodobé zaťaženie lisovaním a znížia riziko opotrebenia a zlomenia formy.
Formy na lisovanie za studena : pri procese lisovania skrutiek, matíc a iných spojovacích prvkov za studena musia formy odolávať veľmi vysokému tlaku a treniu. Vysoká tvrdosť a odolnosť nástrojovej ocele 1.2379 proti opotrebeniu z nej robia ideálny materiál pre formy na lisovanie za studena, čo zaisťuje rozmerovú presnosť a kvalitu povrchu spojovacích prvkov.
Formy na lisovanie za studena : Používajú sa na výrobu za studena lisovaných dielov z neželezných kovov, ako sú zliatiny hliníka a zliatiny medi, ako sú ozubené kolesá a ložiskové krúžky. Dobrá húževnatosť a protiúnavové vlastnosti ocele umožňujú stabilnú prácu v zložitom napätom stave.
Meradlá a rezné nástroje
meradlaVýroba vysoko presných meradiel, zátkových meradiel, kartových meradiel atď., ktoré sa používajú na meranie presnosti rozmerov a tvaru obrobkov. Vďaka dobrej rozmerovej stabilite a vysokej odolnosti proti opotrebovaniu si dokáže dlhodobo udržať presnosť meradla.
Rezné nástrojeAko napríklad preťahovače, výstružníky, závitníky atď. sa používajú na obrábanie vysoko presných otvorov a závitov. Pri rezaní tvrdších materiálov môže vysoká odolnosť nástrojovej ocele 1.2379 voči opotrebovaniu a odolnosť voči zmäkčeniu popúšťaním výrazne zlepšiť životnosť nástroja.
Iné oblasti
V niektorých prípadoch, keď je pri výrobe mechanických súčiastok potrebná vysoká tvrdosť, odolnosť proti opotrebovaniu a určitý stupeň húževnatosti, je možné použiť aj nástrojovú oceľ 1.2379, napríklad ako vložku odolnú proti opotrebovaniu a vodiace puzdro vodiacej tyče.
1.2379 Oceľ na tvárnenie za studena | X155CrVMo12-1 | Tabuľka konkurenčných výhod D2
| charakteristika | 1.2379/X155CrVMo12-1/D2 Nástrojová oceľ z továrne FCS | Štandardná nástrojová oceľ | Špičkové konkurenčné produkty |
| Hodnotenie odolnosti proti opotrebovaniu | 9/10 | 6/10 | 8/10 |
| Dostupnosť zásob | Veľké zásoby | Obmedzené zásoby | Líši sa podľa dodávateľa |
| Pokyny pre tepelné spracovanie | Komplexné poradenstvo a podpora | Základné usmernenie | Obmedzená podpora |
| Technická konzultácia | Bezplatná konzultácia s odborníkom | Obmedzený | nabitá |
| Materiálová certifikácia | Štandardná plná certifikácia | Poskytované podľa potreby | Poskytované podľa potreby |
| Medzinárodná preprava | Globálna logistická sieť | Obmedzené destinácie | Regionálne zameranie |
Príbehy o úspechu zákazníka
Preskočte sprostredkovateľské prepojenie, nakupujte od výrobcu, znížte náklady na nákup a zlepšite konkurencieschopnosť na trhu.
Informácie o cenovej štruktúre
Obsluhujeme svet, predaj celých skriniek, veľkoobchodná cena od výrobcu.
Často kladené otázky
Otázka: Aké sú rozdiely medzi oceľou triedy 1.2379 a SKD11?
A: 1.2379 je nemecká norma, zatiaľ čo SKD11 je japonská norma. Tieto dve ocele majú podobné komponenty, výkon a aplikačné scenáre.Otázka: Aké sú rozdiely medzi štandardom 1.2379 a elektrotroskovou pretavovacou triedou?
A: Elektrotrosková pretavovacia trieda 1.2379 má vyššiu čistotu, menšiu segregáciu a lepší výkon, zatiaľ čo štandardná trieda je o niečo horšia.Otázka: Aké sú rozdiely medzi nástrojovými oceľami D2 a A2 pri použití vo formách?
A: Hoci obe sú univerzálne nástrojové ocele, D2 má vyšší obsah uhlíka a chrómu ako A2, a preto ponúka lepšiu odolnosť proti opotrebovaniu a lepšiu stálosť ostria. A2 má však o niečo lepšiu húževnatosť. Pre aplikácie, ktoré sa zameriavajú najmä na abrazívne opotrebenie, je D2 lepšia. Pre aplikácie s rázovým zaťažením alebo nárazmi môže byť vhodnejšia A2.Otázka: Ako môžem určiť hrúbku plechu D2 potrebnú pre moju aplikáciu?
A: Vhodná hrúbka závisí od viacerých faktorov vrátane nepodopretého rozpätia, aplikovanej sily, požadovanej tuhosti a potenciálneho priehybu. Náš technický tím vám môže pomôcť s výpočtom na základe vašich špecifických aplikačných parametrov.
Ďalšie informácie
| Váha | 45 kg |
|---|---|
| Rozmery | 165 60 × × 25 cm |