Stručný diagnostický sprievodca
Predtým, ako sa ponoríte do celého článku, si pozrite tabuľku nižšie, aby ste rýchlo zistili, s akým typom problému sa môžete stretnúť:
| symptóm | Najpravdepodobnejšia hlavná príčina | Odporúčaná kontrola priority |
|---|---|---|
| Náhle praskanie počas rezania pílou, čistý lomový povrch | Nadmerná karbidová sieť + zvyškové napätie | Metalurgické vyšetrenie na stanovenie karbidov |
| Praskanie hodín alebo dokonca dní po rezaní pílou | Oneskorené praskanie, zvyškové napätie alebo vodíkové krehnutie | Záznamy o žíhaní na odľahčenie napätia, korózia v prostredí |
| Trhlina vzniká z ostrých rohov, otvorov alebo stupňovitých častí | Geometrická koncentrácia napätia | Navrhnite polomer, vyhnite sa náhlym zmenám prierezu |
| Trhlina pochádza z obrobeného povrchu s jemným sieťovým vzorom | Biela vrstva EDM alebo brúsenie popálenín | Odstráňte bielu vrstvu, kontrolujte parametre mletia |
Prečo „kvalifikované“ praskanie D3 počas pílenia
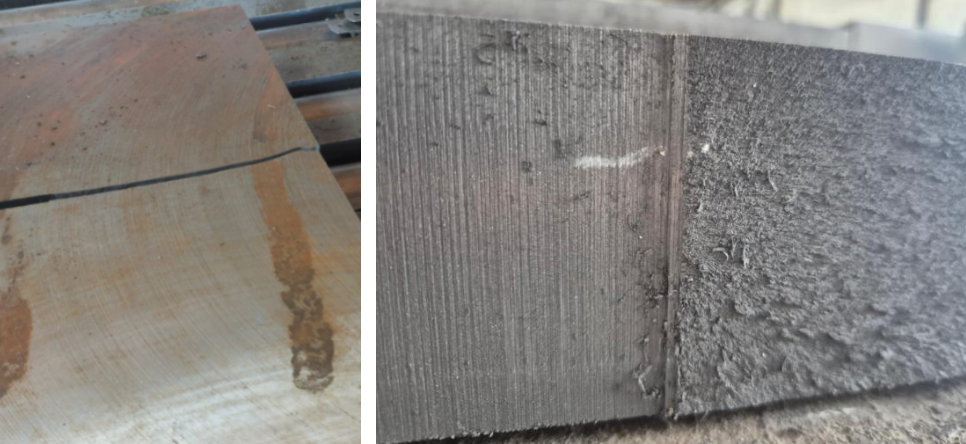
Pre akcionárov ocele a medzinárodných distribútorov len málo problémov spôsobuje vážnejšie spory so zákazníkmi ako praskanie várky plochých tyčí z ocele 1.2080 (D3) počas rezania v sklade klienta. Aj keď zásielka dorazí s normálnou povrchovou tvrdosťou (≤ 248 HBW) a oficiálnymi MTC, skrytá segregácia karbidov alebo nevyriešené napätie z rovnania môžu viesť ku katastrofálnemu praskaniu pod pílou.
Ako hlavný výrobca nástrojových ocelí, ktorý dodáva celokontajnerové zásielky (FCL) ocelí D3, D2 a ocelí určených na tvárnenie za studena globálnym distribútorom, spoločnosť FCS predstavuje túto analýzu porúch, aby vysvetlila základné príčiny trhlín pri pílení – a ako správne spracovanie valcovaním eliminuje tieto riziká ešte predtým, ako sa oceľ dostane na police vášho skladu.
Oceľ D3: Vysoká odolnosť voči opotrebovaniu, nízka húževnatosť
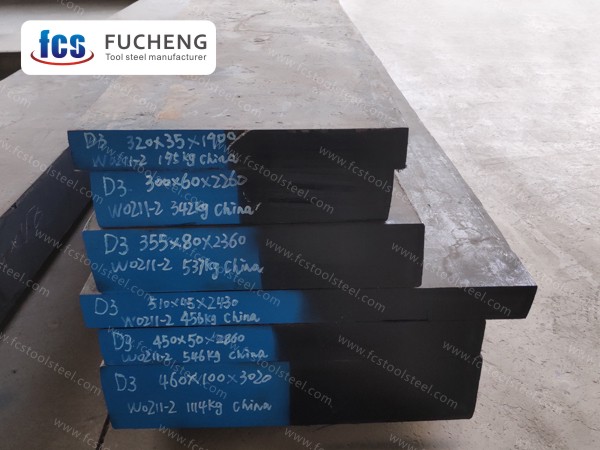
Aby ste pochopili, prečo D3 praská, musíte najprv pochopiť jeho základné vlastnosti.
1.2080 (D3) je nástrojová oceľ na tvárnenie za studena s vysokým obsahom uhlíka a chrómu s typickým zložením:
| Prvok | Uhlík (C) | Chróm (Cr) | Kremík (Si) | Mangán (Mn) | Molybdén (Mo) | Vanád (V) |
|---|---|---|---|---|---|---|
| Obsah (%) | 1.90-2.20 | 11.0-13.0 | 0.10-0.60 | 0.20-0.60 | - | - |
Toto zloženie predstavuje dva extrémy: Na jednej strane vysoký obsah uhlíka a chrómu poskytuje oceli D3 vynikajúcu odolnosť proti opotrebovaniu; na druhej strane spôsobuje, že oceľ má inherentne nízku húževnatosť.
Jeho rázová húževnatosť je na spodnej hranici medzi nástrojovými oceľami na tvárnenie za studena, výrazne nižšia ako u D2 alebo Cr12MoV, čo ju radí na spodnú hranicu medzi nástrojovými oceľami na tvárnenie za studena. V porovnaní s D2 alebo Cr12MoV má D3 výrazne vyššiu citlivosť na praskanie:
| Porovnanie | D3 / 1.2080 | D2 / 1.2379 | Cr12MoV |
|---|---|---|---|
| Obsah Mo/V | nikto | Áno | Áno |
| Húževnatosť | najnižšia | Lepšie | najlepší |
| Citlivosť na trhliny | Najvyššia | Spodný | najnižšia |
Hlavný rozpor spočíva v tomto: Karbidy poskytujú odolnosť proti opotrebovaniu, ale čím viac karbidov je a čím sú hrubšie a nerovnomernejšie rozložené, tým nižšia je húževnatosť a vyššie je riziko praskania.
Ako je uvedené v publikácii Fyzikálne testovanie a chemická analýza (časť A: Fyzikálne testovanie) , medzi prípadmi zlyhania vysokochrómových ledeburitických nástrojových ocelí je 71.3 % prípadov odštiepenia a praskania pri tepelnom spracovaní spôsobených nadmernou nerovnomernosťou eutektických karbidov.
D3 v žíhanom stave má tvrdosť ≤248 HB – rezanie pílou a strihanie by sa malo vykonávať v tomto stave. Po kalení môže tvrdosť dosiahnuť 64 – 66 HRC, ale praktický pracovný rozsah je 58 – 62 HRC.
Predchádzanie praskaniu pri zdroji
Buďme úprimní – keď sa vášmu klientovi na píle rozbije kus D3, nahnevaný telefonát dostávate vy. Analyzovali sme nespočetné množstvo neúspešných vzoriek z trhu a hlavnou príčinou zvyčajne nie sú parametre píly výrobcu foriem. Sú to skryté metalurgické chyby z valcovne.
Namiesto obviňovania koncového používateľa máme oceľ pod kontrolou. Tu je návod, ako vám naše výrobné štandardy poskytujú výraznú predajnú výhodu na trhu:
- Drvenie krehkej siete (kontrola karbidov): Bežná oceľ D3 často praská kvôli hrubým eutektickým karbidom triedy 6.0, ktoré pôsobia ako zips. Na rozbitie týchto sietí používame masívny kovací tlak, pričom ich prísne udržiavame na stupni ≤5.0. Vaši zákazníci dostanú pevný blok, ktorý pri rezaní skutočne drží pohromade.
- Nulové skryté napätie: Rovnanie plochých tyčí za studena je štandardnou praxou, ale vynechanie kroku odbúrania napätia po narovnaní je receptom na katastrofu. Pre každú narovnanú tyč nariaďujeme žíhanie na odbúranie napätia pri teplote 650 °C. Na rezacom stole vášho klienta nezostane žiadne zachytené napätie, ktoré čaká na zlomenie.
- Predvídateľná obrobiteľnosť: Neprechádzame len základnými kontrolami tvrdosti povrchu. Naše dôkladné sferoidizované žíhanie zaručuje rovnomernú vnútornú tvrdosť (≤ 248 HBW). To znamená hladšie rezy, rýchlejšie časy spracovania a dlhšiu životnosť pílových kotúčov pre obrábacie dielne, ktorým dodávate.
Keď máte na sklade náš model D3, neprevážate len oceľ – predávate spoľahlivosť. Vaši klienti dostanú materiál, ktorý funguje presne podľa očakávaní, a vy eliminujete nákladné reklamácie a spory.
Referenčné číslo karbidu podľa GB/T 1299-2014:
| Špecifikácia ocele | Prijímacia známka |
|---|---|
| Priemer ≤50 mm | ≤4.0 stupeň |
| Priemer 50 – 70 mm | ≤5.0 stupeň |
| Ostatné ploché tyče | Na základe dohody medzi dodávateľom a kupujúcim |
Metalografické vyšetrenie predloženej vzorky preukázalo nerovnomernosť eutektických karbidov stupňa 6.0 , čo výrazne prevyšuje referenčnú požiadavku normy.
Stupeň 6.0 znamená, že rozloženie karbidovej siete je nadmerné – trhliny sa môžu šíriť pozdĺž hraníc zŕn takmer bez odporu.
Diagnostický záver: Najpravdepodobnejšou kombináciou príčin je metalurgická chyba (karbidy triedy 6.0) v kombinácii so zvyškovým napätím (rovnanie za studena bez žíhania na uvoľnenie napätia).
Počas rezania pílou sa narušila rovnováha napätia a trhlina sa rýchlo šírila pozdĺž karbidovej siete.
5 bežných príčin praskania D3
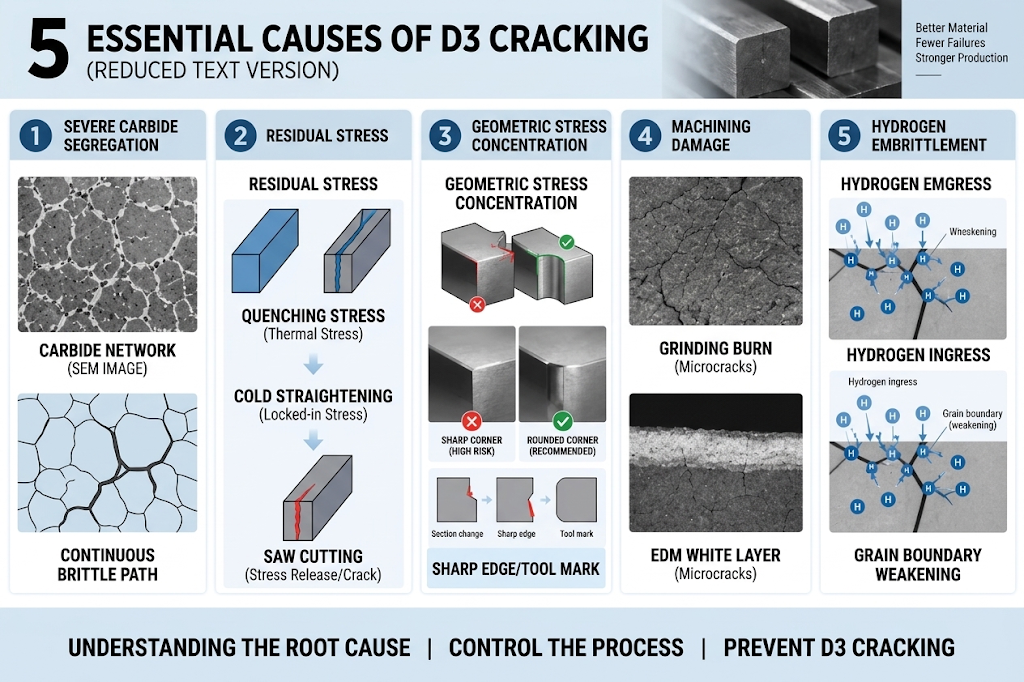
Na základe rozsiahlej analýzy porúch možno príčiny praskania rozdeliť do nasledujúcich piatich kategórií:
1. Silná segregácia karbidov
D3 / 1.2080 je vysoko náchylná na hrubú eutektickú segregáciu karbidov. Ak je karbidová štruktúra zle kontrolovaná, súvislé karbidové siete sa môžu počas rezania pílou zmeniť na krehké trhliny.
Pre distribútorov to znamená, že štandardná chemická analýza a prijateľný výsledok tvrdosti nestačia. Oceľ musí mať aj kontrolovanú karbidovú štruktúru a dostatočnú redukciu pri kovaní.
Napríklad karbidová hodnota triedy 6.0 naznačuje vážne riziko pre kvalitu plochých tyčí D3. Ak sa materiál dodáva pre následných výrobcov nástrojov bez riadnej metalurgickej kontroly, distribútor sa môže stretnúť s poruchami pri rezaní, sťažnosťami zákazníkov a nákladným vrátením tovaru.
2. Zvyškové napätie
D3 má vysokú kaliteľnosť a počas kalenia sa vyvíjajú značné transformačné a tepelné napätia.
V závislosti od veľkosti prierezu by sa popúšťanie malo začať do 2 až 4 hodín po kalení (s menšími oknami pre väčšie prierezy); inak sa zadržaný austenit naďalej transformuje... a objemová expanzia prispieva k existujúcemu zvyškovému napätiu, čo spôsobuje „oneskorené praskanie“.
Ak sa ploché tyče podrobia rovnaniu za studena bez následného žíhania na uvoľnenie napätia pri teplote 650 °C, vnútorné napätia zostanú zablokované a pri ich rezaní pílou dochádza k praskaniu.
V tomto prípade zákazník nemohol potvrdiť, či bolo po rovnaní za studena vykonané žíhanie na odbúranie napätia – a práve v tom spočíva riziko.
3. Geometrická koncentrácia napätia
D3 je extrémne citlivý na ostré rohy a zárezy.
Prudké zmeny rezu, ostré hrany bez zaoblenia a hlboké stopy po nástroji sa stávajú miestami vzniku trhlín počas kalenia alebo rezania.
Venovanie pozornosti prechodom polomerov vo fáze návrhu môže toto riziko výrazne znížiť.
4. Poškodenie obrábaním
Brúsne popáleniny (mikrotrhliny z povrchového ťahového napätia spôsobené nedostatočným chladením) a biela vrstva EDM (vrstva s množstvom mikrotrhlín) môžu priamo spôsobiť praskanie.
Tieto problémy sa často prejavia až po tepelnom spracovaní.
5. Vodíkové krehnutie
Praskanie vyvolané vodíkom je spoločne spôsobené koncentráciou vodíka a napätím. Zatiaľ čo vysoká tvrdosť zvyšuje riziko, oneskorené praskanie sa môže vyskytnúť aj v žíhanom stave, ak je zvyškové napätie vysoké a obsah vodíka prekračuje limity (napr. odporúčaný obsah vodíka ≤ 2 ppm).
Pri morení, galvanickom pokovovaní alebo vlhkom prostredí atómy vodíka prenikajú do ocele a zhromažďujú sa na hraniciach zŕn, čím znižujú pevnosť spoja a spôsobujú oneskorený krehký lom.
Ide o otázku environmentálnej kontroly, ale vysoká tvrdosť samotného materiálu je jej predpokladom.
Technické požiadavky na nákup D3
Pre akcionárov a distribútorov by tieto požiadavky mali byť uvedené v kúpnej zmluve, a nie považované za voliteľné požiadavky na kvalitu.
| Nie. | Technická požiadavka | špecifiká | Kritériá prijatia |
|---|---|---|---|
| 1 | Nejednotnosť karbidu | Skontrolujte podľa GB/T 14979 | ≤5.0 stupeň (referenčný pre profily 50 – 70 mm) |
| 2 | Ultrazvukové testovanie (UT) | 100% kontrola každej tyče | GB/T 4162 stupeň A alebo ekvivalent SEP 1921 |
| 3 | Úľava od stresu po studenom narovnávaní vlasov | Povinné pre tyče rovnané za studena | 650 °C namáčanie 1 hodina, záznam procesu zaznamenaný v MTC |
| 4 | Sledovateľnosť čísla tepla | Fyzická pečiatka/značka zodpovedá MTC | Priama korešpondencia, žiadne miešanie |
| 5 | kvalita povrchu | Vizuálna kontrola | Žiadne praskliny, prekrytia, chrasty ani viditeľné inklúzie |
Kontrolný zoznam pre hodnotenie dodávateľov
| Hodnotená položka | Akceptačný štandard | Stretnutia dodávateľov? |
|---|---|---|
| Tvrdokov ≤5.0 triedy | Písomný záväzok s metalurgickou správou | □ Áno □ Nie |
| 100 % UT kontrola | 100% kontrola, správa s odoslaním | □ Áno □ Nie |
| Úľava od stresu po studenom narovnávaní vlasov | Záznam procesu zaznamenaný v MTC | □ Áno □ Nie |
| Sledovateľnosť čísla tepla | Fyzická značka zodpovedá MTC | □ Áno □ Nie |
| kvalita povrchu | Bez viditeľných defektov | □ Áno □ Nie |
Váš spoľahlivý partner: Výhoda služieb FCS Steel
Ponúkame nielen oceľ, ale aj kompletný balík technickej podpory – od prevencie až po analýzu porúch. Pred výrobou objasníme požiadavku zákazníka a v cenovej ponuke a zmluve špecifikujeme kľúčové požiadavky, ako je karbidová klasifikácia, UT kontrola, žíhanie na odľahčenie napätia a príslušné normy. Ak sa vyskytne problém, skontrolujeme chybný diel, históriu spracovania a záznamy z kontroly a v prípade potreby vieme zabezpečiť metalografickú a lomovú analýzu. Poskytujeme formálnu diagnózu a praktické odporúčania, a to aj v prípade, že príčina v konečnom dôsledku súvisí so spracovaním zákazníka.
Normy výroby, kvality a logistiky
Aby sme zaručili spoľahlivosť od továrne až po vašu dielňu, dodržiavame tieto výrobné a logistické štandardy:
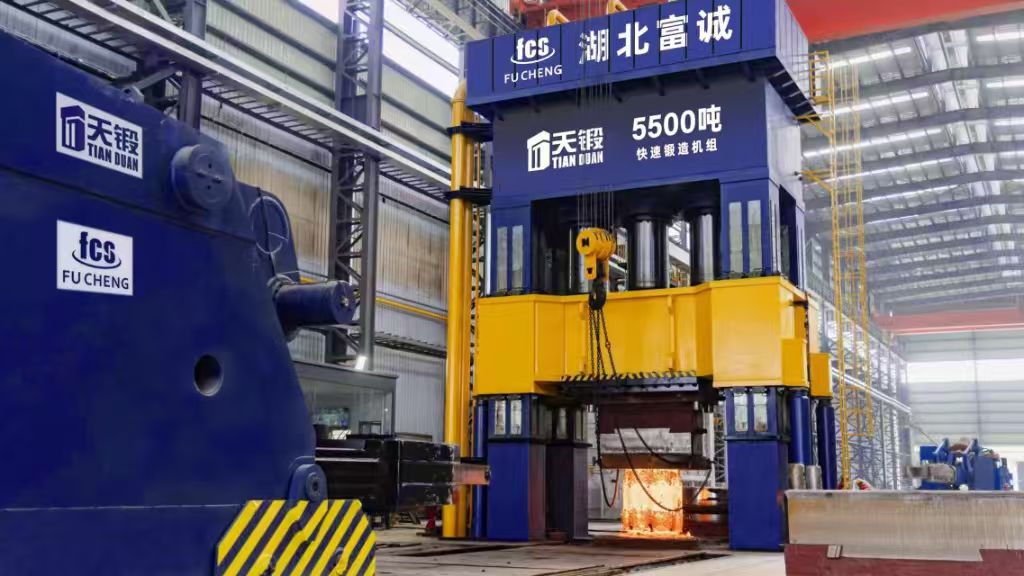
- Metalurgická kontrola: Začíname s vákuovým odplyňovaním EAF+LF+VD pre čistotu ocele a požadujeme minimálnu stratu hornej časti materiálu 15 %. Pomocou rýchlokovacieho lisu 5 500T a viacsmerového rúbania dosahujeme vysoké stupne kovania a udržiavame stupeň karbidu ≤ 5.0.
- Tepelné spracovanie a obrobiteľnosť: V každej dávke zabezpečujeme konzistentné sferoidizované žíhanie. Všetky ploché tyče rovnané za studena tiež prechádzajú povinným žíhaním na odľahčenie pnutia pri teplote 650 °C s 1-hodinovým namáčaním, aby sa eliminovalo zvyškové napätie.
- Kontrola a sledovateľnosť: Každý blok D3 prechádza UT kontrolou v súlade s normou SEP 1921 triedy D/d alebo E/e, spolu s dvojbodovým testovaním tvrdosti. Poskytujeme štandardné certifikáty MTC podľa EN 10204 3.1 a udržiavame 100 % tepelnú sledovateľnosť vo všetkých správach, čím zaručujeme nulovú mieru zámeny.
Praskanie D3 je zriedkavo jednoduchá prevádzková chyba. Výmena prasknutého materiálu bez zistenia metalurgickej príčiny uväzňuje akcionárov a distribútorov v nákladnom cykle.
Keď si obstarávate ploché tyče s hrúbkou 1.2080 na skladovanie alebo prepravu v plných kontajneroch, kontrola rizík začína už v závode. FCS sa spolieha na prísnu kontrolu karbidov, spracovanie na odľahčenie napätia a zdokumentovanú sledovateľnosť, aby overila oceľ predtým, ako sa dostane k vašim klientom.
Kontaktujte spoločnosť FCS Steel a preberte s nami svoje technické špecifikácie, požiadavky na kontrolu a dlhodobé dohody o dodávkach.
>> Vyžiadajte si cenník hromadných FCL a overovacie protokoly MTC