
Введение:
Технические характеристики часто содержат умолчание. В них указаны стандартные диапазоны твердости, но не предупреждают о том, что разница всего в 2 HRC может привести к разрушению штампа стоимостью 10 000 долларов в середине производственного цикла. Полагаться на общие характеристики для холодной обработки при высоких износах не только рискованно, но и снижает вашу прибыль.
Будь то борьба со сколами на кромках при штамповке или с разрушением при ковке, «безопасный» выбор твердости часто оказывается неправильным. Это руководство выходит за рамки теории из учебников, предлагая конкретные стратегии повышения твердости, которые предотвратят дорогостоящие простои и максимизируют количество циклов в вашей реальной производственной среде.
1. Оптимальный диапазон твердости
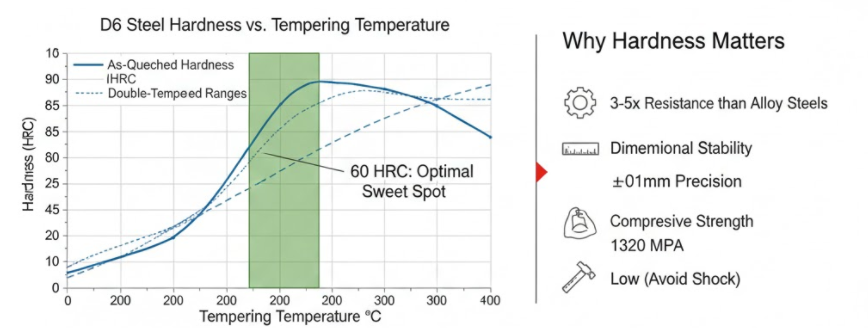
Инструментальная сталь D6 лучше всего подходит для холодной обработки с высокой степенью износа при твердости 58–62 HRC . Этот диапазон твердости обеспечивает наилучшие характеристики твердосплава — прочность на сжатие достигает 2600 МПа. Кроме того, вы получаете необходимую для производства штампов устойчивость к растрескиванию и стабильность.
Наилучшая твердость достигается при 60 HRC . Она достигается путем отпуска при 200°C после соответствующей аустенитизации. На этом уровне карбидная сетка стали D6 раскрывает свой полный потенциал. Износостойкость в 3-5 раз выше, чем у обычных легированных сталей.
1.1 Целевые показатели твердости, специфичные для конкретного применения
Для каждой обработки в холодной воде требуется своя настройка твердости:
- Пуансоны и штампы Хорошо работают при твердости 58–62 HRC. Максимальная твердость карбида достигается именно здесь. Ваши режущие кромки сохраняют свою остроту даже после миллионов ударов. Режущие кромки остаются острыми даже при интенсивной штамповке металла. Более мягкие материалы затупятся после тысяч циклов.
- Штамповочные штампы Доведите твердость стали до 58–64 HRC. Это обеспечит на 40% больший срок службы инструмента по сравнению со сталью D2 при выполнении тех же работ.
- Холодная ковка Твердость по Роквеллу остается на уровне 58–60 HRC. Штампы позволяют производить более 100 000 деталей без отклонения размеров.
- штампы для ковки Для выдерживания многократных сильных ударов требуется твердость 60–62 HRC. Термообработанный сплав D6 в этом диапазоне выдерживает более 300 000 циклов до замены.
- ножницы Они работают в том же диапазоне твердости 58–62 HRC. Срок их службы в 3–4 раза превышает срок службы низколегированной стали.
- Прочные штамповочные матрицы для нержавеющей стали Требуется точная твердость 60–62 HRC. Это важно при работе в условиях сильного абразивного износа в холодном состоянии.
1.2 Подключение температуры закалки
Температура отпуска определяет конечную твердость:
- Отпуск при 200°C → 61–63 HRC: Обеспечивает максимальную твердость поверхности. Идеально подходит для скользящих поверхностей с высоким износом, где ударное воздействие минимально.
- ВНИМАНИЕ: Избегайте воздействия температур от 300°C до 450°C. Это Зона хрупкости характераТвердость может выглядеть хорошо (58–60 HRC), но внутренняя прочность достигает своего минимума. Использование штампа, закаленного в этом диапазоне, является основной причиной катастрофического растрескивания.
- Отпуск при 520°C → 58–60 HRC: «Оптимальный вариант» для штампов повышенной прочности. В нем используются вторичное упрочнение для обеспечения превосходной стабильности размеров и снятия напряжений без ущерба для твердости при обработке.
Ключевое правило: для достижения максимальной твердости либо поддерживайте температуру ниже 250°C, либо повышайте ее до 500°C и выше для обеспечения стабильности. Никогда не "фиксируйте" температуру отпуска в диапазоне 300°C-450°C, иначе вы рискуете понести убытки в размере 10 000 долларов.
1.3 Характеристики производительности в пределах допустимого диапазона
Диапазон твердости 58–62 HRC дает очевидные преимущества:
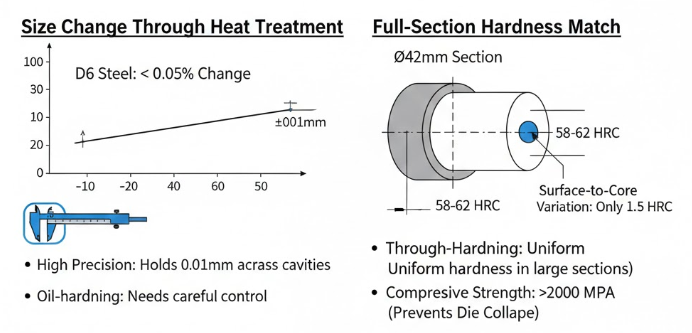
Стабильность размеров остается высокой . Деформация после термообработки обычно не превышает 0.1–0.15%. Это важно для многогнездных пресс-форм, требующих точности 0.01 мм. Прочность на закалку остается превосходной — на сечении диаметром 42 мм после термообработки наблюдается лишь 1.5-кратное изменение твердости по Роквеллу между поверхностью и стержнем.
Прочность на сжатие превышает 2000 МПа . Это предотвращает разрушение и деформацию штампов под воздействием высоких нагрузок при штамповке. Карбидная сетка препятствует распространению трещин. Углы вашей пресс-формы остаются целыми при многократных ударах.
2. Как твердость стали D6 влияет на срок службы пресс-формы
Показатели твердости влияют на ваши производственные затраты. Данные, полученные на штамповочных и кузнечных заводах, демонстрируют четкие закономерности. Настройки твердости стали D6 определяют срок службы ваших штампов.
2.1 Механизмы увеличения срока службы
Достижение указанного выше высокого числа циклов полностью зависит от того, как микроструктура справляется с конкретными нагрузками. Для штамповки целевое значение твердости 60–62 HRC не является произвольным; оно гарантирует, что карбидная сетка достаточно плотная, чтобы выдерживать ударные нагрузки, превышающие 1320 МПа. На этом уровне сталь сопротивляется пластической деформации, которая обычно губит более мягкие штампы.
При холодной ковке небольшое снижение твердости до 58–60 HRC — это продуманный компромисс. Вы жертвуете незначительной твердостью поверхности ради достижения необходимой трещиностойкости. Это предотвращает поломку инструмента под воздействием длительного, сильного давления при формовке. В то же время, режущие лезвия используют этот диапазон твердости для превращения карбидов в микроскопический защитный слой от истирания. Такая структура предотвращает «закругление кромки», которое приводит к необходимости преждевременной переточки стандартных легированных сталей.
2.2 Сравнение инструментальной стали D6 и D2
Сталь D6 превосходит популярную сталь D2 в тех же задачах. Штамповочные матрицы из стали D6 с твердостью 58–64 HRC служат на 40% дольше, чем матрицы из стали D2 с той же твердостью. Это достигается благодаря вольфрамсодержащей карбидной структуре стали D6. Содержание вольфрама 0.6–1.3% обеспечивает стабильность карбидов и делает зернистую структуру более мелкой, чем у стали D2.
Аналогичные преимущества демонстрируют и инструменты для протяжки в аэрокосмической отрасли. Инструмент из стали D6 с твердостью 60–62 HRC обеспечивает на 40% больший срок службы, чем стандартные инструментальные стали, при работе с твердыми титановыми и никелевыми сплавами. Плотная карбидная сетка выдерживает интенсивный износ, характерный для этих аэрокосмических материалов.
2.3 Компромисс между прочностью и износостойкостью
Термическая обработка до твердости 58–62 HRC имеет свою цену: ударная вязкость снижается на 50% по сравнению с отожженным состоянием . Отожженная сталь D6 имеет твердость по Бринеллю около 225 (примерно 20–25 HRC) с полной ударной вязкостью. Доведение твердости до 60 HRC приводит к потере половины ударной вязкости.
Это объясняет, почему сталь D6 отлично подходит для работ с высокой степенью износа и постоянной нагрузкой, но выходит из строя при ударных нагрузках. При штамповке листового металла с помощью прогрессивных штампов износ происходит постепенно и равномерно. Удары молотков с резкими толчками могут привести к растрескиванию инструмента. Выбирайте твердость стали в зависимости от нагрузки на инструмент.
2.4 Свойства, продлевающие срок службы
Прочность на сжатие стали D6, составляющая 2600 МПа при рабочей твердости, предотвращает разрушение штамповочных матриц под воздействием нагрузок при штамповке, которые деформируют более мягкие материалы. Модуль упругости 190–210 ГПа (обычно 194 ГПа) сводит к минимуму изгиб инструмента во время циклов формовки. Меньший изгиб обеспечивает более точный контроль размеров на протяжении всего производственного цикла.
Здесь важна сквозная закалка. В сечении матрицы диаметром 42 мм после правильной термообработки разница твердости от поверхности до сердцевины составляет всего 1.5 HRC. Такая равномерная твердость устраняет внутренние точки напряжения, вызывающие преждевременное растрескивание. Ваша матрица ведет себя одинаково по всему поперечному сечению, а не только на поверхности.
2.5 Как механическая обработка влияет на срок службы
При обработке стали D6 износ инструмента резко возрастает при скоростях резания 70–90 м/мин. В этом же диапазоне скоростей резко увеличиваются силы резания. Более высокие скорости подачи и глубина резания усугубляют ситуацию. Это приводит к большему повреждению поверхности и увеличению сил резания. Износ от трения и прилипания преобладает на протяжении всего срока службы стали D6. Знание этих закономерностей позволит прогнозировать потребности в техническом обслуживании и сроки замены инструмента.
3. Сталь D6: стабильность размеров и равномерная твердость.
Для изготовления прецизионных штампов требуется не только твердая поверхность. Материал должен сохранять свои размеры после термообработки. Он также должен обладать одинаковой твердостью от поверхности до центра. Сталь D6 отвечает обоим требованиям.
3.1 Изменение размера в результате термообработки
Сталь D6 изменяется менее чем на 0.05% после закалки и отпуска . Эта стабильность превосходит цементированные стали при выполнении прецизионных работ в холодной обработке. Ваши штампы для точной вырубки сохраняют точные размеры полостей на протяжении всего цикла термообработки. Крупногабаритная прогрессивная оснастка обеспечивает то же самое.
Закалка в масле приводит к более значительным изменениям размеров, чем закалка стали D2 на воздухе. Необходимо тщательно контролировать скорость закалки и температуру. Изготовление инструментов с жесткими допусками требует пристального контроля процесса. Превосходная износостойкость стали D6 имеет свою цену: требуется дополнительное внимание во время термообработки.
Штампы, работающие при твердости 58–64 HRC, демонстрируют минимальное коробление. Это означает меньший припуск на шлифовку. Вы экономите время на механической обработке. Кроме того, многогнездные пресс-формы обеспечивают точность 0.01 мм между гнездами после термообработки. Каждое гнездо работает одинаково по всему комплекту штампов.
3.2 Соответствие твердости по всему сечению
Сталь D6 закаляется по всей толщине поперечных сечений. Высокое содержание хрома и углерода обеспечивает высокую закаливаемость. Это превосходит сталь D3 в больших поперечных сечениях. Сталь D3 часто теряет твердость в сердцевине.
Крупные участки достигают равномерной твердости 55–62 HRC по всей длине . В матрице диаметром 42 мм разница между поверхностью и сердечником составляет всего 1.5 HRC. Более толстые участки обеспечивают такое соответствие лучше, чем D3. Меньший зазор между поверхностью и сердечником устраняет точки внутренних напряжений, которые приводят к образованию трещин.
Полная закалка обеспечивает прочность на сжатие 1320 МПа по всей толщине штампа, а не только на поверхности. Внутренняя опора соответствует внешней прочности. Штампы устойчивы к изгибу и разрушению под воздействием высоких нагрузок при штамповке.
3.3 Контроль температуры отпуска для равномерной твердости
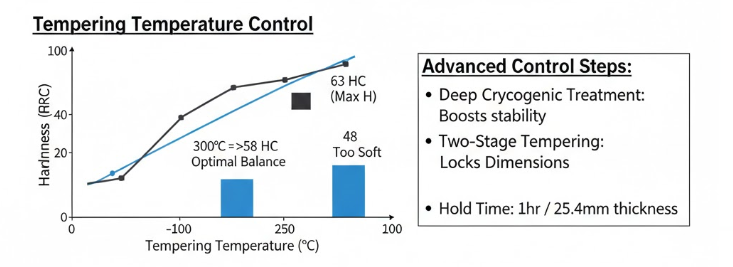
Двойной отпуск с охлаждением при комнатной температуре между циклами обеспечивает равномерную твердость. График отпуска определяет распределение конечной твердости:
- закалка при 100°C → 63 HRC (максимальная твердость, минимальное снятие напряжений)
- закалка при 300°C → Твердость выше 58 HRC (сохраняется хорошая износостойкость)
- отпуск 500–600°C → 55–62 HRC (оптимальный баланс твердости и соответствия)
- закалка при 600°C → 48 HRC (слишком мягкая для эксплуатации в условиях интенсивного износа)
Время выдержки имеет значение : во время отпуска необходимо выдерживать 1 час на каждые 25.4 мм толщины поперечного сечения. Это позволяет сбалансировать температуру по всей матрице. Спешный отпуск создает разрывы в твердости, что сокращает срок службы.
3.4 Расширенные этапы управления
Глубокая криогенная обработка после закалки стабилизирует карбиды и улучшает соответствие твердости. Этот необязательный этап повышает стабильность размеров при рабочей твердости 60–62 HRC. Холодный цикл преобразует остаточный аустенит в мартенсит по всему сечению.
Высокотемпературная закалка с последующей криогенной обработкой обеспечивает оптимальное сочетание совместимости и прочности. Карбидная сетка, образовавшаяся в процессе аустенитизации, остается стабильной. Последующая холодная обработка удаляет слабые места, не создавая при этом новых внутренних напряжений.
Следите за изменением размеров на протяжении всего процесса. Цель – добиться изменения размеров менее чем на 0.05% в рабочем диапазоне 58–62 HRC . Такой строгий контроль снижает процент брака и исключает необходимость доработки готовой оснастки.
3.5 Влияние размера секции на матч
Способность стали D6 к закалке хорошо подходит для обработки больших участков. Однако при больших толщинах все еще существует риск большего несоответствия твердости сердцевины и поверхности без надлежащего контроля. Подбирайте скорость закалки в соответствии с толщиной участка. Для больших штампов требуется более медленное, контролируемое охлаждение. Это предотвращает разницу в твердости между поверхностью и сердцевиной.
Высокохромистая карбидная структура способствует достижению твердости 60–62 HRC от поверхности до сердцевины. Эти карбиды распространяются в процессе аустенитизации. Надлежащее охлаждение поддерживает это распространение до момента превращения в мартенсит.
4. Ограничения и альтернативные материалы
Хотя сталь D6 обладает исключительной износостойкостью при твердости 60 HRC, ее плотная карбидная структура становится недостатком в определенных условиях. Если ваше применение соответствует этим сценариям, сталь D6, скорее всего, преждевременно выйдет из строя из-за ограничений по твердости. Рассмотрите вместо нее следующие альтернативы:
- Ударопрочный молоток (молот для падений)
Проблема: При твердости 60–62 HRC карбиды D6 слишком хрупкие (Izod < 28 Дж) и разрушаются при внезапном ударе.
Лучший выбор: Инструментальная сталь S7Он обеспечивает превосходную ударопрочность в диапазоне 54–56 HRC. - Операции при температуре выше 300°C (горячая ковка)
Проблема: Нагрев разрушает рабочую твердость стали D6. Воздействие температуры 600°C снижает твердость до непригодных для использования 48 HRC.
Лучший выбор: Сталь для горячештамповок H13Он сохраняет структурную целостность и твердость до 550°C. - Непредсказуемые боковые нагрузки
Проблема: Жесткая структура с твердостью 58+ HRC лишена пластичности; при боковой нагрузке она скорее ломается, чем гнется.
Лучший выбор: Инструментальная сталь А2Это обеспечивает более безопасный баланс прочности и устойчивости в условиях смешанных нагрузок.
5. Матрица принятия инженерных решений при выборе твердости стали D6.
Назначение штампа определяет целевую твердость. На это влияют три фактора: интенсивность износа, частота ударов и толщина сечения. Каждая комбинация указывает на определенный диапазон твердости в пределах рабочего диапазона D6 58–64 HRC.
5.1. Структура принятия решений на основе условий нагрузки
| Условия загрузки | Твердость мишени | Ключевая стратегия | Идеальные приложения |
|---|---|---|---|
| Чистый износ (Минимальное воздействие) |
60–64 HRC | Максимальная твердость поверхности необходима для обеспечения жестких размеров полости и предотвращения трения скольжения. |
|
| Смешанные условия (Износ + Ударопрочность) |
58–62 HRC | Пожертвовать небольшой твердостью ради повышения трещиностойкости и предотвращения обламывания. |
|
| Влияние-доминирование (Сильный удар) |
❌ Избегайте D6 | Не используйте. Разрушение карбидной структуры под воздействием удара (Izod < 28 Дж). |
|
Следующие шаги: Применение этой матрицы
Не гадайте — сначала проверьте свои неудачные попытки. Посмотрите на свой контейнер с отходами. Если вы видите сколы на кромках в работе в «смешанном состоянии», вы, вероятно, слишком сильно превышаете верхний предел в 62 HRC — уменьшите его до 58 HRC. И наоборот, если размеры начинают отклоняться от нормы на ранних стадиях обработки в «чистом износе», у вас есть возможность значительно увеличить нагрузку. Возьмите конкретное целевое значение из этой таблицы и четко укажите его в заказе на термообработку. Расплывчатые запросы дают общие результаты; точные целевые значения обеспечивают максимальный срок службы инструмента.
5.2 Требования к размеру сечения и однородности твердости
Для больших участков штамповки необходимо уделять внимание распределению твердости. Сталь D6 закаляется в толстых секциях лучше, чем сталь D3 , но законы физики все равно действуют. Цилиндр диаметром 42 мм имеет твердость 59.3 HRC на поверхности и 57.8 HRC в сердцевине. Разница составляет всего 1.5 HRC. Такая однородность предотвращает образование внутренних точек напряжения, которые приводят к появлению трещин.
Для участков диаметром менее 50 мм следует стремиться к достижению оптимальной рабочей твердости непосредственно по всей длине. Сквозная закалка обеспечивает стабильные свойства от поверхности до центра.
Для участков толщиной более 50 мм следует учитывать повышение твердости по Роквеллу на одну точку на поверхности. Это компенсирует небольшую мягкость сердцевины. Глубокая криогенная обработка после закалки еще больше сужает этот разрыв. Холодный цикл преобразует остаточный аустенит по всему сечению, а не только на поверхности.
5.3 Предельные значения воздействия температуры
Рабочая температура ограничивает максимально допустимую полезную твердость. Сталь D6 сохраняет стабильные характеристики при температуре ниже 300°C. При превышении этого значения твердость падает. Протокол термообработки не имеет значения. При 500°C сталь, закаленная в штампе до 62 HRC, размягчается до 56 HRC. При 600°C она резко падает до 48 HRC. Слишком мягкая для эксплуатации в условиях интенсивного износа.
Твердость штампов, подвергающихся периодическому воздействию тепла в процессе производства, остается в диапазоне 58–60 HRC. Начальная более низкая твердость обеспечивает запас прочности против размягчения. Для операций упругой гибки стальных листов (содержание углерода 0.65–0.80%) требуется твердость 60–62 HRC. Температура процесса контролируется в этом диапазоне.
Заключение
Перестаньте воспринимать твердость стали D6 как рекомендацию. Чтобы получить 40–60% прироста срока службы инструмента, который обеспечивает эта сталь, необходимо достичь оптимального значения твердости 58–62 HRC. Более низкая твердость приведет к ухудшению режущей кромки; более высокая – к риску катастрофического разрушения.
Истинная ценность заключается в точности: подберите целевую твердость в соответствии с конкретным видом разрушения — износом или ударом. Используйте приведенную выше матрицу для определения параметров термообработки, а не гадайте. В ответственных операциях холодной обработки разница между прибыльной партией и разрушенной матрицей часто составляет всего 2 HRC. Выбирайте с умом.