
Introducere:
Fișele tehnice mint adesea prin omisiune. Acestea enumeră intervale standard de duritate, dar nu vă avertizează că o diferență de doar 2 HRC poate distruge o matriță de 10,000 de dolari la jumătatea unui ciclu de producție. Bazarea pe specificații generice pentru prelucrarea la rece cu uzură ridicată nu este doar riscantă - ci vă reduce marjele de profit.
Indiferent dacă vă confruntați cu ciobirea muchiilor în procesul de prelucrare a debitului sau cu defectarea prin compresie în procesul de forjare, alegerea durității „sigure” este adesea cea greșită. Acest ghid depășește teoria din manuale, oferindu-vă strategii specifice de duritate care previn timpii de nefuncționare costisitoare și maximizează numărul de cicluri în mediul dumneavoastră de producție real.
1. Interval de duritate optimă
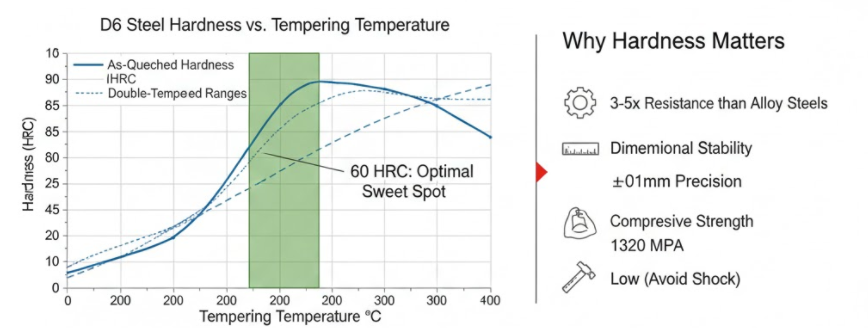
Oțelul de scule D6 funcționează cel mai bine la 58–62 HRC pentru lucrări de prelucrare la rece cu uzură ridicată . Această gamă de duritate oferă performanțe superioare ale carburii - atingând o rezistență la compresiune de 2600 MPa. În plus, beneficiați de rezistența la fisuri și stabilitatea de care au nevoie matrițele dumneavoastră de producție.
Cea mai bună duritate este de 60 HRC . Aceasta se atinge prin revenire la 200°C, după o austenitizare corespunzătoare. La acest nivel, rețeaua de carburi a oțelului D6 funcționează la potențial maxim. Se obține o rezistență la uzură de 3-5 ori mai bună decât cea a oțelurilor aliate obișnuite.
1.1 Obiective de duritate specifice aplicației
Fiecare lucrare de prelucrare la rece necesită propria setare de duritate:
- Poansoane și matrițe de șlefuire funcționează bine la 58–62 HRC. Duritatea carburii atinge vârfuri aici. Muchiile rămân constante după milioane de impacturi. Muchiile așchietoare rămân ascuțite chiar și sub perforarea dură a metalului. Materialele mai moi se vor toci în mii de cicluri.
- Moare de ștanțare mergeți puțin mai sus, la 58–64 HRC. Aceasta oferă o durată de viață a sculei cu 40% mai lungă în comparație cu oțelul D2 în aceleași lucrări.
- Forjare la rece menține la 58–60 HRC. Matrițele produc peste 100,000 de piese fără abateri de dimensiune.
- Matrițe de forjare prin imbustare Necesită 60–62 HRC pentru a face față impacturilor puternice repetate. D6 tratat termic la acest interval rezistă la peste 300,000 de cicluri înainte de înlocuire.
- Lame de forfecare funcționează în același interval de rezistență de 58–62 HRC. Acestea ating o durată de viață la uzură de 3–4 ori mai mare decât opțiunile din oțel slab aliat.
- Matrițe de ștanțare pentru oțel inoxidabil de mare putere necesită o duritate exactă de 60–62 HRC. Acest lucru este important în cazul prelucrărilor la rece dure, cu abraziune ridicată.”
1.2 Conexiunea temperaturii de revenire
Temperatura de revenire controlează duritatea finală:
- Revenire la 200°C → 61–63 HRC: Atinge o duritate maximă a suprafeței. Ideal pentru aplicații de alunecare cu uzură ridicată, unde impactul este minim.
- AVERTISMENT: Evitați temperaturile cuprinse între 300°C și 450°C: Aceasta este Zona de fragilitate a temperamentuluiDuritatea poate părea bună (58–60 HRC), dar tenacitatea internă atinge pragul cel mai scăzut. Utilizarea unei matrițe revenite în acest interval este cauza principală a fisurilor catastrofale.
- Revenire la 520°C → 58–60 HRC: „Punctul ideal” pentru matrițe de mare putere. Aceasta utilizează întărire secundară pentru a oferi stabilitate dimensională superioară și ameliorarea stresului fără a sacrifica duritatea la prelucrare.
Regula critică: Mențineți temperatura fie sub 250°C pentru duritate maximă, fie peste 500°C pentru stabilitate. Nu „stați” niciodată temperatura de revenire în intervalul 300°C-450°C, altfel vă veți aștepta la un eșec de 10,000 de dolari.
1.3 Caracteristici de performanță în intervalul de valori
Gama 58–62 HRC oferă avantaje clare:
Stabilitatea dimensională rămâne strânsă . Deformarea la tratamentul termic se menține de obicei între 0.1% și 0.15%. Acest lucru este important pentru matrițele cu mai multe cavități care necesită o precizie de 0.01 mm. Călirea continuă rămâne excelentă - o secțiune cu diametrul de Ø42 mm prezintă o variație de doar 1.5 HRC între suprafață și miez după tratamentul termic.
Rezistența la compresiune depășește 2000 MPa . Aceasta previne prăbușirea și deformarea matriței sub sarcini mari de ștanțare. Rețeaua de carbură blochează dezvoltarea fisurilor. Colțurile matriței rămân intacte sub impacturi repetate.
2. Cum afectează duritatea oțelului D6 durata de viață a matriței
Valorile de duritate vă influențează costurile de producție. Datele de la fabricile de ștanțare și atelierele de forjare arată tipare clare. Setările de duritate a oțelului D6 determină durata de viață a matrițelor.
2.1 Mecanica din spatele duratei de viață prelungite a ciclului de viață
Atingerea numărului mare de cicluri enumerate anterior depinde în întregime de modul în care microstructura gestionează sarcini specifice. Pentru forjarea prin matrițare , obiectivul de 60–62 HRC nu este arbitrar; garantează că rețeaua de carburi este suficient de densă pentru a suporta sarcini de impact care depășesc 1320 MPa. La acest nivel, oțelul rezistă deformării plastice care, de obicei, distruge matrițele mai moi.
În forjarea la rece , reducerea ușoară la 58–60 HRC este un compromis calculat. Se sacrifică duritatea superficială marginală pentru a obține tenacitatea la fractură necesară. Acest lucru previne ruperea sculelor sub presiuni de formare susținute, prin strivire. Între timp, lamele de forfecare se bazează pe acest interval de duritate pentru a transforma carburile într-un scut microscopic împotriva abraziunii. Această structură previne „rotunjirea muchiilor” care forțează rectificări timpurii pe oțelurile aliate standard.
2.2 Cum se compară oțelul pentru scule D6 cu oțelul pentru scule D2
D6 este mai bun decât popularul oțel D2 în aceleași sarcini. Matricele de ștanțare fabricate din D6 la o duritate de 58–64 HRC au o durată de viață cu 40% mai lungă decât matrițele D2 la aceeași duritate. Structura de carbură amplificată cu tungsten a D6 face acest lucru posibil. Conținutul de tungsten de 0.6–1.3% menține carburile stabile și face ca structura granulară să fie mai fină decât cea obținută de D2.
Sculele de broșare aerospațiale prezintă aceleași avantaje. Sculele D6 la 60–62 HRC vă oferă o durată de viață cu 40% mai lungă decât oțelurile standard pentru scule, în cazul prelucrărilor dure din titan și aliaje de nichel. Rețeaua densă de carbură rezistă la uzura puternică creată de aceste materiale aerospațiale.
2.3 Compromisul dintre rezistență și rezistență
Tratamentul termic la 58–62 HRC are un cost: tenacitatea scade cu 50% în comparație cu starea recoaptă . D6 recoapt are o tenacitate maximă de aproximativ 225 Brinell (aproximativ 20–25 HRC). Dacă îl împingi la 60 HRC, pierzi jumătate din rezistența la impact.
Aceasta explică de ce D6 funcționează excelent pentru lucrări cu uzură ridicată și sarcină constantă, dar cedează în situații de sarcină șocată. Matricele progresive care ștanțărează tabla prezintă o uzură graduală și constantă. Ciocanele cu impact brusc pot crăpa scula. Adaptați duritatea aleasă la modul în care scula este încărcată.
2.4 Proprietăți care prelungesc durata de viață
Rezistența la compresiune a matriței D6 de 2600 MPa la duritatea de lucru previne prăbușirea matriței sub sarcini de ștanțare care îndoaie materiale mai moi. Modulul de elasticitate de 190–210 GPa (de obicei 194 GPa) menține îndoirea sculei la un nivel minim în timpul ciclurilor de formare. O îndoire mai mică vă oferă un control mai strict asupra dimensiunilor pe parcursul ciclurilor de producție.
Călirea completă contează aici. O secțiune de matriță cu diametrul de 42 mm prezintă o diferență de doar 1.5 HRC de la suprafață la miez după un tratament termic corect. Această duritate uniformă elimină punctele de stres intern care cauzează fisurarea timpurie. Matrița dumneavoastră se comportă la fel pe întreaga sa secțiune transversală, nu doar la suprafață.
2.5 Cum afectează prelucrarea durata de viață
Uzura sculelor crește rapid la viteze de așchiere de 70–90 m/min în timpul prelucrării D6. Forțele de așchiere cresc considerabil în același interval de viteză. Vitezele de avans și adâncimea de așchiere mai mari agravează situația. Acest lucru creează mai multe deteriorări ale suprafeței și forțe de așchiere mai mari. Uzura cauzată de frecare și lipire domină pe tot parcursul duratei de viață a sculei D6. Cunoașteți aceste tipare pentru a prezice nevoile de întreținere și momentul înlocuirii.
3. Oțel D6: Stabilitate dimensională și duritate uniformă
Matricele de precizie necesită mai mult decât suprafețe dure. Materialul trebuie să-și păstreze dimensiunea în timpul tratamentului termic. De asemenea, trebuie să aibă aceeași duritate de la suprafață la centru. Oțelul D6 îndeplinește ambele cerințe.
3.1 Modificarea dimensiunii prin tratament termic
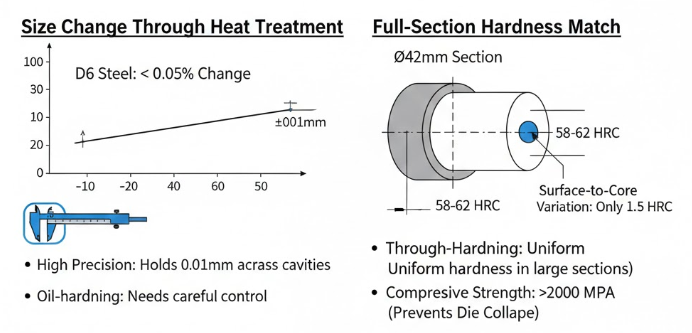
Oțelul D6 se modifică cu mai puțin de 0.05% după călire și revenire . Această stabilitate învinge oțelurile cementate în lucrările de prelucrare la rece de precizie. Matricele dumneavoastră de ștanțare fină își mențin dimensiunile cavităților strânse pe parcursul întregului ciclu de tratament termic. Sculele progresive de mari dimensiuni fac același lucru.
Călirea în ulei provoacă modificări dimensionale mai mari decât oțelul D2 călit în aer. Trebuie să controlați cu atenție ratele de călire și temperaturile. Sculele cu toleranțe strânse necesită o monitorizare atentă a procesului. Rezistența superioară la uzură a oțelului D6 are un preț: atenție suplimentară în timpul tratamentului termic.
Matrițele care funcționează la 58–64 HRC prezintă deformări minime. Aceasta înseamnă o adaos mai mic de material pentru șlefuire. Economisiți timp de prelucrare. În plus, matrițele cu mai multe cavități mențin o precizie de 0.01 mm între cavități după tratamentul termic. Fiecare cavitate funcționează la fel pe întregul set de matrițe.
3.2 Potrivirea durității pe întreaga secțiune
D6 se călește complet în secțiunile groase. Conținutul ridicat de crom și carbon creează o capacitate puternică de călire. Aceasta depășește oțelul D3 în secțiuni transversale mari. D3 își pierde adesea duritatea la miez.
Secțiunile mari ating o rezistență uniformă de 55–62 HRC pe toată suprafața . O matriță cu diametrul de 42 mm prezintă o diferență de doar 1.5 HRC de la suprafață la miez. Secțiunile mai groase mențin această rezistență mai bine decât o poate gestiona D3. Distanța mai mică dintre suprafață și miez elimină punctele de tensiune interne care provoacă fisuri.
Această întărire completă vă oferă o rezistență la compresiune de 1320 MPa pe întregul corp al matriței. Nu doar la suprafață. Suportul intern se potrivește cu rezistența externă. Matricele rezistă la îndoire și colapsare sub sarcini mari de ștanțare.
3.3 Controlul temperaturii de revenire pentru o duritate uniformă
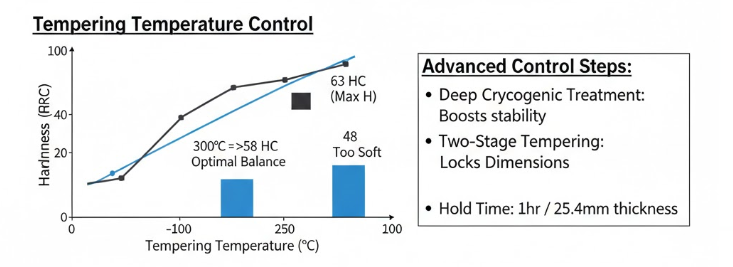
Revenire dublă cu răcire la temperatura camerei între cicluri creează o duritate uniformă. Programul de revenire controlează distribuția finală a durității:
- Revenire la 100°C → 63 HRC (duritate maximă, reducere a stresului minimă)
- Revenire la 300°C → Peste 58 HRC (rezistență bună la uzură menținută)
- Revenire la 500–600°C → 55–62 HRC (cel mai bun echilibru între duritate și potrivire)
- Revenire la 600°C → 48 HRC (prea moale pentru uzură ridicată)
Timpul de menținere contează : Acordați 1 oră pentru fiecare 25.4 mm de grosime a secțiunii transversale în timpul revenirii. Aceasta echilibrează temperatura în matriță. Revenirea grăbită creează goluri de duritate care reduc durata de viață.
3.4 Pași avansați de control
Tratamentul criogenic profund după călire stabilizează carburile și îmbunătățește adaptarea durității. Această etapă opțională sporește stabilitatea dimensională la o duritate de lucru de 60–62 HRC. Ciclul la rece transformă austenita reținută în martensită pe întreaga secțiune.
Călirea la temperatură înaltă, urmată de tratamentul criogenic, oferă cea mai bună combinație între potrivire și tenacitate. Rețeaua de carburi formată în timpul austenitizării rămâne stabilă. Tratamentul la rece care urmează elimină punctele moi. Acest lucru se realizează fără a crea noi tensiuni interne.
Urmăriți modificarea dimensiunii pe parcursul procesului. Țintiți o modificare a dimensiunii mai mică de 0.05% în intervalul de lucru 58–62 HRC . Acest control strict reduce ratele de rebut. De asemenea, elimină prelucrarea ulterioară a sculelor finite.
3.5 Impactul dimensiunii secțiunii asupra potrivirii
Capacitatea de călire a matriței D6 gestionează bine secțiunile mari. Însă dimensiunile mai groase riscă în continuare o nepotrivire mai mare între miez și suprafață fără un control adecvat. Adaptați viteza de călire la grosimea secțiunii. Matricele mai mari necesită o răcire mai lentă și controlată. Acest lucru previne diferențele de duritate dintre suprafață și miez.
Structura carburilor cu conținut ridicat de crom și carbon promovează o adaptare de 60–62 HRC de la suprafață la miez. Aceste carburi se răspândesc în timpul austenitizării. Răcirea adecvată menține această dispersie în timpul transformării în martensită.
4. Limitări și materiale alternative
Deși D6 oferă o rezistență excepțională la uzură la 60 HRC, structura sa densă din carbură devine o problemă în anumite condiții. Dacă aplicația dumneavoastră se încadrează în aceste scenarii, D6 se va deteriora probabil prematur din cauza limitărilor de duritate. Luați în considerare aceste alternative:
- Șoc de mare impact (ciocane de cădere)
Problema: La 60–62 HRC, carburile D6 sunt prea fragile (Izod < 28 J) și se sfărâmă la impact brusc.
Alegere mai bună: Oțel de scule S7Oferă o rezistență superioară la șocuri la un interval mai mic de 54–56 HRC. - Operațiuni peste 300°C (forjare la cald)
Problema: Căldura distruge duritatea de lucru a D6. Expunerea la 600°C scade duritatea la un inutil 48 HRC.
Alegere mai bună: H13 Oțel pentru lucru la caldÎși menține integritatea structurală și duritatea până la 550°C. - Încărcări laterale imprevizibile
Problema: Structura rigidă, cu o rezistență de peste 58 HRC, nu este ductilă; se rupe în loc să se flexeze sub sarcină laterală.
Alegere mai bună: Oțel pentru scule A2Oferă un echilibru mai sigur între rezistență și stabilitate pentru mediile cu încărcături mixte.
5. Matricea de decizie inginerească pentru selecția durității oțelului D6
Aplicația matriței dumneavoastră stabilește obiectivul de duritate. Trei factori determină această decizie: intensitatea uzurii, frecvența impactului și grosimea secțiunii. Fiecare combinație indică un interval specific de duritate în fereastra de lucru 58–64 HRC a D6.
5.1 Cadrul decizional prin condiții de încărcare
| Condiție de încărcare | Duritatea țintei | Strategia cheie | Aplicații ideale |
|---|---|---|---|
| Pură uzură (Impact minim) |
60–64 HRC | Maximizați duritatea suprafeței pentru a menține dimensiunile cavității strânse împotriva frecării de alunecare. |
|
| Condiții mixte (Uzură + Impact) |
58–62 HRC | Sacrificați o ușoară duritate pentru a obține tenacitate la fractură și a preveni ruperea. |
|
| Impact dominant (Șoc puternic) |
❌ Evitați D6 | Nu folosi. Structura din carbură se fracturează sub șoc (Izod < 28 J). |
|
Pașii următori: Aplicarea acestei matrice
Nu ghiciți - verificați mai întâi defecțiunile. Uitați-vă la recipientul de deșeuri. Dacă observați muchii ciobite într-o lucrare „Condiții mixte”, probabil că forțați prea mult limita superioară de 62 HRC - reduceți-o la 58 HRC. În schimb, dacă dimensiunile se abat la începutul unei lucrări „Uzură pură”, aveți loc să forțați mult mai mult. Luați obiectivul specific din acest tabel și scrieți-l clar pe comanda de achiziție pentru tratamentul termic. Solicitările vagi vă oferă rezultate generice; obiectivele precise vă oferă o durată de viață maximă a sculei.
5.2 Cerințe privind dimensiunea secțiunii și uniformitatea durității
Secțiunile mari ale matriței necesită atenție la distribuția durității. Oțelul D6 se călește mai bine prin secțiuni groase decât oțelul D3 , dar fizica se aplică în continuare. Un cilindru cu diametrul de 42 mm prezintă 59.3 HRC la suprafață și 57.8 HRC la miez. O variație de doar 1.5 HRC. Această uniformitate previne punctele de stres intern care provoacă fisuri.
Pentru secțiuni cu diametrul sub 50 mm , vizați direct duritatea de funcționare. Călirea completă vă oferă proprietăți consistente de la suprafață la centru.
Pentru secțiuni de peste 50 mm , luați în considerare un punct HRC mai mare la suprafață. Aceasta compensează o ușoară moliciune a miezului. Tratamentul criogenic profund după călire reduce și mai mult acest spațiu. Ciclul la rece transformă austenita reținută în întreaga secțiune, nu doar la suprafață.
5.3 Limite de expunere la temperatură
Temperatura de funcționare limitează duritatea maximă utilă. D6 menține performanțe stabile sub 300°C. Depășiți această temperatură și duritatea scade. Protocolul de tratament termic nu va conta. La 500°C, o matriță călită la 62 HRC se înmoaie la 56 HRC. La 600°C, se prăbușește la 48 HRC. Prea moale pentru uzură intensă.
Matrițele expuse intermitent la căldură în timpul producției rămân în intervalul 58–60 HRC. Pornirea cu o duritate mai mică vă oferă o marjă împotriva înmuierii. Operațiunile de îndoire a plăcilor de oțel elastice (conținut de carbon 0.65–0.80%) specifică 60–62 HRC. Temperaturile de proces rămân controlate aici.
Concluzie
Nu mai considerați duritatea D6 ca pe o sugestie. Pentru a debloca câștigurile de 40-60% la durata de viață a sculei pe care le oferă acest oțel, trebuie să atingeți punctul optim de 58-62 HRC. Dacă așchiați o duritate mai mică, pierdeți retenția muchiei; dacă așchiați o duritate mai mare, riscați o fractură catastrofală.
Adevărata valoare constă în precizie: potriviți duritatea țintă cu modul specific de defecțiune - uzură sau impact. Folosiți matricea de mai sus pentru a dicta specificațiile tratamentului termic, nu pentru a le ghici. În prelucrarea la rece cu miză mare, diferența dintre o rulare profitabilă și o matriță spartă este adesea de doar 2 HRC. Alegeți cu înțelepciune.