
Uma matriz que falha prematuramente. Uma operação de forjamento interrompida por fissuras térmicas. Uma matriz de extrusão que trinca devido aos ciclos térmicos. Nada disso é mera coincidência. Tudo se resume a uma única decisão: escolher o aço errado.
O aço ferramenta ESR 1.2344 tornou-se a especificação de material preferida pelos fabricantes de ferramentas que desejam menos quebras e ciclos de produção mais longos. Ele diferencia aqueles que lutam contra o tempo de inatividade constante daqueles que mantêm a produção intensa e geram lucro.
Nem todo aço H13 é igual. A designação "ESR" não é apenas um rótulo. Ela altera a forma como o aço se comporta sob o calor e a pressão intensos da fundição, forjamento e extrusão. A seguir, explicamos como essa diferença se manifesta na prática e como você pode usá-la a seu favor.
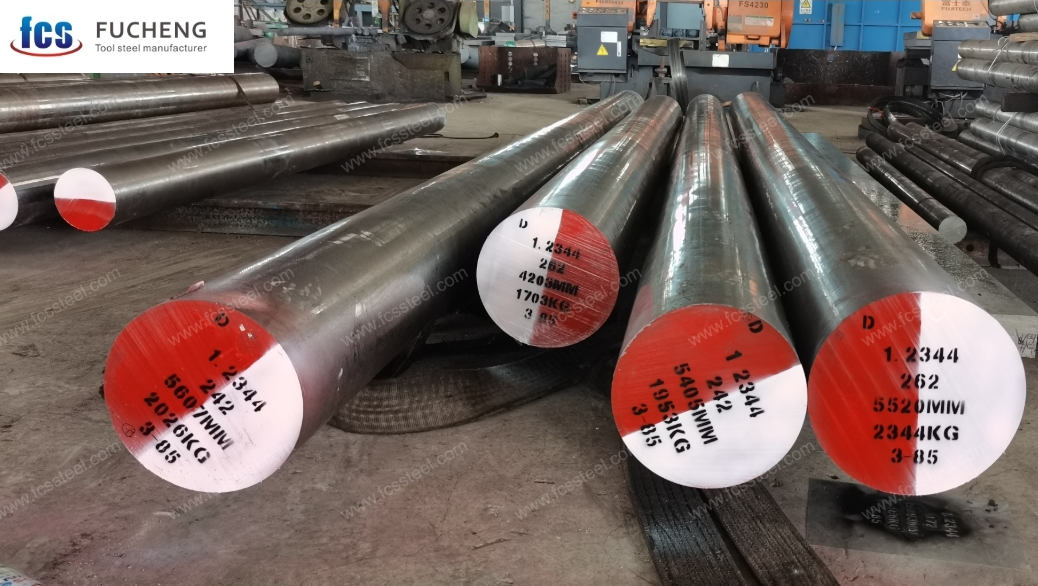
O que é o aço ferramenta ESR 1.2344?
Em termos químicos, o aço 1.2344 é um aço ferramenta para trabalho a quente, composto por cromo, molibdênio e vanádio. Sua padronização, segundo a norma DIN EN ISO 4957, é X40CrMoV5-1, e corresponde ao AISI H13 nos mercados norte-americanos. A composição apresenta 0.35–0.42% de carbono, 4.8–5.5% de cromo, 1.10–1.50% de molibdênio e 0.85–1.15% de vanádio. Essa fórmula não é segredo. Todas as siderúrgicas que produzem esse tipo de aço trabalham com os mesmos valores.
Então, se a composição química for idêntica, o que muda na RPE (Ressonância Paramagnética Eletrônica)?
O processo de refusão — o que realmente acontece
ESR significa Refusão por Eletroescória. Um eletrodo convencional de 1.2344 é refundido dentro de um banho de escória fundida, contido em um molde de cobre resfriado a água. Gotículas de metal caem através da escória e se solidificam de baixo para cima — em uma direção controlada — formando um novo lingote.
Esse banho de escória não é por acaso. Ele cumpre três funções simultaneamente:
- Captura e absorção de inclusões não metálicas — óxidos e sulfetos que, de outra forma, ficariam retidos dentro do aço
- Remoção de gases dissolvidos — a porosidade diminui à medida que as bolhas de gás escapam durante a transferência de gotículas
- Forçando a solidificação controlada e direcional — isso elimina as faixas de segregação e os gradientes de composição que se formam em lingotes convencionais à medida que esfriam de forma desigual de fora para dentro.
O resultado é mensurável. O teor de enxofre — um indicador confiável da densidade de inclusões — cai de um valor típico de 0.010–0.020% no aço padrão 1.2344 para ≤0.003% no material ESR. Isso não é um pequeno refinamento. Trata-se de uma mudança estrutural na aparência do aço sob um microscópio.
Por que a limpeza se traduz em uma vida melhor
Trincas por fadiga em ferramentas para trabalho a quente não começam aleatoriamente. Elas começam em concentradores de tensão — e os concentradores de tensão mais comuns em aços para ferramentas são inclusões e bandas de segregação. Sob carregamento térmico e mecânico cíclico, é nesses locais que começam as fissuras térmicas, o lascamento e onde uma matriz que deveria suportar mais 50,000 ciclos acaba falhando com 30,000.
A usinagem por recirculação a laser (ESR) remove a maioria desses sítios de iniciação. O resultado é uma microestrutura mais densa e uniforme — frequentemente fornecida em condição recozida com estrutura extrafina (EFS). A distribuição de carbonetos é mais compacta. A estrutura granular é mais uniforme. O perfil de propriedades em um bloco de matriz grande permanece consistente da superfície ao núcleo.
Esse último ponto é crucial em ferramentas de grande porte. O aço 1.2344 convencional, em seções espessas, frequentemente apresenta um gradiente nítido: mais duro e resistente próximo à superfície, mais macio e menos uniforme em direção ao centro. O ESR suprime esse gradiente. Isso se torna crítico sempre que um bloco de matriz ultrapassa 300 mm de espessura.
Os números de propriedade que seguem
Após têmpera e revenimento adequados, o ESR 1.2344 atinge 50–56 HRC . A maioria das aplicações de fundição e forjamento visa uma faixa de trabalho de 52–54 HRC . Fornecido com tratamento térmico de revenido, o material apresenta dureza ≤230 HB — o mesmo limite máximo do aço 1.2344 padrão. Na condição de fornecimento, a vantagem reside na limpeza, e não na dureza.
Os ganhos mecânicos proporcionados pela ESR manifestam-se em três áreas específicas:
- resistência transversal — O aço 1.2344 convencional apresenta menor resistência perpendicular à direção de forjamento, onde se concentram os filamentos de inclusões. O aço 1.2344 obtido por esmerilhamento por resistência elétrica (ESR) é muito mais isotrópico. Os valores de resistência ao impacto transversal e longitudinal são muito mais próximos.
- Resistência à fadiga térmica — A microestrutura mais limpa e uniforme apresenta menor tensão residual resultante da solidificação direcional. Ela resiste melhor ao trincamento térmico sob ciclos térmicos repetidos do que o material padrão.
- Capacidade de polimento e integridade da superfície — Menos inclusões significam menos lascas e marcas durante o polimento fino. É por isso que o ESR 1.2344 é a escolha ideal para moldes de plástico de alto brilho e insertos de fundição de precisão.
Dois aços. Mesma designação de liga. Um limite de desempenho muito diferente — e a diferença se torna ainda maior onde as ferramentas estão sob maior tensão.
ESR 1.2344 vs. Aço ferramenta H13 padrão
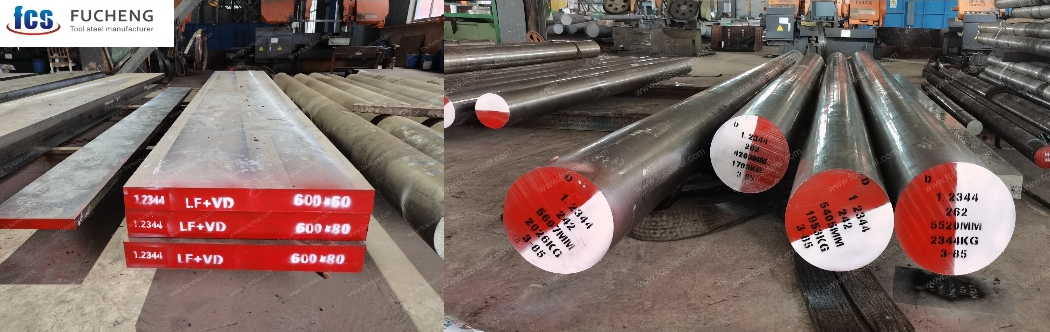
| Diferenciais | Padrão H13 | ESR 1.2344 |
|---|---|---|
| Composição química | Mesmo | Mesmo |
| Impurezas totais | > 0.2% | <% 0.2 |
| Tamanho médio da impureza | 20 hum | 10 µm (50% menor) |
| Tamanho máximo da impureza | 50 hum | 28 hum |
| Estrutura metálica | Padrão irregular (faixas) | Uniforme e uniforme |
| Força transversal | Baixo (cai rapidamente) | Alto (em termos de comprimento) |
| Consistência do núcleo (>400mm) | Varia do centro para a borda. | Igual do centro à borda. |
| Aumento de desempenho | Nível base | Flexibilidade +10%, Redução de área +18% |
Onde a norma H13 se mantém firme
O H13 padrão é a escolha certa nessas situações:
- Os lotes de produção são curtos e o tempo de inatividade para substituição é tolerável.
- Os requisitos de acabamento superficial são moderados.
- O modo de falha é o desgaste superficial simples, não a fadiga interna.
- A vida útil da matriz ou da ferramenta não é o principal fator de custo na operação.
Não há problema nenhum em usar o H13 padrão ali. Especificar o ESR onde não é necessário aumenta o custo sem agregar valor.
Onde a ESR se torna a escolha óbvia
O cálculo se inverte em qualquer uma destas condições:
- Contagens de ciclo elevadas — ciclos térmicos na casa das centenas de milhares
- Tensão transversal ou através da espessura — geometria complexa da matriz, carregamento transversal na cavidade, pressão de forjamento multiaxial
- Requisitos rigorosos de acabamento superficial — A menor densidade de inclusões do ESR resulta em maior qualidade de polimento e adesão de revestimento mais consistente.
- Estabilidade dimensional rigorosa após tratamento térmico. — Uma química mais estável significa menos surpresas depois que o bloco sai do resfriamento rápido.
- Alto custo de inatividade — uma parada de produção não planejada custa mais do que o prêmio ESR em todo o chip
A regra prática é simples. Uma ferramenta difícil de substituir, com longa duração ou que esteja inserida em um processo onde uma única falha desencadeia uma reação em cascata na produção — essa ferramenta precisa do ESR 1.2344. Não como um recurso adicional, mas como especificação básica.
ESR 1.2344 para matrizes de fundição sob pressão
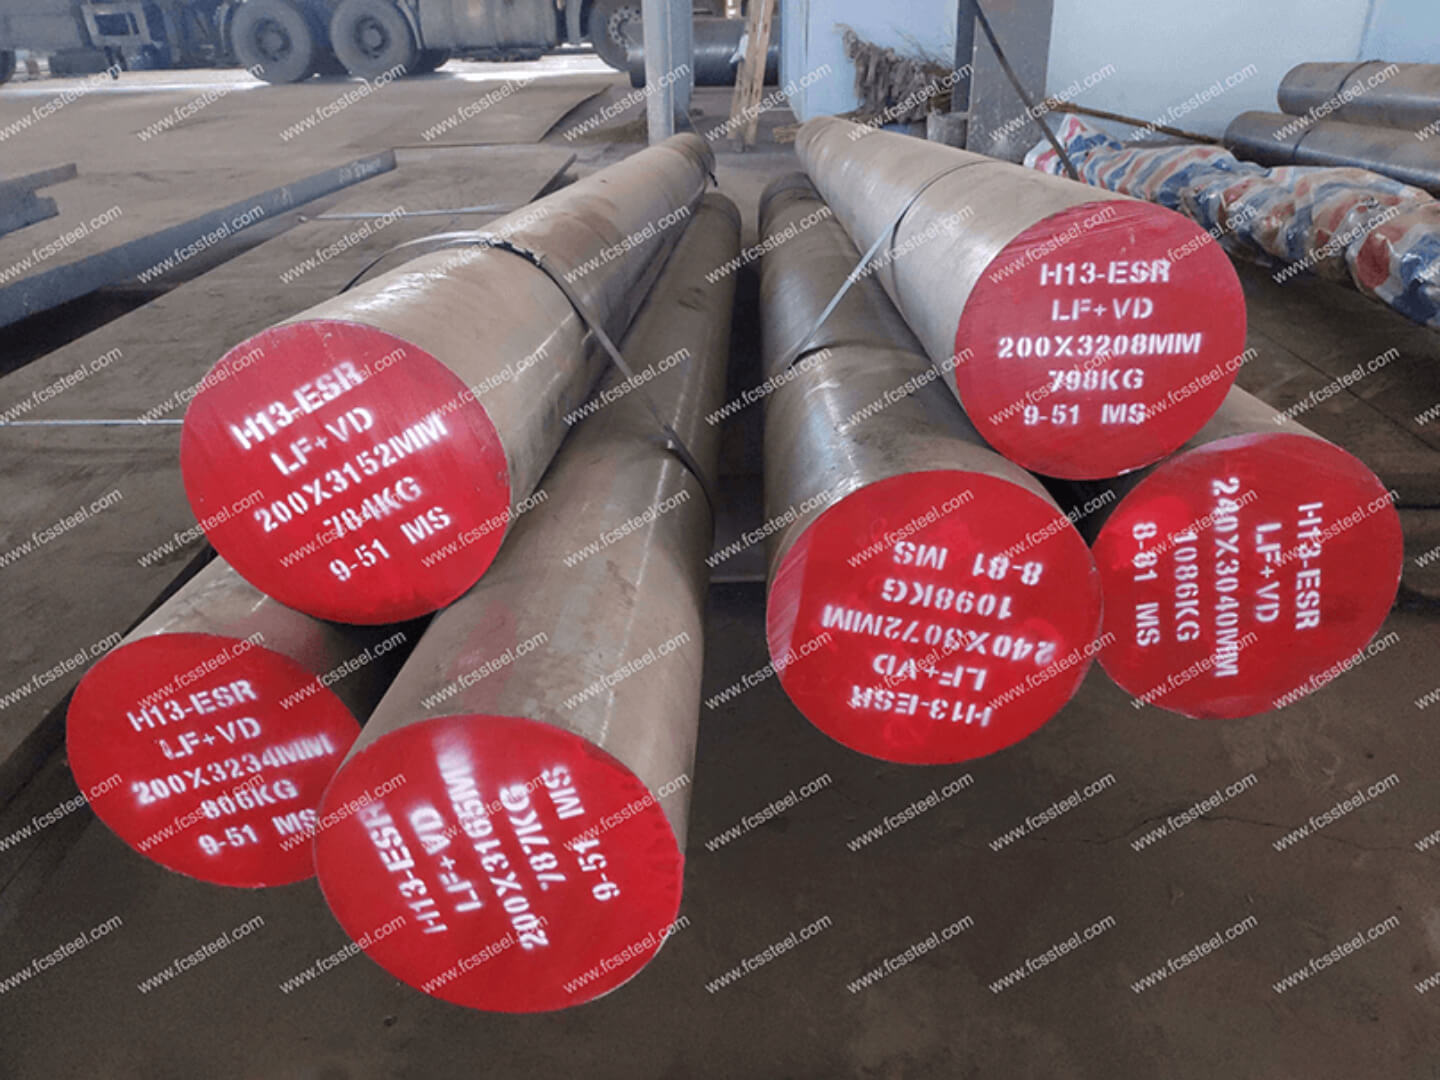
A fundição de alumínio sob alta pressão destrói o aço ferramenta padrão. O ESR 1.2344 é absolutamente essencial para esse ambiente agressivo. Eis o porquê:
- Sobrevive a um choque térmico brutal: O alumínio fundido atinge a matriz a 720 °C. Em seguida, jatos de água fria são aplicados. Esse processo gera oscilações extremas de temperatura. A tecnologia ESR lida com essa intensa fadiga térmica muito melhor do que os aços convencionais.
- Estanca as fissuras na origem: O aço H13 padrão apresenta fissuras ao longo de impurezas ocultas. O processo de refusão ESR cria uma estrutura pura e limpa, eliminando esses pontos fracos. A verificação térmica é interrompida exatamente nos cantos vivos e áreas de injeção.
- Aumento significativo da expectativa de vida: Os insertos de cavidade padrão geralmente precisam ser substituídos após alguns milhares de ciclos. Este aço permite que sua produção contínua atinja centenas de milhares de ciclos. Assim, suas máquinas permanecem em funcionamento por muito mais tempo.
- Adesão perfeita do revestimento: A base refinada garante a aderência dos revestimentos PVD. Você reduz a necessidade de soldagem de alumínio em até 80%. Além disso, aumenta a vida útil geral de 2 a 5 vezes.
Você obtém um desempenho previsível e lucrativo. Este aço evita paradas repentinas e dispendiosas da máquina.
Onde o ESR 1.2344 conquista seu lugar no gráfico.
Qualquer componente fundido sob pressão que entre em contato com metal ou seja submetido a ciclos térmicos é uma ótima opção para o ESR 1.2344:
- Inserções e núcleos de cavidades — as principais zonas de verificação de temperatura — funcionam em 44–52 HRC dureza de trabalho, dentro de uma faixa de revenimento de 538–590°C, que mantém a resistência a quente elevada sem aumentar excessivamente o risco de fragilidade.
- Mangas curtas — em contato direto com alumínio fundido e sob atrito constante do pistão — obtêm valor real da resistência à fadiga térmica e da dureza a quente estável do ESR
- Seções de biscoito e corredor — frequentemente subespecificados na prática — enfrentam fluxo de metal agressivo e ciclos térmicos repetidos que reduzem a vida útil da ferramenta com o H13 padrão.
ESR 1.2344 para matrizes de forjamento
Matrizes de forjamento suportam calor intenso e impactos fortes. O aço H13 padrão frequentemente falha sob essa pressão. O ESR 1.2344 corrige esse problema.
- Supera o estresse multiaxial: A forja exerce pressão sobre o metal em todas as direções. O aço H13 padrão apresenta baixa resistência transversal à sua estrutura. O processo de refusão por ESR (Resfriamento por Emissão de Pó) cria uma estrutura uniforme e sólida. Sua matriz adquire resistência homogênea de cima a baixo.
- Sobrevive a calor extremo: Suas ferramentas passam diariamente de um pré-aquecimento de 400 °C para tarugos quentes a 1,250 °C. O material ESR refinado suporta essas enormes variações de temperatura, mantendo sua resistência interna. Assim, você evita as fissuras internas que destroem aços de qualidade inferior.
- Impede falhas repentinas: O aço padrão esconde pequenas imperfeições. Essas imperfeições se transformam em rachaduras profundas. Pedaços da face da matriz se desprendem sem aviso prévio. O ESR elimina esses pontos fracos. Você obtém um desgaste superficial gradual. Isso significa menos paradas de emergência da máquina.
- Correr com mais intensidade e segurança: Você pode usar esses moldes com dureza de 48 a 50 HRC. Eles absorvem impactos fortes de martelo sem quebrar. Além disso, a nitretação adere firmemente à base ultralimpa, protegendo as áreas de alto desgaste do rebarbador.
Oficinas de alta produção notam essa diferença. Você ganha centenas de milhares de golpes extras.
Onde o ESR 1.2344 se encaixa em uma configuração de forjamento
A lista de aplicações vai muito além da própria cavidade do chip:
- Insertos para forjamento em matriz fechada — Detalhes finos e nervuras delicadas podem rachar com o impacto em aço comum. A resistência e a durabilidade térmica do aço ESR mantêm a integridade das bordas.
- Matrizes superior e inferior para forjamento por prensa — Os ciclos de produção de alta frequência se beneficiam da limpeza proporcionada pelo ESR. Ele retarda o início da fissuração para as fases finais do processo, em vez de no início.
- Ferramentas de forjamento por recalque — Cargas elevadas de compressão e flexão exigem propriedades mecânicas uniformes em seções transversais espessas. O aço ESR proporciona essa uniformidade de forma confiável onde os aços convencionais falham.
- Facas de corte a quente, reforços e blocos de apoio. — Esses componentes periféricos do chip sofrem choque térmico e impacto. O ESR 1.2344 mantém a integridade do sistema onde os aços padrão trincam precocemente.
ESR 1.2344 para matrizes de extrusão
Matrizes de extrusão raramente quebram com um único impacto ruim. Elas se desgastam lentamente. O metal quente deslizando constantemente sobre a face da matriz exige aço de alta resistência. Eis por que o ESR 1.2344 é o vencedor:
- Combate o desgaste contínuo: O alumínio e o latão suportam temperaturas de 430 a 800 °C. O molibdênio presente no aço mantém sua resistência até 600 °C. Você obtém alta resistência ao desgaste com segurança, com dureza de 44 a 52 HRC.
- Impede danos microscópicos: O aço comum esconde impurezas. O deslizamento constante transforma essas pequenas imperfeições em microfissuras ao longo das áreas de contato dos mancais. O ESR (Revestimento por Atrito Elétrico) elimina essas impurezas, removendo os pontos exatos onde o desgaste normalmente começa.
- Cadeados em tamanhos exatos: Matrizes complexas para pontes sofrem pressão de todos os ângulos. A estrutura uniforme dos grãos do ESR resiste a essa tensão multidirecional. As dimensões do seu perfil permanecem firmemente fixadas.
- Dobra sua produção: Matrizes padrão geralmente começam a apresentar desvios por volta de 50,000 ciclos. Este aço limpo permite que suas campanhas se aproximem de 100,000 tarugos.
Transforma avarias inesperadas em períodos de inatividade simples e planeados.
Lista completa de componentes
A norma ESR 1.2344 abrange todo o sistema de ferramentas de extrusão — não apenas a face da matriz:
- Matrizes planas e vazadas, matrizes parciais — as principais zonas de desgaste sob fluxo contínuo de metal
- Mandris — para extrusão de tubos em alumínio, cobre e latão; listado em fichas técnicas como uma aplicação principal ESR 1.2344
- Revestimentos para contêineres e almofadas de pressão — em contato direto com tarugos quentes e carga axial em sistemas de cobre/latão
- Anéis de matriz, suportes, estojos de matriz, anéis adaptadores — elementos de suporte sob alta tensão circunferencial e ciclos térmicos
- Blocos de suporte, carimbos e núcleos selados — componentes auxiliares em linhas de extrusão de alumínio que se desgastam mais rapidamente com alumínios de grau padrão
Em ambientes de extrusão de alta frequência, a microlimpeza do ESR pode dobrar a vida útil da matriz em comparação com o H13 convencional — passando de aproximadamente 50,000 ciclos para 100,000 ou mais. Para uma linha de produção que processa milhares de tarugos por ciclo, esse ganho é significativo. Representa a diferença entre planejar a manutenção e ter que reagir a ela.
Como escolher um fornecedor confiável de ESR 1.2344
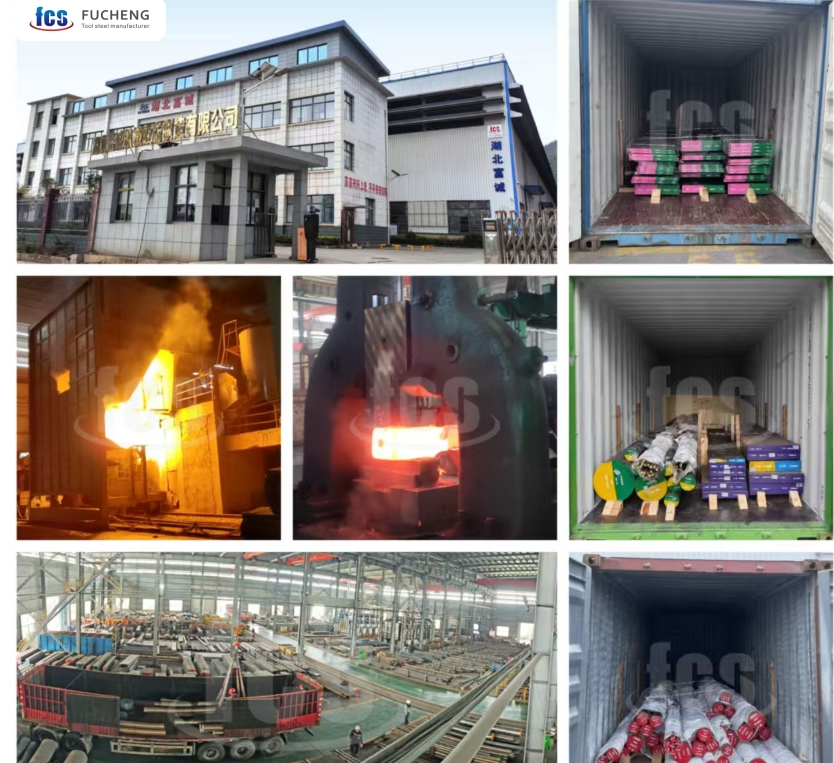
O maior problema na aquisição de aço para ferramentas é pagar um preço premium pela refusão por eletroescória, apenas para receber material padrão de forno elétrico a arco (EAF) disfarçado por certificações vagas. Essa ambiguidade causa falhas prematuras nas matrizes. Para garantir o aço ESR 1.2344 genuíno e de alta qualidade, você deve avaliar a fábrica de aço para ferramentas usando critérios rigorosos:
- Exija certificação de autenticidade: Exige-se um certificado de inspeção EN 10204 3.1 ou 3.2 juntamente com um certificado de processo ESR verificável, detalhando o lote de refundição.
- Exigir teste UT em 100% dos casos: Para blocos forjados, exija “UT 100% conforme EN 10308, classe de indicação ≤3” para garantir a microlimpeza interna sem inclusões.
- Especifique metas de dureza precisas: A dureza de entrega deve ser de no máximo 230 HBW. A dureza em serviço (por exemplo, 46–50 HRC) deve ser alcançada por meio de tratamento térmico a vácuo definido e revenimento duplo.
- Garantir rastreabilidade absoluta: O aço deve ter rastreabilidade direta, desde a primeira fornada até a identificação final do bloco.
Para evitar incertezas na cadeia de suprimentos, escolher um fabricante confiável como a FCS é essencial. A FCS fornece aço ESR 1.2344 autêntico que atende rigorosamente a esses padrões exatos, oferecendo a microestrutura impecável e a tenacidade isotrópica que suas matrizes de alto ciclo exigem.
Conclusão
A quebra prematura de matrizes de ferramentas não é apenas azar. Indica a fragilidade dos materiais. O aço H13 padrão falha sob calor extremo e alta pressão. Os processos modernos de fundição, forjamento e extrusão levam esse aço além de seu ponto de ruptura. Você precisa de algo mais resistente. O aço ESR 1.2344 resolve esse problema. O processo de refino remove pequenas imperfeições que causam trincas. Isso resulta em maior vida útil da ferramenta. Transformando paradas repentinas em produção constante e de alto ciclo, você economiza dinheiro e aumenta seus lucros. Pare de pagar os custos ocultos de ferramentas frágeis. Nós, da FCS , somos um fabricante de aço confiável.
Nossa equipe oferece aço ESR 1.2344 genuíno e totalmente certificado. Este material suporta até os trabalhos mais difíceis. Aço de má qualidade compromete seu cronograma. Assuma o controle do seu tempo de produção. Entre em contato com a FCS hoje mesmo . Melhore sua escolha de aço. Além disso, suas ferramentas durarão muito mais.