Aço ferramenta H11 | 1.2343 | X38CrMoV5-1
Aço ferramenta H11/1.2343/X38CrMoV5-1 líder de mercado, projetado para aplicações de fundição sob pressão, ferramentas de extrusão e matrizes de forjamento. Os aços ferramenta da FCS Factory combinam durabilidade excepcional, condutividade térmica ideal e desempenho em altas temperaturas, até 500 °C.
Aço ferramenta H11 | 1.2343 | X38CrMoV5-1 Introdução ao produto

Aço ferramenta H11 (padrão AISI/ASTM)
O aço ferramenta H11 é um aço para trabalho a quente, ligado a cromo-molibdênio-vanádio (norma AISI/ASTM), com uma composição típica de C 0.35-0.40%, Cr 4.75-5.50%, Mo 1.25-1.75% e V 0.30-0.50%. Suas principais propriedades são excelente estabilidade térmica (mantém dureza ≥52 HRC a 500-550 °C) e alta tenacidade, além de boa condutividade térmica (30.4 W/(mK) a 700 °C) e resistência à fissuração térmica. No entanto, o risco de descarbonetação precisa ser rigorosamente controlado durante o tratamento térmico.
1.2343 Aço ferramenta (padrão W-Nr/GIN)
O aço ferramenta 1.2343 é um aço ferramenta para trabalho a quente, de acordo com a norma alemã W-Nr/DIN (grau W.Nr. 1.2343), com composição química altamente consistente com H11 (C 0.36-0.42%, Cr 4.80-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Suas principais vantagens são a fina organização de grãos e a alta temperabilidade (dureza por têmpera em óleo/resfriamento ao ar de até 50-56 HRC), bem como o baixo coeficiente de expansão térmica (11.8 x 10⁻⁶ m/(mK) a 20-100 °C), porém, são necessários múltiplos revenidos (≥2) para estabilizar a austenita residual.
Aço ferramenta X38CrMoV5-1 (padrão DIN/W-Nr)
O aço ferramenta X38CrMoV5-1 é um aço cromo-molibdênio-vanádio para trabalho a quente, de acordo com a norma alemã DIN (correspondente a H11/1.2343), com uma faixa de composição estreitamente ajustada (C 0.35-0.42%, Cr 4.75-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Suas características enfatizam a resistência a altas temperaturas (módulo de elasticidade de 176 x 10³ N/mm² a 500 °C) e a resistência à fadiga térmica, e sua soldabilidade e coeficiente de expansão térmica são próximos aos dos aços comuns, o que o torna menos suscetível à deformação sob condições complexas de ciclos térmicos.
Aço ferramenta H11 | 1.2343 | X38CrMoV5-1 Tipos e opções

A tabela abaixo mostra a faixa de tamanho, condição da superfície e detalhes de tolerância para H11/1.2343/X38CrMoV5-1 Tool Steel:
Aço ferramenta H11 | 1.2343 | X38CrMoV5-1 Opções personalizadas

- Composição química personalizada: GB, DIN, ASTM, JIS e outros graus padrão podem ser produzidos. A composição química pode ser personalizada individualmente.
- Especificações personalizadas: aço redondo (diâmetro), chapa (espessura, largura) podem ser produzidos de forma personalizada.
- Embalagem especializada para armazenamento de longo prazo ou condições extremas de transporte: inclui pulverização de tinta preta em todos os lugares, envolvimento com filme plástico, pulverização de óleo antiferrugem e envio em caixas de madeira.
- Produção personalizada com base em amostras ou acordos técnicos.
- Aço ferramenta H11/1.2343/X38CrMoV5-1 para refusão por eletroescória (ESR): opção premium com maior pureza e propriedades isotrópicas para aplicações críticas.
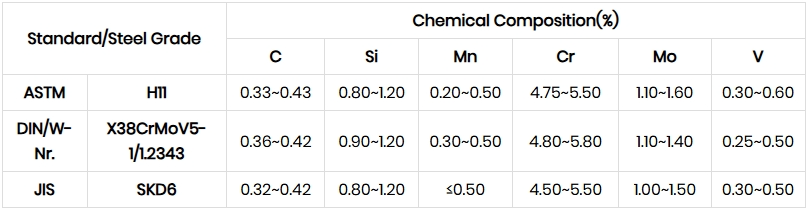
Aço ferramenta H11 | 1.2343 | Composição química X38CrMoV5-1
Aço ferramenta H11 | 1.2343 | Processo de tratamento térmico X38CrMoV5-1

1. Revigorante
2. Resfriamento
3. Têmpera
4. Precauções
O processo de aquecimento deve controlar a taxa de aquecimento para evitar um aumento muito rápido da temperatura, levando à oxidação e descarbonetação da superfície da peça. O aquecimento por atmosfera protetora pode ser utilizado ou a adição de carvão e outros agentes antidescarbonetação no forno.
Ao resfriar e temperar, escolha o meio de resfriamento e o método de resfriamento apropriados de acordo com o formato e o tamanho da peça de trabalho para garantir o efeito de têmpera e, ao mesmo tempo, reduzir o risco de deformação e rachaduras.
Aço ferramenta H11 | 1.2343 | Inspeção de qualidade X38CrMoV5-1

1. Inspeção das condições da superfície
2. Teste de composição química
3. Inspeção de Dimensão e Tolerância
4.Teste de dureza
5. Teste ultrassônico
6. Inspeção de Microestrutura
(1) Análise Metalográfica
A fábrica da FCS usará instrumentos de análise metalográfica para detectar o estado da microestrutura após o tratamento térmico, incluindo distribuição de carboneto, morfologia da martensita, teor de austenita residual, etc.
(2) Classificação do tamanho do grão
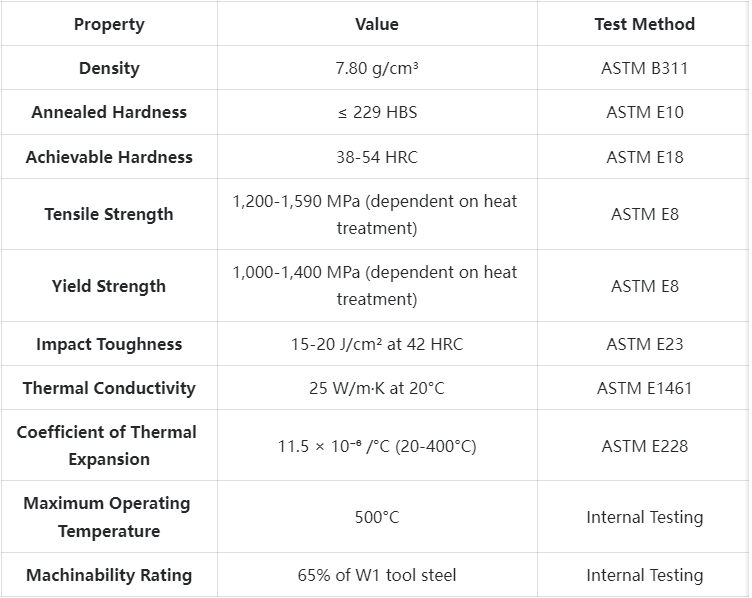
Aço ferramenta H11 | 1.2343 | X38CrMoV5-1 Especificações técnicas
Aço ferramenta H11 | 1.2343 | X38CrMoV5-1 Aplicações do produto

Principais cenários de aplicação
aplicações de moldes de fundição sob pressão
Fabricantes de fundição sob pressão confiam em nosso aço ferramenta H11/1.2343/X38CrMoV5-1 para produzir moldes para o processamento de ligas de alumínio, zinco e magnésio. A excelente resistência do material à fadiga térmica prolonga a vida útil do molde em até 30% em comparação com os aços para trabalho a quente padrão. Um fabricante de componentes automotivos relata ter atingido mais de 100,000 ciclos antes de precisar de manutenção do molde, graças à qualidade consistente do nosso material e ao processo otimizado de tratamento térmico.
Ferramentas de extrusão
Na Aluminium Extrusion, utilizamos o aço 1.2343 para matrizes, buchas e placas de pressão devido à sua capacidade de suportar altas pressões e temperaturas, mantendo a estabilidade dimensional. A condutividade térmica do material permite um resfriamento eficiente, resultando em dimensões mais consistentes do produto extrudado e melhor qualidade superficial. Serviços adequados de tratamento térmico garantem a melhor combinação de resistência ao desgaste e tenacidade para essas aplicações exigentes.
Matrizes e ferramentas de forjamento
As operações de forjamento a quente se beneficiam da excelente resistência à fissuração térmica e à deformação plástica do nosso aço ferramenta X38CrMoV5-1. O material mantém suas propriedades mecânicas em altas temperaturas, proporcionando geometrias consistentes das peças mesmo após milhares de ciclos de forjamento. Combinado com nossos serviços personalizados de usinagem e tratamento térmico, os clientes relatam uma vida útil do molde de 25 a 40% maior do que a obtida com materiais convencionais.
Engenharia de moldes de injeção de polímeros
Para moldagem por injeção de compostos plásticos abrasivos, incluindo os reforçados com fibra de vidro, nosso aço ferramenta H11 pré-endurecido oferece um excelente equilíbrio entre resistência ao desgaste e capacidade de polimento. As propriedades térmicas do material garantem resfriamento eficiente e ciclos de produção curtos. Canais de resfriamento usinados sob medida e tratamentos térmicos otimizados proporcionam desempenho superior em ambientes de produção de alto volume.
Aplicações específicas da indústria
- Automotivo: moldes de fundição sob pressão para blocos de motor, carcaças de transmissão e componentes estruturais; ferramentas de estampagem a quente para conformação de aços de alta resistência.
- Aeroespacial: matrizes de forjamento para pás de turbina e componentes estruturais; matrizes de extrusão para perfis de alumínio extrudado especializados.
- Eletrônicos de consumo: ferramentas de fundição de precisão para invólucros com paredes finas e características complexas; ferramentas para moldagem por inserção.
- Equipamentos industriais: ferramentas de moldagem para serviço pesado, lâminas de corte a quente, punções para altas temperaturas.
- Setores de energia: Ferramentas para componentes de válvulas, peças de vasos de pressão e conexões de tubulação especializadas.
Aço ferramenta H11 | 1.2343 | Resumo da comparação X38CrMoV5-1

Aço ferramenta H11 | 1.2343 | X38CrMoV5-1 Histórias de sucesso de clientes
Aço ferramenta H11 | 1.2343 | Informações sobre a estrutura de preços do X38CrMoV5-1
Aço ferramenta H11 | 1.2343 | X38CrMoV5-1 Perguntas frequentes

P: Qual a diferença entre H11, 1.2343 e X38CrMoV5-1?
A: Esses são aços de diferentes sistemas (AISI, DIN e EN, respectivamente) que essencialmente se referem à mesma composição de aço ferramenta para trabalho a quente. Existem pequenas diferenças de especificação entre as normas, mas nosso material atende ou supera as três.P: Como a refusão por eletroescória (ESR) melhora as propriedades das ferramentas?
O tratamento ESR reduz significativamente as inclusões não metálicas e melhora a micro-homogeneidade, resultando em maior resistência à fadiga, melhor polimento e resposta mais consistente ao tratamento térmico. Isso se traduz em uma vida útil da ferramenta 30 a 40% maior em aplicações exigentes.P: Como o H11/1.2343 se compara ao H13/1.2344 em aplicações de fundição sob pressão?
A: O aço H11/1.2343 apresenta tenacidade e condutividade térmica ligeiramente superiores ao H13/1.2344, sendo, portanto, adequado para moldes de grandes dimensões e peças sujeitas a ciclos térmicos severos. O H13/1.2344 oferece dureza térmica ligeiramente superior e pode ser mais adequado para aplicações em temperaturas muito elevadas.P: Quais tratamentos de superfície são recomendados para prolongar a vida útil da ferramenta?
A: A nitretação é muito eficaz para melhorar a resistência ao desgaste superficial, mantendo a tenacidade do núcleo. Os revestimentos PVD (especialmente TiAlN ou CrN) são excelentes na resistência à erosão. Para obter o melhor desempenho, um processo de nitretação controlado é geralmente mais indicado quando combinado com um revestimento PVD subsequente.
Informações adicionais
| Peso | 45 kg |
|---|---|
| Dimensões | 165 × 60 × 25 cm |