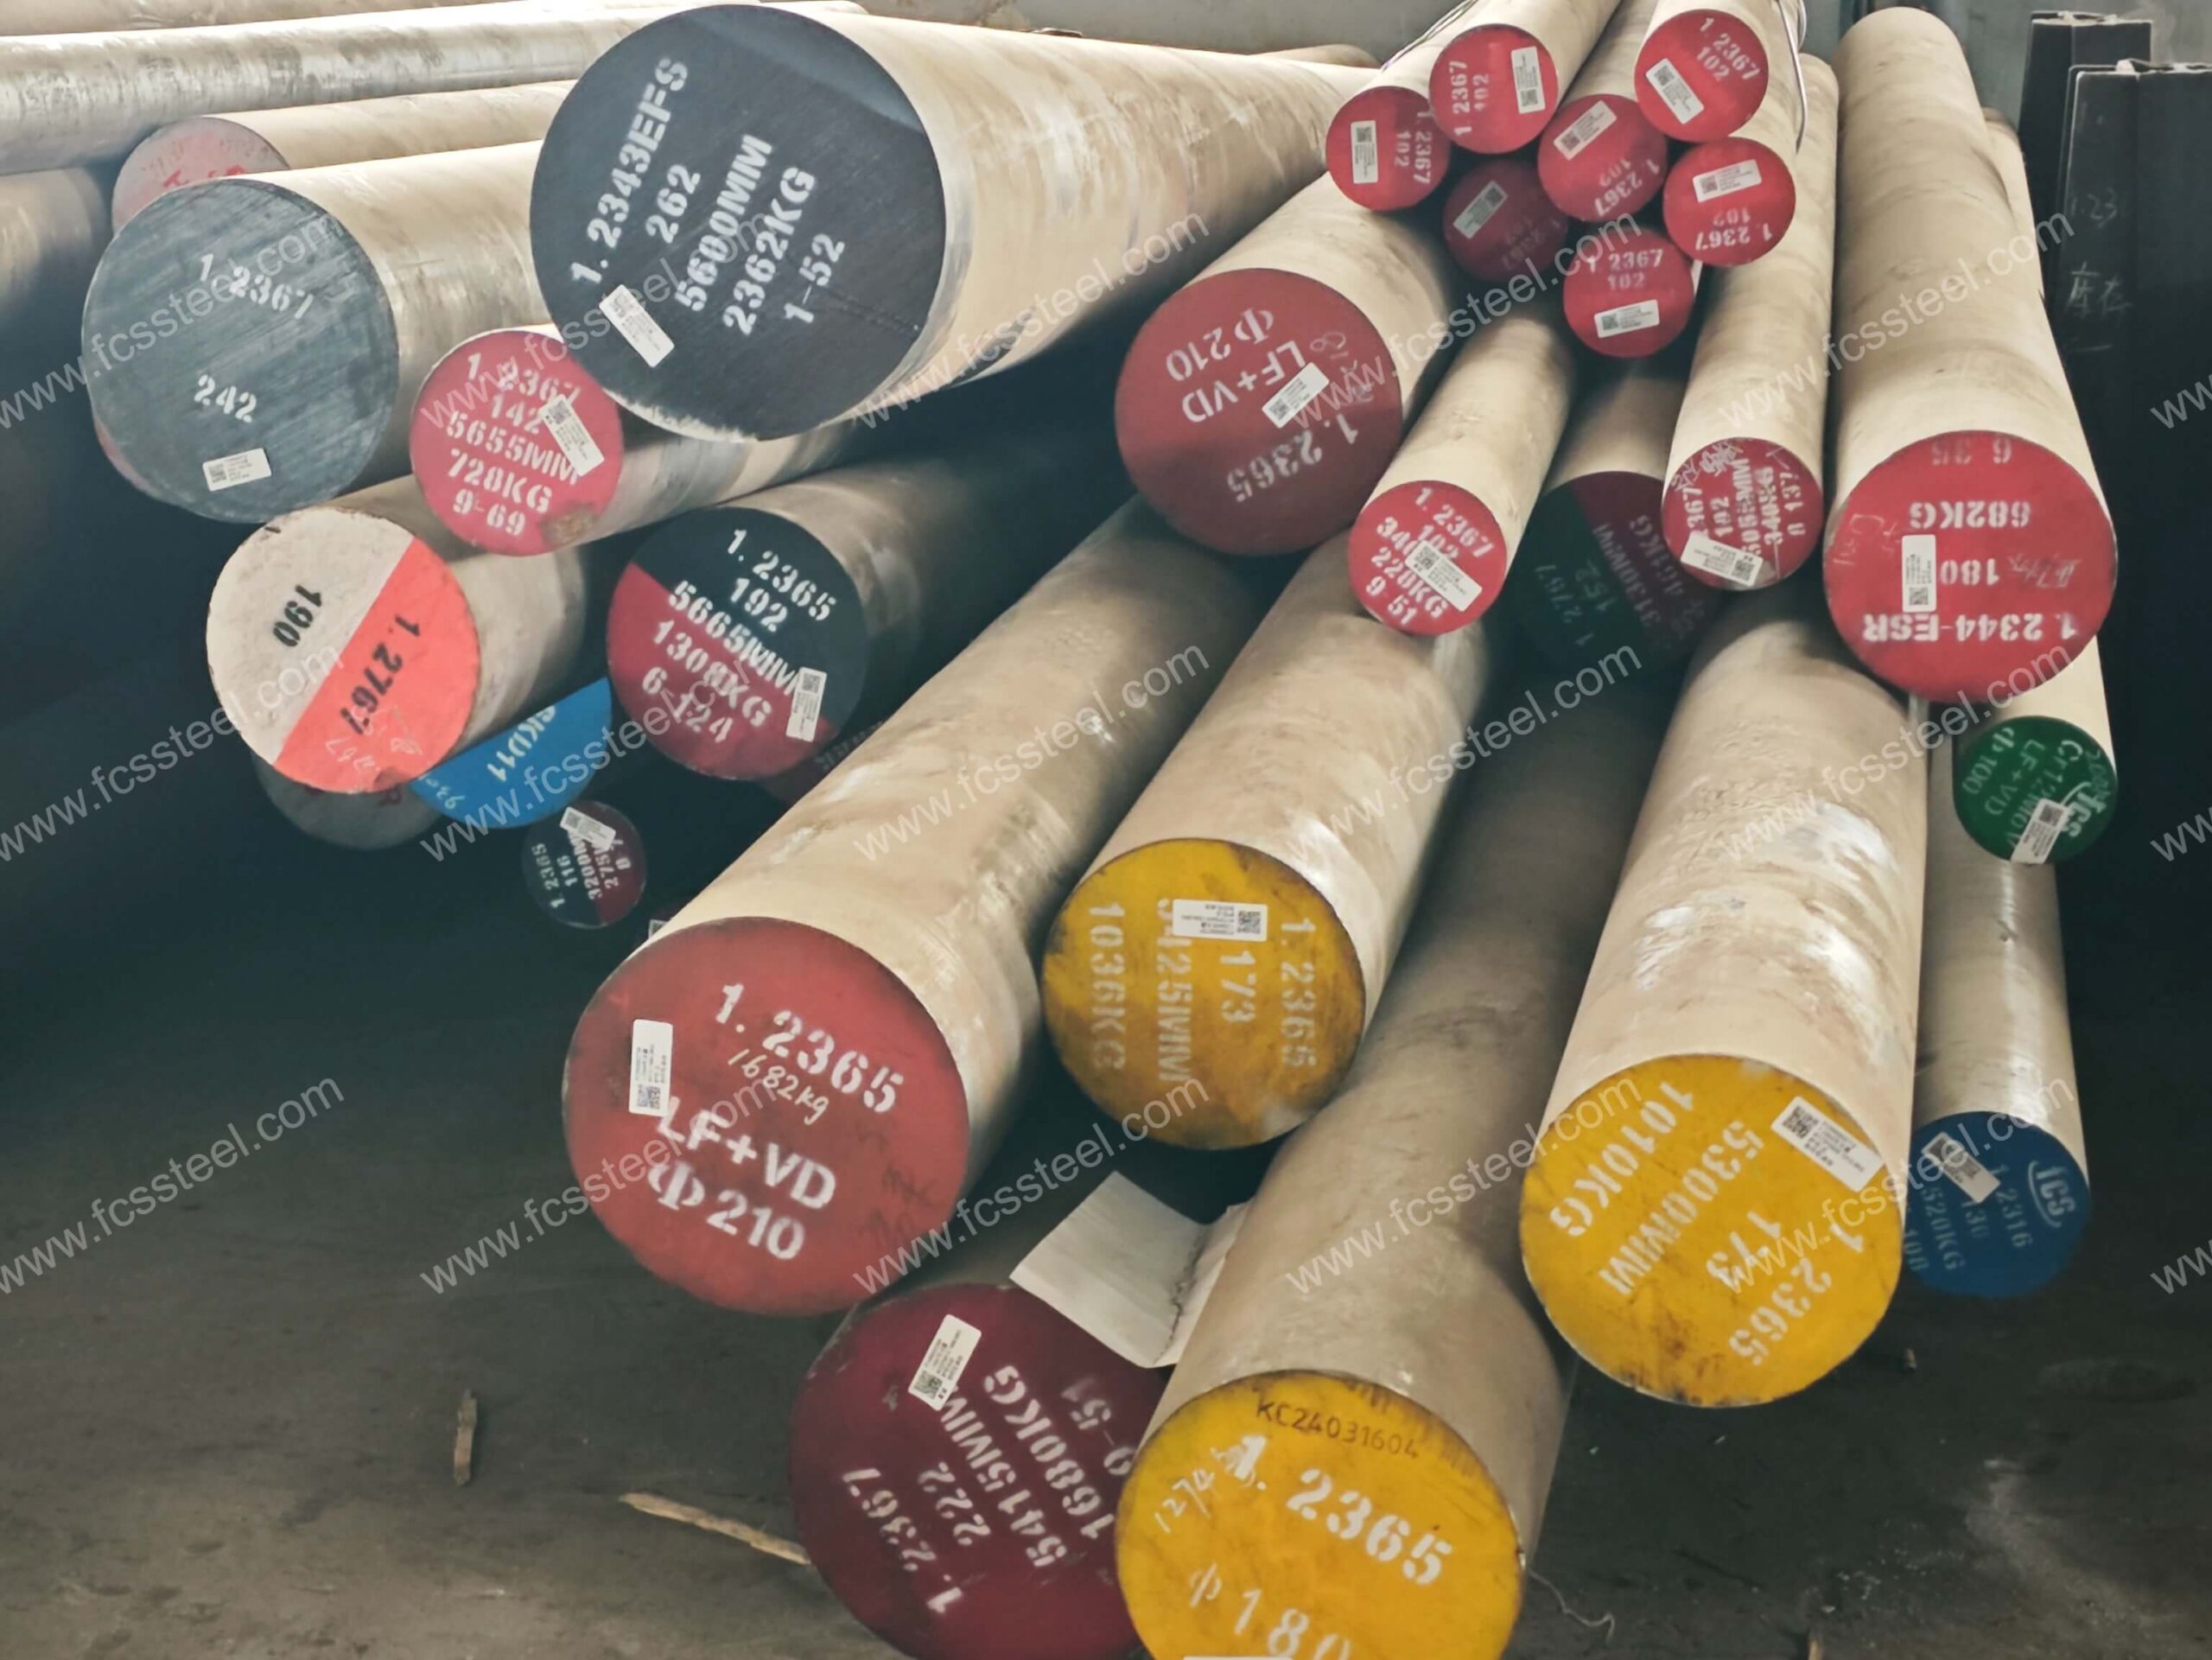
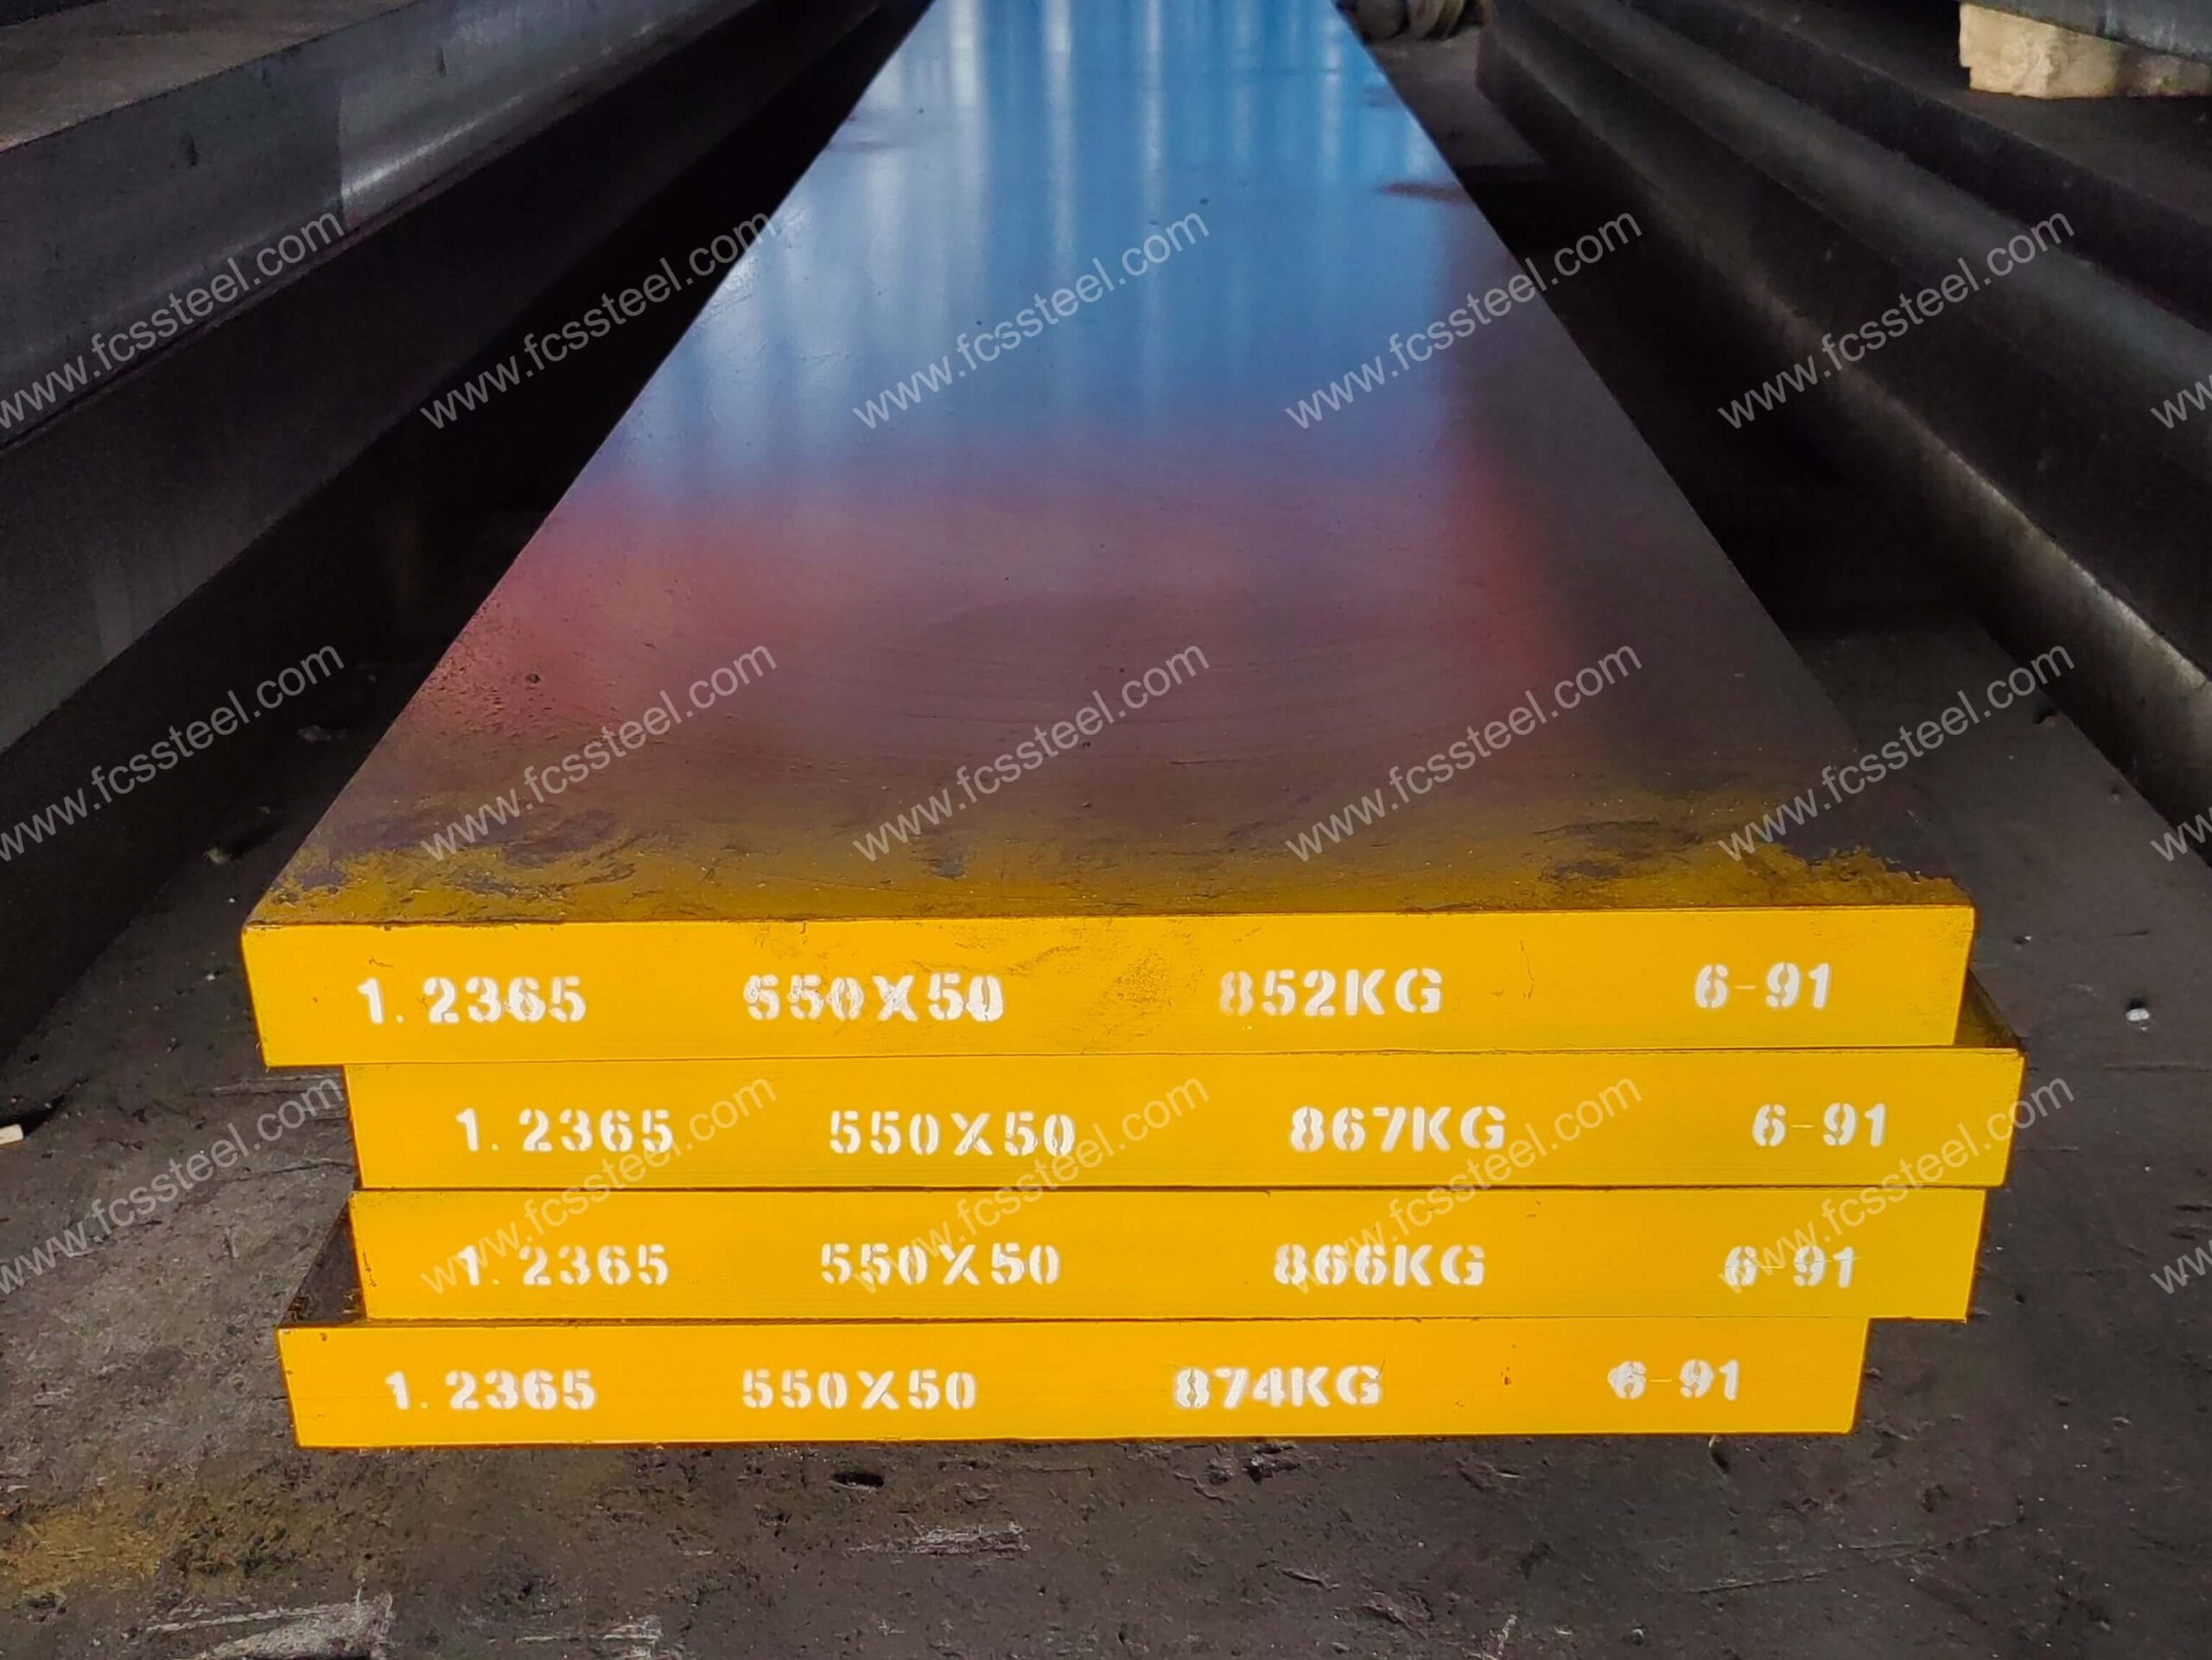
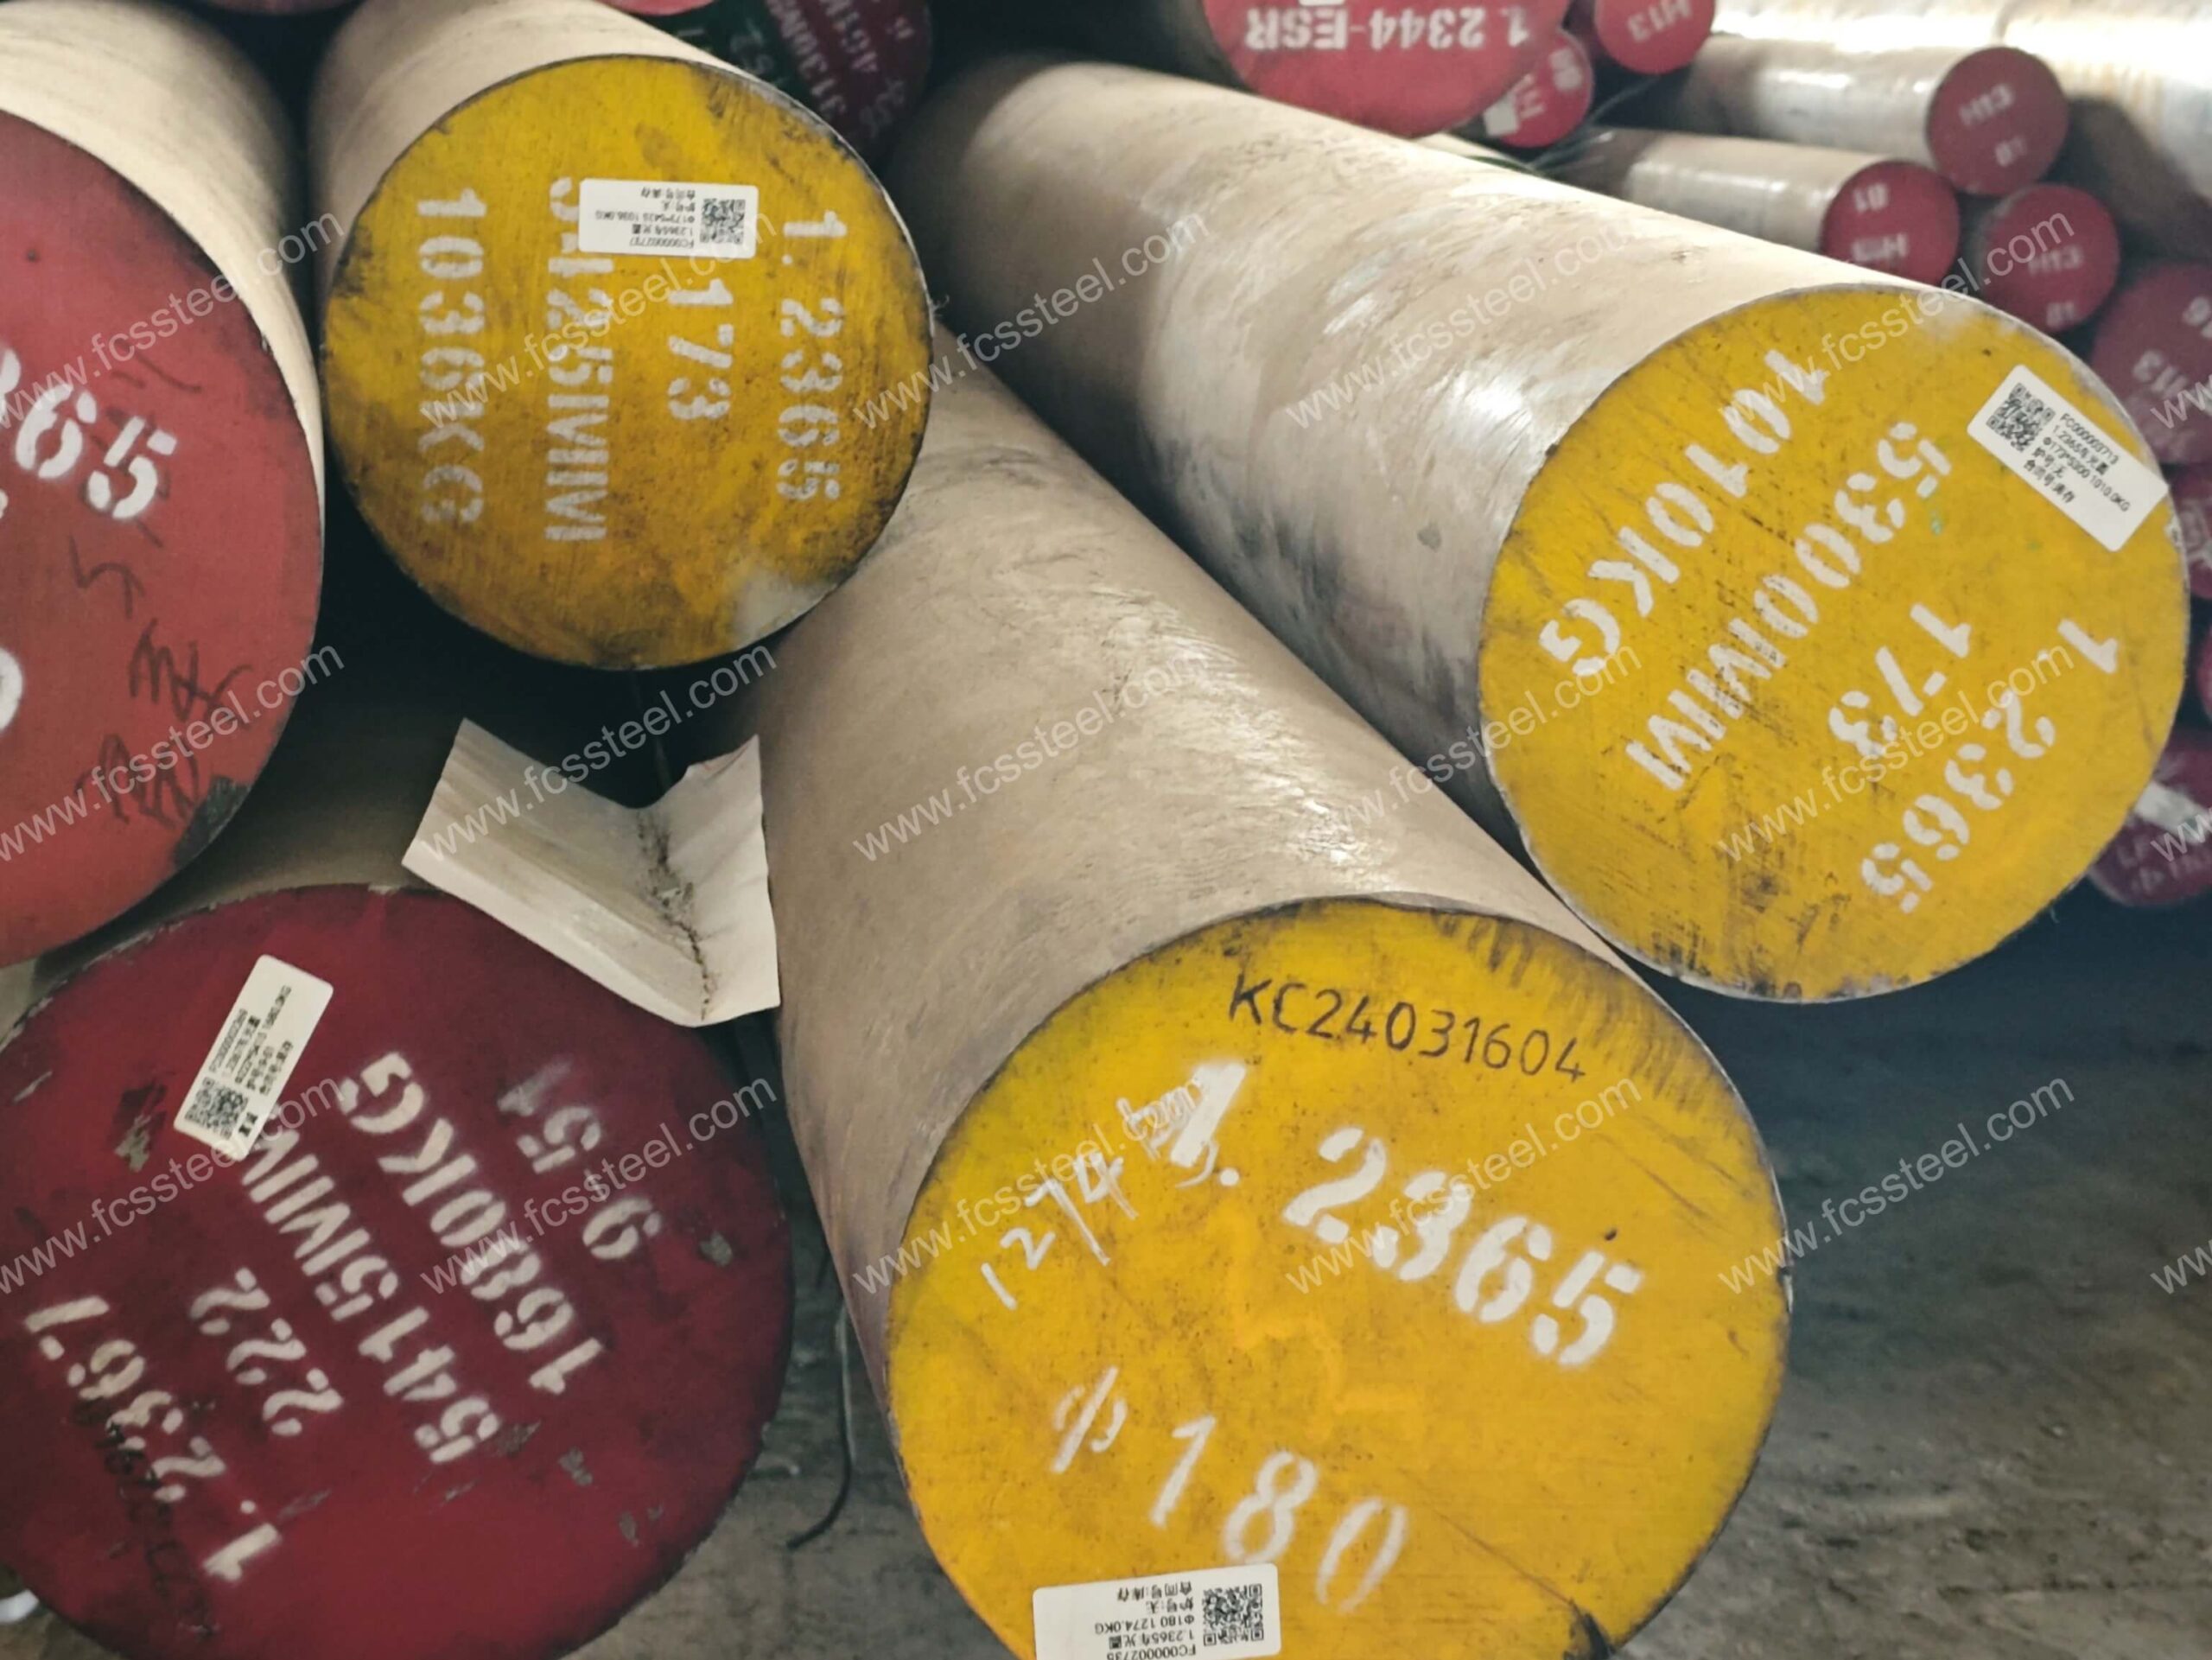
Aço para ferramentas H10 | 1.2365 | X32CrMoV3-3
Em ambientes de trabalho com altas temperaturas, os aços comuns para moldes enfrentam sérios desafios, como fissuras por fadiga térmica, amolecimento prematuro e resistência insuficiente ao desgaste, resultando em produtividade reduzida e alto custo de substituição frequente do molde.
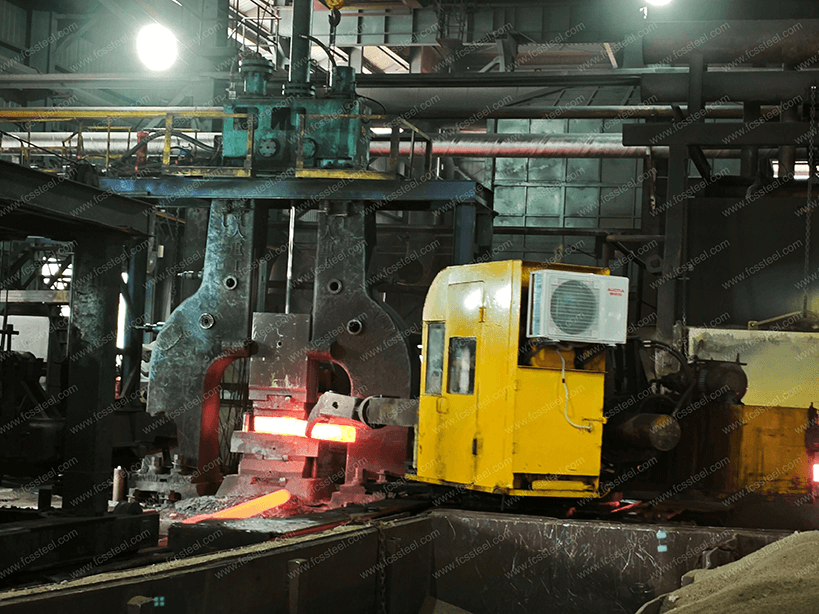
Como fornecedora profissional de aço para moldes, a FCS TOOL STEEL oferece o aço para moldes H10/1.2365/X32CrMoV3-3 para trabalho a quente, que apresenta excelente dureza e resistência à fadiga a quente graças à sua composição química otimizada e processos especiais de tratamento térmico. A inovação deste aço-liga premium de cromo-molibdênio-vanádio reside na sua proporção elementar equilibrada, que garante excelente dureza e resistência ao desgaste em temperaturas de operação de até 650 °C.
Clientes que utilizam o aço ferramenta H10 da FCS Factory observaram melhorias significativas na vida útil dos moldes, de 30 a 50%, reduzindo o tempo de inatividade e os custos de substituição. Em ambientes de fundição sob pressão com operações contínuas em altas temperaturas, o material apresenta excelente resistência ao choque térmico e à adesão, trazendo benefícios econômicos significativos e ganhos de desempenho para o seu processo de produção.
Aço ferramenta H10 | 1.2365 | X32CrMoV3-3 Introdução ao produto
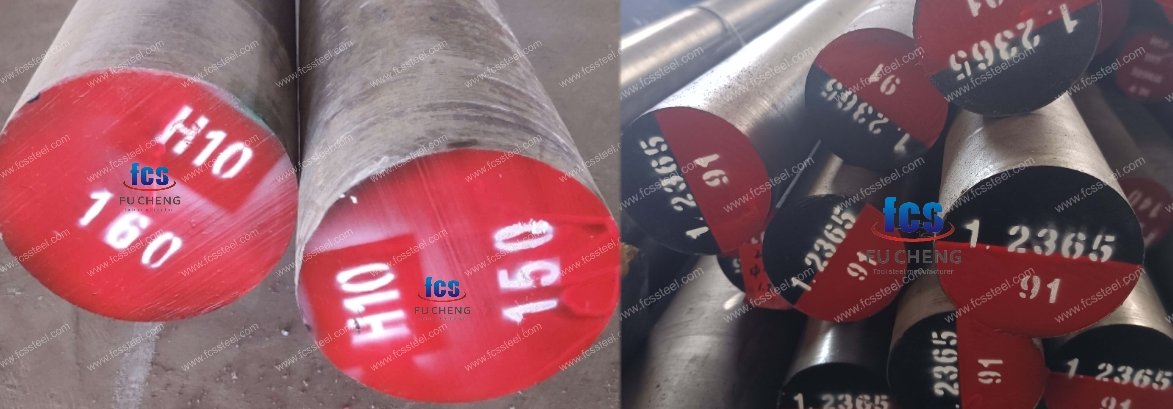
H10 Aço Ferramenta
O aço ferramenta H10 é um aço cromo-molibdênio para trabalho a quente, caracterizado por baixa condutividade térmica e insensibilidade a variações de temperatura. Sua composição química contém 0.35-0.45% de carbono, 3.00-3.75% de cromo, 2.00-3.00% de molibdênio e pequenas quantidades de silício e manganês, conferindo-lhe resistência média à corrosão (grau 3/6) e excelente resistência à fissuração térmica. Suas propriedades físicas incluem densidade de 7.78 g/cm³ e condutividade térmica de 32.8 W/(mK) no estado recozido; A dureza após o tratamento térmico atinge até 50-52 HRC, sendo a otimização do desempenho obtida por têmpera em óleo ou resfriamento ao ar a 1000-1030°C e revenido a 450-570°C. O aço deve ser temperado em óleo ou resfriado ao ar a 1000-1030°C e revenido a 450-570°C para otimizar suas propriedades.
1.2365 Aço para ferramentas
O aço ferramenta 1.2365 (correspondente à norma alemã W-Nr/DIN) é um aço ferramenta para trabalho a quente de alta liga, com uma composição de 0.28-0.35% de carbono, 2.70-3.20% de cromo, 2.60-3.00% de molibdênio e 0.40-0.70% de vanádio. A composição de 0.70% de vanádio enfatiza a estabilidade em altas temperaturas e a resistência ao desgaste. Possui densidade de 7.85 g/cm³ e condutividade térmica de 33 W/(mK) a 400-600°C. O tratamento térmico é realizado por têmpera a 1020-1050°C (resfriamento em óleo/ar) e revenido a 500-650°C, podendo a dureza ser regulada para 40-55 HRC, enquanto a resistência ao escoamento é ≥ 730 MPa e o alongamento ≥ 14%.
Aço ferramenta X32CrMoV3-3
O aço ferramenta X32CrMoV3-3 (DIN, Alemanha) possui uma composição altamente consistente com a norma 1.2365: 0.28-0.35% de carbono, 2.70-3.20% de cromo, 2.60-3.00% de molibdênio e 0.40-0.50% de vanádio. A composição é caracterizada por temperabilidade e resistência a altas temperaturas. Os parâmetros físicos incluem uma densidade de 7.85 g/cm³ e um coeficiente de expansão térmica (20-100°C) de 11.8 x 10⁻⁶ K⁻¹. Após têmpera a 1020-1060°C e revenido a 520-700°C, atinge uma dureza de 50-700°C. Após têmpera a 1020-1060°C e revenido a 520-700°C, apresenta dureza de 50-52 HRC, resistência à tração de ≥980 MPa e excelente resistência à fadiga térmica.
Aço ferramenta H10 | 1.2365 | Tipos e opções X32CrMoV3-3

A tabela abaixo mostra a faixa de tamanho, condição da superfície e detalhes de tolerância para H10/1.2365/X32CrMoV3-3 Tool Steel:
Aço ferramenta H10 | 1.2365 | X32CrMoV3-3 Opções personalizadas

- Composição química personalizada: GB, DIN, ASTM, JIS e outros graus padrão podem ser produzidos. A composição química pode ser personalizada individualmente.
- Especificações personalizadas: aço redondo (diâmetro), chapa (espessura, largura) podem ser produzidos de forma personalizada.
- Embalagem especializada para armazenamento de longo prazo ou condições extremas de transporte: inclui pulverização de tinta preta em todos os lugares, envolvimento com filme plástico, pulverização de óleo antiferrugem e envio em caixas de madeira.
- Produção personalizada com base em amostras ou acordos técnicos.
- Aço ferramenta H10/1.2365/X32CrMoV3-3 para refusão por eletroescória (ESR): opção premium com maior pureza e propriedades isotrópicas para aplicações críticas.
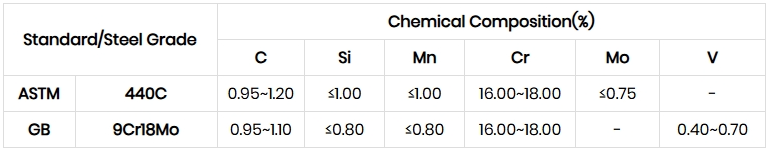
Aço ferramenta H10 | 1.2365 | Composição química X32CrMoV3-3
Aço ferramenta H10 | 1.2365 | Processo de tratamento térmico X32CrMoV3-3

1. Revigorante
2. Resfriamento
3. Têmpera
4. Precauções
O processo de aquecimento deve controlar a taxa de aquecimento para evitar um aumento muito rápido da temperatura, levando à oxidação e descarbonetação da superfície da peça. O aquecimento por atmosfera protetora pode ser utilizado ou a adição de carvão e outros agentes antidescarbonetação no forno.
Ao resfriar e temperar, escolha o meio de resfriamento e o método de resfriamento apropriados de acordo com o formato e o tamanho da peça de trabalho para garantir o efeito de têmpera e, ao mesmo tempo, reduzir o risco de deformação e rachaduras.
Aço ferramenta H10 | 1.2365 | Inspeção de qualidade X32CrMoV3-3

1. Inspeção das condições da superfície
2. Teste de composição química
3. Inspeção de Dimensão e Tolerância
4.Teste de dureza
5. Teste ultrassônico
6. Inspeção de Microestrutura
(1) Análise Metalográfica
A fábrica da FCS usará instrumentos de análise metalográfica para detectar o estado da microestrutura após o tratamento térmico, incluindo distribuição de carboneto, morfologia da martensita, teor de austenita residual, etc.
(2) Classificação do tamanho do grão
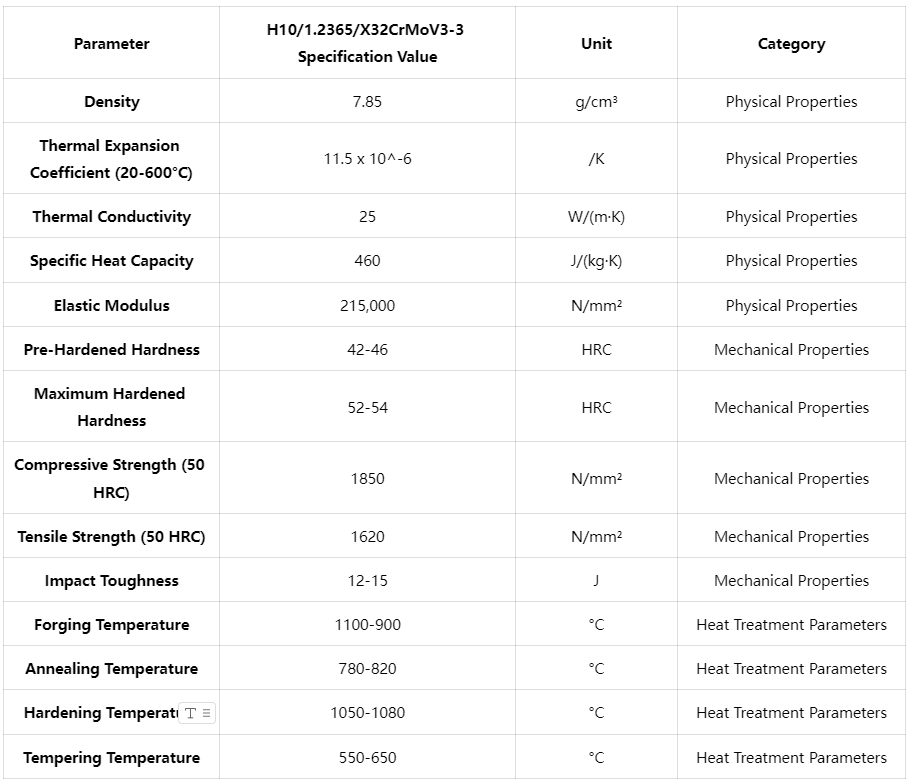
Aço ferramenta H10 | 1.2365 | Especificações técnicas X32CrMoV3-3
Aço ferramenta H10 | 1.2365 | X32CrMoV3-3 Aplicações do produto

Principais cenários de uso
Aplicações de matrizes de forjamento a quente
No processo de forjamento a quente, o aço ferramenta H10/1.2365 demonstra excelente resistência a altas temperaturas e ao desgaste. Uma planta de forjamento industrial utilizou nosso aço 1.2365 para fabricar matrizes de forjamento complexas que mantiveram excelente estabilidade dimensional e integridade superficial, mesmo em temperaturas de operação acima de 900 °C. O aço foi utilizado para produzir diversas matrizes de forjamento complexas. Especialmente para forjados de precisão que exigem controle dimensional rigoroso, as propriedades de baixa distorção do aço H10 oferecem vantagens significativas, reduzindo a necessidade de usinagem posterior.
Aplicações de ferramentas de extrusão a quente
O aço ferramenta X32CrMoV3-3 se destaca em ferramentas de extrusão de metal, particularmente em matrizes para perfis de alumínio e ligas de cobre. Um fabricante de perfis estendeu a vida útil de suas matrizes de extrusão dos tradicionais 3 meses para 5 meses utilizando nosso aço para matrizes. A alta resistência ao desgaste garante que as cavidades da matriz mantenham sua geometria precisa mesmo sob altas pressões e temperaturas, produzindo perfis consistentes e de alta qualidade.
Aplicações de ferramentas de cisalhamento em alta temperatura
Ferramentas de corte para chapas metálicas, perfis e barras em altas temperaturas são outra aplicação importante para o aço H10/1.2365. Essas aplicações exigem um material com excelente tenacidade e resistência ao desgaste simultaneamente, e os aços da FCS TOOL STEEL são tratados termicamente com precisão para garantir tenacidade suficiente, mantendo alta dureza, evitando lascamento da aresta de corte e prolongando a vida útil da ferramenta.
Aplicações Específicas da Indústria
- Indústria automotiva: moldes de fundição sob pressão para componentes de motores em liga de alumínio; moldes de forjamento para sistemas de transmissão; ferramentas de termoformagem para componentes de chassis; moldes para sistemas de escapamento de alto desempenho; indústria aeroespacial.
- Matrizes de forjamento de precisão em ligas leves: ferramentas de conformação a quente para componentes de turbinas; matrizes de extrusão para componentes estruturais; ferramentas de estampagem a quente de alta precisão.
- Indústria de eletrônicos de consumo: Matrizes de extrusão para dissipadores de calor de smartphones e tablets; Matrizes de fundição sob pressão para carcaças de liga de alumínio leve; Ferramentas de extrusão de conectores de precisão; Matrizes de conformação a quente para carcaças de equipamentos eletrônicos duráveis.
- Indústria de Energia: moldes para forjamento de peças de turbinas; ferramentas de extrusão para peças de transmissão de energia; moldes para forjamento a quente de peças de válvulas; moldes para conformação de peças de equipamentos de alta pressão.
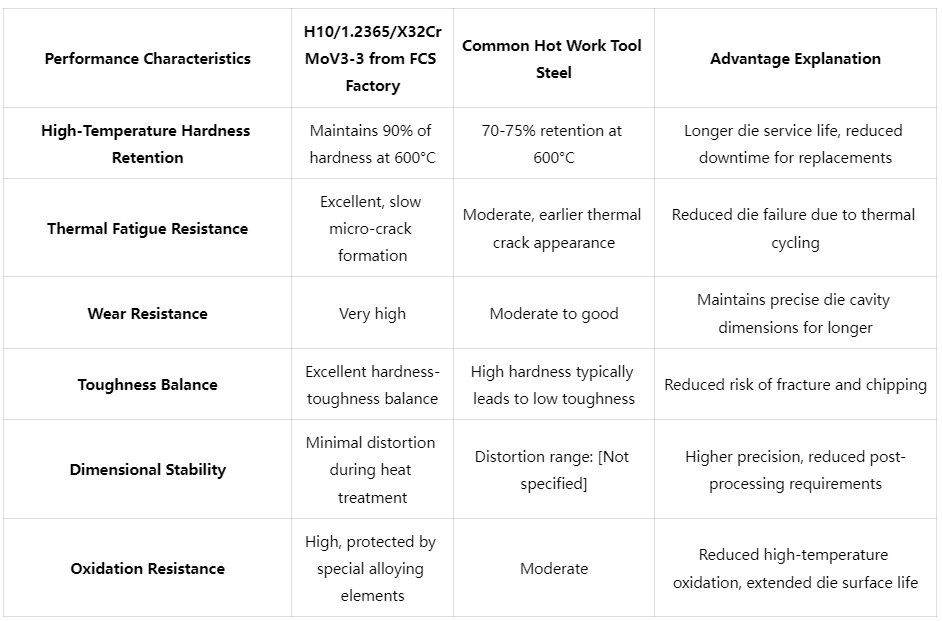
Aço ferramenta H10 | 1.2365 | Comparação de vantagens competitivas do X32CrMoV3-3
Aço ferramenta H10 | 1.2365 | X32CrMoV3-3 Histórias de sucesso de clientes
Aço ferramenta H10 | 1.2365 | Informações sobre a estrutura de preços do X32CrMoV3-3
Aço ferramenta H10 | 1.2365 | X32CrMoV3-3 Perguntas frequentes

P: Os aços H10/1.2365 e X32CrMoV3-3 são exatamente o mesmo?
R: Sim, H10 (norma americana AISI), 1.2365 (norma alemã DIN) e X32CrMoV3-3 (norma europeia EN) são designações de normas internacionais diferentes para o mesmo aço para moldes de trabalho a quente. Eles têm a mesma composição química e características de desempenho, diferindo apenas nas normas de nomenclatura.P: Quais são as principais vantagens do H10 em relação a outros aços para moldes de trabalho a quente (por exemplo, H13/1.2344)?
A: Comparado ao H13, o H10/1.2365 apresenta maior dureza a quente e resistência à fadiga térmica, tornando-o particularmente adequado para aplicações exigentes, como a fundição de alumínio sob pressão. O aço H10 contém uma proporção maior de molibdênio e vanádio, o que forma um carboneto mais estável e proporciona maior capacidade de manter sua dureza em altas temperaturas. No entanto, o H13 oferece melhor resistência à corrosão devido ao seu maior teor de cromo.P: Qual a diferença entre o aço ferramenta H10 e o aço para trabalho a quente CrMoV?
A: Não há diferença. O aço ferramenta H10/1.2365 é um aço ferramenta para trabalho a quente CrMoV, cujos principais elementos de liga são cromo (Cr), molibdênio (Mo) e vanádio (V). A combinação desses elementos proporciona excelente dureza a quente, resistência ao desgaste e resistência à fadiga térmica.
Informações adicionais
| Peso | 45 kg |
|---|---|
| Dimensões | 165 × 60 × 25 cm |