| Shape | Proces | Zakres wymiarów | Powierzchnia | Tolerancja |
| Płaski pasek | Walcowane na gorąco | Grubość: 10-400mm
Szerokość: 200-800mm Długość: 3000-5800mm |
Czarny;
Wypiaskowane |
Grubość: 0-+2MM
Szerokość: 0-+5MM/0-+10MM |
| Kute na gorąco | Grubość: 50-500mm
Szerokość: 50-1500mm Długość: 3000-5800mm |
Czarny | Grubość: +2-+5MM
Szerokość: 0-+5MM/0-+10MM |
|
| Toczone/Obrabiane maszynowo/Frezowane/Jasne | Grubość: 0-+2MM
Szerokość: 0-+5MM/0-+10MM |
|||
| Okrągły pasek
|
Walcowane na gorąco | Średnica: 10-65 mm
Długość: 3000-5800mm |
Czarny | 0-+2MM |
| Toczone/obrabiane maszynowo | 0-+2MM | |||
| Kute na gorąco | Średnica: 70-700 mm
Długość: 3000-5800mm |
Szlifowany | 0-+5MM/+2-+5MM | |
| Toczone/Obrabiane maszynowo/Frezowane/Jasne | 0-+2MM |
Rabat!


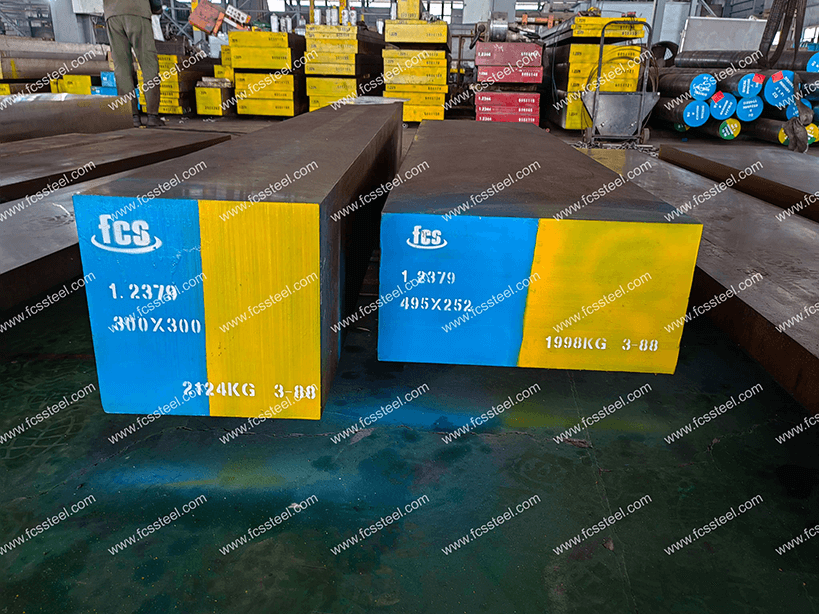
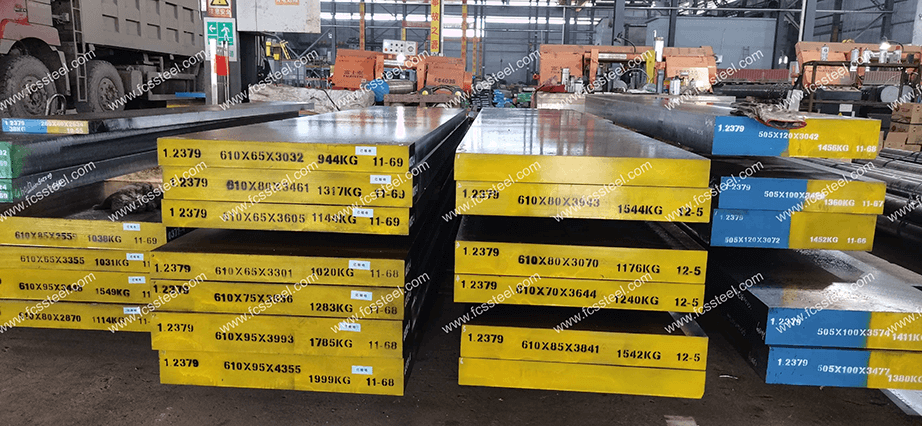
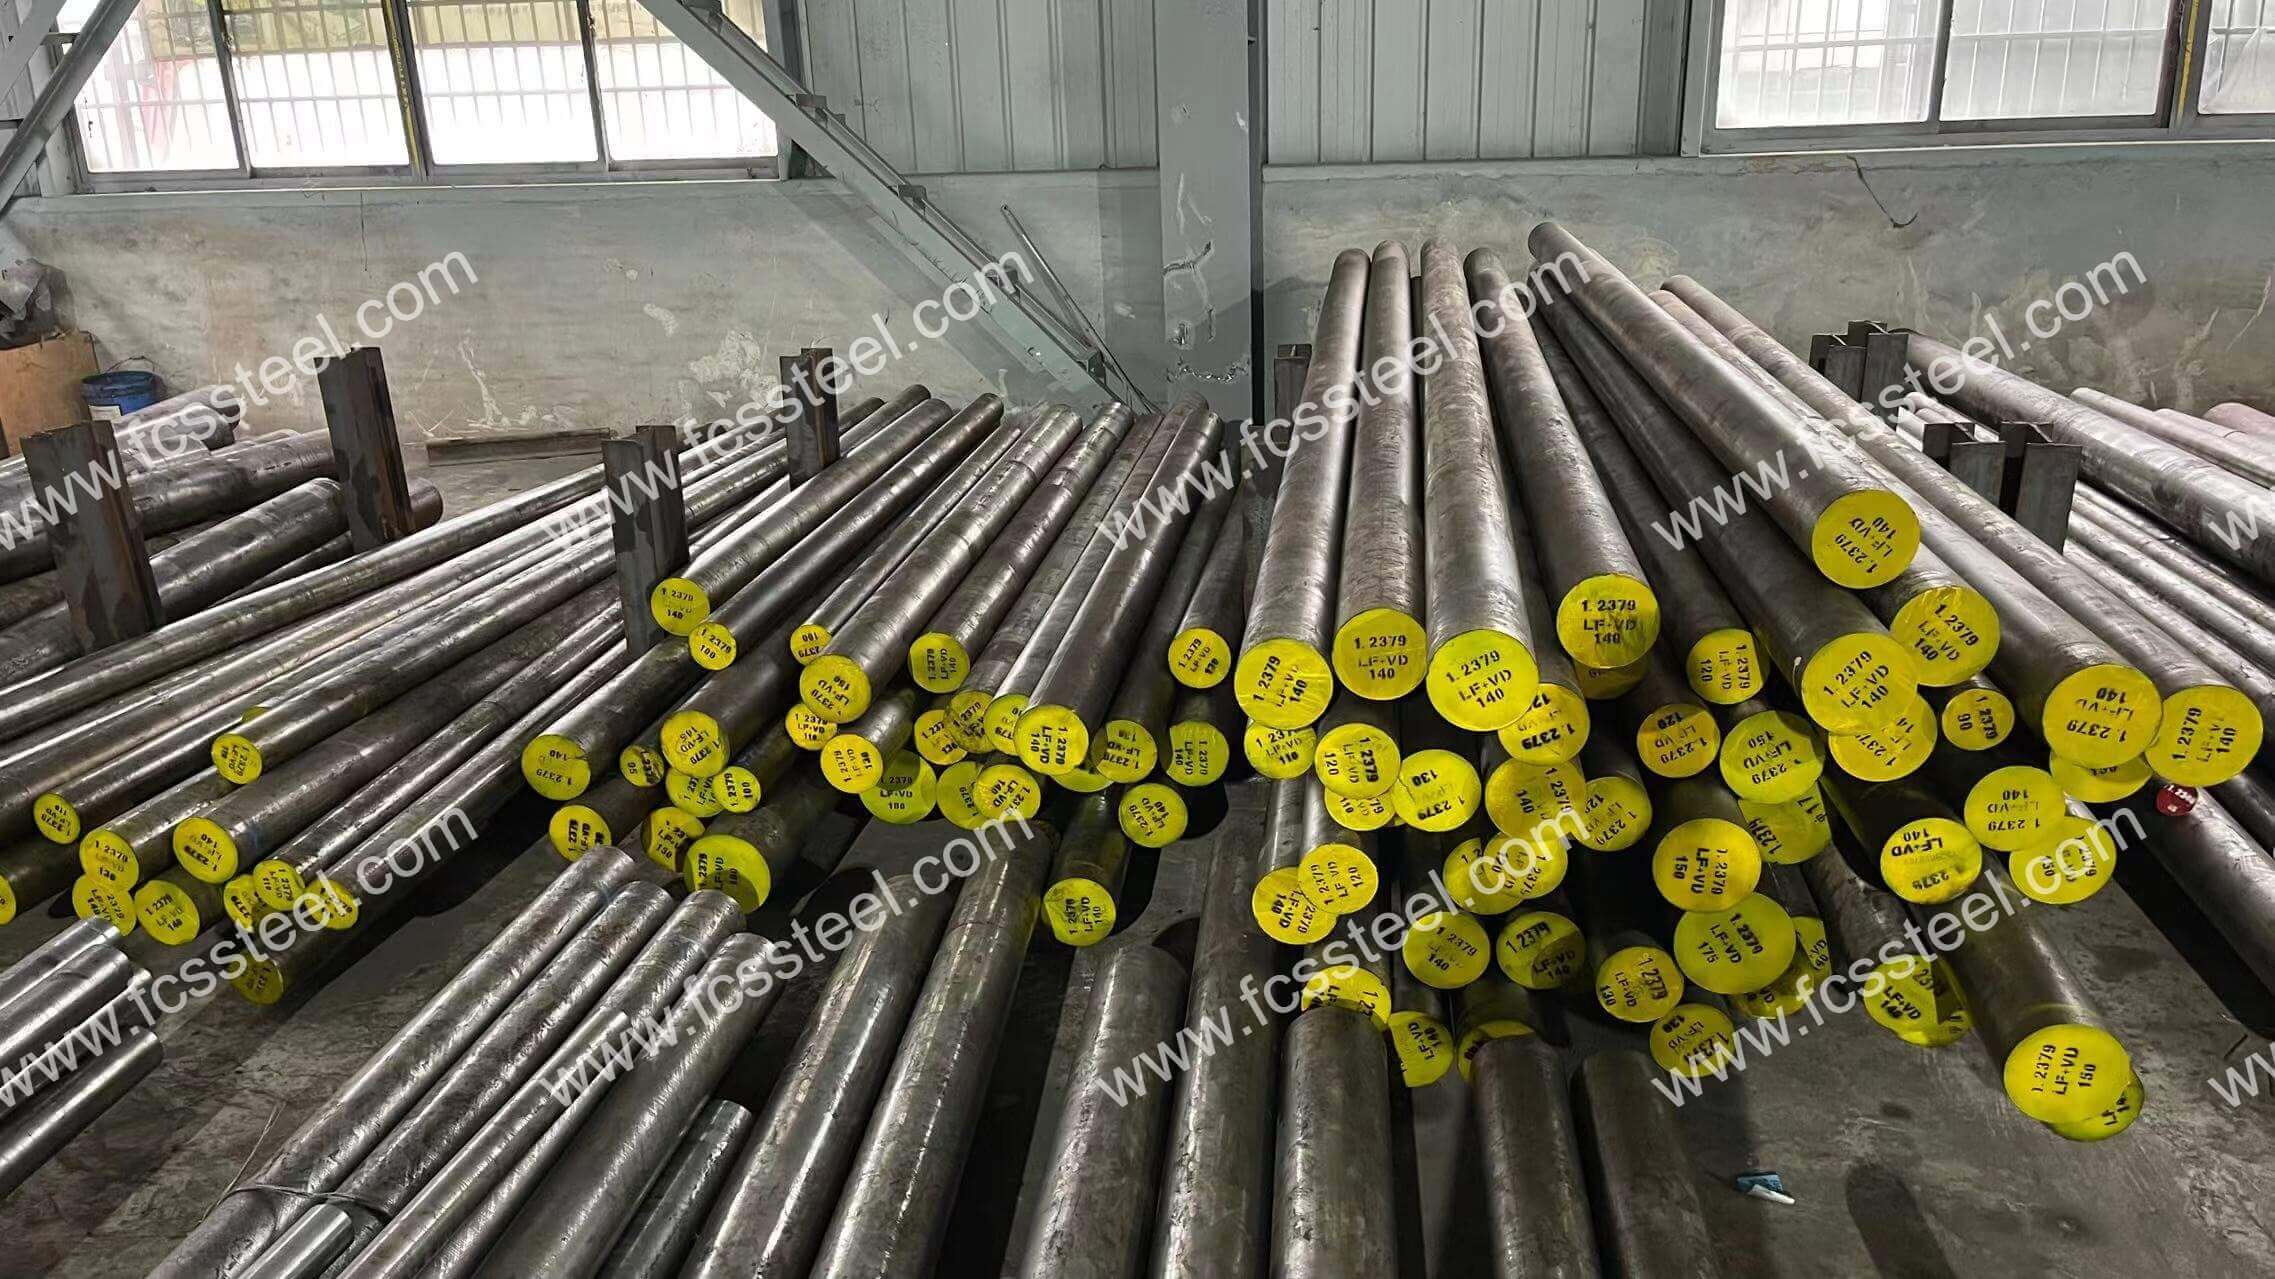
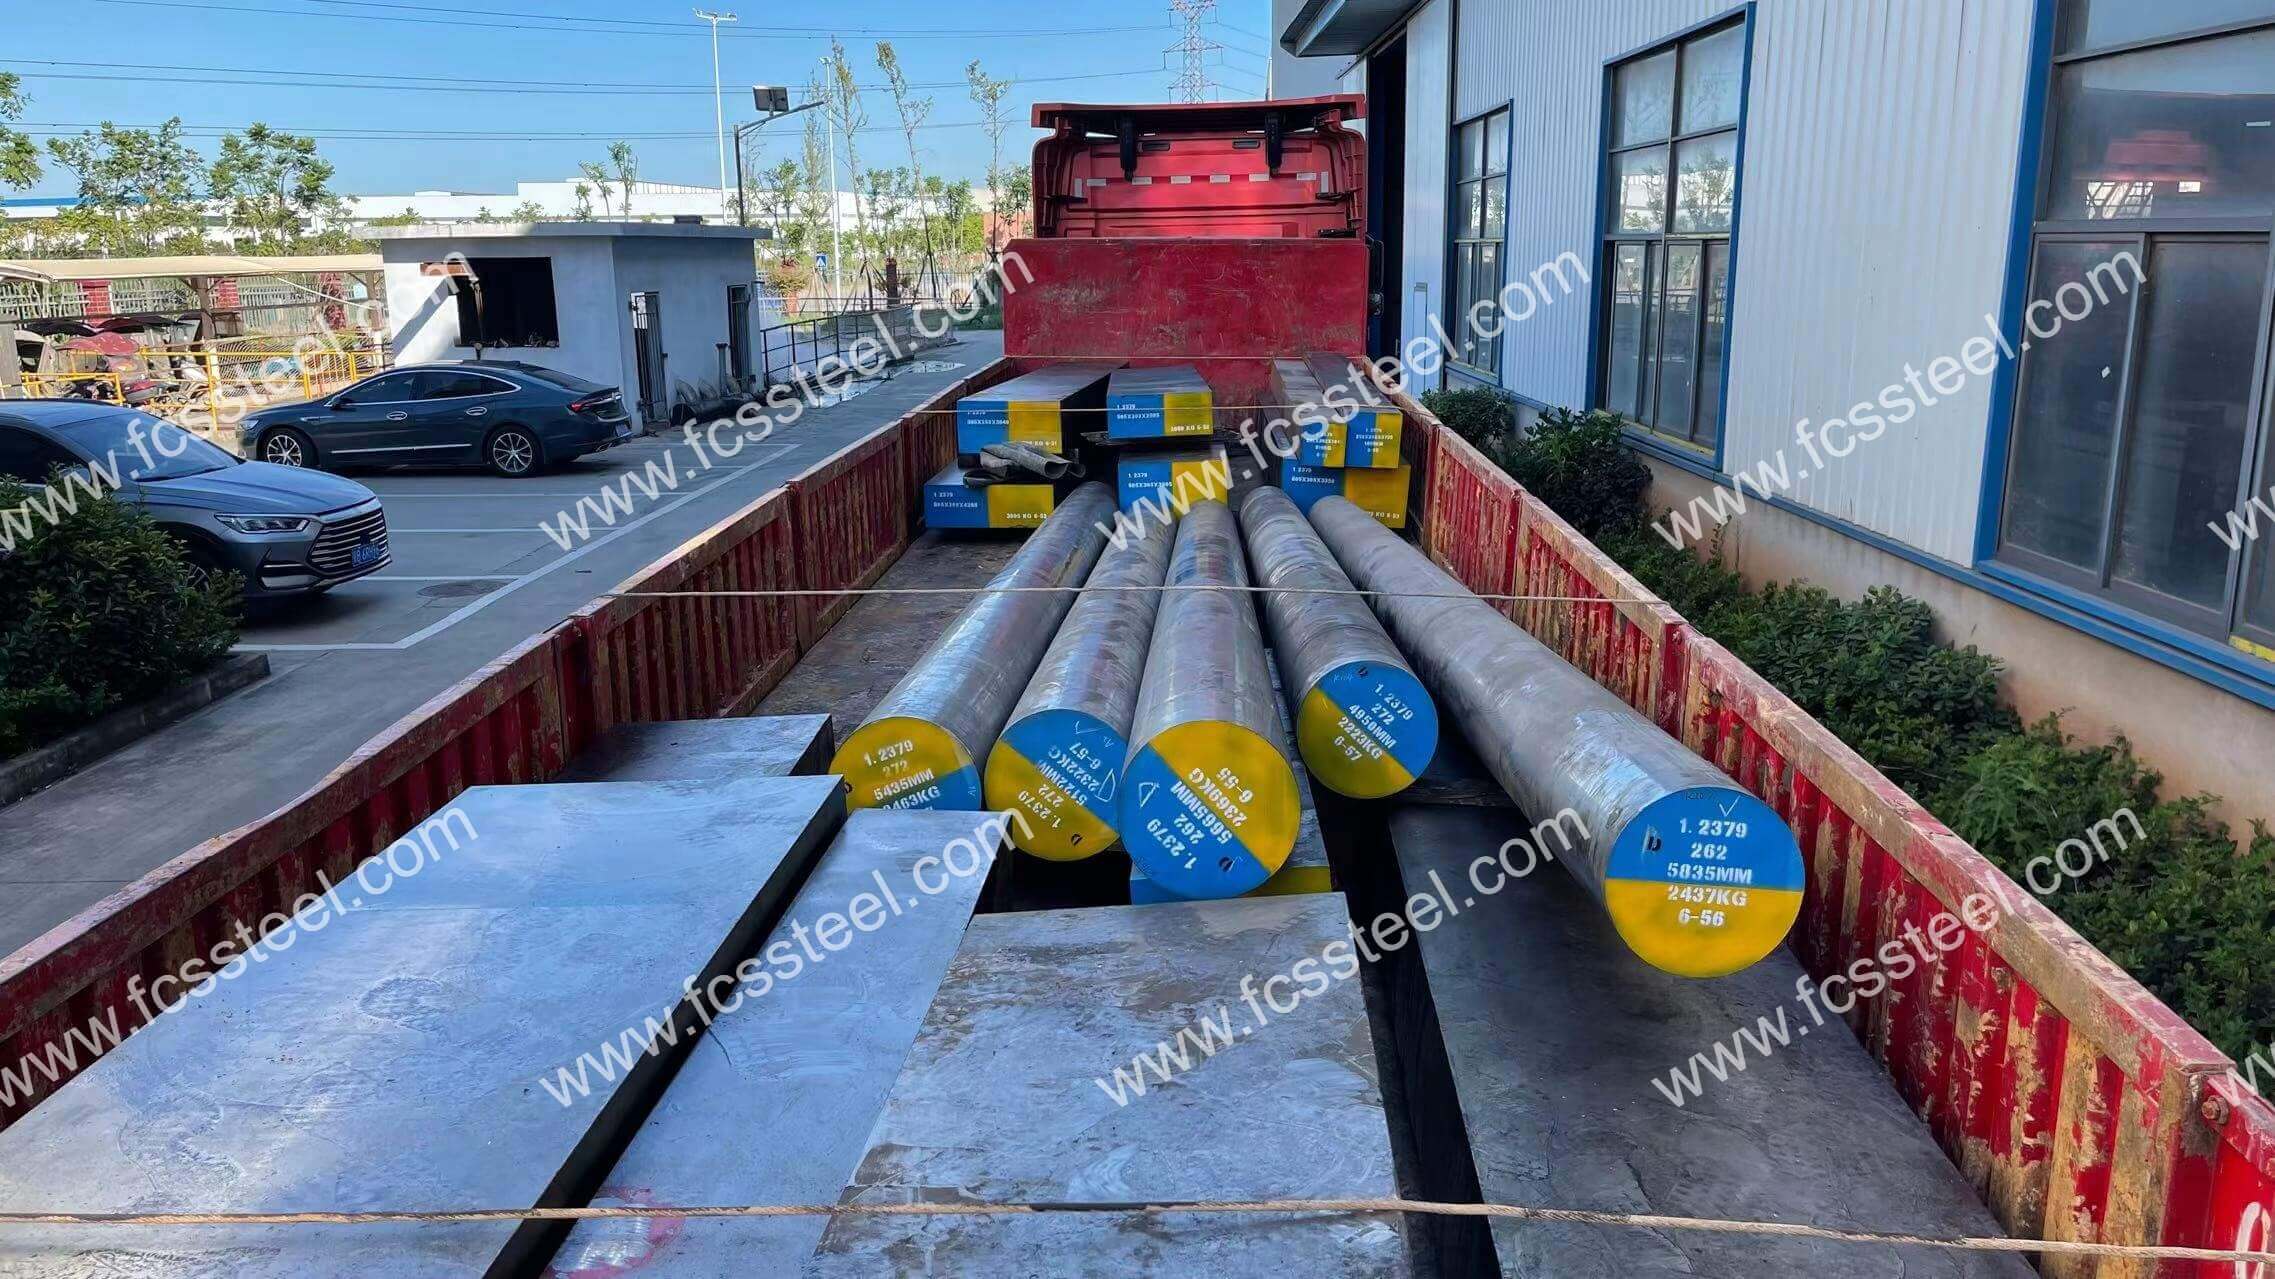
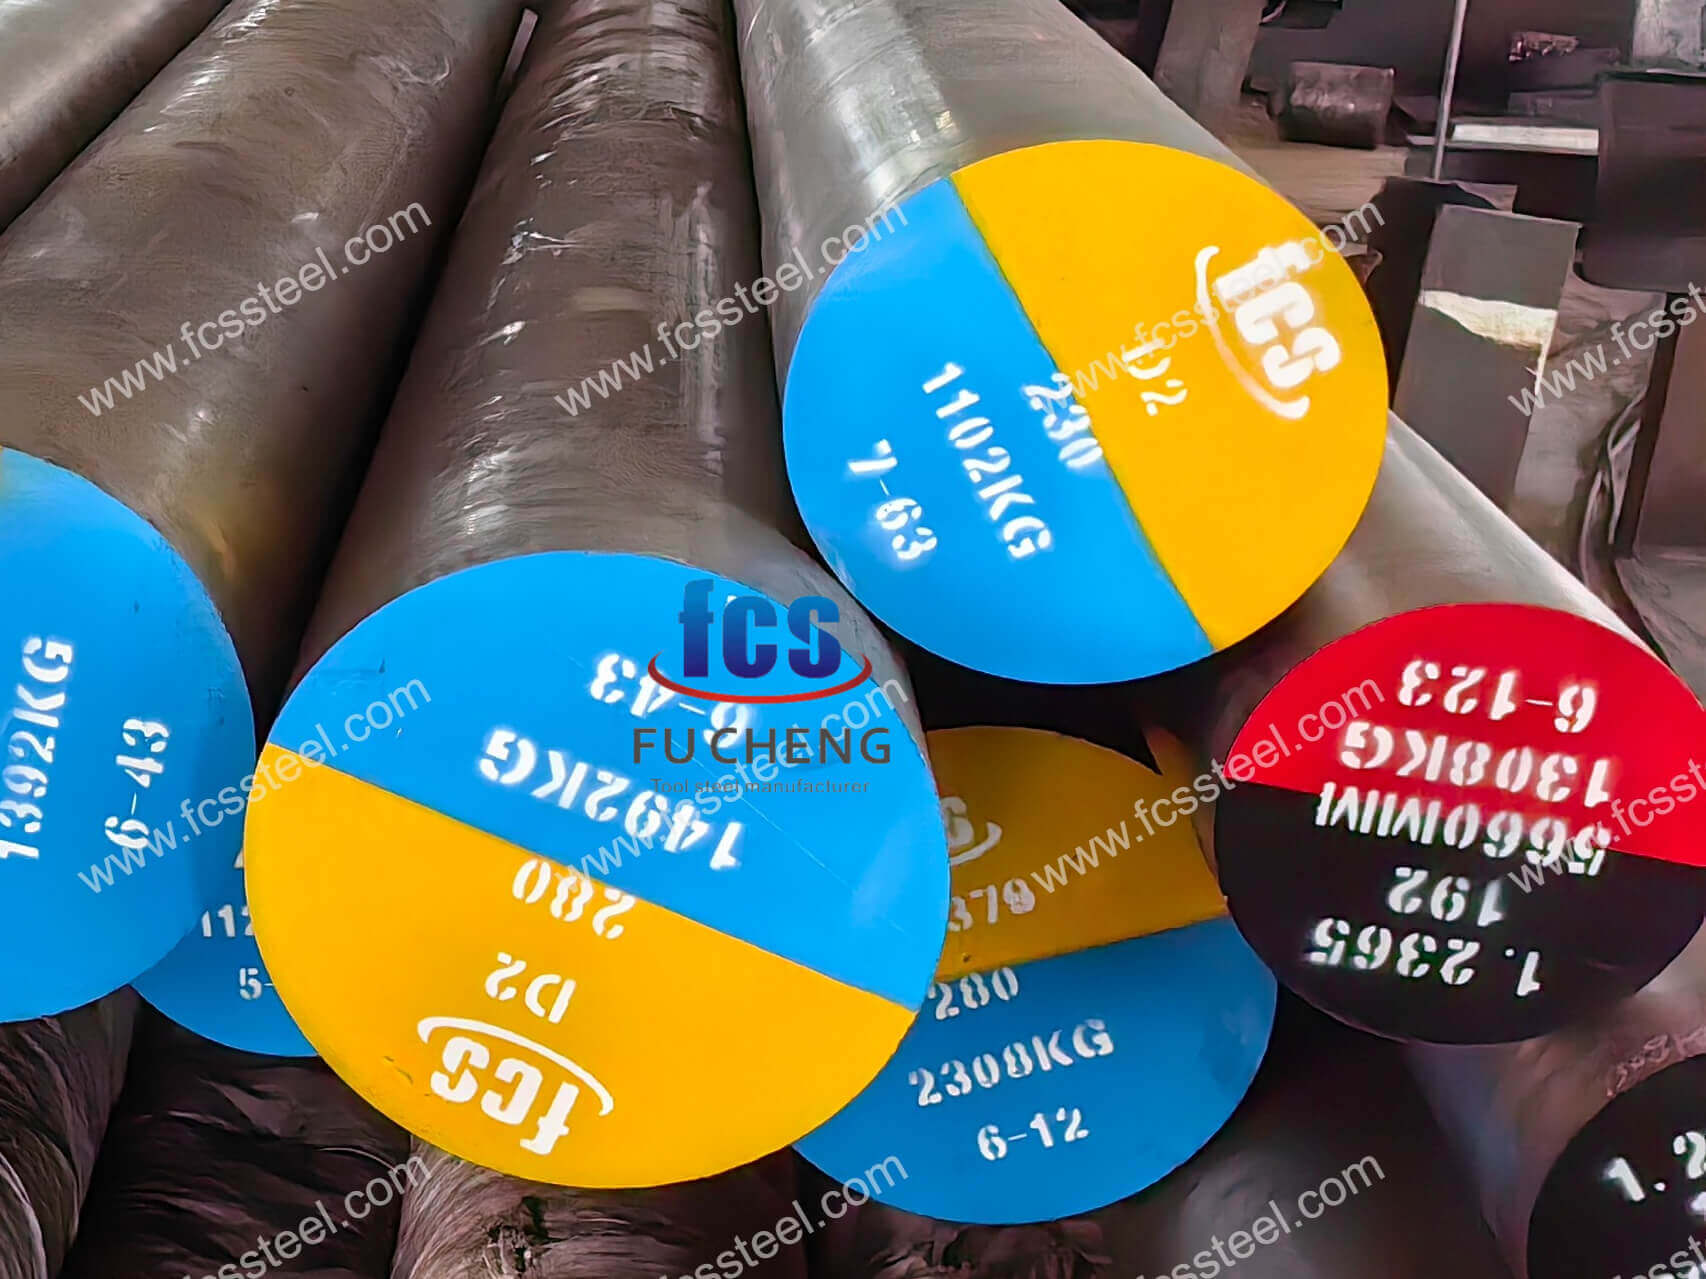
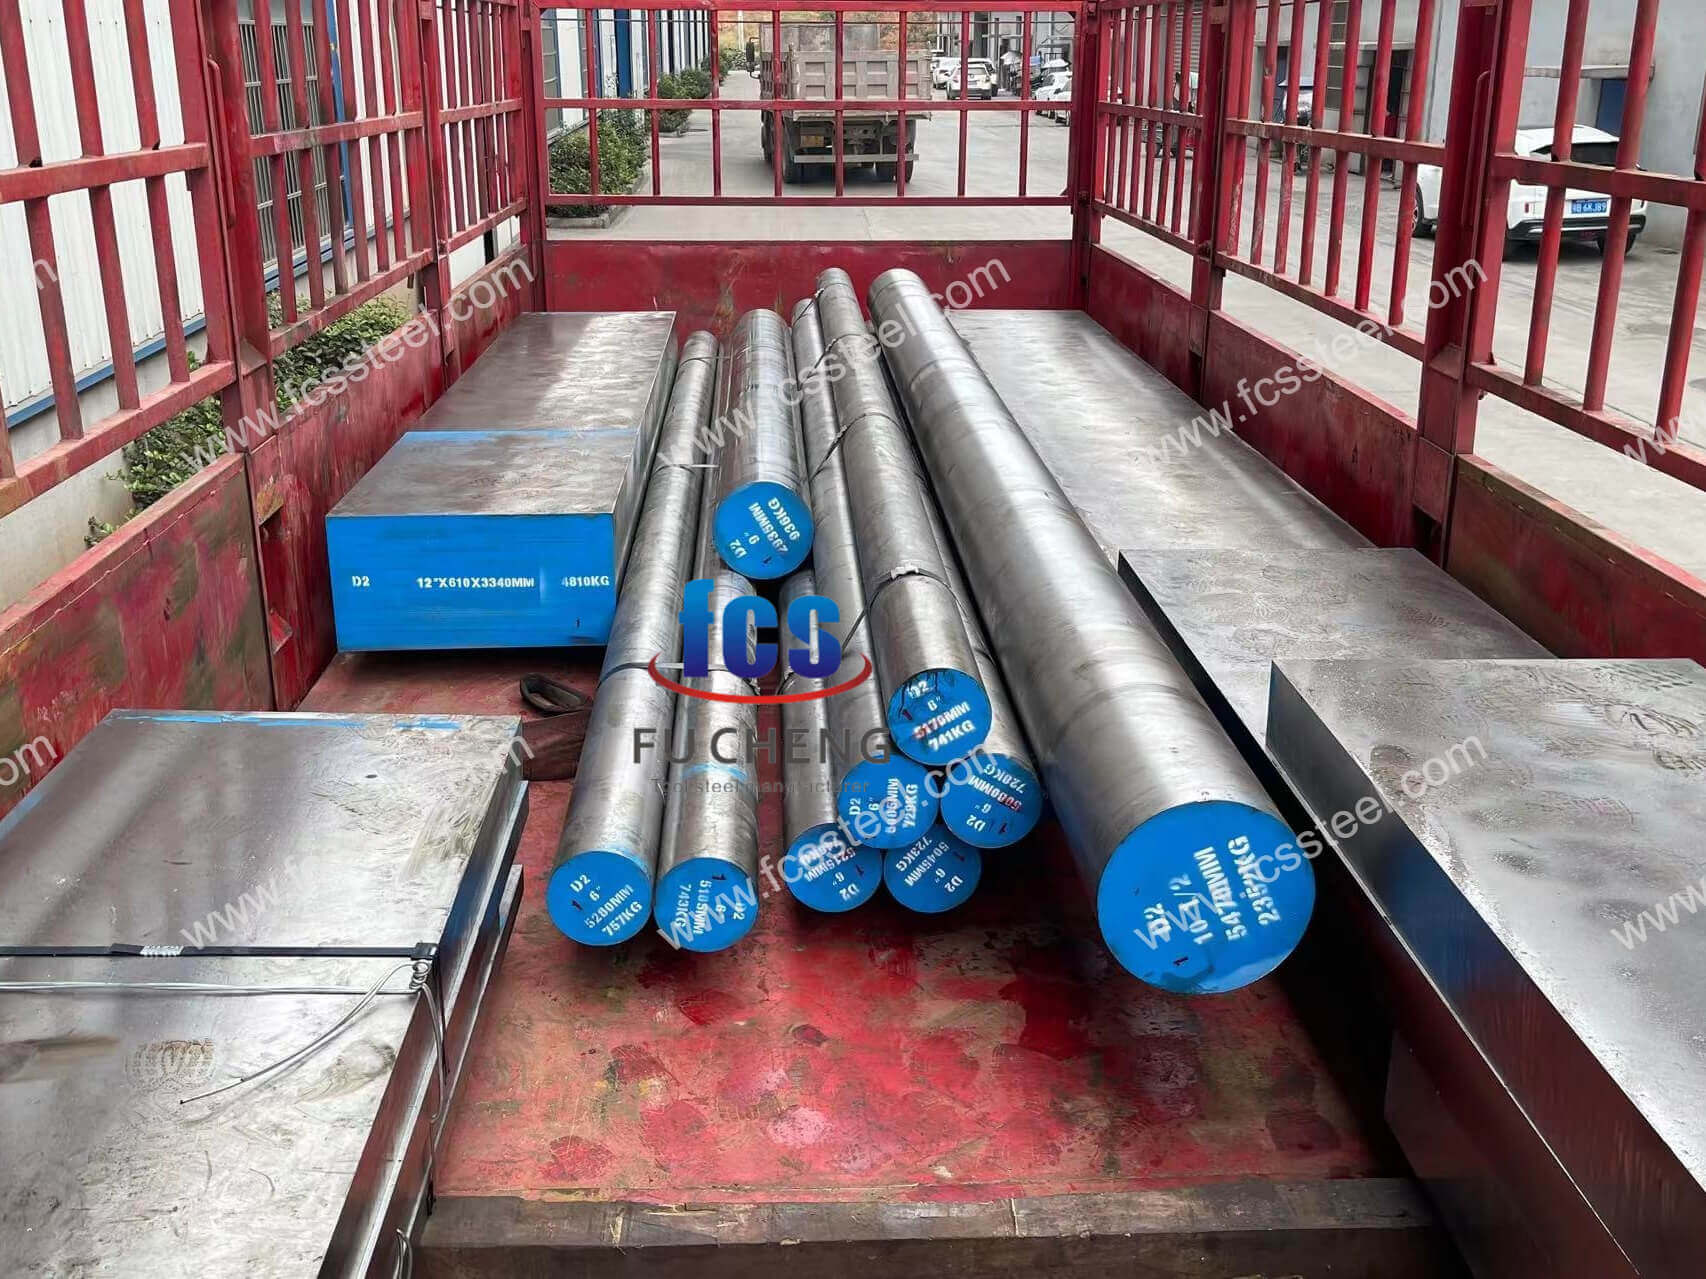
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | D2
Stal narzędziowa 1.2379/X155CrVMo12-1/D2 to szczytowe osiągnięcie technologii stali narzędziowych do obróbki na zimno o wysokiej zawartości węgla i chromu. Stal 1.2379/X155CrVMo12-1/D2 charakteryzuje się doskonałą odpornością na zużycie, dobrą wytrzymałością na ściskanie i średnią udarnością, co czyni ją idealnym wyborem do zastosowań w przemyśle motoryzacyjnym. Preferowany materiał do najbardziej wymagających zastosowań obróbki na zimno w przemyśle elektronicznym i produkcji precyzyjnej.
Fabryka FCS dysponuje nie tylko dużym zapasem blach i prętów okrągłych ze stali narzędziowej D2, ale oferuje również usługi cięcia na wymiar. Jeśli mają Państwo jakiekolwiek wymagania dotyczące obróbki cieplnej, służymy również fachowym doradztwem.
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | Wprowadzenie produktu D2
1.2379/X155CrMoV12-1 to gatunek stali narzędziowej zgodny z normą niemiecką (DIN), należący do stali na formy do obróbki na zimno. Jest to również wysokowęglowa i wysokochromowa stal narzędziowa do obróbki na zimno. Jej odpowiednikiem jest gatunek Cr12Mo1V1 w chińskiej normie krajowej, gatunek D2 w amerykańskiej normie ASTM/AISI, a gatunek SKD11 w japońskiej normie JIS. Jej metody wytopu i produkcji obejmują: EF + LF + VD + walcowanie na gorąco / kucie na gorąco + wyżarzanie. Stal charakteryzuje się wysoką twardością, odpornością na zużycie i udarnością, co czyni ją szeroko stosowaną w zastosowaniach przemysłowych wymagających długotrwałej odporności na zużycie, a także w produkcji form do obróbki na zimno i innych dziedzinach.
Podsumowując, stal narzędziowa 1.2379 to rodzaj stali na formy do pracy na zimno o doskonałych parametrach. Dzięki odpowiedniemu składowi chemicznemu i procesowi obróbki cieplnej, może ona spełniać wymagania różnych warunków pracy. W praktyce, w zależności od specyficznych warunków użytkowania i wymagań przetwórczych, należy dobrać odpowiedni proces obróbki cieplnej i metody obróbki, aby w pełni wykorzystać jej zalety.
Stal narzędziowa ASTM American Standard D2 (klasa europejska 1.2379) to idealne rozwiązanie dla producentów, którzy chcą sprostać wyzwaniom związanym ze zużyciem narzędzi w zastosowaniach poddawanych dużym naprężeniom. Podczas gdy standardowe stale narzędziowe ulegają przedwczesnemu zużyciu pod wpływem intensywnego użytkowania, co skutkuje długimi przestojami i kosztami wymiany, stal narzędziowa D2 oferuje doskonałą odporność na zużycie i stabilność wymiarową nawet w najbardziej wymagających warunkach.
Jako wyspecjalizowany dostawca stali narzędziowej D2, FCS Factory posiada w magazynie szeroki asortyment blach i prętów okrągłych, aby zapewnić natychmiastową dostępność w przypadku pilnych potrzeb produkcyjnych. Nasze usługi o wartości dodanej obejmują precyzyjne cięcie na wymiar zgodnie z Państwa specyfikacją, a także fachowe doradztwo w zakresie obróbki cieplnej w celu uzyskania optymalnej twardości (≤255 HBS) dla Państwa konkretnego zastosowania.
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | D2 Typy produktów i opcje
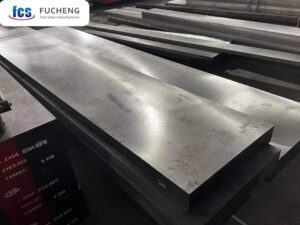
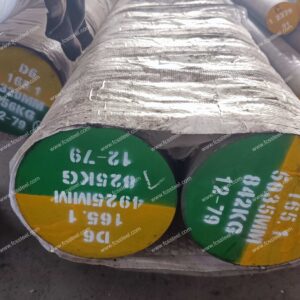
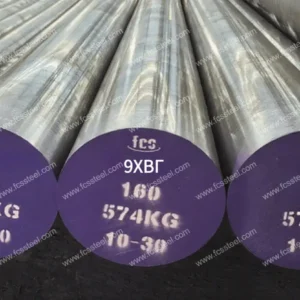
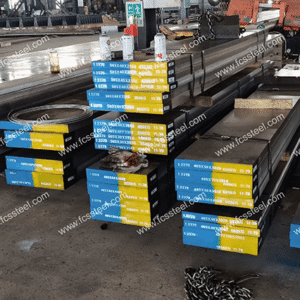
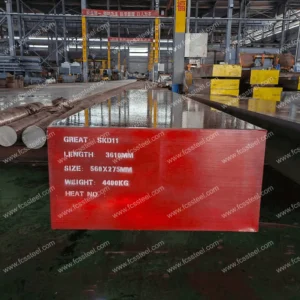
FCS Factory oferuje wysokiej jakości stal narzędziową 1.2379/X155CrVMo12-1, D2, która łączy w sobie skład wysokowęglowy i wysokochromowy, co pozwala jej zachować ostrość i kształt przez tysiące cykli produkcyjnych. Zrównoważony skład zapewnia doskonałą hartowność, minimalizując jednocześnie odkształcenia podczas obróbki cieplnej – kluczowy czynnik w precyzyjnych zastosowaniach narzędziowych.
Niezależnie od tego, czy produkujesz matryce do tłoczenia, przemysłowe ostrza tnące czy części eksploatacyjne, stal narzędziowa 1.2379/X155CrVMo12-1, D2 firmy FCS Factory zapewnia niezawodność działania i dłuższą żywotność narzędzi, których potrzebujesz, a także wspiera Twoje zakłady produkcyjne na całym świecie, umożliwiając wygodną wysyłkę międzynarodową.
Poniżej znajduje się tabela ze szczegółowymi informacjami dotyczącymi zakresu wymiarów, stanu powierzchni i tolerancji stali narzędziowej 1.2479,D2,X155CrVMo12-1:
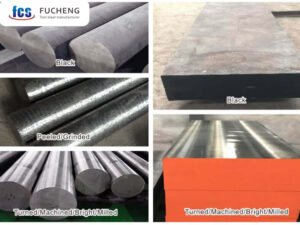
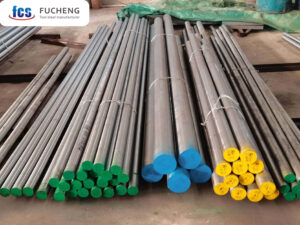
- Indywidualny skład chemiczny: Oferujemy produkcję w standardach GB, DIN, ASTM, JIS i innych. Skład chemiczny można dostosować indywidualnie.
- Specyfikacje niestandardowe: stal okrągła (średnica), blacha (grubość, szerokość) mogą być produkowane na zamówienie.
- Specjalistyczne opakowanie do długotrwałego przechowywania lub ekstremalnych warunków transportu: obejmuje całkowite spryskanie czarną farbą, owinięcie folią plastikową, spryskanie olejem antykorozyjnym i wysyłkę w drewnianych skrzyniach.
- Produkcja dostosowana do potrzeb klienta, oparta na wzorach lub ustaleniach technicznych.
- 1.2379,X155CrVMo12-1,D2 Stal do obróbki na zimno, elektrożużlowe przetapianie (ESR): opcja premium o wyższej czystości i właściwościach izotropowych do zastosowań krytycznych.
1.2379 Stal do obróbki na zimno | X155CrVMo12-1 | D2 Skład chemiczny
| Standard/Gatunek stali | Skład chemiczny (%) | ||||||
| C | Si | Mn | Cr | Mo | V | ||
| ASTM | D2 | 1.40 ~ 1.60 | ≤ 0.60 | 0.10 ~ 0.60 | 11.00 ~ 13.00 | 0.70 ~ 1.20 | 0.70 ~ 1.10 |
| DIN/W-Nr. | X153CrMo12/1.2379 | 1.45 ~ 1.60 | ≤ 0.60 | 0.10 ~ 0.40 | 11.00 ~ 13.00 | 0.70 ~ 1.00 | 0.70 ~ 1.00 |
| JIS | SKD11 | 1.40 ~ 1.60 | ≤ 0.40 | ≤ 0.40 | 11.00 ~ 13.00 | 0.80 ~ 1.20 | 0.20 ~ 0.50 |
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | Proces obróbki cieplnej D2
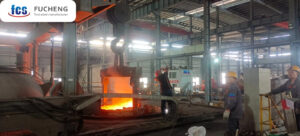
1. Wyżarzanie
Parametry procesu:
Temperatura nagrzewania: 800-850 ℃, czas wygrzewania 2-4 godziny, następnie piec schładza się do temperatury poniżej 500 ℃, a następnie schładza powietrzem.
Twardość po wyżarzaniu: ≤ 255HBS.
2. hartowanie
Parametry procesu:
Temperatura nagrzewania: 1000–1050 ℃ (najczęściej stosowana jest wartość 1020–1040 ℃), czas ogrzewania ustalany jest w zależności od wielkości przedmiotu obrabianego, na ogół 30–60 minut.
Chłodzenie: chłodzenie olejowe lub powietrzne (w przypadku małych rozmiarów lub prostego kształtu przedmiotu obrabianego), duże przedmioty obrabiane można poddać stopniowemu hartowaniu (w kąpieli solnej o temperaturze 260–300 ℃, chłodzone przez pewien czas, a następnie chłodzone powietrzem), w celu zmniejszenia naprężeń hartowniczych i zapobiegania odkształceniom i pęknięciom.
3. Hartowanie
Parametry procesu:
odpuszczanie w niskiej temperaturze: 150-250 ℃, izolacja 2-3 godziny, chłodzenie powietrzem, twardość po odpuszczeniu 58-62 HRC, do form wymagających dużej twardości i odporności na zużycie.
Odpuszczanie w średniej temperaturze: 300–500 ℃, izolacja 2–3 godziny, chłodzenie powietrzem, twardość po odpuszczeniu 50–58 HRC, może poprawić wytrzymałość, nadaje się do form poddawanych obciążeniom udarowym.
Odpuszczanie w wysokiej temperaturze: 500 ℃ lub więcej, izolacja 2-3 godziny, chłodzenie powietrzem, twardość po odpuszczeniu 45-50 HRC, głównie ze względu na potrzebę większej wytrzymałości.
4. Środki ostrożności
Proces nagrzewania powinien być kontrolowany pod kątem szybkości nagrzewania, aby uniknąć zbyt szybkiego wzrostu temperatury, prowadzącego do utleniania i odwęglenia powierzchni przedmiotu obrabianego. Można stosować nagrzewanie w atmosferze ochronnej lub umieścić w piecu węgiel drzewny i inny środek zapobiegający odwęgleniu.
Podczas hartowania i chłodzenia należy wybrać odpowiednie medium chłodzące i metodę chłodzenia, biorąc pod uwagę kształt i rozmiar przedmiotu obrabianego, aby zapewnić odpowiedni efekt hartowania, jednocześnie redukując ryzyko odkształceń i pęknięć.
Odpuszczanie musi być wystarczające, aby wyeliminować naprężenia wewnętrzne i zapobiec uszkodzeniu formy w wyniku ich uwolnienia podczas użytkowania. W przypadku dużych form lub detali o złożonych kształtach można zastosować wielokrotne odpuszczanie.
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | Kontrola jakości D2
1. Kontrola stanu powierzchni
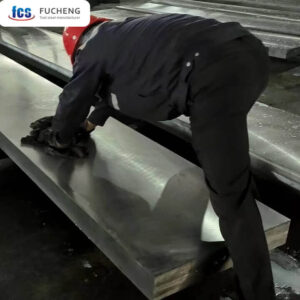
W fabryce FCS pracuje bardzo rygorystyczny zespół kontroli jakości; dokładnie sprawdzamy stan powierzchni każdego elementu ze stali narzędziowej, aby mieć pewność, że powierzchnia stali nie ma pęknięć, fałd, sęków, utlenionej skóry, wżerów, zarysowań i innych wad.
2.Badanie składu chemicznego
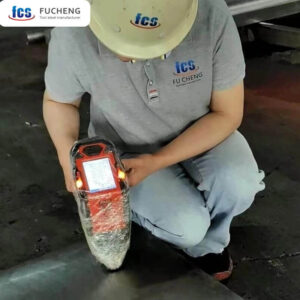
Aby sprawdzić, czy zawartość pierwiastków stopowych spełnia wymagania normy oraz zabezpieczyć podstawowe właściwości mechaniczne materiału, umożliwimy personelowi analizę wielu pierwiastków za pomocą spektrometru o pełnym widmie i bezpośrednim odczycie. Pobieranie próbek musi usunąć warstwę utleniania powierzchniowego, a badanie powinno być przeprowadzone przy użyciu próbki blokowej.
3. Kontrola wymiarów i tolerancji
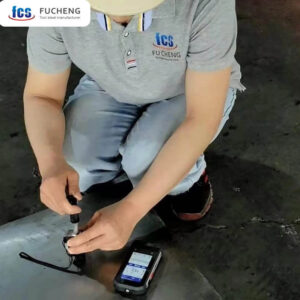
Fabryka FCS użyje profesjonalnych narzędzi pomiarowych do kontroli wymiarów i tolerancji stali, aby zapewnić zgodność z wymaganiami kontraktowymi klienta. Odpowiednie wskaźniki zostaną dobrane zgodnie z wymaganiami dotyczącymi dokładności wymiarowej, w tym taśma miernicza, precyzyjne suwmiarki (0.02 mm), mikrometry (0.001 mm) oraz specjalne sprawdziany kontrolne. Elementy kontroli obejmują: średnicę, grubość, szerokość, długość, średnicę otworu, wymiary fazowania itp., aby zapewnić zgodność tolerancji i wymiarów z wymaganiami kontraktowymi.
4. Badanie twardości
Nasza fabryka FCS korzysta z profesjonalnych twardościomierzy do testowania twardości stali, aby mieć pewność, że spełnia ona wymagania kontraktowe klienta.
5.Badanie ultradźwiękowe
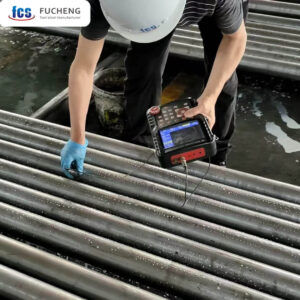
Norma badań ultradźwiękowych (Norma badań UT) to: wrzesień 1921-84 Klasa 3 D/d, E/e.
Fabryka FCS wykorzystuje ultradźwiękowy sprzęt badawczy w celu wykrywania makrowad wewnątrz materiału (takich jak pęknięcia, otwory skurczowe, wtrącenia, białe plamy itp.). Przed wysyłką każdy element okrągłej stali i blachy zostanie poddany drugiemu testowi wykrywania wad, aby zagwarantować, że jakość zostanie zakwalifikowana przed wysyłką.
6.Inspekcja mikrostruktury
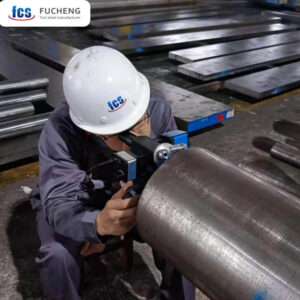
(1) Analiza metalograficzna
Fabryka FCS będzie wykorzystywać instrumenty do analizy metalograficznej w celu określenia stanu mikrostruktury po obróbce cieplnej, w tym rozkładu węglików, morfologii martenzytu, zawartości austenitu resztkowego itp.
(2) Ocena wielkości ziarna
Fabryka FCS zastosuje metodę porównawczą w celu określenia wielkości ziarna austenitu poprzez porównanie mikrostruktury próbki ze standardową tabelą ocen, aby upewnić się, że spełnia ona wymagania klienta.
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | D2 Specyfikacja techniczna
| Właściwość | Specyfikacja AISI D2 / 1.2379/X153CrMo12 | Metoda badania |
| Gęstość | 7.7 g / cm³ | ASTM B311 |
| Twardość (wyżarzana) | ≤255HB | ASTM E10 |
| Wytrzymałość na ściskanie | 2200 MPa (przy 60 HRC) | ASTM E9 |
| Wytrzymałość na rozciąganie | 1700-1800 MPa (przy 60 HRC) | ASTM E8 |
| Moduł sprężysty | 210 GPa | ASTM E111 |
| Przewodność cieplna | 20 W/m·K | ASTM E1461 |
| Współczynnik rozszerzalności cieplnej | 10.4 x 10⁻⁶ /K (20-100°C) | ASTM E228 |
| Ocena obrabialności | 35-40% (w stosunku do 1% stali węglowej) | Testy porównawcze |
| Ocena ścieralności | Dobry | Testy porównawcze |
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | Zastosowania produktu D2
Formy do obróbki na zimno : takie jak formy do tłoczenia (do wykrawania, gięcia, głębokiego tłoczenia i innych procesów), formy do kucia na zimno, formy do wytłaczania na zimno itp., które można stosować do obróbki materiałów metalowych o większej twardości, takich jak stal nierdzewna, stal o wysokiej wytrzymałości itp.
Przyrządy pomiarowe i narzędzia : do produkcji przyrządów pomiarowych o wysokiej precyzji, takich jak suwmiarki, mikrometry itp., a także narzędzi, takich jak narzędzia skrawające, przeciągacze itp., w sytuacjach wymagających dużej odporności na zużycie i precyzji.
Formy do obróbki na zimno
Formy do tłoczenia : używane do wykrawania płyt stalowych i płyt ze stali nierdzewnej o dużej grubości (np. powyżej 2 mm), takich jak formy do tłoczenia pokryć samochodowych, maszyn elektrycznych, formy do tłoczenia blach ze stali krzemowej itp. Formy do tłoczenia: używane do tłoczenia płyt stalowych o dużej grubości (np. powyżej 2 mm), takie jak formy do tłoczenia pokryć samochodowych, formy do tłoczenia blach ze stali krzemowej silników elektrycznych itp. Ze względu na wysoką odporność na zużycie i dużą wytrzymałość mogą one wytrzymać długotrwałe obciążenie tłoczenia i zmniejszyć ryzyko zużycia i pęknięcia formy.
Formy do kucia na zimno : w procesie kucia na zimno śrub, nakrętek i innych elementów złącznych formy muszą wytrzymywać bardzo wysokie ciśnienie i tarcie. Wysoka twardość i odporność na zużycie stali narzędziowej 1.2379 sprawiają, że jest to idealny materiał do form do kucia na zimno, co zapewnia dokładność wymiarową i jakość powierzchni elementów złącznych.
Matryce do wyciskania na zimno : Stosowane do produkcji elementów wyciskanych na zimno z metali nieżelaznych, takich jak stopy aluminium i stopy miedzi, na przykład kół zębatych i pierścieni łożyskowych. Dobra wytrzymałość i odporność na zmęczenie stali zapewniają jej stabilną pracę w złożonym stanie naprężeń.
Wskaźniki i narzędzia skrawające
Wskaźniki:produkujemy precyzyjne sprawdziany, wzorce wtykowe, wzorce kartowe itp., służące do pomiaru dokładności wymiarów i kształtu przedmiotów obrabianych. Dzięki dobrej stabilności wymiarowej i wysokiej odporności na zużycie, zachowują dokładność pomiaru przez długi czas.
Narzędzia tnące: takie jak przeciągacze, rozwiertaki, gwintowniki itp., służą do precyzyjnej obróbki otworów i gwintów. Przy obróbce twardszych materiałów, wysoka odporność na zużycie i odpuszczanie stali narzędziowej 1.2379 może znacznie wydłużyć żywotność narzędzia.
Inne obszary
W przypadku niektórych wymagań dotyczących dużej twardości, odporności na zużycie i pewnego stopnia wytrzymałości podczas produkcji części mechanicznych, można również stosować stal narzędziową 1.2379, taką jak odporna na zużycie wkładka, tuleja prowadząca słupka prowadzącego.
Stal do obróbki na zimno 1.2379 | X155CrVMo12-1 | Tabela przewagi konkurencyjnej D2
| Charakterystyka | Stal narzędziowa 1.2379/X155CrVMo12-1/D2 z fabryki FCS | Standardowa stal narzędziowa | Produkty konkurencji z najwyższej półki |
| Ocena odporności na zużycie | 9/10 | 6/10 | 8/10 |
| Dostępność zapasów | Duży zapas | Ograniczony zapas | Różni się w zależności od dostawcy |
| Wskazówki dotyczące obróbki cieplnej | Kompleksowe doradztwo i wsparcie | Podstawowe wskazówki | Ograniczone wsparcie |
| Konsultacje techniczne | Bezpłatna konsultacja z ekspertem | Ograniczony | Naładowany |
| Certyfikacja materiałów | Standardowa pełna certyfikacja | Dostarczane w razie potrzeby | Dostarczane w razie potrzeby |
| Wysyłka międzynarodowa | Globalna sieć logistyczna | Ograniczona liczba miejsc docelowych | Orientacja regionalna |
Historie sukcesu klientów
Omiń pośredników, kupuj produkty fabryczne, zmniejsz koszty zakupów i zwiększ konkurencyjność na rynku.
Informacje o strukturze cenowej
Obsługujemy cały świat, sprzedaż całych szafek, hurtowe ceny fabryczne.
Najczęściej zadawane pytania
P: Jakie są różnice pomiędzy gatunkami stali 1.2379 i SKD11?
A: 1.2379 to standard niemiecki, a SKD11 to standard japoński. Oba mają podobne komponenty, wydajność i scenariusze zastosowań.P: Jakie są różnice pomiędzy normą 1.2379 a gatunkiem do przetapiania elektrożużlowego?
A: Gatunek stali 1.2379 do przetopu elektrożużlowego charakteryzuje się wyższą czystością, mniejszą segregacją i lepszą wydajnością, natomiast gatunek standardowy jest nieco gorszy.P: Jakie są różnice pomiędzy stalami narzędziowymi D2 i A2 w zastosowaniach formowych?
A: Chociaż obie stale narzędziowe są ogólnego przeznaczenia, D2 ma wyższą zawartość węgla i chromu niż A2, co zapewnia lepszą odporność na zużycie i lepszą ostrość. Jednak A2 charakteryzuje się nieco lepszą wytrzymałością. W zastosowaniach, w których głównym celem jest zużycie ścierne, D2 jest lepsza. W zastosowaniach z obciążeniami udarowymi lub wstrząsami, A2 może być bardziej odpowiednia.P: Jak mogę określić grubość blachy D2 potrzebną do mojego zastosowania?
A: Odpowiednia grubość zależy od wielu czynników, takich jak rozpiętość niepodparta, przyłożona siła, wymagana sztywność i potencjalne ugięcie. Nasz zespół techniczny może pomóc w obliczeniach na podstawie parametrów konkretnego zastosowania.
Dodatkowe informacje
| Waga | 45 kg |
|---|---|
| Wymiary | 165 x 60 x 25 cm |