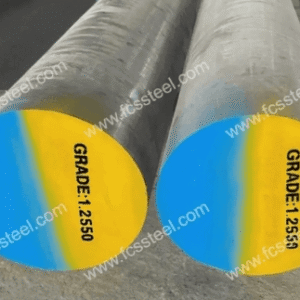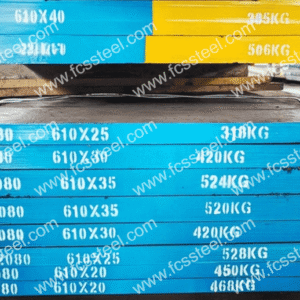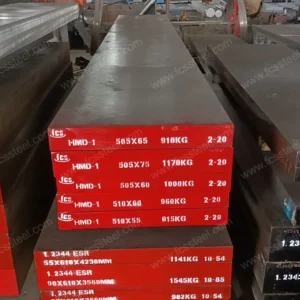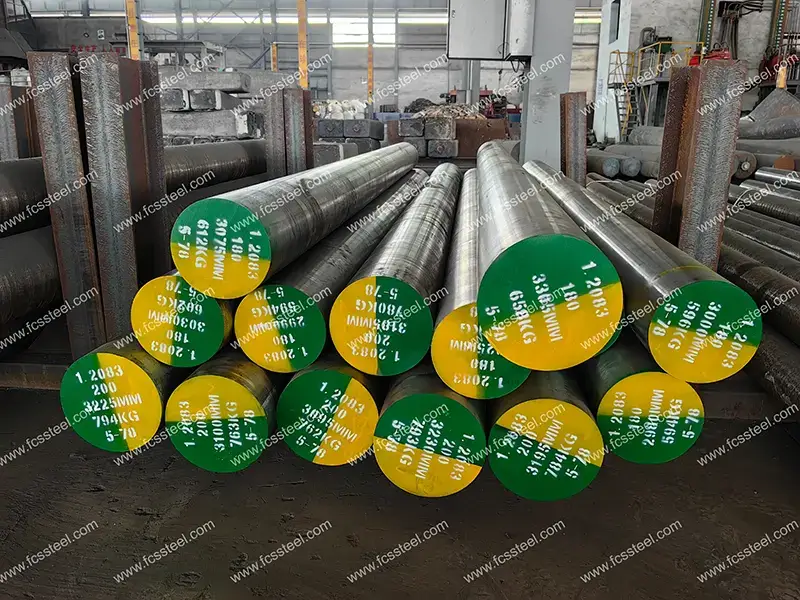
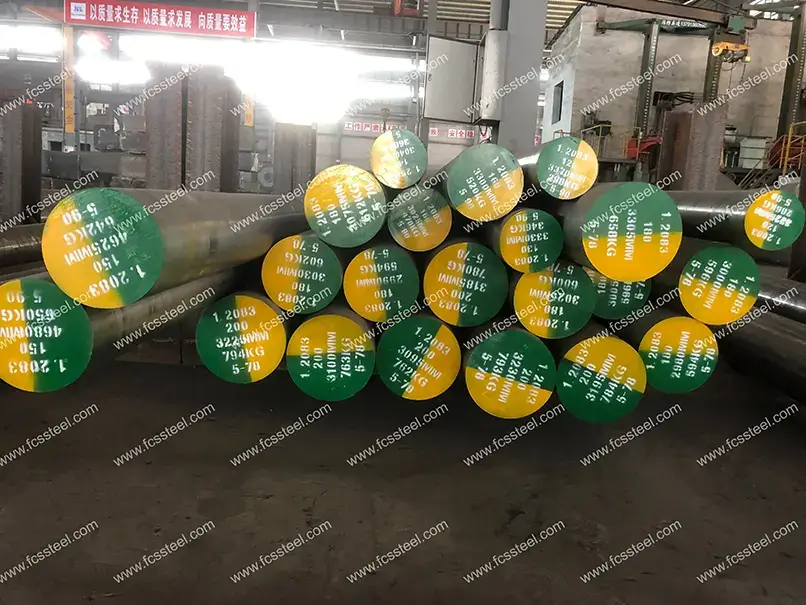
420SS 공구강 | 1.2083 | X42Cr13
프리미엄 등급 420SS, 1.2083, X42Cr13 플라스틱 공구강은 탁월한 경도, 내식성 및 치수 안정성을 제공합니다. 플라스틱 금형, 절삭 공구, 수술 도구 및 혹독한 환경에서 사용되는 고마모 부품에 적합합니다.
420SS 공구강 | 1.2083 | X42Cr13 제품 소개

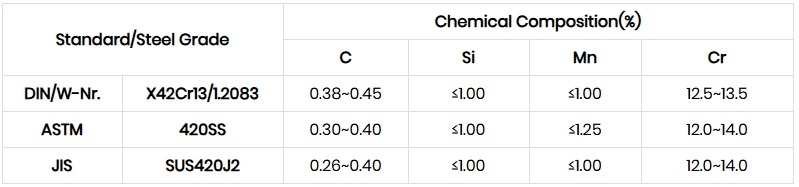
세 가지 모두 13% 크롬 마르텐사이트계 스테인리스강으로, 크롬 탄화물 강화를 통해 높은 경도와 내식성을 달성했지만, 1.2083은 ESU 공정으로 인해 순도와 조직적 균질성이 더 높은 반면, 420SS는 탄소 범위가 넓어(0.30~0.40%) 경도 안정성에 영향을 미칠 수 있습니다.
420SS 공구강(AISI/ASTM 표준)
420SS 공구강 은 마르텐사이트계 스테인리스강(국가 표준 4Cr13, GB/T 1220-1992 표준 시행)으로, 핵심 조성은 탄소 0.30~0.40%, 크롬 12.00~14.00%입니다. 높은 경도(담금질 후 경도 ≥50 HV)와 내산화성(600~650℃에서 장시간 사용 가능)이 특징이지만, 균열 발생 위험을 제어하기 위해 단조 시 예열(650~750℃ 예열 후 최종 단조 온도 800~850℃ 이상)이 필요합니다. 열처리는 1050~1100℃에서 유냉 담금질 후 200~300℃에서 급속 냉각 템퍼링을 시행합니다. 어닐링 처리 후 경도는 225 HBS 이하이며, 야금학적 조직은 전형적인 마르텐사이트입니다.
1.2083 공구강(W-Nr/DIN 표준)
1.2083 공구강 은 고순도 전해슬래그 재용융(ESU) 크롬강(DIN 표준)으로, 탄소 0.38~0.45%, 크롬 12.5~13.5%의 엄격하게 제어된 조성과 매우 낮은 황 및 인 불순물(S≤0.002%)을 특징으로 합니다. 이 강종의 핵심 강점은 미세하고 균일한 미세구조와 낮은 변형률, 1020~1050°C에서 오일/가스 담금질 후 160~300°C에서 템퍼링 처리 시 56 HRC의 경도, 우수한 연마성(높은 표면 조도), 그리고 열응력 피로 저항성(어닐링 후 경도 ≤225 HBS)입니다.
X42Cr13 공구강(EN/DIN/W-Nr 표준)
X42Cr13 공구강 은 고탄소, 고크롬 마르텐사이트계 스테인리스강(조성: 탄소 0.38-0.45%, 크롬 12.50-13.50%)으로, 1.2083 스테인리스강과 조성 범위가 상당히 유사하지만 탄소 함량 범위는 더 좁습니다. 높은 경화성과 치수 안정성에 중점을 둔 특성을 가지며, 공장에서 어닐링 처리(경도 215-225 HBS) 후 담금질 및 템퍼링을 통해 경도와 인성의 균형을 맞춥니다. 내자성 및 내산화성(온대 환경)이 탁월하지만, 용접 시 균열 방지를 위해 예냉이가 필요합니다.
420SS 공구강 | 1.2083 | X42Cr13 유형 및 옵션

아래 표는 크기 범위, 표면 상태 및 허용 오차 세부 정보를 보여줍니다. 420SS/1.2083/X42Cr13 공구강:
420SS 공구강 | 1.2083 | X42Cr13 맞춤형 옵션

- 맞춤형 화학 조성: GB, DIN, ASTM, JIS 및 기타 표준 등급으로 제작 가능합니다. 화학 조성은 개별 맞춤 제작이 가능합니다.
- 맞춤형 사양: 원형 강철(직경), 판(두께, 너비)은 맞춤 생산이 가능합니다.
- 장기 보관이나 극한 운송 조건에 적합한 특수 포장: 전면에 검은색 페인트를 뿌리고, 플라스틱 필름으로 포장하고, 방청 오일을 뿌리고, 나무 상자에 넣어 운송합니다.
- 샘플이나 기술 계약을 기반으로 한 맞춤형 생산.
- 420SS/1.2083/X42Cr13 공구강 전기슬래그 재용해(ESR): 중요한 응용 분야에 적합한 높은 순도와 등방성 특성을 갖춘 프리미엄 옵션입니다.
420SS 공구강 | 1.2083 | X42Cr13 화학 성분
420SS 공구강 | 1.2083 | X42Cr13 열처리 공정

1. 어닐링
2. 담금질
3.템퍼링
4.주의 사항
가열 공정은 온도가 너무 빨리 상승하여 가공물 표면 산화 및 탈탄을 유발하지 않도록 가열 속도를 조절해야 합니다. 보호 분위기 가열은 숯 및 기타 탈탄 방지제를 사용하거나 용광로에 투입할 수 있습니다.
담금질 및 냉각 시 가공물의 형상과 크기에 따라 적절한 냉각 매체와 냉각 방법을 선택하여 담금질 효과를 보장하는 동시에 변형 및 균열 위험을 줄여야 합니다.
420SS 공구강 | 1.2083 | X42Cr13 품질 검사

1. 표면 상태 검사
2. 화학 성분 테스트
3. 치수 및 공차 검사
4. 경도 시험
5. 초음파 검사
6. 미세구조 검사
(1) 금속조직 분석
FCS 공장에서는 금속조직 분석 장비를 사용하여 열처리 후의 미세조직 상태(탄화물 분포, 마르텐사이트 형태, 잔류 오스테나이트 함량 등)를 감지합니다.
(2) 입자 크기 등급
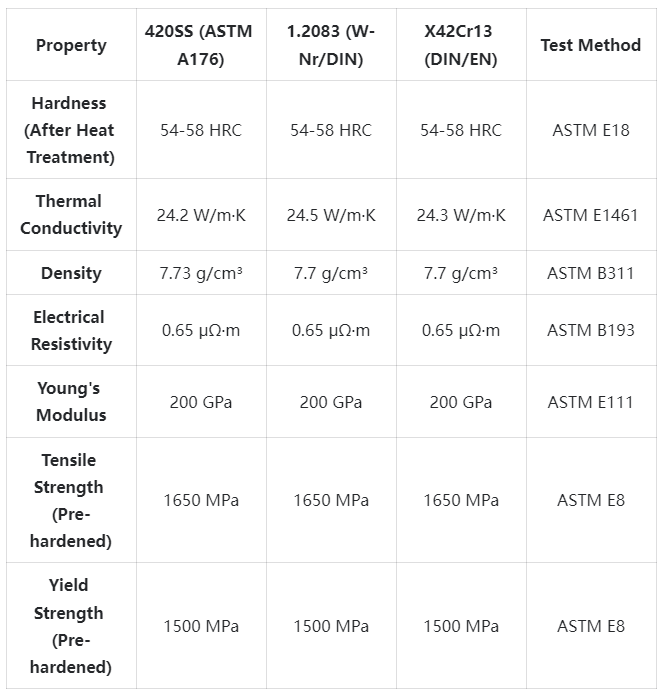
420SS 공구강 | 1.2083 | X42Cr13 기술 사양
420SS 공구강 | 1.2083 | X42Cr13 제품 응용 분야

고성능 절삭 공구
당사의 T1 공구강은 고온 고압에서 날카로운 날을 유지해야 하는 금속 절삭 작업에 탁월합니다. 당사의 프리미엄 T1 공구강으로 제작된 절삭 공구는 인코넬, 티타늄 합금, 경화강과 같이 가공하기 어려운 소재를 가공할 때 수명이 40~60% 더 길어집니다. 높은 텅스텐 함량은 500~600°C의 절삭날 온도에서도 고속 연속 가공 시 연화에 저항하는 안정적인 초경을 형성합니다.
냉간 가공 펀치 및 다이
T1 공구강은 뛰어난 내마모성을 갖춰 연마재 또는 고강도 소재를 사용하는 스탬핑, 드롭핑, 성형 작업에 이상적입니다. 제조업체들은 정밀 연삭된 T1 공구강을 사용하여 전기 라미네이션 및 두꺼운 구조 부품의 복잡한 형상을 제작할 경우 공구 수명이 3~5배 더 길어진다고 보고합니다. 높은 경도와 충분한 인성의 조합은 점진적인 마모와 심각한 파손을 방지합니다.
열작업 응용 프로그램
고온에서 경도가 감소하는 많은 공구강과 달리, 당사의 T1 등급은 장시간 열에 노출되어도 기계적 특성을 유지합니다. 진공 열처리된 T1 강으로 제작된 금형 및 성형 공구는 고강도 강의 열간 단조, 열간 압출, 열간 스탬핑과 같은 작업에 탁월합니다. 고온에서 텅스텐 카바이드의 안정성은 공구의 조기 파손 및 작업 중 치수 변화를 방지합니다.
정밀 측정 및 계측 도구
T1 공구강은 치수 안정성과 내마모성이 뛰어나 정밀 측정 기기 및 계측 공구에 이상적입니다. 특수 처리된 T1 소재는 여러 차례의 응력 완화 사이클과 심냉 과정을 거쳐 시간 경과에 따른 치수 변화를 최소화합니다. 품질 관리 실험실과 검사 부서에서는 장기적인 치수 정확도가 중요한 기준 게이지 및 측정 치구에 T1 강을 사용합니다.
목재 및 종이 절단 도구
T1 공구강은 뛰어난 날 유지력으로 섬유 강화 목재 제품, 라미네이트, 특수 종이와 같이 연마성이 높은 소재를 가공할 때 특히 유용합니다. T1 강으로 제작된 대패날, 슬리팅 블레이드, 원형 톱날은 이러한 소재를 절단할 때 재연마 간격을 2~3배 늘려 가동 중단 시간과 재연마 비용을 크게 줄여줍니다.
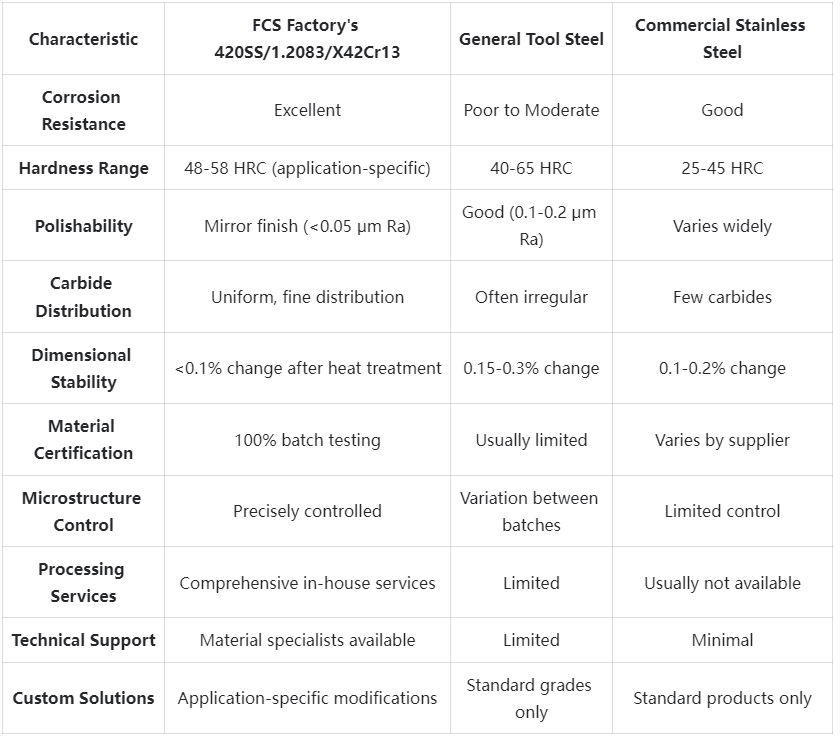
420SS 공구강 | 1.2083 | X42Cr13 경쟁 우위 비교
420SS 공구강 | 1.2083 | X42Cr13 고객 성공 사례
420SS 공구강 | 1.2083 | X42Cr13 가격 구조 정보
420SS 공구강 | 1.2083 | X42Cr13 자주 묻는 질문

질문: 420SS, 1.2083, X42Cr13의 차이점은 무엇입니까?
A: 이들은 서로 다른 표준 체계 하에서 동등한 재질 등급입니다. 420SS는 AISI(미국) 등급이고, 1.2083은 DIN(독일) 등급이며, X42Cr13은 EN(유럽) 등급입니다. 이들은 기본적으로 동일한 마르텐사이트계 스테인리스 공구강을 나타내며, 허용 조성 범위에 약간의 차이가 있습니다.질문: 이 소재는 D2 공구강과 비교하면 어떻습니까?
A: 당사의 420SS/1.2083/X42Cr13은 탄소 함량이 높고 탄화물이 더 크기 때문에 내마모성이 약간 더 높은 D2보다 훨씬 우수한 내식성과 연마성을 제공합니다. 부식성 환경이나 높은 표면 조도가 요구되는 분야에서는 420SS/1.2083/X42Cr13이 더 우수하며, D2는 심한 연마 마모가 발생하는 분야에서 더 나은 성능을 보일 수 있습니다.질문: 최대 경도를 얻기 위해 어떤 열처리가 권장되나요?
A: 최대 경도(54-58 HRC)를 얻으려면 1010-1040°C(1850-1900°F)에서 오스테나이징 후 가스 또는 오일 담금질을 권장합니다. 150-200°C(300-390°F)에서 2시간씩 3회 템퍼링 사이클을 수행하면 경도와 인성의 최적 조합을 얻을 수 있습니다. 중요한 용도의 경우 맞춤형 열처리 프로토콜을 이용할 수 있습니다.
추가정보
| 중량(평량) | 45의 kg |
|---|---|
| 크기 | 165 × 60 × 25 cm |