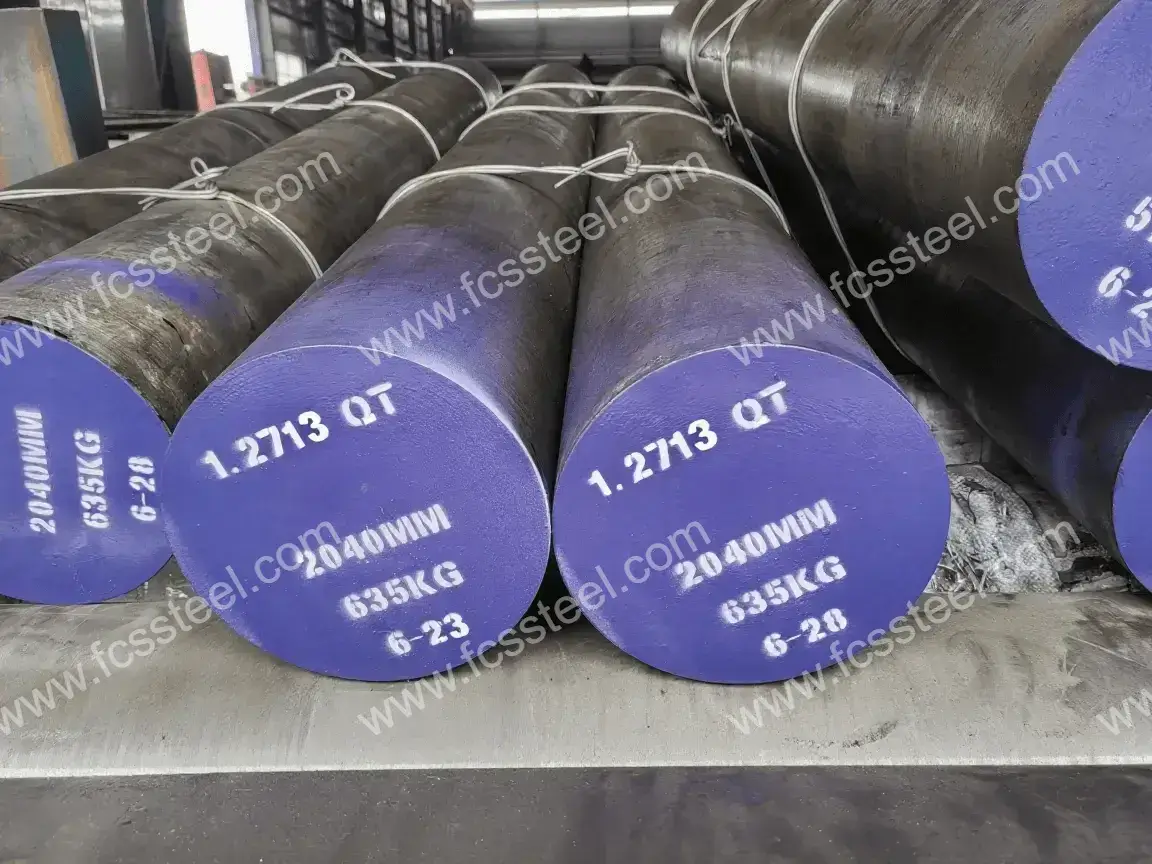
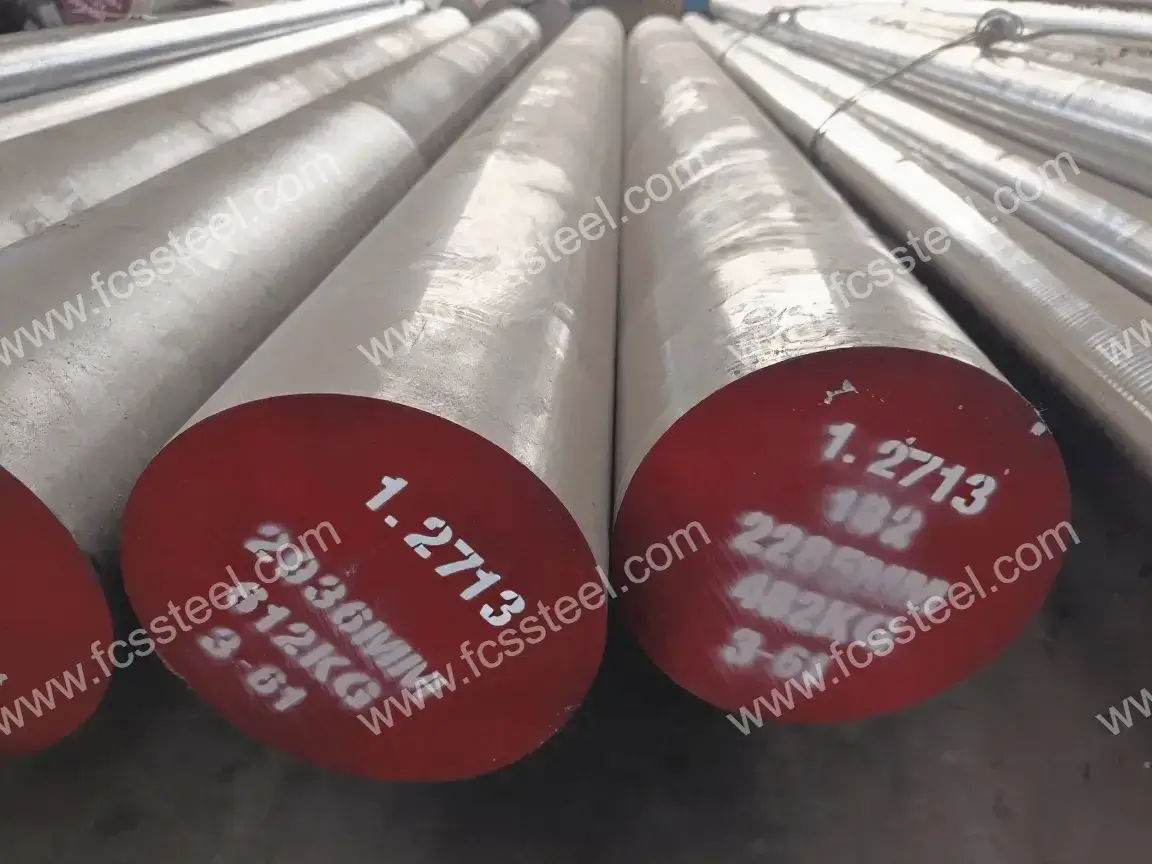
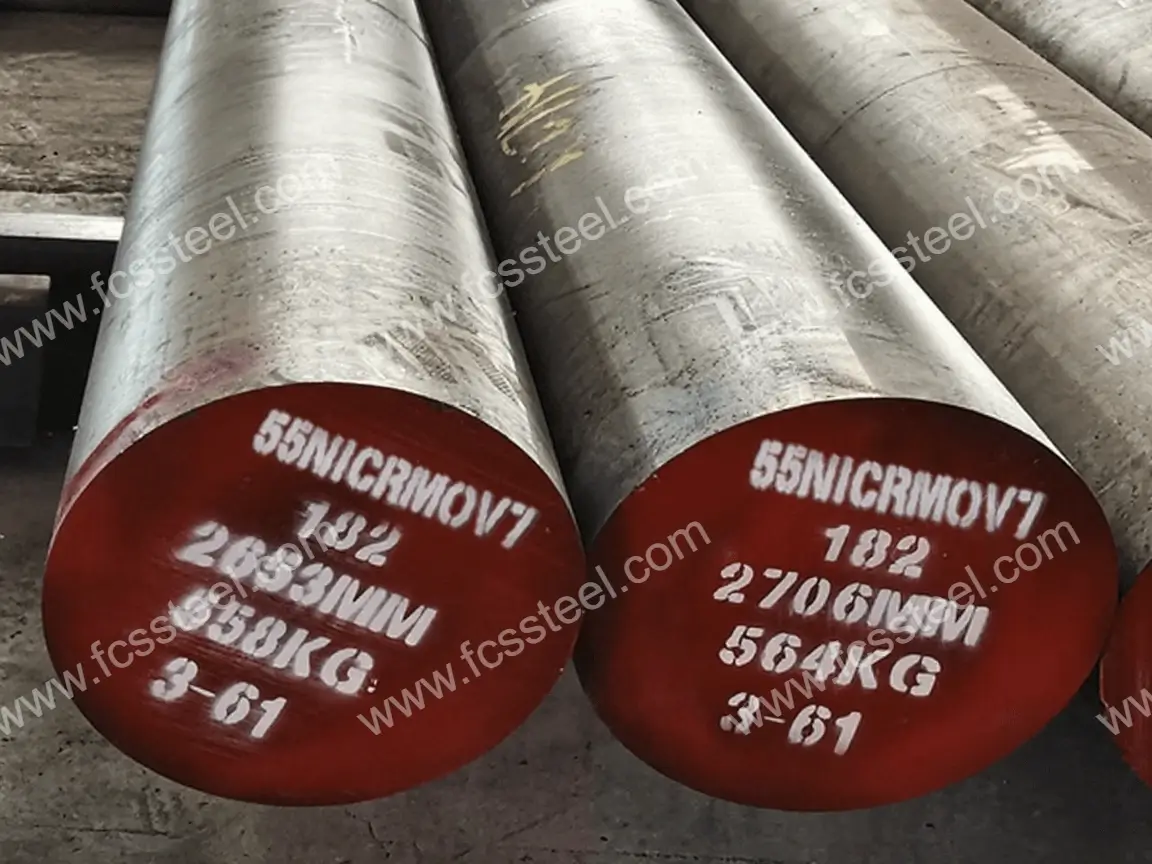
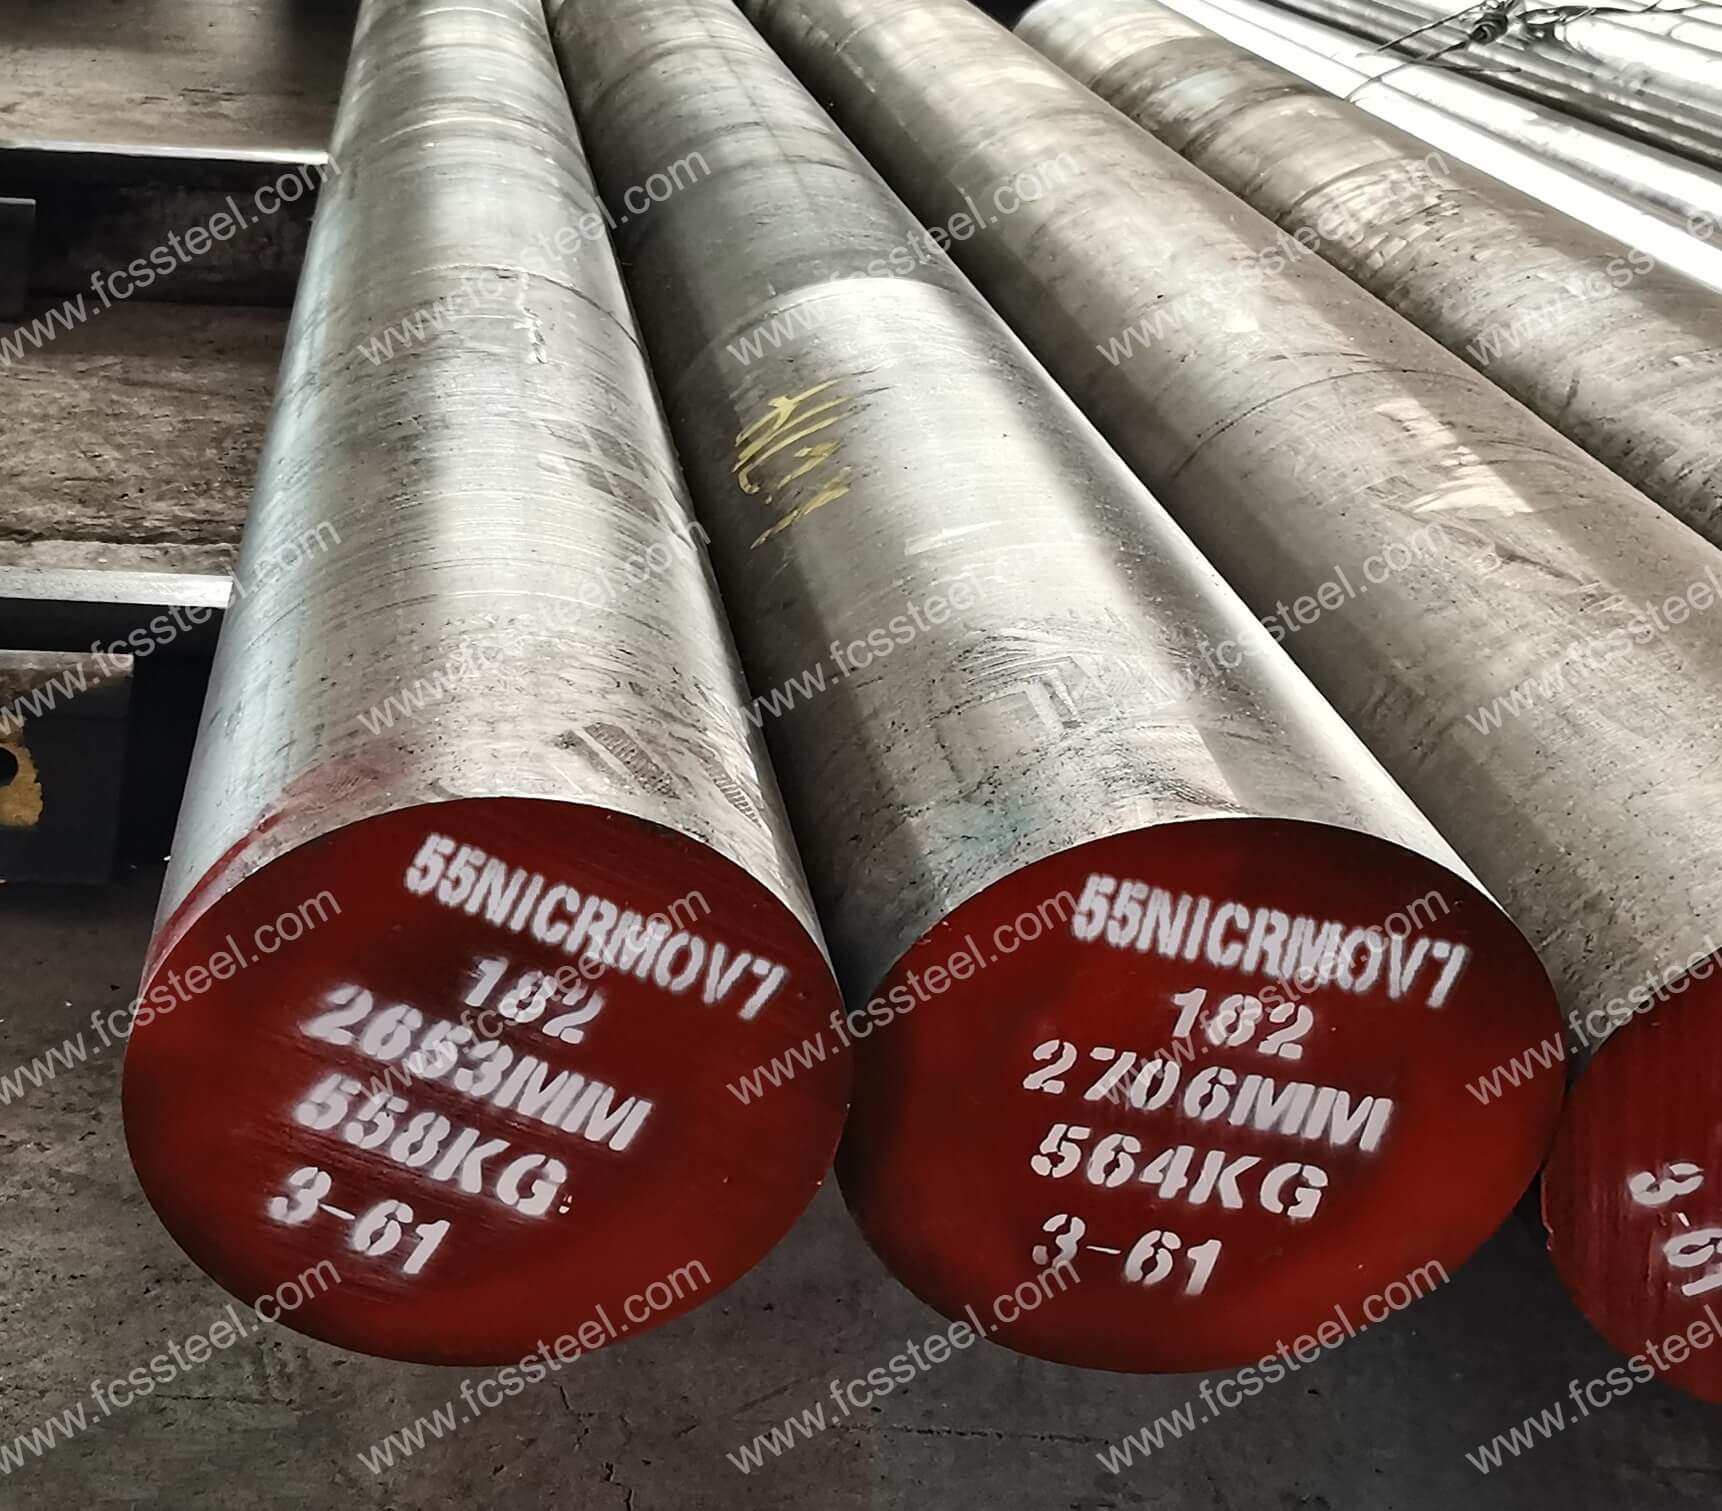
1.2713 工具鋼 | L6 | 55NiCrMoV6
現代の製造業において、金型や工具の性能は生産性と製品品質に直接影響を及ぼします。一般的な鋼材は、高強度、高温、あるいは複雑な作業条件下では、早期摩耗、変形、あるいは破損が生じることが多く、修理や交換のためのダウンタイムが頻繁に発生し、生産コストの大幅な増加につながります。
FCSファクトリーは、最適化された化学組成比と高度な熱処理プロセスを採用したL6、1.2713、X55NiCrV6の高性能工具鋼を幅広く取り揃えており、耐摩耗性、靭性、熱安定性の完璧なバランスを実現しています。これらの特殊鋼は、過酷な条件下でも優れた性能を維持し、工具寿命を大幅に延長します。
FCSファクトリーの工具鋼をご利用いただいたお客様は、金型寿命が平均40~60%向上し、ダウンタイムが35%削減され、生産性が25%以上向上するなど、精密製造における信頼性の高い材料基盤を提供しています。工具鋼の専門メーカーであるFCS TOOL STEELは、標準仕様からフルカスタマイズまで、幅広いサービスを提供しています。
1.2713工具鋼 | L6 | 55NiCrMoV6 製品紹介

L6工具鋼(アメリカ規格ASTM)
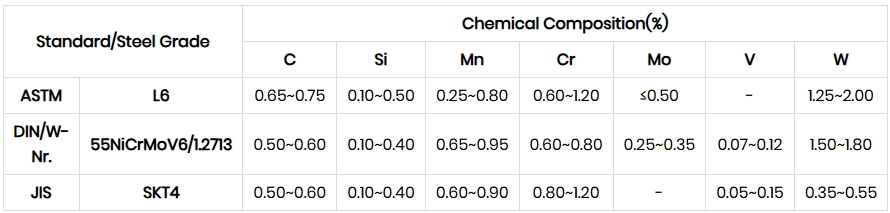
構成と基本特性: L6工具鋼 油焼き入れ性のクロムニッケル工具鋼で、典型的な成分は炭素 (0.65%-0.75%)、ニッケル、クロム (0.60%-1.20%) で、マンガン (0.25%-0.80%) と微量のモリブデン (≤ 0.50%) が補充されています。
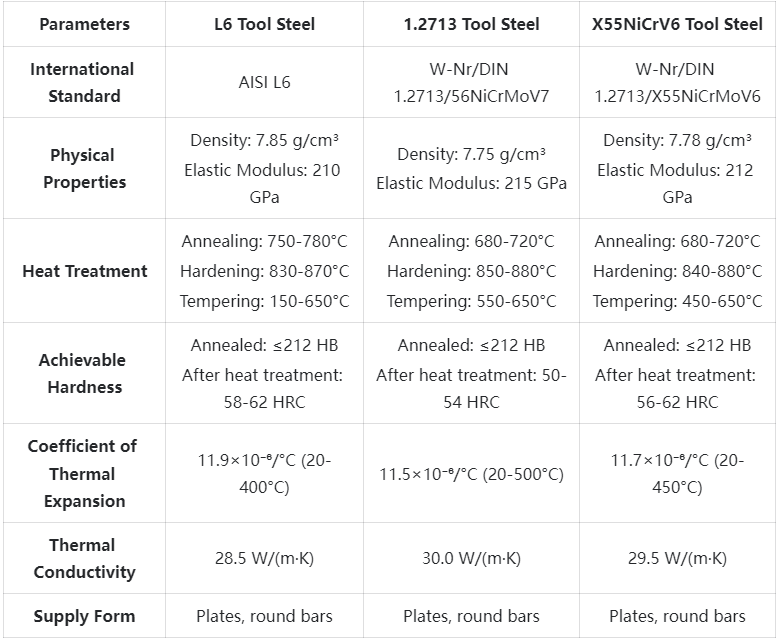
熱処理と特性:油焼入れ(816~843℃)および低温焼戻し後の硬度は40~54 HRCで、高い靭性と適度な耐摩耗性(工業等級2/6)を兼ね備えています。焼入れ性は優れており、大断面でも均一に焼入れできますが、割れを防止するために厳密な温度管理が必要であり、焼戻し後は急速冷却が必要です。
1.2713工具鋼(DIN、55NiCrMoV6に相当)
組成および物理的特性: 1.2713工具鋼 ニッケル・クロム・モリブデン・バナジウム合金工具鋼で、炭素(0.50~0.60%)、ニッケル、クロム(0.60~0.80%)、モリブデン(0.25~0.30%)、モリブデン(0.25~0.30%)、バナジウム(0.07%~0.12%)の組成です。
熱処理と微細組織管理:830~860℃の油焼入れ。焼戻し後の硬度は温度勾配に応じて変化します(200℃焼戻しで約54HRC、300℃焼戻しで約51HRC)。高い焼入れ性により、大断面(厚さ300mm)にわたって均一な硬度を維持できますが、製錬不純物(リンおよび硫黄含有量≤0.030%)の影響を受けやすく、白点欠陥の制御が必要です。
55NiCrMoV6工具鋼(ドイツDIN、組成は1.2713に近似)
構成と特性の相関関係: X55NiCrV6工具鋼 高ニッケル・クロム・バナジウム合金鋼で、典型的な組成は炭素(0.50%~0.60%)、ニッケル、クロム(0.60%~0.80%)、バナジウム(0.07%~0.12%)、バナジウム(0.07%~0.12%)で、モリブデンが含まれていない点で1.2713と異なります。
プロセス特性:油焼入れ(830~870℃)、焼戻し後の硬度勾配は1.2713(160~300℃で焼戻し硬度47~56 HRC)と同等。エレクトロスラグ再溶解(ESR)による純度向上の必要性と熱処理変形率の低さから、精密加工に適しています。
1.2713 工具鋼 | L6 | 55NiCrMoV6 の種類とオプション

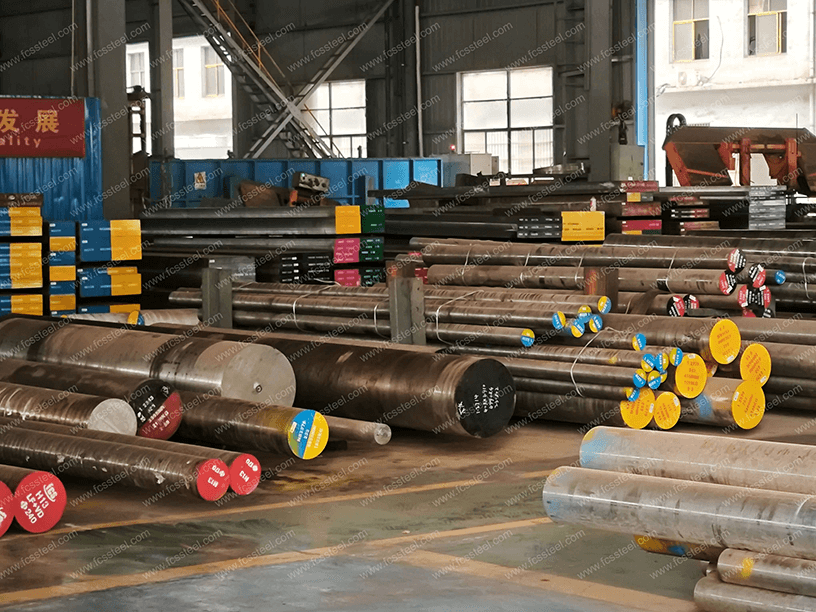
以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。L6/1.2713/55NiCrMoV6工具鋼:
1.2713 工具鋼 | L6 | 55NiCrMoV6 カスタマイズオプション

- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
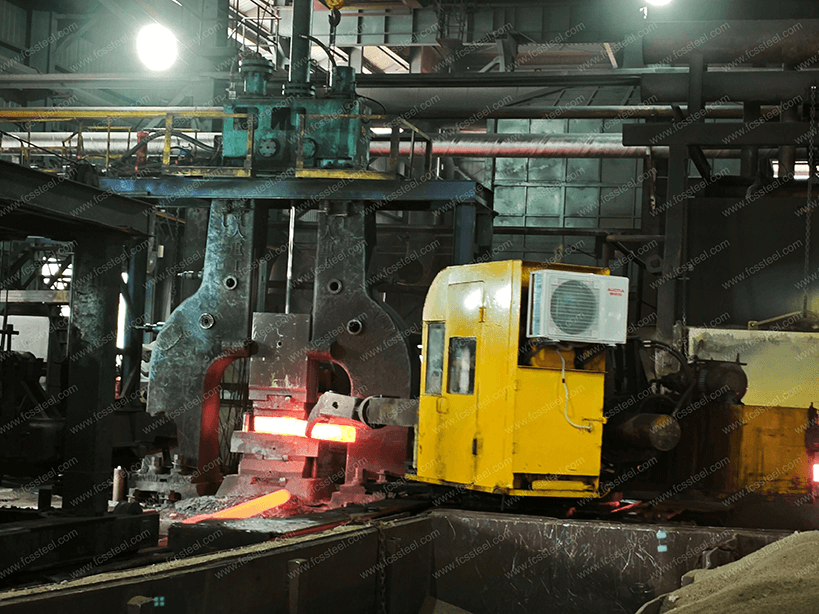
- L6/1.2713/55NiCrMoV6 工具鋼電気スラグ再溶解 (ESR): 重要な用途向けの、より高い純度と等方性を備えたプレミアム オプションです。
1.2713 工具鋼 | L6 | 55NiCrMoV6 化学組成
1.2713 | L6工具鋼 | 55NiCrMoV6 熱処理プロセス

1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
1.2713工具鋼 | L6 | 55NiCrMoV6品質検査

1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
1.2713 工具鋼 | L6 | 55NiCrMoV6 技術仕様
1.2713 工具鋼 | L6 | 55NiCrMoV6 製品用途

L6工具鋼の適用シナリオ(衝撃性能を優先)
L6工具鋼は、靭性と硬度の優れたバランスを備えており、衝撃荷重が求められる用途に特に適しています。自動車業界では、当社のL6工具鋼は、連続した高速スタンピング加工にも割れなく耐えられる大型スタンピング金型の製造に広く使用されています。
ある自動車部品メーカーが、当社のL6工具鋼を使用して車体側板の打ち抜き金型を製造したところ、金型寿命が800,000万回から1.35万回に向上し、金型メンテナンス回数が40%削減され、生産停止時間が大幅に短縮されました。
さらに、L6工具鋼は、高い靭性が求められる木工用切削工具、大型せん断ナイフ、冷間加工用金型にも優れた性能を発揮します。ある木材加工会社では、当社のL6工具鋼を使用したバンドソーを使用して広葉樹を切断しており、通常の工具鋼と比較して寿命が55%長く、交換およびメンテナンスコストを大幅に削減しています。
1.2713 工具鋼の適用シナリオ(熱間加工性能が優先)
高温作業環境向けに設計された1.2713工具鋼は、熱間鍛造、熱間押出、ダイカスト用途において優れた性能を発揮します。当社の1.2713工具鋼は、幅広いアルミニウム合金ダイカスト金型に使用されており、500℃以上の持続的な作業温度においても優れた硬度と耐熱疲労性を維持します。
弊社の1.2713工具鋼を使用したアルミ合金自動車部品用金型を使用しているダイカスト工場では、メンテナンスなしで連続80,000万回のダイカストを実現し、通常の熱間加工用金型鋼を使用する場合よりも生産性が30%向上し、製品合格率が5パーセントポイント増加しました。
さらに、ハンマー鍛造金型、熱間押出金型、プラスチック金型にも1.2713工具鋼が優れた性能を発揮します。ある重荷重鍛造工場では、当社の1.2713工具鋼を使用してハンマー鍛造金型を製造しており、1100℃の高温鍛造環境において、従来の金型に比べて耐用年数が45%向上し、お客様に大きな経済的メリットをもたらします。
X55NiCrMoV6工具鋼の適用シナリオ(高精度性能を優先)
55NiCrMoV6工具鋼は、精密冷間加工金型や精密測定工具に最適です。当社が提供する55NiCrMoV6工具鋼は、高い寸法安定性と優れた耐摩耗性を備えており、精密スタンピング、精密成形、精密機器製造において優れた性能を発揮します。
精密電子コネクタメーカーは、当社の 55NiCrMoV6 工具鋼を使用して精密スタンピング金型を製造しています。この金型は、±0.005mm の寸法精度を実現し、2 万回の連続生産後も元の精度を維持できるため、製品の一貫性が大幅に向上します。
さらに、55NiCrMoV6工具鋼は、高精度ゲージ、精密切削工具、高負荷冷間加工金型にも広く使用されています。ある航空宇宙部品メーカーは、当社の55NiCrMoV6工具鋼を用いて精密成形金型を製造しており、製造工程における変形量は通常の工具鋼に比べて65%低減しており、製品の合格率を大幅に向上させています。
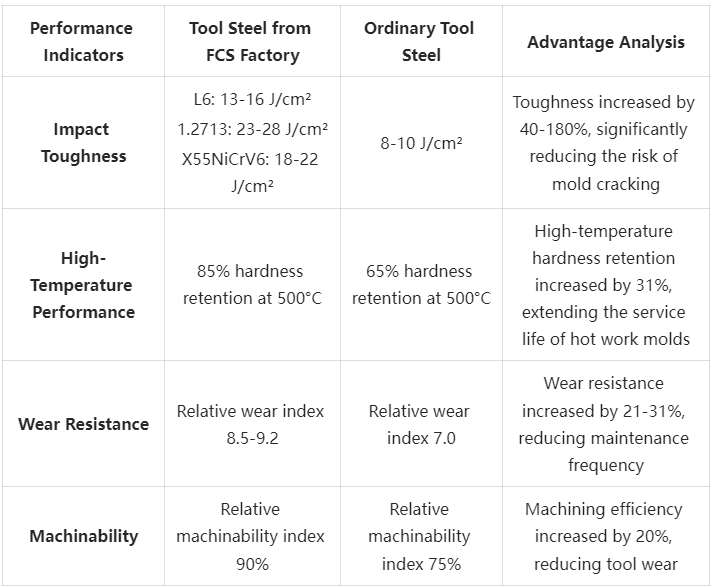
1.2713工具鋼 | L6 | 55NiCrMoV6競争優位性比較
1.2713工具鋼 | L6 | 55NiCrMoV6 お客様成功事例
1.2713 工具鋼 | L6 | 55NiCrMoV6 価格体系情報
1.2713 工具鋼 | L6 | 55NiCrMoV6 よくある質問

Q: 用途に最適な工具鋼を選択するにはどうすればよいですか?
A: 選定はお客様の具体的な用途要件によって異なります。以下の要素をご検討ください:使用温度、荷重の種類(衝撃、圧力、摩耗)、バッチサイズ、精度要件、予算。L6工具鋼は高衝撃用途に適しており、1.2713は高温作業環境、X55NiCrMoV6は精密用途に適しています。お客様からご提供いただいた用途情報に基づき、当社の技術チームが専門的なアドバイスを提供いたします。Q:ESR プロセスと VAR プロセスは工具鋼の特性をどのように改善するのでしょうか?
A: エレクトロスラグ再溶解(ESR)と真空アーク再溶解(VAR)は、工具鋼の純度を向上させる高度なプロセスです。これらのプロセスにより、非金属介在物の量を60~80%削減し、疲労強度と靭性を大幅に向上させることができます。ESR/VAR工具鋼は、高負荷、長寿命、または安全性が重視される用途に特に適しており、コストは高くなりますが、ライフサイクル全体ではより費用対効果が高い場合が多くあります。Q:工具鋼材料のリードタイムはどれくらいですか?
A: リードタイムは材料の種類、仕様、数量によって異なります。Q:工具鋼の耐用年数に影響を与える要因は何ですか?
A: 工具鋼の寿命に影響を与える主な要因には、適切な材料の選択、熱処理の品質、表面仕上げ、動作温度、負荷の大きさ、衝撃の頻度、潤滑状態、冷却効率、メンテナンスの頻度、そして運用方法などがあります。これらの要因を最適化することで、工具寿命は5~10倍も変化する可能性があります。FCS TOOL STEELは、お客様が工具鋼の性能を最大限に引き出すための幅広い技術アドバイスを提供しています。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |